



Efficiëntie boost: Overstappen van EDM naar CNC-frezen voor vormtooling
Vele verschillende productieprocessen worden gebruikt om tooling voor vormbouw te fabriceren. De meeste vormbouw omvat CNC-frezen of subtractieve verwerking van het materiaal. Andere bewerkingen naast frezen worden gebruikt, inclusief additieve productie en EDM-bewerkingen.
Fabricanten staan vandaag onder druk om onderdelen sneller dan ooit te maken. Hoewel EDM-fabricatie in veel gevallen geldig is, is het belangrijk om te verkennen of sommige gevallen vervangen kunnen worden door snelere methoden, zoals CNC-bewerking.
Wat is EDM?
EDM staat voor Electrical Discharge Machining (Elektrische Ontladingsbewerking), soms aangeduid als 'vonkbewerking' of 'EDM zinken'. Het is waar een elektrische stroom door een elektrode in een dielectrisch medium wordt geleid. De elektrode is gemaakt in de vorm van het materiaal dat uit de vormtooling moet worden verwijderd. De vonk erodeert het materiaal om de gewenste eindvorm te vormen. De gebroeders Lazarenko ontwikkelden EDM als proces in de toenmalige Sovjet-Unie tijdens de Tweede Wereldoorlog.
Elektroden worden typisch gemaakt van koolstofgrafiet. Echter, koper, messing, koperlegeringen en andere materialen kunnen als elektrode worden gebruikt. De elektroden moeten doorgaans geproduceerd worden voordat ze in een EDM-machine gebruikt kunnen worden.
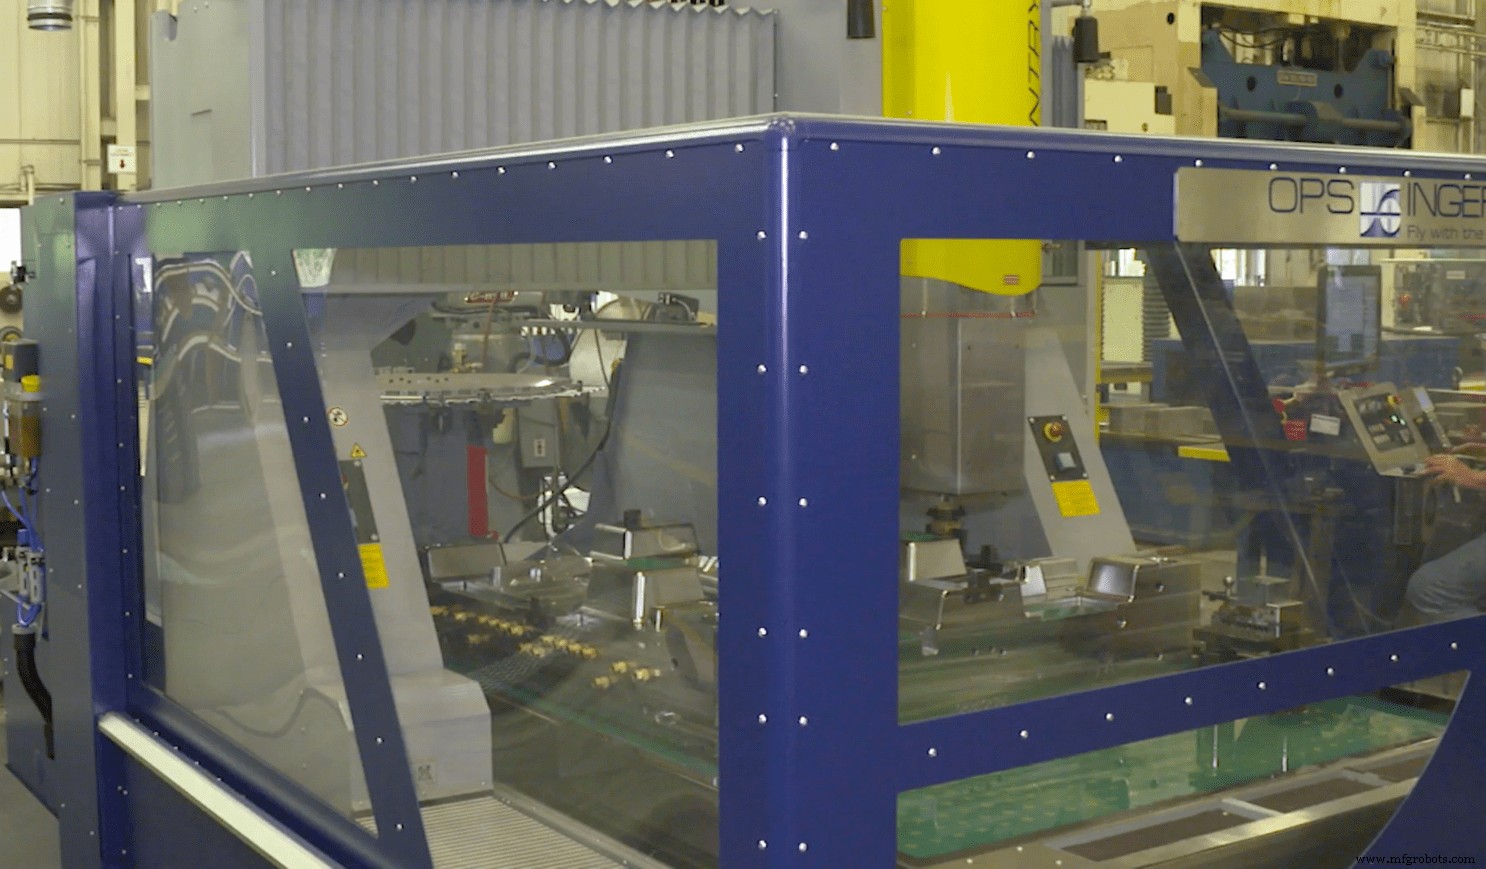
Toepassingsgebieden voor EDM
Er zijn enkele langdurig waargenomen voordelen van het gebruik van EDM-bewerking, inclusief:
Scherpe binnenhoeken
Dit is een van de grootste voordelen van EDM-fabricatie: het creëren van scherpe interne hoeken die anders CNC-tooling van minuscule diameters zouden vereisen of simpelweg niet mogelijk zouden zijn op een CNC-freesmachine.
Diepe gebieden van de vorm
EDM-processen werden vaak gebruikt in plaats van CNC-frezen omdat het niet mogelijk was om snijgereedschappen diep genoeg te krijgen om de juiste vorm te frezen.
Zeer complexe geometrie
Conventionele wijsheid is dat complexe vormen makkelijker via EDM-fabricatie te verkrijgen zijn.
Ribbewerking
Ribben in vormen zijn typisch dun en kunnen redelijk diep zijn. EDM-bewerkingen zijn vaak gangbaar in die specifieke gebieden.
Onbegeleide operaties
In het verleden waren shops geneigder om een EDM-zinkmachine onbegeleid te laten draaien, dan een CNC-freesmachine.
Waar EDM-oppervlakte-afwerking gespecificeerd is
De afwerking van EDM-bewerkingen is consistent, zonder freesschilfers of zwierpatronen. Soms wordt deze afwerking als onderdeel van het onderdeel gespecificeerd.
Nadelen van het gebruik van EDM
Een plek waar je EDM niet kunt gebruiken is in gebieden van HAZ, of Heat Affected Zones (warmtebeïnvloede zones). Dit zijn zones, misschik lasgebieden, waar de hitte van EDM-bewerkingen meer problemen zou veroorzaken dan ze oplossen.
Vanwege tolerantie-opstapeling van elektroden en houder, plus het niet weten van de exacte grootte van de elektrische vonk, zijn gebieden die hoge precisie vereisen vaak niet geschikt voor EDM.
EDM is traag
Het grootste nadeel van het gebruik van EDM is dat het een lang proces is. Eerst moet je de CNC-freesmachine gebruiken om de elektrode te frezen. Vaak zul je meerdere elektroden voor één EDM-bewerking moeten frezen omdat ze ook uzijten, en het kan meerdere elektroden kosten om één gebied te EDMen. Dan heb je het EDM-proces, dat langzamere metaalverwijderingssnelheden heeft dan frezen.
Niet alleen is het EDM-proces langzamer, maar je hebt nog steeds een CNC-machine nodig om een of meer elektroden te frezen voordat je de EDM-machine kunt gebruiken. Bovendien creëert het frezen van grafietelektroden veel stof. Zonder een toegewijde CNC-freesmachine, met een high-end vacuümsysteem, voor grafietstof, heb je machinedowntime elke keer dat je wisselt van metaalfrezen naar koolstof alleen voor reinigen.
Als EDM onderdeel is van je productieproces en je wilt je output verhogen om competitief te blijven, is het vervangen van zoveel mogelijk EDM-werk met CNC-bewerking een manier om dit te doen.
Hoewel er misschien niet veel is dat CNC-frezen kan doen aan scherpe binnenhoeken, is er nieuwere hardware- en softwaretechnologie die de andere voordelen die EDM eens bood, mitigeert.
Diepe gebieden frezen
Het gebruik van elektroden en een EDM-proces was gebruikelijk voor diepe gebieden van de vorm, maar de groei in 5-as CNC-freesmachines naar de vormbouwersgemeenschap heeft deze paradigma veranderd. Tijdens vormbouw werken de meeste 5-asmachines in een 3+2-asoperatie, in plaats van volledige gelijktijdige 5-asbewerking.
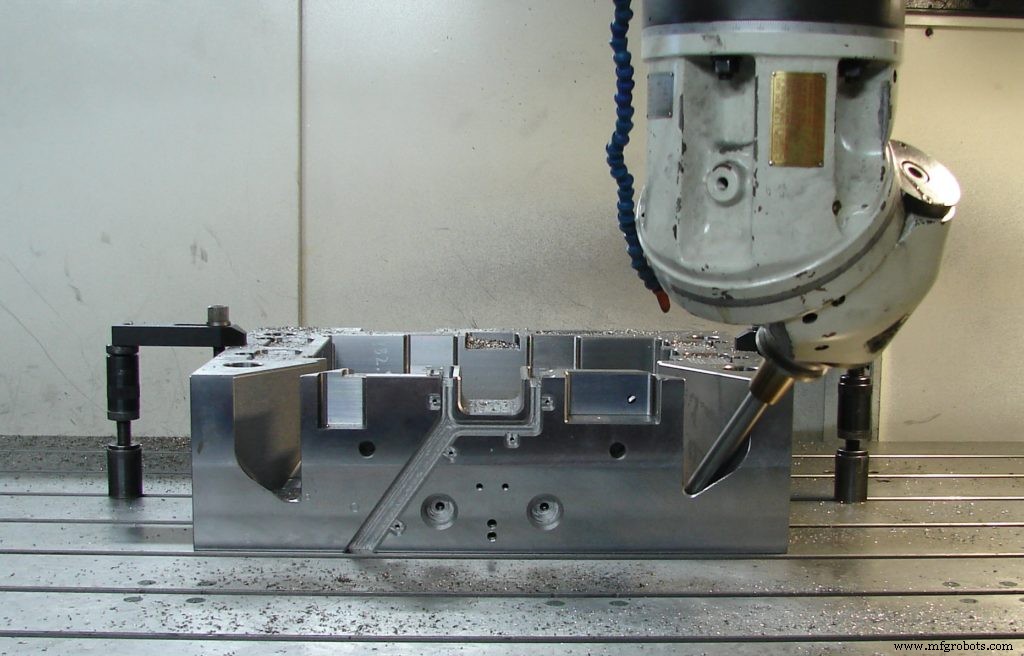
Operators en programmeurs kunnen de toolas roteren naar iets anders dan rechtop in Z en diepe gebieden frezen zonder de noodzaak voor EDM-bewerkingen. Gelukkig heeft moderne CAD/CAM-software zoals Fusion 360 de multi-asbewerkingscapaciteiten verbeterd en vereenvoudigd, net zoals de machines zich verbeterd hebben. Het benutten van Fusion 360 kan leidtijden verminderen en je helpen onderdelen sneller uit de deur te krijgen.
Succesvol frezen van diepe gebieden met 3+2 of 5-asbewerking vereist botsingsvermijding en simulatie van het tool en de toolhouder, spindel, en andere delen van de machine die potentiell met het te frezen onderdeel kunnen botsen. Deze stap wordt meestal uitgevoerd binnen het CAM-systeem zoals Fusion 360 of via een derde-partij simulatie- en verificatie-softwarepakket zoals CAMplete.
Ribbewerking
Ribben binnen een vorm frezen kan moeilijk zijn, omdat ze tooling vereisen met grote LD (lengte-tot-diameter) verhoudingen. Deze tools zijn geneigd om af te buigen, te trillen of te breken. Bovendien wordt spanuitstorting binnen de rib een belangrijke overweging.
Ondanks de moeilijkheden, kan het frezen van ribben aanzienlijk sneller zijn dan het gebruik van EDM om ze te creëren. Gespecialiseerde CAM-systemen die functies speciaal voor ribbewerking omvatten, maken het programmeren ervan makkelijker. Deze programma's kunnen stapelen langs de toolas of morfologisch de ribcontouren volgen. In beide gevallen staan kleine axiale snijdiepten veilige ribbewerking toe.
Wat betreft wat er nodig is aan de CNC-kant, zou tooling normaal warmtekrimphouders voor stevigheid gebruiken, en de frees zou goede spanuitstorting toelaten, met sterke vloed of lucht om te helpen bij het evacueren van spannen.
Complexe geometrie
Complexe geometrie was eens een veelvoorkomend gebruik voor EDM-processen, maar velen kunnen vervangen worden door bewerking. Dit is te danken aan verbeteringen in alle gebieden van CNC-bewerking:
- Krimpfit-toolhouders en andere tooling-technologieën bieden meer stevigheid
- Freesmachines zijn gladder met ingebouwde High-Speed Machining-mogelijkheden en vervormingsoperaties.
- CAM-programmeersoftware zoals Fusion 360 heeft meer opties en programmeermethoden, inclusief automatische restbewerking, voor het frezen van ingewikkelde vormen.
Onbegeleid frezen
Hoewel het eng lijkt om een dure 5-asmachine onbegeleid te laten draaien, is dit precies wat veel geavanceerde shops doen om efficiëntie te verhogen en machine-uptime te verbeteren. Natuurlijk, hoe meer tijd machines draaien, hoe sneller onderdelen uit de deur komen en hoe meer business je kunt winnen.
De eerder genoemde simulatiensoftware voor multi-asbewerking kan ook verifiëren dat programma's botsingsvrij zijn en onbegeleid kunnen draaien. Algoritmen kunnen snijgereedschappen na een bepaalde hoeveelheid gebruik automatisch wisselen met verse, wat langere onbegeleide looptijden toestaat. Dit is vooral nuttig voor grote onderdelen.
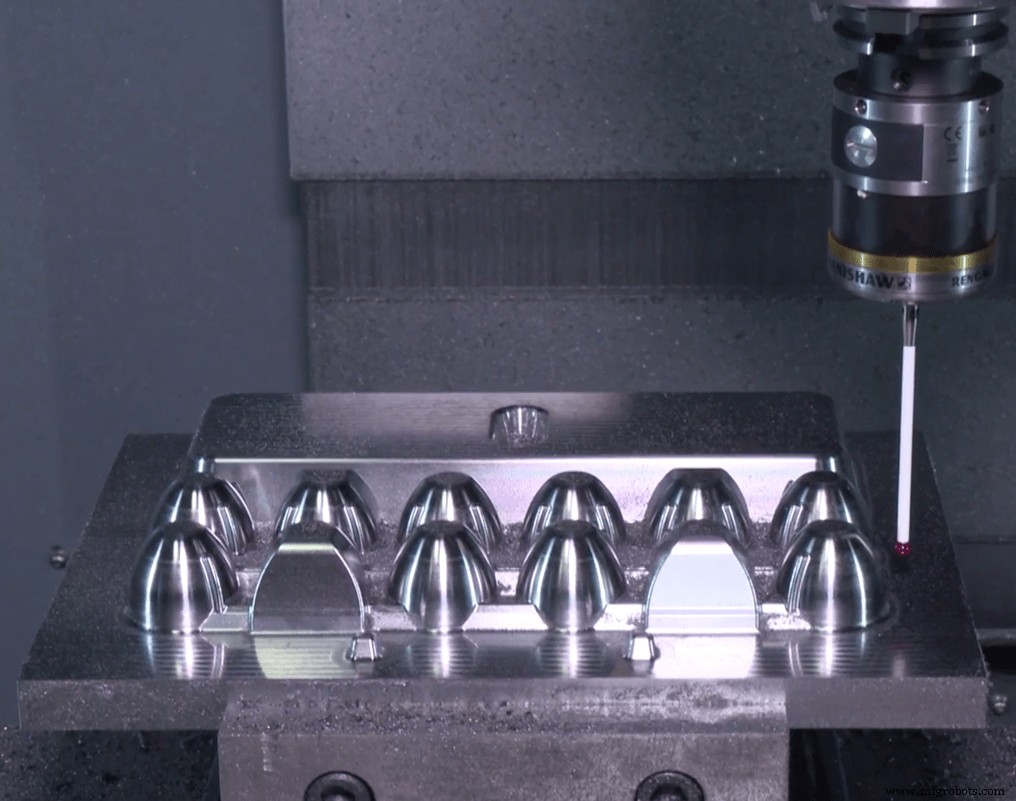
Inspectie is ook een sleuteldeel van onbegeleid frezen. Fusion 360 bevat geïntegreerde in-process inspectie-bewerkingen zodat sleutelkenmerken getast kunnen worden voor formaat, zodat opeenvolgende onderdelen in tolerantie blijven zelfs als het tool uzt. Andere operaties stoppen de machine als een kenmerk buiten tolerantie in formaat of positie wordt gevonden. Dit voorkomt catastrofale fouten die productie kunnen verstoren.
Overschakelen naar CNC-frezen
Freessbewerkingen in vormbouw bieden snellere metaalverwijderingssnelheden dan EDM-bewerkingen. Het overschakelen van EDM-processen kan je helpen levertermijnen te verkorten en je output te verhogen. Vooruitgang in toolspanning, 5-asmachines en CAM-programmeersoftware zoals Fusion 360 hebben het mogelijk gemaakt om veel EDM-bewerkingen te vervangen door een CNC-freesbewerking.
Klaar om de switch te maken van EDM-fabricatie naar CNC-frezen? Leer meer over hoe je je machines kunt maximaliseren met Fusion 360.
Industriële technologie
- Precisie CNC-frezen voor gekromde oppervlakken
- CNC Frezen & Bewerken Uitgelegd: Belangrijke Toepassingen en Voordelen
- De Voordelen van CNC Frees-Draai Bewerking Verkennen
- Top CNC EDM machines voor precisiebewerking
- VDMA Presenteert Uitgebreide Roadmap voor Additieve Productie en Industrie 4.0
- Aluminium Frezen met een CNC-router: 3 Expert Tips
- PCB-productie in het 5G-tijdperk: Trends en uitdagingen
- Verhoog productie-efficiëntie met geavanceerde CNC-bewerkingsservices
- Top 5 CNC-freestechnieken Voor Verbeterde Ontwerpprecisie
- CNC-Frezen Beheersen: 4 Essentiële Tips Voor Beginners
- CNC Werkspanning Optimaliseren voor Precieze Freesoperaties