



Constante Snijdiepte bij Draaien: Waarom Het Belangrijk Is en Hoe Het Werkt
Gelijke Snijdiepten: Waarom Is Dat Belangrijk, en Hoe Werkt Het?
Er is een nieuwe toevoeging aan de manier waarop we de snijdiepte berekenen in Profiel Ruwfrezen. Wat doet het? Waarom is het belangrijk? En hoe verschilt het van de standaardstrategie?
Laten we eens kijken wat we nu doen en noemen het "Constante Snijdiepte", omdat dat is wat we de software opdragen uit te voeren.
Als we onze Maximale Snijdiepte op 2mm zetten, zou die 2mm snede vanaf de Voorraadgrens naar beneden worden toegepast, de daadwerkelijke modelgeometrie negerend, maar je de verwachte resultaten gevend van een voorspelbare stapverlaging voor elke doorvoer van de draaiplaat tot we de ondergrens bereiken (Gedraaide Midden van Onderdeel).
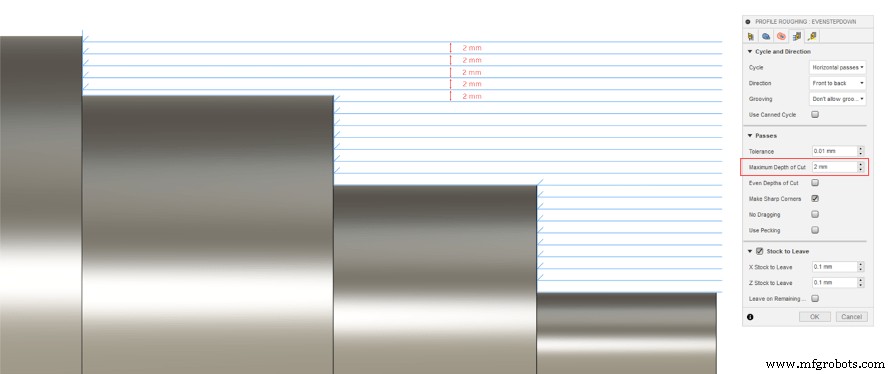
Een Maximale Snijdiepte hier produceert 2mm passen ongeacht de onderdeelgeometrie.
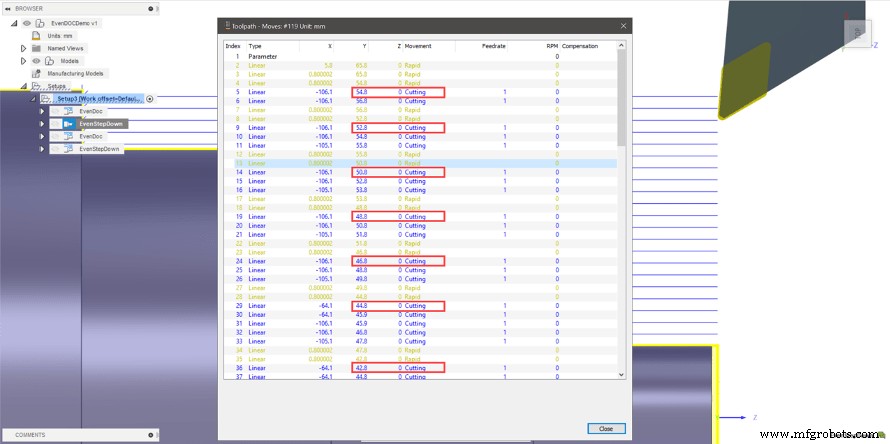
Het bekijken van de toolpath-bewegingen toont elke pas op 2mm.
Wat Is Het Probleem?
Die kleine pas die hier wordt gehighlight, is de hoofdschuldige.
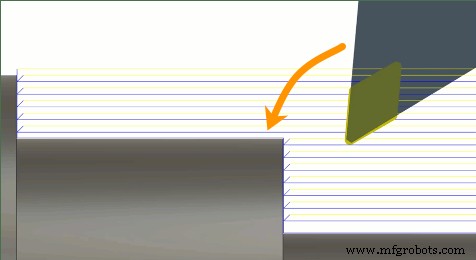
'Constante Snijdiepte' op meerdere schouders
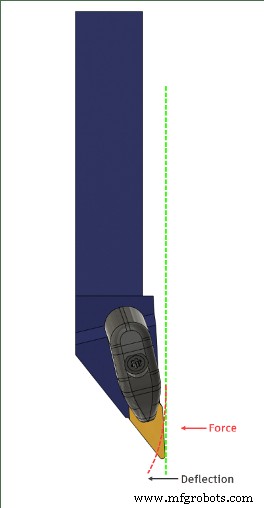
Wat is het probleem met die kleine pas, vraag je je af? Het is simpelweg geen gelijke snijdiepte. Maar die kleine verandering voorspelt veel problemen voor later om te bepalen hoe we correcties kunnen maken om de juiste tolerantie en oppervlakteafwerking te krijgen. Gelijke snijdiepten betekenen gelijke spanndikte, voorspelbare uitschuiving van het onderdeel of gereedschap, en gelijke warmteafgifte tijdens snijden.
Waarom Is Het Belangrijk?
Variabelen tot een minimum beperken is altijd het ideale scenario. Het minimaliseren van variabelen zorgt voor snelle diagnostiek van problemen die kunnen optreden. Als we bijvoorbeeld grote gereedschapsafbuiging hebben bij het snijden van hetzelfde bedrag over meerdere schouders, kunnen we simpelweg onze gereedschapsoffsets in de regelaar aanpassen om rekening te houden met de afbuiging voor elke diameter. Als we een constante snijdiepte hebben, wat resulteert in een dunne finale ruwpas op één schouder, maar de andere twee zijn gelijk, kunnen we fluctuaties in de resulterende diameter hebben, puur gebaseerd op gereedschapsafbuiging. Om een probleem op te lossen waar we variabiliteit hebben, moeten we terug naar Fusion om de afmetingen van de enkele diameter te wijzigen om het binnen tolerantie te brengen zonder de andere twee diameters te storen.
Bij onderdelen die meerdere schouders bevatten zoals het voorbeeld dat we bekijken, is de ideale manier om de snijdiepte te bewerken niet altijd een constant voorgeschreven getal. De gebruiker kan niet verantwoordelijk worden gesteld om elke schouderdiameter te meten en een gemiddelde snijdiepte vanaf de bovenkant van de voorraad over het hele onderdeel te berekenen.
Gelijke Snijdiepten redden de dag!
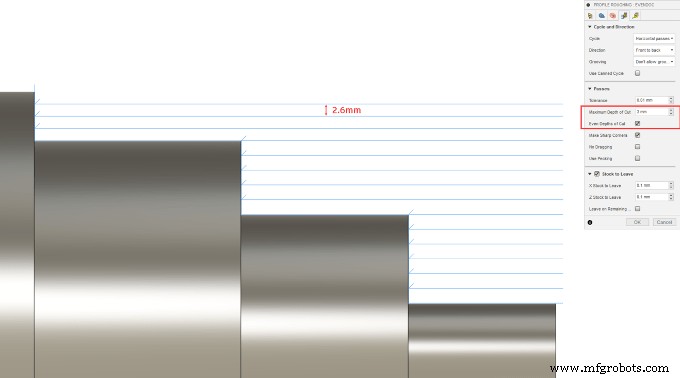
Een "Maximale Snijdiepte" ingesteld op 3mm met "Gelijke Snijdiepten" aan, genereerde een 2.6mm diepte om een meer voorspelbaar resultaat te produceren.
Hoe Werkt Het?
Eenvoudige Geometrie
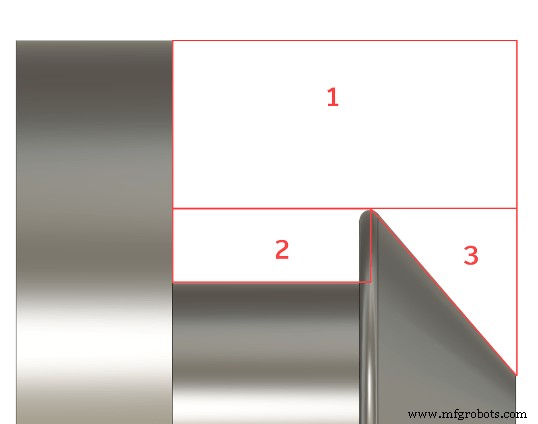
We splitsen elke diameter op in een 'regio' om de juiste stapverlaging van elke Regio te berekenen en voegen ze vervolgens samen tot een gemiddelde die gelijkmatig verdeeld zal zijn voor alle breedtes. Hieronder staan twee basisvoorbeelden van hoe regio's worden gedefinieerd in het algoritme, afhankelijk van of de gebruiker kiest voor Verticale of Horizontale passen. Voor deze instantie gaven we de software een voorgestelde "Max Snijdiepte" van 3mm. 3mm zal niet de exacte snijdiepte-uitvoer zijn voor elke pas als bij constante snijdiepte, maar een waarde die niet overschreden mag worden. Het algoritme zal nu naar voren kijken naar het model en het opsplitsen in regio's op basis van het herkennen van vlakken en de snijdiepte van elke pas berekenen om ze gelijkmatig te verdelen. Het resultaat is 2.6mm voor elke pas en een voorspelbare snijvoorwaarde constant van schouder tot schouder.
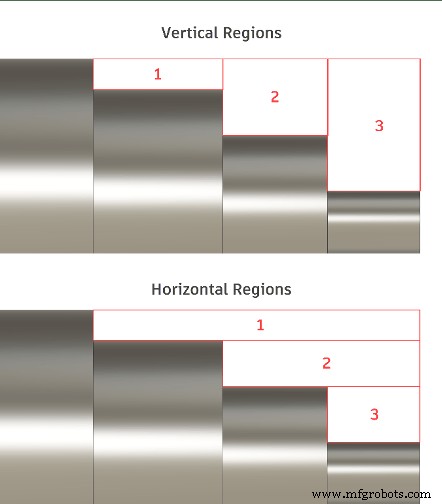
Verticale en Horizontale Regio's, eenvoudige geometrie
Complexe Geometrie
Maar wat gebeurt er als de onderdeelgeometrie complexer is? Dit eerste voorbeeld van complexere geometrie toont waar we een oneven snijdiepte kunnen hebben.
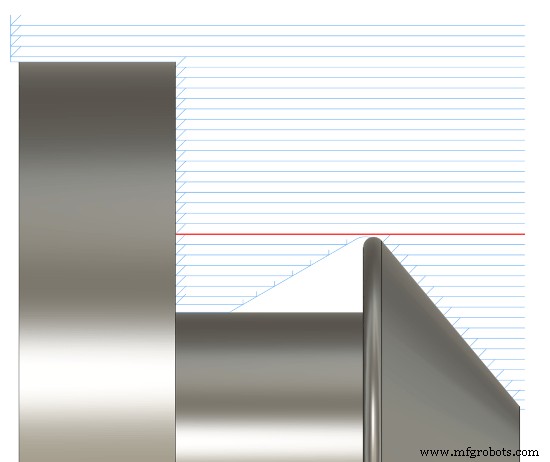
'Constante Snijdiepte' op complexe doorsnede toont een dunne snede over de kam van deze geometrie.
Zonder een eenvoudige manier om regio's te identificeren op basis van vlakke oppervlakken, hoe definiëren we de Regio om dit onderdeel op te splitsen?
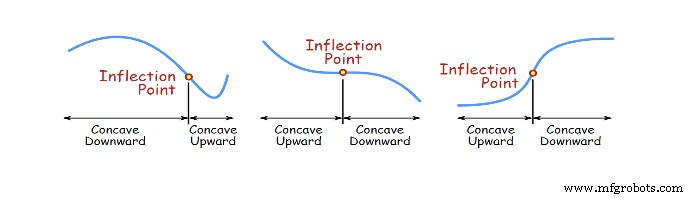
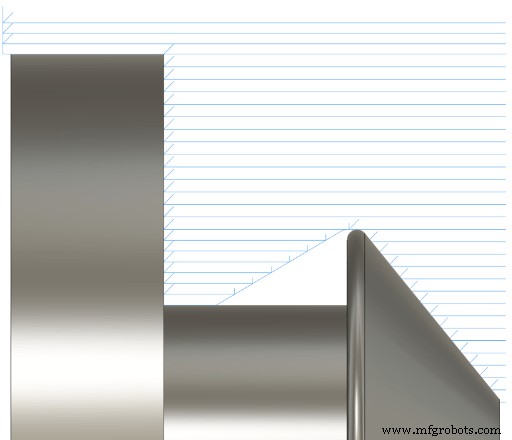
'Gelijke Snijdiepte' op de complexe doorsnede
Door het gebruik van de inflectiepunt(en) van het model, kunnen we de regio's bepalen om te splitsen en de snijdiepte gelijkmatig te berekenen voor complexe vormen.
Gekantelde Vlakte
Het laatste geval is gekantelde vlakken. Voor deze instantie kunnen we kijken naar een NPT-draadvoorbeeld dat een 5 graden taper heeft op de as. Het algoritme zal naar alles groter dan 5 graden kijken als een regio; alles minder zal niet als een splitsingsregio worden beschouwd. Zoals in de getapte oppervlakte hieronder.
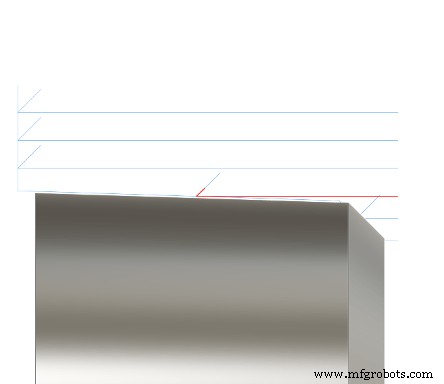
'Constante Snijdiepte' op <5grad getapte oppervlakte
Zonder een vlak om de Regio te bepalen of een inflectiepunt, kunnen we niet duidelijk identificeren wat een geschikte splitsbare regio is om een gelijke snijdiepte te bereiken. In feite, deze kunnen we geen gelijke snijdiepte bereiken vanwege de gekantelde oppervlakte. Maar om het kleine resterende hoeveelheid materiaal te elimineren, kunnen we bepalen wat het minimum en maximum van een regio is voor gekantelde vlakken. Dit is waarom we een maximum hoek van 5 graden ingebouwd hebben voor het overwegen van regio's. Als de hoek groter is dan 5 graden, zal het niet als een "vlakke" regio worden beschouwd. Wat ons de beste resultaten geeft hieronder.
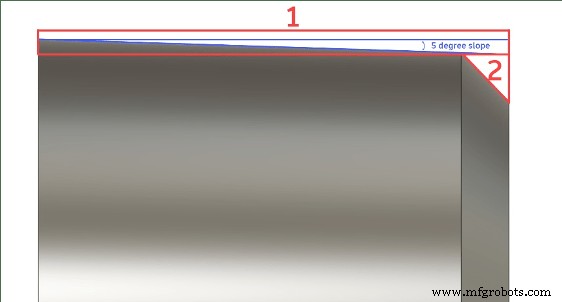
Regio's voor >5Grad helling
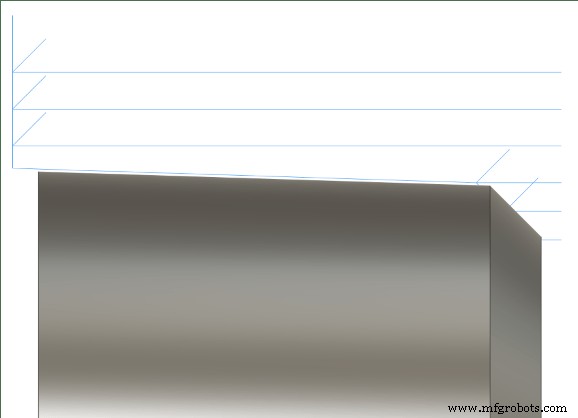
'Gelijke Snijdiepte' op getapte oppervlakte van >5grad
Wat Komt Er Nog?
We begonnen met gelijke snijdiepte die werkt voor Buitendiameter en Binnendiameter ruwfrezen met bijna elke combinatie van instellingen, behalve een paar: geen sleep, Achterfrezen, en Restbewerking (werken vanaf gietwerk).
We namen enige vrijheden met aannames in het algoritme en willen meer opties openen voor gebruikers om te bepalen. Bijvoorbeeld, Maximale snijdiepte is de enige invoer, dus wat is de minimale snijdiepte? Op dit moment hanteren we het per Regio. Elk vlakke gebied dat kleiner is dan de maximale snijdiepte beschouwen we ook niet als een regio. We zullen kijken naar een veld voor minimale snijdiepte om die waarde beter te controleren.
Bekijk deze nieuwe productietechnieken. Nog geen Fusion 360? Probeer het vandaag nog.
Industriële technologie
- Essentiële Hydraulische Systeemcomponenten: Hun Functies & Belang Uitleg
- 3D-Printen Uitgelegd: Typen, Processen en Hoe Het Werkt
- Booglassen begrijpen: typen, werking en belangrijkste voordelen
- Afstekhaak (Bevel Protractor) Uitgelegd: Hoe Het Hoeken Meet en Waarom Het Belangrijk Is
- CNC Boormachines Begrijpen: Hoe Ze Werken en Hun Belangrijkste Voordelen
- Chatbots Begrijpen: Hoe Ze Werken & Waarom Ze Cruciaal Zijn voor Je Bedrijf
- Wat is een kniepers? Hoe het werkt en waarom het belangrijk is
- Compressie Vormen: Proces, Voordelen en Toepassingen voor Rubberonderdelen
- Transfer moulding uitgelegd: proces, voordelen en varianten
- Voertuigversnellingsbakken Begrijpen: Typen, Functies En Hoe Ze Werken
- Industriële Koppelingen Begrijpen: Definitie, Functie en Toepassingen