



Coördinaatmeetmachines (CMM) vergroten hun marktaandeel
De vereerde Coördinaatmeetmachine is nog steeds sterk, met fabrikanten die de automatiseringscapaciteiten benutten om arbeidsproblemen te verlichten
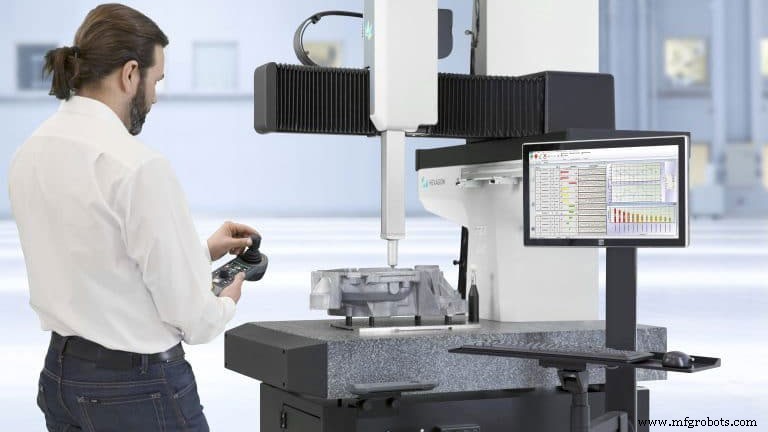
Voor CMM's rollen de goede tijden door. „Een van de verrassende dingen die in de afgelopen drie tot vier jaar is gebeurd, is het pure volume aan CMM's dat we verzenden,” zei Angus Taylor, president van Hexagon Manufacturing Intelligence, Noord-Amerika (North Kingstown, RI). „De markt lijkt echt te exploderen.”
De vraag is: waarom nu?
Er zijn een aantal redenen. Vandaag de dag tolereren CMM's een breder bereik aan temperaturen en trillingen. Ze zijn sterker, kleiner en meten nauwkeuriger. Ze meten sneller dan ooit. Ook shopfloors zijn niet meer wat ze waren. „De productieplanten zelf worden schoner,” zei Taylor. Vandaag de dag eisen precisie-bewerking en productie schonere omgevingen. Door dat te doen, maken ze ze ook vriendelijker voor CMM's.
Misschien het meest belangrijk, het gaat gewoon om mensen.
„Fabrikanten vinden niet genoeg geschoolde mensen, dus ze kijken nu naar CMM's als een geautomatiseerd meetsysteem,” legde Taylor uit. „Eén persoon kan meetprogramma's produceren voor 20 [computer-gecontroleerde] CMM's.” Dat verlaagt de vereiste vaardigheidenset van de operator tot weten hoe te laden en lossen, misschien met precisie-vastzetting, en hoe het juiste meetprogramma op te halen. Hexagon biedt drie CMM's voor de shopfloor: de 4.5.4SF, de 7.10.7SF, en de nieuwste toevoeging, de TIGO SF.
Met streepjescodes en robotische materialenhandling kan zelfs laden/lossen geautomatiseerd worden.
„Er is ook een trend naar metrologie als deel van de [productie]operatie,” zei Michael Mariani, directeur strategische ontwikkeling, Hexagon Manufacturing Intelligence. Dat betekent metrologie-apparaten geïntegreerd in een gesloten-lus productiecel, zoals recent gedemonstreerd door Hexagon. De demo toont delen die bewerkt worden en dan door een robot naar een CMM verplaatst. De CMM levert dan automatisch informatie over hoe de bewerkingsoperatie aangepast moet worden, indien nodig, om toleranties te handhaven.
Sensoren en groei
CMM's worden nuttiger naarmate leveranciers meer sensoren aanbieden. Die diversiteit weerspiegelt zich in Hexagon's eigen suite van tastkoppen. Het bedrijf levert tastende tastkoppen, scantastkoppen, en oppervlakteruwheidmetingen, alsook zijn HP-O optische sensor gebaseerd op interferometrische lasertechnologie.
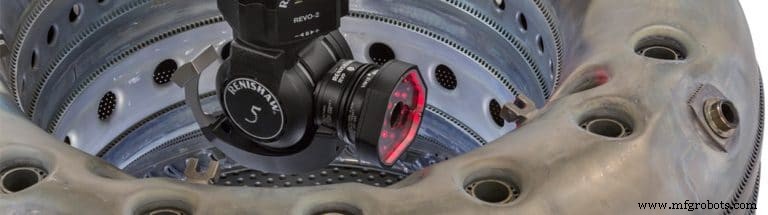
Tastkoppen en sensoren zijn het hoofdbusiness van Renishaw PLC (West Dundee, IL, en New Mills, Gloucestershire, UK), de uitvinder van de touch-trigger tastkop die CMM's zo populair maakte. Naast zijn PH10 drie-as tastkop, introduceerde het bedrijf de vijf-as en snelle PH20 en Revo-koppen om CMM-doorvoer te verbeteren. Het bedrijf doet dit door lokale beweging toe te staan terwijl het CMM-mechanisme stilstaat, minder massa te bewegen terwijl data sneller verzameld wordt. Het betekent ook minder systeemstijfheid en meer fout, wat langzamere metingen dwingt.
Tastkoppen en sensoren hoeven niet altijd op CMM's te zitten. Ze kunnen in flexibele meetsystemen zoals de Renishaw Equator of in werktuigmachines zelf. Toch moet een CMM verzekering bieden dat een product nauwkeurig geproduceerd wordt. Werktuigmachines kunnen uit tolerantie druipen, volgens Michael Litwin, Renishaw's CMM-productbusinessmanager. „Je wilt traceerbaarheid naar een NIST-standaard-artefact. Je hebt nog steeds die CMM nodig als onafhankelijke check,” zei hij.
Het bedrijf erkent dat zelfs zijn industrie-standaard tastende en scannende analoge tastkoppen niet aan alle behoeften voldoen. In februari 2018 introduceerde Renishaw zijn SFP2 oppervlakteruwheidsmeettastkop voor gebruik met zijn REVO vijf-as meetsysteem op CMM's. „Dit maakt oppervlakte-inspectie een integraal deel van CMM-meting en schakelen tussen scannen en oppervlaktemeting mogelijk,” zei hij. De SFP2 is een gesleept tastkop met een 2-µm radius diamantstylus-tip. Het bedrijf stelt dat de meetbereik voor oppervlaktemeting varieert van 6,3 µm tot 0,05 µm (250 µin tot 2 µin) gemeten in Ra.
Renishaw introduceerde ook een visiesysteem voor gebruik op zijn Revo-2-kop, de RVP vision probe. Volgens Litwin meet het features uit 2D-beelden met kantdetectie. Driedimensionale data wordt afgeleid door meerdere beelden onder verschillende hoeken te vangen met post-processing. „Het biedt een andere weg om features te meten waar tactiele metingen niet geschikt zijn,” zei hij. „Dit omvat kleine koelgaten in turbinenschaufels of bladmetaaldelen met complexe 3D-geometrie.”
„CMM's zijn typisch voor grote features maar niet noodzakelijk grotere volumes. Veel markten drijven kleinere features en capaciteiten die non-contact technologieën vereisen,” zei Nate Rose, nieuwe productontwikkelingsmanager, Quality Vision International Inc. (Rochester, NY).
Hij merkte op dat de nieuwste vijf-as werktuigmachines en additieve productiesystemen toestaan dat delen complexe, ingewikkelde features hebben wiens afmetingen en posities geverifieerd moeten worden. „Soms zijn die features het best te meten met een optische, non-contact sensor als onderdeel van de grotere tactiele tasting voor het verzamelen van punten voor analyse,” zei hij.
Daarom biedt QVI zijn videosystemen, line-scan lasers, Rainbow witlichtsensoren en TeleStar lasertastkoppen naast Renishaw TP20, TP200, en SP25 contacttastkoppen op zijn lijn van CMM's.
„De VersaFlex multisensor-kop stelt gelijktijdig gebruik van maximaal drie sensoren op een PH10 in staat, zodat ze features in praktisch elke oriëntatie kunnen bereiken,” zei Rose. „Kleinere features zijn soms niet gunstig voor tactiele methoden wanneer de locatie van die feature niet gecontroleerd is. Het hebben van de visiesensor actief op de VersaFlex heeft ons toegelaten om de feature eerst te vinden, als referentie in te stellen, en dan met tactiel te meten. Punt-laser-sensoren staan hoge-resolutie oppervlakteprofielen toe.”
Als andere CMM-OEM's, biedt Wenzel America Ltd. (Wixom, MI) tactiele tastkoppen van Renishaw naast twee eigen sensoren. Wenzel's Phoenix-sensor gebruikt gestructureerd licht – soms witlichttechnologie genoemd – om een 3D-puntwolk vast te leggen. Deze witlichtsensor is licht genoeg om op een CMM-tastkop gemonteerd te worden. Het bedrijf's andere sensor is de Shapetracer laser-lijnscanner die ook op een standaard Renishaw-tastkop gemonteerd wordt.
Machines en integratie
CMM's bestaan in productie-ecosystemen. „Wat we zien is een verandering in het eigendom van de meetapparatuur,” zei Drew Shemenski, president van Wenzel America. „De echte shift die we gezien hebben is van een machine in het lab gecontroleerd door een kwaliteitsgroep naar het productieteam. Ze zijn nu verantwoordelijk voor de apparatuur en de eigenaren ervan.”
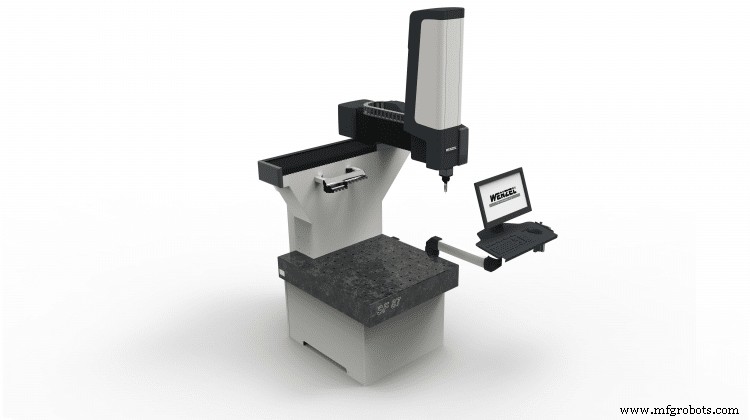
In mei introduceerde Wenzel zijn SF 87 shopfloor-CMM. Shemenski benadrukte dat deze machine multisensor-capabel is en klaar voor al Wenzel's en Renishaw's tastkoppen. Het bedrijf claimt dat de meetvolume van de CMM van 800 x 700 x 700 mm overeenkomt met veelvoorkomende formaten van metaalbewerkende en vormgevende machines. Het beschikt ook over hoge reissnelheden en versnellingen om meten te versnellen. Om de shopfloor-gereedheid te verbeteren, heeft het een temperatuurstabiele structuur en vuilwerende geleiders en schalen. De meetruimte is van drie kanten toegankelijk en geïntegreerd met andere automatisering via de optionele Wenzel Automation Interface.
„De CMM-markt is vandaag sterk,” stemde Gene Hancz, productspecialist CMM voor Mitutoyo America Corp. (Aurora, IL) in. Mitutoyo biedt CMM's in brug, arm en horizontale varianten, alsook standaard, hoge nauwkeurigheid en ultra-hoge nauwkeurigheid. „De standaard-nauwkeurigheids brug-CMM is het paard van ons assortiment,” zei hij.
Heeft hij een verandering gezien in hoe CMM's gebruikt worden? „Absoluut, blijvend naar de shopfloor,” stelde hij. „Of het nu een walk-up machine [voor algemeen gebruik] is of geïntegreerd in een robotcel.” De geïntegreerde installaties die hij zag, variëren van simpel met handmatige plaatsing tot volledig geautomatiseerd, met robotcellen die automatisch delen voeden en meetprogramma's uitvoeren.
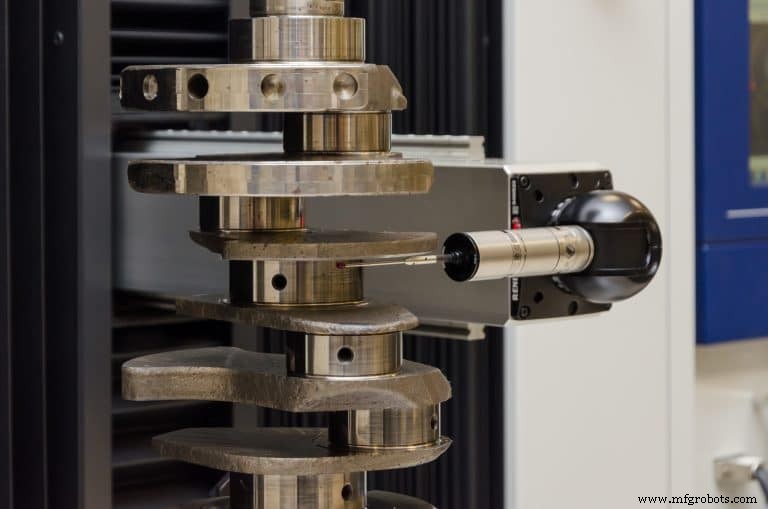
Als andere CMM-leveranciers, biedt Mitutoyo CMM's voor shopfloor-implementatie, zoals de Mach-serie in drie distincte modellen. De Mach-3A is een horizontale arm ontworpen voor in-line meting. Een horizontale arm bespaart ruimte. De Mach-V-serie is ontworpen voor gebruik in een productielijn en biedt pre/post-feedback aan een werktuigmachine voor bewerkingsaanpassingen.
Een interessante benadering om CMM's aan te bieden is de Mach Ko-Ga-Me, een monteerbare CMM. „Je kunt het op elk vastzettingsontwerp monteren, zelfs binnenin een CNC-freesmachine,” legde Hancz uit. Het heeft een meetbereik van slechts 120 x 120 x 80 mm met bewegingen zo snel als 340 mm/seconde met tot 2 µm nauwkeurigheid, wat de monteerbare CMM ideaal maakt voor kleine delen.
„Tasttechnologie blijft uitbreiden, en we bieden alles wat beschikbaar is,” zei Hancz. „Onze populairste is de Renishaw SP25 scannende analoge tastkop, data verzamelend tot 100 mm/seconde.” Mitutoyo biedt ook een gesleept type oppervlakteruwheidsmeettastkop. De CMM Surftest-tastkop is afgeleid van Mitutoyo's SJ-210/310-serie draagbare oppervlakte-afwerkingsunits. Vijf verschillende tastkoppen zijn beschikbaar: Standaard, klein-gat, extra klein-gat, diep-groef, en tandwiel-detectoren.
„Er is stijgende vraag in de medische en luchtvaartsegmenten, en vooral voor multisensorsystemen,” zei David Wick, manager productmanagement voor Carl Zeiss Industrial Metrology LLC (Maple Grove, MN). Zeiss introduceerde in april een oppervlakteruwheidsmeettastkop, de Rotos-sensor. Dit voegt toe aan zijn suite van CMM-tastende, scannende, en optische non-contact sensoren. De non-contact sensoren omvatten camerasensoren en een confocal witlichtsensor.
De Rotos-oppervlaktemeettastkop is een skiploze contact oppervlakte-textuur-sensor met LVDT-detector en twee continue roterende/kantelende assen. Afhankelijk van de meetmachine en de specifieke stylus, meet het Ra-ruwheidswaarden tot 0,03 µm bij snelheden van 0,25 tot 1,0 mm/s.
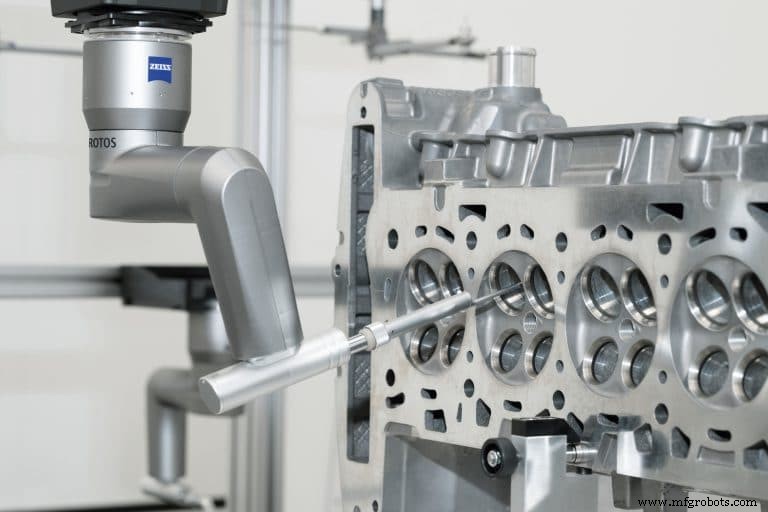
Zeisbiedt ook een lijn van CMM's voor shopfloor-productie. Dit zijn de GageMax, de CenterMax, en de DuraMax. Wick zei dat de DuraMax uitgebreid is tot vier afzonderlijke modellen – DuraMax LTE, DuraMax CNC, DuraMax CNC met een draaitafer, en de DuraMax HTG. De HTG is voor gebruik in omgevingen die tot 100°F (38°C) oplopen. De CMM's zijn uitgerust met een scantastkop en hebben kleine voetafdrukken en gemakkelijke toegang tot het meetvolume.
De CenterMax is een brug-stijl CMM die Wick zegt dat vooral nuttig is in hoge-volume productie van hoog-geëngineerde delen, zoals auto-aandrijvingen en luchtvaartonderdelen. „We hebben onze nieuwe oppervlakteruwheidsmeettastkop [de Rotos] aan de CenterMax toegevoegd. [Nu] met één opstelling kunnen onze gebruikers features meten als diameters en gaten, en dan kritische oppervlakteruwheid meten,” zei hij.
Eén tastkop, één machine
Met klanten die nut vinden in CMM's uitgerust met een combinatie van sensoren, heeft Alicona Corp. (Bartlett, IL) een iets andere invalshoek gekozen – meer toepassingen vinden voor een enkele sensor. De kern van het bedrijf's technologie is een non-contact sensor die focusvariatie exploiteert.
Deze techniek levert hoge-resolutie oppervlaktedata met beperkte diepgang van scherpte. De techniek is vergelijkbaar met maar geavanceerder dan confocale imaging of optische secties, aangezien het ook kleurendata levert. Het meet zowel vorm als ruwheid. Het is vooral nuttig in productieomgevingen, volgens het bedrijf.
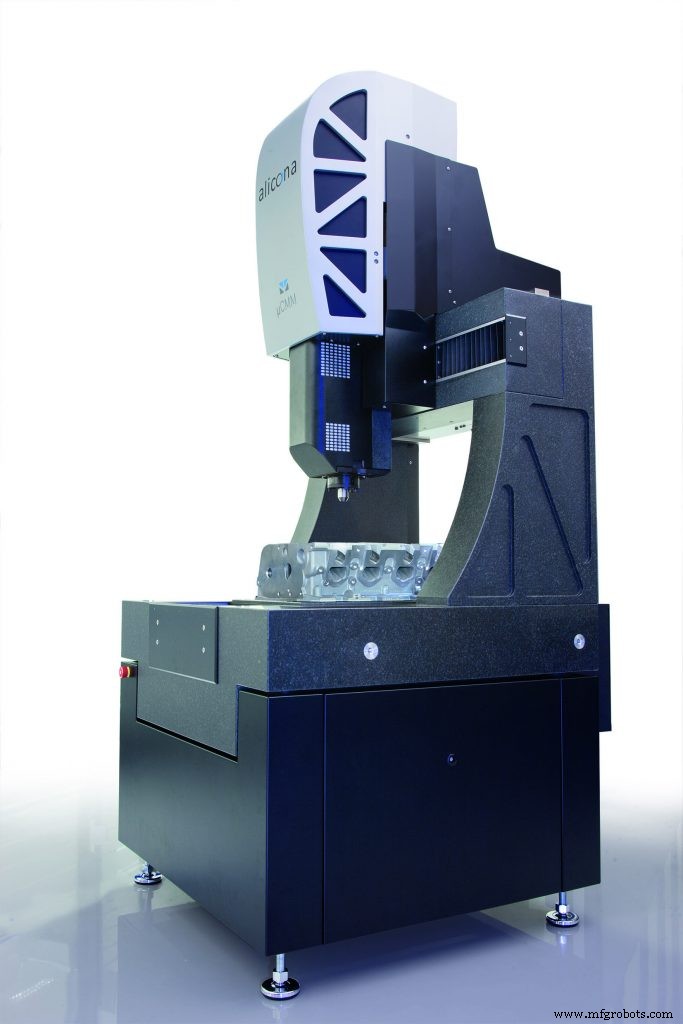
Alicona heeft het aangepast als een alternatieve manier om vorm en geometrie te meten, wat het gebruik uitbreidt. Aangezien het bereik ontbreek, had het bedrijf de mogelijkheid nodig om het precies over een groot object te bewegen om vorm te meten. Daarom monteerde Alicona zijn 3D Focus-Variatie meetinstrument op een precisie drie-as trap genaamd de µCMM coördinaatmeetmachine. De toevoeging van een gemotoriseerde rotatie-eenheid, de geavanceerde Real3D Rotatie-eenheid, biedt een vijf-as systeem, indien gewenst. Het bedrijf publiceert nauwkeurigheidsdata van EMPE = (0,8 + L/600) µm volgens de ISO10360:8 specificaties.
„Met onze sensor's unieke features, kunnen we ons onthouden van een strategie die nu heel algemeen wordt in de CMM-wereld, namelijk meerdere sensoren in één CMM-frame integreren. De features van focusvariatie laten ons één enkele sensor gebruiken. [Het biedt ook] een robuustere, minder kwetsbare, gebruiksvriendelijkere [apparaat] dan als je met meerdere sensoren moet rommelen,” zei Scherer.
CMM's in context
Zeiss' Wick ziet een grotere toekomst voor CMM's. „Nieuwe tools en uitgebreide multisensor-capaciteiten zullen groeien, natuurlijk, maar hoe ze in het ecosysteem passen wordt belangrijker,” zei hij. „Vooral in Europa zijn er veel voorbeelden waar klanten hun CMM's laten samenwerken met nabije werktuigmachines om informatie uit te wisselen.”
Terwijl een CMM die offsets aan een bewerkingscentrum kan leveren nuttig is, denkt hij dat er extra kansen zijn voor verdere integratie en machine-samenwerking. Wereldwijd ziet hij niet veel volledige Smart Factory-implementaties die CMM's incorporeren in wat men Industrie 4.0 zou noemen.
„In de VS zijn we nog verder achter,” zei hij. Maar dat kan snel veranderen. „Wat ik verwacht in het komende jaar of twee is dat CMM-leveranciers meer automatiseringsopties op hun machines zullen aanbieden. Misschien een add-on-doosje om met een ProfiNet of ProfiBus te praten,” zei hij. Met die informatie-uitwisseling op machine-niveau zal de Smart Factory komen.
Wenzel's Shemenski ziet dat upstream-integratie van hoe CMM's geprogrammeerd worden, ook belangrijker wordt. „Model-gebaseerde ontwerptechnologie die GD&T aan CAD-modellen koppelt vroeg in het programma, wordt realiteit. Er zijn knopen door te hakken, en upstream-ontwerpers moeten het erkennen als een groei in hun verantwoordelijkheden, maar het is een trend om in de gaten te houden,” zei hij.
Wat dit open zal zetten is de automatisering van het creëren van meetprogramma's – mits geldige GD&T aan geldige CAD-modellen gekoppeld is. „Een opwindende trend is meetprogramma's automatisch creëren uit CAD-modellen met bijgevoegde GD&T,” stemde Hancz in. Elke OEM-leverancier die voor dit artikel geïnterviewd werd, heeft metrologiesoftware voor het maken van deelprogramma's voor hun CMM's. Hoewel het op dit moment een capaciteit is die niet vaak gebruikt wordt, zou de volgende trend wel kunnen zijn hoe ontwerpers anders gaan nadenken over GD&T in upstream-ontwerpprocessen. Afwachten.
Automatisering Besturingssysteem
- Gyroscopen: Van Klassiek Speelgoed tot Modern Navigatiemeesterwerk
- Weerstokjes: Van Oude Tradities tot Moderne Aromatherapie
- De Vakmanschap en Standaarden Achter Elke Officiële MLB Baseball
- Cobot-market groeit naar $8 miljard in 2030 – Belangrijkste groeidrijvers & investeringstrends
- FlexArm Start Bouw van Nieuw Hoofdkantoor in Wapakoneta, Ohio
- OnRobot Opent VS Hoofdkantoor in Dallas, Uitbreiding Robotica Innovatie
- Industrie 4.0: Efficiëntie & Winstgevendheid Boosten
- Je Productiebedrijf Laten Groeien Door Te Luisteren Naar Je Klanten
- EAM vs CMMS: Belangrijke verschillen en kernfuncties begrijpen
- Robotica integratie uitbreiden: Autonome robots benutten voor zakelijke groei
- IT-relevantie Tonen Op Gartner IOSS: AppNeta's Visie Voor Cloud-zichtbaarheid