



Moderne CNC-machines: Sneller, nauwkeuriger en gebruiksvriendelijker bij complexe bewerking
CNC's worden sneller, slimmer en makkelijker te bedienen
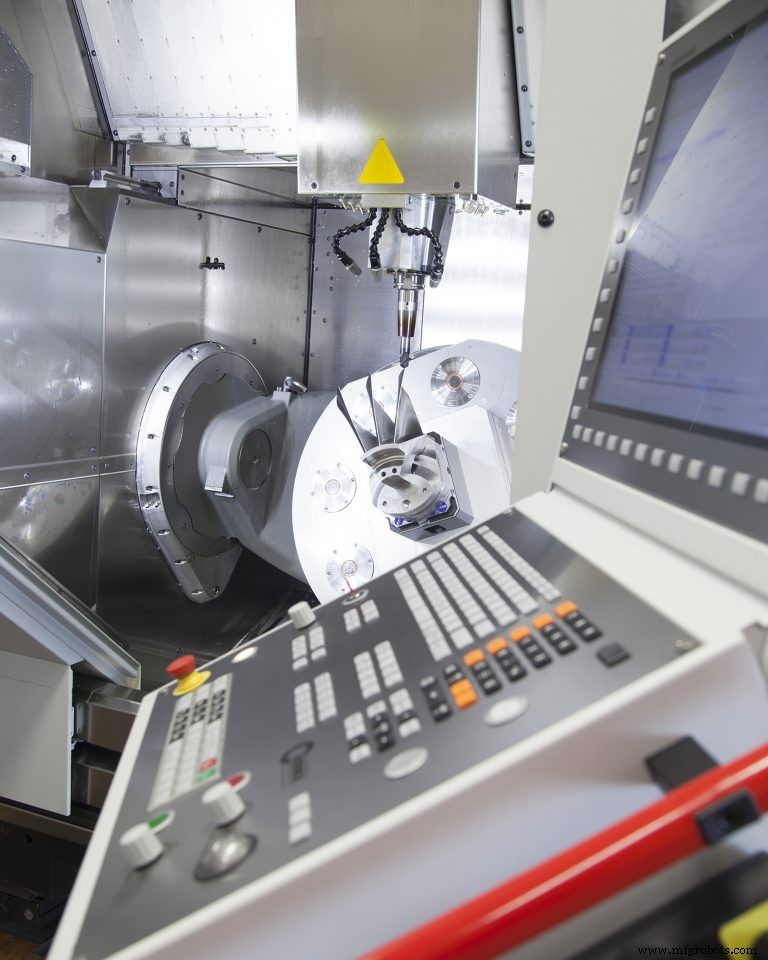
Het is het machine-tool-acroniem dat je nooit moeite doet uit te spreken: CNC. En meestal is het prima om je „computer numerical control” als een zwarte doos te zien die magie doet. Maar als je worstelt met high-speed machining, betere oppervlakte-afwerkingen of hogere nauwkeurigheid nodig hebt, trainings- en retentieproblemen hebt, of een betere greep op je productie-efficiëntie wilt, zou het antwoord wel in de laatste iteraties van die drie lettertjes kunnen zitten.
Wie heeft de snelheid nodig?
Als alles wat met computers te maken heeft, worden CNC's constant sneller. Om een paar voorbeelden te geven uit de duizelige array van specs die je zult zien: Heidenhain-controls verwerken datablokken binnen half een milliseconde, de Siemens SINUMERIK 840D sl kan tot 31 assen en 10 bewerkingskanalen met slechts een enkele processor besturen, en het pulsaantal is op tot 32 miljoen per omwenteling in FANUC's nieuwste drives en motoren. Wie heeft dit soort kracht nodig?
Eerst, iedereen die probeert meerdere assen tegelijkertijd te bewegen, vooral als ze dat snel moeten doen. Tom Maxwell, senior application engineer, Fagor Automation-USA (Elk Grove Village, IL) wees specifiek op het verhoogde gebruik van composieten in de luchtvaart waar „snellere high-speed vijf-as routers vaak meer verwerkingskracht vereisen. We zien ook een behoefte aan high-speed machining van aluminium in vijf assen op high-performance bewerkingscentra.”
Of zoals Gisbert Ledvon, Heidenhain's TNC business development manager, het formuleerde: „High-speed machining vereist snelle voedingen en constante chipload. Je wilt de warmte in de spaan overbrengen en niet in het gereedschap. Maar als de control te traag is om de data van je CAD/CAM-systeem of post-processor te managen, kun je geen constante chipload garanderen, wat het gereedschap heel snel uitschijnt. Je krijgt ook niet dezelfde oppervlakte-afwerking of nauwkeurigheid. Snellere controls zijn ook nodig om spindels tot 80-100.000 rpm te draaien, weer om constante chipload te behouden. De CNC is een groot component van succes in deze gebieden.”
Machines die bewerkingsmethoden combineren, als frees-draai machines of machines die zowel frezen als slijpen, drijven ook de behoefte aan ultrasnelle processors. „Als, voorbeeld, het deel niet gecentreerd is op een freesmachine tafel en je wilt een draaioperatie doen, zou je beweging in alle assen hebben, niet alleen de rotatieassen,” zei Ledvon.
Steve Holmes, business developer, Siemens Industry Inc., Digital Factory Division, Machine Tool Business (Elk Grove Village, IL) voegde een ander voorbeeld toe: Robots bestuurd door een bewerkingscentrum CNC voor zowel deelshåndtering als lichte bewerking, zoals deburren. De SINUMERIK 840D control heeft een functie genaamd „Run My Robot” die de noodzaak voor een aparte control of PLC voor een andere robot elimineert. De control wijst simpelweg een ander kanaal toe aan die taak.
Aan de andere kant, wees erop dat de snelheid die je denkt te krijgen van een control niet belemmerd wordt door een ander component. Zoals Jody Michaels, national sales manager, FANUC America Corp. (Hoffman Estates, IL) uitlegde: „We hebben concurrenten die features claimen als een 25.000 blok look-ahead. Dat is prima, maar als je geen verwerkingsnelheid in de CPU en de drives en motoren hebt om snel te reageren, maakt het niet uit hoe ver je vooruit kijkt. Je kunt een 1000 pk motor op een John Deere tractor zetten, maar dat betekent niet dat het 150 mijl per uur gaat. Je hebt het hele systeem nodig.”
Voordat we het onderwerp snelheid verlaten, is het de moeite waard om te vermelden dat de meeste moderne CNC's een functie bevatten die doorgaans „adaptive feed control” wordt genoemd, die gemeten spindelbelasting gebruikt om de snij snelheid aan te passen. Bijvoorbeeld, als je „lucht” snijdt, versnelt de control de voeding automatisch tot het maximum dat je ingesteld hebt. Wanneer het gereedchap in de snede zit, vertraagt de control de voeding om constant, veilig koppel te behouden. Al on the fly. Zoals Ledvon het ziet, is de functie bijzonder goed voor „onbevochten bewerking en trochoïdaal frezen. Het optimaliseert zelfs CAD/CAM-pakketten die bewerkingssnelheden aanpassen op basis van voorspelde materiaalverwijderingsvolumes.”
Hogere nauwkeurigheid, betere afwerkingen
Zoals we al suggereerden, bieden geavanceerde controls veel meer dan de mogelijkheid om kinematische complexiteit en meerdere processen aan te kunnen, of sneller te bewerken. Misschien het meest belangrijk, bieden ze hogere bewerkingsnauwkeurigheid en verbeterde oppervlakte-afwerkingen voor vorm- en matrijs- en andere toepassingen waar deze factoren kritiek zijn. Een veelvoorkomende aanpak, geïllustreerd door Fagor, is dubbele feedback die zowel de digitale motorencoder als een aparte absolute lineaire encoder gebruikt om de control te informeren. Maxwell zei dat dit „toelaat voor veel hogere nauwkeurigheden, terwijl soepele beweging behouden blijft.”
Paul J. Gray, manager, path planning, front-end design, R&D voor machinebouwer Hurco (Indianapolis) zei dat het bedrijf's WinMax control meer verwerkingskracht nodig had om de gepatenteerde UltiMotion tolerantie-gebaseerde control-algoritmen te ondersteunen, die op hun beurt een 25% reductie in cyclus-tijd leverden voor vier- en vijf-as bewerking. Maar meer dan dat, hebben Hurco's nieuwe vijf-as machines direct-aandrijving rotatie-as koppelmotoren die vol voordeel trekken van UltiMotion's hoge dynamische respons om gladde oppervlakte-afwerkingen te leveren.
De vermelding van „algoritmen” brengt ons terug naar de veelvoorkomende perceptie dat moderne CNC's een zwarte doos zijn. Inderdaad, er draaien vaak gesofisticeerde programma's op de achtergrond die ver gaan dan simpelweg de bewegingen uitvoeren die door je bewerkingsprogramma gedefinieerd zijn.
Een voorbeeld is de herinterpretatie van de spline-krommen die uit je CAD/CAM-post-processor komen. Zoals Legvon uitlegde, hebben dergelijke contouren typisch punten die net buiten de straal van een gegeven kromme vallen.
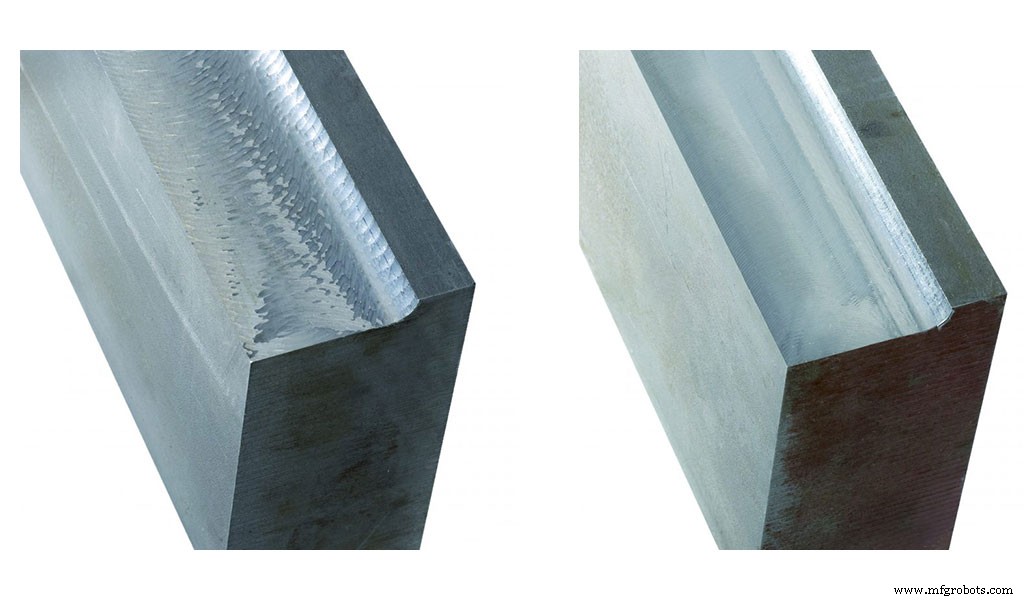
„Een machine dwingen om van punt naar punt langs zo'n contour te gaan kan trillingen en gaging-sporen op je werkstuk creëren. Op de Heidenhain-control kun je een bandbreedte van een paar micron vastleggen en de machine laten soepel bewegen binnen deze tolerantieband om de geprogrammeerde contour. De control optimaliseert ook de snelheid en voeding afhankelijk van de vorm van de contour, terwijl de nauwkeurigheid behouden blijft.” Heidenhain noemt deze feature Advance Dynamic Prediction (ADP), en het is gebruikelijk op geavanceerde controls. FANUC noemt zijn versie Smooth Tolerance Control.
Er zijn ook een overvloed aan functies die inherent machinefouten corrigeren, zoals Heidenhain's Adaptive Chatter Control (ACC). „We werken met de machinebouwer om te bepalen hoe trillingen in hun machines kunnen ontstaan, want dit verschilt per machine,” zei Ledvon. „En we bepalen welke actie de control moet ondernemen om dergelijke harmonische trillingen te elimineren wanneer ze optreden, wat weer per machine verschilt. De machinebouwer zet deze data in de PLC, die het terugvoert naar de control, en het draait automatisch.”
Heidenhain, FANUC, en anderen hebben ook functies die compenseren voor versnellings-afhankelijke positie-fouten op het gereedschapscentruminpunt. Bijvoorbeeld, zei Ledvon, massa en inertie kunnen kantelende bewegingen veroorzaken tijdens afremmen en versnellen, wat resulteert in positiesfouten die niet herkend worden door de positie-encoders.
De fouten hangen deels af van de stijfheid van de geleiderailen, de afstand tussen het krachttoepassingspunt van de voeding en het zwaartepunt, alsook de afstand tussen het zwaartepunt en het gereedschapscentruminpunt. Dus, Heidenhain partners met de machinebouwer om de mechanica van de machine te begrijpen en maakt berekeningen op basis van dat begrip om deze versnellingsfouten te corrigeren. Ledvon voegde toe dat dergelijke correcties slechts een paar micron bedragen en daarom niet altijd noodzakelijk zijn, afhankelijk van de toepassing.
FANUC's terminologie geeft een goed beeld van enkele van de aanvullende schijnbaar magische functies die nu beschikbaar zijn voor de machinebouwer, en dus de gebruiker: Smart Spindle Acc/Dec, Smart Feed Rate Acc/Dec, Smart Backlash Compensatie, en Smart Thermal Control.
Michaels wees erop dat Smart Spindle Acc/Dec ook dient om energiekosten te besparen omdat CAD/CAM-programma's vaak grote veranderingen in spindelsnelheden outputten die anders meer elektriciteit zouden consumeren dan nodig. Maar betere delen produceren is het hoofddoel van de meeste van deze functies. Of, zoals hij het samenvatte: „Met de huidige tolerantiecontrole en de hoge respons van onze motoren en drives, is er zoveel op de achtergrond gaande dat je bewerkt deel eruitziet als een gepolijste afwerking.”
Voortgang in HMI's
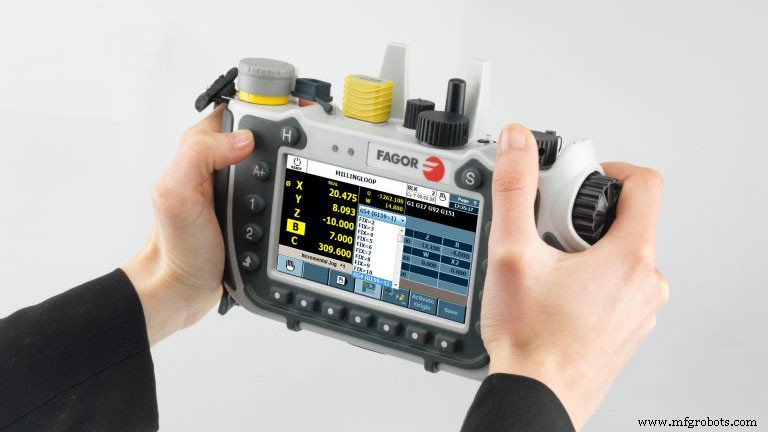
Zoals je misschien verwacht, omvatten recente vooruitgang in de human/machine interface (HMI) icoon-gestuurde ontwerpen en het type vingertip-besturing dat populair is gemaakt door smartphones (pink om een afbeelding te verkleinen, spreiden om in te zoomen, enz.). Zelfs FANUC, wiens alomtegenwoordige HMI zich in 25 jaar nauwelijks veranderde, biedt nu wat Michaels beschreef als „een heel andere interface. Een startscherm dat er helemaal niet uitziet als een FANUC-scherm, met rijen verschillende iconen voor gereedschapsdata, je programma bewerken, onderhoud, enz. Je kunt het ook aanpassen, bijvoorbeeld een programmeringsapp van een andere leverancier toevoegen. Het meest belangrijks, dit maakt het draaien van onze control veel meer geaccepteerd door millennials.”
Maar de veranderingen zijn niet alleen een concessie aan millennials. CNC-leveranciers hebben erin geslaagd om niet alleen de machineoperator meer programmeermogelijkheden te geven onafhankelijk van off-line CAD/CAM, ze hebben het ook relatief makkelijk gemaakt.
Gray zei dat Hurco's nieuwe Graphical Conversational Programming-systeem operators de mogelijkheid geeft om „solid model CAD-bestanden te importeren en simpelweg op de deelfeatures te klikken die ze willen frezen om het deelprogramma te genereren. Het zal zelfs automatisch vijf-as machines oriënteren om 3+2-as features te frezen. De eenvoud in programmeren verbetert niet alleen de operator-productiviteit, het elimineert verder bronnen van menselijke fouten in de productiesequentie.”
Siemens, Heidenhain, en anderen bieden dezelfde capaciteit en Holmes voegde toe dat de mogelijkheid om elke standaard drie-as canned cycle op elke geneigd vlak te gebruiken, de noodzaak voor een duur CAM-systeem voor vijf-kantige delen elimineert.
Holmes observeerde ook dat „vandaag geavanceerde HMI's verder gaan dan basis visuele verificatie. Ze bieden 3D-grafische verificatie van programmering, gereedschaps- en spindelinstellingen, deeltasting, toolpath-efficiëntie, en ze ondersteunen een reeks nieuwe mogelijkheden, zoals botsingsvermijding die haalbaar gemaakt worden door visuele verificatie. Bovendien kan dezelfde visuele verificatie-ervaring over de hele shop worden gehad, van drie-as tot 3+2 en vol vijf-as bewerking.”
Gray tegenhield dat on-control graphics en machinesimulatie-systemen niet meer speciaal zijn, en „het is de programmeringskant waar de meeste controls struikelen, met name voor vijf-as bewerking.” Om dit aan te pakken, heeft Hurco „een universeel programmatype ontwikkeld voor zowel conversationele als NC-programmering dat hetzelfde deel op elke Hurco vijf-as machine kan frezen ongeacht de configuratie, zonder enige wijziging aan het deelprogramma aan te brengen,” zei hij. „Dit vereenvoudigt vijf-as operator-training en biedt aanzienlijke productieflexibiliteit aan onze klanten.”
De mate waarin programma's geschreven voor één machine op een andere kunnen draaien (kinematisch onafhankelijk programmeren) is een ander focusgebied voor Siemens.
„Deze benadering stelt hetzelfde programma in staat om over meerdere vijf-as machines met verschillende kinematica te draaien zonder de noodzaak voor een aparte post-processor voor elke werktuigmachine,” zei Holmes. „Met kinematisch-onafhankelijk programmeren, zijn de CNC-programma's gegenereerd ook machine-onafhankelijk, wat resulteert in grotere flexibiliteit voor vijf-as bewerking. Dus, neem een deel geschreven voor een machine met een articulatie-kop en verplaats het naar een VMC zonder articulatie-kop maar met een trunnion-tafel. De control heroriënteert het programma automatisch om het deel op deze machine te draaien.” En de hoeven niet met Siemens' eigen CAD/CAM-pakket, NX, geprogrammeerd te zijn. Elk standaardpakket zal doen.
Tegelijkertijd is Siemens misschien uniek in het aanbieden van zowel een vol CNC-systeem als CAD/CAM-softwarepakket; de twee zijn zo geïntegreerd dat veranderingen in de ene direct weerspiegeld worden in de ander zonder post-processing. Met hun bredere bereik bieden Siemens en FANUC beide „universele HMI's” die eruitzien als vergelijkbaar van frezen tot draaien tot slijpen machines, wat training vergemakkelijkt.
Maxwell zei dat Fagor een nieuwe feature biedt die „de gebruiker in staat stelt het materiaal en de tooling te selecteren en basis snelheden en voedingen op te halen voor het specifieke deel dat ze programmeren. Fagor heeft ook een on-the-fly operator-aanpassing tussen snelheid en nauwkeurigheid geïmplementeerd voor het verhogen van snelheid tijdens ruwfrezen, maar nauwkeurheid tijdens afwerken.”
Op dezelfde lijn zei Holmes dat Siemens-controls „high-speed machining-cycli bevatten die de operator in staat stellen de bewerkingsproces makkelijk aan te passen voor ruwfrezen, semi-afwerken of afwerken, allemaal met het veranderen van slechts één of twee waarden in de cyclus.”
Overige opstelhulpmiddelen
Naast intuïtieve interfaces, helpen vandaag de CNC's de operator ook met begeleiding voor elke functie. Siemens bevat meer dan 100 korte videoclips, Animated Elements genoemd, die praktisch elk veld in de canned cycles of opsteloperaties illustreren.
Heidenhain heeft een nieuw systeem genaamd VSC (Visual Setup Control) dat een foto maakt van je opstelling nadat je de oriëntatie van het deel in de spanning, het aandraaien van de bouten, enz. geoptimaliseerd hebt. De control vergelijkt die afbeelding met opeenvolgende opstellingen in dezelfde productierun en waarschuwt de operator voor eventuele afwijkingen, zoals een sleutel die op het deel ligt of een ontbrekend gat, met de optie om door te gaan, over te schakelen naar de volgende pallet, of te stoppen voor correctieve actie. VSC is zo gevoelig dat de camera zelfs een boutkop herkent die niet perfect plat is door overdreven aandraaien.
KinematicsOpt is een andere intrigerende Heidenhain-feature. „Plaats een kalibratiebol op de tafel,” zei Ledvon. „De tast raakt de omtrek van de bol op verschillende hoeken en kalibreert de machine automatisch precies tot het centrum-draaipunt, wat cruciaal is voor vijf-as toepassingen. Het is een erg krachtige feature, vooral als er temperatuurafwijkingen in de shop zijn over de dag. Je kunt een pallet met de kalibratiebol laden tijdens de shift en de machine kan zichzelf automatisch herkalibreren voordat het de volgende batch delen freest.”
Hurco en Siemens bieden ook deze functionaliteit voor machines met rotatieassen in elke kinematische configuratie met de additionele mogelijkheid om centerline-tastcycli in het deelprogramma op te nemen voor automatische meting tijdens productie.
Tot slot, hoewel alle controls in de fabriek afgesteld zijn op basis van verwachte spanning, deelafmetingen, enz., vereisen veranderingen in het veld (intentioneel of anders) soms aanpassingen. Dus FANUC en anderen maken wat Michaels een „bepaalde hoeveelheid auto-tuning die je zelf kunt doen” noemt mogelijk.
Maxwell zei: „Automatische afstelling van de assen met Fagor Finetune-software is nu een standaardfunctie. Deze software stelt de parameters van de CNC en drives af met Bode-diagrammen om de high-speed snijfuncties te optimaliseren. Fagor en anderen bieden ook een ingebouwde oscilloscoop aan de CNC voor verdere geavanceerde afstelling.”
Wiens control is het toch?
Voordat we het onderwerp HMI verlaten, is het de moeite waard om op te merken dat de interface die daadwerkelijk aan de operator gepresenteerd wordt, vaak deels, zo niet volledig, de creatie is van de machinebouwer en niet de CNC-leverancier. Op dezelfde noot, heb je vaak meerdere control-opties van dezelfde bouwer, dus het loont om je te informeren over wat er beschikbaar is.
Bijvoorbeeld, achter DMG Mori's CELOS-frontend vind je ofwel een FANUC, Siemens, Mitsubishi, of Heidenhain-control, hoewel in het laatste voorbeeld het niet op de achtergrond draait maar naast elkaar op hetzelfde scherm.
Michaels zei: „Makino gebruikt voornamelijk FANUC, maar je zou het niet weten. Ze gebruiken wat we Panel i noemen, met onze control op de achtergrond aangesloten op een computer die een videoscherm aan de gebruiker presenteert. Standaard verticale en horizontale bewerkingscentra en draaibanken gebruiken vaak de standaard FANUC HMI. Gespecialiseerde toepassingen, zoals slijpen, hebben doorgaans de OEM's eigen HMI. Gleason tandwielsnijmachines begraven de FANUC-control met zijn gespecialiseerde HMI. Een ander voorbeeld omvat Weiler draaibanken, die Siemens-controls draaien met een HMI die „zo gecustomiseerd is door de bouwer dat je het niet zou weten,” aldus Holmes.
De kracht van data benutten
„Industrie 4.0 en het Industrial Internet of Things zijn wellicht de belangrijkste drijvende krachten in de huidige industrie,” zei Gray. „Informatie is de sleutel tot slimmere beslissingen en vandaag de CNC-machines worden verwacht productiviteits- en productie-relevante informatie te publiceren en te netwerken met andere intelligente apparaten om opsteltijd en kosten te verminderen.”
Als onderdeel van deze inspanning, biedt Hurco vrij een open-source interface aan zijn control op GitHub en partner met een aantal robotica- en productiviteitsmonitoringsbedrijven om de interconnectiviteitscapaciteiten van zijn control te verbreeden.
Terwijl de Heidenhain-control je praktisch alles kan vertellen in groot detail, zei Ledvon dat het StateMonitor-systeem het makkelijk maakt om een relatief begrensde set data op te halen over dingen als spindel aan, spindel uit, en foutcodes die „zeer duidelijke en beslissende analytics zonder al de rommel en gedoe” bieden. Het stelt de operator ook in staat om input te geven over waarom de machine niet draaide, wat een kritisch datapunt kan zijn dat een volledig geautomatiseerd systeem niet zou vangen.
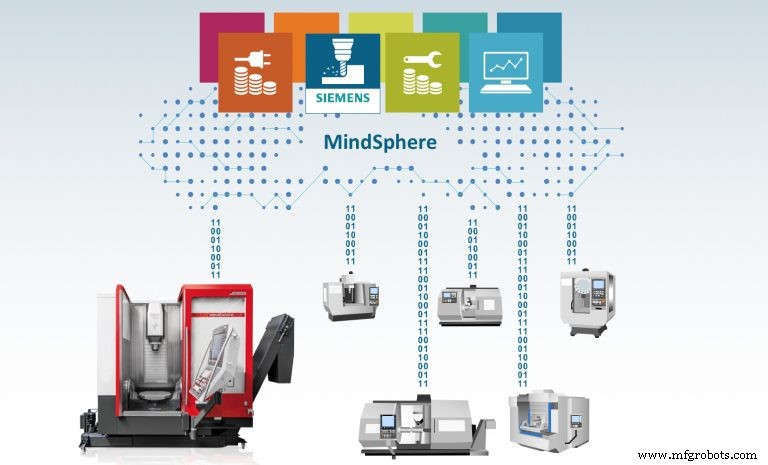
Een vooruitkijkende kijk op Industrie 4.0 is Siemens' MindSphere, een open-architectuur cloud-gebaseerd platform waar machines van verschillende fabrikanten veilig data uploaden om opgeslagen, geanalyseerd en gemonitord te worden van overal ter wereld. Machines met intelligente sensoren die trilling, stroomverbruik, temperatuur, en andere factoren monitoren, uploaden statusrapporten naar MindSphere.
Als, bijvoorbeeld, een sensor een abnormale trilling detecteert van de Y-as van een bepaald type werktuigmachine, kan het bepalen (gebaseerd op algoritmes afgeleid van grote hoeveelheden slimme data verzameld van andere gebruikers) dat de trilling te wijten is aan een lager dat uisziet op de Y-as spindel. Dat onderdeel kan dan besteld en verzonden worden naar de klant voordat ze zich van het probleem bewust zijn. Dit gaat verder dan preventief onderhoud naar voorspellend onderhoud. Een grote stap vooruit.
Automatisering Besturingssysteem
- Strategische Gids voor Uitbesteding van Onderhoud: Contractoren Omzetten in Vertrouwde Partners
- Onderhoud-geïnduceerde knelpunten voorkomen: Een praktische gids voor fabrikanten
- Bewezen Strategieën Om Uw Uitgebreid Veiligheidsprogramma Te Laten Werken
- CNC-bewerking beheersen: Bewezen technieken voor precisie en efficiëntie
- Strakke Toleranties in CNC-bewerking Halen: Een 10-jarig Bewezen Proces
- Hoe kunststofbewerking werkt: een uitgebreide handleiding
- Abrasieve Straalbewerking: Hoe Het Werkt, Voordelen En Praktische Toepassingen
- Miyano BX-26S dubbele-spindel draaibank – Precisie & snelheid voor complexe staafcomponenten
- Mazak Hyper Quadrex 150 MSY: Dubbele-spindel staafbewerkingssysteem
- Uitdagingen omzetten in collaboratieve winsten: Gentz Industries' bewezen aanpak
- Zorg Voor Een Naadloze ServiceNow-implementatie: Vermijd Gangbare Valkuilen En Maximaliseer ROI