



CNC kunststof bewerking meesteren: Een niche voordeel
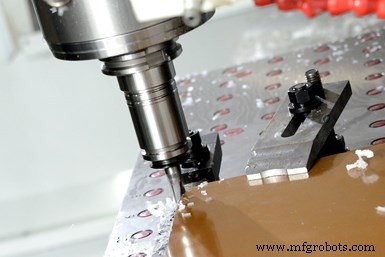
Bewerken van kunststoffen brengt uitdagingen met zich mee in termen van tooling, werkspanning en span (en stof) management. (Foto credits: K&E Plastics.)
Terwijl er voordelen zijn om een niche CNC machine winkel te zijn, kunnen er ook distinctive uitdagingen zijn. K&E Plastics in Bennington, Vermont, is een voorbeeld hiervan.
Zoals de contract winkel's naam impliceert, focust het uitsluitend op het bewerken van engineering kunststoffen - zowel thermoplasten als thermoharders - en doet dit sinds Peter Broderson K&E in 1966 oprichtte. Zijn zoon, Eric, is nu bedrijfspresident.
Omdat niet te veel winkels specialiseren in het bewerken van kunststoffen, inclusief thermoharders zoals G7 en G10 gevuld met abrasief glas, is er minder concurrentie vergeleken met diegenen die aluminium, staal en andere conventionele metalen bewerken. Echter, onbekendheid met kunststoffen door apparatuur- en tooling leveranciers heeft betekend dat K&E soms op eigen houtje is gesteld om strategieën te bedenken voor het effectief bewerken van die materialen.
Ik leerde over enkele van die uitdagingen toen ik K&E in 2013 bezocht om mijn eerste verhaal over de winkel te schrijven. De behoefte aan stofverzameling. De moeilijkheden bij het spannen van kunststoffen. De tooling issues die komen met het bewerken van glas-gevulde thermoharders. De lijst gaat door...
Hoewel ik niet in staat was K&E fysiek te herbezoeken voor dit verhaal, waardeer ik wel het herverbinden en horen over welke nieuwe technologie en processen de winkel heeft toegevoegd om meer capabel en effectief te worden in het bewerken van kunststoffen. Dit omvat het anders bekijken van tooling en werkspanning, en het toevoegen van de eerste Swiss-type draaibank om strakkere toleranties en snellere productie van complexe onderdelen gemaakt van thermoplasten zoals polyetheretherketon (PEEK) te bereiken die eerder op traditionele gang-tool draaibanken liepen. Die machine stelde de winkel ook in staat om eerder uitgebesteed werk weer in huis te brengen.
Nieuwe kansen, nieuwe benaderingen
Initieel focuste K&E op kunststofonderdelen puur voor elektrische toepassingen gegeven de materialen's uitstekende elektrische isolatie eigenschappen (zie sidebar hieronder). Toen Broderson 27 jaar geleden de leiding over het bedrijf overnam van zijn vader, zocht hij het bedrijf te diversifiëren door nonelektrische toepassingen in de medische en luchtvaartindustrie na te jagen. Vandaag de dag jaagt het ook kansen na in nieuwe energietechnologieën, zoals elektrische voertuigen, brandstofcellen en energielopslag. De winkel is gecertificeerd voor ISO 9001:2015, heeft International Traffic in Arms Regulations (ITAR) registratie en is gecertificeerd als onderdeel van het Joint Certification Program (JCP), wat het in staat stelt geheim defensiewerk te winnen. Het houdt ook certificering met het Historically Underutilized Business Zones (HUBZone) programma dat kleine bedrijven in stedelijke en landelijke gemeenschappen helpt preferentiële toegang te krijgen tot federale procurement kansen.
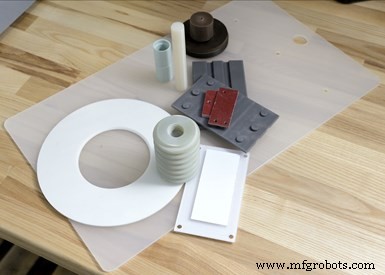
K&E bewerkt alleen kunststoffen (inclusief thermoplasten en thermoharders) voor industrieën zoals elektrisch, luchtvaart en medisch. Het ziet ook kansen in nieuwe energie toepassingen, zoals brandstofcellen, elektrische voertuigen en energielopslag.
De winkel's 30.000 vierkante voet faciliteit omvat een reeks CNC routers, VMCs en draaibanken - 28 in totaal. De meerderheid hiervan zijn Haas Automation modellen. De Swiss-type draaibank die het in 2018 aankocht is een Tsugami S205 model (meer over dat later). Afhankelijk van het materiaal, kunnen deze onderdelen bewerken met koelvloeistof of droog met de hulp van koude-lucht pistolen om snijoperaties te koelen en helpen spannen te breken.
Koelvloeistoffen worden soms gebruikt voor niet-gevulde thermoplasten. Olie-gebaseerde koelvloeistoffen kunnen niet gebruikt worden omdat ze vaak het plastic degraderen. In plaats daarvan gebruikt K&E water-gebaseerde koelvloeistoffen zoals Trim Microsol 585XT van Master Fluid Solutions. Dit wordt gezegd een hoge slijmende, semisynthetische, microemulsie koelvloeistof te zijn die verlengde sump levensduur en betere schuimcontrole biedt versus eerdere generatie semisynthetica.
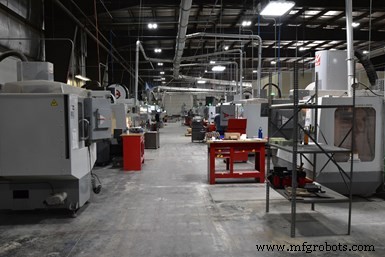
K&E's winkel is distinctief in dat het ducting heeft die apparatuur die kunststoffen droog bewerkt verbindt met een van twee centrale stofverzamelingssystemen.
Echter, veel thermoharders worden droog bewerkt. Deze materialen zijn vaak gevuld met glas of andere abrasieve materialen die stof creëren wanneer bewerkt. Effectieve stofverzameling is imperatief om een schone werkomgeving te handhaven en machine tool levensduur te verlengen. In feite, is het ductwerk gebruikt voor stofverzameling wat de winkel een distincte look geeft.
Ducting wordt gerouteerd naar de werkzone van elk stuk apparatuur dat kunststofonderdelen droog bewerkt. De winkel heeft onlangs zijn tweede 18.000-cfm stofverzamelingssysteem toegevoegd, wat het in staat stelt om zo veel als 12 meer bewerkingscentra toe te voegen om onderdelen droog te bewerken.
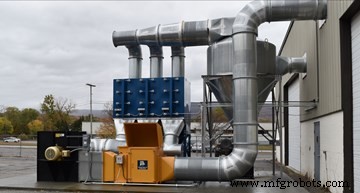
De winkel installeerde onlangs zijn tweede 18.000-cfm stofverzamelingssysteem, wat het in staat stelt om zo veel als 12 meer bewerkingscentra toe te voegen om kunststoffen droog te bewerken.
Warmte is het grote issue bij het bewerken van elk plastic. Materiaal branden is mogelijk wanneer hulpmiddelen te snel gedraaid worden. Plus, zonder effectieve span evacuatie, kan bewerkt materiaal terug lassen aan het werkstuk. Hulpmiddel flute geometrie speelt een sleutelrol in het krijgen van spannen uit en weg van het werkstuk, evenals koude-lucht jets. Echter, thermoharde laminaten zoals G7 en G10 zijn ook gevoelig voor delaminatie, afhankelijk van de bindkracht van het hars en hoe de onderdelen bewerkt worden.
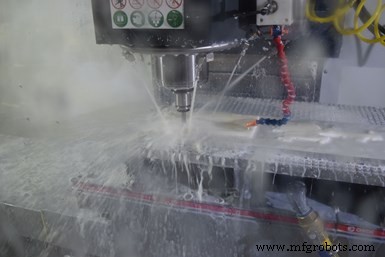
Thermoplasten worden algemeen bewerkt met water-gebaseerde koelvloeistoffen. Petroleum-gebaseerde koelvloeistoffen kunnen het plastic materiaal degraderen.
De winkel heeft onlangs begonnen snijhulpmiddelen van Datron Dynamics te gebruiken. Een voorbeeld is een 6-mm diameter, gepolijste, enkel-fluit karbide frees. Volgens het bedrijf levert een multi-fase slijpproces scherpe, gepolijste randen voor gratvrije bewerking, wat de noodzaak om onderdelen handmatig af te werken reduceert of elimineert.
Een ander is karbide frezen met amorfe diamant coating voor composieten van Harvey Tool. Deze worden gezegd goed geschikt te zijn voor ruw- en semi-afwerking van composietmaterialen met hoge vezel- of vulconcentratie, zoals G10 en FR4, door geoptimaliseerde geometrie met spaanbrekers die vezels efficiënt scheren en spannen verkorten voor verbeterde spanverwijdering.
Daarnaast gebruikt K&E nu gundrills van Sterling wanneer vereist om herhaaldelijk nauwkeurige, diepe gaten met kwaliteitsoppervlakteafwerkingen te produceren.
De winkel begint ook te standaardiseren op het PowRgrip toolholding systeem van Rego-Fix voor zijn bewerkingscentra. Reden is dat conventionele toolholding systemen leidden tot runout van zoveel als 0,002 inch, wat niet acceptabel was voor onderdeelkenmerken met zeer strakke toleranties. "Nu zijn we op 4 tienden runout," zegt Broderson, "wat ons betere oppervlakteafwerkingen en minder hulpmiddelslijtage geeft, terwijl de vereiste bewerkingstoleranties bereikt worden."
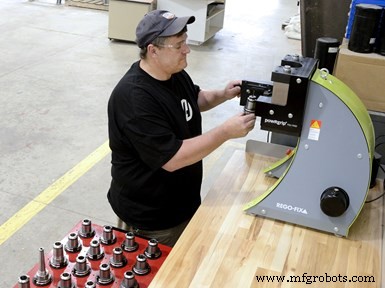
De winkel heeft begonnen te standaardiseren op toolholding systemen waarin een hydraulische pers spannen in of uit de houders pers. Elk spanjeen heeft een ondiepe, zelf-vergrendelende taper en wordt met 9 ton kracht in de toolhouder geperst. Broderson zegt dat deze houders betere runout en rigiditeit bieden vergeleken met traditionele modellen.
Dit systeem bestaat uit precisie, spanjeen-stijl toolhouders en een banktop hydraulische pers gebruikt om spannen in of uit de houders te persen. Het spanjeen heeft een ondiepe, zelf-vergrendelende taper en wordt met 9 ton kracht in de toolhouder geperst. Het heeft ook een vierkante schouder die contact maakt met de toolhouder wanneer ingedrukt. Deze positieve stop ontwerp maakt het gebruik van een ingebouwde back-up schroef mogelijk om de hulpmiddellengte nauwkeurig in te stellen. Deze toolhouders hebben hoge spankrachten en trillingsdemping, en totale indicator runout (TIR) van ≤ 3 micron bij een lengte-tot-diameter verhouding van 3:1. Rego-Fix zegt dat dit toolholding systeem ook snellere, veiligere hulpmiddelwissels mogelijk maakt dan shrink-fit systemen. Montage van een nieuw hulpmiddel wordt gezegd minder dan 10 seconden te duren. "Onze winkel heeft op dit moment ongeveer 800 van deze toolhouders, maar we voegen er steeds meer toe," zegt Broderson.
Voor werkspanning, gebruiken sommige machines vacuümspannen om changeovers te versnellen en hulpmiddelen toe te laten tot vijf kanten van een onderdeel. Op dezelfde manier heeft K&E begonnen gemeenschappelijke funderingsplaten met Chick vissen te gebruiken. Broderson zegt dat omdat de Chick vissen betere positioneringsherhaalbaarheid bieden en platen in een gemeenschappelijke locatie installeren, proberen tijdens setups niet vereist is versus toen de winkel simpelweg vissen aan machine tafels boutte. De winkel bewaart en slaat ook viskaken op voor gebruik wanneer jobs herhalen.
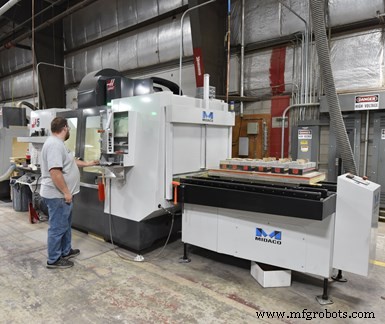
Om spindel uptime te verhogen voor deze VMC, voegde K&E een pallet-wisselsysteem toe zodat jobs offline opgezet kunnen worden terwijl een ander nog wordt voltooid in de machine. Hetzelfde is gedaan voor twee andere VMCs.
Om de spindel uptime te maximaliseren voor drie van zijn VMCs, voegde K&E een Midaco pallet wisselaar aan elk toe. Dit stelt elke machine in staat een job door te laten draaien terwijl nieuw materiaal aan de pallet buiten de machine gespannen wordt. Eenmaal een job voltooid is, schuift zijn pallet uit en schuift een nieuwe met de volgende job gespannen erin.
Waarom een Swiss-type toevoegen?
Broderson zegt dat voordat de S205 een paar jaar geleden werd toegevoegd, K&E werk had uitgebesteed aan draaibank winkels voor selecte jobs. Over tijd, het bedrag van dat uitgebesteed werk liep door te stijgen. Daarnaast waren schrotpercentages of afkeuringen voor strak-getolerante jobs die op enkele van zijn gang-tool draaibanken liepen, soms hoger dan het zou willen. De winkel bepaald dat een Swiss-type met handtekening gidsbuis ontwerp en multifunctionele capaciteit de vereiste nauwkeurigheden zou leveren en de winkel in staat zou stellen dat werk in huis te houden.
De Tsugami S205 met 20-mm staafdiameter capaciteit en Edge Technologies Minuteman 320 SE staafvoeder werd aangeschaft via de Tsugami/REM Sales distributeur, The Robert E. Morris Company. John Ricardi, bedrijfs account manager, zegt dat de machine een 1.000-psi koelvloeistof leveringssysteem (voornamelijk voor spancontrole) alsook een mist verzameling eenheid, span transporter, speciale schuif voor het ontvangen van lange onderdelen uit de subspindel en converteerbare/chucker conversie capaciteit omvatte.
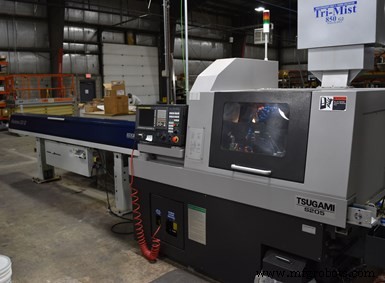
De staafvoeder die 10-voet lange staven accommodeert stelt de winkel's eerste Swiss-type in staat om onbezocht te draaien voor langere reeksen tijd dan de staafvoeders op de gang-type draaibanken die 4-voet lange staven draaien.
Misschien het grootste verkoopargument voor deze machine is dat het ontworpen is om te draaien met water-gebaseerde koelvloeistof zodat het plastic werkstuk niet gedegradeerd wordt zoals olie-gebaseerde koelvloeistof zou doen. Ricardi zegt dat positieve luchtdruk voor tooling bevestigingen en spindels voorkomt dat koelvloeistof in lagers binnenkomt en hun smerende olie uitwast. In toevoeging, water-gebaseerde smering wordt in de staafvoeder kanaal sets ook gebruikt.
De Swiss-type wordt gebruikt voor onderdelen die zeer strakke toleranties vereisen. Broderson zegt dat hulpmiddeldruk tapers kan veroorzaken bij het draaien van kunststofonderdelen op conventionele draaibanken. De Swiss-type's handtekening gidsbuis biedt de ondersteuning bij de snijde om dit probleem te elimineren. Daarnaast herhaalt de machine heel goed, zegt hij. Eenmaal een proces afgesteld is, is er geen cut, meet en herhaal proces meer. Plus, de staafvoeder heeft de capaciteit om 12-voet lange staven te draaien. K&E draait gewoonlijk 10-voet lange staven, wat langere reeksen unattended bewerking mogelijk maakt vergeleken met conventionele draaibanken met vier-voet staafvoeders. Voor materiaal zoals PEEK, bestelt het typisch staafmateriaal geschliffen tot +0,002" / -0".
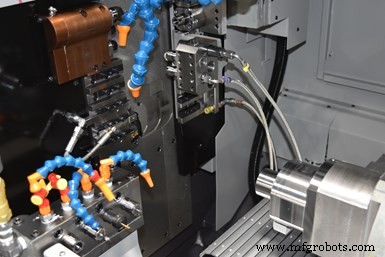
De Swiss-type draaibank, die draait met water-gebaseerde koelvloeistof, wordt gezegd strakkere toleranties en verbeterde productie te bereiken voor thermoplastische onderdelen die de winkel eerder op traditionele gang-tool CNC draaibanken draaide. De machine stelde de winkel ook in staat om eerder uitgebesteed werk weer in huis te brengen.
Dat gezegd hebbende, kan de winkel de gidsbuis verwijderen en de machine als een conventionele chucker draaibank bedienen, een job draaien met dezelfde bewerkingsbenadering als een standaard draaibank.
Broderson zegt dat een van de grootste leercurves was bepalen hoeveel druk te gebruiken op de hoge-volume koelvloeistof pomp om spannen te verwijderen en het onderdeel te vloeden zonder de dimensies van het bewerkte onderdeel te veranderen. Als de druk te hoog is, kan de stroom koelvloeistof de dimensie van kunststofonderdelen veranderen. De winkel tegenkwam ook wringing van sommige staafmateriaal materialen omdat de machine's spindel zo snel op snelheid kwam. De fix was langzamer op snelheid komen. Een andere uitdaging was leren welke kenmerken op het onderdeel bewerkt konden worden en wanneer die gesequenceerd moesten worden.
Materiaal kwesties
Een algehele uitdaging die Broderson zegt dat zijn winkel recentelijk tegenkomt is plastic materiaal variabiliteit. Hoewel hij probeert te kopen van Amerikaanse leveranciers, verkopen zelfs sommige van die materiaal geproduceerd in het buitenland. "We moeten heel specifiek zijn bij bestellen," zegt hij.
In een voorbeeld, bestelde de winkel FR4 materiaal voor een job, het bewerkingsproces afstellen voor die batch materiaal. Het bestelde dan een andere batch toen de job terugkwam. Echter, hoewel die tweede batch aan dezelfde NEMA classificatie voor elektrische behuizingen volded, was variatie met het hars en glas vulvul voldoende genoeg dat de snijdata en hulpmiddelen gebruikt in de vorige FR4 batch niet compatibel waren met de nieuwe batch. "Twee duizendste vastleggen in een materiaal als dit is al moeilijk genoeg, maar variantie tussen batches maakt het nog moeilijker."
Basis van Thermoharders, Thermoplasten
K&E heeft 54 jaar ervaring met het werken met engineering kunststoffen. De winkel zegt dat thermoharders goed geschikt zijn voor toepassingen die hoge warmtebestendigheid en elektrische isolatie vereisen. De crosslinkerende polymeren in thermoharders vormen irreversibele bindingen, wat het risico van het product smelten als warmte opnieuw wordt toegepast elimineert. Ze bieden ook uitstekende slijtage- en dimensionale stabiliteit eigenschappen terwijl ze lichter zijn dan metalen.
Omdat thermoplastische pellets zacht worden wanneer verwarmt en vloeibaar worden naarmate additionele warmte wordt toegepast, is het verhardingsproces volledig reversibel aangezien geen chemische binding plaatsvindt. Dit stelt thermoplasten in staat om opnieuw gevormd en gerecycled te worden zonder negatieve invloed op de materialen's fysieke eigenschappen. Thermoplasten bieden voordelen, inclusief chemische bestendigheid, impact bestendigheid, elektrische isolatie, lage vochtabsorptie, lage wrijvingscoëfficiënt, gereduceerde slijtage op paarende onderdelen en eliminatie van smering tijdens productoperatie.
Industrieel materiaal
- CNC-bewerking: materialen kiezen voor optimale prestaties
- 5-As CNC-Bewerking Beheersen: Precisie, Snelheid en Industriële Voordelen
- Expert Maatwerk CNC-bewerkingsoplossingen – Precisie & Betrouwbaarheid
- Precisie Acryl CNC Machining: Nauwkeurig, Veilig en Efficiënt
- Kwaliteitscontrole in CNC-bewerking verbeteren: Strategieën voor precisie en klanttevredenheid
- Precisie CNC-bewerking voor Maatwerkonderdelen – Snel, Nauwkeurig, Op Maat
- CNC-bewerking van Grote Onderdelen: Strategieën om Groottebeperkingen te Overwinnen
- CNC-bewerking vs. Injectiestorten: De Juiste Methode Kiezen voor Uw Project
- CNC-kunststoffen selectiegids: Het juiste materiaal kiezen voor precieze bewerking
- CNC Bewerkingskosten Begrijpen: Belangrijkste Factoren en Optimalisatie
- Precisie CNC-bewerking voor Polymeren: Geavanceerde Technieken & Tips