



Geautomatiseerde Koppeling Bespaart 65 Uren Downtime in Robot-Laslijnen
Er is geen betere manier om een probleem op te lossen dan het volledig te elimineren. Tenminste, dat is hoe KTH Parts Industries Inc. (St. Paris, OH) zijn beslissing om een handmatig apparatuur-changeover-proces voor zijn robot-las-cellen te automatiseren, bezien.
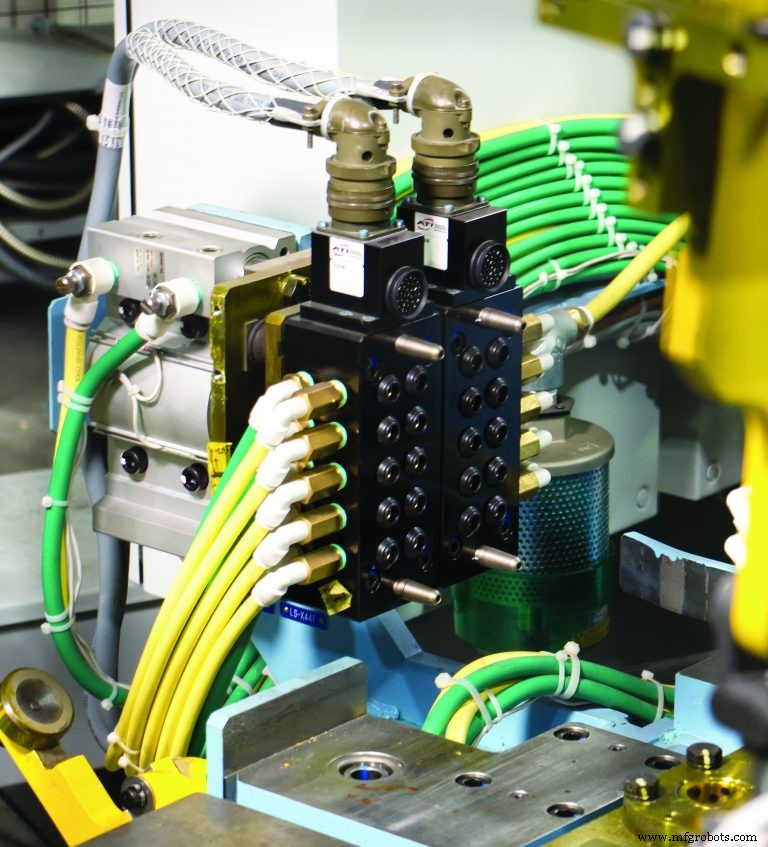
KTH selecteerde GA2 utility couplers van ATI Industrial Automation (Apex, NC), om de klus te klaren. Specifiek, de nieuwe automatische koppeling van lucht- en elektriciteits-utilities aan de cellen elimineerde ruwweg 65 uur per jaar aan downtime per lijn, verminderde de totale operationele kosten, en verhoogde apparatuur-gebruik en productiviteit.
KTH Parts Industries, een globale Tier 1-automobielleverancier voor onderlichaam-structurele onderdelen, heeft meer dan 1100 engineering- en productie-associates betrokken bij de vele fasen van autodeelproductie inclusief, productontwikkeling, productanalyse, productvormbaarheid, prototyping, productiestampen, vouwen, robot-lassen, montage, en onderdeelenverzending.
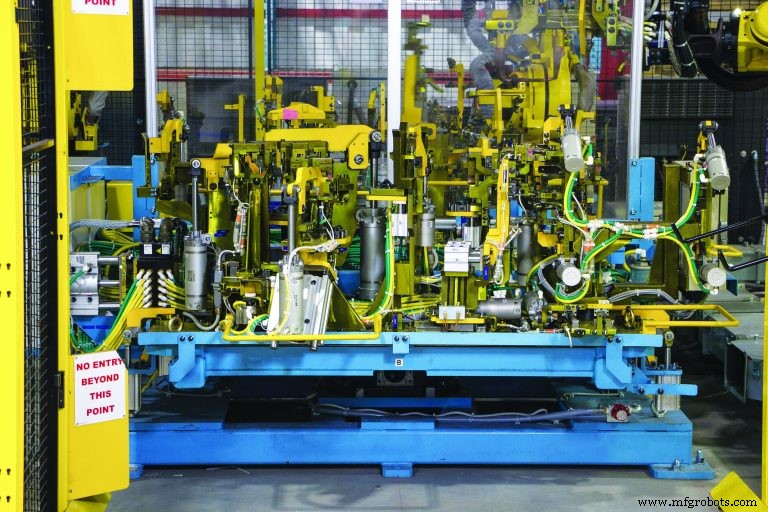
Een van KTH's kerncompetenties is het ontwerpen en implementeren van flexibele laslijnen voor automobiele onderlichaam-componenten. De laslijnen gebruiken complexe fixaties, of jigs, om de componenten op hun plaats te houden terwijl een robot ze samen last. Elk automobielmodel vereist een andere jig, wat leidt tot veel apparatuur-changeovers in de fabriek.
Om flexibiliteit te vergroten en beperkte fabrieksvloerruimte te optimaliseren, creëerde KTH een dubbelzijdige werkcel met een draaitafel. Het doel van dit ontwerp was om de robot actief te houden en de setup-tijd te verminderen. Onderdelen worden in de jig geladen aan de ene kant van de draaitafel terwijl de robot onderdelen aan de andere kant samen last.
Voor de installatie van ATI's GA2 utility couplers, steunde KTH op handmatige arbeid om kabels te verbinden en te ontkoppelen, en de jigs op de draaitafels te laden. Vermenigvuldig dit met één tot twee changeovers per lijn per shift, en je hebt een ontzagwekkende hoeveelheid mens-machine-interactie in het proces.
Dave Reed, een projectleider in KTH's lasafdeling, had deze visie op het oude proces: "Voordat we begonnen met het gebruik van de ATI utility couplers, hadden we een luchtleiding en een manifol, en moesten we ze met tie-downs aan elkaar pluggen. Aan de elektrische kant, moesten we de 40-pin ontkoppelingen handmatig samen draaien. Dit proces werd veel keren herhaald voor elke jig-wisseling."
Volgens KTH waren de fysieke arbeids-eisen van het oude proces zeer hoog, en, natuurlijk, elke keer dat een associate de werkcel binnenkwam, was er een inherente risico. Onder deze omstandigheden was de hoge frequentie van kabel-falen geen verrassing. Koppelen en ontkoppelen van de kabels met inconsistente kracht en torsie creëerde excessive slijtage. Misalignement van connectors leidde tot beschadigde pinnen. Zonder een toegewijde opslagruimte voor kabels niet in gebruik, werden ze op de vloer of bovenop andere apparatuur in de cel gelaten.
"We hadden luchtleidingen die gesneden en lekkend waren, connectors die beschadigd waren," zei Reed. "Onderhoud werd gebeld om het probleem te beoordelen, maar veel van de tijd was het gewoon een gebogen pin op een connector die ons uren aan downtime kostte – ruwweg 65 uur per jaar per lijn."
Naast excessive menselijke interactie en apparatuurfouten, was het oude proces een nachtmerrie voor de apparatuur-ondersteuningsgroep. De sectieleider van de groep, Jonah Strapp, merkte op, "Na changeovers, moest je met iets in de cel rommelen om het weer werkend te krijgen. Downtime betekent geldverlies. Wanneer dat gebeurt, is er een heel wat druk om de lijnen weer draaiend te krijgen."
KTH was uitzonderlijk gemotiveerd om de las-jig-changeover te verbeteren om een gladde operatiestroom te ermöglichen, de veiligheid van werknemers te vergroten, en instanties van apparatuurfouten te verminderen. Matt Myers, staff engineer van KTH's engineering-projectgroep, legde uit: "Tijdens onze normale operatiedag proberen we zoveel mogelijk productie uit de lijn te knijpen. Elke keer dat we een changeover doen, verliezen we productietijd, wat vertaalt naar een groot financieel negatief in onze boeken. Alles wat we kunnen doen om de hoeveelheid downtime te verminderen, is ongelofelijk kritiek."
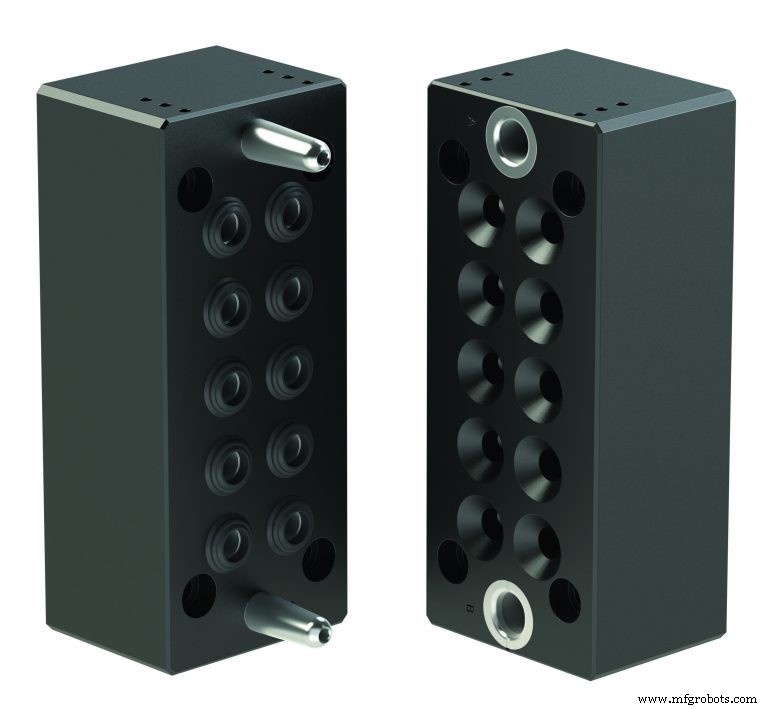
Dat is precies het punt waarop het adopteren van ATI's utility couplers een efficiënte tijdbesparende oplossing presenteerde. ATI's utility couplers zijn goed geschikt voor KTH's laslijn-changeover. Ze leveren stroom, signaal, en pneumatisch. ATI's utility couplers hebben ingebouwde rotatie-compliance om herhaalbare koppeling in een duurzaam pakket te bieden. Aangezien het ontwerp modulair is, werken de utility couplers met ATI's uitgebreide familie van tool-wisselaar utility-modules.
Samen bedienen de utility couplers en modules een reeks netwerkprotocollen ook, legde KTH's Myers uit. "Als het aankomt op nieuw productontwerp, kan ik vertrouwen op het ATI-engineering-team om snel een elektrisch of pneumatisch product te ontwerpen dat aan onze behoeften voldoet, of te refereren naar een van de duizenden producten [beschikbaar] op hun website." Voor dit specifieke systeem bij KTH configureerde ATI een utility coupler en een 32-pin discrete I/O elektrisch module die gemakkelijk geïntegreerd werd in bestaande lijnen.
"Toen we voor het eerst de utility coupler uitprobeerden, was het direct duidelijk dat het een groot verschil zou maken. De nieuwe couplers zijn heel betrouwbaar en hands-free. We hoeven er niet mee te rommelen. Ze werken elke keer," zei Strapp.
Toegepast op hoe KTH ATI als leverancier koos, antwoordde Myers, "Gebaseerd op onze vorige klantenservice-relatie, de snelle levertijden, en onze lokale accountmanager, was het een makkelijke keuze om met ATI te gaan." KTH is een langjarige gebruiker van ATI's robotische tool-wisselaar-producten, dus de overgang naar automatische koppeling met ATI's utility couplers werkte goed.
Dave Reed bevestigde de prestaties van de ATI GA2 utility coupler: "Ik heb waarschijnlijk honderden van deze jigs in het afgelopen jaar gewisseld, en ik heb nooit een issue gehad met het ATI-systeem. Je zet de jig erop, je drukt op de knop, het duwt erin, klemt op, je pinnen zijn allemaal gemate, je hebt nul tolerantie in gebogen pinnen of gebroken luchtleidingen. Het is vrijwel een foutloos product. Het maakt het leven veel makkelijker."
Automatisering Besturingssysteem
- Geautomatiseerd Lassen Optimaliseren: Bewezen Strategieën voor Piepprestaties & Betrouwbaarheid
- Geautomatiseerd weerstandslassen: revolutie in metaalverbinding
- Geautomatiseerd weerstandslassen uitgelegd: Tools, toepassingen en voordelen
- ABB FlexLoader Cellen Automatiseren Onderdelen Tending, Verhogen Efficiëntie en Verminderen Kosten
- FastArc Gestandaardiseerde Cellen: Snelle, Betaalbare Instap in Robotlaslassen
- Robotlascellen: De slimme, veilige oplossing voor zware fabricage
- Productiviteit boosten: 4 bewezen manieren om robotische lasprestaties te maximaliseren
- Robotlas: Zware Fabricatie Transformeren Voor De Industrie
- ROI Maximeren: 6 Bewezen Strategieën om Ongeplande Downtime bij Robotlas te Elimineren
- Robotlas Onderhoud: ROI Maximeren en Downtime Minimaliseren
- Efficiënte automatisering voor olieboorkoppel productie