



Lineaire pallietsystemen: Een bewezen pad naar verhoogde winstgevendheid
Verbeterde software geeft lineaire pallietsystemen een grote boost
Adam Hansel, chief systems and sales officer, DMG Mori (Hoffman Estates, IL) vat het perfect samen: "Ga in een willekeurige winkel. Vraag of ze willen automatiseren. Het antwoord is ja. 100%." Maar wat voor automatisering? En welke machines en processen? Voor een wijd verscheidenheid aan bedrijven is het logische antwoord een lineair pallietsysteem die meerdere metaalbewerkingsmachines integreert, en mogelijk additionele operaties. Aan de andere kant, "logisch" betekent niet altijd "makkelijk" of "zorgenvrij."
Verward FMS niet met Pallietpool-systemen
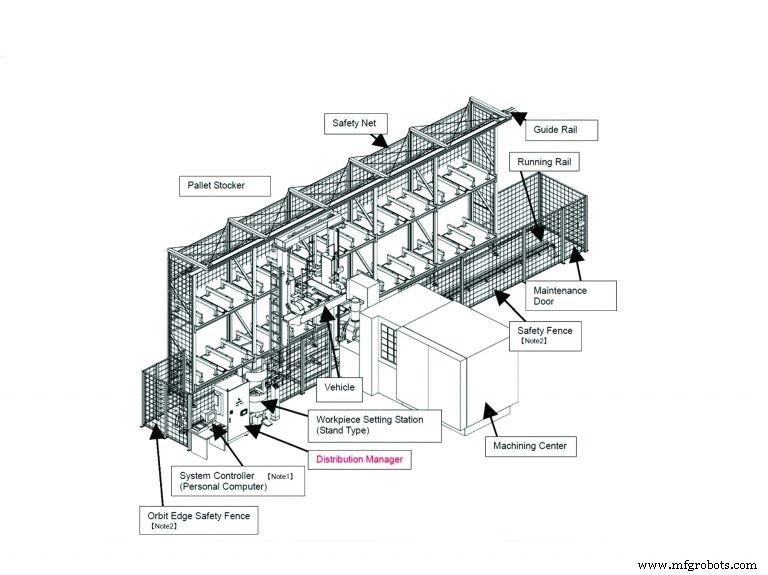
Een basis lineair pallietsysteem, ook bekend als een flexibel productiesysteem (FMS), automatiseert het laden en lossen van een of meer bewerkingscentra met werkstukken van een centrale opslaglocatie. De werkstukken reizen op een rechte rail, gedragen door een voertuig met additionele assen van beweging die het in staat stellen het werk in een machine te bewegen en op zijn tafel en weer eruit wanneer klaar. Operators stellen jobs in op een centraal station, niet bij de individuele machines, en een centrale computer controleert de distributie en uitvoering van het werk.
In de meest voorkomende configuratie worden werkstukken gebout aan fixtures, die op hun beurt gebout worden aan uniforme pallieten. Dit maximaliseert de flexibiliteit van het systeem aangezien elke job naar elke machine kan gaan op elk moment zolang de machine geconfigureerd is voor die standaardpallet. Een ander sleutelkenmerk van lineaire pallietsystemen is de capaciteit om ze na hun initiële installatie uit te breiden om additionele werktuigmachines, meer opslag, en zelfs niet-bewerkingsoperaties zoals inspectie op te nemen. Sommige systemen hebben 10 of meer bewerkingscentra en tientallen pallietplanken gestapeld in drie niveaus.
Dus een lineair pallietsysteem verschilt van een pallietpool-systeem, het laatstgenoemde kan worden gezien als een "onintelligente uitbreiding van de machine," zoals Bob Baldizzi, specialist voor systemen en grote machines, Doosan Machine Tools America, (Pine Brook, NJ) uitlegde. "In een pallietpool-systeem, draait additionele software op de machine zelf het systeem. Je bent typisch beperkt tot het vertellen van de software wat voor programma geassocieerd is met welke pallet in de pool en de volgorde die je wilt dat die pallieten door de machine gaan. Dat is het. Er is geen productieplanning. Geen datamanagement. Geen rapportage. Het is gewoon een grotere pallietsysteem-uitbreiding van de machine." Pallietpool-systemen zijn meestal cirkelvormige arrangementen, hoewel ze lineair kunnen zijn, wat mogelijke verwarring toevoegt.
"De pallietpool-systemen die ik heb gezien hebben typisch hetzelfde onderdeel op alle vijf of zes pallieten," zei David Suica, president, Fastems LLC (West Chester, OH). "Als je onderdelen wilt veranderen, moet je over het algemeen tooling in de machine veranderen, het onderdeelprogramma, en eventuele offsets nodig voor elk onderdeel. Pallietpools zijn prima voor een serie van hetzelfde onderdeel. Maar als je net wilt maken wat je nodig hebt in de hoeveelheden die je kunt verkopen, is een lineair pallietsysteem over het algemeen een betere manier van gaan."
Spindelbenutting Boven 90%
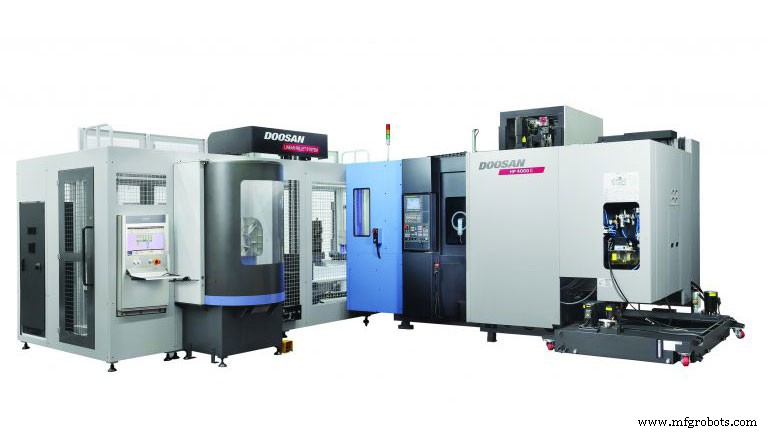
Situaties verschillen, maar het lijkt erop dat geen machinewinkel boven 50-60% spindelbenutting komt zonder een FMS, terwijl iedereen die er een goed gebruikt, tarieven van 90% of meer zal zien. En in sommige gevallen is de dispariteit nog groter. Hansel zei "spindelbenutting is waarschijnlijk 30% of minder in de meeste gevallen als ze een mix van machines hebben die handmatig gevoed worden. Het is gewoon onmogelijk om werkstukwissels, fixture-wissels, en plannen van veel bronnen efficiënt op een klembord te doen." Zoals Suica uitlegde, "Het meeste van de downtime op een machine wordt veroorzaakt door mensen... wachten op een tool... het programma uitzoeken... handmatig tool-offsets invoeren. Eenmaal dat uur van setup besteed is, krijg je het nooit terug voor productie."
Dit wijst op de grootste en meest significante verbetering in lineaire pallietsystemen over de afgelopen jaren: software. In een meer of mindere mate bieden alle FMS-leveranciers capaciteitsplanningssoftware die het mogelijk maakt om systeem-doorvoer te maximaliseren. Hansel beschreef een typisch scenario: "Laten we zeggen dat je verschillende machines hebt, 180 tools in elk magazijn, 25 fixtures, en bepaalde jobs die eruit moeten om je contracten te halen. Je stelt parameters in zoals de prioriteit van de jobs en de aantallen die je op bepaalde tijden nodig hebt. Of zeg je bouwt een auto. Je zou niet twee assen en drie wielen produceren. Je hebt vier wielen nodig. Dus je kunt de software vertellen om lotformaten te produceren. In beide gevallen berekent de software automatisch hoe je je bronnen goed kunt gebruiken om de productie te krijgen die je nodig hebt. Als je goed plant en fixtures en tooling voorbereidt en dan de software het werk voor je laat doen, is een draaisnelheid van 90-95% volledig haalbaar."
Goede Fit voor Jobshops... en Meer
Wie profiteert van een FMS? Iedereen van een kleine jobshop tot een operatie die 100.000 of meer van een onderdeel maakt, in sommige situaties. John Einberger, productlijnmanager, Makino Inc. (Mason, OH) zei, "De sweet spot voor deze technologie is iemand die een verscheidenheid aan producten heeft om te draaien, in een enigszins willekeurige volgorde, met relatief korte productielopen. Door het werk-instellen van het bewerkingscentrum af te doen, verhog je spindelbenutting.
"Maar er zijn ook toepassingen voor hogere productievolumes onder mensen die seizoensgebonden productie hebben," vervolgde hij. "Bijvoorbeeld, laten we zeggen dat ze 80.000 van iets per jaar maken, maar ze maken het alleen voor drie maanden, en dan draaien ze een variant of iets anders voor de volgende vier maanden. De recreational vehicle-aandrijving-industrie past in dit soort productieschema. In het off-season maken ze wat ze nodig hebben tijdens het seizoen, zoals bootmotoren als sneeuwmobilettes verkopen, en sneeuwmotoren als boten verkopen. Onze FMS is een erg nuttig gereedschap geweest voor klanten in deze hoge-volume situaties."
Hansel voegde toe dat "het redelijk gemeenschappelijk is voor mensen die net vijf of zes verschillende deelnummers draaien om ze op een lineair pallietsysteem te zetten. Dat is omdat je veel redundantie in zo'n systeem hebt. Horizontals hebben typisch grote toolmagazijnen die je in staat stellen redundante tools in het magazijn te zetten om langere shifts te draaien. Als het gereedschap breekt of verslijt, kun je gewoon naar de volgende gaan." Aan de andere kant, wees de mensen bij Liebherr (Saline, MI) erop dat pallet-handling-cellen het meest kosteneffectief zijn wanneer de cyclus-tijd voor alle onderdelen op een gegeven pallet in totaal meer dan vijf minuten bedraagt. Anders zou je tijd verspillen wachtend op het voertuig om de pallet uit te wisselen.
Om je een idee te geven van hoe populair deze systemen geworden zijn, zei Einberger dat Makino 575 van zijn lineaire pallietsystemen in de afgelopen 20 jaar in Noord-Amerika alleen heeft geïnstalleerd.
Niet Alleen voor Horizontals
Traditioneel verbonden lineaire pallietsystemen over het algemeen horizontale bewerkingscentra, omdat "een horizontale machine bijna altijd met een pallet-wisselaar komt," legt Baldizzi van Doosan uit. "Je hebt altijd een tweede pallet uit in een laadstationgebied dat - in een stand-alone setting - de operator gebruikt om onderdelen te laden en lossen terwijl de machine draait. Dat is een voordeel in een FMS omdat de kraan kan laden en lossen vanaf het laadstationgebied zonder de bewerkingscyclus te onderbreken. Een typische verticale bewerkingscentrum heeft dat niet, noch de meeste vijf-as machines, hoewel fabrikanten zoals Doosan nu vijf-as machines uitrusten met pallet-wisselaars die aan een FMS gekoppeld kunnen worden."
Naast het mengen van typen bewerkingscentra, is het ook mogelijk om andere functies in een FMS te integreren. Je kunt ook machines van verschillende bouwers integreren, hoewel in dat geval je misschien beter af bent met een "agnostisch" automatiseringsbedrijf zoals Fastems: "We kunnen een Brand X-machine hebben voor een ruwbewerkingsoperatie, een Brand Y-machine voor een strakke-tolerantie-applicatie, een Zoller met automatische tool-offsets schrijven naar een chip, een CMM, een wasstation, en een deburr-systeem, alle volledig geïntegreerd," zei Suica. "Onze software zou zelfs automatisch tool-offsets en de inspectiedata beheren."
Enkele van deze opties vereisen een robot in een of meer stations, of het vervangen van het traditionele FMS-voertuig met een robot op rails. Einberger zei dat Makino de laatstgenoemde hybride aanbiedt "als antwoord op sommige vereisten, primair in de aerospace-structurele arena. Sommige van deze klanten willen onderdelen autoloaden in een machine met een robot op een rail omdat ze het voordeel willen van kunnen beginnen met het laden van het onderdeel op een vlak oppervlak, en dan de subfixture laden in een horizontale bewerkingscentrum.
"Deze benadering is ook zeer voordelig op multi-operatie-onderdelen waar de eerste operatie een vier-as-operatie kan zijn en de tweede operatie een vijf-as-operatie binnen dezelfde bewerkingscentrum," vervolgde hij. "Dus pallet één op het bewerkingscentrum zou een vier-as-tombstone zijn die het onderdeel op een subplaat accepteert, terwijl de tweede pallet op hetzelfde bewerkingscentrum op een vijf-as-tafel zou zijn die hetzelfde onderdeel op dezelfde subplaat accepteert voor een opvolgende vijf-as-operatie. De robot-op-rail-systemen overbruggen de kloof tussen een pallet-handling FMS en een discrete-deel-handling-robot."
Aan de andere kant, waarschuwde Baldizzi dat het verkrijgen van één soort flexibiliteit je een andere doet verliezen. "We beginnen de vraag te zien om aan te passen aan verschillende pallieten, zoals het uitvoeren van sommige functies op een horizontale en anderen op een vijf-as-machine met draaicapaciteiten, wat een andere pallet vereist. Het plus is dat je al deze machines die je nodig hebt om de operatie uit te voeren op de FMS kunt zetten. Het min is dat je een deel van de flexibiliteit van de FMS verliest omdat de software moet zorgen dat deze pallet alleen op die specifieke machine op dat specifieke moment gaat. Terwijl als je meerdere machines op een FMS hebt die allemaal hetzelfde zijn, het werk dat op een pallet gebout is, overal, altijd, op elke manier kan gaan."
Kosten en Uitdagingen
Volgens Einberger is de kosten van een initiële FMS inclusief het railsysteem, voertuig, werk-instelstation, en pallet-stocker ongeveer twee-derde van de kosten van een gegeven bewerkingscentrum, excl. fixtures. Gegeven de belofte van het verdubbelen van je doorvoer, is dat een goede terugverdientijd. Maar Hansel zei dat "terwijl mensen echt van het idee houden om veel pallieten te hebben, ze soms de kosten van fixturing onderschatten. Dus wanneer ze een beslissing nemen over welke machines te kopen, is de echte kosten van fixturing soms niet inbegrepen - wat hen kan verhinderen het systeem volledig te gebruiken. Bijvoorbeeld, je krijgt het voordeel van lights-out operatie, of het elimineren van een derde shift, alleen als je genoeg werk kunt laden om de machine acht uur of meer draaiend te houden."
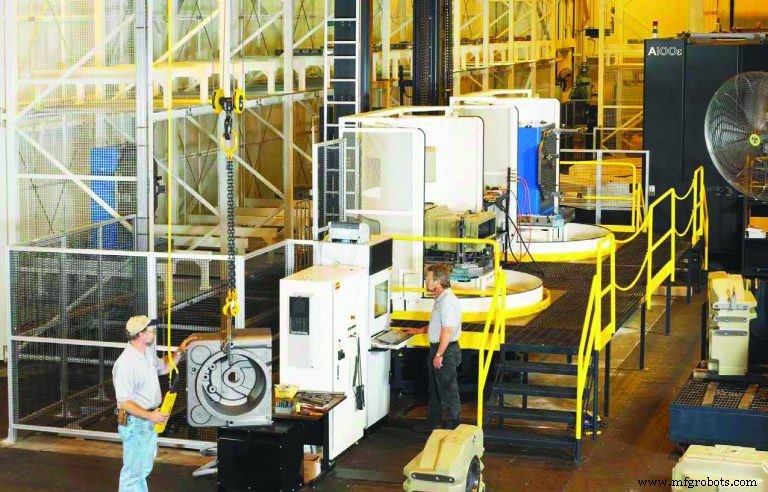
Iedereen is het eens dat de grootste uitdaging met een FMS operationeel is. Zoals Suica het formuleert: "Het is hetzelfde als je PC: garbage in equals garbage out. Als je goede programma's hebt, tool-offsets bekend zijn; als je je schema uitgewerkt hebt, werkt het heel goed. Het grootste ding voor de meeste bedrijven is de discipline vereist om ervoor te zorgen dat ze klaar zijn. Het is niet anders dan de discipline die elk bedrijf in hun boekhoudafdeling stopt. Je matcht facturen, zorgt dat ze correct zijn, zorgt dat je de belasting betaalt. Het is niet makkelijk, maar het is precies uitgelijnd en voltooid. Je kunt hetzelfde op de productievloer doen en het geïntegreerd hebben, en je kunt het menselijke element dat de fout veroorzaakt wegnemen."
Suica waarschuwde ook dat "de meeste van de lineaire pallet- en robotische systemen er buiten neigen tot eilanden van automatisering te zijn. Ze weten wat ze weten en ze zijn niet verbonden met iets anders binnen je operatie. Je hebt misschien een ERP [enterprise resource planning] pakket dat je orders traceert, de inname van grondstoffen, enz. Je hebt veel geld uitgegeven aan tools, het bepalen van tool-offsets, en meetsystemen. Maar de informatiestroom tussen al deze systemen eindigt er nog steeds in handmatig zijn. Deze relatieve gebrek aan integratie voorkomt dat bedrijven grote besparingen in bemanning behalen."
Suica zei dat het niet ongebruikelijk is om acht of negen machines draaiend te hebben met slechts een paar mensen als je deze systemen volledig integreert. "We werken aan een systeem nu dat acht machines heeft die bemand zullen worden door drie mensen, een van wie gewoon een check doet omdat ze dat niet wilden automatiseren. Het zal twee shifts draaien, dus er zullen zes mensen op die lijn zijn, terwijl het nu 14 mensen is. Maar je hebt een hoog niveau van systeemintegratie nodig om dat te doen, anders heb je nog steeds een boel mensen nodig om de automatisering te vertellen wat te doen. Integratie en de software is de sleutel." Zo is training en support, waarom DMG Mori, Makino, en anderen gewijde automatiseringsteams en faciliteiten hebben.
Software lost niet alles op, hoewel. Baldizzi wees erop dat mechanische betrouwbaarheid absoluut vitaal is: "Als je een machine - of nog belangrijker meerdere machines - aan een FMS koppelt en het gaat down, gaat de spindelbenutting van die machines naar nul. Onthoud, de plek waar de operator stond om de horizontale bewerkingscentrum te laden is nu ingeheind in de FMS. De drukknoppen zijn weg. Er is heel weinig kans dat je efficiënt onderdelen in die machine handmatig kunt laden en lossen. Dus kijk onder de motorkap om ervoor te zorgen dat de FMS mechanisch in staat is om die 90% uptime te leveren."
Voor hoge-kwaliteitsbouwers, omvat dat het doorlaten van drie-fase, hoogspanningsstroom door een busbalk boven het voertuig, als de derde rail van een metro, zonder bewegende delen behalve het contactpunt. "Minder robuuste systemen binden het voertuig aan een serie kabels in een kabelspoor dat het voertuig volgt als het heen en weer gaat. Dit veroorzaakt vermoeidheidspunten als de kabels continu buigen," zei Baldizzi. "Tweedens, gebruiken we optische ogen ingeheind in een tunnel voor de datacommunicatie die moet plaatsvinden tussen de servodrives, motoren, controle, enzovoort, wat de noodzaak voor die kabels uit de mix haalt.
"Ik zou ook kijken of de FMS koelkanalen, ducten en piping heeft om ervoor te zorgen dat eventuele koelvloeistof die op de pallieten blijft zodra ze in opslag gaan, hersteld en teruggekeerd wordt naar de machine-koeltanks of een centraal repository, in plaats van een rommel op je vloer te maken," concludeerde Baldizzi.
Automatisering Besturingssysteem
- De Evolutie en Productie van Naaimachines: Van 19e-Eeuwse Innovatie tot Moderne Automatisering
- Timken versterkt automatiseringscapaciteiten met overname van Intelligent Machine Solutions
- ZF onthult SHI: Nieuw cockpit voor veilige mens-machine-interactie
- Hoe SCADA-systemen werken: industriële processen monitoren en controleren
- Ingesloten Systemen & Systeemintegratie: Moderne Architectuur & Connectiviteit
- Energiebesparing in Pompsystemen Boosten: Bewezen Efficiëntie Strategieën
- Palletwisselaars Leveren Hoog-Volume, Precisie Verwerking voor Luchtvaart en Industriële Toepassingen
- Automatisering Meesteren: Bewijzen Strategieën voor Productiesucces
- Machine Learning ontgrendelen: Praktische inzichten voor industrieleiders
- LM565 Fasevergrendelingslus (PLL) IC: Handleiding & Toepassingen
- Infineon introduceert monolithisch geïntegreerde lineaire Hall-sensor gecertificeerd voor ASIL D automotive-toepassingen