



Een 3D-printprofiel maken: Stapsgewijze handleiding voor FDM-succes
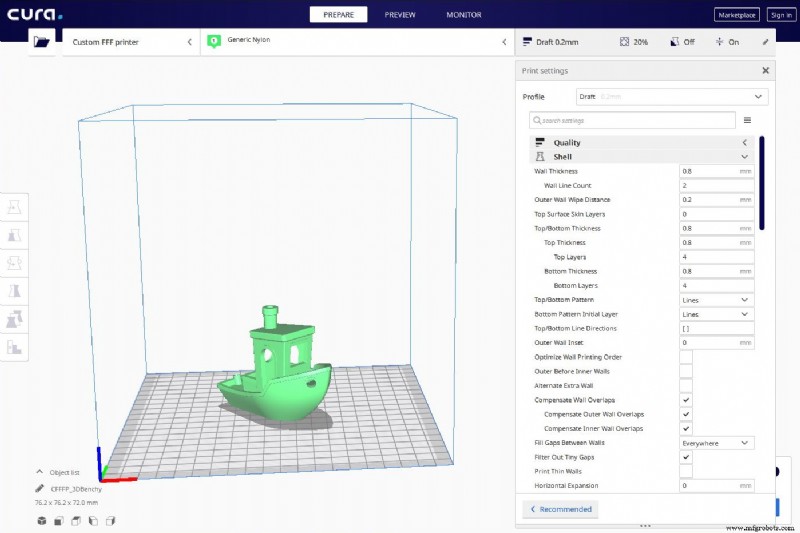
Bij 3D-printen is er altijd een reeks factoren die afhangen van de gebruiker, die vaak bepalen of een print slaagt of mislukt. Al deze factoren worden verzameld in het printprofiel dat elke gebruiker voor elke 3D-print gebruikt.
In FDM-3D-printprofielen kan een oneindig aantal parameters worden aangepast: printtemperaturen en -snelheden, hoe interne en externe delen worden gefabriceerd, en alle overige parameters die 3D-printen beïnvloeden. Daarom bespreken we hieronder de belangrijkste informatie bij het samenstellen van een printprofiel.
Te overwegen aspecten
Voordat u begint met het aanpassen van printparameters, moeten een aantal factoren die direct van invloed zijn in ogenschouw worden genomen:
Geometrie van het onderdeel
De vorm en dikte van een onderdeel beïnvloeden direct printparameters zoals snelheden en laagdiktes. Als een onderdeel gebieden met kleine afmetingen heeft, moet het printprofiel lagere productiesnelheden hebben om de kwaliteit van het onderdeel te garanderen.
Materiaal
Zoals alle gebruikers weten, heeft elk materiaal een bereik aan temperaturen en snelheden die door de fabrikant worden aanbevolen. Het is raadzaam om binnen die waarden te blijven om mogelijke problemen te voorkomen, zoals het ontstaan van verbrande filamentdeeltjes in de nozzle door overmatige hitte, wat later leidt tot verstopping.
3D-printer
Binnen FDM-3D-printers zijn er belangrijke verschillen. Een van de verschillen die de configuratie van het printprofiel het meest beïnvloedt, is het type extruder: direct of Bowden. Hiervoor zijn namelijk heel andere waarden nodig in de secties printsnelheid, retractiesnelheid en -lengte, en zelfs in de flow.
Omgeving
Iets waar weinig gebruikers aan denken, is de omgeving waar de 3D-printer staat. Temperatuur, vochtigheid of de aanwezigheid van luchtstromen zijn factoren die het printprofiel direct beïnvloeden en in sommige gevallen ook de oppervlakteafwerking van de onderdelen.
Doel van het onderdeel
Een van de veelvoorkomende voordelen van 3D-printen is dat hetzelfde onderdeel op oneindig veel verschillende manieren geproduceerd kan worden: betere of slechtere oppervlakteafwerking afhankelijk van de printtijd, meer weerstand op het ene oppervlak dan op het andere, enz. Dit wordt bereikt door elk profiel aan te passen aan elk specifiek geval.
5 cruciale tests
Zodra al het bovenstaande duidelijk is, is het tijd om het profiel te configureren. Hiervoor heeft Polymaker de PCP (Profile Creation Process) ontwikkeld: vijf tests voor alle gebruikers om het ideale printprofiel te bereiken:
Test 1: Extruder-flow
De eerste stap is het vinden van de ideale temperatuur voor het materiaal dat de gebruiker wil gebruiken. Men begint met de laagste temperatuur die door de filamentfabrikant wordt aanbevolen en verhoogt deze tot de flow continu is en er geen verstopping in de hotend optreedt.
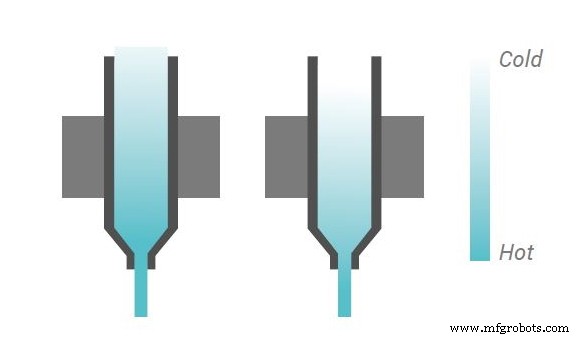
Afbeelding 1: Extruder-flow. Bron: Polymaker.
Gebruikers die de temperatuur perfect willen afstellen, kunnen een temperatuurtoren-test uitvoeren, zoals in de volgende afbeelding.
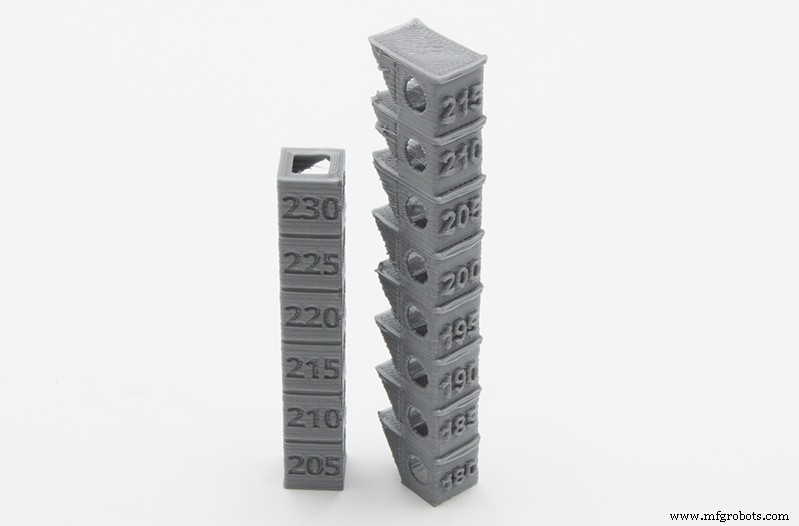
Afbeelding 2: Temperatuurtoren-test.
Test 2: Flow-beheer
Deze sectie moet printfouten corrigeren veroorzaakt door een slechte flow-configuratie. Dit onbeheerde beheer kan leiden tot onregelmatige flow door overmatige extruder-druk of filamentresten over het hele oppervlak van het onderdeel door een verkeerde retractieconfiguratie.
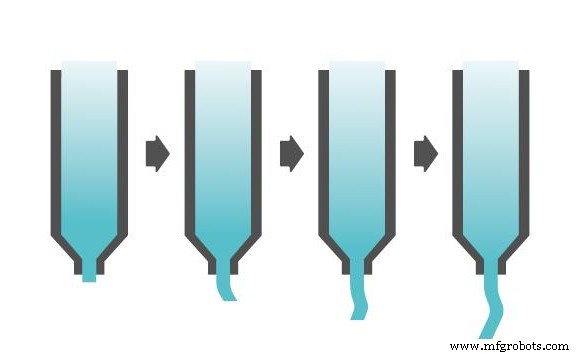
Afbeelding 3: Flow-beheer. Bron: Polymaker.
Test 3: Laagventilator (koeling)
De laagventilator is een van de belangrijkste componenten van een 3D-printer, omdat u ermee complexere geometrieën en hogere kwaliteit oppervlakteafwerkingen kunt bereiken.
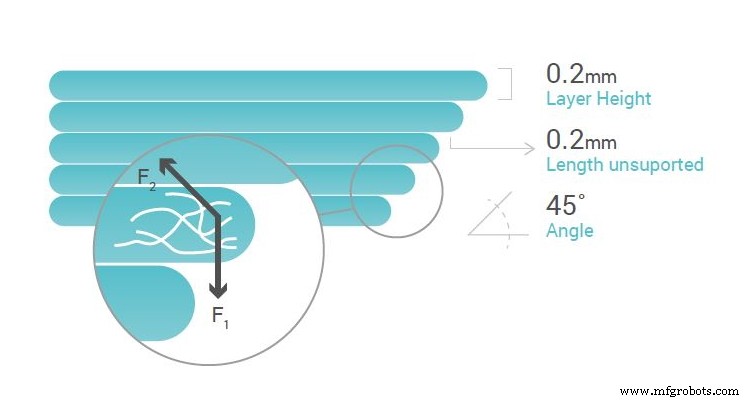
Het onderstaande schema toont de krachten die werken aan de verbinding tussen lagen. "F1" is de optrekende kracht van het materiaal wanneer het in kragarm uitgezet is en "F2" is de krimpkracht veroorzaakt door de spanning van de bovenste laag. De waarde van deze twee krachten moet ongeveer nul zijn om mechanische en geometrische stabiliteit te behouden. Om "F1 = 0" te bereiken, moeten de laaghogte, de overloophoek en de extrusietemperatuur worden verlaagd; of de snelheid van de laagventilator moet worden verhoogd. In het geval van "F2" kan de kracht worden geminimaliseerd door de extrusietemperatuur te verhogen of de extrusiesnelheid te verlagen.
Afbeelding 4: Belang van de koelventilator. Bron: Polymaker.
Test 4: Delaminatie (warping en scheuren)
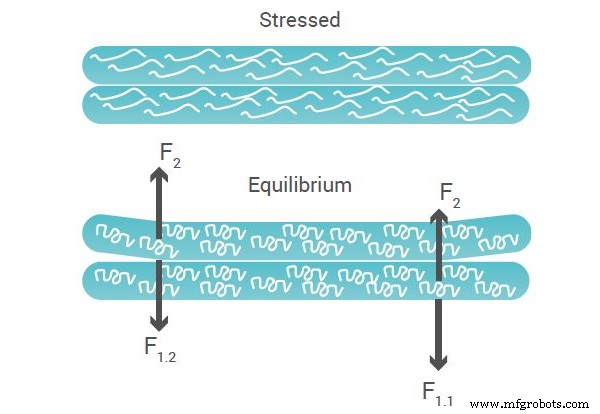
Bij het gebruik van filamenten zoals ABS of ASA treedt vaak delaminatie tussen lagen (scheuren) of tussen de eerste laag en de basis (warping) op. Dit gebeurt tijdens het printen door de opbouw van spanning tussen lagen, veroorzaakt door de kracht van het polymer zelf (F2) en de kracht in tegengestelde richting van de hechting van de onderliggende laag (F1.2) of van de printbasis zelf (F1.1). Wanneer de betrokken krachten bij de verbinding niet in evenwicht zijn, treedt delaminatie op, zoals in de volgende afbeelding getoond.
Afbeelding 5: Delaminatie (warping en scheuren). Bron: Polymaker.
Om dit te voorkomen, moet de gebruiker de ideale basistemperatuur vinden en beschikken over een gesloten 3D-printer wanneer het te gebruiken materiaal dat vereist.
Test 5: Fijne details
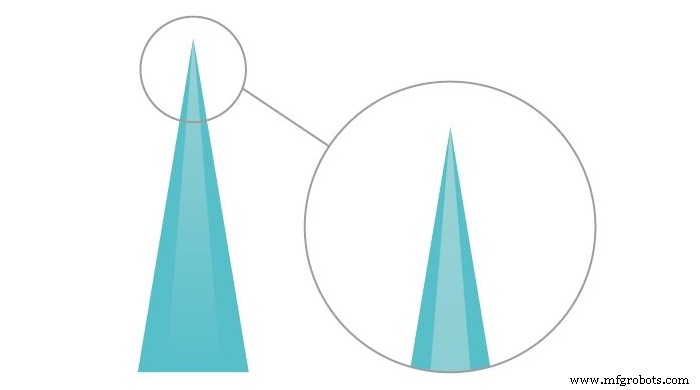
Ten slotte, om te garanderen dat het hele oppervlak van het geprinte onderdeel een perfecte afwerking heeft, inclusief de fijnste delen, moet de gebruiker de flow en koeling via de laagventilator aanpassen. De aanpassing van deze twee parameters moet zorgvuldig gebeuren door de waarden stap voor stap te wijzigen om overschrijding te voorkomen, wat de bovengenoemde fouten kan veroorzaken.
Afbeelding 6: Fijne details. Bron: Polymaker.
Conclusie
Alle gedetailleerde informatie in dit artikel is bedoeld om een gebruiker in staat te stellen het printprofiel van elk materiaal te verkrijgen, rekening houdend met het feit dat de 3D-printer de benodigde printparameters kan bieden.
3d printen
- Frictieloze gebruikerservaringen creëren: Een UX-design blauwdruk
- Hoe desktop 3D-printers industriële productie herschikken
- De Rijpgraad van Metalen 3D-printtechnologieën Beoordelen
- De Duurzaamheid van Industriële 3D-printen Beoordelen
- Hoe 3D-printen de luchtvaart gerevolutioneerd heeft: van prototyping tot on-board onderdelen
- 3D-Printen: Het Dagelijks Leven Transformeren door Snel Ontwerp, Productie en Reparatie
- Meester 3D-printen: Complete Gids voor het Maken van STL-modellen
- 3D-Print Geuren: Wat Ze Zijn en Hoe Je Je Thuisbureau Vers Houdt
- Retractie Begrijpen: Essentiële Techniek voor 3D-print Kwaliteit
- Offsetdruk Begrijpen: Een Uitgebreide Gids
- Een betrouwbare timer in VHDL bouwen: klokcycli tellen tot uren