



Essentiële hotend-onderhoud: Complete gids voor 3D-printer onderhoud
De hotend is een van de belangrijkste componenten van een FFF 3D-printer en de component die het meest slijtage ondervindt. Het is essentieel om goed onderhoud uit te voeren en deze periodiek te controleren op de staat.
Er zijn meerdere typen hotends, zowel losstaand (bijv. E3D V6) als geïntegreerd in compacte koppen (bijv. Hemera, LGX FF), maar ze hebben allemaal een aantal gemeenschappelijke componenten.
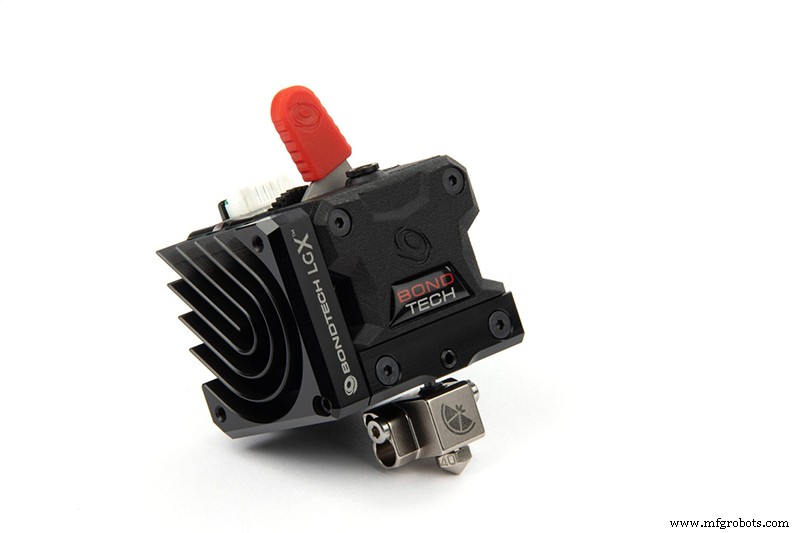
Afbeelding 1: Hotend geïntegreerd in de LGX compacte kop. Bron: bondtech.se
De volgende componenten zijn in elke hotend te vinden:
- Nozzle: Dit is het element waar door het gesmolten materiaal geëxtrudeerd wordt.
- Verwarmingscartridge: Het bestaat uit een weerstand wiens functie is om het verwarmingsblok te verwarmen.
- Temperatuursensor: Dit kan van verschillende typen zijn: thermistor, thermocouple, PT100,.... De functie is om de temperatuur van het verwarmingsblok te meten.
- Verwarmingsblok: Het is het element verantwoordelijk voor het overbrengen van de temperatuur naar de nozzle en naar de warme zone van de heatbreak.
- Heatbreak: Dit is het thermische breukelement. De functie is om het filament naar de nozzle te leiden en te voorkomen dat het te vroeg smelt. Het bestaat uit een warme en een koude zone en zijn thermische prestaties zijn essentieel voor het correcte functioneren van de hotend. Er zijn twee verschillende typen: All-metal en Teflon insert. De all-metal heatbreak kan hoge temperaturen weerstaan, maar is gevoelig voor heat creep wanneer de thermische prestaties niet optimaal zijn. De hotend met teflon insert voorkomt dat het filament in de heatbreak smelt en minimaliseert wrijving in de heatbreak, maar wordt niet aanbevolen voor materialen die temperaturen boven 265°C vereisen.
- Koellichaam (heatsink): Dit is het element verantwoordelijk voor het koelen van de heatbreak, de warme en koude zones gescheiden houdend. Het kan passief of actief zijn.
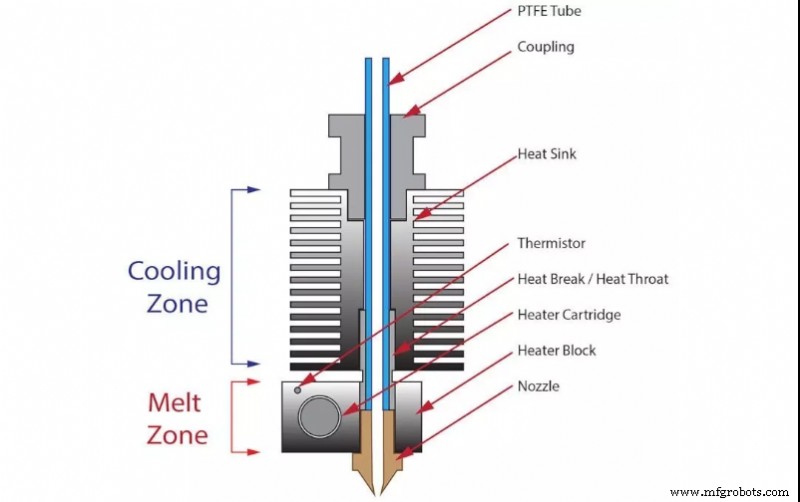
Afbeelding 2: Onderdelen van een hotend. Bron: cults3D.com
Om het correcte functioneren van de hotend te garanderen, is het nodig de staat van elk van de elementen alsook de montage van alledrie te controleren.
Nozzle
Het is een consumptieonderdeel en heeft dus een beperkte levensduur. Slijtage van de nozzle zal resulteren in een toename van de nozzle-diameter en een afname van de noodzellengte. Dit zal weerspiegeld worden in een inconsistente extrusie die de afwerking van de onderdelen zal verslechteren.
Er zijn verschillende factoren die de slijtage van een nozzle versnellen. De meest voorkomende is het gebruik van composietmaterialen. De aanwezigheid van vezels of deeltjes in het filament veroorzaakt hoge abrasie op de noodzelwanden. Met name abrasief zijn glas- of koolstofvezel filaments, filaments geladen met keramische of metalen deeltjes en fosforerende filaments.
Aan de andere kant zal het materiaal waaruit de nozzle gemaakt is, ook de duurzaamheid van de nozzle definiëren. De meest voorkomende materialen zijn de volgende:
- Messing: Ze hebben een zeer beperkte duurzaamheid, zelfs met niet-abrasieve filaments. Het is raadzaam ze vaak te vervangen om maximale printkwaliteit te garanderen.
- Messing of koper met nikkelbekleding: De nikkelbekleding geeft een hogere oppervlaktehardheid aan de nozzle en dus een hogere weerstand tegen abrasie. De duurzaamheid is erg hoog met niet-abrasieve filaments en matig met abrasieve filaments.
- Roestvrij staal: Deze nozzles zijn ontwikkeld voor medische en voedselcontact toepassingen, maar hebben goede duurzaamheid met niet-abrasieve filaments. Hoewel ze matige duurzaamheid hebben met abrasieve filaments, zijn ze niet de aanbevolen keuze.
- Geharde staal en dergelijke: Ze hebben goede duurzaamheid bij gebruik met abrasieve materialen en zeer goede duurzaamheid met niet-abrasieve filaments. Over het algemeen is de printkwaliteit niet zo goed als in de vorige gevallen door de ruwheid van het materiaal en zijn adhesie met het gesmolten plastic, echter sommige incorporeren speciale bekledingen die dit probleem oplossen.
- Met robijnpunt: Robijn is een van de hardest materialen en het dat het minst slijtage ondervindt, echter alleen de punt van de nozzle is van dit materiaal, geperst op een messing nozzle. Het heeft een hoge duurzaamheid met niet-abrasieve materialen en het hoofddoordeel is dat het geen kwaliteit verliest tijdens de levensduur. Na verloop van tijd slijt het messing deel tot het punt dat de robijnpunt afvalt. Bij zeer abrasieve materialen wordt aanbevolen geharde staal nozzles te gebruiken.
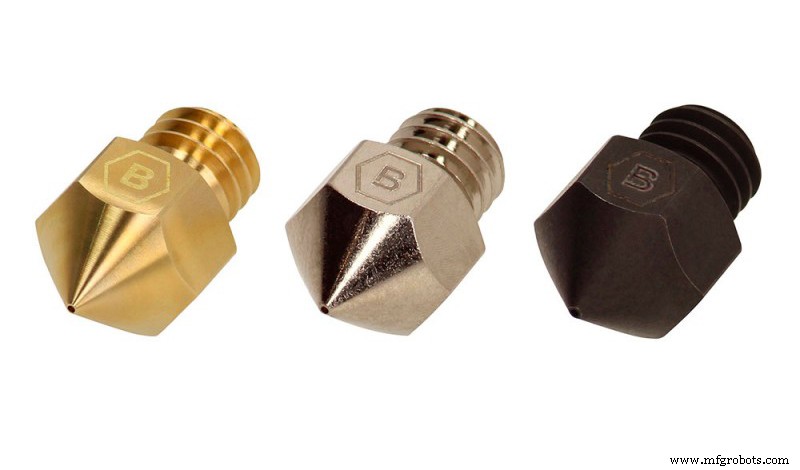
Afbeelding 3: Nozzles van messing, nikkelgeplaat koper en gehard staal. Bron: Brozzl.com
Het is moeilijk om een schatting te maken van hoe vaak een nozzle vervangen moet worden, aangezien het grotendeels afhangt van het gebruikte materiaal en de temperatuur, echter als richtlijn kunnen de volgende waarden geschat worden:
- Messing nozzle:
- Met niet-abrasieve materialen: Elke 200 uur gebruik vervangen.
- Met abrasieve materialen: niet aanbevolen.
- Nikkelgeplaat messing nozzle
- Met niet-abrasieve materialen: Elke 1000 uur gebruik vervangen.
- Met abrasieve materialen: Elke 100 uur gebruik vervangen.
- Roestvrij staal:
- Met niet-abrasieve materialen: Elke 1000 uur gebruik vervangen.
- Met abrasieve materialen: 100 uur.
- Gehard staal:
- Met niet-abrasieve materialen: niet aanbevolen voor gebruik.
- Met abrasieve materialen: 400 uur.
- Met robijnpunt:
- Met niet-abrasieve materialen: wanneer de robijn afvalt.
- Met abrasieve materialen: wanneer de robijn afvalt.
Verwarmingscartridge
De meest frequente storing gerelateerd aan de verwarmingscartridge is te wijten aan een probleem met de verbinding. De draden die in de cartridge gaan zijn meestal beschermd met twee temperatuurbestendige plastic hulsjes. Deze hulsjes neigen te degraderen met gebruik, waardoor het metalen draad blootgesteld wordt. Zodra slijtage duidelijk is, moet de verwarmingscartridge vervangen worden, aangezien verlies van isolatie op de draden een kortsluiting, brand of ernstig letsel aan de gebruiker kan veroorzaken.
Temperatuursensor
Net als bij de verwarmingscartridge, is het meest kwetsbare punt de kabelverbinding. Schade aan de kabel of de verbinding zal foutieve en erratische temperatuurmettingen veroorzaken. Als de kabel volledig gebroken is, blijft de temperatuurwaarde vast op zijn maximumwaarde. Het wordt aanbevolen de staat van de verbindingen regelmatig te controleren.
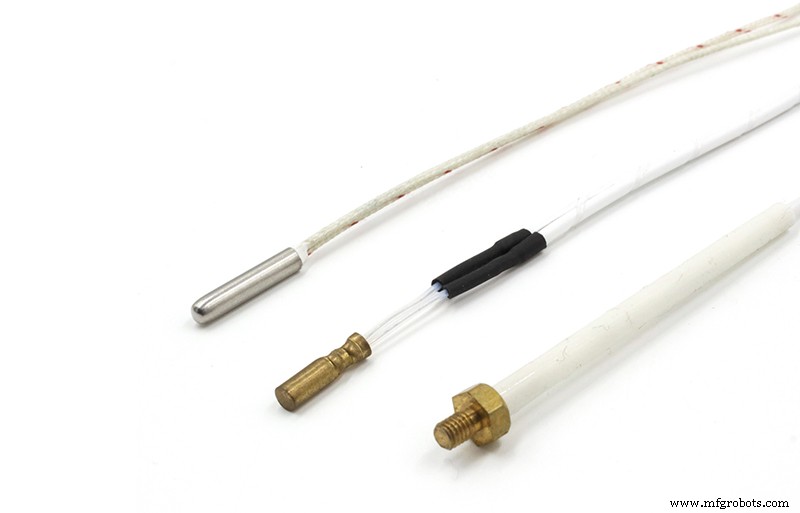
Afbeelding 4: Verschillende NT100 thermistoren formaten. Bron: alibaba.com
Verwarmingsblok
Hoewel het geen specifiek onderhoud vereist, is het erg belangrijk om het zo schoon mogelijk te houden. Geaccumuleerde plasticresten kunnen loskomen en zich aan het onderdeel hechten tijdens het printen, wat esthetische defecten of zelfs printfouten kan veroorzaken. Het gebruik van siliconen hulsjes of plastic-afstotende verf kan helpen het blok schoon te houden, vooral bij printen met materialen zoals PETG. Als siliconen hulsjes gebruikt worden, is het raadzaam ze regelmatig te verwijderen en schoon te maken en te vervangen zodra ze beginnen te degraderen. In het geval van anti-aanhechtingsverf, wordt aanbevolen om elke 2 of 3 prints opnieuw aan te brengen.
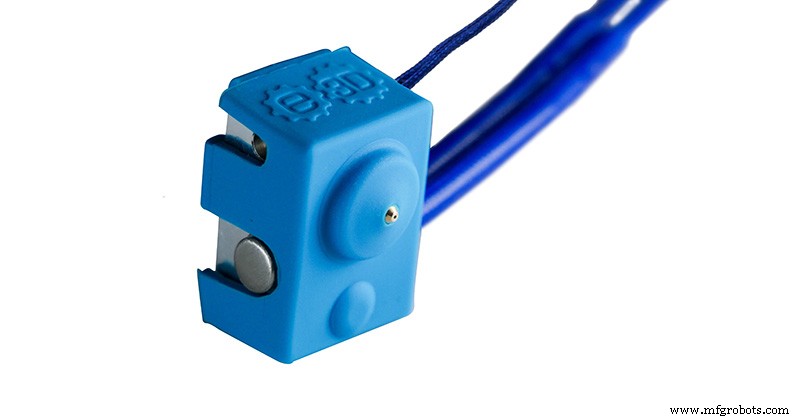
Afbeelding 5: E3D siliconen hoes. Bron: e3d-online.com
Heatbreak
Bij all-metal heatbreaks is geen specifiek onderhoud vereist. Als abrasieve materialen regelmatig geprint worden, wordt aanbevolen de heatbreak elke 500 uur gebruik te demonteren om de slijtage van de interne keel te controleren. Zodra tekenen van slijtage verschijnen, moet de heatbreak vervangen worden.
In het geval van heatbreaks met Teflon inserts, is de slijtage direct op de insert. De insert moet elke 500 uur gebruik met PLA vervangen worden, elke 300 uur met ABS of PETG en elke 80 uur met abrasieve filaments.
Koellichaam (Heatsink)
De heatbreak is meestal direct verankerd aan een koellichaam-element. Dit kan passief (geribbelde heatsink) of actief (geribbelde heatsink + ventilator) zijn. De capaciteit om warmte van de koude zone van de heatbreak af te voeren is cruciaal om problemen te voorkomen. Overmatige vertering van de koude zone kan ertoe leiden dat het filament verzacht en comprimeert, wat een verstoping veroorzaakt. Dit fenomeen heet heat creep en is veelvoorkomend bij het printen van PLA op een metalen heatbreak hotend.
Om optimale warmteafgifte te garanderen, is het nodig warmtepasta aan te brengen in het gebied waar de heatbreak de heatsink ontmoet. Het is raadzaam warmtepasta's met non-stick eigenschappen te gebruiken, zoals boornitride, om toekomstige demontage van de heatsink te vergemakkelijken.
In het geval van actieve heatsinks, moet bij het begin van elke print gecontroleerd worden of de ventilator goed werkt. Sommige printers regelen deze ventilator thermostatisch, zodat hij uit blijft tot de hotend 50°C of 100°C bereikt.
Montage
Omdat elk hotend-element van een ander materiaal gemaakt is en hun thermische uitdijingscoëfficiënten ook verschillend zijn, is het veelvoorkomend dat de verbinding tussen ze losraakt door plotselinge temperatuurveranderingen.
Het is heel belangrijk om elke 2-3 weken te controleren of alle hotend-elementen en bouten correct vastgezogen zijn.
In het geval dat de nozzle losgeraakt is, moet deze warm vastgezogen worden. Het is heel belangrijk dat de heatbreak en nozzle vast en in contact met elkaar zijn, aangezien een kleine opening tussen de twee smeltlekken zal veroorzaken en de hotend zal beschadigen.
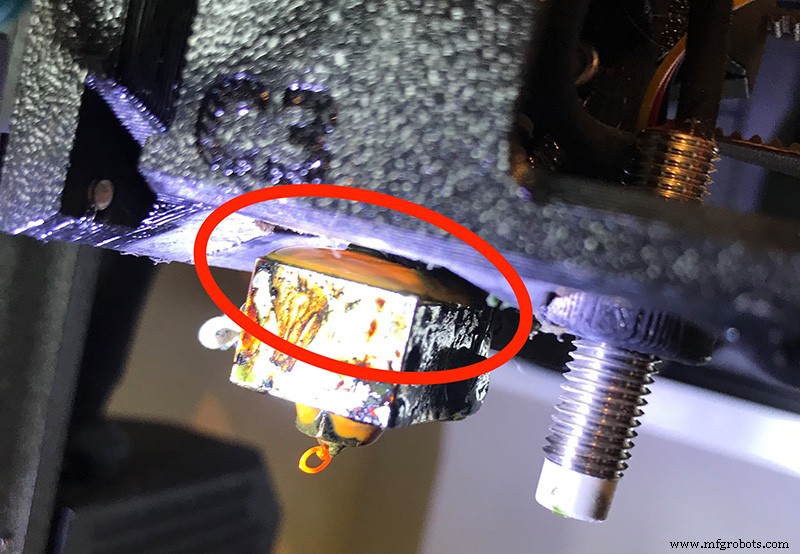
Afbeelding 6: Plastic lekkage door slechte hotend vastzetting. Bron: forum.prusaprinters.org
De fabrikant moet geraadpleegd worden voor het optimale koppel voor elke hotend, aangezien overmatig koppel de draad van het verwarmingsblok zal beschadigen. Als referentie, E3D adviseert een koppel van 3 N·m voor hun hotends, terwijl Slice Engineering 1,5 N·m gebruikt. Als er geen referentiewaarde van de fabrikant beschikbaar is, kan een koppel in het bereik 1-2 N·m gekozen worden.
Het is ook belangrijk de schroeven te controleren die de verwarmingscartridge en de temperatuursensor vasthouden.
Gemengde systemen
Gebruik altijd originele reserveonderdelen of ten minste onderdelen uit hetzelfde systeem. Hoewel het vaak kan lijken dat er compatibiliteit is tussen componenten van verschillende systemen, omdat ze hetzelfde draadtype hebben, zijn de lengte en afmetingen van elk element ook erg belangrijk. De verschillende componenten van een hotend zijn ontworpen om goed samen te werken, en het mengen van componenten die niet tot hetzelfde systeem behoren, kan leiden tot malfunctioning of zelfs schade aan de hotend.
Materiaalwisselingen
Wanneer een filament uit de hotend verwijderd wordt, zijn er altijd resten achtergebleven. Wanneer een nieuw materiaal met een lagere printtemperatuur geladen wordt, zal dit de ongesmolten resten van het vorige materiaal meenemen, wat een verstoping veroorzaakt. Daarom moet de hotend altijd schoongemaakt worden met een reinigingsfilament telkens er een materiaalwisseling plaatsvindt. Hiervoor worden 500 tot 800 mm reinigingsfilament geëxtrudeerd bij een temperatuur 10°C hoger dan die van het laatst gebruikte materiaal.
De laagventilator (fan coater)
Hoewel de laagventilator geen element van de hotend zelf is, bevindt deze zich meestal naast de hotend. Een verkeerd gepositioneerde laagventilator kan de lucht direct naar het blok sturen, wat ertoe leidt dat het afkoelt. Dit veroorzaakt dat de hotend de ingestelde temperatuur niet bereikt of dat de temperatuur sterk fluctueert, wat vaak resulteert in een temperatuurfout in de printer. In deze gevallen is het raadzaam dezelfde print met de laagventilator gedeactiveerd te testen om te verifiëren of het een fout in de temperatuursensor is of het effect van een slechte positie van de laagventilator.
Filamentinlaat
Een toegangspoort voor vuil in de hotend is het filamentinlaatgebied. In Bowden-systemen, waar het filament via een PTFE-buiss naar de hotend geleid wordt, is de inlaat beschermd en is het niet gebruikelijk dat stof binnenkomt, maar in direct-extruder printers kan de filamentinlaat blootgesteld zijn aan de lucht, wat de binnenkomst van stof in de hotend vergemakkelijkt. In deze gevallen is het raadzaam het filament van de spoel naar de extruder via een PTFE-buiss te leiden waar mogelijk. Stof en vuil dat de hotend binnenkomt is een veelvoorkomende oorzaak van verstoppingen.
Daarnaast wordt aanbevolen de filamentspoelen schoon te houden en te voorkomen dat stof erop neerzaait, dus vermijd ze op de printerstaand te laten als deze niet beschermd is en bewaar ze in gesloten zakken of dozen.
Printers met meerdere hotends
Wanneer je een printer met meerdere hotends hebt, moet je de relatieve positie van de hotends kalibreren.
Controleer eerst of de afstand van de hotends tot het printoppervlak hetzelfde is. Hiervoor moet de hoofphotend vastgezet worden en het printbed moet genivelleerd worden ten opzichte van deze. Vervolgens moet de hoogte van de andere hotends aangepast worden ten opzichte van de hoofphotend. De manier om de hoogte aan te passen verschilt van printer tot printer, raadpleeg de handleiding van het apparaat of de fabrikant als je niet weet hoe je het moet doen.
Eenmaal de hoogte van de hotends ingesteld, is het nodig de relatieve XY-positie van elke hotend ten opzichte van de hoofphotend te weten. Over het algemeen levert elke fabrikant een printbestand waarmee je de XY-offset van elke hotend kunt kalibreren, hoewel er ook veel andere opties in bekende bestandsrepositories zijn. In dit geval kan de XY-positie van de hotends niet gewijzigd worden, dus de offset-waarden worden in de firmware ingevoerd om de positie tijdens het printen te compenseren.
De hoogte van de hotends moet elke 2 weken gecontroleerd worden, terwijl XY-kalibratie alleen uitgevoerd hoeft te worden wanneer offset of overlapping van de geprinte onderdelen met elke hotend gedetecteerd wordt.
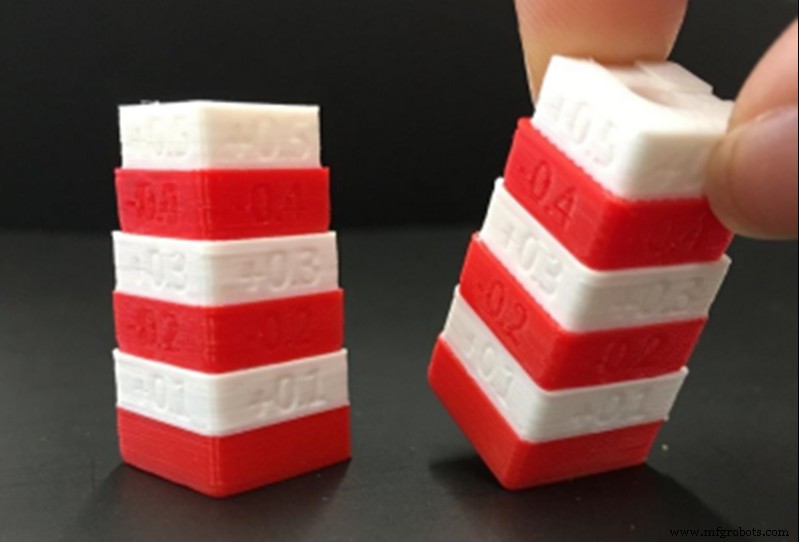
Afbeelding 7: Dubbele extruder kalibratiepatroon voor Raise Pro2 printers. Bron: Raise3D.com
De hotend is waarschijnlijk het meest onderhoudsintensieve deel van de printer, maar het is heel belangrijk om het in goede staat te houden om goede printkwaliteit te garanderen en het risico op fouten te minimaliseren.
Let op: Deze gids bespreekt concepten op algemene wijze en richt zich niet op een specifiek merk of model, hoewel ze op een gegeven moment genoemd kunnen worden. Er kunnen belangrijke verschillen zijn in kalibratie- of aanpassingsprocedures tussen verschillende merken en modellen, dus het wordt aanbevolen de handleiding van de fabrikant te raadplegen voor het lezen van deze gids.
3d printen
- Solvay verhoogt onderhoudsproductiviteit met 15% met Emerson's AMS Suite
- Lockheed Martin Versterkt Competitiviteit door Onderhoud te Outsourcen naar MAG Technologies
- GE benadrukt top monitoring & onderhoud apps van 2010
- Essentiële Skid Steer Onderhoudsgids Voor Optimale Prestaties
- De Vakmanschap en Standaarden Achter Elke Officiële MLB Baseball
- Uitgebreide Realiteit Inzetten voor Efficiënte Onderhoudsoperaties
- Top 3 Generatorcomponenten Die U Regelmatig Moet Onderhouden
- Conditie-gebaseerd onderhoud: Hoe het werkt en de voordelen
- EAM vs CMMS: Belangrijke verschillen en kernfuncties begrijpen
- Essentiële Tools voor Industriële Onderhoud: Een Gids voor Technici
- Wanneer Kraneremmen Onderhouden: Belangrijke Indicatoren