



Lamineren onder de knie krijgen: Essentiële parameters voor professionele 3D-printresultaten
Bij het voorbereiden van een bestand voor 3D-printen, is het erg belangrijk de basisparameters te kennen en te begrijpen hoe ze werken. Het aantal parameters in moderne slicersoftware neemt toe, maar tenzij je diepgaande kennis hebt van de software en de technologie, is het raadzaam om te beginnen met alleen de basisparameters aan te passen.
Drie groepen parameters kunnen onderscheiden worden: die afhankelijk van het materiaal, die het printprofiel definiëren, en die de hardware definiëren. Afhankelijk van de software kunnen ze in verschillende categorieën of gemengd verschijnen.
Parameters die de hardware definiëren
Deze zijn meestal gerelateerd aan de printkop (nozzle) van de printer en moeten worden aangepast bij het wisselen naar een nozzle met een andere diameter.
Nozzle-diameter: Dit is de werkelijke diameter van de gebruikte nozzle. Als een 0,4 mm nozzle gebruikt wordt, moet 0,4 mm geselecteerd worden.
- Extrusiebreedte: Dit is de werkelijke breedte van de geëxtrudeerde lijn, het hangt af van de gebruikte laaghogte en is meestal groter dan de nozzle-diameter. Om de echte waarde te weten, is het nodig een kubus in 'vase mode' te printen en de echte wanddikte te meten. Voor een laaghogte gelijk aan 50% van de nozzle-diameter, is de extrusiebreedte meestal 20% groter. Dat wil zeggen, als een 0,4 mm nozzle en een laaghogte van 0,2 mm gebruikt worden, zal de extrusiebreedte 0,48 mm zijn.
Materiaalparameters
De materiaalparameters zijn die direct afhankelijk van elk materiaal en moeten dus worden gewijzigd bij het wisselen van materiaal. De belangrijkste zijn:
- Printtemperatuur: Definieert de temperatuur van de nozzle tijdens het printen. Dit is een gegeven van de fabrikanten, maar het wordt aanbevolen om het voor elke printer te kalibreren.
- Bodemtemperatuur: Net als de printtemperatuur, moet de informatie van de fabrikant voor elk materiaal worden geraadpleegd. Definieert de temperatuur van het printbed tijdens het printen.
- Kamer temperatuur: Alleen beschikbaar in printers met verwarmde kamer. Definieert de temperatuur van de kamer tijdens het printen. Meestal wordt een temperatuur iets lager dan de Tg van het materiaal gebruikt.
- Flow (extrusievermenigvuldiger): Dit is een compensatiefactor van de relatieve extrusiesnelheid ten opzichte van de printsnelheid. Een waarde kleiner dan 1 (of 100%) resulteert in onder-extrusie, terwijl waarden boven 1 (of 100%) leiden tot over-extrusie. Hoewel de correcte waarde doorgaans 1 is, kunnen sommige materialen zoals PLA of PETG lagere waarden vereisen (0,9-0,95), terwijl andere hogere waarden nodig hebben, zoals TPE en TPU (1,05-1,15).
- Retractiesnelheid: Samen met de retractieafstand definiëren ze de retractiewaarden van het materiaal. Deze parameter is ook sterk afhankelijk van het type printer. Het moet correct ingesteld worden voor elke media-printer combinatie. Het ligt doorgaans in het bereik van 20 - 40 mm/s.
- Retractieafstand: Dit is de afstand waarover het filament ingetrokken wordt voor elke verplaatsing. Net als de retractiesnelheid, moet het correct ingesteld worden voor elke materiaal-printer combinatie.
- Koelventilator snelheid: definieert de snelheid van de laagventilator en dus de koeling van het onderdeel tijdens het printen. Raadpleeg de informatie van de fabrikant om te weten of het materiaal deze functie vereist. Bij ABS is het meestal altijd uitgeschakeld, terwijl bij PLA het op maximale snelheid wordt gebruikt. Andere materialen zoals PETG of ASA kunnen de laagventilator op lage snelheid vereisen (20-50%). Over het algemeen staat slicersoftware toe verschillende snelheden te selecteren op verschillende hoogtes, want in elk geval moet de ventilator in de eerste lagen uitgeschakeld zijn om een goede adhesie aan het platform te garanderen.
Parameters die het printprofiel definiëren
Dit zijn parameters die de kwaliteit, afwerking en weerstand van het eindstuk zullen definiëren. Ze hangen niet direct af van het materiaal, dus het is niet nodig ze voor elk materiaal aan te passen. Ze kunnen in verschillende categorieën geclassificeerd worden, afhankelijk van het element dat ze beïnvloeden.
Laagparameters
Laaghogte: Definieert de dikte van elke laag. Het optimale punt valt meestal samen met de helft van de nozzle-diameter. Bijvoorbeeld, voor een 0,4 mm nozzle is dit 0,2 mm, terwijl voor een 0,6 mm nozzle het 0,3 mm is. Laaghogtes groter dan 75% van de nozzle-diameter mogen nooit gebruikt worden.
- Eerste laaghogte: Definieert de hoogte van de eerste laag, die in contact is met de basis. Het kan ingesteld worden op een waarde iets lager dan de laaghogte, om de adhesie aan de basis te verbeteren.
- Aantal bodemvolle lagen: Definieert het aantal dichte lagen dat op de bodem van het onderdeel geprint wordt. Het aantal onderste vaste lagen vermenigvuldigd met de laaghogte definieert de wanddikte van het onderdeel aan de onderkant. Het wordt aanbevolen voldoende lagen te gebruiken om diktes groter dan 1 mm te verkrijgen.
- Aantal bovenste vaste lagen: Definieert het aantal dichte lagen dat op het bovenste deel van het onderdeel geprint wordt. Het aantal bovenste vaste lagen vermenigvuldigd met de laaghogte definieert de wanddikte van het onderdeel aan de bovenzijde. Het wordt aanbevolen voldoende lagen te gebruiken om diktes groter dan 1 mm te verkrijgen.
Perimeterparameters:
Aantal perimeters: Definieert het aantal perimeters dat het onderdeel zal hebben. De wanddikte van het onderdeel zal het aantal perimeters vermenigvuldigd met de extrusiebreedte zijn. Het wordt aanbevolen een minimum aantal te gebruiken dat een wanddikte van minstens 1 mm toestaat.
- Vase mode: Dit is een functie aanwezig in de meeste software. Wanneer geactiveerd, wordt slechts één perimeter continu door het hele onderdeel geprint.
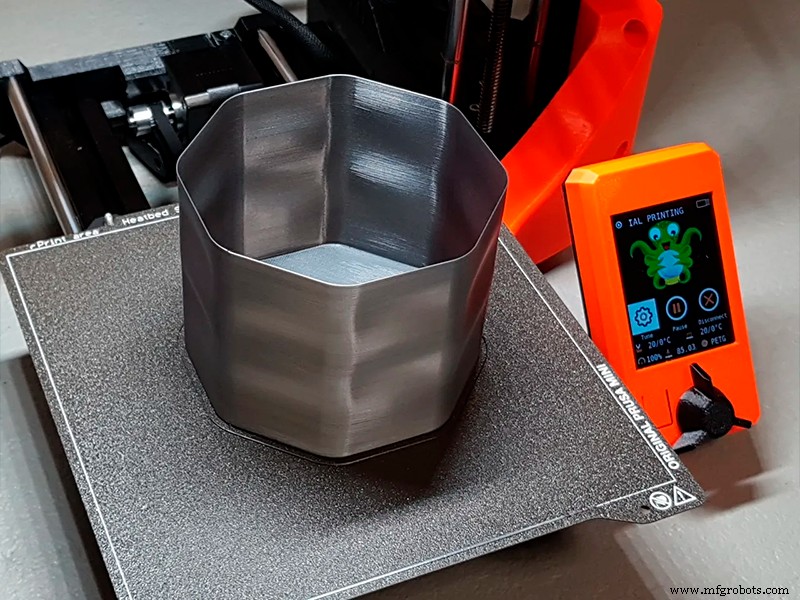
Afbeelding 1: Onderdeel geprint in vase mode. Bron: Prusaprinters
Ingevulparameters:
Ingevuldichtheid: Dit is de verhouding van invulling binnen het onderdeel. Het wordt gedefinieerd als het volume dat door materiaal ingenomen wordt ten opzichte van het lege volume, zodat met een invuldichtheid van 50%, de helft van het interne volume van het onderdeel leeg zal zijn. Het is gebruikelijk waarden tussen 10 en 30% te gebruiken.
- Invulpatroon: Definieert de geometrie van het invulpatroon. Niet alle software heeft dezelfde, maar ze kunnen in drie categorieën geclassificeerd worden:
Twee-dimensionaal of planaire: Dit zijn de meest voorkomende, zoals rectilineaal, rooster of driehoekig. Ze zijn meestal het snelst, maar produceren doorgaans een hoge anisotropie van het onderdeel.
Drie-dimensionaal: Zoals de gyroid of kubisch. Ze bieden lagere anisotropie van het onderdeel, maar vereisen meestal langere printtijden.
Concentrisch: Deze zijn geschikt voor maximale flexibiliteit in flexibele onderdelen. In starre onderdelen leveren ze meestal betere afwerkingen op, omdat er geen overlap is met de perimeters, maar de mechanische eigenschappen van het onderdeel zullen minimaal zijn. Ze kunnen geschikt zijn voor visuele modellen en mock-ups.
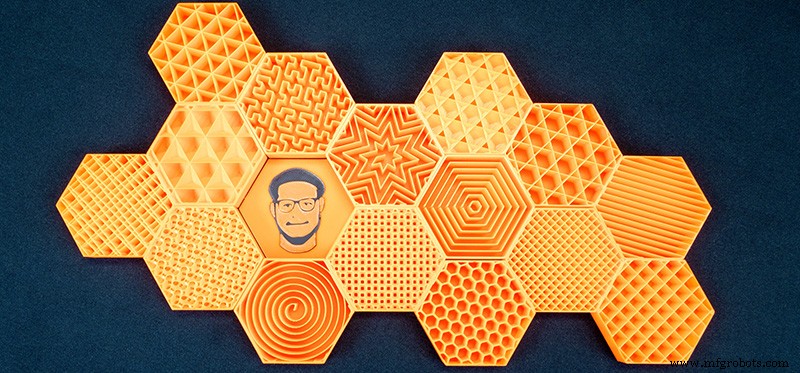
Afbeelding 2: Verschillende invulpatronen. Bron: Prusaprinters.org
Invuloverlap: Dit is de afstand waarover de invullijnen overlappen op de perimeters. Een hoge waarde verbetert de sterkte van het onderdeel, maar het invulpatroon kan zichtbaar worden op het oppervlak van het onderdeel.
- Combineer invul: Dit is een heel nuttige functie om printtijden te verminderen wanneer erg lage laaghogtes gebruikt worden. Bijvoorbeeld bij printen met een laaghogte van 0,1 en een nozzle van 0,4, is het mogelijk om invul elke derde laag te combineren, zodat de wanden met een laaghogte van 0,1 mm geprint worden en de invul met een laaghogte van 0,3 mm, wat de printtijd drastisch vermindert zonder de oppervlakteafwerking van het onderdeel te beïnvloeden.
Deze basisparameters, samen met de correcte snelheidsinstellingen, toevoegingen aan de basis en correcte media-instellingen, staan complete en efficiënte printprofielen toe.
3d printen
- Adaptieve Bed Leveling: Revolutie in Eerste-laag Nauwkeurigheid op de Mark X
- Retractie Begrijpen: Essentiële Techniek voor 3D-print Kwaliteit
- Ontwerpen en Verifiëren van een Basis NAND Poort Circuit met de 4011 IC
- Fundamentele Algebraïsche Identiteiten: Additieve, Multiplicatieve en Nul Eigenschappen
- Belangrijke Prestatie‑parameters van Elektronenbuizen
- Basiszuurstof-Staalproductie: Hoe 's Wereldsleidende Staalproces Werkt
- De Drie Essentiële Stappen Van 3D-Printen: Van CAD-Ontwerp Tot Finale Afwerking
- Straalmonden uitgelegd: verhoging van vliegtuigduwkracht en vloeistofdynamica
- C-basissyntax: Tokens, structuur en puntkomma's
- C# Fundamentals: Basis Syntaxis & OOP Concepten
- Essentiële kenmerken van basische textielkleurstoffen: Kwaliteit, duurzaamheid en veelzijdigheid