



Kiezen tussen directe extrusie en Bowden-systemen voor FDM 3D-printen
Een van de belangrijkste elementen van een 3D FDM-printer is de set bestaande uit de extruder en de hotend.
De hotend is het element bedoeld om het filament te smelten zodat het door de nozzle kan vloeien, terwijl warmteoverdracht naar buiten de zogeheten warme zone wordt voorkomen.
Hiervoor hebben hotends doorgaans vier delen:
- De nozzle of mondstuk: Het is het element doorheen welke het gesmolten filament vloeit om in het onderdeel te depositeren. De diameter ervan bepaalt de diameter van het geëxtrudeerde materiaaldraad en daarmee de resolutie van de printer in XY.
- Het verwarmingsblok: Het is het element verantwoordelijk voor het verwarmen van de nozzle tot de printtemperatuur en het stabiel houden ervan.
- De heat break (warmtebreuk): Dient als een thermische brug. Scheidt de warme zone van de koude zone.
- Het koelblok (heatsink): De functie is om de koude zone gekoeld te houden, het overmaat aan warmte dat door het verwarmingsblok wordt overgedragen, af te voeren.
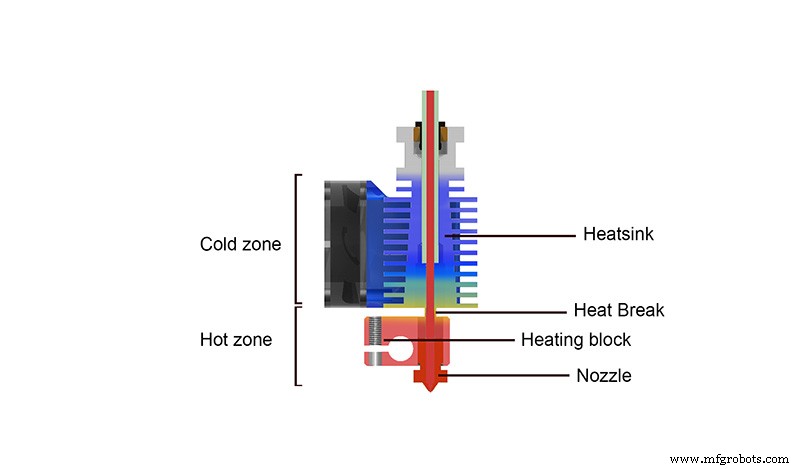
Afbeelding 1: Temperaturen binnen de hotend. Bron: E3D.com
Aan de andere kant is de extruder verantwoordelijk voor het intrekken van het filament in de hotend zodat voldoende druk binnen de hotend wordt gegenereerd zodat het gesmolten materiaal constant en homogene door de nozzle vloeit.
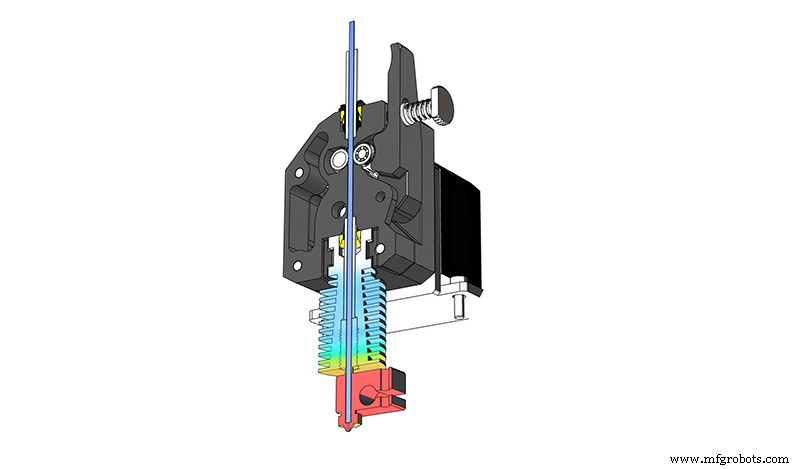
Afbeelding 2: Directe extruder. Bron: E3D.com
Er zijn momenteel twee manieren om de hotend met de extruder te combineren: directe extrusiesystemen en Bowden-systemen.
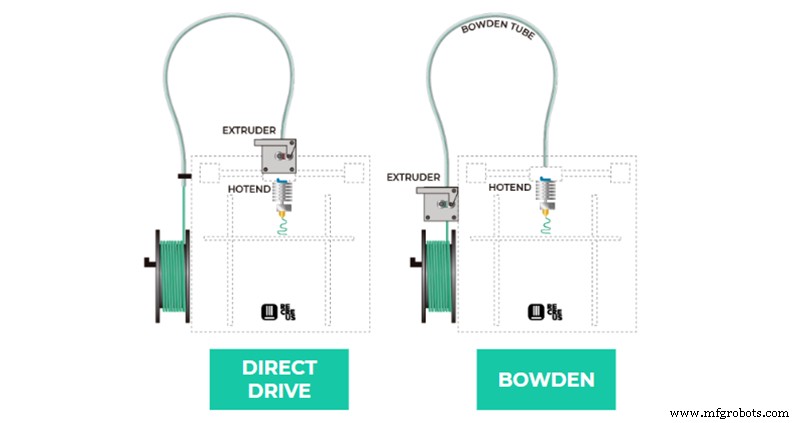
Afbeelding 3: Printerschema met directe extruder en bowden. Bron: Recreus.com
In directe extrusiesystemen vormen de extruder en de hotend een enkel element, wat de afstand tussen het intrekpunt en de nozzle minimaliseert.
In Bowden-extrusiesystemen is de extruder vastgezet in het frame van de 3D-printer en duwt het filament in de hotend door een buis genaamd Bowden-buiz.
Hoewel er veel gediscussieerd is over welk van de twee systemen beter is, hebben beide grote voordelen, alsook enkele nadelen. De keuze voor het meest geschikte zal afhangen van verschillende factoren zoals het type materiaal dat gewoonlijk gebruikt wordt, de printsnelheden of de kwaliteit van het printerframe.
Retracties
Wanneer de extruder het filament naar de hotend duwt, comprimeert het filament creërend de benodigde druk binnen de nozzle voor het gesmolten materiaal correct te laten vloeien. Echter, wanneer we geen materiaal willen extruderen, is het niet genoeg om te stoppen met het duwen van het filament, aangezien de residuele druk door compressie ervoor zal zorgen dat het materiaal blijft vloeien. Dit is de reden waarom elke keer dat de hotend naar een nieuwe positie wordt verplaatst en het niet nodig is om materiaal toe te voegen, het filament de benodigde afstand moet worden ingetrokken zodat het kan decomprimeren en de druk binnen de nozzle vrijgeven. Dit heet retractie en is van groot belang in het 3D-printproces.
Afbeelding 4: Schema van de retractie. Bron: sublimelayers.com
Omdat kunststoffen doorgaans geen rigide materialen zijn, hoe groter de afstand tussen de extruder en de hotend, des te groter de compressie van het filament die nodig is om adequate druk aan de nozzle te bereiken. Dit maakt ook de retractieafstand die nodig is om die druk vrij te geven groter. Dit is de reden waarom in directe systemen de retractieafstanden meestal tussen 0,8 mm en 2 mm liggen, in Bowden-extrusiesystemen kunnen ze waarden van 5 of 6 mm bereiken.
In staat zijn om lage retractiewaarden te gebruiken heeft belangrijke voordelen. Aan de ene kant zijn de retractietijden lager, wat in onderdelen die veel retracties omvatten, een aanzienlijke vermindering van de printtijd kan vertegenwoordigen. Aan de andere kant minimaliseert een lage retractieafstand het risico dat het gesmolten deel van het filament de koude zone van de hotend bereikt, waardoor het solidifieert en uitdijt wat een verstopping veroorzaakt.
Het is deze laatste factor die ervoor zorgt dat bowden-extruders meer complexe en nauwkeurige retractiekalibratie vereisen aangezien er een heel kleine marge is tussen een retractiewaarde die te laag is om oozing of stringing te veroorzaken en een te hoge die verstopping veroorzaakt.
Flexibele filamenten
Een ander direct gevolg van de afstand tussen de extruder en de hotend is het gedrag van de flexibele filamenten.
In Bowden-systemen wordt het filament geleid van de extruder naar de hotend door een buis, meestal Teflon. Hoewel de ideale binnen-diameter van de buis hetzelfde zou zijn als die van het filament, is dit in de praktijk niet haalbaar, zowel door kleine diametervariaties door fabricatietoleranties als de hoge wrijvingskrachten die gegenereerd zouden worden. Dit is de reden waarom alle Bowden-buizen enige vrijheid hebben, en hoewel dit met de meeste materialen geen probleem is, is het dat met flexibele buizen.
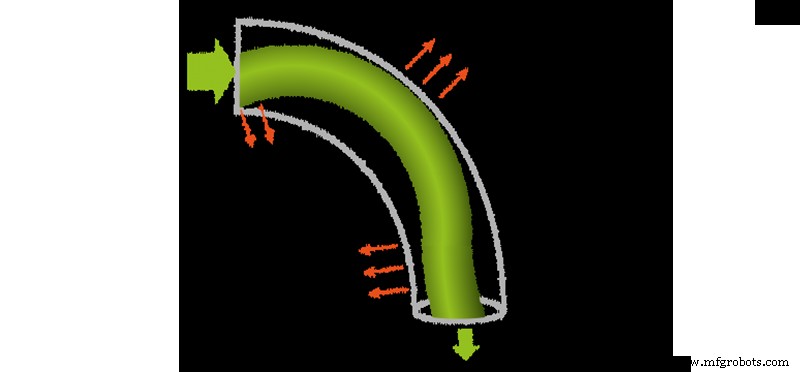
Afbeelding 5: Buiging van het filament binnen een Bowden-buiz. Bron: E3D.com
Vanwege hun hoge flexibiliteit, neigen materialen zoals TPU en TPE om binnen de Bowden-buiz te buigen, wat de trek-krachten van de extruder naar de buiswanden afleidt. Dit maakt het heel moeilijk om constante druk op de nozzle te bereiken om correcte extrusie te garanderen.
Bovendien is in flexibele materialen de compressie van het filament die nodig is om de adequate druk in de nozzle te bereiken, veel groter dan in het geval van andere materialen zoals PLA, wat in veel gevallen de noodzaak veroorzaakt om excessief hoge retractieafstanden te gebruiken.
Ondanks al dit, met enige ervaring, kunnen die flexibele materialen van grotere hardheid op Bowden-systemen geprint worden, met name wanneer ze in 2,85 mm of 3mm formaat gebruikt worden, het gebruik van retracties vermeden wordt en een hoge kwaliteit en strakke diameter Bowden-buiz zoals de Capricorn XS wordt gebruikt.
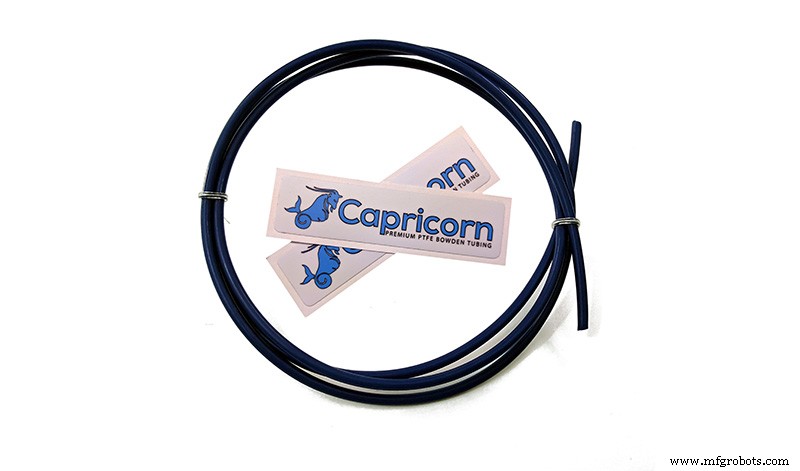
Afbeelding 6: Bowden Capricorn XS buis. Bron: Captubes.com
Zonder twijfel, het ideale systeem voor het werken met flexibele materialen is directe extrusie. Het korte pad tussen de extruder en de hotend minimaliseert de compressie van het filament en laat het strakker zijn, voorkomend dat het binnen buigt. Die zogenoemde compacte extruders, zoals de Titan Aero of met name de E3D Hemera, maken het mogelijk om alle typen flexibele materialen op een eenvoudige manier en met hoge printkwaliteit te gebruiken.
Inertie
Ondanks dat zowel wat betreft krimp als in het gebruik van flexibele filamenten, directe extrusiesystemen winnend zijn, is er één kenmerk waarin Bowden-systemen uitblinken en dat voor bepaalde toepassingen van groot belang kan zijn: inertie.
Een van de basisprintparameters is snelheid. En hoewel veel printers snelheden tot 80 of 100 mm/s toestaan, is er een drempelsnelheid waarboven het onmogelijk is om te printen zonder offer van de onderdelenkwaliteit. Dit komt doordat de hotend niet met een constante snelheid kan bewegen, maar elke keer dat het de richting verandert, moet het afremmen tot een bepaalde richtingveranderingssnelheid en daarna weer versnellen.
Dit komt door Newton's eerste wet. Vanwege de massa die de hotend heeft, heeft het bij het bewegen een zekere inertiekracht, hoe groter de massa of snelheid, des te groter. Bij het maken van een richtingverandering, wordt de inertiekracht overgedragen op de rest van de printer wat trillingen en een aanzienlijke precisieverlies veroorzaakt. Om dit te voorkomen, is het voor het veranderen van richting nodig de snelheid te verlagen tot een waarde die voornamelijk zal afhangen van de rigiditeit van de printerstructuur en het gewicht van de hotend. Een minder robuuste en lichte structuur zal impliceren lagere richtingveranderingssnelheden en langzamere versnellings- en vertragingscurves te gebruiken, aangezien zijn capaciteit om inerties te absorberen minder zal zijn, wat lagere snelheden en langere printtijden impliceert. De enige manier om inertie te verminderen is snelheid of gewicht te verminderen.
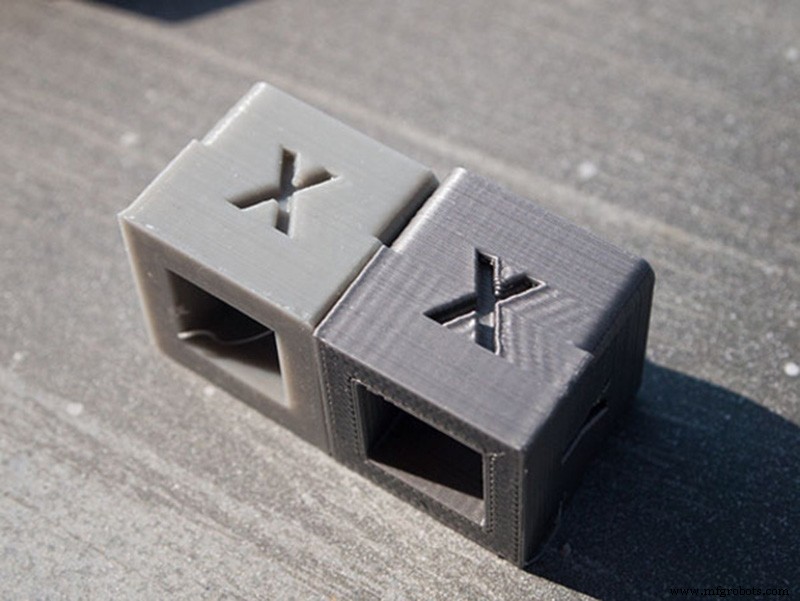
Afbeelding 7: Effect van trillingen veroorzaakt door inertie op printkwaliteit. Bron: 2Dprinterwiki.com
En het is hier waar Bowden-systemen voordeel hebben. Door de extruder, die het zwaarste deel is, vast te zetten en alleen de hotend te verplaatsen, wordt de inertie aanzienlijk verminderd. Dit stelt 3D-printers met Bowden-systemen in staat om aanzienlijk hogere printsnelheden te gebruiken dan die met een direct systeem, zonder in te boeten op printkwaliteit.
Keuze tussen een Bowden-systeem en een direct systeem.
De keuze tussen een direct systeem en Bowden zal in basis afhangen van of printsnelheid prioriteit heeft of de veelzijdigheid en gemak van het gebruik van nieuwe materialen.
Als u zoekt om de meeste onderdelen in de kortste tijd te produceren en in het algemeen slechts weinig materialen en starre materialen zoals PLA of PETG gebruikt, zal een printer met het Bowden-systeem de beste oplossing zijn.
Aan de andere kant, als de prioriteit is om technische en elastische materialen te gebruiken en de best mogelijke kwaliteit te verkrijgen ten koste van het offeren van printsnelheid, zal een directe extrusiesysteem de ideale optie zijn.
3d printen
- Ingesloten Systemen & Systeemintegratie: Moderne Architectuur & Connectiviteit
- Extrusie Uitgelegd: Proces, Typen en Praktische Toepassingen
- SCADA-systemen & Industrie 4.0: Extern procesbeheer revolutioneren
- Aluminiumextrusie: Van historische wortels tot toekomstige innovaties
- iFP onderdelenreinigings- en wassystemen: productie stroomlijnen en afval verminderen
- Professionele kraan geleiderstaven & systemen voor betrouwbare stroomvoorziening
- Hoe Cloudcomputing Militaire en Defensie-operaties Versterkt
- Alliage 10 (C17500) – TF00 Smeed- en Extrusieprestaties Overzicht
- Legering 3 (C17510) – Hoge Geleiding, Matige Sterkte Smeed- & Extrusielegering van Materion
- Legering 3 (C17510) – Premium TF00 Smede- & Extrusieoplossing
- High‑viscositeit PEEK Compounds: Optimaal voor injectiemoulding en extrusie