



Infill-muur scheuring in 3D-printen oplossen: Snelle, betrouwbare oplossingen
Elke 3D-printenthusiast weet dat infill een cruciaal aspect is van de kwaliteit, sterkte en printtijd van een object. Soms verspillen we uren, stroom en filament aan een print, om te ontdekken dat de infill de wand (shell) niet aanraakt – waardoor de infill-structuur nagenoeg nutteloos is.
In dit artikel ga ik de mogelijke oorzaken en oplossingen door. In een notendop: wat zorgt ervoor dat infill de wand niet aanraakt?
Muren en infill die niet aanraken kunnen veroorzaakt worden door under-extrusie, wat zelf kan ontstaan door lage nozzletemperaturen, hoge printsnelheden, of slechte kalibratie. Het kan ook opgelost worden door de infill-overlap-instelling aan te passen. Verhoog deze in stappen van 1% en test het resultaat.
| Oplossing | Beschrijving | Aanwijzing |
|---|---|---|
| Infill overlap | Het percentage dat de infill overlapt met de dichtstbijzijnde perimeter | Verhoog met 2% tot 14% |
| Nozzletemperatuur | Lage temperaturen kunnen leiden tot under-extrusie | Zet op de maximum temperatuur van de fabrikant |
| Bewegingssnelheid | Te snel = extruder kan niet genoeg filament uitschieten → under-extrusie | Verlaag naar 25 mm/s |
| Feeder-problemen | Wrijving in Bowden-tube leidt tot under-extrusie | Schoon het voedsysteem en stel feedertensie in |
| Kalibratieproblemen | Slechte kalibratie zorgt voor minder filamentverbruik dan aangegeven | Kalibreer extruder-stappen of verhoog flow rate |
Redenen waarom muren infill niet aanraken
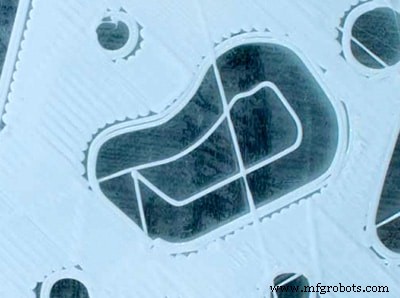
Er zijn verschillende redenen waarom de muren van een print de infill niet aanraken. Je moet door een eliminatieproces gaan om de oorzaak te vinden.
Hier is een basis-roadmap voor de diagnose. Zodra je hebt bevestigd dat het geen ontwerpfout is, ga je systematisch de volgende stappen door.
Slicer-instellingen (verschillend per printerprofiel)
Het meest voor de hand liggende om te checken zijn je slicer-instellingen – dat is de snelste en makkelijkste oplossing.
Kijk naar de Infill Overlap percentage. Volgens Cura bepaalt deze instelling "de hoeveelheid overlap tussen de infill en de muren als percentage van de infill-lijndikte. Een lichte overlap zorgt ervoor dat de muren stevig aan de infill vastzitten."
Cura heeft standaard verschillende Infill Overlap-instellingen per printerprofiel. Op mijn Ender 3 staat het op 30%, op andere printers op 10% of zelfs 0%. Jouw instellingen kunnen dus afwijken.
Als je Infill Overlap al op 10% staat (standaard Cura), raad ik aan om te testen met stappen van 2% om te zien of het het probleem oplost. Zo niet, dan sluit je deze parameter uit.
Zet de overlap dan terug op de standaardwaarde (10% of wat jouw printerprofiel aangeeft) en ga verder met diagnostiek.
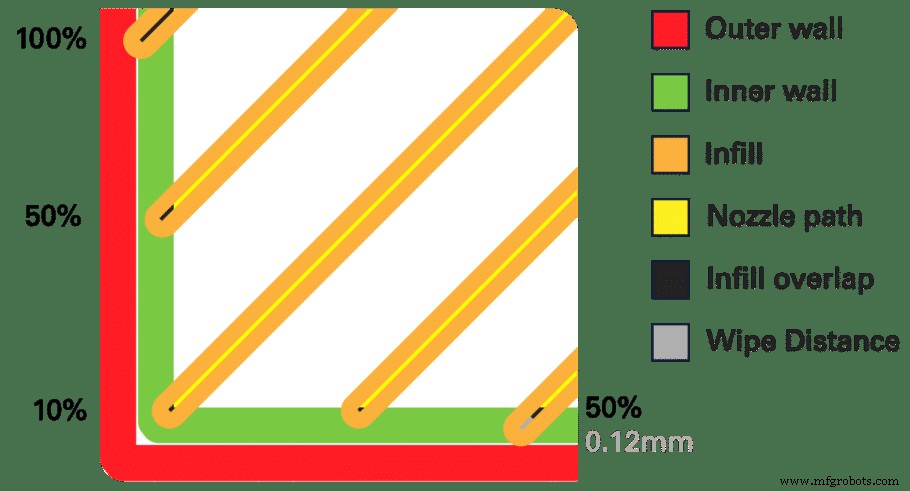
Zoals je ziet in de afbeelding: 100% infill overlap betekent dat de nozzle de volledige laagbreedte overlaat (0,4 mm bij de standaard nozzle).
Extrusietemperatuur
Je volgende stap: check de extrusietemperatuur. Waarom? Als de temperatuur te laag is, is het gesmolten filament viskeuzer, wat de gewenste stroom uit de nozzle belemmert (er is meer druk nodig). Dit leidt tot under-extrusie → muren raken infill niet.
Een te lage temperatuur veroorzaakt ook slechte laagadhesie en problemen op hetzelfde horizontale vlak tussen muren en infill.
Te hoge temperatuur geeft weer andere problemen: veranderde filamenteigenschappen, verstopping door te lang in de nozzle blijven.
Check de aanbevolen temperatuur op de spoel en zet de temperatuur op de maximaal aanbevolen waarde. Dit helpt de juiste flow te krijgen. Bijvoorbeeld: PLA 190–215 °C → zet op 215 °C, test, en laag daarna langzaam om het zoete punt te vinden.
Bewegingssnelheid
Temperatuur is de leidende factor voor flow rate, maar flow rate wordt ook bepaald door nozzlemaat, printsnelheid en laaghogte. Samen definiëren ze de flow rate (hoeveel filament per seconde geëxtrudeerd wordt).
Als je meer materiaal probeert door te drukken dan de flow rate toelaat, krijg je under-extrusie. Er moet balans zijn tussen temperatuur en snelheid.
Met hogere temperatuur kun je sneller printen. Bij lagere temperatuur moet de snelheid omlaag voor optimale extrusie.
Bewegingssnelheid verschilt per printer. Om dit als oorzaak uit te sluiten, zet de snelheid op 25 mm/s of onder de 50 mm/s. Als het probleem blijft, ligt de oorzaak ergens anders.
Under-extrusie
We hebben al over under-extrusie gesproken bij temperatuur en snelheid. Maar het kan ook door andere, lastigere factoren. Omdat de vorige oorzaken eenvoudige oplossingen hadden, hebben we die eerst uitgesloten.
Under-extrusie = printer levert niet het benodigde hoeveelheid materiaal. Tekens: lagen worden overgeslagen, dunner dan normaal, onderbroken, gaten of stipjes.
Na temperatuur en snelheid is dit een van de lastigere problemen omdat er veel variabelen zijn. We gaan ze af van makkelijk naar moeilijk.
Feeder-problemen
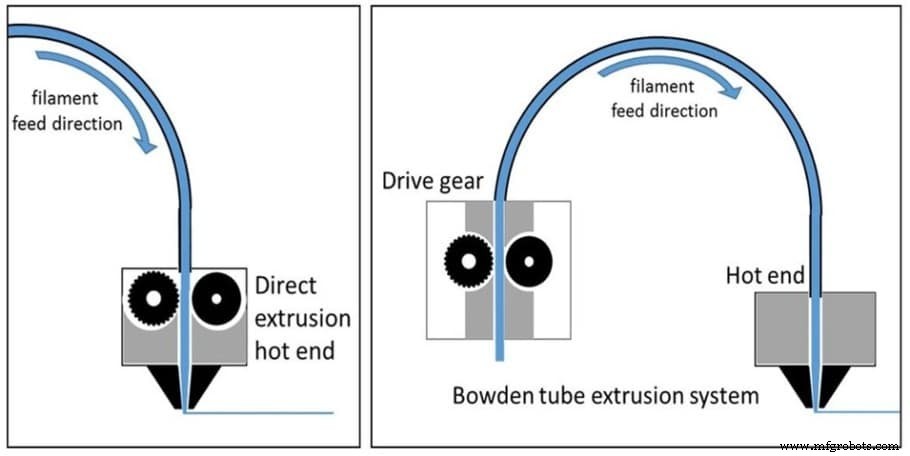
Als je printer een Bowden-tube voedsysteem gebruikt, kan under-extrusie door de Bowden-tube komen: wrijving in de tube/hotend die voeding belemmert, of onvoldoende grip op het filament.
Check de feedertensie: haal het filament uit de Bowden-tube en kijk of er voedingspuren op zitten. Als het filament nog glad is als op de spoel, is de tensie te laag → onvoldoende grip.
Te veel tensie is ook slecht: het filament wordt platgedrukt in de tube, beweging wordt beperkt. De feeder graaft in het filament ("grinding"), er ontstaat een tikgeluid en de feeder slaat terug – teken van verstopping in de hotend.
Oplossing: haal filament uit de feeder, schoon het hele voedsysteem, check de tensie. Dit is hardware-gerelateerd en verschilt per printer. Zie bv. een video over het instellen van de feedertensie van een Ultimaker.
Under-extrusie door kalibratie
Extrusiekalibratie bepaalt wat de slicer de printer laat consumeren (in mm over een vaste afstand). Als goed gekalibreerd, consumeert de printer precies wat de slicer aangeeft.
Als de meting niet klopt en de printer minder consumeert → under-extrusie. Twee manieren om te corrigeren: één makkelijk maar tijdelijk, één complex maar permanent.
Permanente oplossing: extruder-stappen kalibreren
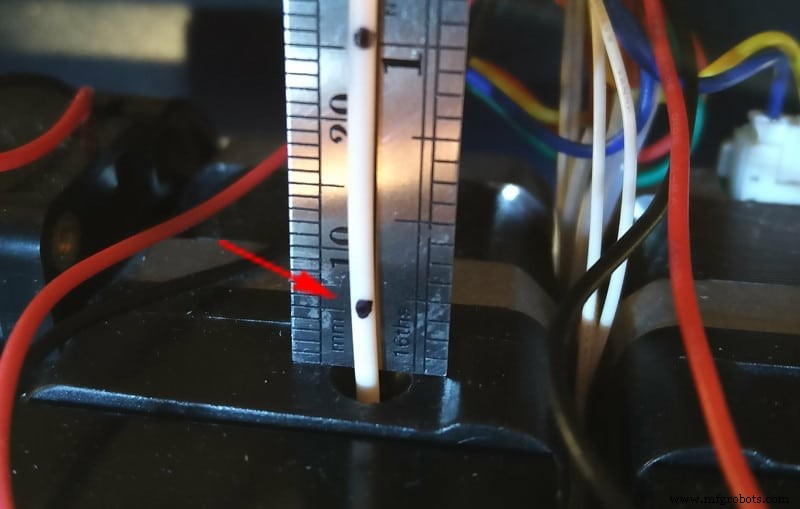
De stappen hangen af van je printer, maar het testpatroon is vast. Doel: controleren of de slicer-instructie correct uitgevoerd wordt.
Gebruik een schuifmaat (digitaal of handmatig), een permanente marker. Meet precies 100 mm (10 cm) vanaf het begin van de extruder en maak drie merken op 100, 200 en 300 mm.
Verhit de hotend ~5 °C boven de bovengrens van het filament voor consistente flow. Laat de printer 100 mm extruderen en kijk of het eerste merk precies bij de ingang van de extruder komt.
- Merk zit binnen in de extruder → over-extrusie (te veel filament). Je ziet slechte afwerking. Bepaal de foute waarde en pas aan via printer-console.
- Merk zit buiten en lijnt niet op → under-extrusie (mogelijke oorzaak van je probleem).
Om dit op te lossen kun je de extruder-stappen kalibreren. Let op: dit proces is niet simpel, daarom raad ik vaak aan om de flow rate te verhogen als workaround.
Makkelijke oplossing: flow rate aanpassen
Naast extruder-stappen moet je de flow rate checken – je kunt hiermee direct de filamentstroom sturen. Houd rekening met verschillende filamentdichtheden.
Flow rate wordt beïnvloed door filamentdiameter en extrusiediameter ten opzichte van de extrudermotor. De test meet hoeveel filament in de extruder gaat.
Je hebt een schuifmaat en micrometer nodig voor accurate metingen. Zorg dat de nozzle schoon is (geen restanten), de temperatuur klopt met fabrikantsadvies, het bed geniveleerd is, en lees de testinstructies.
Maak weer merken elke 100 mm. Laat 100 mm extruderen en vergelijk. Als minder dan 100 mm geconsumeerd → under-extrusie.
Oplossing: zet flow rate op 102% en test opnieuw. Nog steeds under-extrusie? Verhoog verder. Als je het volgende merk niet ziet (te veel geëxtrudeerd) → verlaag flow rate. Herhaal tot de printer precies 10 cm consumeert bij een opdracht van 10 cm.
Conclusie
Ik hoop dat je het probleem hebt weten oplossen. Met geluk kon je de Infill Overlap aanpassen en hoef je niet verder te lezen. Als je wel tot de flow rate bent gekomen: hopelijk was het nuttig. Je bent dan zeker een expert in troubleshooting!
Bekijk onze aanbevolen producten
We hebben een sectie met aanbevolen producten gemaakt die de gisswerk eruit haalt en de onderzoektijd verkleint. We hebben een selectie printers voor beginners, gevorderden en experts. Filamenten en upgrades zijn allemaal getest en geselecteerd – wat je kiest, werkt.
3d printen
- Digitaliseren van Additieve Productie: Nabewerking & Kwaliteitsborging Optimaliseren voor Productiesucces
- Food & Beverage revolutioneren: hoe 3D-printing innovatie en efficiëntie drijft
- Productie Revolutioneren: Hoe 3D-geprinte Tooling Kosten Snoeit en Time-to-Market Versnelt
- X-as doorbuigen op Ender 3 oplossen: simpele stappen voor herstel
- De Top Zeven Last-Mile Leveringsuitdagingen Overwinnen: Bewijzen Oplossingen voor Snellere, Kosteneffectieve Verzending
- Snel Vrachtfacturen Verifiëren en Betalen: Een Complete Gids
- Snel up-cut vs down-cut spiraalbits onderscheiden
- Data Analytics Gebruiken om Productieproblemen Snel te Identificeren en Op te Lossen
- Top 5 Magazijnuitdagingen & Bewezen Oplossingen voor Snellere Orderverwerking
- Spruitgiet Graten (Flash) Elimineren: 9 Oorzaken & Bewezen Oplossingen
- Navigeren door rechtsmiddelen in Engelse octrooigeschillen: inzichten uit recente rechterlijke beslissingen