



Ondercut Spruitgieten Beheersen: Ontwerpstrategieën voor Complexe Onderdelen
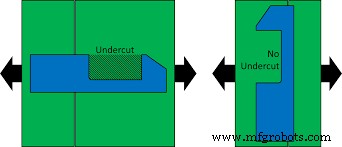
Ondercut spruitgieten omvat complexe vormen en ontwerpen die het verwijderen van het onderdeel uit de vorm zonder schade verhinderen. Ondercut kenmerken in spruitgieten verhogen doorgaans de algehele complexiteit en de bijbehorende kosten van elk ontwerp. Om deze redenen is het beter om ze te vermijden waar mogelijk.
In dit artikel zullen we in detail verkennen wat undercuts zijn in spruitgieten, en de verschillende methoden die gebruikt worden om undercuts te creëren.
Undercuts in Spruitgieten: Een Kort Overzicht
Ondercut gieten is een essentieel proces voor het creëren van haken, groeven en andere elementen die een direct effect hebben op de functionaliteit van uw onderdeel. Als resultaat, wordt het absoluut noodzakelijk om undercuts op te nemen wanneer uw spruitgietontwerp deze kenmerken heeft.
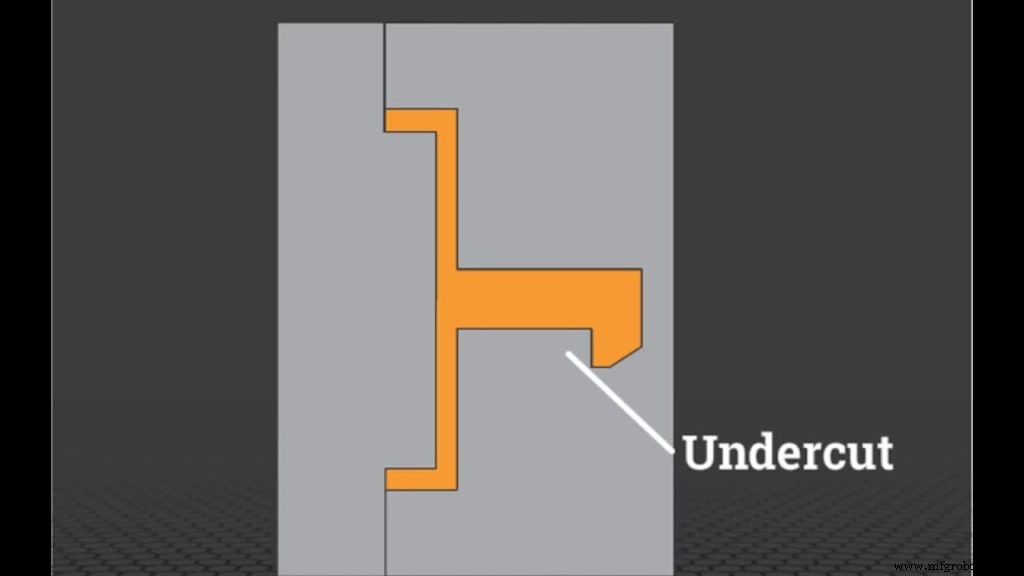
Wat maakt undercuts zo belangrijk dat u ze in sommige ontwerpen niet kunt vermijden? Hier zijn de 5 meest voorkomende scenario's waar undercut spruitgieten noodzakelijk wordt.
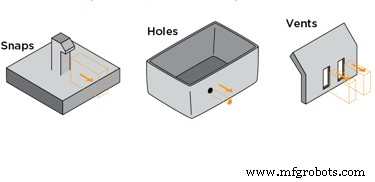
- Vergrendelingskenmerken: Klik- of klauwkenmerken, of iets dergelijks dat eenvoudigere montage en functie toelaat.
- Zijgaten: Dit is vaker in consumentenelektronica, maar niet exclusief voor dat domein. Zijgaten stellen u in staat om knoppen, poorten of andere toegangspunten in de behuizing toe te voegen.
- Barb fittingen: Barb connectors zijn onder de meest voorkomende componenten die luchtstroom regelen. In medische toepassingen spelen kunststof barb fittingen een cruciale rol in veel apparaten.
- Verticale draadgangen: Meerdere connectors, slangen en andere componenten vereisen verticale draadgangen voor een veilige verbinding die lichte spanningen en belasting kan dragen.
- Maatwerk inleggen: Elk maatwerk kenmerk dat speciale ontwerpelementen vereist en niet parallel mag zijn aan de gietrechting.
Gelukkig zijn er manieren die experts in staat stellen de complexiteiten die geassocieerd zijn met het undercut kunststof spruitgieten proces te vermijden. De meeste vereisen dat u enkele ontwerpwijzigingen en verfijningen incorporeert om ervoor te zorgen dat de undercut de reguliere uitwerping niet belemmert. Daarom behoudt u hetzelfde functionaliteitsniveau terwijl u de algehele complexiteiten van het proces en de additionele kosten vermijdt.
5 Manieren Om Succesvolle Undercuts in Gegoten Onderdelen Te Creëren
Omgaan met undercuts is complex en vereist diepe technische kennis. Er zijn echter manieren om ze succesvol aan te pakken door uw ontwerp te verbeteren en uw operaties te optimaliseren. Hier zijn 5 manieren die u effectief kunnen helpen omgaan met undercut gieten ontwerpen.
1. Positioneer Scheidingslijnen
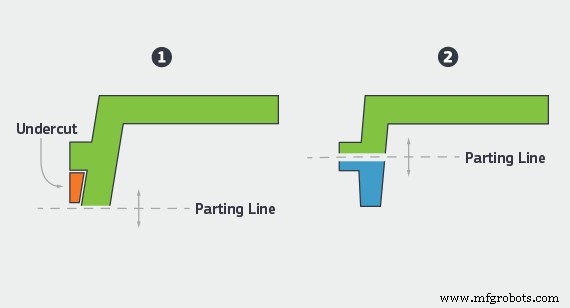
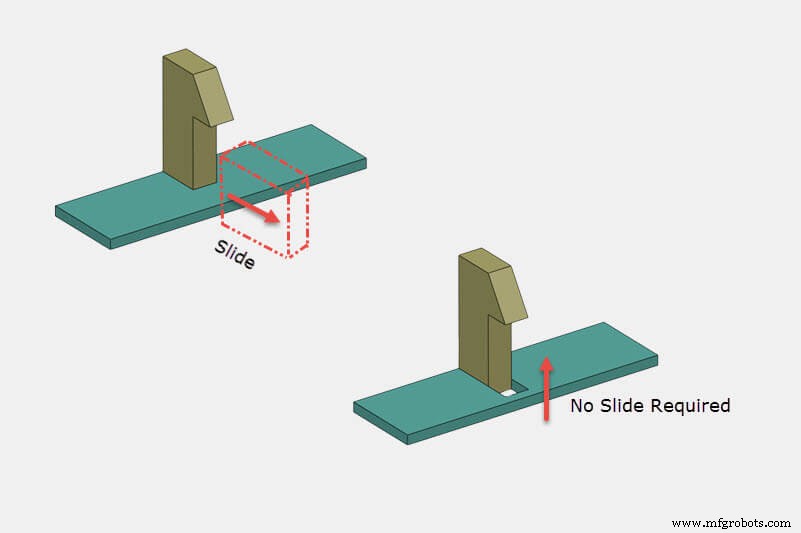
De scheidingslijn is het snijvlak tussen beide vormen. Door de scheidingslijn recht op het uitstekende kenmerk te positioneren, kunt u het undercutprobleem vermijden. De reden is dat wanneer het kenmerk in twee helften wordt verdeeld door de scheidingslijn, het onderdeel uit de vorm kan worden uitgewerpt zonder een undercut op te nemen. Verwijs naar de onderstaande afbeelding om te zien hoe het werkt.
De techniek heeft echter ook enkele beperkingen. De plaatsing van uw scheidingslijn hangt af van een overvloed aan factoren, beginnend bij geometrie, materiaaleigenschappen, stroomkenmerken en andere kenmerken van het onderdeel.
2. Gebruik Zij-actie Functie
In een situatie waar de undercut absoluut noodzakelijk is, kan een zij-actie functie u helpen de functionaliteit van uw onderdeel te behouden. In de eenvoudigste termen, is een zij-actie kern een inleg die uit het onderdeel glijdt tijdens uitwerping.
Wanneer het materiaal geïnjecteerd wordt, is het niet in staat om het volume op te vullen dat door deze inleg wordt ingenomen. Wanneer het gietproces voltooid is, glijdt de inleg eruit, waardoor een undercut achterblijft.
Er zijn echter veel beperkingen in dit ontwerp. De zij-actie kern moet loodrecht zijn voor effectieve actie. Om deze loodrechte beweging te waarborgen, moet u het mechanisme corresponding ontwerpen, wat complexiteit aan het vormontwerp toevoegt.
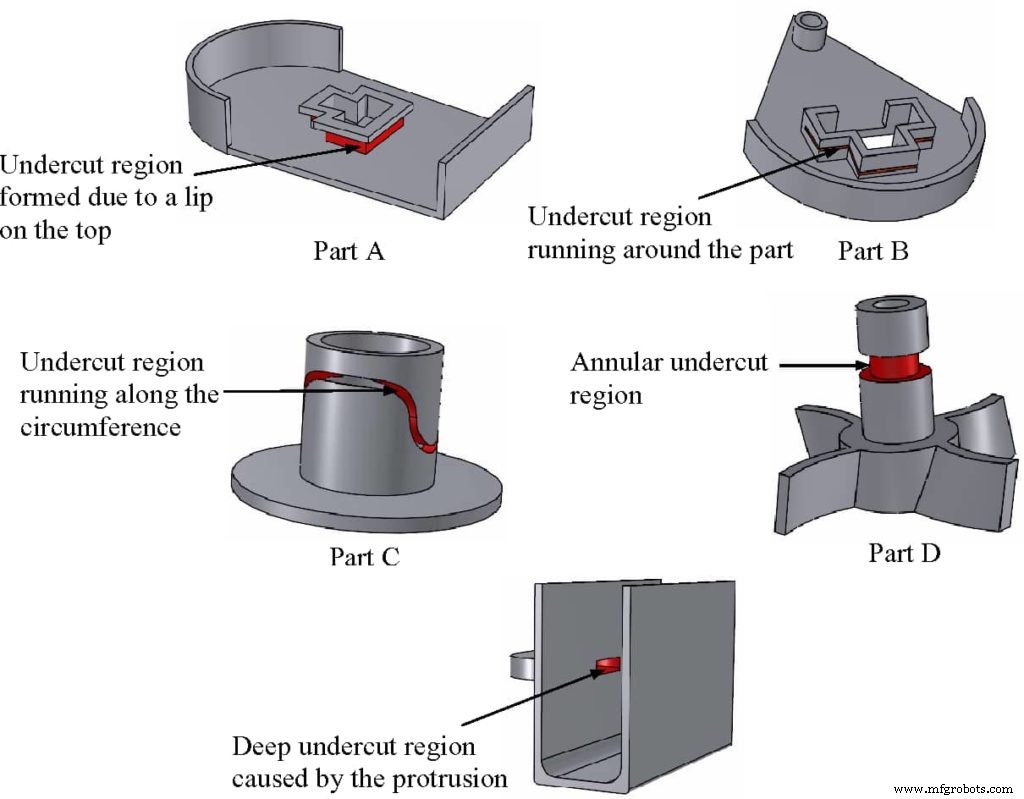
Een andere belangrijke beperking van zij-actie kernen is gerelateerd aan het materiaal. Ze werken het beste met rigide materialen die niet gemakkelijk aan de vorm plakken. Materialen zoals nylon, acetaal en PC zijn de beste keuzes. Voor flexibele en gemakkelijk vervormbare materialen lijkt bump-off de betere optie.
3. Gebruik Bump-offs
Bump-offs zijn een uitstekende keuze als u te maken heeft met flexibele en elastische materialen. Het proces werkt precies als een normaal spruitgietwerk, met de toevoeging van een enkele inleg. Wanneer het proces voltooid is, wordt deze inleg eerst verwijderd. De ruimte die het achterlaat creëert wat 'wriggle room' voor het onderdeel.
Na het verwijderen van de eerste inleg, wordt het onderdeel normaal uitgewerpt. Vanwege de holle ruimte binnenin de vorm, kan het onderdeel iets vervormen, waardoor het kan worden uitgewerpt terwijl het een undercut heeft.
Maar er is een additionele inleg om de ontwerpwijziging te accommoderen. Tijdens uitwerping vervormt het onderdeel licht, wat het van de vorm vrijmaakt.
Hoewel bump-offs op het eerste gezicht vrij simpel lijken. Het gebruik ervan vereist zorgvuldige overweging van verschillende factoren. Hier zijn enkele van de belangrijkste beperkingen bij het gebruik van bump-off voor undercut spruitgieten.
- Het onderdeel moet voldoende flexibel zijn om te vervormen zonder schade.
- Het undercut kenmerk moet ver van verstevigende kenmerken zoals hoeken en ribben liggen.
- De leidingshoek moet tussen 300 en 450 liggen.
4. Kies Voor Handgeladen Inleggen
Het concept achter handgeladen inleggen is zeer vergelijkbaar met de zij-actie kernen. Echter, zoals de naam suggereert, is dit een handmatige techniek die door technici wordt uitgevoerd. Ze zijn niet automatisch en gaan doorgaans over interne undercut spruitgieten werkzaamheden of ontwerpen waar geen andere methode werkt.
Handgeladen inleggen zijn verschillende metalen stukken die de operator handmatig in de vorm plaatst om te voorkomen dat kunststof inloopt. Dit vergemakkelijkt het uitwerpproces, aangezien de operator vrij is om het stuk te verwijderen zodra de cyclus voorbij is en het te hergebruiken voor de volgende batch.
De belangrijkste beperking van het gebruik van handgeladen inleggen voor undercut spruitgieten is gerelateerd aan de levertijden. Dit is een handmatig proces, wat betekent dat het van nature meer tijd kost om te voltooien. Bovendien creëren de hoge temperaturen een veiligheidsrisico. Werkers gebruiken veiligheidshandschoenen en beschermingsbrillen, maar er is altijd een kans op brandwonden.
5. Integreer Afsluiters (Shutoffs)
Afsluiters (shutoffs) zijn tijdelijke obstructies die haken, klikken of andere vergelijkbare componenten gebruiken om snap-fit te maken en de stroom in bepaalde gebieden van het ontwerp te voorkomen. In de meeste gevallen kunnen afsluiters de noodzaak voor enige zij-actie kernen of handinleggen elimineren die de kosten verhogen of de productie vertragen. Echter, u moet het ontwerp aanpassen om deze techniek effectief te gebruiken.
Voor de beste resultaten, zorg ervoor dat uw ontwerp voldoende onttrekkinghoeken heeft om het uitwerpproces zonder problemen te vergemakkelijken. Bovendien moet de bovenzijde of verticale een verschil van minimaal 3 graden hebben. Het zorgt voor de veiligheid van uw undercut kunststof spruitgieten ontwerp en voorkomt wrijving, graten of schade aan het gereedschap.
Onderdeelontwerp en Secundaire Operaties
Naast de bovenstaande opties, is het wijzigen van het ontwerp en het vermijden van de undercut in de eerste plaats nog steeds uw beste optie.
Een goede ontwerper zorgt ervoor dat zijn ontwerp praktisch is bovenop effectief. Ontwerp voor Fabricageerbaarheid (DFM) vereist zorgvuldige overweging van diverse factoren die u helpen het perfecte evenwicht te behouden tussen productiegemak en algehele kosten. En dat ook zonder in te boeten op de prestaties en functionaliteit van het component.
Bekijk de toepassing en uw ontwerp nauwkeurig. Als er een manier is om dingen te vereenvoudigen en gebieden met de undercut te vermijden, dan is de beste route om ervoor te kiezen. In de meeste gevallen zou dit waarschijnlijk economischer zijn dan het maken van een vorm die u het exacte ontwerp geeft dat u nodig hebt.
Veelvoorkomende Toepassingen van Ondercut Spruitgieten Proces
Ondercut spruitgieten is wijdverspreid over veel industrieën vanwege de geschiktheid voor het produceren van producten die undercut kenmerken vereisen. Een paar dergelijke industrieën zijn geselecteerd en hieronder besproken.
1. Medische Apparaten
Ondercut kunststof spruitgieten is extreem veelvoorkomend in medische kunststofonderdelen omdat de meeste ontwerpen in die sector een of andere complexe taak vervullen.
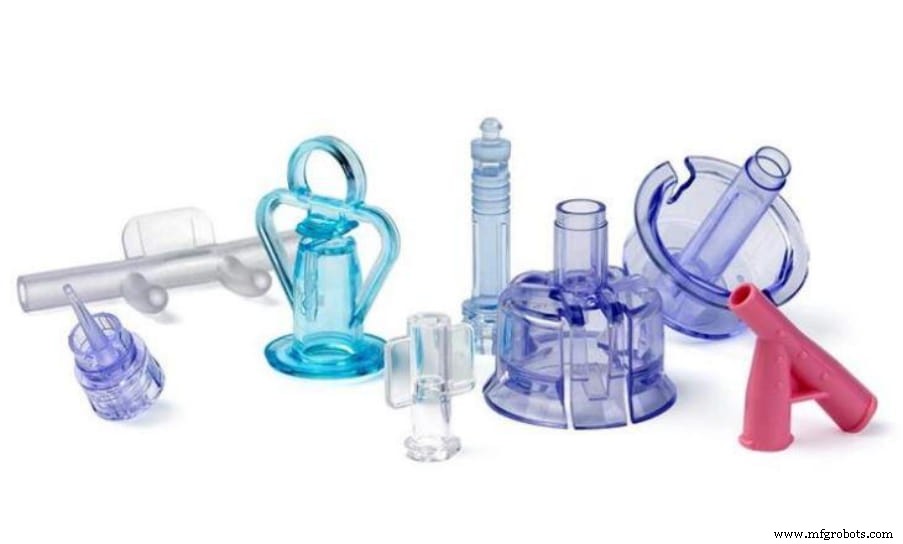
Levensreddende apparaten, zuurstofafgifte-eenheden en diverse andere cruciale gezondheidszorgcomponenten hebben gecompliceerde ontwerpen vanwege wat er op het spel staat. In dergelijke toepassingen kunnen verschillende undercut gieten technieken ontwerpers helpen om de beste prestaties te garanderen zonder in te boeten op de algehele fabricageerbaarheid van uw specifieke onderdeel.
2. Consumentenelektronica
De meeste consumentenelektronica vertrouwt op kunststofbehuizingen omdat ze duurzaam, langdurig, geïsoleerd en het meest belangrijk economisch zijn. Echter, de kunststofbehuizing moet talloze undercuts hebben om toegang tot de interne behuizing te laten of om knoppen, schakelaars en diverse andere elementen voor de gebruikers toe te voegen.
In veel gevallen kunt u niet kiezen voor secundaire operaties vanwege de geassocieerde problemen met de esthetiek. Bijvoorbeeld, een mobiele telefoon ontwerper moet ervoor zorgen dat het ontwerp zowel functioneel als oogvriendelijk is.
3. Ontwerpvereisten
Ontwerpers moeten ervoor zorgen dat ze zich houden aan bepaalde conventies tijdens het ontwerpen van undercuts. Allereerst moet het kenmerk zo geplaatst zijn dat er voldoende ruimte is om het te verwijderen.
De zij-acties, voor voorbeeld, mogen niet te strak geplaatst zijn dat er een risico is dat ze vastzitten. Als er een handgeknopen element is, moet het toegankelijk zijn voor de operator.
De Hoofduitdagingen van Undercuts Spruitgieten
Het ontwerp, materiaal en projectvereisten zijn belangrijke uitdagingen in undercut kunststof spruitgieten.
Wat het ontwerp betreft, hoe ingewikkelder de opstelling is, hoe meer complicaties u zult zien. Het begint allemaal daar. Onttrekkinghoeken, de kaviteiten en alle andere ingewikkelde hoeken moeten in de gaten worden gehouden voor de beste prestaties. Bovendien moet de coating op de handbelasting ook het juiste materiaal hebben om de kans op complicaties in het uitwerpproces te minimaliseren.
De tweede uitdaging kan komen van het materiaal waar u mee te maken heeft. De algemene vuistregel stelt dat hoe rigider het materiaal is, hoe meer problemen u zult tegenkomen in het extractieproces. Bovendien bepalen de algehele flexibiliteit en elasticiteit van het materiaal dat u kiest, het type oplossing dat u kunt gebruiken om uw undercut gieten te optimaliseren.
Ten slotte kan een andere belangrijke uitdaging komen van de esthetische vereisten van het project. Als u te maken heeft met een onderdeel waar u geen zichtbare scheidingslijn op gespruiterde onderdelen of ander esthetisch probleem wilt, zal de ontwerpoplossing die u kunt gebruiken enkele beperkingen hebben. Als resultaat zult u te maken krijgen met meer complicaties.
Ondercut Succes Behalen Met De Hulp Van RapidDirect
Het undercut kunststof spruitgieten proces komt met een reeks complicaties en ingewikkelde vereisten die alleen de juiste productiepartner u kan helpen navigeren. RapidDirect beschikt over state-of-the-art apparatuur en heeft het meest ervaren team om met al uw vereisten om te gaan en u de resultaten met de utmost consistentie en tegen de beste prijs te leveren.
RapidDirect beperkt zich niet tot het simpelweg leveren van spruitgietdiensten. Wij kunnen een gedetailleerde DFM-analyse leveren die u kan helpen uw onderdeelontwerp te optimaliseren om complexiteiten te minimaliseren en u te helpen de algehele beste koers voor snelle resultaten te herkennen.
Dus start vandaag nog met RapidDirect! Upload gewoon uw ontwerp bestanden, en configureer dan materiaalvereisten en projectdetails.
Veelgestelde Vragen
Hoe Ondercut in Spruitgieten Te Vermijden?Meestal komt het neer op uw ontwerpbenadering. Een ingenieur kan een undercut weglaten terwijl de functionaliteit behouden blijft door een gerichte ontwerpbenadering. Andere keren heeft u geen geluk en is de undercut een absolute noodzaak. In dat geval kunt u de talrijke technieken die we in dit artikel hebben benadrukt gebruiken om undercut spruitgieten te vergemakkelijken.
Moet Ik Mijn Onderdelen In Meerdere Componenten Breken In Een Geval Waar Het Ontwerp Complex Is Met Een Aantal Undercuts?Dit is een beslissing die u moet finaliseren na alle factoren te overwegen. Begrijpelijk is dat sommige onderdelen zo complex worden dat er geen andere optie overblijft dan ze op te splitsen in verschillende, beheersbare onderdelen. Echter, dit gaat ten koste van toegevoegde arbeidskosten en tijd. Plus er is altijd een kans dat u een enkele, meer nauwkeurige onderdeel in een correct undercut spruitgietvorm had kunnen produceren. Zorg er dus voor dat u al uw opties heeft uitgeput voordat u een multi-component benadering overweegt.
Hars
- Drukgieten vs. Spruitgieten: Het juiste proces kiezen voor uw product
- Precisie kunststof spruitgieten: Efficiënte productie van duurzame componenten
- Laag-volume Injectiegieten: Een Bewezen 3D-printgids voor Kosteneffectieve Prototypes
- Accurate Injectiegietkostenschatting Gids
- Reactie-injectiegieten (RIM): Proces, voordelen en toepassingen
- CNC-bewerking vs. Injectiestorten: De Juiste Methode Kiezen voor Uw Project
- Metal Injection Molding: Proces, Toepassingen & Voordelen
- Kan 3D-Printen Injectiegieten Vervangen? Een Experanalyse
- Glasproductie gerevolutioneerd: snelle, veelzijdige injectiegiettechnologie
- Injectiegieten Uitgelegd: Expert Video & Praktische Gids
- High‑viscositeit PEEK Compounds: Optimaal voor injectiemoulding en extrusie