



Geautomatiseerd preformen: Deel 7 – Hoe Fill Gesellschaft de skiproductie revolusionerde
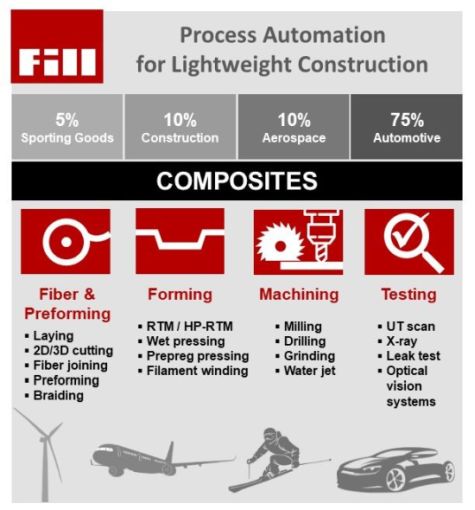
Dit is de laatste aflevering van een zevendelige serie over preformen. Voor meer over deze serie, klik de onderstaande links:
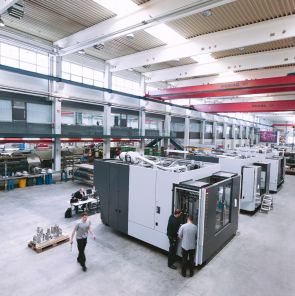
BRON: Fill Gesellschaft
Automatiserings Case Histories
Fill's eerste machines werden ontwikkeld om de productie van skiën voor Fischer te automatiseren. Vandaag de dag duurt het 25 procent van de werknemers om 80 procent van de oorspronkelijke jaarproductievolume te produceren. Let ook op dat skiën een hybride ontwerp zijn, bestaande uit lagen van glas- en/of koolstofvezelcomposiet, houtkernen, staalranden en meerdere soorten kunststof.
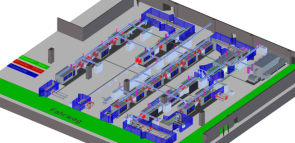
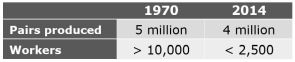
Fill heeft meerdere generaties geautomatiseerde apparatuur geleverd voor het produceren van composietskiën.
BRON: Fill Gesellschaft 2017 CAMX presentatie.
BMW
Terwijl BMW de i3, i8 en nieuwe 7 Series modellen ontwikkelde — die allemaal koolstofvezelversterkte kunststof (CFK) composieten gebruiken — leverde Fill een reeks automatiseringsoplossingen.
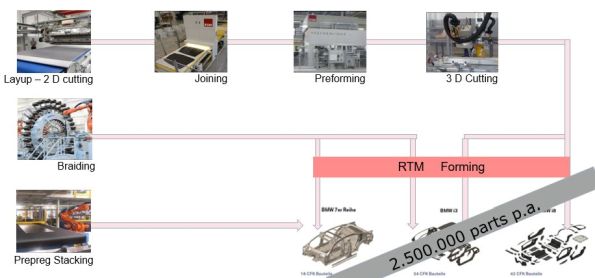
BRON: Fill Gesellschaft 2017 CAMX presentatie
Composiet Monocoques
Fill ontwikkelde ook een unieke productielijn voor Mubea CarboTech capabel van het produceren van CFK monocoques voor twee verschillende automodellen: de Volkswagen VW XL1 en de Porsche 918 Spyder. Deze geautomatiseerde lijn omvatte multi-stuk aangestuurde vormgevingsgereedschappen, hoge-druk hars overbrengvormen (HP-RTM) pers, na-uitharding en bewerkingsmogelijkheden.
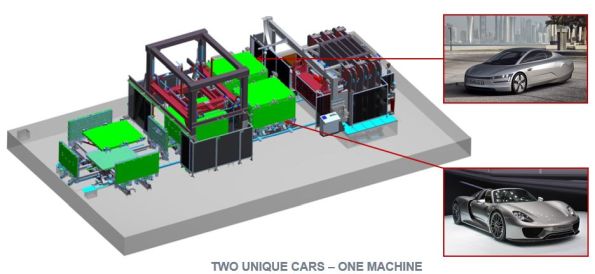
Fill leverde een composiet monocoque productielijn voor Mubea CarboTech.
BRON: Fill Gesellschaft 2017 CAMX presentatie
Automatiseren van leggen
Voor geautomatiseerd leggen heeft Fill systemen ontwikkeld voor een reeks verschillende materialen, inclusief droog stof tot 3 m breedte (voor hogere-volume productie bij BMW). Het SpeedLayer 800 automatische spar cap leg systeem voor windturbinebladen legt unidirectionele koolstofvezel prepreg tot 800 mm breedheid neer met een gerapporteerde snelheid van 1,5 m/s en nauwkeurigheid van ±1,5 mm. Het kan 600-kg prepreg rollen aan en integreert procesvalidatie en kwaliteitsborgingsfuncties.
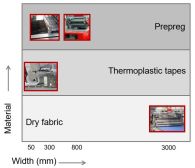
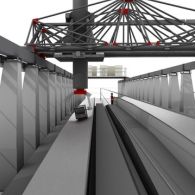
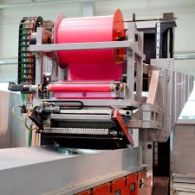
Fill heeft een reeks geautomatiseerde legsystemen ontwikkeld (links) inclusief SpeedLayer 800 voor windblad spar caps met UD koolstof prepreg tot 800 mm breedte (rechts).
BRON: Fill Gesellschaft 2017 CAMX presentatie
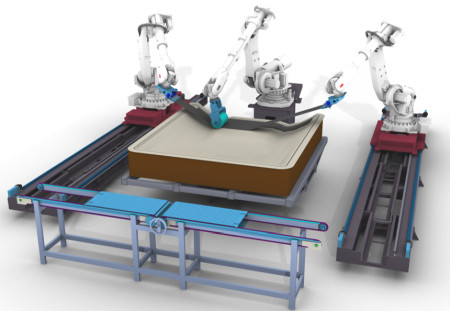
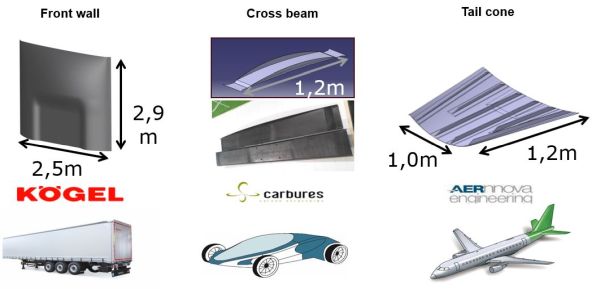
Het Low-Cost Flexible Integrated Composite Process (LOWFLIP) project was een 3-jarig (okt 2013-okt 2016) EU-gefinancierd initiatief dat Fill en negen andere partners omvatte, gericht op het automatiseren van prepreg leggen voor out-of-autoclave (OOA) geharde transportstructuren. Het bestond uit drie demonstrators:
- 2,5 × 2,9 m voorkant voor een vrachtwagentrailer
- 1,2 m lange auto kruisbalk
- 1,0 × 1,2 m verstevigde huid vliegtuig staartkegelpaneel
 Animatie
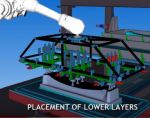 Multifunctionele gripper
Fill werkte met negen partners in LOWFLIP om een geautomatiseerde legcel te ontwikkelen voor productie van grote composiet transportstructuren zonder autoklaaf.
BRON: Fill Gesellschaft 2017 CAMX presentatie
“We gebruikten elektrische weerstandsverhitting om de vorm op te warmen tot 120°C,” herinnert Wilhelm Rupertsberger, hoofd van Fill's Competence Center voor Composieten en Kunststoffen. “Het materiaal was altijd onder spanning tijdens geautomatiseerd leggen,” voegt hij toe, “en we bereikten rimpelloos drapen direct op de vorm. We bouwden een menselijk proces, maar een met robots om herhaalbaarheid te verbeteren.”
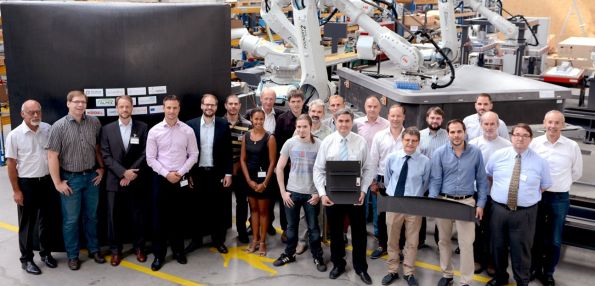
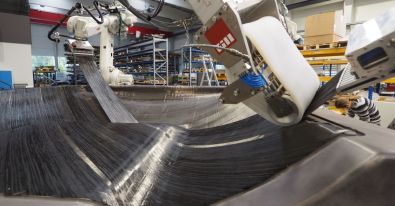
Je kunt de vrachtwagentrailer muur links zien, alsook de auto kruisbalk en vliegtuig staartkegelpaneel demonstrators in de LOWFLIP teamfoto bovenaan.
BRON: Fill Gesellschaft 2017 CAMX presentatie
Multi-Leg tot Multilayer Systeem
Fill's Multi-Leg Systeem werd ontwikkeld voor productie van auto body-in-white (BIW) onderdelen zoals achterwanden en onderste bumper verstevigingen met behulp van thermoplastische tapes. De verwachting was dat deze onderdelen overvormde ribben en andere kenmerken zouden bevatten, dus de legcyclus voor het preform zou moeten overeenkomen met de daaropvolgende spuitgietcyclus.
Mijn JEC 2017 na-show blogpost bevatte een video van het Multi-Leg Systeem, dat tapes voedde vanaf meerdere rollen, alle benodigde tapes per laag gelijktijdig plaatste, in plaats van serieel, één voor één. Op deze manier bereikte het een cyclus tijd van 10-15 seconden per laag.
Fill heeft het systeem nu verder gewijzigd en hernoemd tot Multilayer. Het voedt, snijt en plaatst tot 16 tapes in breedtes tot 50 mm (elk 0,01-0,04 mm dik) op een draaiende tafel. Het tape legbed kan onderdelen produceren tot 1,6 × 1,6 m. Tapes worden aangebracht met een snelheid van ≈500 m²/uur — elke 12-15 seconden wordt een volledige onderdellaag aangebracht voor ruwweg een 1-minuut cyclus per afgewerkt preform. Lagen worden niet volledig geconsolideerd maar verbonden via thermische bonding. Zodra elke spool leegloopt, wordt deze automatisch gewisseld zonder de machine te stoppen.
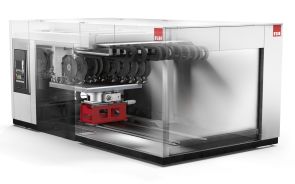
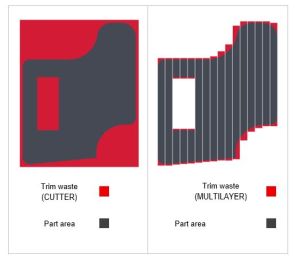
Fill's Multilayer geautomatiseerd preform systeem stelt een significante reductie in versnijdafval in terwijl tapes alleen daar geplaatst worden waar nodig en georiënteerd zoals nodig om afgestemde laminaten te bereiken.
BRON: Fill Gesellschaft 2017 CAMX presentatie
Afgewerkte preformen worden vervolgens geconsolideerd in een pers. “We hebben Multilayer geïntegreerd met een geautomatiseerde consolidatiepers en Engel spuitgietcel die samen functioneren om een 1-minuut cyclus tijd te leveren,” zegt Rupertsberger. Fill ontving een order voor het eerste Multilayer systeem van Swinburne University of Technology (Melbourne, Australië) eerder dit jaar en zal de apparatuur voor het eerst live demonstreren op JEC World 2019 (12-14 maart, Parijs, Frankrijk).
RTM Persen en Adaptieve Injectie
Fill heeft meerdere RTM persen geleverd, inclusief HP-RTM persen aan SGL Composites.
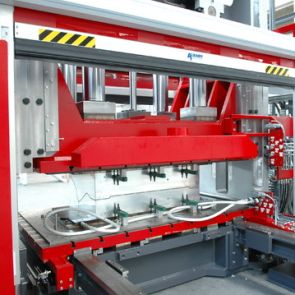
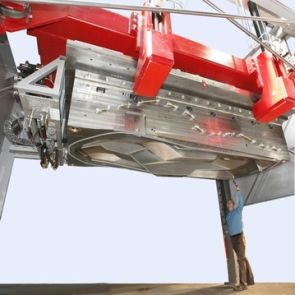
Fill heeft een wijd variety aan persen geleverd voor composietproductie, inclusief HP-RTM persen aan SGL Composites (rechts).
BRON: Fill Gesellschaft
Met Airbus Operations (Stade, Duitsland) en het Instituut voor Kunststofverwerking (IKV) aan de RWTH Aachen Universiteit, heeft Fill een innovatieve adaptieve injectie-eenheid voor RTM ontwikkeld, initieel voor luchtvaartcomposietstructuren. Voordat onderdelen gemaakt met RTM op een vliegtuig mogen vliegen, moeten ze een tijdrovende en kostbare kwaliteitsborging (QA) proces doorlopen. Om dit proces te verkorten, zijn RTM vormgevingsgereedschappen uitgerust met sensoren, wat de QA in staat stelt inline tijdens productie te deployen. IKV, Airbus en Fill hebben deze sensoren nu geïntegreerd in het injectiesysteem, wat de noodzaak elimineert om elk enkel vormgevingsgereedschap uit te rusten. Met behulp van wegwerpcartridges op dezelfde manier als zuigerinjectiesystemen in typische RTM systemen, is de adaptieve injectie-eenheid uitgerust met een sensorbox die de volgende data in situ kan meten en registreren:
- Temperatuur
- Druk
- Hars viscositeit
- Kruislinkdensiteit van het harsysteem
- Glasovergangstemperatuur (Tg).
Naast het waarborgen van de kwaliteit van de gevormde onderdelen, kan deze data ook gebruikt worden om het injectieproces te managen en te controleren. Dit Industry 4.0 adaptieve injectiesysteem wordt ontwikkeld voor luchtvaartcomposieten, en ook uitgebreid naar andere industrieën zoals automotive.
Heet Draaivormen
In de recente tourartikelen die Sara Black en ik schreven over high-performance composieten in Israël, merkten we op dat de meeste bedrijven heet draaivormen gebruikten. Feitelijk stelde onze gids Jonathan Hulaty bij Elbit Cyclone, “Ik weet niet hoe je dit type hoog-volume prepreg onderdelen productie doet zonder heet draaivormen,” verwijzend naar balken en stenen voor Boeing 787 assemblages. Heet draaivormers (HDF) worden ook als onmisbaar gezien door FBM en Israel Aerospace Industries. Fill heeft HDF systemen al jaren geleverd, inclusief diverse units in productie bij FACC. Het zijn eigenlijk vacuümvormsystemen, uitgerust met infrarood of andere typen verhitselementen en een herbruikbare siliconen rubbermembraan om prepreg lagen op hun gereedschappen te verwarmen en comprimeren — debulk — voor uitharding. HDF wordt een sleutelonderdeel in de complete luchtvaartcomposieten productielijn zoals hieronder getoond.
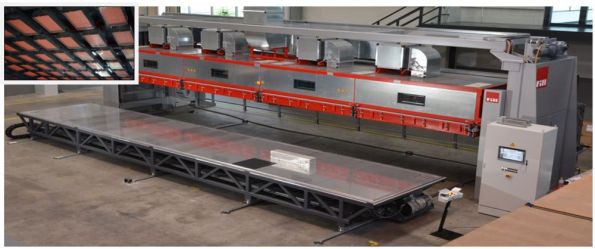
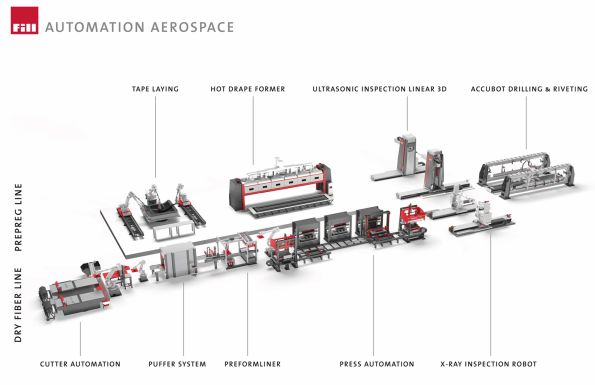
Heet draaivormen is een belangrijke enabler voor hoog-volume productie van prepreg composiet luchtvaartstructuren en wordt geautomatiseerd door Fill als onderdeel van zijn volledige procesketen oplossingen. BRON: Fill Gesellschaft
Industry 4.0 Productiecellen voor CFK
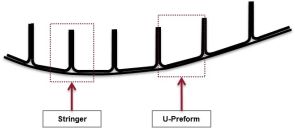
Aan het einde van 2013 begon Fill met het ontwikkelen van een productiesysteem voor het fabriceren van CFK stringers, gebruikt voor versteviging van Airbus A320 landing flap shells, in samenwerking met de Tier-leverancier. Na installatie reduceerde dit systeem met succes het aantal stations, verbeterde productiestroom, en verbeterde ook gebruiksvriendelijkheid. Het omvat:
- Automatische vormgevingsgereedschapsopslag
- HDF station
- Pers-draai-til station waar laminaten verwerkt worden tot stringers.
 (klik op afbeeldingen om te vergroten)
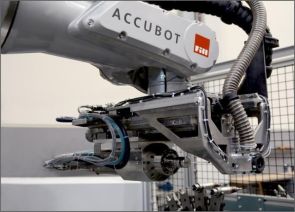
Fill heeft drie generaties geautomatiseerde productiecellen ontwikkeld (rechts) voor landing gear flap stringers gemaakt van prepreg (links).
BRON: Fill Gesellschaft
- Handmatige ophaling en opslag van vormgevingsgereedschappen worden vervangen door een volledig automatische gereedschapterugkeer, wat de logistieke proces tijden verkort. Dit heeft ook de ruimtebehoefte met meer dan 50 procent verminderd.
- Industry 4.0 digitalisering van alle registratie en rapportage. Software ontwikkeld door Fill stelt visualisatie van het proces te allen tijde in en registratie van elk onderdeelsgeschiedenis langs de hele procesketen. Sensoren detecteren beschikbaarheid van gereedschappen en materialen om knelpunten te vermijden en herbestelling te verbeteren.
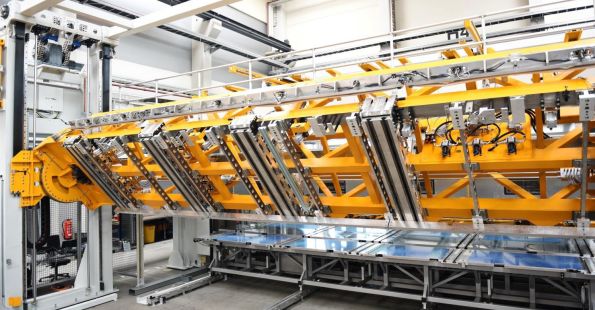
Pers-draai-til station gebruikt in geautomatiseerde productiecellen voor A320 en A350 landing gear flap stringers.
BRON: Fill Gesellschaft
Fill werkt nu aan een derdegénere productiesysteem voor landing flap shells bedoeld voor de Airbus A350-900. Het omvat ook gereedschapsopslag, membraanvorming (HDF) station, pers-draai-til station en automatische gereedschapterugkeer maar is verbeterd met een transportsysteem voor autoklaafgereedschappen, wat eerdere handmatige transportvrachtwagens en elektrische trekkers vervangt door geautomatiseerde geleide voertuigen (AGV's). Fill werkt al aan toekomstige systemen, kijkt naar hoe mens-machine samenwerking verder te verbeteren.
Accubot
Lang voordat de composietenindustrie begon hun toekomstige behoefte aan een multi-operatie werccel te verbaliseren, ontwikkelde Fill al de eerste prototypes, wat het Accubot noemt. Het idee was om een nauwkeurige robot te ontwikkelen met een lasertracker voor ruimtelijke compensatie alsook directe externe meetsystemen. Deze robot zou in staat zijn om functies te wisselen met eindwerkzettings, wordende niet alleen een niet-destructieve test (NDT) cel maar ook een bewerkingscel. Accubot toepassingen omvatten:
- Boren
- Riveteren
- NDT – Ultrasound met een squirter
- NDT – Röntgen
- NDT – Computertomografie
 klik om te vergroten
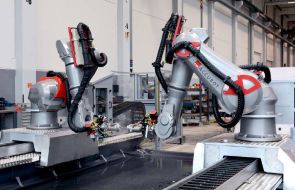
Accubot voor boren (links) en NDT met hoge-snelheid ultrasone scan (rechts).
BRON: Fill Gesellschaft.
FlexHyJoin
Fill is lid van het EU-gefinanciede project Flexible Productiecel voor Hybride Lassen (FlexHyJoin). Dit 3-jarige programma is gericht op het ontwikkelen van een volledig geautomatiseerd pilotproces voor het lassen van metallen beugels/bevestigingen met thermoplastische composieten in auto-toepassingen door laserlassen en inductielasstechnologieën te combineren. Fill ontwierp en bouwde de geautomatiseerde cel inclusief software en integratie van de diverse technologieën.
Fill's onderzoek en ontwikkeling gaat door. Het begrijpt dat innovatieve en intelligente productiesystemen vereist zijn om het fabriceren van composietonderdelen economischer en geschikter voor hogere volumes te maken. En het is toegewijd aan het ontwikkelen van deze systemen volgens de schaal en specifieke behoeften van zijn klanten.
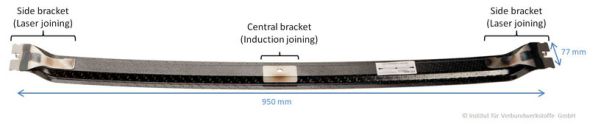
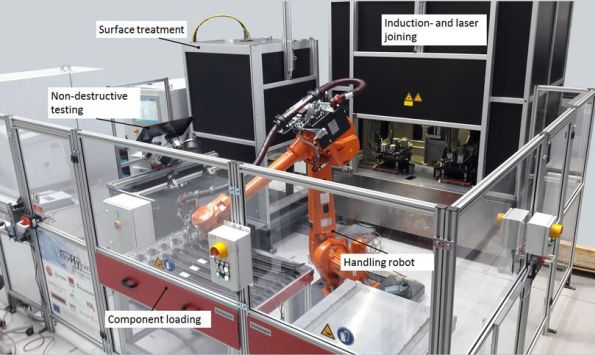
Geautomatiseerde hybride lascel ontwikkeld door Fill Gesellschaft als deel van FlexHyJoin project.
BRON: Fill Gesellschaft en FlexHyJoin.
Hars
- Duurzaamheid in de productie: Laatste aflevering – Inzichten van Senseye's Leiderschap
- Vuldammen: Ontwerp, Constructie en Toekomstperspectief
- Isotrope vezel 3D-printen beheersen: Ultra-sterke delen bouwen met de Mark Two
- Isotrope Vezel Vul: De Sterkste 3D-geprinte Delen Bouwen – Deel 2
- Elektrische harmonische begrijpen: Deel 1 – Fundamenten & impact
- Cylindriciteit in GD&T: Precieze Rondheid en Rechtlijnigheid Bereiken
- CNC draaibanken verbeteren: Van draaien naar frezen & boren
- Real-time geautomatiseerde CT-scan inspectie voor 100% kwaliteitsborging van elektronische connectors
- C# preprocessor directives: een praktische gids
- Python's strftime() onder de knie krijgen: data en tijden omzetten naar leesbare strings
- Python's strptime() beheersen voor nauwkeurige datum-parsing