



Composietproductie Revolutie: Magnetische 3D-printing voor Op Maat Gemaakte Materialen
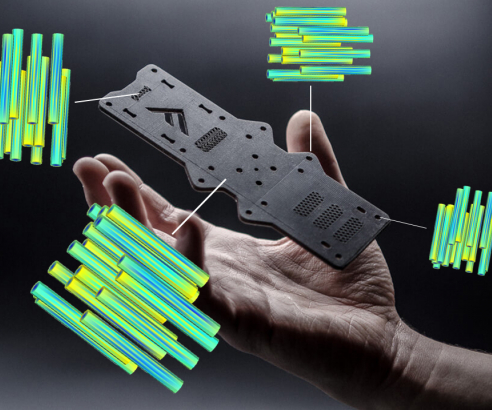
Fortify (Boston, Ma., VS) werd in 2016 opgericht, gebaseerd op composiet 3D-printonderzoek door Josh Martin (Fortify's CEO) en Randall Erb, directeur van het DAPS Lab aan Northeastern University in Boston. (Erb is ook medeoprichter van zowel Boston Materials als Fortify.) Hun doel was om snelle productie van composieten geoptimaliseerde microstructuren mogelijk te maken. De gepatenteerde Fluxprint technologie die ze ontwikkelden gebruikt magnetische velden en digital light processing (DLP) - maar met hoog-gevulde harsystemen - om custom microstructuren in hoog-resolutie, 3D-geprinte composietonderdelen te produceren.
Fluxprint vs. DLP
Zowel DLP als stereolithografie (SLA) worden momenteel gezien als de 3D-printtechnologieën die de hoogste onderdeelcomplexiteit en precisie bieden. Beiden vertrouwen op het gebruik van licht - doorgaans ultraviolet (UV) - om een gevoelige hars te uitharden die meestal bestaat uit epoly of acrylaat en methacrylaat monomeren. Het licht wordt digitaal gestuurd om op de hars in de tank van het systeem te schijnen om de vormen of patronen voor elke laag te creëren. Het fabricageplatform wordt na elke laag verplaatst, wat de volgende laag toestaat te printen en voortgaat tot een voltooid, vast onderdeel.
DLP projectoren en SLA dateren terug naar het begin van 3D-printen in de jaren 80. DLP printers neigen groter te zijn omdat ze de echte lichtprojector behuizen. Meeste SLA en DLP machines gebruiken thermoset polymeren, maar EnvisionTEC maakt een printer die ook thermoplasten kan gebruiken. Beiden hebben traditioneel nette polymeren zonder versterking gebruikt.
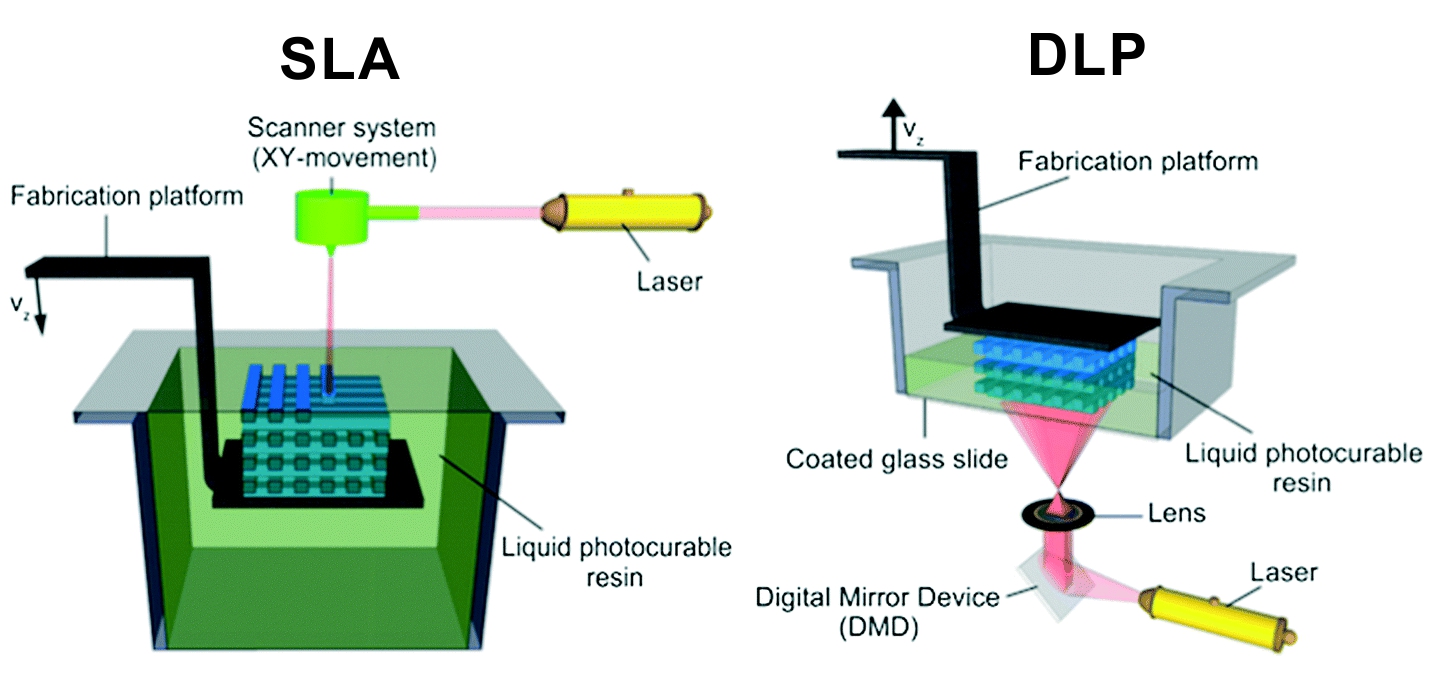 Vergelijking van DLP vs SLA. Bron | Royal Society of Chemistry en "DLP vs SLA – 3D Printing Technologies Shootout" door Ricardo Pires, all3DP.com
"DLP platforms zijn in staat om voldoende productiesnelheden en kwaliteit te leveren," zegt Fortify CEO Josh Martin, "maar de mechanische eigenschappen zijn altijd een uitdaging geweest. Onze kernthese is dat een stapverandering in prestaties niet bereikt zal worden door polymere chemie alleen. Echter, het benutten van de unieke eigenschappen van composieten in de hoog-resolutie additive industrie zal een game changer zijn."
Hij legt uit dat Fortify gespecialiseerd is in UV-uitharding van hoog-gevulde technische harsen met unieke additieven en het controleren van de oriëntatie van deze eigenschapsverbeterende additieven in de print. Vullers omvatten glas, koolstof en keramische vezels als deeltjes. Technische harsen omvatten acrylaat en methacrylaat-gebaseerde (PMMA) of epoly-gebaseerde, cationische-gebaseerde - wat Martin uitlegt meer conventioneel zijn voor de coatingsindustrie. Top harsfabrikanten over de hele wereld (BASF, DSM, Dupont, en anderen) investeren zwaar om de eigenschappen van hun additieve materialen te verbeteren. Fortify is in staat de beste van deze vooruitgang te selecteren om hun versterkingstechnologie toe te voegen.
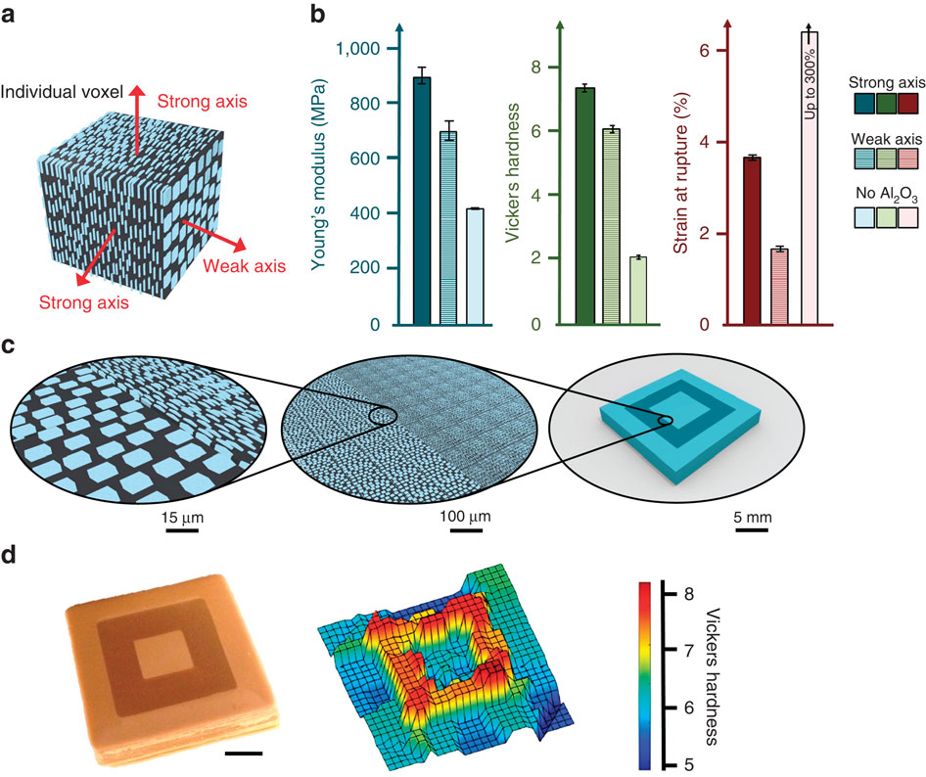
Controle van vezeloriëntatie wordt bereikt door een magneetveld te gebruiken. Terwijl Fortify een onderdeel 3D-print met zijn Fluxprint technologie, worden vezels magnetisch uitgelijnd voxel-voor-voxel om aan de belastingseisen van het onderdeel te voldoen. (Zie het proces in actie in de video hierboven.) Voor niet-magnetische versterkingsmaterialen, zoals keramische en glas deeltjes en vezels, worden eigentijdse magnetische-labeling technieken gebruikt om de vullers op een manier te coaten die ze magnetisch responsief en compatibel met de hars maakt.
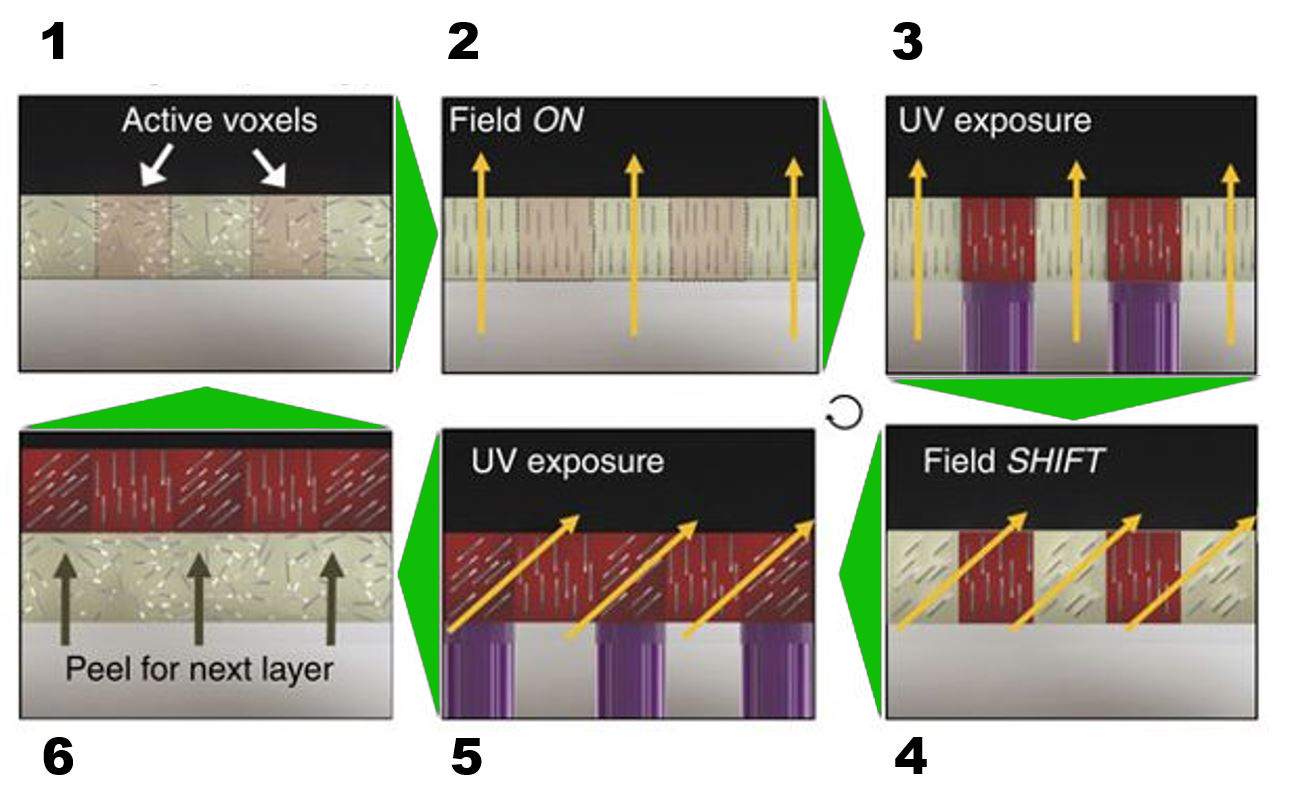
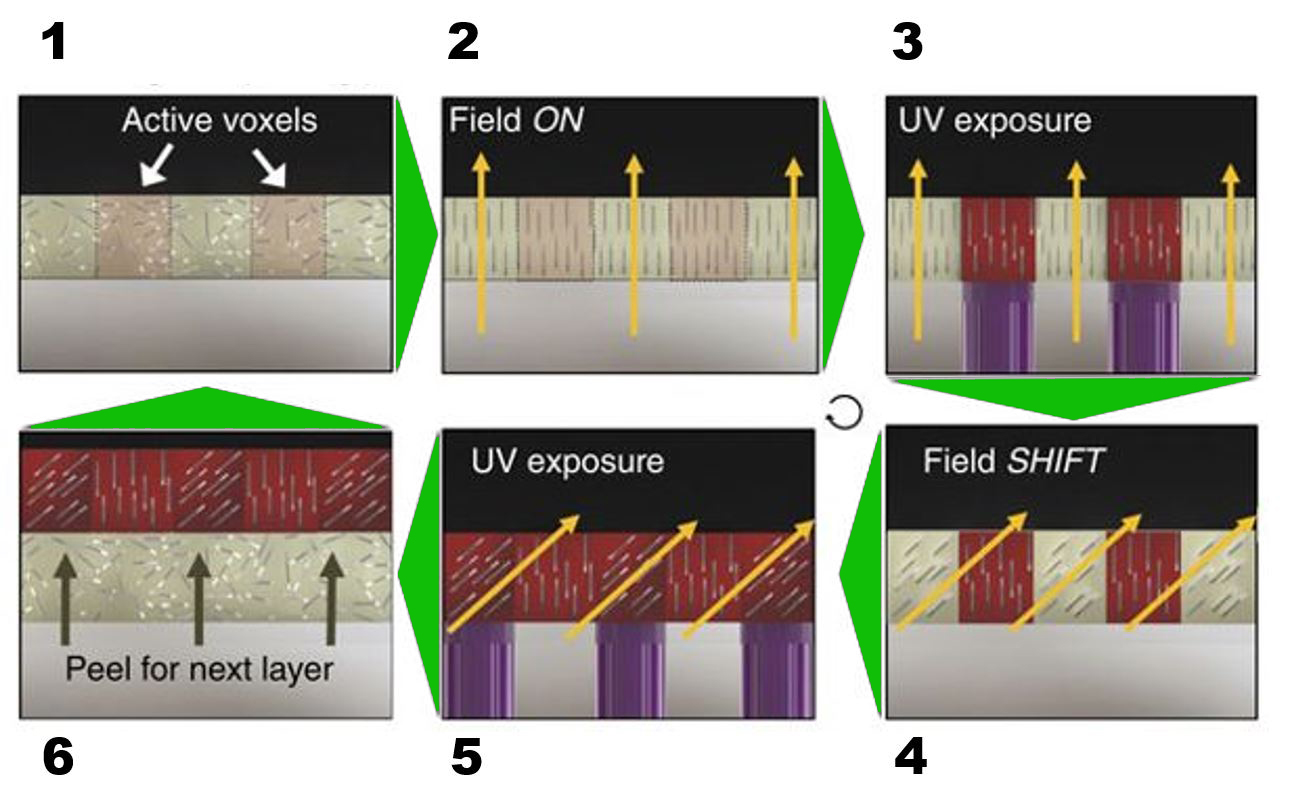
Het Fluxprint proces wordt in de afbeelding hierboven getoond en als volgt beschreven:
- Een laag voedermateriaal wordt geleverd aan het bouwgebied met versterking willekeurig georiënteerd.
- Magneetveld wordt toegepast om de versterking uit te lijnen.
- Actieve voxels worden blootgesteld aan UV-licht, wat de versterkingsoriëntatie in die voxels vastlegt (nu getoond in rood).
- Het magneetveld wordt verschoven om nieuwe oriëntatie van versterking in te stellen.
- Herhaal UV-blootstellingsstap om oriëntatie voor de volgende set voxels vast te leggen (zo vaak herhalen als nodig).
- Bouwplaat past zich aan om onuitgehard voedermateriaal matrix voor volgende printlaag te brengen.
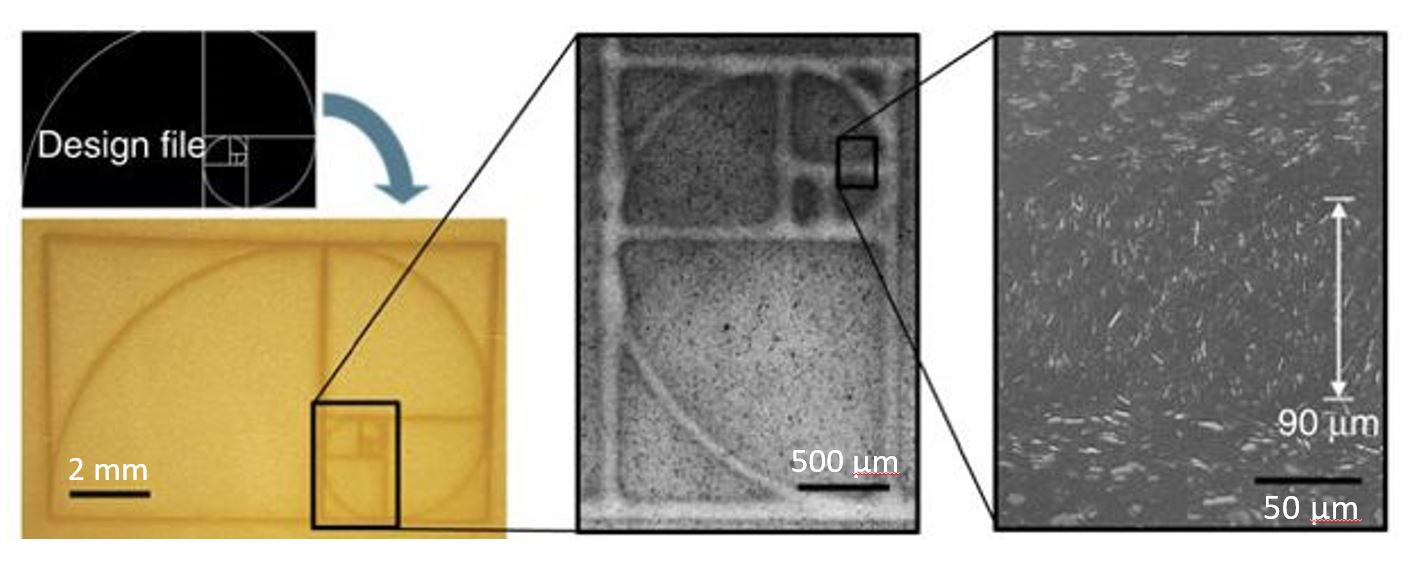
De Fluxprint technologie maakt voxel-niveau controle over vezeloriëntatie tijdens het printproces mogelijk. Bron | "Designing bioinspired composite reinforcement architectures via 3D magnetic printing" door Joshua J. Martin, Brad E. Fiore en Randall M. Erb, Nature Communications volume 6, Artikelnummer: 8641 (2015).
Waarom voxel-voor-voxel?
"Elke geometrie heeft unieke spanning- en spanningstoestanden," legt Martin uit. "Meeste composieten worden handmatig geproduceerd om hier rekening mee te houden. We digitaliseren het proces. Bijvoorbeeld, als je een UAV-frame goed kunt versterken, kun je minder materiaal gebruiken. Elke toepassing die tegen zwaartekracht werkt, zal fundamenteel profiteren van dit."
Voxel-voor-voxel printen is ook inherent hoog-resolutie. "Dit is het hoogste-resolutie composietproductieproces tot nu toe," zegt Martin, merkt op dat fused deposition modeling (FDM) - waar onversterkte of gemalen vezel-versterkte plastic filament gesmolten en op een printbed gedeponeerd wordt - een resolutie heeft in de honderden micrometers terwijl Fluxprint's binnen tientallen micrometers zit. "Dus dat is een orde van grootte verbetering, wat het gebied binnenbrengt wat waargenomen wordt door het blote oog. Dit soort resolutie is erg belangrijk voor een brede verscheidenheid aan eindgebruiksonderdelen."
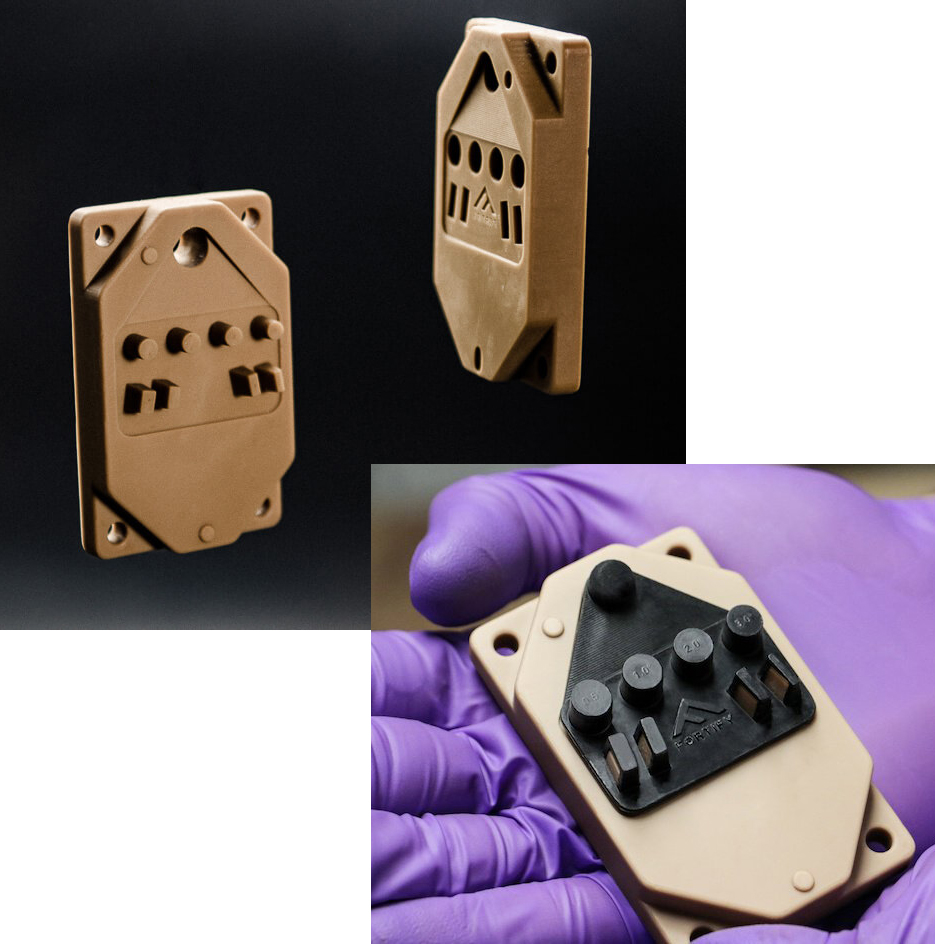
Fortify's Fluxprint magnetische 3D-printtechnologie kan vezels oriënteren om "peg" projecties op injectievormtools te versterken. Bron | Fortify.
"We bieden injectievormtools die significant goedkoper zijn dan traditioneel gefreesde metalen, in een fractie van de tijd geleverd kunnen worden en features bieden die conventionele bewerkingspraktijken niet in staat zouden zijn te bereiken," gaat Martin door. "Een klant zou door 12 verschillende ontwerpen per jaar itereren gefreesd uit aluminium. We hebben hun time-to-market significant gecomprimeerd, meer dan een dozijn ontwerpen in enkele maanden producerend. Ze kunnen nu van ontwerp naar onderdelen op de plank in een kwestie van weken gaan." Een ander voordeel is de mogelijkheid om projecties, aangeduid als 'pegs', te versterken. Deze high-aspect ratio uittredingen trekken vaak uit. Versterking voorkomt dat, terwijl nauwe toleranties behouden blijven.
Lees meer over Fortify's voordelen in injectievormtooling in CW's zusmagazine Additive Manufacturing.
Open materialen, nieuwe ontwikkelingen
Fortify nastreeft een open materialenbenadering. "We willen de mogelijkheid van onze klanten voor groei en exploratie binnen additive niet beperken," legt Fortify VP van toepassingen Karlo Delos Reyes uit. "We garanderen onze klanten flexibiliteit en de beste beschikbare materialen door open innovatie te omarmen."
"We partneren met grote fabrikanten van polymeren en passen de oppervlaktechemie van additieven aan," zegt Martin. Hij merkt op dat elk vulmateriaal zijn eigen voor- en nadelen heeft betreffende slijtvasteheid, prestaties bij temperatuur, etc. "Voor vezels, variëren lengtes van een paar µm tot een paar mm, afhankelijk van de toepassing. Waar we oppervlakteresolutie nodig hebben, gebruiken we een hoger percentage van kleinere-lengte additieven. Waar we een roughere oppervlakte kunnen betalen, maar willen optimaliseren voor trekkracht, gebruiken we langere vezeladditieven."
Eén van Fortify's strategieën is om te partneren met industrieleiders en leveranciers om expertise te benutten en kruisbestuiving van ideeën te laten plaatsvinden. Fortify kondigde onlangs een partnerschap aan met DSM Additive Manufacturing (Hoek van Holland, Nederland en Elgin, Ill., VS) om hoogpresterende composietmaterialen te ontwikkelen die gebruikt zullen worden in Fortify's printsystemen om uitgebreide mechanische en temperatuurprestaties te bereiken. "Ze zullen ons harsenkleurenpalet uitbreiden," zegt Martin, "en we zijn opgewonden om met hen te werken aan cutting-edge harsen."
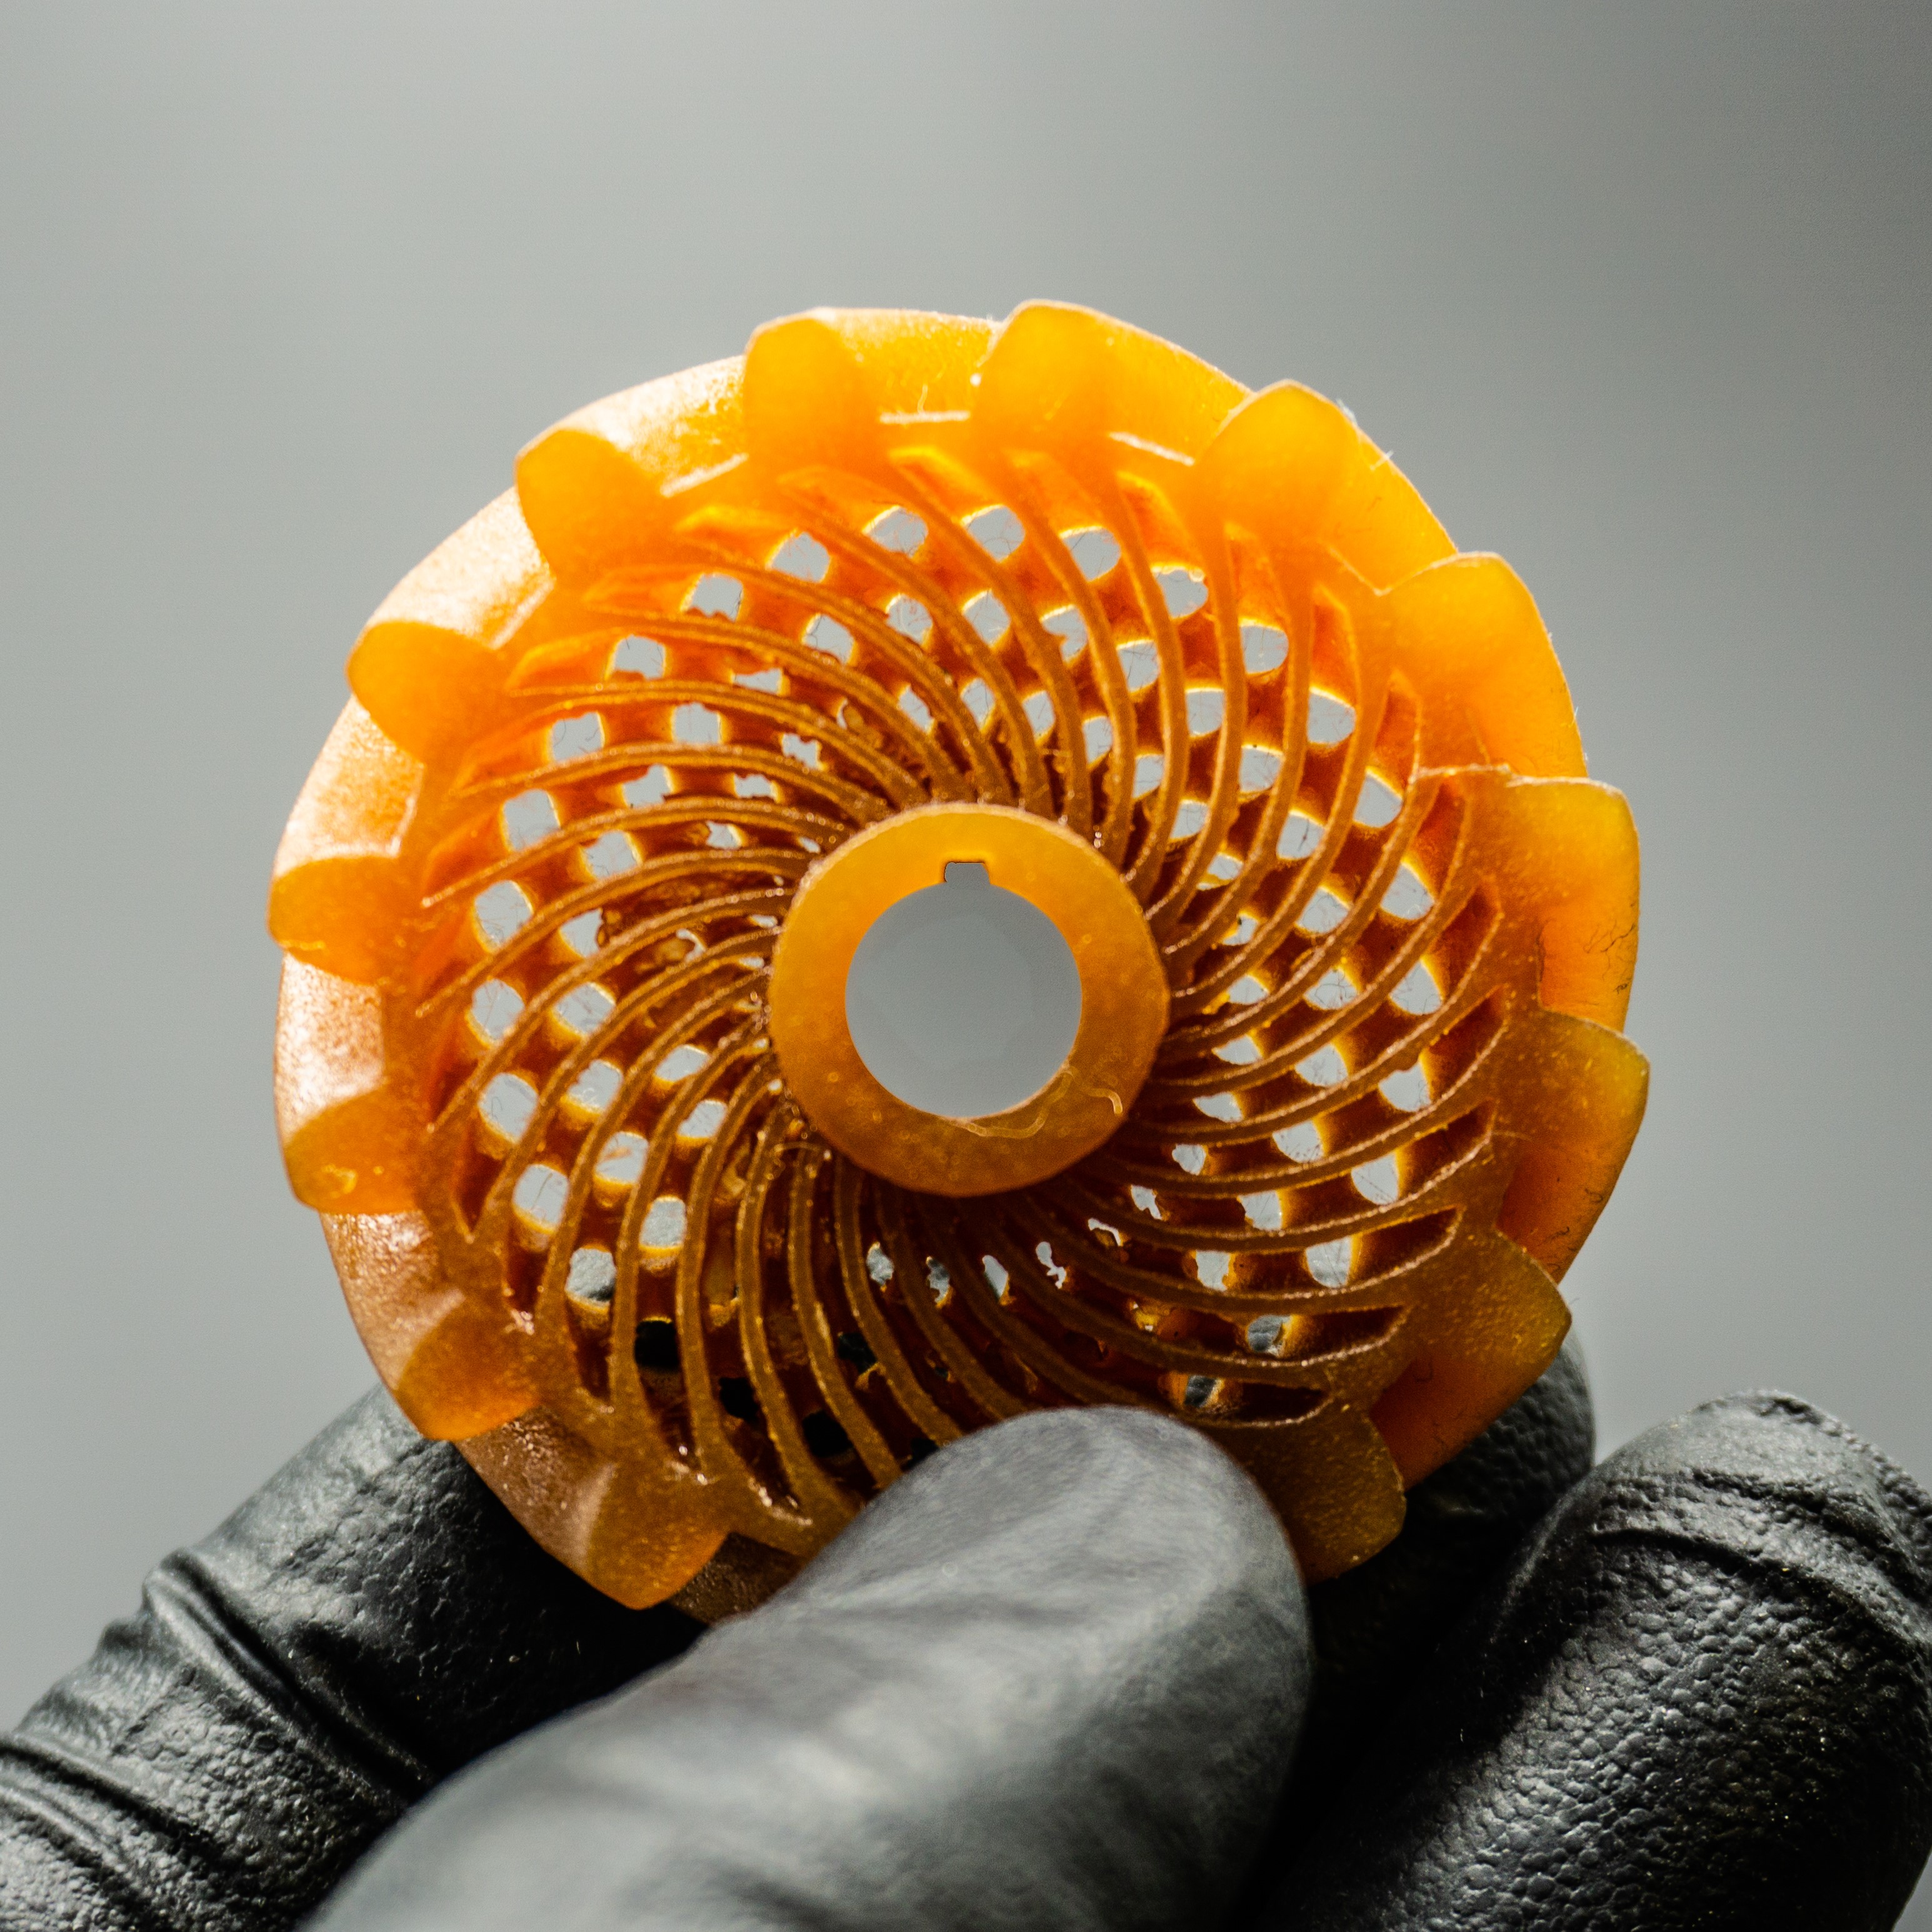
Glasvezel-versterkt composietdeel gemaakt met Fluxprint. BRON | Fortify.
Z-richting versterking en toepassingen
Fluxprint print nog steeds per laag. Is het dus mogelijk om z-richting versterking te bereiken? "Als je 2-millimeter lange vezels print, kun je die niet in de z-richting zetten," zegt Martin. "Maar je kunt kortere vezels in z-oriëntatie krijgen. We kijken naar meerdere lengteschalen en we zien dat zich in de toekomst ontwikkelt voor geoptimaliseerde belastingsoverdracht."
Fortify produceert al onderdelen voor UAV's, inclusief propellers, en ziet veel meer dergelijke toepassingen in luchtvaart. "We hebben een klein bouwgebied, dus we richten ons op toepassingen waar we gemakkelijk kleinere onderdeelvolumes kunnen halen," zegt Martin. "Dit is een volwassen ecosysteem, maar we bieden een nieuw niveau van prestaties in mechanische eigenschappen bij hoge temperaturen en toleranties." Hij noemt in staat zijn om een onderdeel's hitteafbuigingstemperatuur te verbeteren en legt uit dat er tientallen onder-de-kap onderdelen in automotive zijn die sterkte en stijfheid moeten bieden terwijl ze blootgesteld zijn aan 160°C temperaturen. "Zulke onderdelen met complexe geometrieën lenen zich goed voor 3D-printen met onze technologie. Vergeleken met de huidige methode van vormgeven en bewerken van onderdelen uit PEI (polyetherimide), bieden we hogere prestaties, een kortere levertijd en een hoge potentie voor lagere kosten."
Tooling is ook een huidige markt, inclusief matrizes, jigs en fixtures voor injectievorming. "Opnieuw, onze onderdelen zijn stijver, sterker en hebben hogere temperatuurbestendigheid, behoudend dimensionele nauwkeurigheid in dienst," zegt Martin. "Maar hun echte waarde ligt in niet vereisen van significante na-verwerking, zoals wat nodig is bij het gebruik van EDM machines, en toch matchen ze de kwaliteit van fixtures gemaakt met deze traditionele methoden, inclusief CNC-frezen."
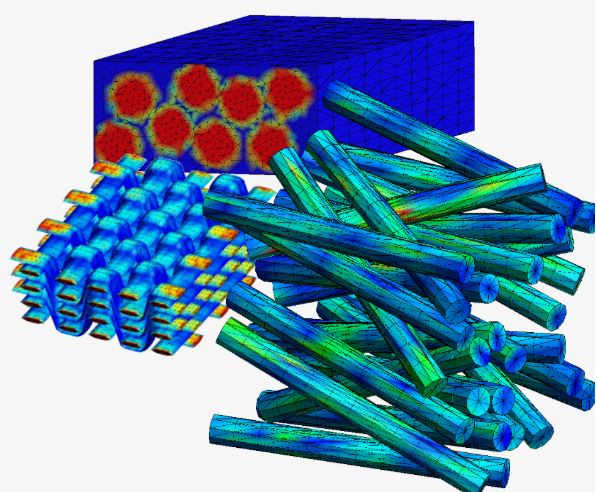
Bron | MultiMechanics
De volgende generatie multischaal, multifunctionele composieten vooruitbrengen
Fortify heeft een partnerschap gesloten met MultiMechanics (Omaha, Neb., VS), een ontwikkelaar van multischaal modellerings- en simulatiesoftware voor geavanceerde materialen. Dit partnerschap is interessant om een aantal redenen. Ten eerste zal Fortify MultiMechanics' vlaggenschipproduct, MultiMech, gebruiken om de prestaties van onderdelen te voorspellen en hun ontwerp en vezeloriëntatie te optimaliseren voordat ze geprint worden. Dus zal MultiMech fungeren als de feedback voor gesloten-lus iteratief ontwerp, wat gebruikers in staat stelt om Fluxprint composietonderdelen sneller af te stemmen en te optimaliseren. Fortify en MultiMechanics plannen ook om MultiMech te integreren in Fortify's INFORM generatieve ontwerp- en printcontrolsoftware. Dus, van ontwerp tot virtuele test tot printen - alle functies zullen gecontroleerd worden binnen een enkele, digitale stroom.
Voor het tweede punt is het belangrijk om te begrijpen wat MultiMechanics biedt door zijn MultiMech software:
- Multischaal finite element analyse, inclusief modellering van een praktisch onbeperkt aantal schalen (bijv., nano, micro, ply, laminaat, onderdeel).
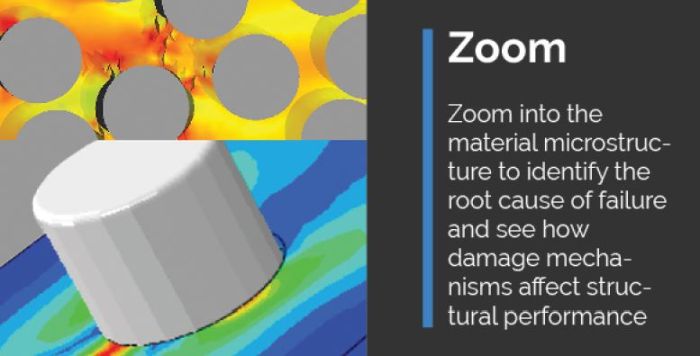
- Automatische generatie van complexe, 3D finite element microstructuren, en modelleren van bijna elk materiaal microstructuur, inclusief continue en gehakte vezel, deeltjes, gaten, schuimen, weefsels, etc.
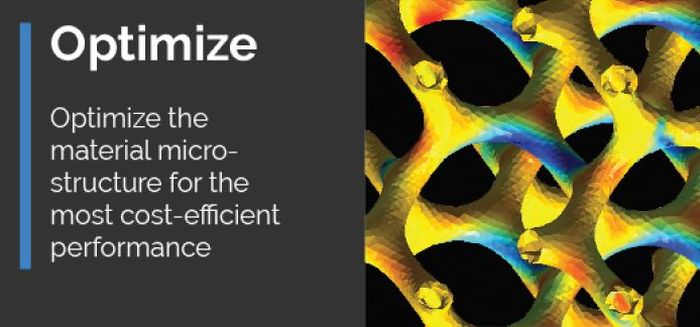
- Modelleer effecten van microschaal bestanddelen, inclusief interacties, volumefracties, verdeling en oriëntatie, plus importeer proces-geïnduceerde variatie uit programma's (bijv. Moldex3D, Moldflow).
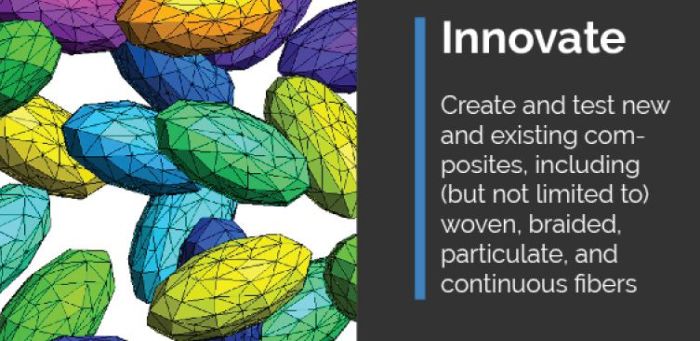
- Analyseer hoe productievariatie onderdeelprestaties beïnvloedt en voer damage modellering uit inclusief multischaal overgang van micro-kraken in macro-kraken.
Dit gaat terug naar waarom Martin en Erb Fortify in het begin opzetten. In hun 2015 artikel, "Designing bioinspired composite reinforcement architectures via 3D magnetic printing" stellen ze:
Martin en Erb bespreken natuurlijke composieten die discontinue vezels en versterkende deeltjes gebruiken georganiseerd in multischaal, complexe architecturen om superieure eigenschappen te bereiken versus hun bestanddelen. Een voorbeeld gegeven door Qunfeng Cheng in een 2017 Materials Today artikel is parelmoer in abalone schelpen. Bestaande uit 95 vol% anorganisch aragoniet en 5 vol% organisch eiwitmatrix, is parelmoer's breuk toughness 3.000 keer hoger dan die van aragoniet. Cheng merkt op dat dit een 'versterkingseffect' in mechanische eigenschappen toont dat ver boven de regel van mengingen in traditionele composieten uitstijgt.
In het 2018 Advanced Materials artikel, "Additive Manufacturing as a Method to Design and Optimize Bioinspired Structures", beweren de auteurs Audrey Velasco-Hogan, Jun Xu en Marc A. Meyers dat de hiërarchische structuur van materialen als parelmoer, bot, bamboe en schaaltjesschelpen wat hun indrukwekkende combinatie van sterkte, modulus, lichtgewicht, toughness en vermoeidingsbestendigheid mogelijk maakt. Hun bestanddeeltjes/filamenten en matrix zijn anders georganiseerd op elk niveau (bijv., nano-, micro-, meso-, macro-), wat de eigenschappen op elk niveau varieert (dwz, een multischaal composiet). Gecombineerd met efficiënte interfaces tussen de niveaus, werkt deze hiërarchische structuur synergistisch om kraakvoortplanting te mitigeren en toughness te verbeteren terwijl hardheid behouden blijft - iets wat nog niet bereikt is in keramieken na ongeveer een eeuw van proberen.
Toekomst van composieten en INFORM
Dit is de toekomst van composieten: het ontwerpen van hiërarchische composieten met unieke eigenschappen op maat gemaakt voor precieze toepassingen. En het wordt al snel gevorderd. Bijvoorbeeld, het Duitse Lucht- en Ruimtevaartcentrum (DLR) Institute of Structures and Design in Stuttgart heeft ook een partnerschap gesloten met MultiMechanics om te begrijpen hoe temperatuurverandering de microstructuur en materiaalgedrag van keramische matrix composieten (CMC's) beïnvloedt. Deze analyse wordt als cruciaal beschouwd voor DLR's toekomstige CMC componentenproductie, inclusief zuigmonden voor raketten en thermische beschermingssystemen voor herintredervoertuigen onder anderen. "Ons werk bij MultiMechanics de laatste tien jaar is toegewijd aan het nauwkeurig verbinden van microstructuur gedrag van geavanceerde materialen met de algehele onderdeelprestaties en zijn productie," zegt Dr. Flavio Souza, president en CTO van MultiMechanics. "MultiMech stelt ons in staat om microstructuurkraken te modelleren en te bepalen hoe ze het algehele composietonderdeel zouden beïnvloeden," stelt Neraj Jain, groepsleider in de Afdeling Keramische Composieten en Structuren bij DLR. "MultiMech's efficiënte integratie met onze andere FEA tools zoals Abaqus en ANSYS verhoogt onze productiviteit en brengt ons dichter bij ons doel om CMC materialen virtueel te optimaliseren."
Eenmaal deze composieten virtueel geoptimaliseerd, worden ze dan geprint, met MultiMech geïntegreerd in Fortify's INFORM software, die al gericht is op organische, belasting-geoptimaliseerde architecturen via zijn generatieve ontwerp ruggengraat. (Let op dat Solvay's Composite Materials business unit ook geïnvesteerd heeft in zowel MultiMechanics als 3D-printtechnologie.)
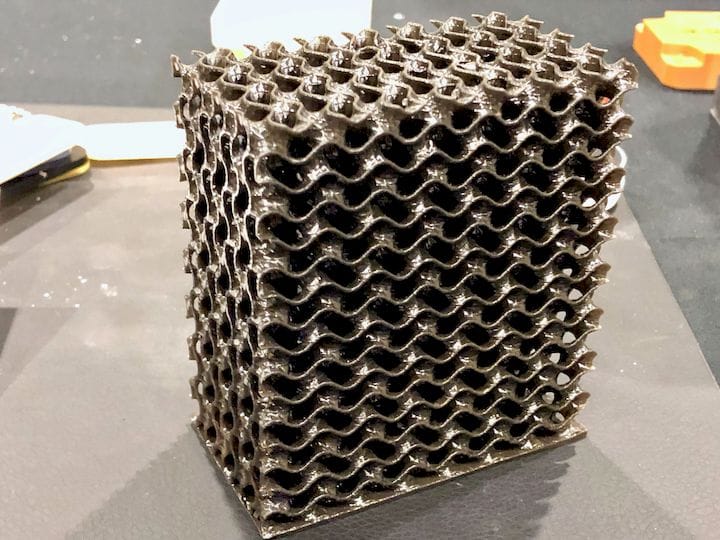
Vezel-versterkt rooster, ontwerp geleverd door nTopology. Bron | Fortify.
"INFORM gebruikt geavanceerde algoritmen om vezeloriëntatie voor elk onderdeel te optimaliseren," legt Martin uit. "Waar traditioneel de 3D-print workflow begint met STL om het ontwerp te slicen, begint de onze met FEA (een model met spanning en vervorming) en besluit dan welke voxels het gemodelleerde ontwerp in te splitsen en hoe de vezels te oriënteren. We doorlopen iteraties, de vezels uitlijnend met spanning/vervorming veldvectoren, en simuleren dan hoe die print zich zal gedragen en gebruiken die data om het ontwerp te verfijnen en te optimaliseren, wat resulteert in microstructurele generatieve ontwerp."
Alleen het begin
Let op dat deze toekomstige composieten een reeks materialen omvatten. Het Naval Research Laboratory (NRL, Arlington, Va., VS) ontwikkelt CMC's met een keramische matrix met een secundaire keramische versterking via nanodeeltjes en/of filamenten. Deze CMC's kunnen ook continue vezelversterking gebruiken. Met andere woorden, verschillende bestanddelen en architecturen kunnen op elk niveau gebruikt worden voor de verbeterde toughness en afgestemde elektrische en thermische eigenschappen die vereist zijn (bijv., in hypersonics, lees meer in mijn juli 2019 feature over nanocomposieten).
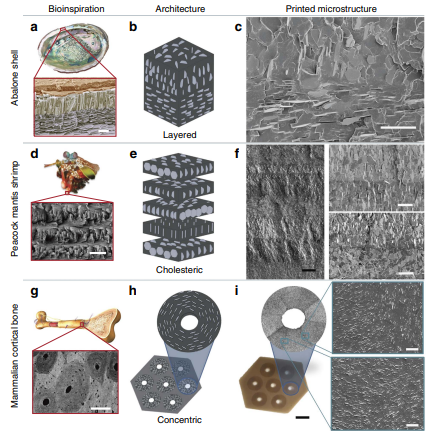
BRON | Figuur 3, "Designing bioinspired composite reinforcement architectures via 3D magnetic printing" door Joshua J. Martin, Brad E. Fiore en Randall M. Erb, Nature Communications, volume 6 (2015).
Hiërarchische composieten worden ook geprint en getest met versterkte epoly inkt en thermoplastische polymere matrices. Dit is misschien wel de grootste upside voor Fortify als start-up. Het bereidt niet alleen voor op de composieten van de toekomst, het ontwerpt en produceert ze al. En hoewel wat het al bereikt heeft indrukwekkend is - het is alleen het begin.
Hars
- Multi-materiaal 3D-printen: De toekomst van additieve manufacturing
- De ABC van 3D‑printing: Hoe Additieve Productie de Moderne Industrie Vormgeeft
- Hoe COVID-19 De Vraag Naar Next-Gen Slimme Fabrieken Versnelt
- Hoe 3D-printen de productie revolutioneerde: een reis door de evolutie
- Community Colleges: Aandrijving van gespecialiseerde personeelsgroei in Amerikaanse productie
- Manufacturing Day 2017: De toekomstige werksterkte empowern
- De Drie Essentiële Stappen Van 3D-Printen: Van CAD-Ontwerp Tot Finale Afwerking
- Innovatieve Kleurveranderende Fotonic Kristallen: De Toekomst van Slimme Sensortechnologie
- Ultra-dunne Terahertz-bron drijft next-generation communicatietechnologieën
- Additieve composieten: trends, technologieën en toekomstige richtingen
- 3D printen verbeteren: Continue vezel-versterkte composietfabricage