



Injectie-Vorming voor Hoogpresterende, Geüniteerde Thermoplastische Composietstructuren

Geüniteerde composiet tandwielaandrijfas. Herone gebruikt gevlochtene thermoplastische composiet prepreg banden als prevormen voor een proces dat het aandrijfas laminaat consolideert en functionele elementen zoals tandwielen overmolded, wat geüniteerde structuren produceert die gewicht, onderdeelaantal, montage-tijd en kosten reduceren. Bron voor alle afbeeldingen | herone
Huidige projecties roepen een verdubbeling van de commerciële vliegtuigvloot op over de komende 20 jaar. Om dit te accommoderen, variëren productiesnelheden in 2019 voor composiet-intensieve widebody straalvliegtuigen van 10 tot 14 per maand per OEM, terwijl narrowbodies al opgeschroefd zijn naar 60 per maand per OEM. Airbus werkt specifiek met leveranciers om traditionele, maar tijdrovende handmatige prepreg onderdelen op de A320 te verplaatsen naar onderdelen gemaakt via snellere, 20-minuten cyceltijd processen zoals high-pressure resin transfer molding (HP-RTM), wat helpt onderdeelleveranciers een verdere push naar 100 vliegtuigen per maand te halen. Tussenwelen voorspelt de opkomende urbane luchtmobiliteit en transportmarkt een behoefte aan 3.000 elektrische verticale opstijg- en landingsvliegtuigen (EVTOL) per jaar (250 per maand).
"De industrie vereist geautomatiseerde productietechnologieën met verkorte cyclus tijden die ook functie-integratie mogelijk maken, wat geboden wordt door thermoplastische composieten," zegt Daniel Barfuss, medeoprichter en managing partner van herone (Dresden, Duitsland), een composiet technologie en onderdelen fabriceringsbedrijf dat hoogpresterende thermoplastische matrix materialen gebruikt van polyphenylenesulfide (PPS) tot polyetheretherketon (PEEK), polyetherketoneketon (PEKK) en polyaryletherketon (PAEK). "Ons hoofddoel is om de hoge prestaties van thermoplastische composieten (TPC's) te combineren met lagere kosten, om op maat gemaakte onderdelen voor een breder scala aan seriële productietoepassingen en nieuwe toepassingen mogelijk te maken," voegt Dr. Christian Garthaus, herone's tweede medeoprichter en managing partner, toe.
Om dit te bereiken, heeft het bedrijf een nieuwe aanpak ontwikkeld, beginnend met volledig geïmpregneerde, continue vezelbanden, deze banden te vachten om een holle prevorm "organoTube" te vormen en de organoTubes te consolideren in profielen met variabele dwarsdoorsnedes en vormen. In een daaropvolgende processtap gebruikt het de lasbaarheid en thermovormbaarheid van TPC's om functionele elementen te integreren zoals composiet tandwielen op aandrijfassen, eindbevestigingen op buizen, of belastingsoverdrachts-elementen in trek-druk verstijvingen. Barfuss voegt toe dat er de optie is om een hybride vormproces te gebruiken - ontwikkeld door keton matrix leverancier Victrex (Cleveleys, Lancashire, VK) en onderdelenleverancier Tri-Mack (Bristol, R.I., VS) - dat lagere smelttemperatuur PAEK band gebruikt voor de profielen en PEEK voor de overmolding, wat een gesmolten, enkel materiaal over de hechting mogelijk maakt (zie "Overmolding vergroot PEEK's bereik in composieten"). "Onze aanpassing maakt ook geometrische vormsluiting mogelijk," voegt hij toe, "wat geïntegreerde structuren produceert die zelfs hogere lasten kunnen weerstaan."
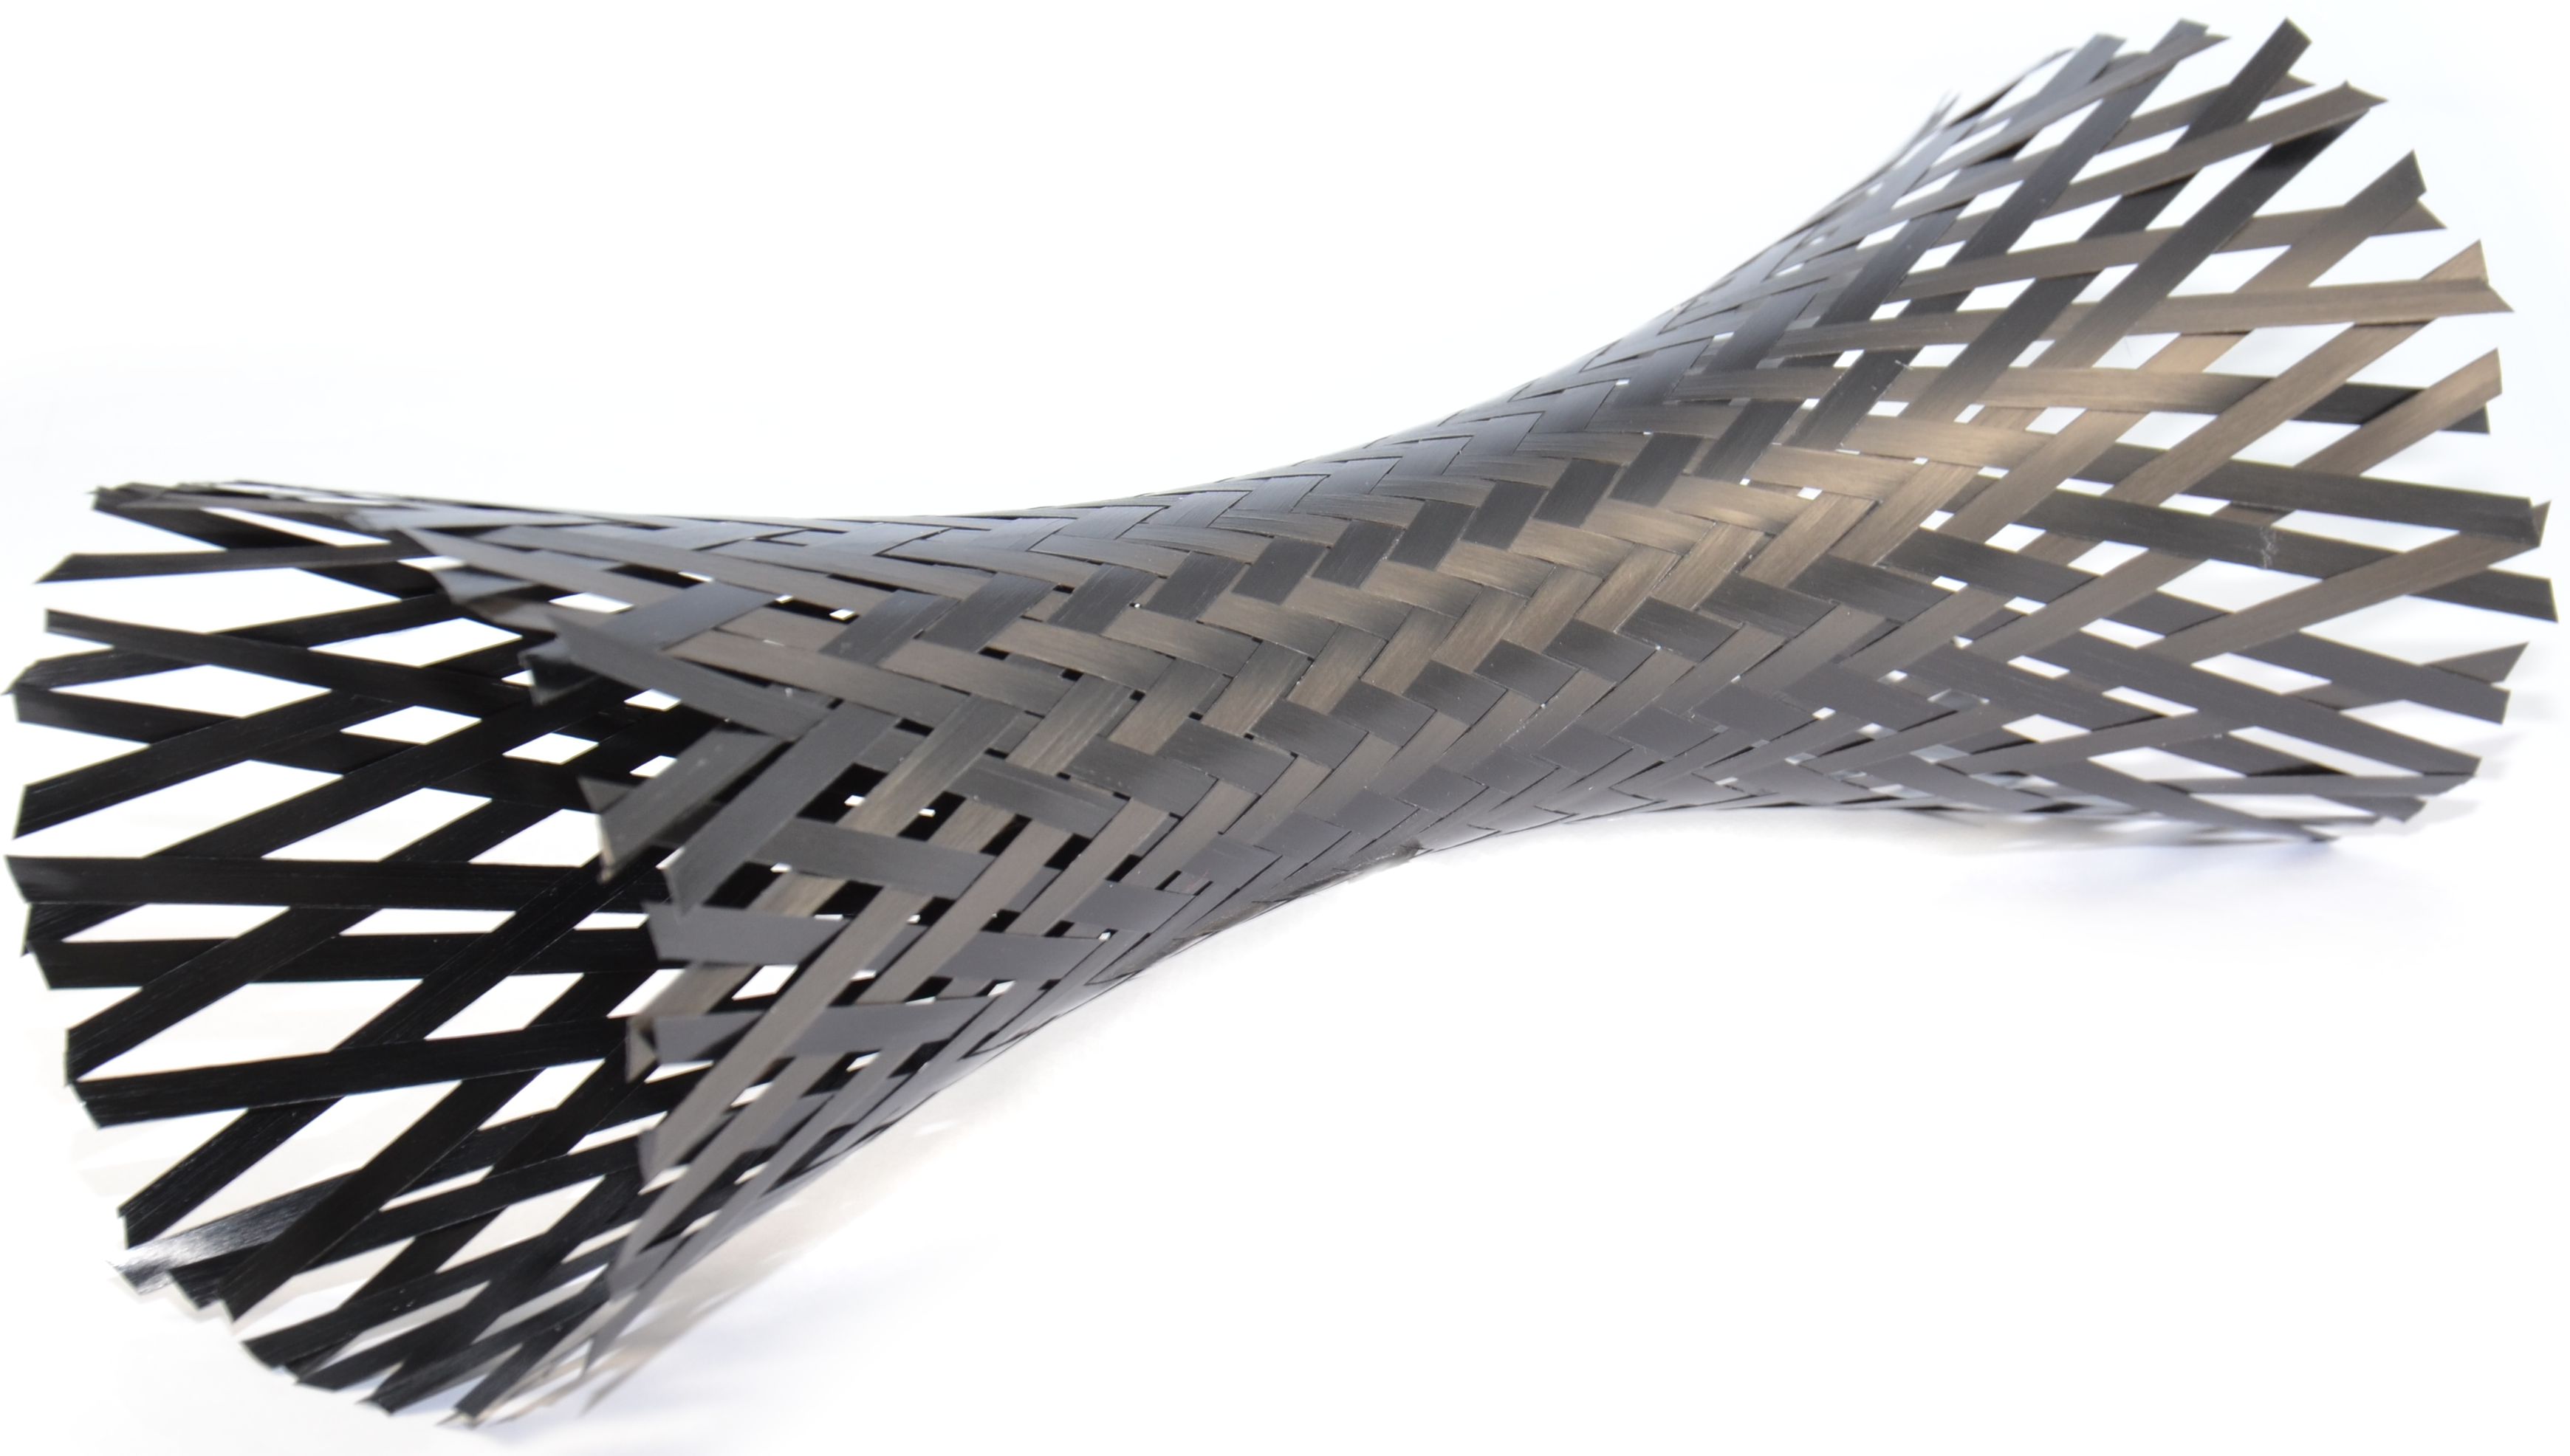
Gevlochten organoTube-gebaseerd vormproces
Het herone proces start met volledig geïmpregneerde koolstofvezel-versterkte thermoplastische banden die gevlochten worden tot organoTubes en geconsolideerd. "We begonnen 10 jaar geleden met deze organoTubes te werken, composiet hydraulische buizen voor luchtvaart ontwikkelend," zegt Garthaus. Hij legt uit dat omdat geen twee vliegtuig hydraulische buizen dezelfde geometrie hebben, een vorm voor elk nodig zou zijn met bestaande technologie. "We hadden een buis nodig die na-verwerkt kon worden om de individuele buisgeometrie te bereiken. Dus het idee was om continue composietprofielen te maken en deze dan CNC te buigen in de gewenste geometrieën."
Fig. 2 Gevlochten prepreg banden leveren net-shape prevormen genaamd organoTubes voor herone's injectie-vormproces en maken productie van verschillende vormen mogelijk.
Dit klinkt vergelijkbaar met wat Sigma Precision Components (Hinckley, VK) doet (zie "Aero-engines herkleden met composietbuizen") met zijn koolstofvezel/PEEK motorverkleiding. "Ze kijken naar vergelijkbare onderdelen maar gebruiken een andere consolidatiemethode," legt Garthaus uit. "Met onze benadering zien we potentieel voor verhoogde prestaties, zoals minder dan 2% porositeit voor luchtvaartstructuren."
Garthaus' Ph.D. thesis werk aan de ILK verkende het gebruik van continue thermoplastische composiet (TPC) pultrusie om gevlochtene buizen te produceren, wat resulteerde in een gepatenteerd continu productieproces voor TPC buizen en profielen. Echter, voor nu heeft herone ervoor gekozen om met luchtvaartleveranciers en klanten te werken met een discontinu vormproces. "Dit geeft ons de vrijheid om alle verschillende vormen te maken, inclusief gebogen profielen en die met varierende dwarsdoorsnede, alsook lokale patches en ply drop-offs toe te passen," legt hij uit. "We werken aan het automatiseren van het proces voor het integreren van lokale patches en ze dan co-te consolideren met het composietprofiel. Eigenlijk alles wat je met platte laminaten en schillen kunt doen, kunnen we voor buizen en profielen doen."
Het maken van deze TPC holle profielen was eigenlijk een van de grootste uitdagingen, zegt Garthaus. "Je kunt geen stampvorming of blaasvorming met een silicone blaas gebruiken; dus moesten we een nieuw proces ontwikkelen." Maar dit proces maakt zeer hoogpresterende en afstelbare buis- en as-gebaseerde onderdelen mogelijk, merkt hij op. Het maakte ook het gebruik van de hybride molding mogelijk die Victrex ontwikkelde, waar lagere smelttemperatuur PAEK overmolded wordt met PEEK, het organoheet en injectievorming in één stap consoliderend.
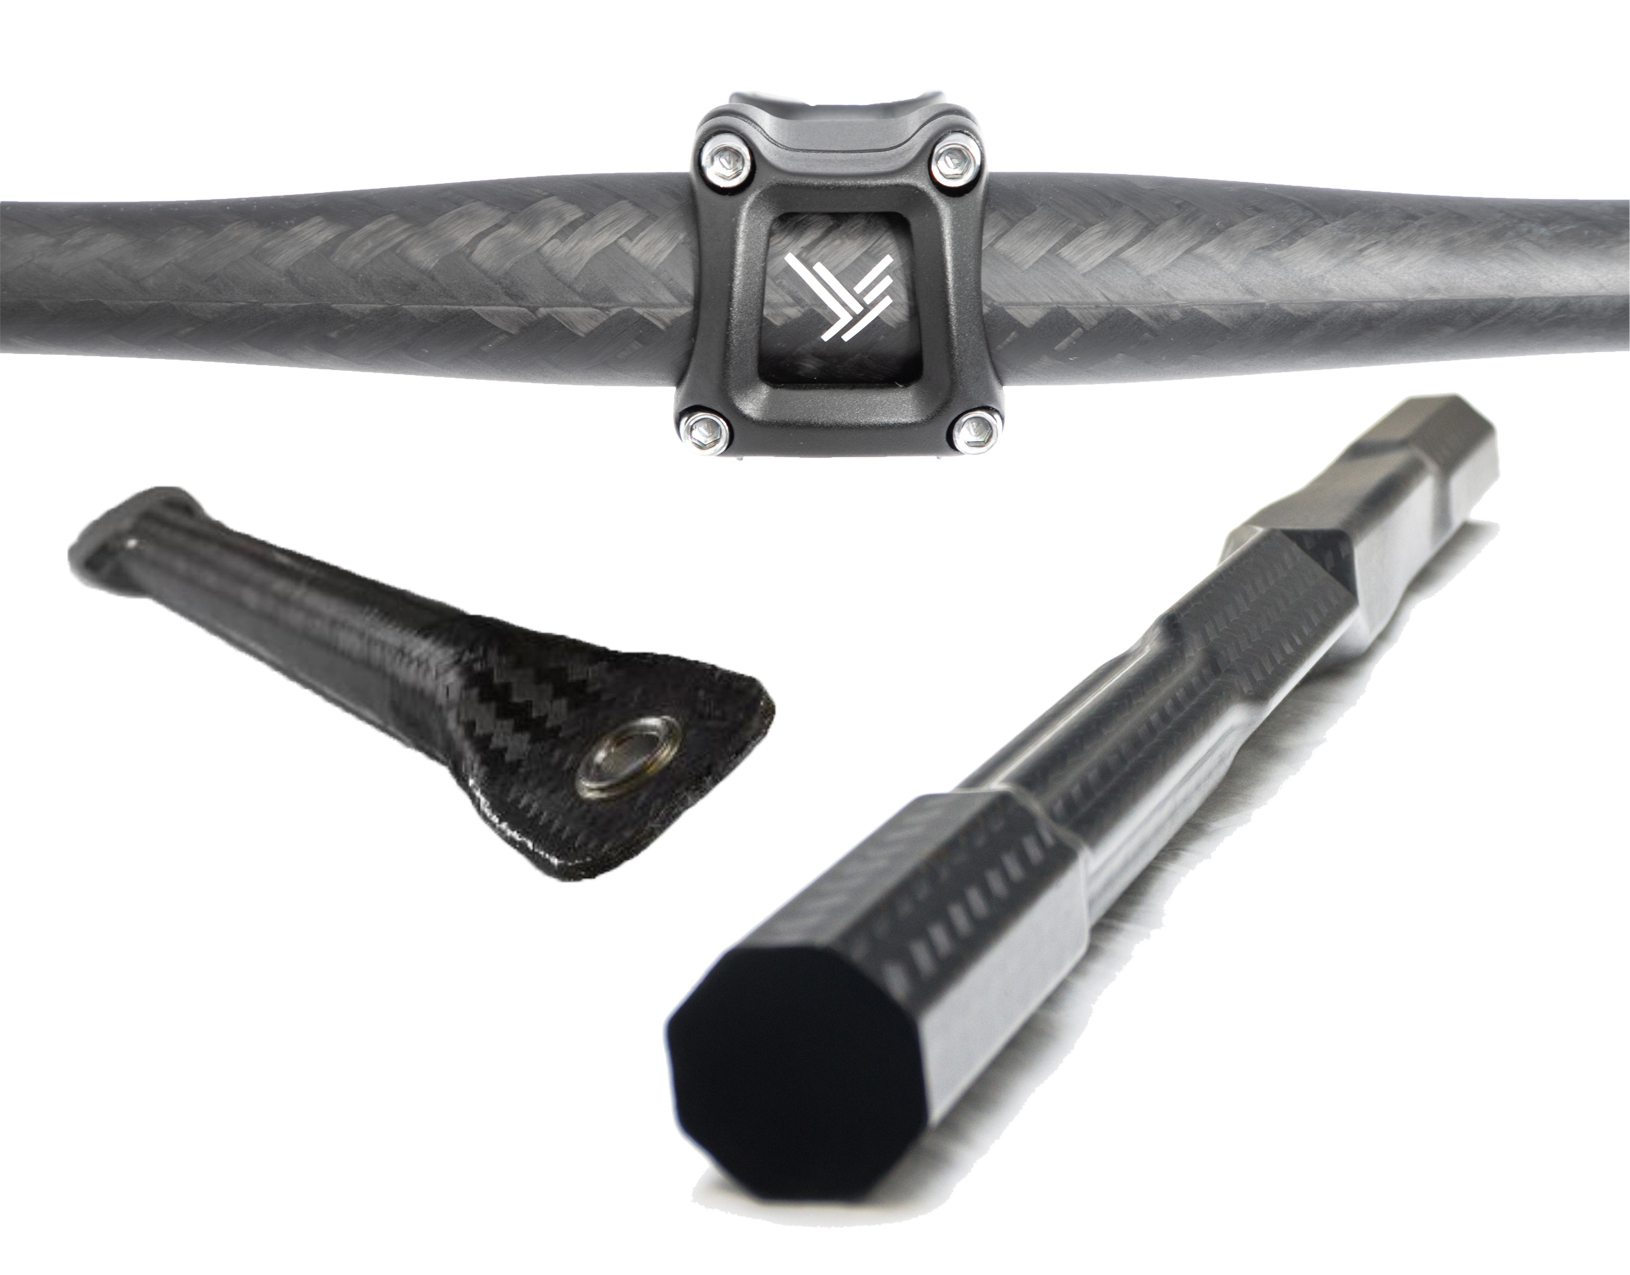
Een ander opvallend aspect van het gebruik van organoTube gevlochtene band prevormen is dat ze heel weinig afval produceren. "Met vachten hebben we minder dan 2% afval, en omdat het TPC band is, kunnen we deze kleine hoeveelheid afval terug in de overmolding gebruiken om de materiaalbenutting tot 100% te brengen," benadrukt Garthaus.
Een bedrijf en tandwielaas demonstrator ontwikkelen
Barfuss en Garthaus begonnen hun ontwikkelingswerk als onderzoekers bij het Institute of Lightweight Engineering and Polymer Technology (ILK) aan de TU Dresden. "Dit is een van de grootste Europese instituten voor composieten en hybride lichtgewicht ontwerpen," merkt Barfuss op. Hij en Garthaus werkten er bijna 10 jaar aan een aantal ontwikkelingen, inclusief continue TPC pultrusie en verschillende typen hechten. Dat werk werd uiteindelijk gedistilleerd in wat nu de herone TPC proces technologie is.
"We applied toen voor het Duitse EXIST programma, dat gericht is op het overbrengen van dergelijke technologie naar de industrie en 40-60 projecten per jaar finansiert in een breed scala aan onderzoeksvelden," zegt Barfuss. "We ontvingen financiering voor kapitaalapparatuur, vier werknemers en investering voor de volgende stap van schaalvergroting." Ze richtten herone op in mei 2018 na het tentoonstellen op JEC World.
Tijdens JEC World 2019 had herone al een reeks demonstratieonderdelen geproduceerd, inclusief een lichtgewicht, hoog-koppel, geïntegreerde tandwielaandrijfas, of tandwielaas. "We gebruiken een koolstofvezel/PAEK band organoTube gevlochten op de hoeken die vereist zijn door het onderdeel en consolideren dat in een buis," legt Barfuss uit. "We verwarmen de buis dan voor op 200°C en overmolden het met een tandwiel gemaakt door het injecteren van korte koolstofvezel-versterkte PEEK op 380°C." De overmolding was gemodelleerd met Moldflow Insight van Autodesk (San Rafael, Calif., VS). Vul tijd was geoptimaliseerd tot 40,5 seconden en bereikt met een Arburg (Lossburg, Duitsland) ALLROUNDER injectievormmachine.
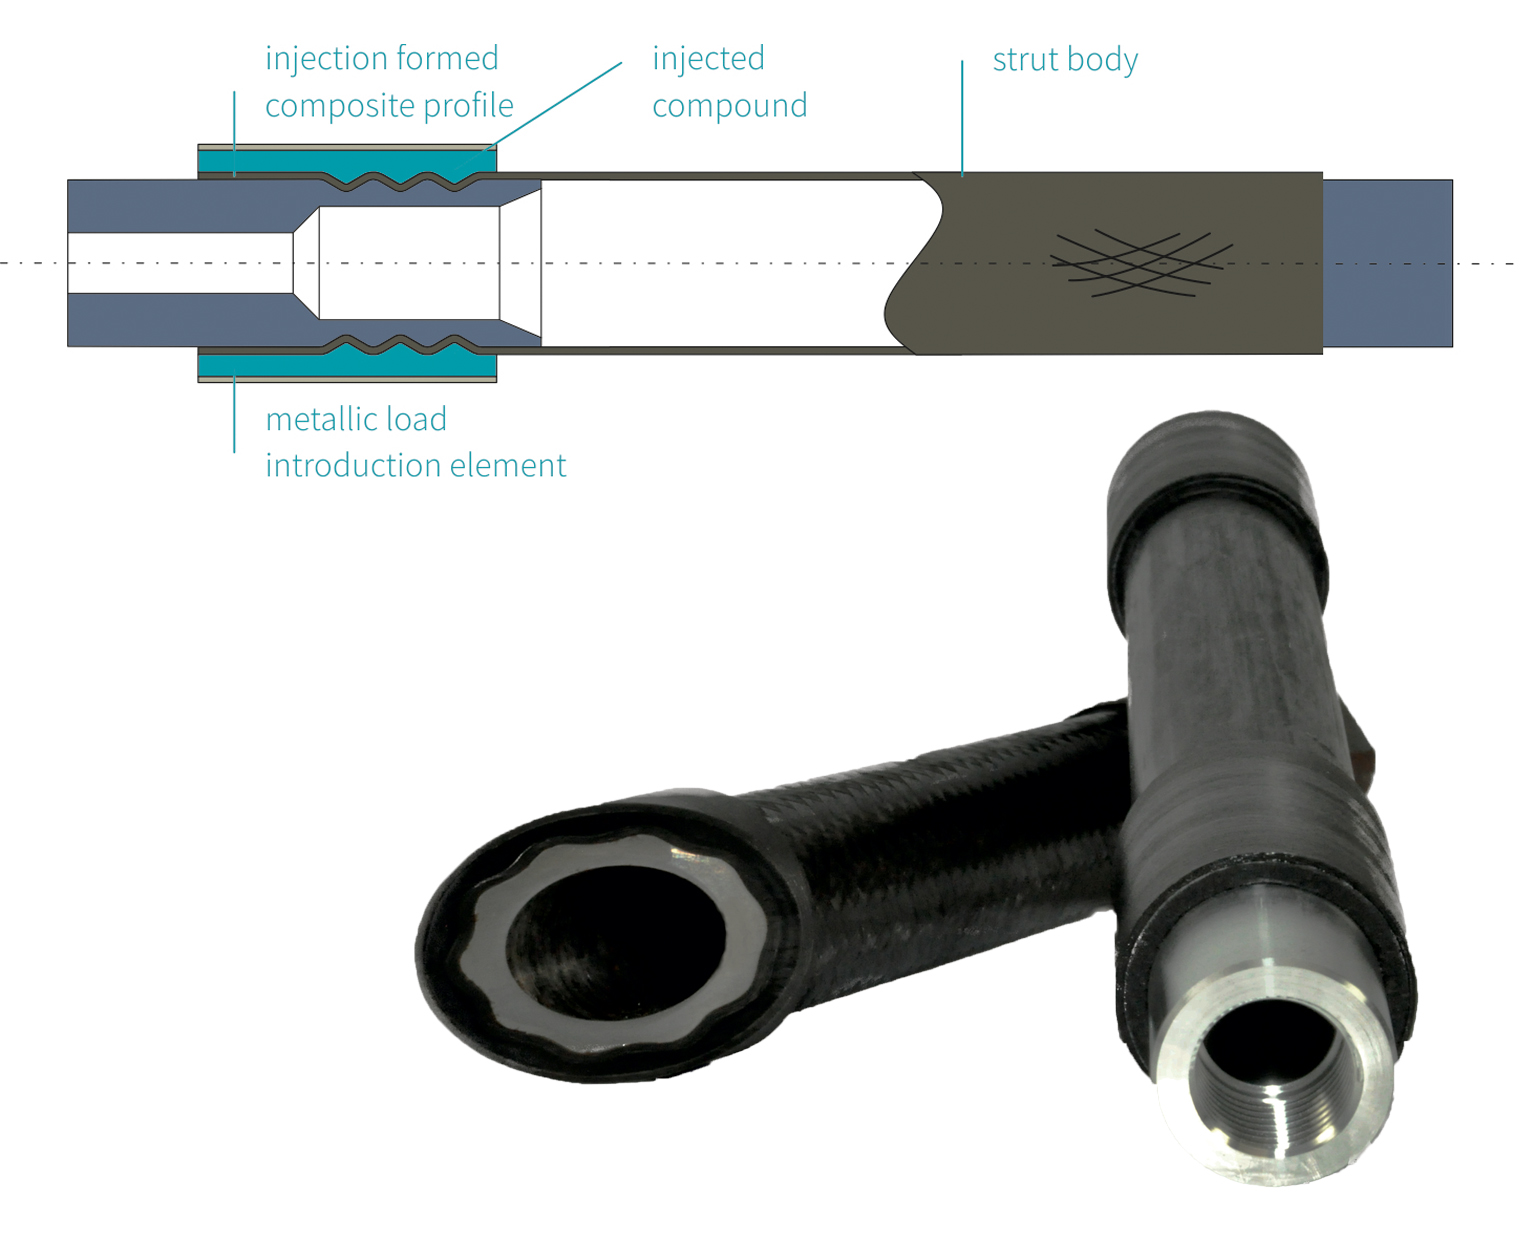
Deze overmolding verlaagt niet alleen montagekosten, productiestappen en logistiek, maar verbetert ook prestaties. Het verschil van 40°C tussen de smelttemperatuur van de PAEK as en die van de overmoldede PEEK tandwiel maakt cohesieve smeltbinding tussen de twee op moleculair niveau mogelijk. Een tweede type hechtmechanisme, vormsluiting, wordt bereikt door de injectiedruk te gebruiken om de as tijdens overmolding simultaan thermovorm te geven om een vormsluitende contour te creëren. Dit is zichtbaar in Fig. 1 hieronder als "injectie-vorming". Het creëert een gegolfde of sinusoidale omtrek waar het tandwiel gehecht is versus een gladde cirkelvormige dwarsdoorsnede, wat resulteert in een geometrisch vergrendelende vorm. Dit versterkt de sterkte van de geïntegreerde tandwielaas nog verder, zoals gedemonstreerd in testen (zie grafiek rechtsonder).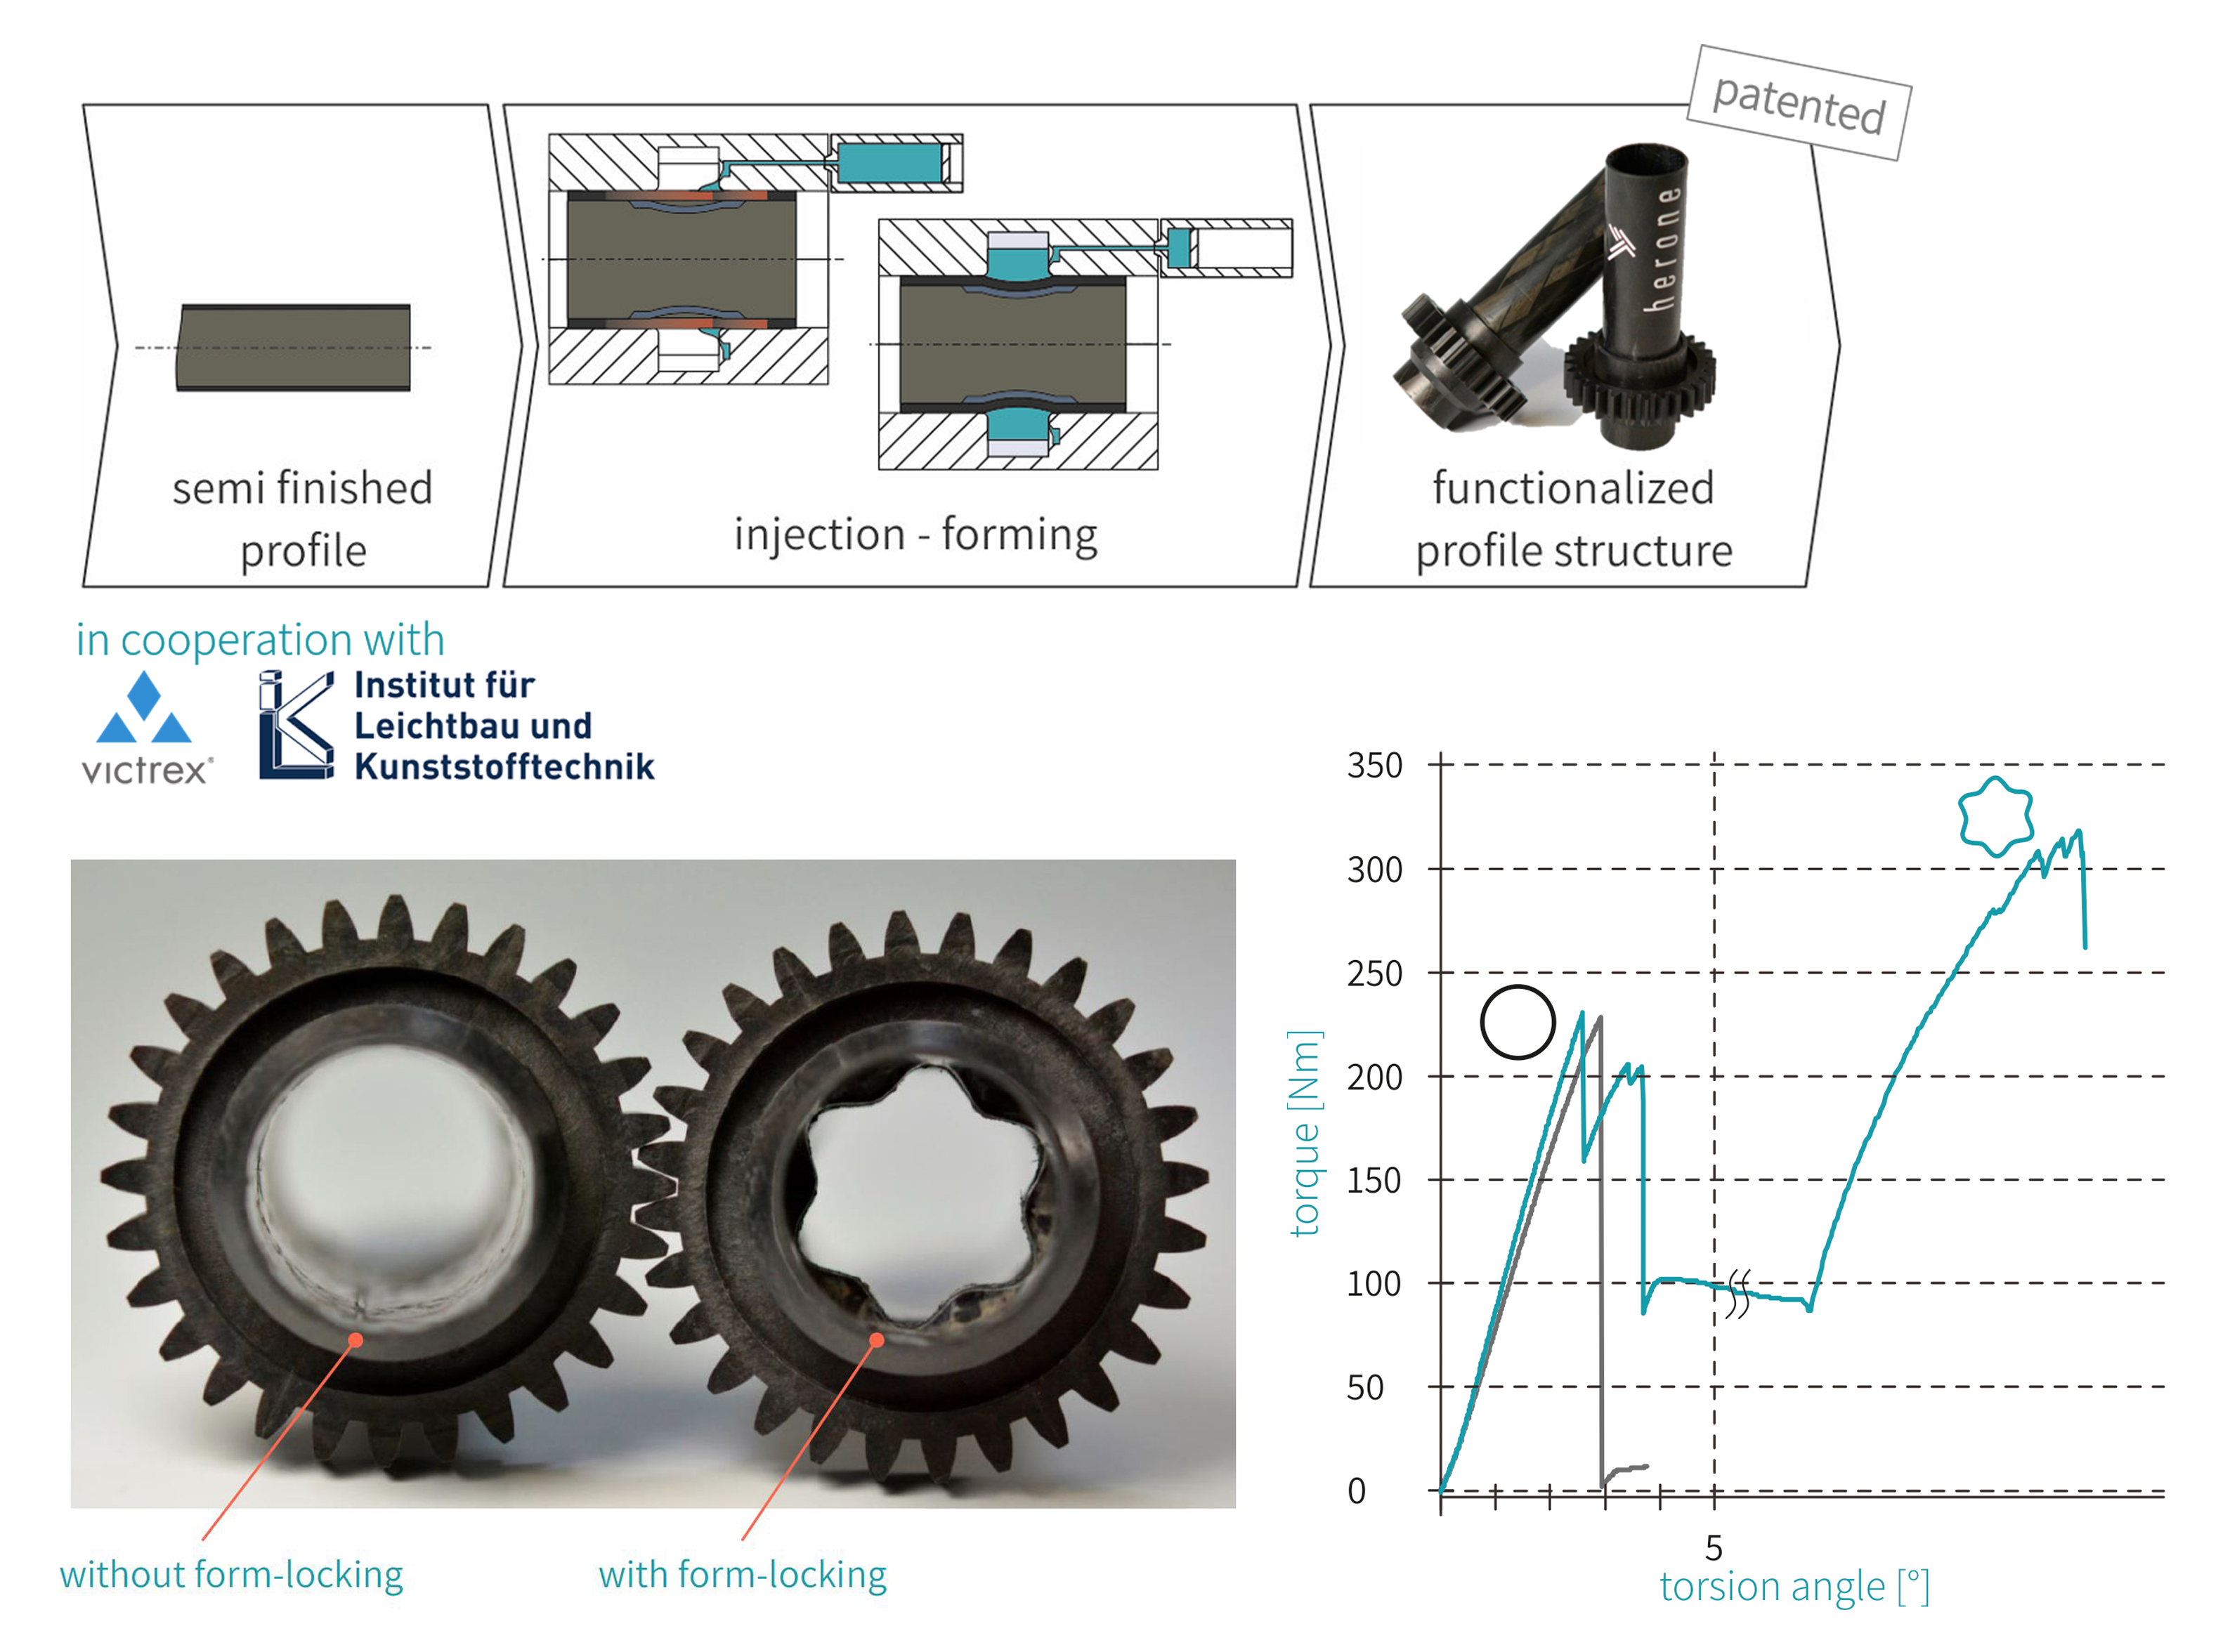 Fig. 1. Ontwikkeld in samenwerking met Victrex en ILK, gebruikt herone injectiedruk tijdens overmolding om een vormsluitende contour in de geïntegreerde tandwielaas te creëren (boven).Dit injectie-vormproces stelt de geïntegreerde tandwielaas met vormsluiting (groene kurve op grafiek) in staat om een hoger koppel te weerstaan vs. een overmoldede tandwielaandrijfas zonder vormsluiting (zwarte kurve op grafiek).
"Het hoofddoordeel dat we bieden is het verlagen van het aantal onderdelen," merkt hij op. "Dit vereenvoudigt vermoeiding, wat een grote uitdaging is voor vliegtuig verstijvingstoepassingen. Vormsluiting wordt al gebruikt in thermoset composieten met een plastic of metaal insert, maar er is geen cohesieve binding, dus je kunt een lichte beweging tussen de onderdelen krijgen. Onze benadering biedt echter een geüniteerde structuur zonder dergelijke beweging."
Garthaus noemt schadetolerantie als een andere uitdaging voor deze onderdelen. "Je moet de verstijvingen impacteren en dan vermoeidingstesten doen," legt hij uit. "Omdat we hoogpresterende thermoplastische matrix materialen gebruiken, kunnen we zoveel als 40% hogere schadetolerantie bereiken versus thermosets, en ook eventuele microkraken van impact groeien minder met vermoeidingsbelasting."
Hoewel demonstratie verstijvingen een metaal insert tonen, ontwikkelt herone momenteel een volledig thermoplastische oplossing, wat cohesieve binding tussen de composiet verstijving body en het belastinginvoeringselement mogelijk maakt. "Wanneer we kunnen, prefereeren we om all-composite te blijven en eigenschappen aan te passen door het type vezelversterking te variëren, inclusief koolstof, glas, continue en korte vezel," zegt Garthaus. "Op deze manier minimaliseren we complexiteit en interface issues. Bijvoorbeeld, we hebben veel minder problemen vergeleken met het combineren van thermosets en thermoplasten." Bovendien is de binding tussen PAEK en PEEK getest door Tri-Mack met resultaten die tonen dat het 85% van de sterkte heeft van een basis unidirectioneel CF/PAEK laminaat en tweemaal zo sterk is als lijmbindingen met industriestandaard epolyfilmlijm.
Nieuwe fabriek, nieuwe onderdelen, nieuwe markten
Barfuss zegt dat herone nu negen werknemers heeft en overgaat van een leverancier van technologieontwikkeling naar een leverancier van luchtvaartonderdelen. De volgende grote stap is de ontwikkeling van een nieuwe fabriek in Dresden. "Aan het einde van 2020 zullen we een pilotplant hebben die eerste serieonderdelen produceert," zegt hij. "We werken al met luchtvaart OEM's en belangrijke Tier 1 leveranciers, ontwerpen demonstrerend voor veel verschillende typen toepassingen."
Het bedrijf werkt ook met eVTOL leveranciers en een verscheidenheid aan medewerkers in de VS. Naarmate herone luchtvaarttoepassingen volwassen maakt, bouwt het ook productieervaring op met sportgoedentoepassingen inclusief bats en fietscomponenten. "Onze technologie kan een breed scala aan complexe onderdelen produceren met prestaties, cyceltijd en kostenvoordelen," zegt Garthaus. "Onze cyceltijd met PEEK is 20 minuten, versus 240 minuten met autoclave-uitgehard prepreg. We zien een wijd veld van kansen, maar voor nu is onze focus op het krijgen van onze eerste toepassingen in productie en het demonstreren van de waarde van dergelijke onderdelen aan de markt."
Herone zal ook presenteren op Carbon Fiber 2019. Lees meer over het evenement op carbonfiberevent.com.
Hars
- Nieuw thermoplastisch biomateriaal biedt precieze controle over afbraak en mechanische eigenschappen voor medische toepassingen
- Fraunhofer implementeert geavanceerde Engel-automatisering voor thermoplastisch composiet R&D
- Composites Evolution lanceert high-performance prepregs en nieuwe thermoplastische UD-tape technologie
- Thermoplastische Banden: Drijvende Kracht achter Innovatie in Composiet Aerostructuren
- UBQ Materials Behaalt ISO 9001 & ISO 14001 Certificeringen voor Duurzaam Afval-Thermoplast
- Hexcel en Arkema lanceren HAICoPAS om koolstofvezel thermoplastische composieten te revolutioneren
- Karl Mayer introduceert nieuwe thermoplastische UD-tape productielijn voor hoogwaardige FRP-constructie
- INEOS Styrolution breidt productie uit met nieuwe site voor geavanceerde StyLight thermoplastische composieten
- Herone GmbH wint JEC Innovatieprijs 2019 voor thermoplastische profielproductie voor luchtvaart
- AeroLas Onthult Innovatieve Luchtgestuurde Spinnen voor Thermoplastische Hybride Garnen
- Eerste Thermoplastische Deur Baant Weg voor Geavanceerde Automotive Composieten