



Revolutionizing Automotive Design: Geautomatiseerde hybride metaal-thermoplastisch composiet verbinding
Industriële-schaal hybride verbinding mogelijk maken
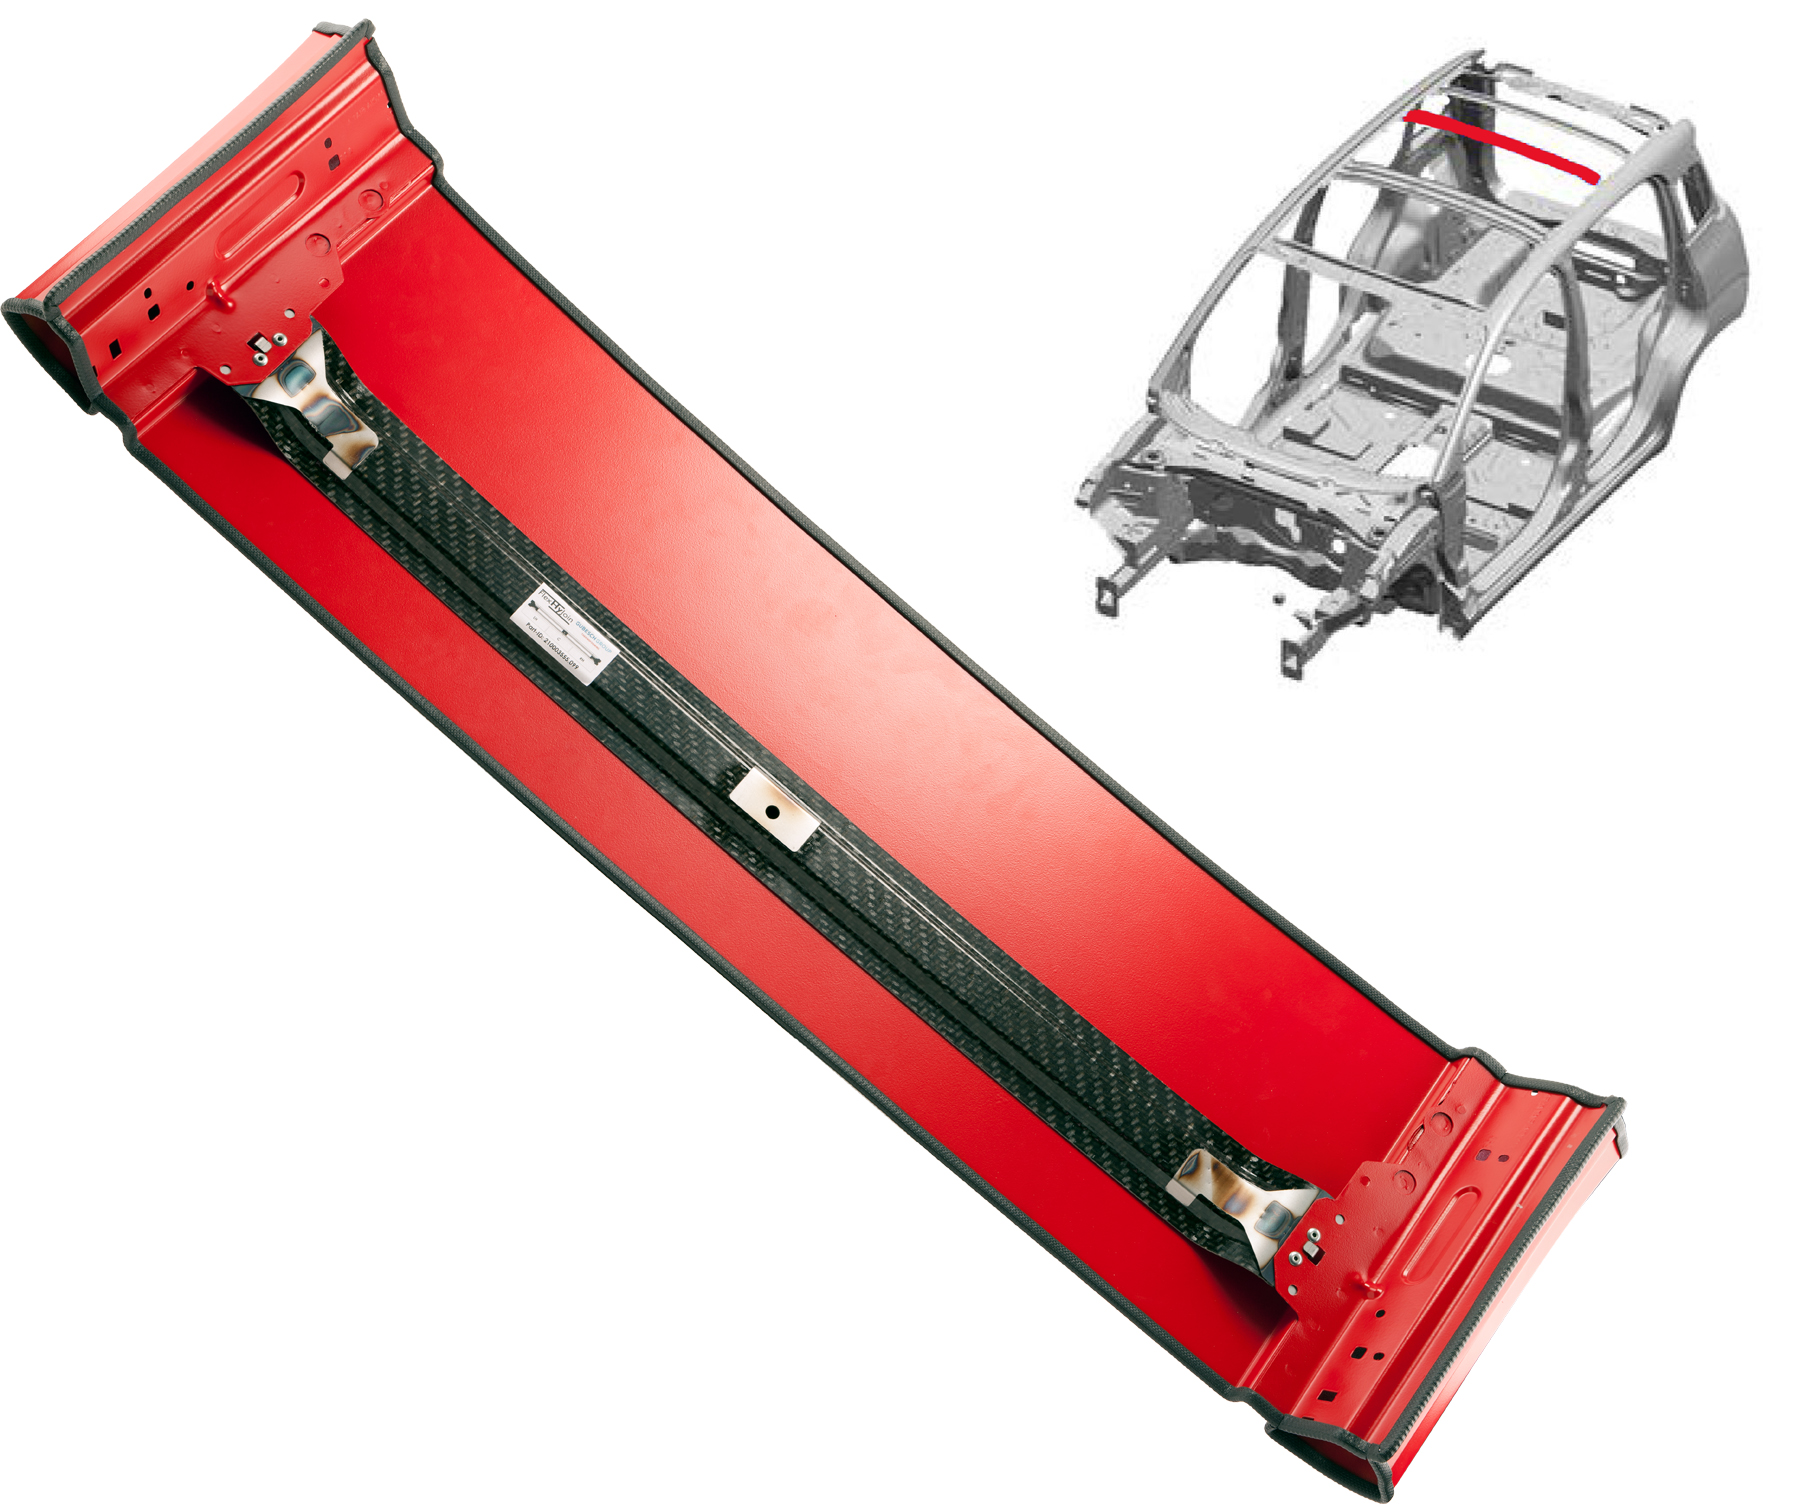
FlexHyJoin demonstreert een massa-productieproces voor het produceren van een thermoplastisch composiet dakversterker met gelaste metalen beugels voor assemblage in een metaal body-in-white, zoals in het project's use case, de Fiat Panda stadswagen. Bron: IVW
Hybride metaal-composiet structuren blijven van belang voor automotive en luchtvaarttoepassingen, met verminderd gewicht en verbeterde prestaties door "het juiste materiaal op de juiste plek" te plaatsen. Thermoplastische composieten (TPCs) zijn aantrekkelijk voor dergelijke multi-materiaal structuren vanwege hun snelle verwerking, inclusief de mogelijkheid om te lassen en te thermovormen. Echter, het verbinden van composieten met metalen heeft tot nu toe voornamelijk op mechanische bevestigingsmiddelen gesteund, die boren gaten vereisen die lastdragende vezels beschadigen. Lijmverbinding is ook gebruikt, maar een aantal thermoplasten zijn moeilijk op deze manier te lijmen; ook voegen lijmen materiaal en gewicht toe. Bijvoorbeeld, de BMW i3, die een koolstofvezel-versterkt plastic (CFRP) chassis en plastic carrosseriepanelen gebruikt, gebruikt 16 kilogram lijm, wat de gewichtsbesparingspotentie van composieten deels tenietdoet.
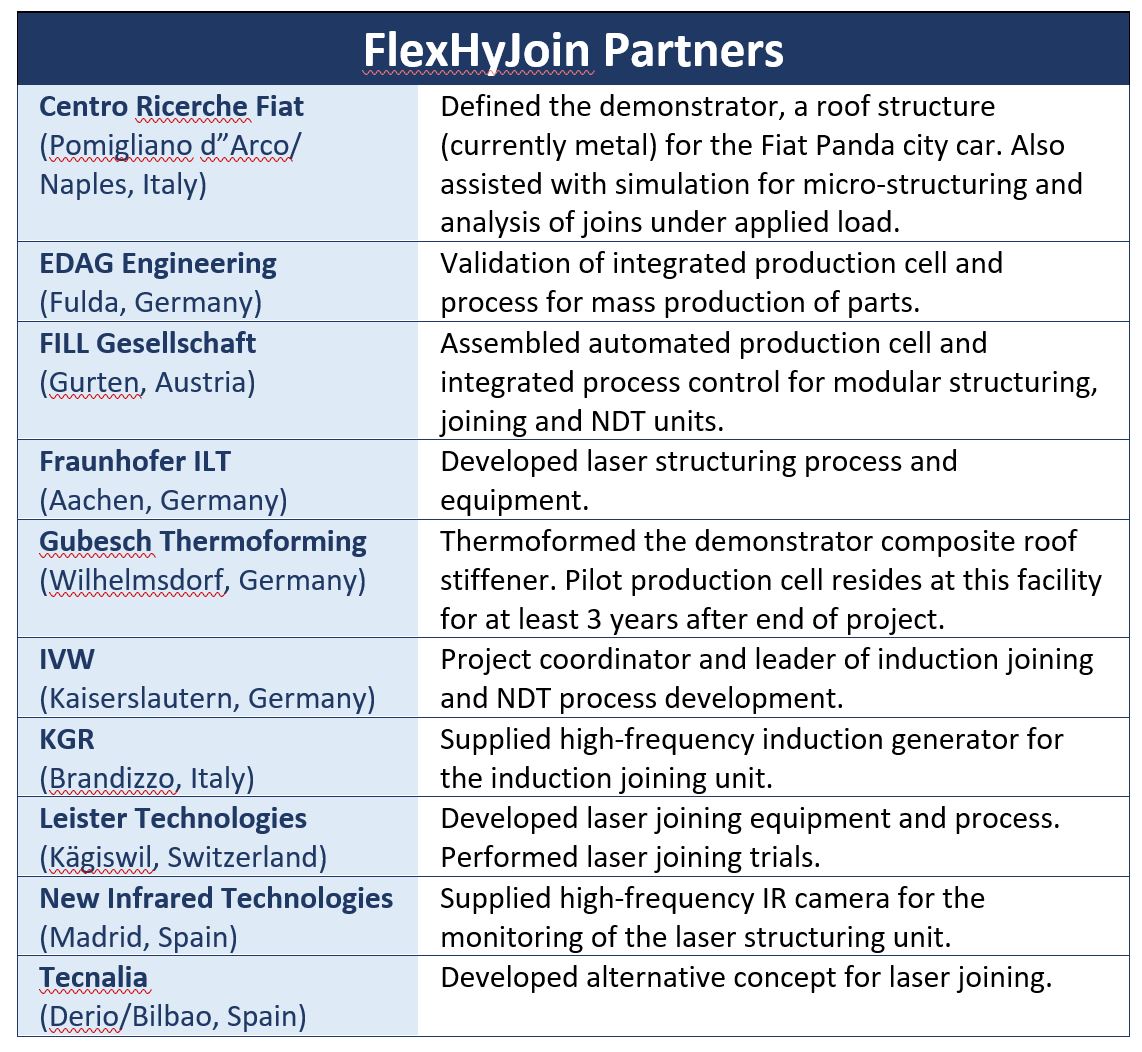
FlexHyJoin is een project gefinancierd door het Europese Unie's Horizon 2020 onderzoek- en innovatieprogramma, uitgevoerd van okt 2015 tot dec 2018, dat de uitdagingen van het verbinden van TPC en metaalonderdelen wilden aanpakken. Gecoördineerd door het Institut für Verbundwerkstoffe (IVW) – een non-profit onderzoeksinstelling van de staat Rheinland-Pfalz en de Technische Universiteit Kaiserslautern, Duitsland – bracht FlexHyJoin 10 partners uit heel Europa samen om een geautomatiseerd proces te ontwikkelen waarmee een TPC automotieve dakstructuur gemonteerd kon worden in een metaal body-in-white (BIW). De strategie was om een gewichts-neutrale, hoge-sterkte verbinding te produceren – zonder lijmen of bevestigingsmiddelen – door metalen beugels te laser-voorbehandelen en deze aan de dakversterker te bevestigen via inductie- en laserverbinding. Dit werd bereikt in een enkele, geautomatiseerde productiecel met geïntegreerde procescontrole en inline non-destructieve testing (NDT).
Hybride demonstrator in 140 seconden
Projectpartner Centro Ricerche Fiat (Pomigliano d'Arco/Napels, Italië) leverde specificaties voor het demonstrator onderdeel – een dakversterker voor de Fiat Panda stadswagen die momenteel van staal gefabriceerd wordt. Voor FlexHyJoin werd het onderdeel gethermovormd van thermoplastisch composiet (Fig. 1) door Gubesch Thermoforming (Wilhelmsdorf, Duitsland) met behulp van 1,5-millimeter-dikke Tepex Dynalite 102 geweven glasvezel/polyamide 6 (PA6) organosheet geleverd door Bond-Laminates (Brilon, Duitsland). Om deze TPC dakversterker in de Panda's staal BIW te monteren, werd een set zijbeugels (links en rechts) gemaakt van 0,7-millimeter-diek DC04 staal gelast op de einden. Een middenbeugel van hetzelfde materiaal werd bevestigd met inductieverbinding. FlexHyJoin toonde aan dat beide verbindingsmethoden gebruikt kunnen worden voor industriële hybride structurenproductie.
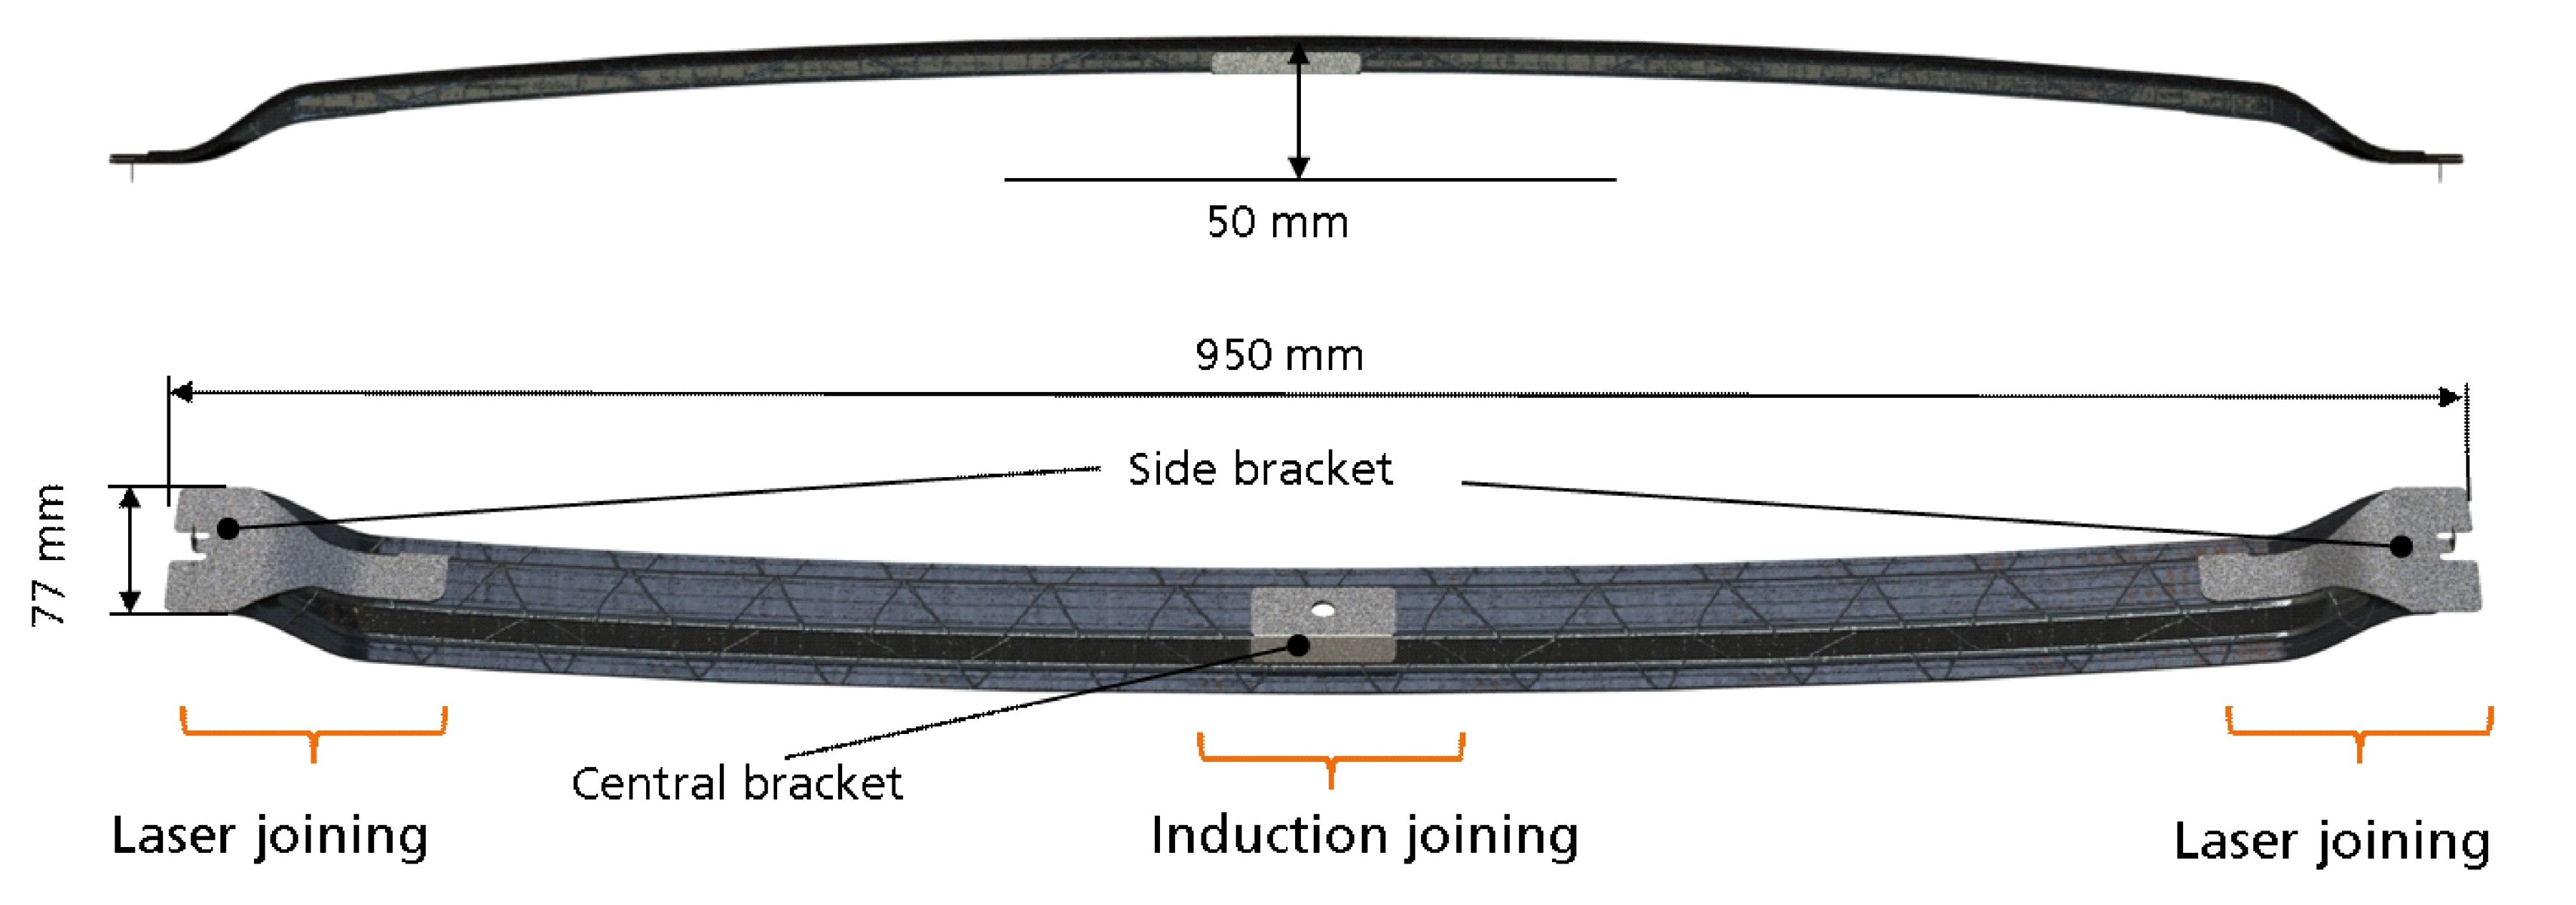
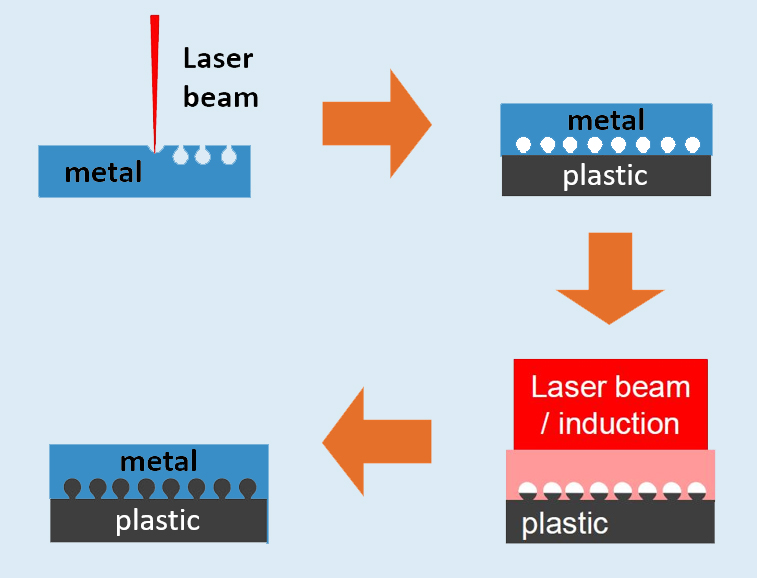
Fig. 1 Oppervlaktestructurering voor hybride verbinding
FlexHyJoin demonstreert laser- en inductieverbinding van staalbeugels aan een gestempelde GF/PA6 dakversterker (boven). Deze hybride verbindingen berusten op het behandelen van de metalen beugels om undercuts te creëren, die gevuld worden met gesmolten plastic tijdens de verbindingsstappen (onder). Bron: IVW
Het simpelweg smelten van de PA6 matrix op de staalbeugels zou geen verbinding produceren met genoeg sterkte om structurele eisen te halen. Dus was een laseroppervlaktebehandeling vereist voordat men verbond. "Het oppervlak van de beugels werd gestructureerd door een laser om undercuts te creëren," legt Johannes Voithofer, projectmanager bij Fill Gesellschaft (Gurten, Oostenrijk), uit, die belast was met het assembleren en integreren van de geautomatiseerde productiecel. "De behandelde beugels worden op het composietonderdeel geplaatst. Warmte en druk worden vervolgens toegepast tijdens de verbinding, waardoor de PA6 matrix van het composiet in de laser-geïnduceerde undercuts vloeit [zie Fig. 1]." Het structureringsproces werd ontwikkeld door nog een partner, Fraunhofer Institute for Laser Technology (ILT, Aken, Duitsland), en resulteert in een metaal-composiet verbinding die materiaallijming en mechanische vergrendeling combineert.
Verbonden onderdelen worden vervolgens overgebracht naar een NDT-station waar ze gescand worden op defecten met behulp van een type thermografie. "Halogen spots worden gebruikt voor gemoduleerde verwarming van het composietoppervlak," legt Vitalij Popow, IVW onderzoeker en lead voor de ontwikkeling van FlexHyJoin NDT en procescontrole, uit. "Dit leidt tot een oscillerend temperatuursveld binnen de composietstructuur. We analyseren de thermische respons op het oppervlak over de tijd en identificeren defecten in de verbindingen." De volledig geautomatiseerde test wordt binnen de productiecel voor elk geproduceerd onderdeel voltooid. De validatie van het proces werd uitgevoerd op ongeveer 400 verbindingen.
De FlexHyJoin geautomatiseerde productiecel, zoals momenteel geconfigureerd, draait laserstructurering, verbinding en NDT parallel met cyclus tijden van 81 seconden, 98-108 seconden en 100 seconden respectievelijk, niet inclusief tijd voor robotische overdracht van onderdelen tussen stations. Voithofer zegt dat de cyclus tijd per voltooide hybride onderdeel ongeveer 140 seconden is.
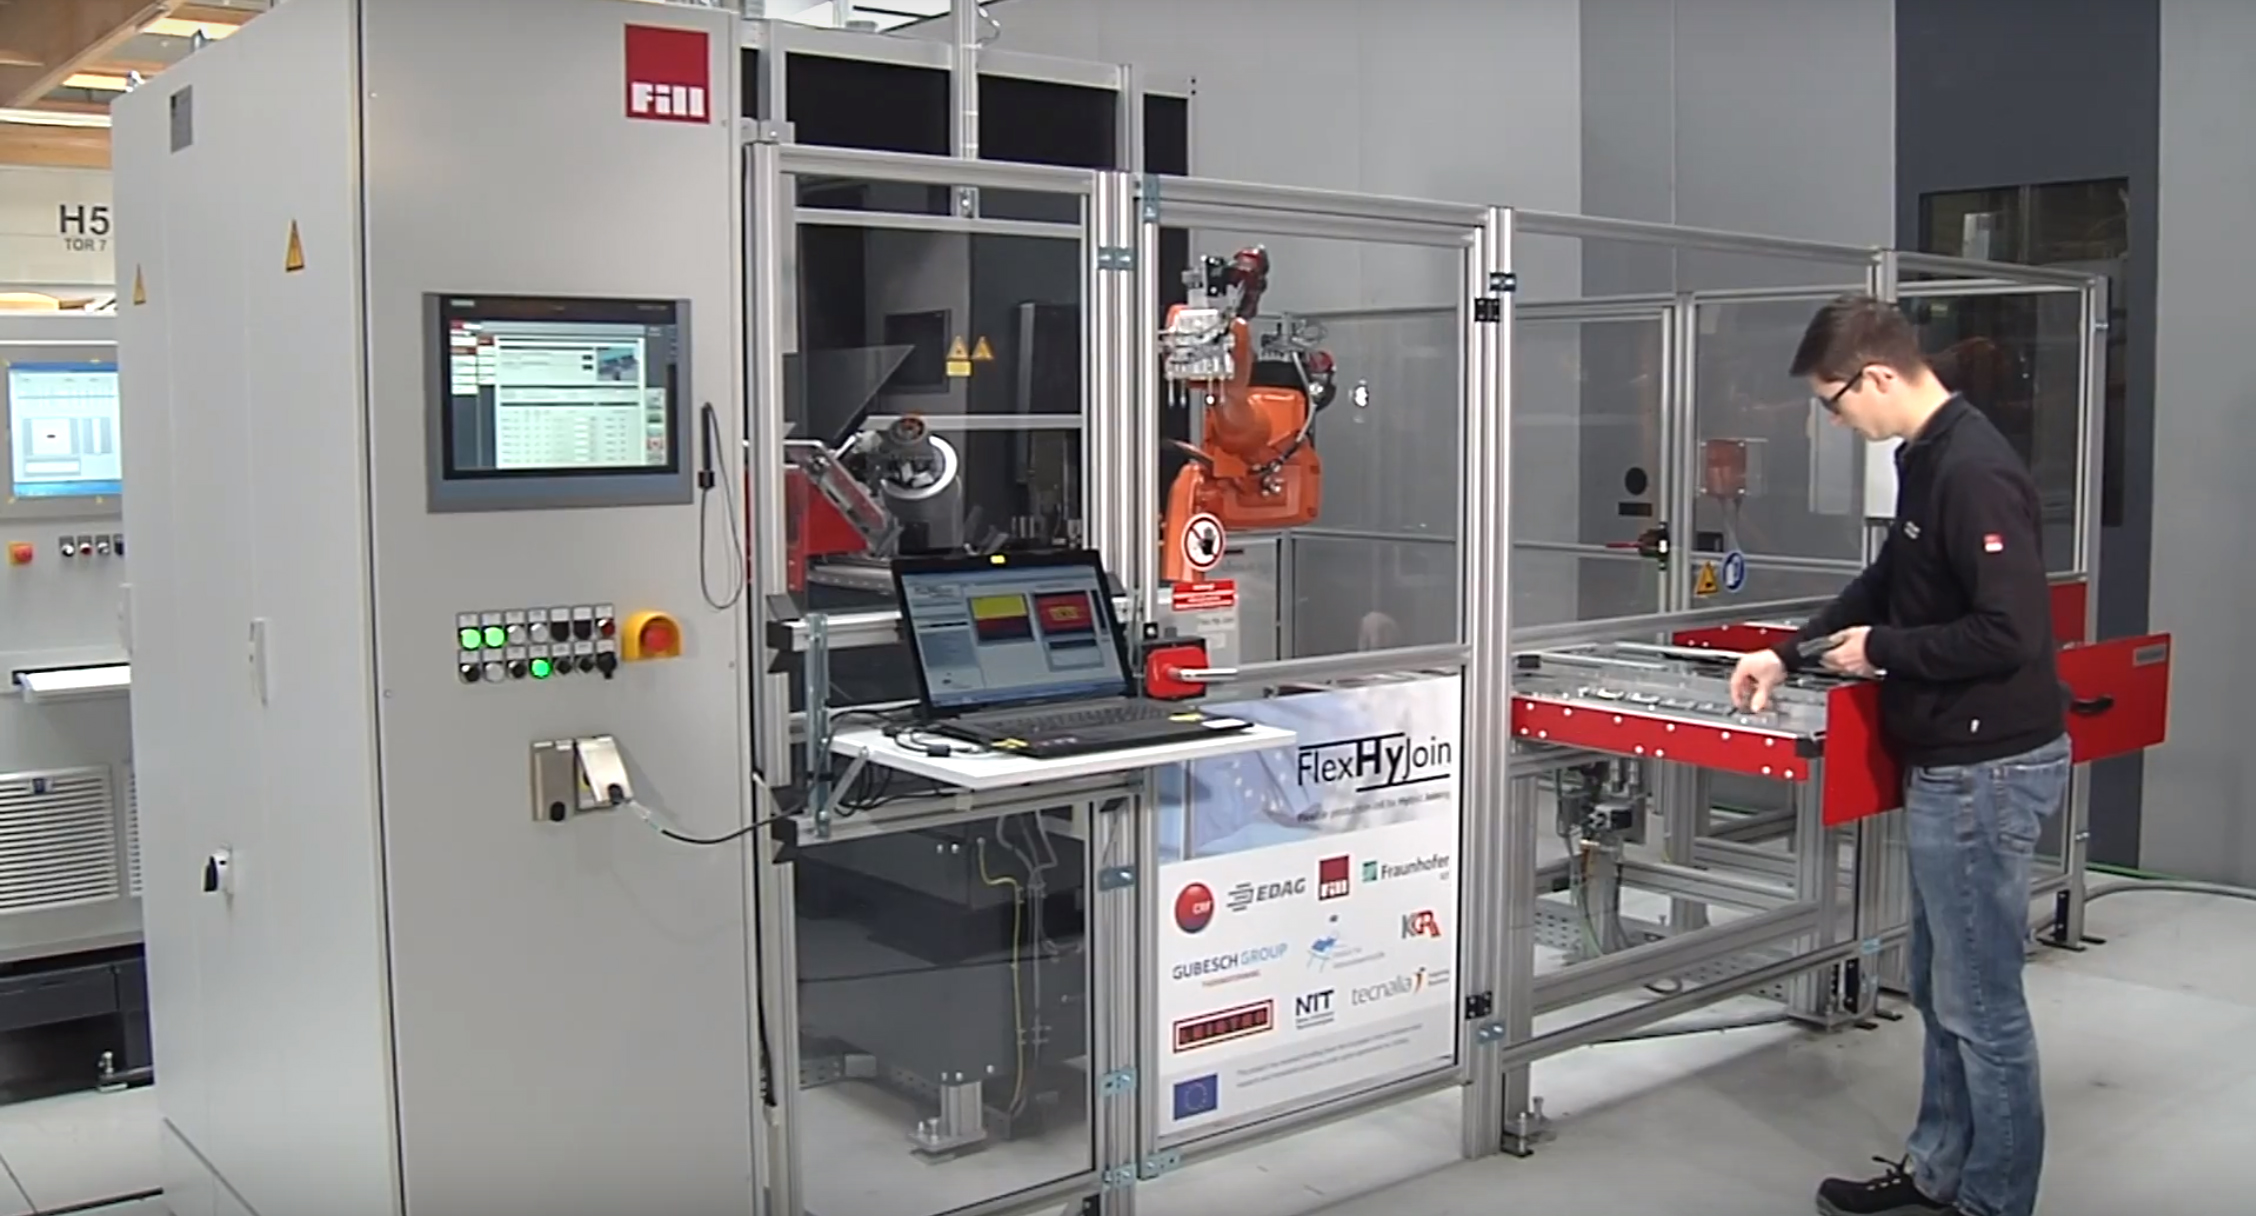
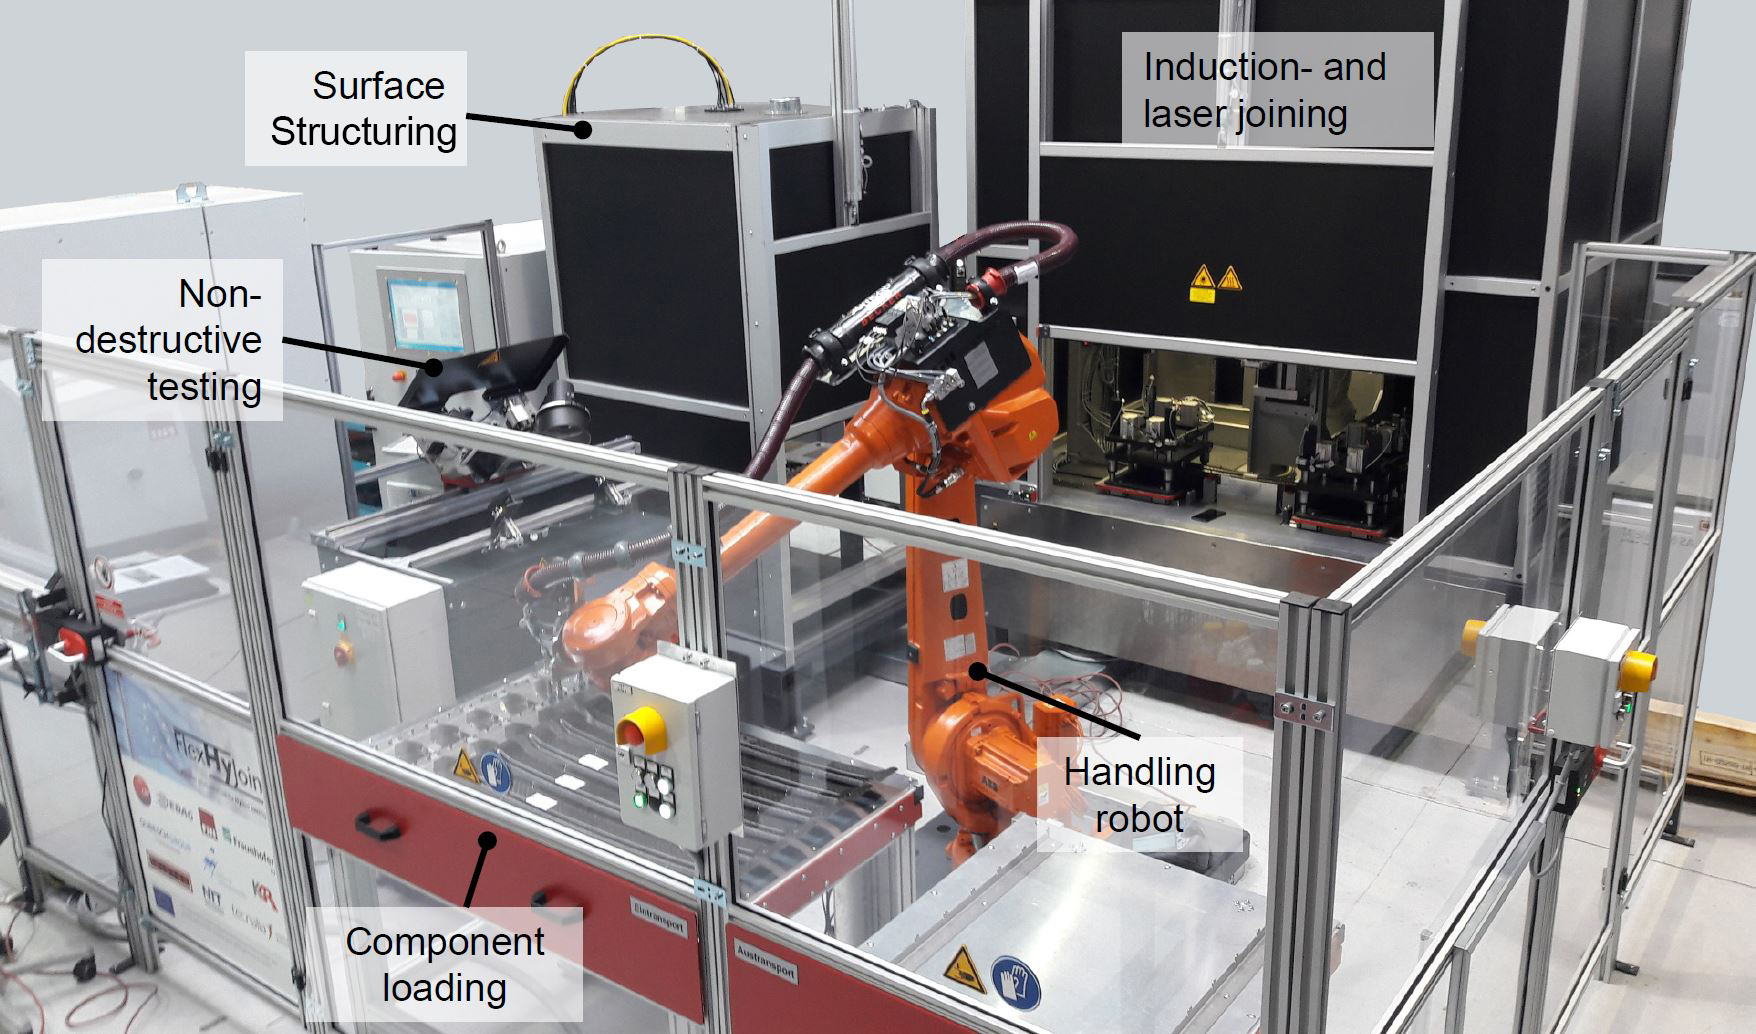
Fig. 2 Industriële-schaal hybride verbinding mogelijk maken
De FlexHyJoin pilot productiecel heeft drie modulaire stations voor oppervlaktestructurering, verbinding en NDT. De cel's enkele handling robot overdraagt componenten van de laadlade naar elk van deze stations, en plaatst voltooide hybride onderdelen in een aangrenzende lade. Bron: IVW en Fill
Laserstructurering
Het laserstructureringsproces produceert lijnen met undercut geometrieën op het verbindingsoppervlak van de metalen beugels. Voor FlexHyJoin maatten de undercuts 75 micrometer breed en 215 micrometer diep. Deze metingen, alsook het aantal lijnen en het algehele patroon van lijnen kunnen allemaal aangepast worden, en idealiter worden ze afgestemd om deel- en cyclus tijdeisen te halen.
"De positie alsmede het aantal microstructuren op het verbindingsoppervlak kan aangepast worden aan de belasting in het onderdeel," legt Stefan Weidmann, IVW onderzoeker en leider van het ontwikkelteam voor de FlexHyJoin inductieverbindingseenheid, uit. "De afstand tussen microstructuren kan verkleind worden in zwaar belaste gebieden van het verbindingsoppervlak en vergroot in minder belaste gebieden om een efficiënt microstructureringsproces te ermöglichen."
Structurering wordt bereikt door het ablaten van het metaal beugeloppervlak met een high-power, single-mode vezellaser geleverd door IPG Photonics (Burbach, Duitsland). Deze YLR-1000-WC laser heeft een maximale output van 1.000 watt bij een emissiegolf lengte van 1.070 nanometer. "We gebruikten de single-mode vezellaser voor het microstructureringsproces vanwege de hoge focusbaarheid, met een spotgrootte van ongeveer 40 micrometer behoudend," legt Christoph Engelmann, teamleider polymerverwerking bij Fraunhofer ILT, uit.
De laser is opgenomen in een optische kop gemonteerd op een ABB 1200 robotarm. "Binnen de optische kop hebben we twee galvanometrische spiegels om de straal in een 240-millimeter bij 240-millimeter werkveld af te buigen," detailleert Engelmann. "Verder is er één bewegende lens om de z-hoogte (z-shifter) te volgen. We gebruikten de robot alleen om de scan kop boven de metalen componenten te positioneren, en dan wordt de straal afgebogen door de spiegels en de z-positie voor elke enkele lijn van de microstructuur aangepast door de z-shifter. Dus is er geen beweging van de kop tijdens verwerking. Op deze manier kunnen we 2.5D onderdelen behandelen, in dezelfde z-positie voor elke discrete lijn blijvend maar in staat om tussen lijnen aan te passen."
"Om veiligheidsredenen zijn zowel de structurerings- als verbindingseenheden ingehaard," legt Voithofer uit, wijzend op de zwarte kabinettes in de pilot productiecel (Fig. 2). Dus blijft een geautomatiseerde poort/deur gesloten tijdens laseroperaties, en opent voor verwijdering van voltooide onderdelen en invoeging van nieuwe.
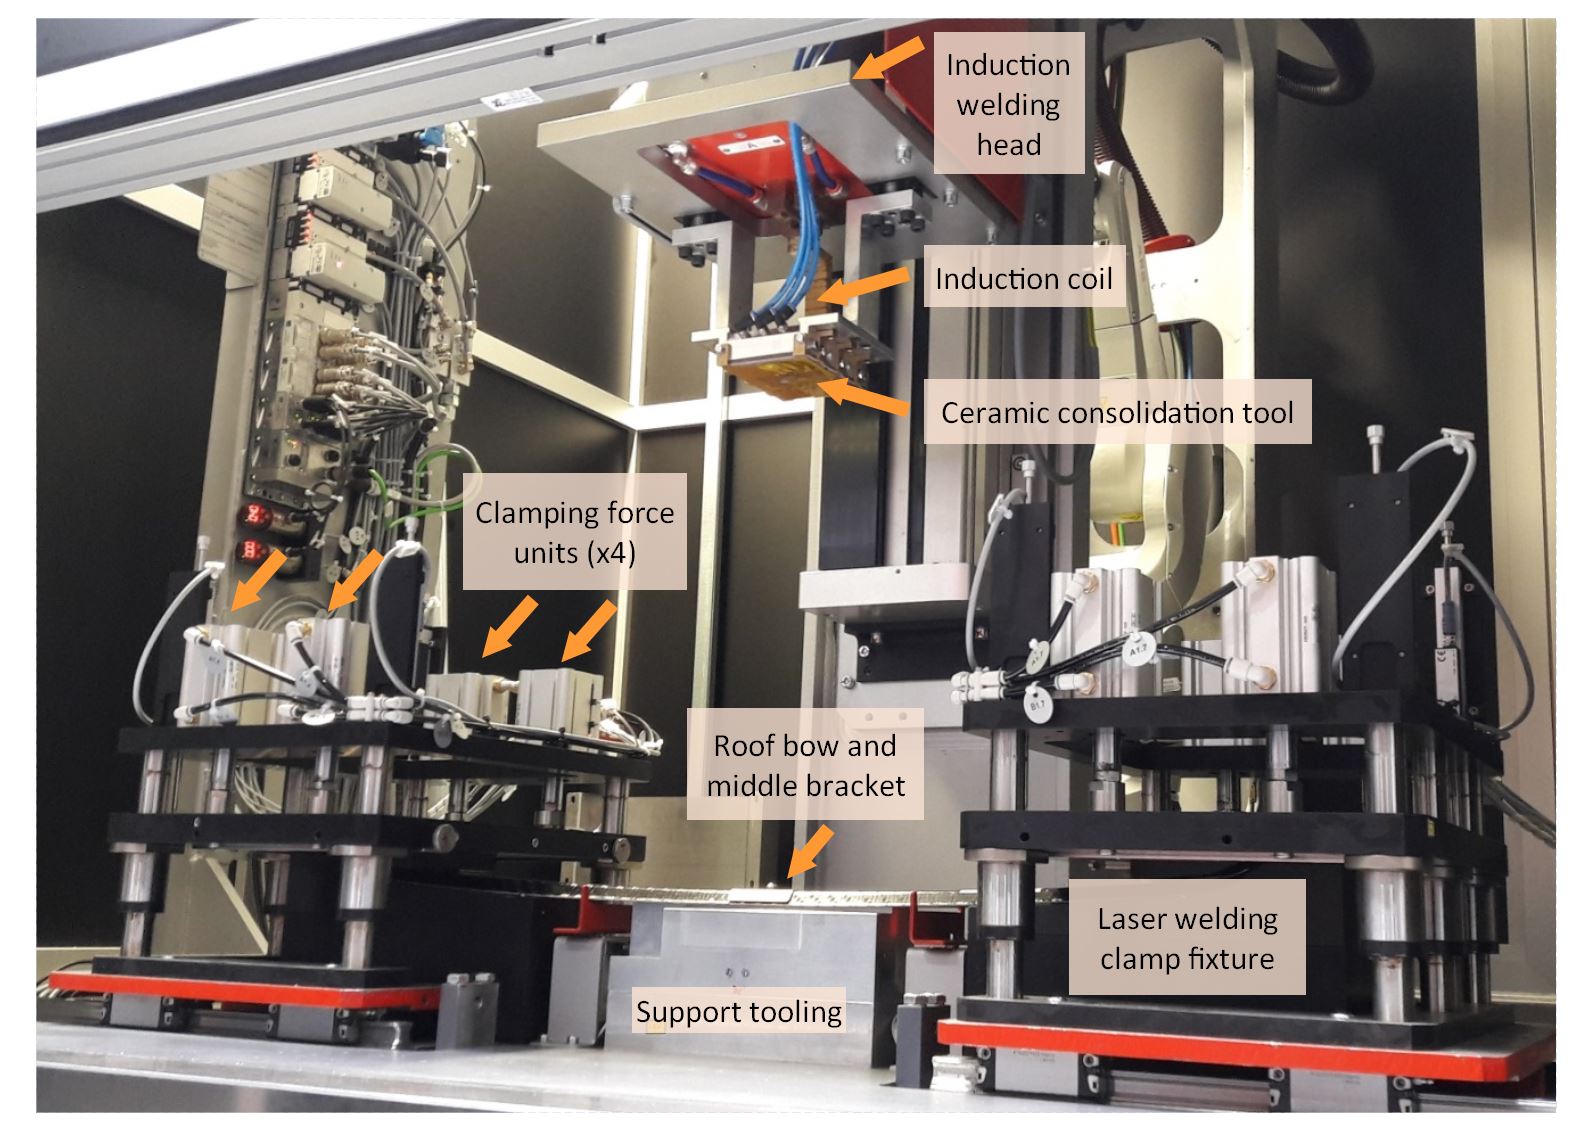
Fig. 3 Inductie- en laserverbinding cel
In de verbindingscel wordt inductieverbinding gebruikt om de middenbeugel te bevestigen terwijl laserverbinding gebruikt wordt om de zijbeugels aan elk einde van de composiet dakboog te verbinden. Bron: IVW en Fill
Inductie- en laserverbinding
Aanliggend aan de structureringscel is de verbindingscel, die twee afzonderlijke operaties omvat: inductieverbinding van de middenbeugel en laserverbinding van de linker- en rechterzijbeugels. "Voor grotere onderdelen met een matige complexiteit zoals de middenbeugel, is inductieverbinding een meer geschikte verbindingsmethode," zegt Weidmann. "Een keramische consolidatietool met inductor oefent druk uit op het verbindingsgebied en is doorlaatbaar voor het elektromagnetisch veld, wat leidt tot een efficiënte energie-invoer in de metalen beugel voor verwarming. Dit is handig voor platte vormen, maar uitdagender voor complexe vormen, zoals de geometrie van de zijbeugels. Dus was het effectiever om laserverbinding voor deze te gebruiken." Weidmann voegt toe: "Inductieverbinding is best voor grote onderdelen en matige complexiteit, terwijl laserverbinding meer geschikt is voor onderdelen met hoge complexiteit."
Een geboord gat in de composiet dakversterker lijn het uit bovenop de ondersteuningstooling, gevormd om de kromming van de gethermovormde versterker te matchen. Een gelaste gat in de middenbeugel lijn het uit op de dakversterker terwijl de zijbeugels uitgelijnd worden door hun vorm die de einden van de dakversterker matcht.
"De middenbeugel werd verbonden met discontinue inductieverbinding. "Dit is essentieel quasi-statische persverbinding," zegt Weidmann, "wat simpelweg betekent dat het een statisch proces is, een areale verbinding op één plek bereikt, maar er is beweging in de z-richting omdat de dikte van het composiet iets verandert door de consolidatiedruk die tijdens (inductie)verbinding toegepast wordt."
De inductieverbindingseenheid bevat een KGR (Brandizzo, Italië) high-frequentie generator om een wisselend elektrisch veld te leveren aan de inductiespoel. De kop wordt bewogen via een elektrische motor en spindel (Fig. 3) zodat de keramische consolidatietool op de metalen beugel drukt. De inductiespoel in de consolidatietool zorgt dat het metaal verhit, wat de composietmatrix smelt en de verbinding creëert. "Druk wordt toegepast gedurende verwarming en afkoeling," merkt Weidmann op.
Laserverbinding van de zijbeugels begint simultaan met inductieverbinding. Twee spandevices, gelokaliseerd aan weerskanten van de ondersteuningstooling, kunnen 4.000 Newton spankracht uitoefenen op de zijbeugels. "De spanning is noodzakelijk om de gap tussen de composiet- en metaalcomponenten te minimaliseren," legt Voithofer uit. "Dit voorkomt holtekruimtes in de verbinding." Nadat de spankracht toegepast is, beweegt de laserkop in positie. Het is uitgerust met een LineBeam diode laser geleverd door Leister Technologies (Kägiswil, Zwitserland). Johannes Eckstaedt van Leister legt uit dat deze laser een maximale outputvermogen van 600 watt heeft bij een emissiegolf lengte van 980 nanometer. De straal wordt gevormd tot een 27-millimeter bij 1-millimeter lijn door optische lenzen, en gefocust op de metalen beugel. De laserkop is gemonteerd op een robotarm die het toelaat om langs het gevormde beugeloppervlak te bewegen. "We stellen verschillende snelheden in voor elk gebied van de beugels om een homogene verbindingstemperatuur te bereiken, thermische spanning te reduceren voor de beste verbindingsresultaten," zegt Eckstaedt.
In het algemeen kan laserverbinding ofwel transmissie- of warmteleidingsverbinding gebruiken. Voor lasertransmissieverbinding moet het te verbinden composiet transparant zijn voor de geselecteerde golf lengte van de laser. De laser passeert dan door het composiet, raakt het metaaloppervlak van de beugel en verhit het. Deze methode werd niet gebruikt in de FlexHyJoin demonstrator omdat de dakversterker's organosheet laminaat niet laser-transparant was. In plaats daarvan werd de alternatieve methode van warmteleidingsverbinding gebruikt. Deze past de laser direct toe op het metaaloppervlak, dat warmte geleidt door het basismetaal naar het composiet, de PA6 matrix smeltend bij 220-300°C en de verbinding creërend. "Vanwege de hoge thermische geleiding van de staalbeugels, verspreidt de laserwarmte snel, wat de zijbeugels efficiënt verbindt," zegt Voithofer.
Stap 1. TPC dakbogen en metalen beugels worden handmatig in de onderdelenlade van de FlexHyJoin cel geladen. De lade wordt gesloten en productie begint.
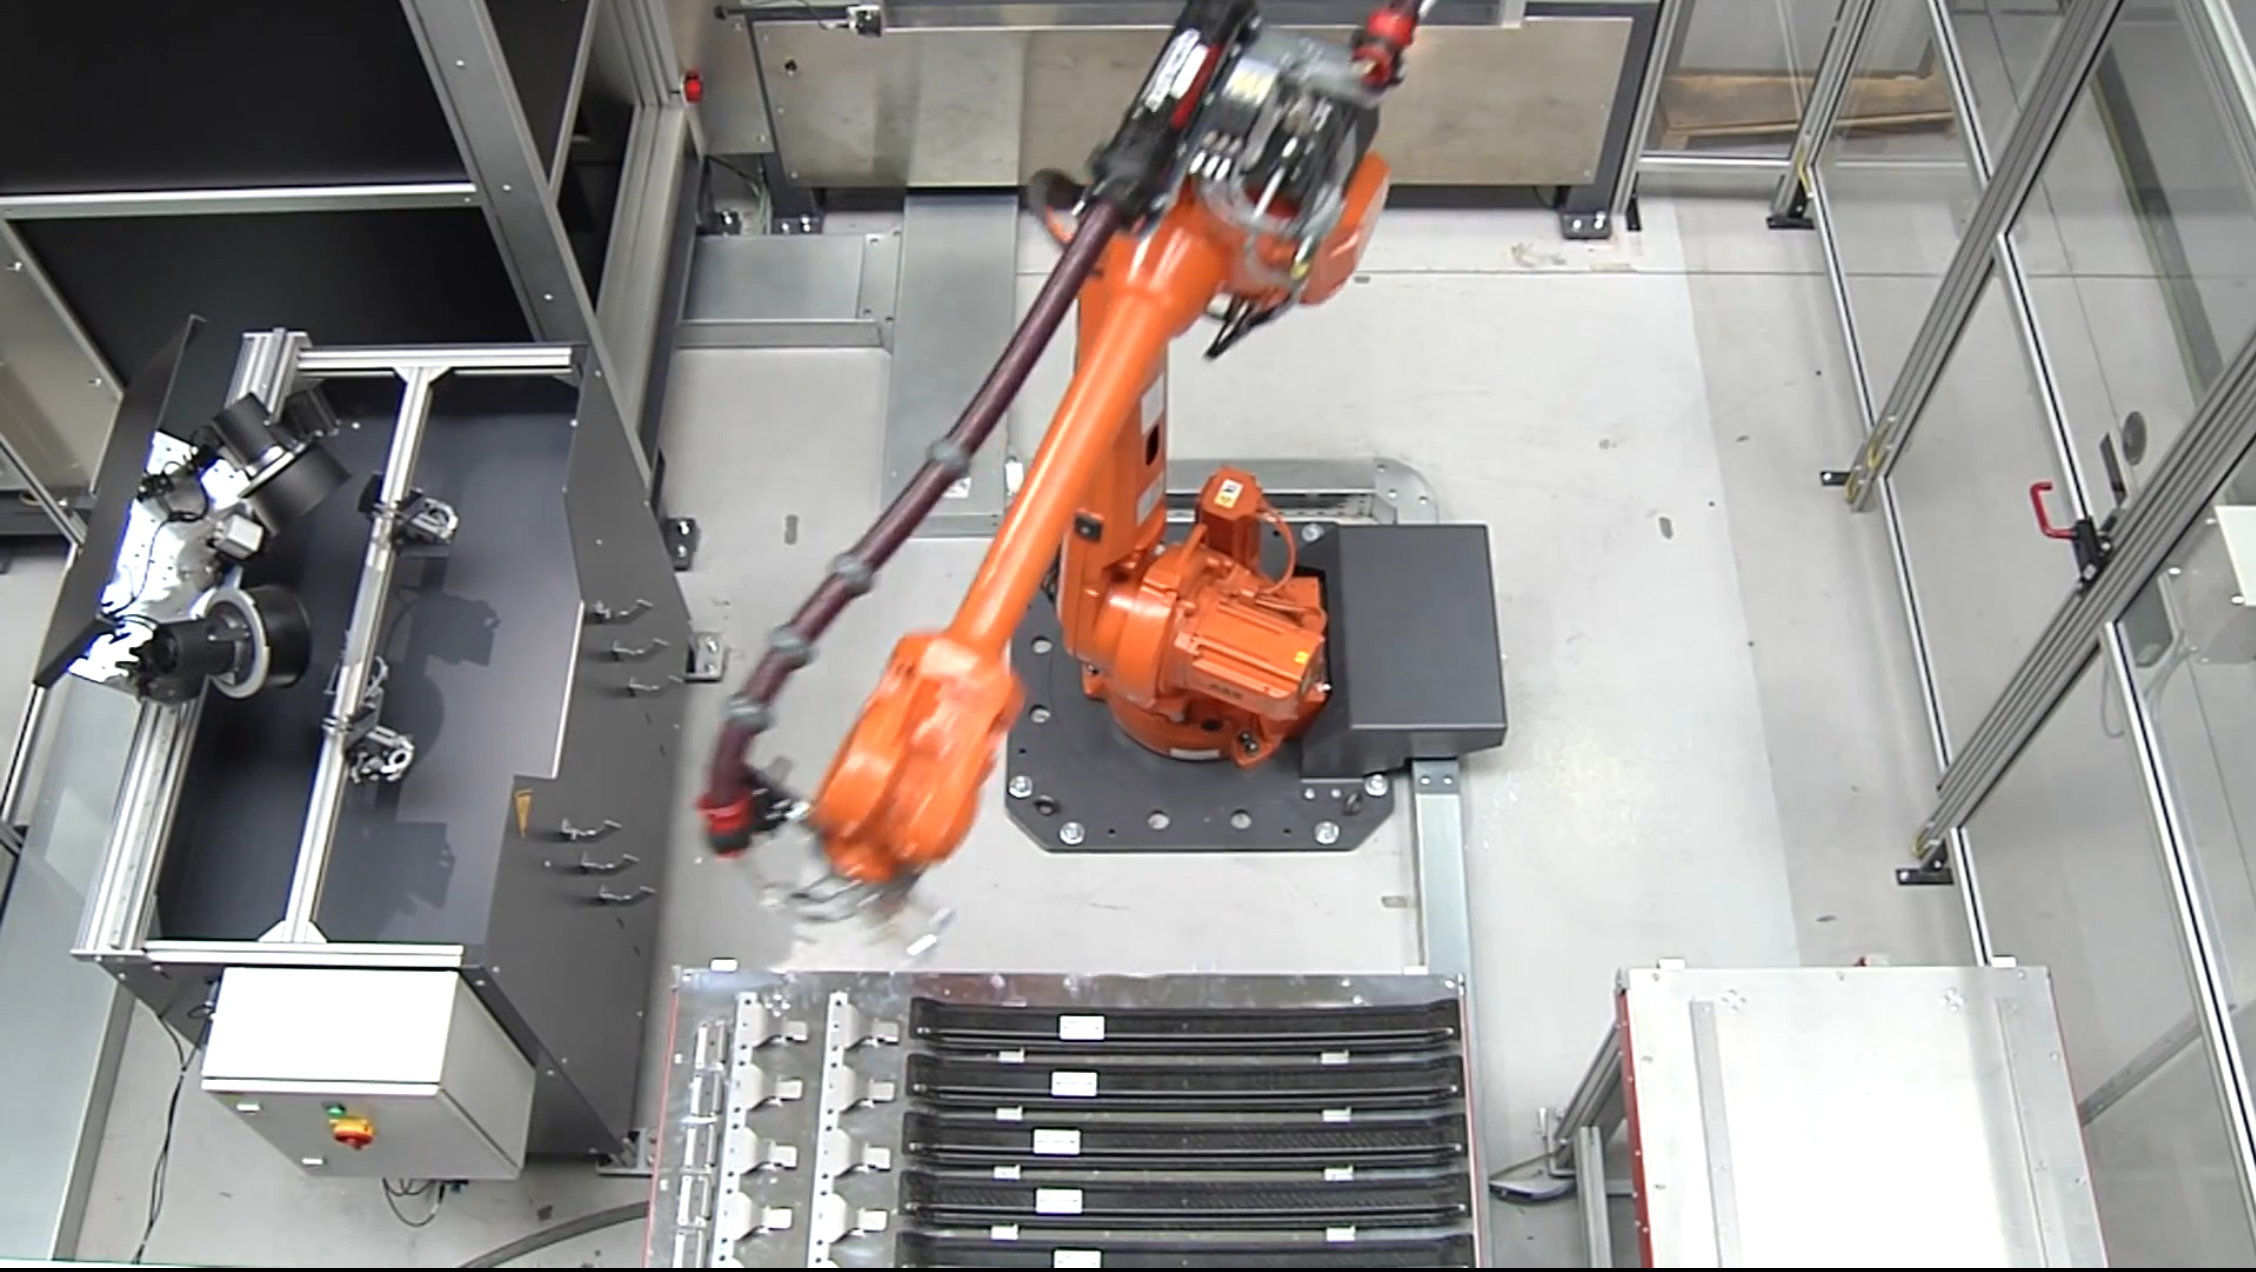
Stap 2. De robot pakt een set metalen beugels en plaatst deze in de structureringscel. De laserbeschermingsdeur sluit.
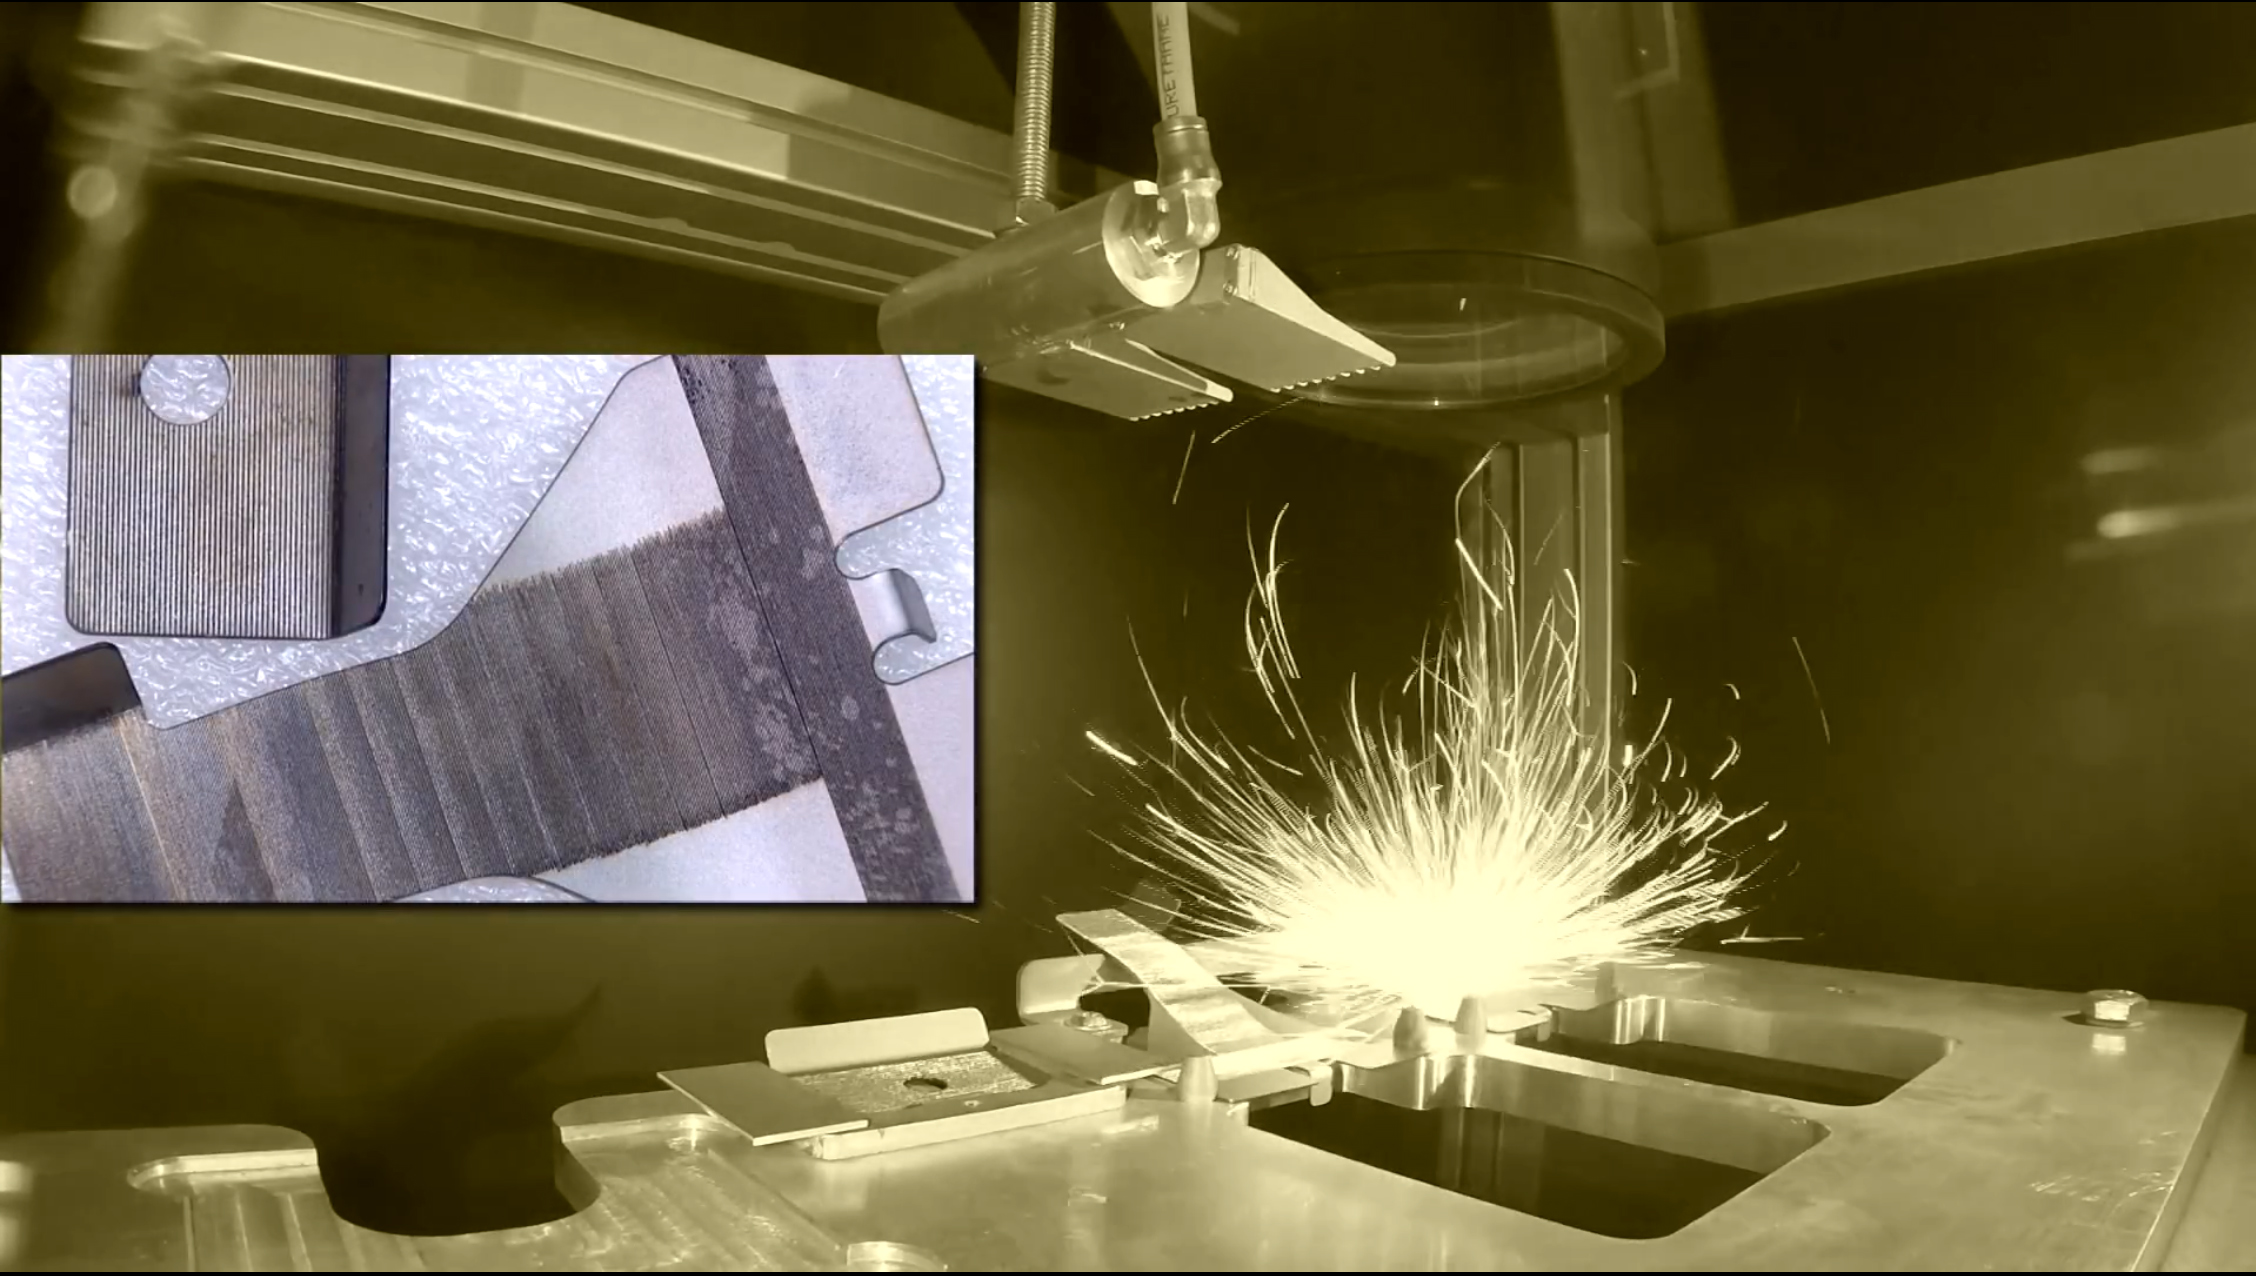
Stap 3. Binnen de structureringscel creëert een high-power vezellaser undercuts in het oppervlak van de beugel die verbonden moet worden in de composiet dakversterker.
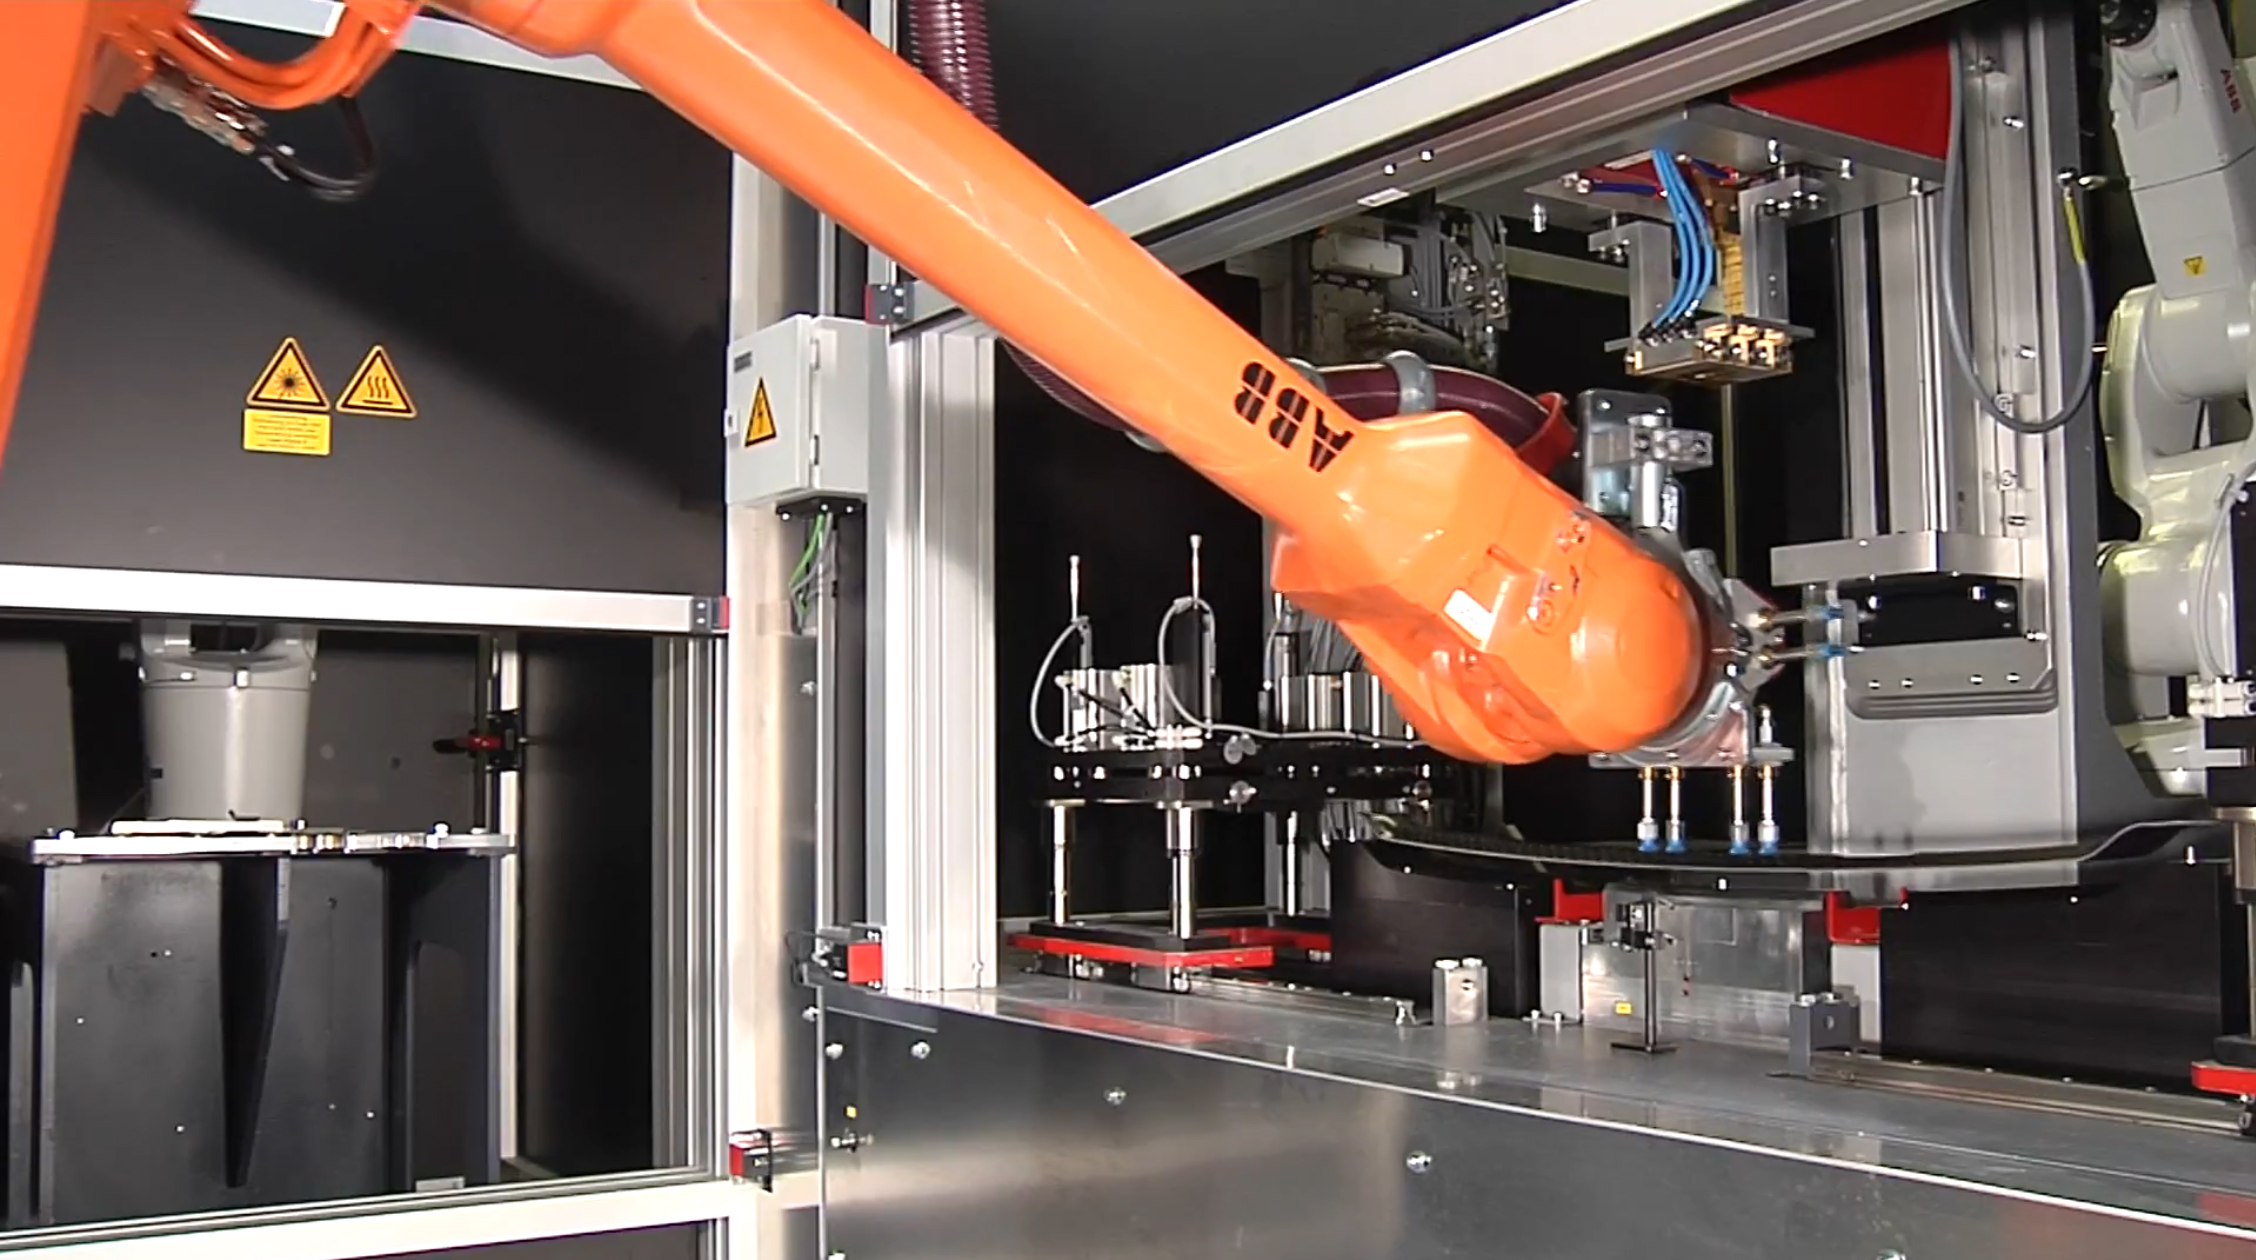
Stap 4. Terwijl de beugels laserbehandeld worden, pakt de robot een TPC dakboog uit de onderdelenlade en plaatst het in de verbindingscel, rechts van de structureringscel.
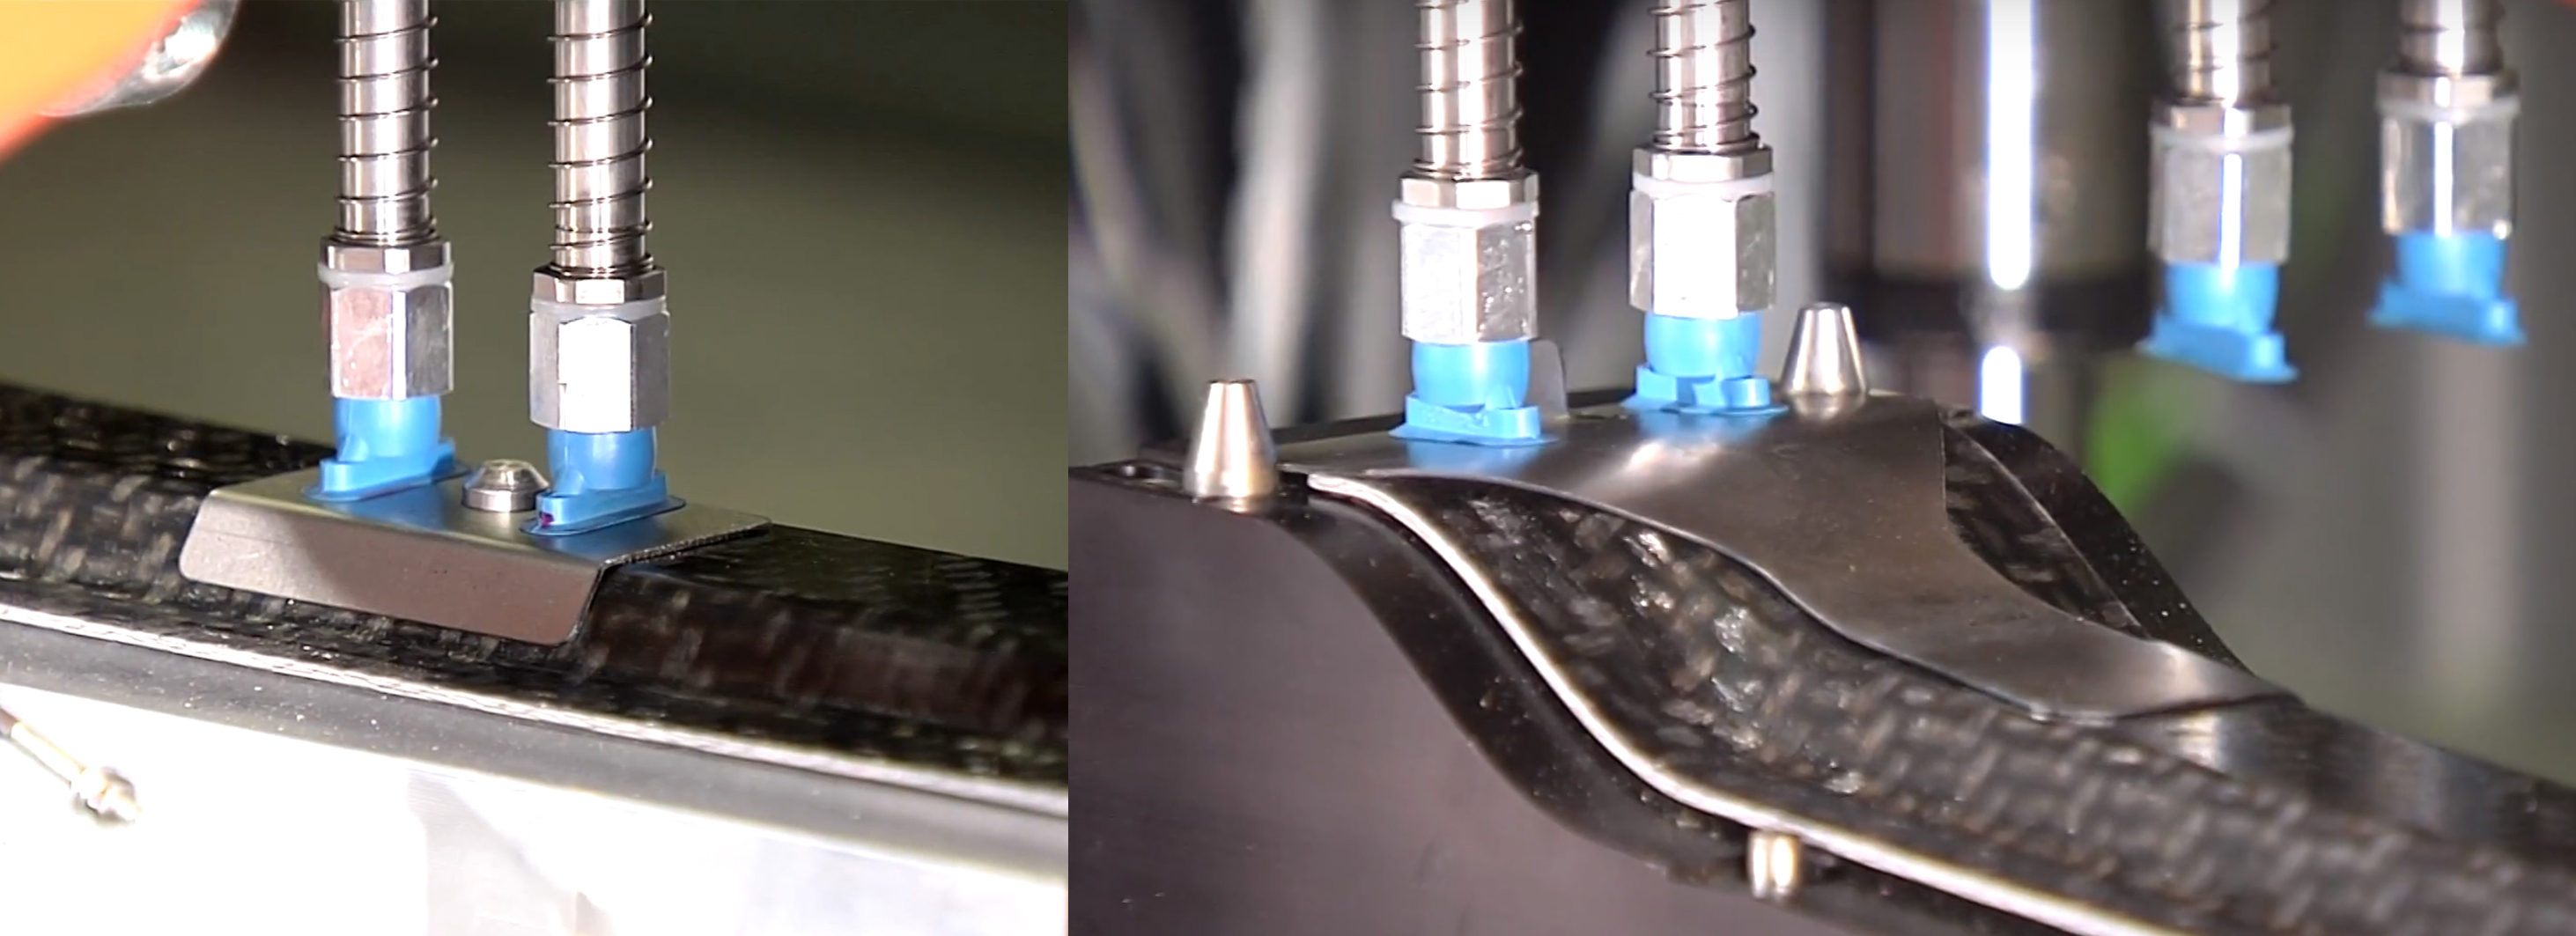
Stap 5. De robot gaat terug naar de structureringscel, pakt de behandelde beugels en plaatst ze, gestructureerde kant naar beneden, op de TPC dakboog.
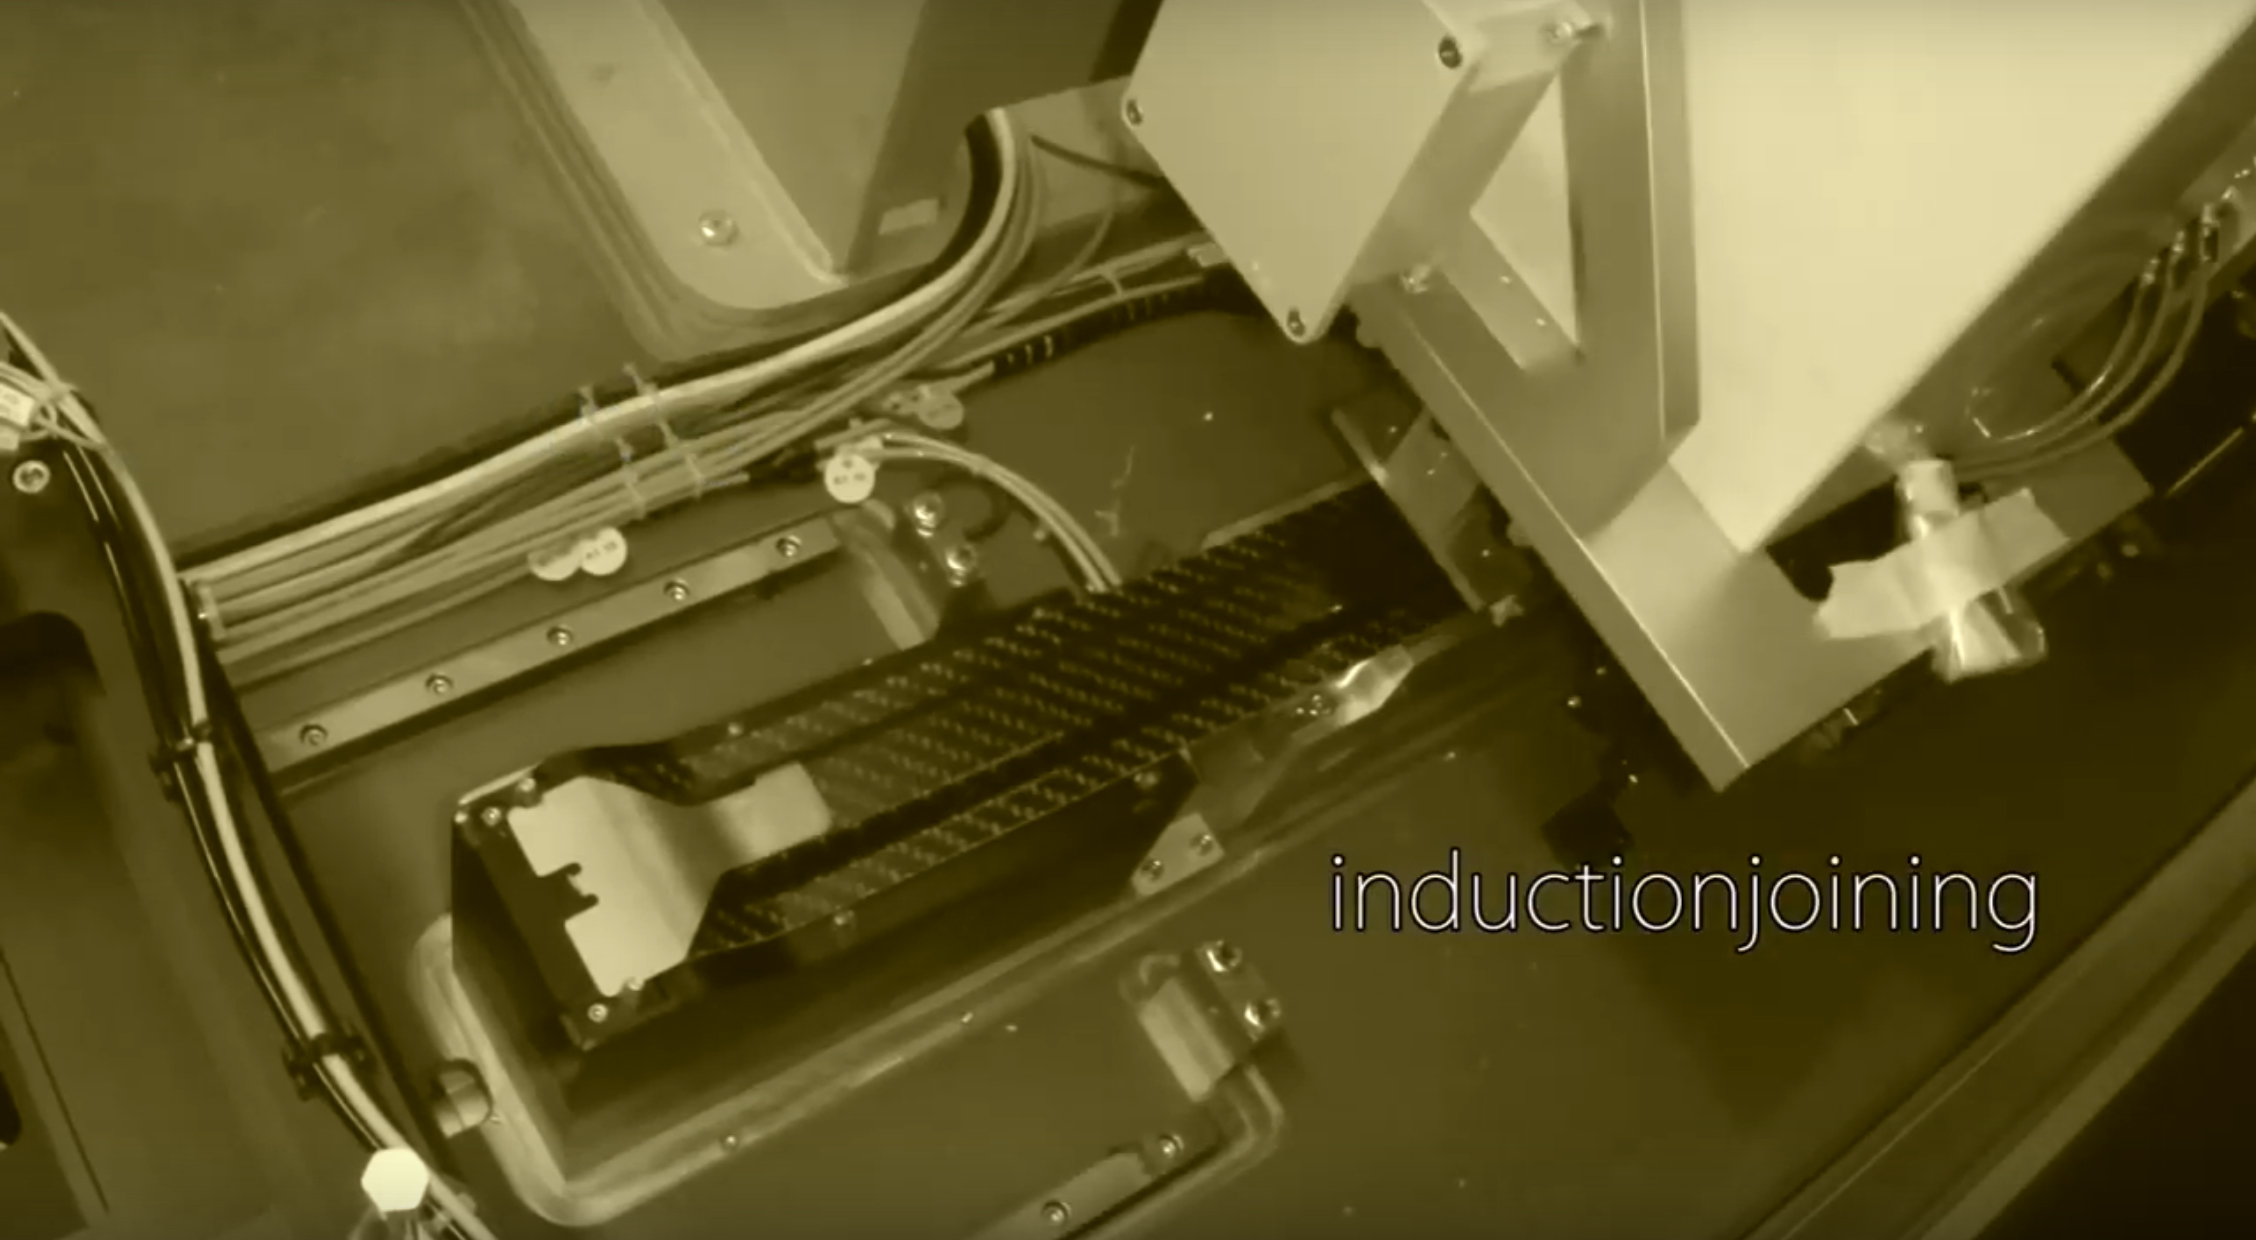
Stap 6. De robot plaatst vervolgens spandevices op de drie beugels. De inductieverbindingseenheid daalt op de middenbeugel. De inductiespoel zorgt dat de metalen beugel verhit, wat de onderliggende composiet's PA6 matrix doet smelten.
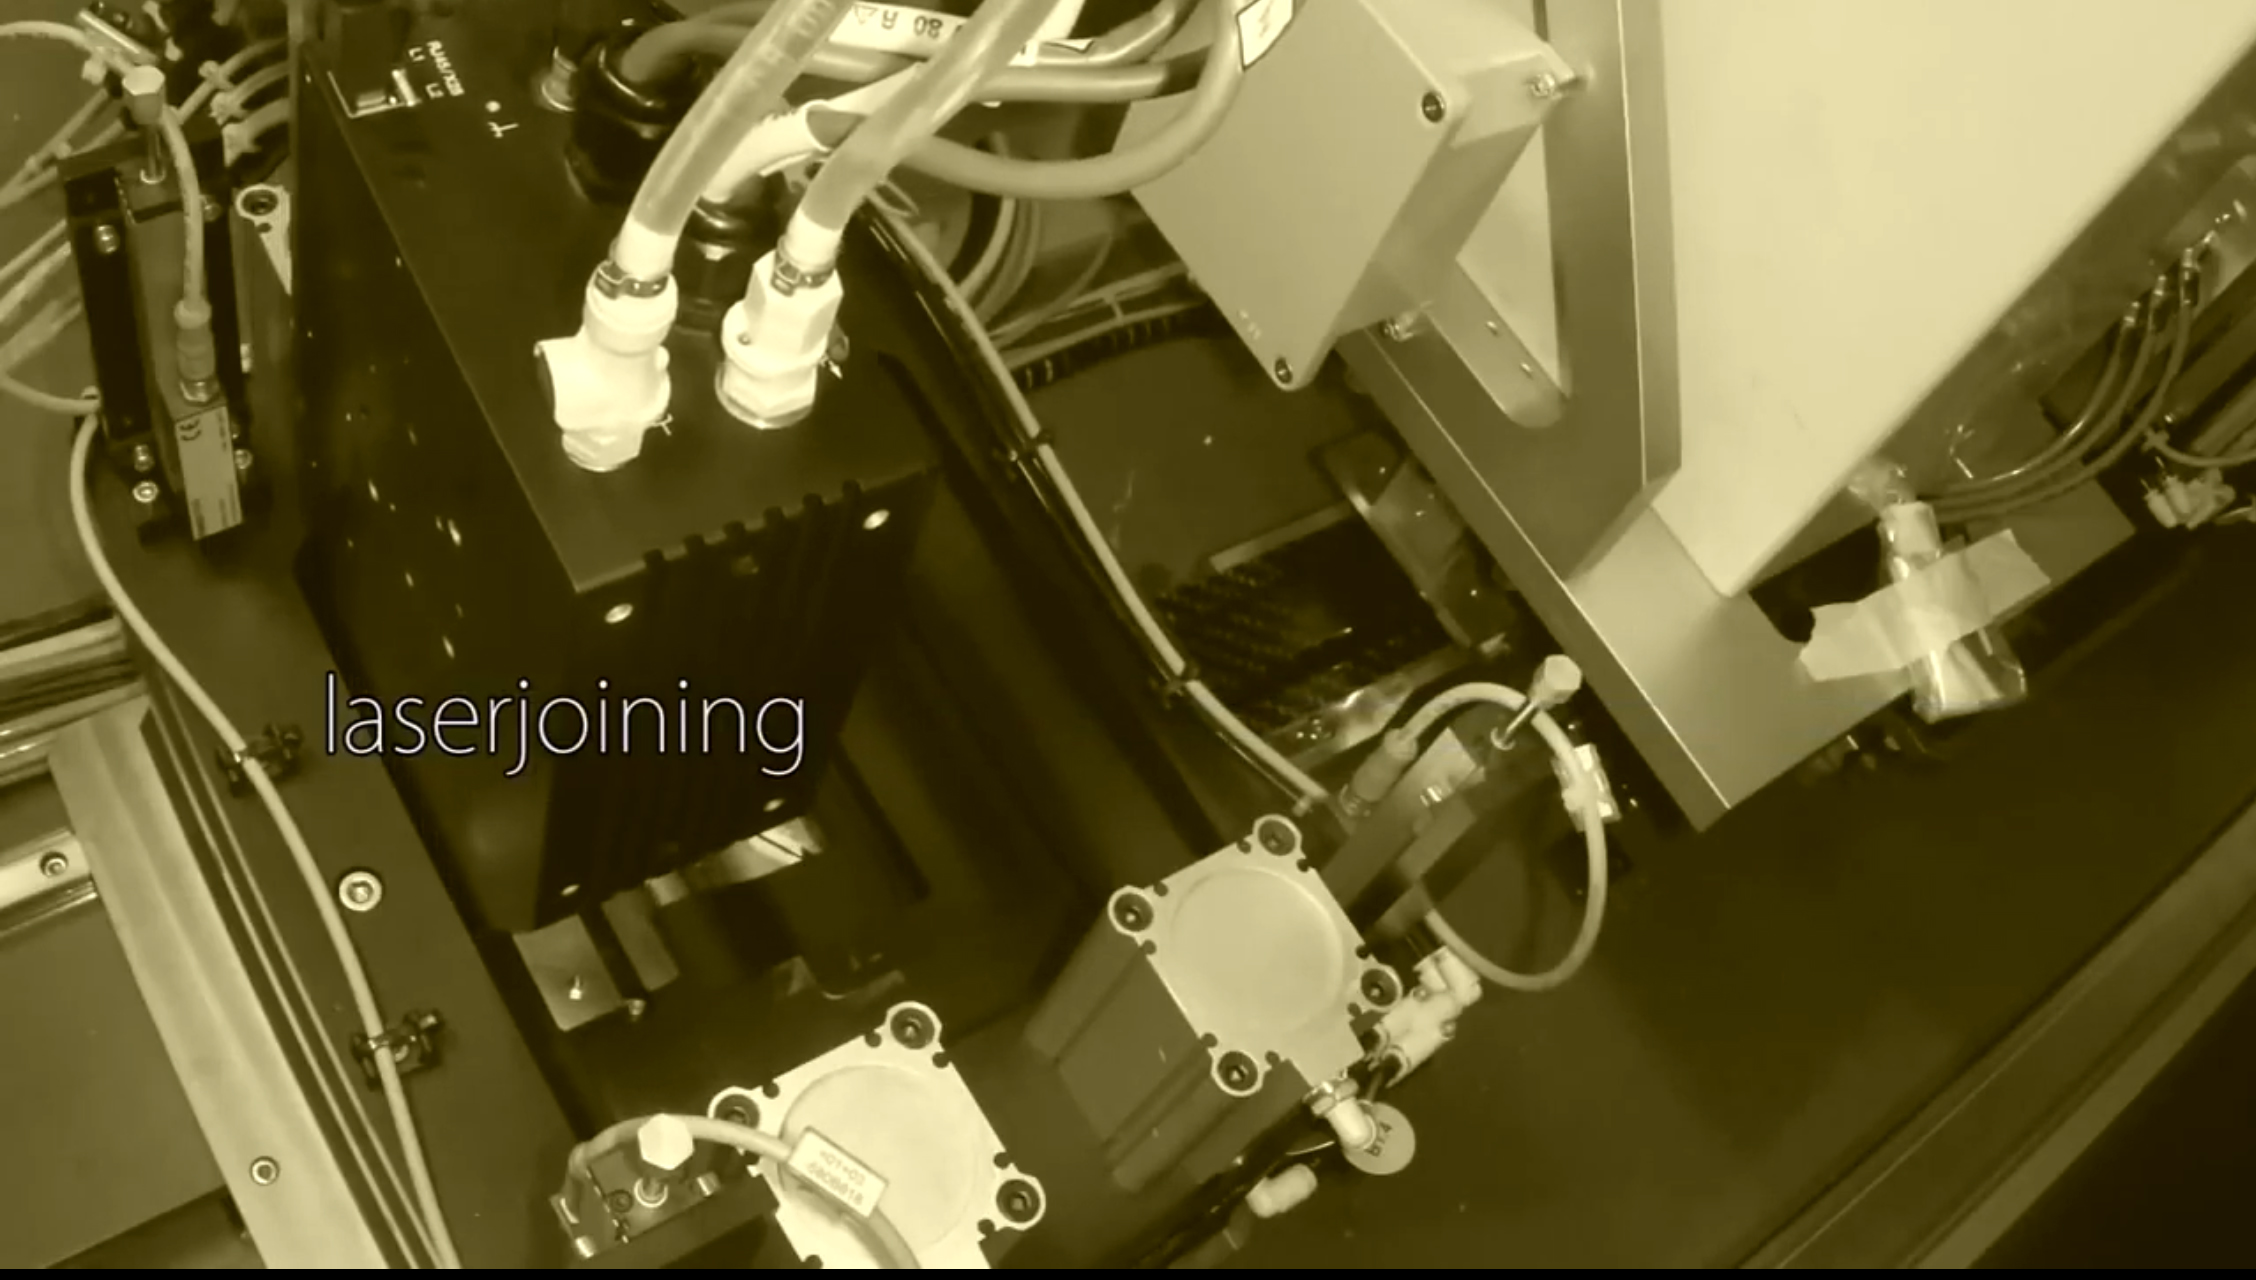
Stap 7. Terwijl inductieverbinding voltooid wordt, wordt de laserverbindingseenheid verlaagd om de linker- en dan rechterzijbeugels te verbinden. De laser verhit het metaal, waardoor de onderliggende PA6 matrix in de undercuts smelt, een hoge-sterkte verbinding creërend.
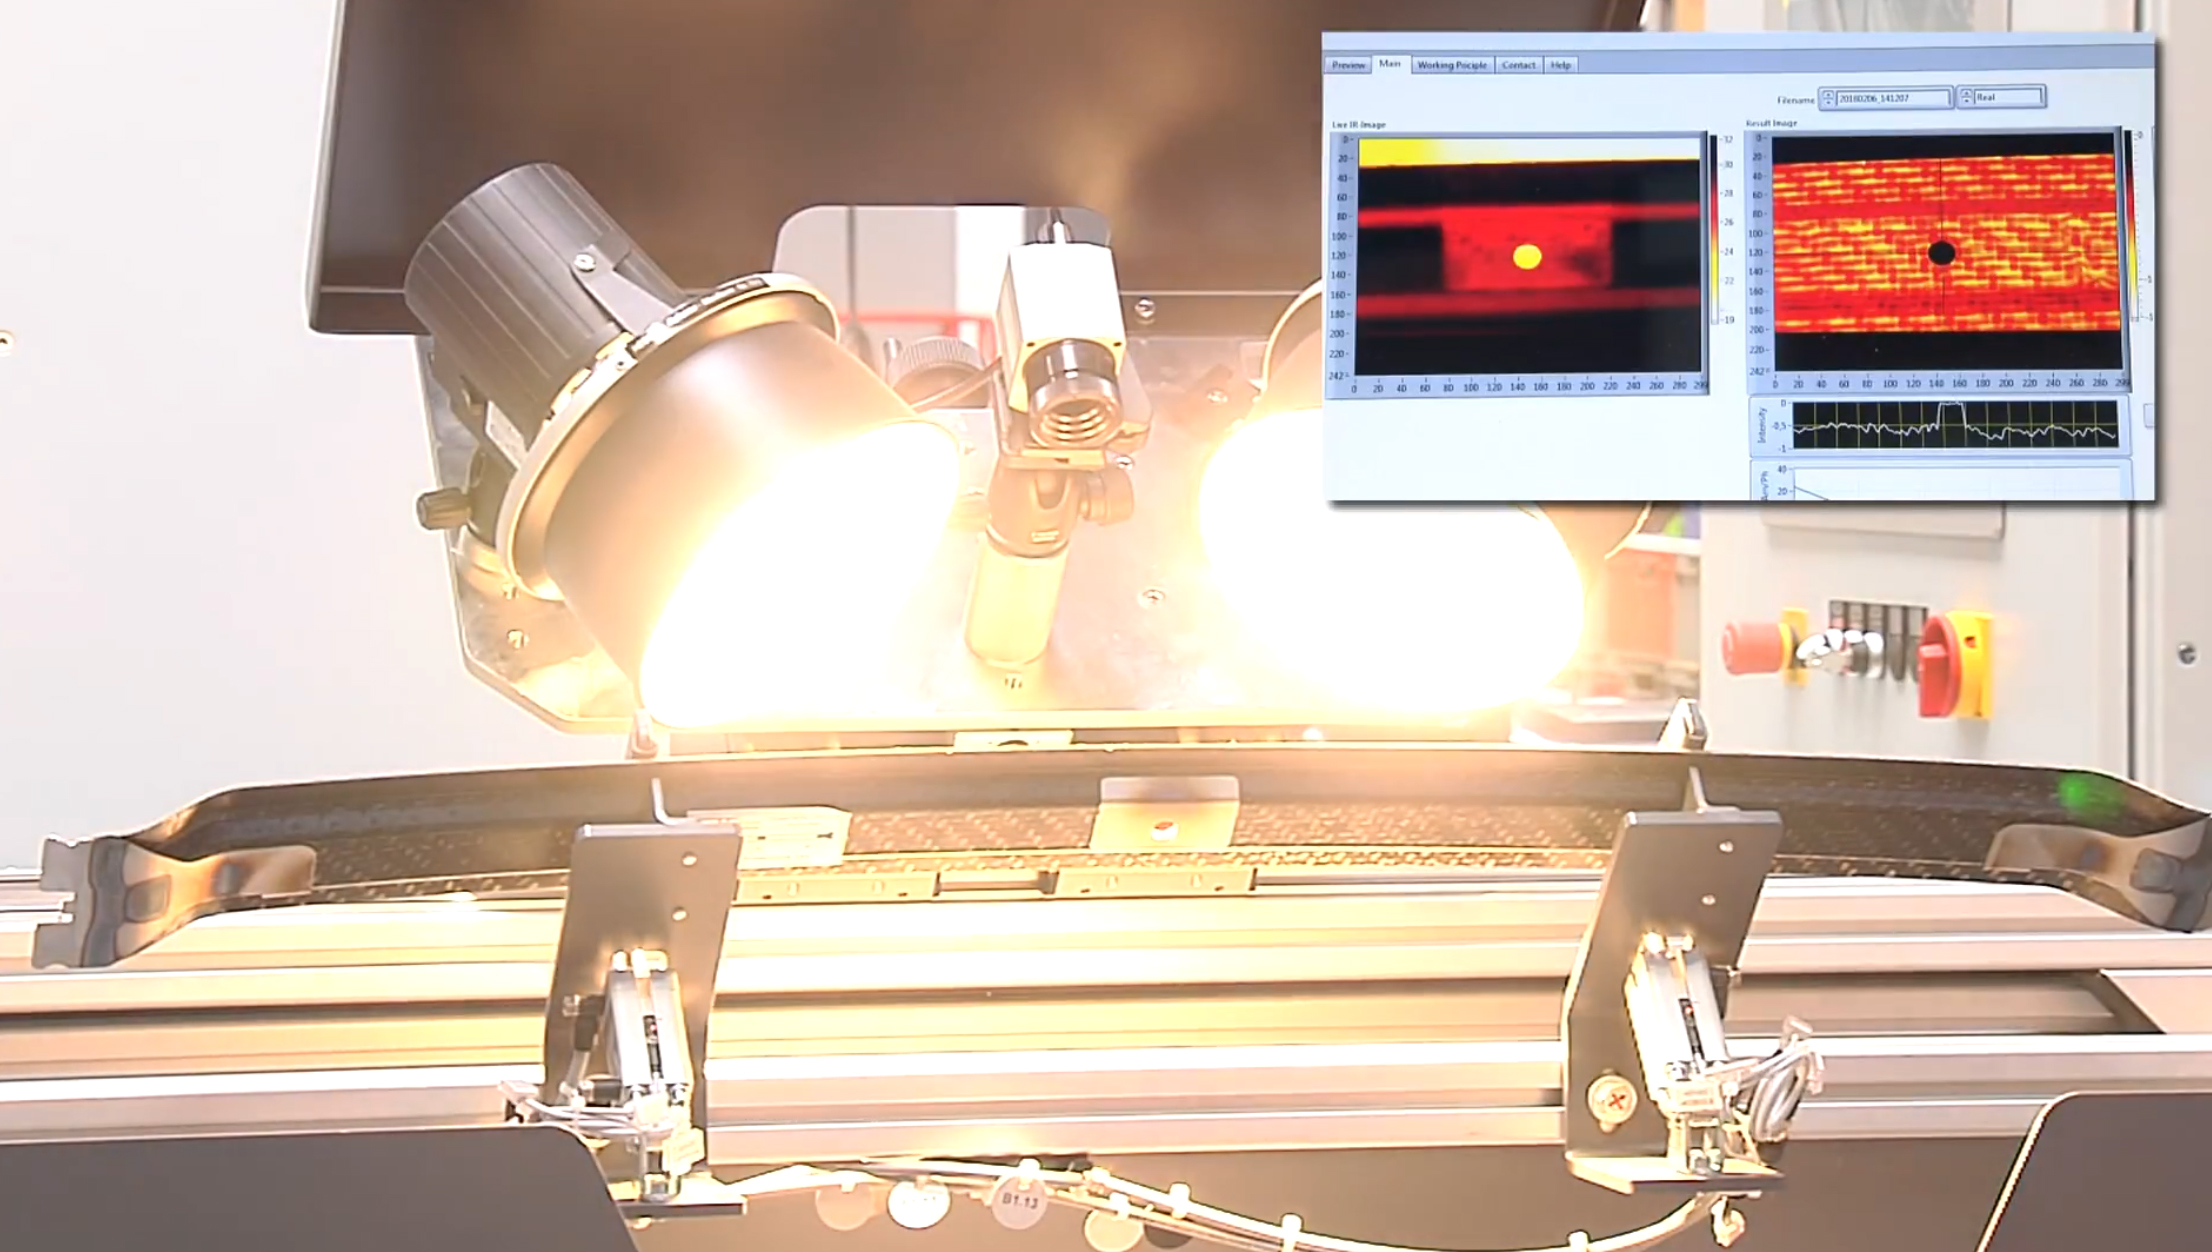
Stap 8. De voltooide hybride structuur wordt in de NDT-cel geplaatst waar lock-in thermografie gebruikt wordt om fouten te detecteren. Halogen lampen verwarmen het composietoppervlak en een IR-camera meet de respons over de tijd. Analyse van deze data wordt verwerkt om een visuele kwaliteitsbeoordeling te leveren.
Verbindingsprocescontrole
De basismethode voor het controleren van beide verbindingsprocessen is het meten van de temperatuur en tijd versus een set geoptimaliseerde parameters die gedefinieerd zijn door testen. "Daarom produceerden we verbindingstestmonsters met verschillende parameters en voerden mechanische testen uit voor elke parameterset met speciale testopstellingen. Voor de zijbeugel werd een combinatie van een schuiftest en peel test ontwikkeld, en voor de middenbeugel gebruikten we een druklasttest, vergelijkbaar met een lap schuiftest, maar je duwt in plaats van trekt, om een schuifbelasting in het verbindingsgebied te krijgen," zegt Popow. De opstelling van deze speciale tests werd samen ontworpen met EDAG Engineering GmbH (EDAG, Fulda, Duitsland), die ook de analyse van de testresultaten deed. Volgend deze procedure, werden de beste set parameters voor de verbindingsprocessen geïdentificeerd en vervolgens gebruikt in de pilot productiecel.
"Het inductieverbindingproces werd van tevoren gecalibreerd," zegt Weidmann. "We weten dat we de verbindingstemperatuur na ongeveer 30 seconden bereiken, maar we meten ook de temperatuur in-situ om veiligheidsredenen om oververhitting te voorkomen." Een pyrometer, die op afstand een oppervlaktes straling meet, werd gebruikt om een bekende hotspot in het inductieverbindinggebied te meten. "Maar het kan geen accurate metingen leveren van de laserverbinding vanwege het hoge niveau van bestraalde licht en warmte in-situ," legt hij uit. Echter, contactsensoren konden gebruikt worden op de composietkant van de laserverbindinggebieden, hoewel ze niet toepasbaar waren voor het inductieverbindingproces omdat ze typisch van metaal zijn en door inductie opgewarmd zouden worden en de meting vervormen.
"De verwarmde gebieden voor alle verbindingen worden ook bedekt door de pers-tool en spannijzers," merkt Weidmann op. "Dus hebben we dikteverandering van het onderdeel door druk en warmte voor en na verbinding gevalideerd als een kwaliteitsborgingsmethode." Deze dikteverandering wordt gemeten door een afstanden sensor geïntegreerd in het positioneringstool voor de dakversterker (ook getoond in Fig. 3). "Wanneer we de onderdelen samendrukken, wordt de afstanden sensor bewogen," legt hij uit. "Wanneer we warmte en verbindingsdruk toepassen, vloeit de gesmolten matrixpolymer in de kaviteiten van de laserstructurering en wordt iets uit de verbindingszone uitgeperst tot de verbinding afkoelt. Dit leidt tot een dikteverandering die gelogd wordt door de afstanden sensor." Weidmann en het IVW team hebben deze afstand gecorreleerd aan onderdeelkwaliteit. "Een dikteverandering – met andere woorden, een compactie – groter dan 0,1 millimeter betekent dat de verbindingskwaliteit goed is," merkt Weidmann op.
Inline NDT
IVW ontwikkelde een andere methode voor kwaliteitsborging – inline thermografietesten. "Voor kwaliteitsborging was het hoofddoel om de eigenschappen in het verbindingsgebied te zien," legt Popow uit. "Maar dit was heel moeilijk, dus voerden we thermografie uit op de composietkant van de verbindingen nadat het onderdeel voltooid was."
IVW koos voor een actieve thermografietechniek genaamd Lock-In Thermografie omdat het een betere signaal-ruisverhouding biedt dan andere actieve methoden (bijv. Pulse Phase Thermografie) en ook kan inspecteren op diepere defecten. "Het basisidee is om warmte in het composiet te stoppen, wat dan geleidt in het verbindingsgebied en terug naar het oppervlak," zegt Popow. "Met Lock-in Thermografie wordt het onderdeel geëxciteerd met een gedefinieerde frequentie over meerdere periodes. We analyseren dan deze respons over de tijd. Als je gebieden hebt tussen het composietoppervlak en het verbindingsgebied die niet homogeen zijn door een holte of defect, zal dit zich tonen in de thermische respons."
De thermische respons wordt vastgelegd als een afbeelding. De stippen die deze afbeeldingen vormen zijn pixels, kort voor picture elements. Elke pixel is ook een meetpunt. Dus wordt het temperatuursignaal voor elke pixel over het hele inspectiegebied geanalyseerd. "Als resultaat krijg je amplitude en fase informatie voor elke pixel, en de software reconstrueert dit dan weer naar een afbeelding, die visueel geïnspecteerd kan worden," voegt hij toe. Maar het leverde ook grote sets metingen voor de 128 geteste onderdelen. "We hebben deze NDT resultaten gecorreleerd met de resultaten van de mechanische testen uitgevoerd door EDAG," zegt Popow. Zijn team testte ook het verbindingsgebied na het verwijderen van de beugels – dwz destructieve testen. "We hebben dus drie sets testresultaten gecorreleerd en kunnen nu lage-sterkte versus hoge-sterkte verbindingsgebieden identificeren uit de visuele analyse van de thermografieresultaten," zegt hij.
Geïntegreerde cel voor massa-productie
Een van FlexHyJoin's grootste prestaties, zegt Weidmann, is het integreren van alle technologie-eenheden, elk ontwikkeld door een ander projectpartner, in een geautomatiseerde, geoptimaliseerde productielijn. Voithofer, die de apparatuur bij Fill integreerde, legt uit dat "elk set apparatuur die naar ons verzonden werd, een andere controller gebruikte. Ik moest een master PLC bedenken om alle verschillende processeenheden te controleren." Dit omvatte de laserbehuizingen en de cel's handling robot, die geleverd werden door Fill. "Het was ook heel moeilijk om al deze processtappen samen te laten werken omdat ze verschillende hoeveelheden tijd innemen," voegt hij toe.
Voithofer begon met het ontwikkelen van een architectuur voor elke processeenheid en robot, rekening houdend met hoe ze te positioneren voor de beste flow. "Ons concept was om de drie stations – structurering, verbinding en NDT – modulair te houden, in drie afzonderlijke behuizingen," zegt hij. "Op die manier konden we enkele eenheden extraheren en op beurzen of andere demonstratieprojecten gebruiken, en ze terugbrengen. Dus de werkel is modulair, maar geïntegreerd."
Fill's decennialange ervaring in dit type systeemintegratie voor seriële composietproductie hielp bereiken wat Popow ziet als FlexHyJoin's grootste prestatie: het gaan van lab-schaal naar industriële schaal. "We zijn het eerste consortium dat een proces als dit realiseert, wat geschikt is voor massa-productie van composieten verbonden met metaal," zegt hij. "Dit proces kan gebruikt worden voor veel automotieve onderdelen zoals stabilisatorstangen, bumpers en deuren," merkt Voithofer op. "Er zijn veel composietonderdelen die verbinden met metaalonderdelen in een lichtgewicht BIW."
Aanpassing voor meerdere industrieën
Echter, er zijn een paar veranderingen nodig voordat de cel in seriële productie gezet kan worden. "We zouden de laserstructurering en verbinding niet langer in afzonderlijke behuizingen houden, maar ze combineren in één," zegt Voithofer. "Dit zou de noodzaak voor behuizingsdeuren om te openen en sluiten tussen deze processen wegnemen, cyclus tijd reduceren." Hij zou ook alle stations lineair op een transporterband verbinden. De lijn zou dus continu draaien, met onderdelen opgepakt en teruggeplaatst op de transporter voor elk station voordat ze de cel verlaten klaar voor assemblage in een BIW. Dit zou de cyclus tijd verder verkorten. Ook uitgebreide lades die honderden onderdelen kunnen voeden, zouden de lijn in staat stellen om door hele shifts te draaien zonder heraanvulling.
Hoewel deze pilot productiecel gericht was op de automotive industrie, merkt Popow op dat het gemakkelijk aangepast kan worden aan luchtvaart, sport/consumentengoederen en industriële toepassingen. "Dat was eigenlijk een van de hoofdrichtlijnen," zegt Weidmann, "dat het in staat moet zijn om verschillende geometrieën en onderdelen te verbinden. De enige verandering zou de inductieverbinding compactietool, de spannijzers voor laserverbinding en de ondersteuningstooling moeten zijn. De hoofdonderdelen van de cel zouden hetzelfde moeten blijven." Hij merkt op dat IVW ook hybride verbinding van titanium en staal aan geweven koolstofvezel/polyphenylene sulfide (PPS) organosheet composieten gedemonstreerd heeft en nu polyetheretherketone (PEEK) en polyetherketoneketone (PEKK) demonstraties ontwikkelt. "Dit vereist simpelweg het aanpassen van de verbindingsprocessen voor hogere temperaturen en het herdefiniëren van optimale procesparameters," zegt Weidmann. "De cel is open voor een verscheidenheid aan materialen, inclusief aluminium en koper alsook andere thermoplastische composiet matrix systemen zoals polypropylene en polyethylene."
"De projectpartners hebben goed samengewerkt en zijn opgewonden om verder te gaan in ontwikkeling," merkt hij op. "We denken dat dit type productie heel veelbelovend is, en de reactie die we tot nu toe van de industrie ontvangen hebben toont aan dat er een verscheidenheid aan bedrijven zijn die deze belofte ook zien."
Hars
- Solvay versterkt thermoplastisch composiet productie met nieuwe Greenville faciliteit
- Fraunhofer implementeert geavanceerde Engel-automatisering voor thermoplastisch composiet R&D
- Waarom harsselectie cruciaal is: composite sterkte en prestaties verbeteren
- DLR Instituut voor Structuren en Ontwerp Verbetert Thermoplastische Composiet Rumpstechnologie
- Draagbare reparatiesets vereenvoudigen in-the-field composietstructuur onderhoud
- Geavanceerde Composiet Isogrid Structuren Gecreëerd met High-Tech Depositietechnologie
- Hexcel en Arkema lanceren HAICoPAS om koolstofvezel thermoplastische composieten te revolutioneren
- Qorad: Nieuw FRP bekledingssysteem revolutioneert residentiële gevelbekleding
- Hybride holle-profiel technologie: Combineren van composiet en metaal voor superieure versterking
- Ti0,91O2/CdS Hybride Spheren: Synthese, Structurele Karakterisering, en Uitzonderlijke Indirecte Optische Overgang
- Voorspelling van oppervlakte-impedantie van metasurface-grafene hybride structuren in het terahertz-regime