



Hoe Kanfit COVID-19 het hoofd biedt en groeit met Composites 4.0-technologie
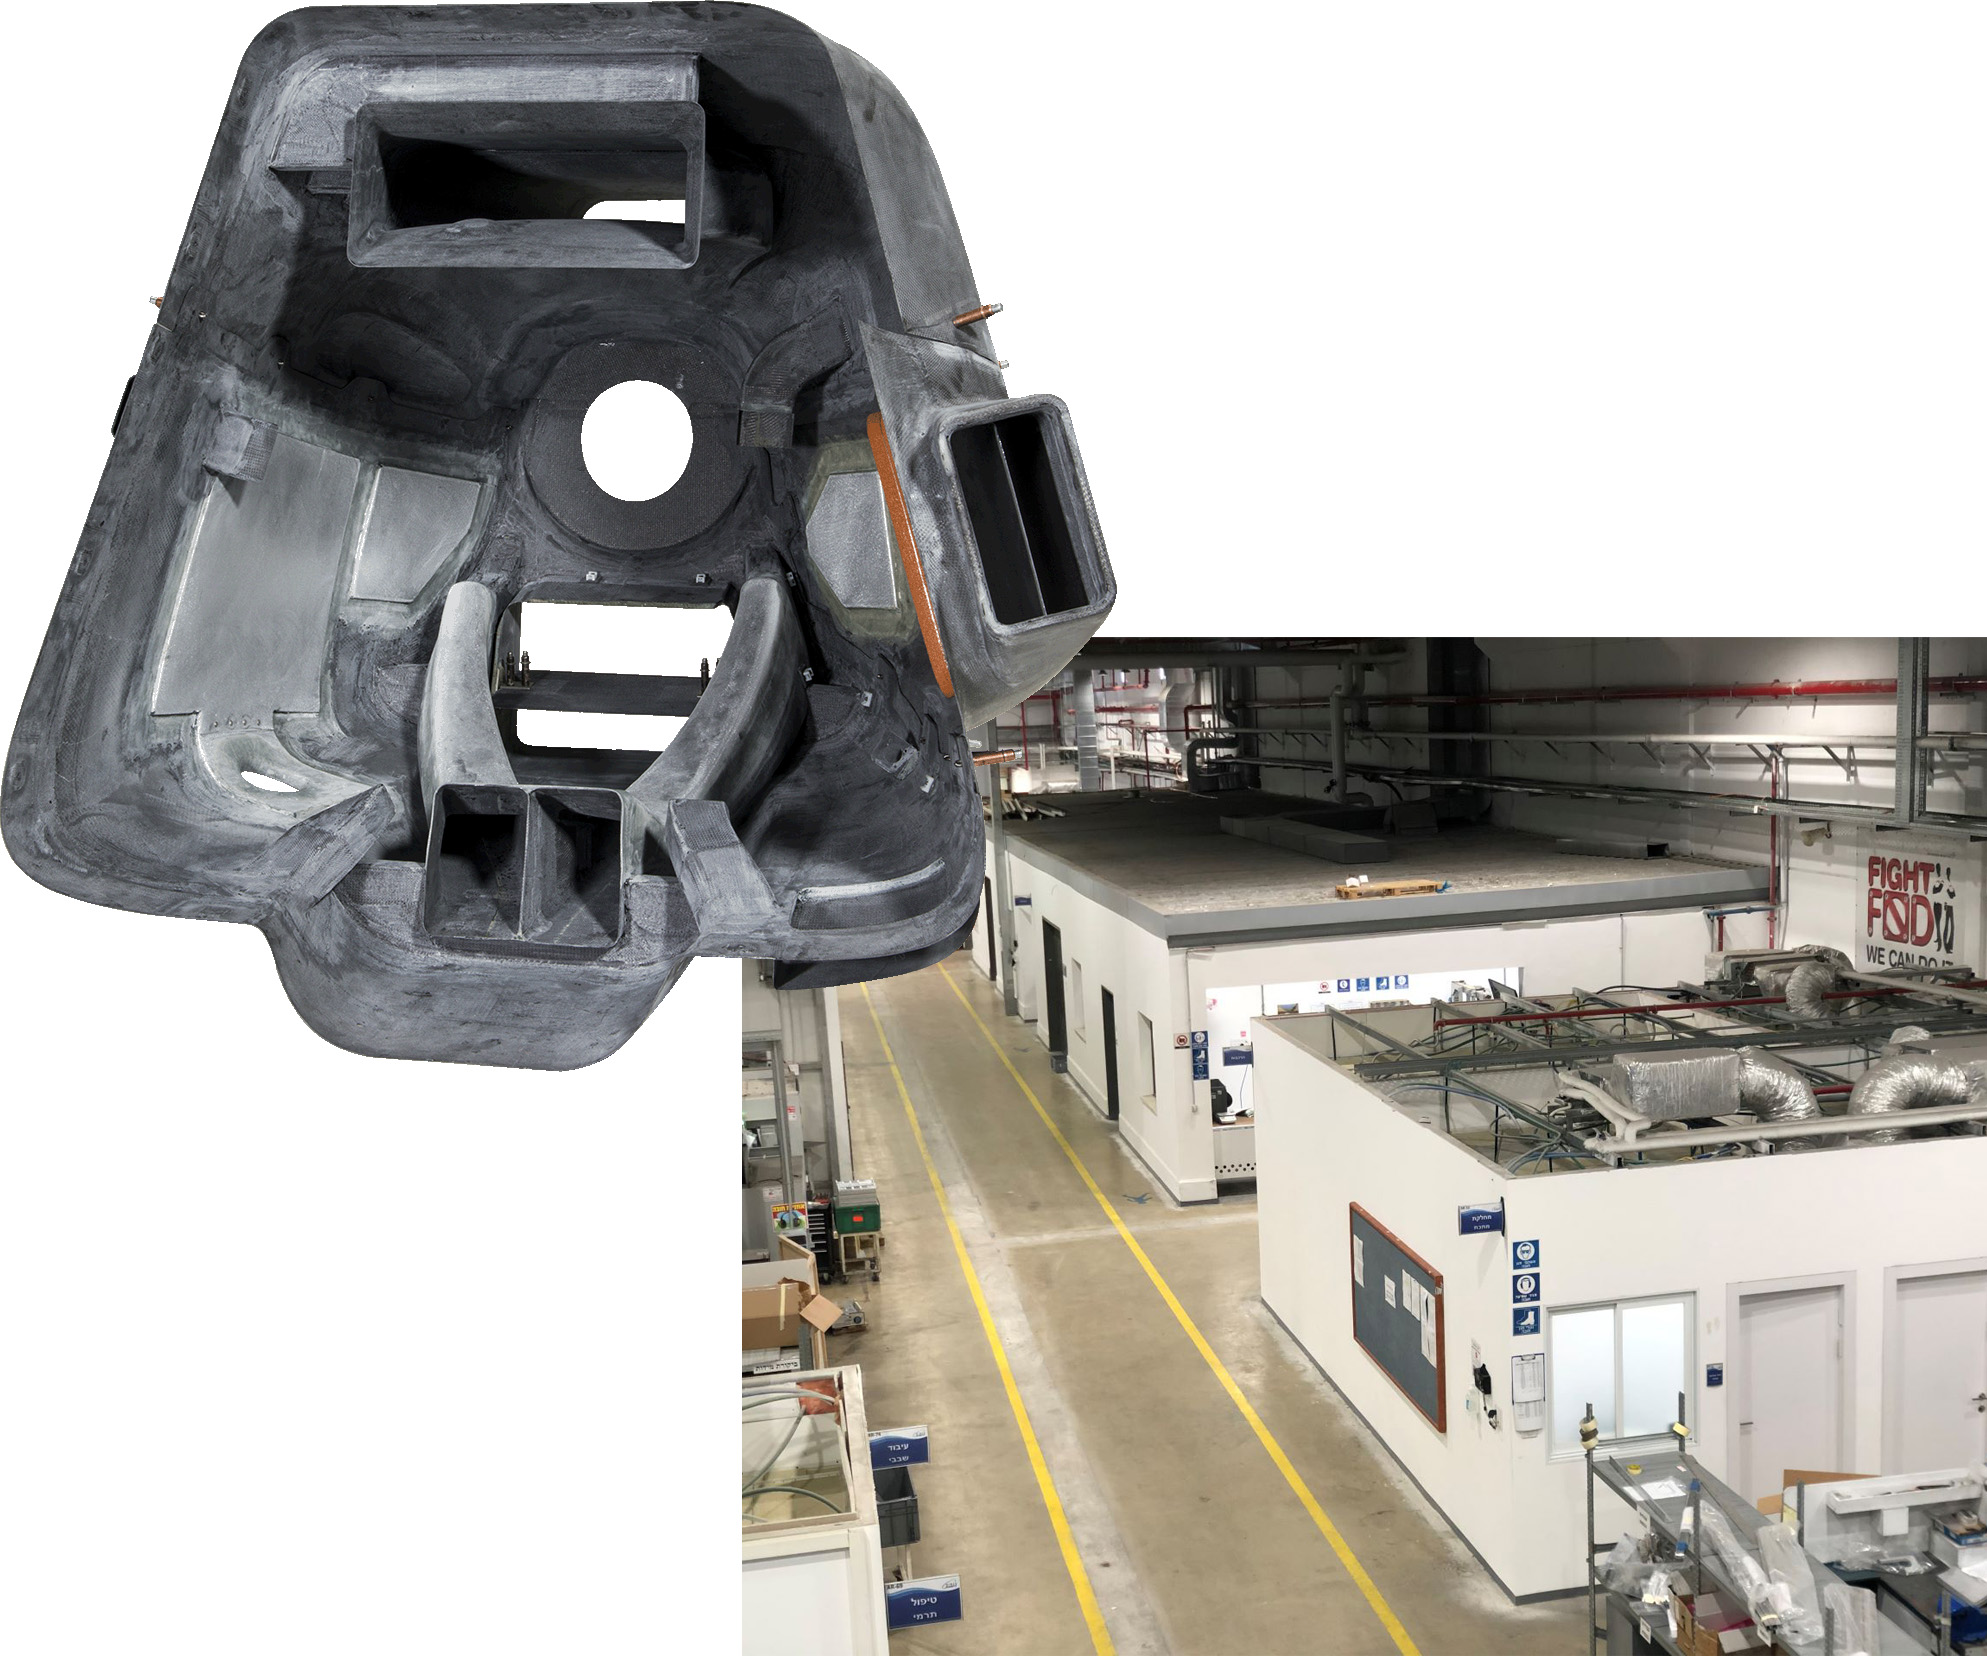
Omgaan met COVID-19
Ter voorbereiding van een artikel over de digitalisering van composietproductie voor onze juli-editie, interviewde ik Shachar Fine, EVP Business Development, Marketing & Sales bij Kanfit Ltd. (Nof-Hagalil, Israël), een snel groeiende, gediversifieerde composietfabrikant en toeleverancier aan de luchtvaartindustrie. CW noemde Kanfits gebruik van Bluetooth-sensoren kort in onze 2018-serie over bedrijfsbezoeken in Israël (zie "Bloeiende pionier in de luchtvaart bouwt bedrijf..."). In deze blog duik ik dieper in dit op kunstmatige intelligentie (AI) gebaseerde systeem.
Omgaan met COVID-19
Eerst besprak Shachar Fine en ik kort hoe Kanfit omgaat met COVID-19 en de composietproductie in stand houdt. "De Israëlische overheid heeft richtlijnen uitgevaardigd dat bepaalde 'niet-essentiële' bedrijven moeten sluiten (bijv. sportscholen, kapsalons, etc.)," legt hij uit, "maar die gedefinieerd zijn als 'essentieel' (bijv. COVID-19 en gezondheidszorgvoorzieningen, voedsel, etc.) mogen op welk tempo dan ook doorwerken, mits werknemers minstens twee meter afstand houden. De defensie-industrie mag tot 50% van zijn personeel inzetten en de overige industrie tot 30%, mits deze bedrijven de afstandsvereiste naleven."
"We halen tot 50% van onze werknemers per dienst aan en draaien twee diensten," zegt Fine. "Een derde dienst rechtvaardigde zich nooit omdat de productiviteit gewoon te laag was. Ook nu doen we dat niet. Wel verlengen we enkele diensten. In afdelingen zoals bewerken, waar werknemens voornemelijk geautomatiseerde apparatuur controleren, lopen we 12-urige diensten. Maar in afdelingen waar werknemers meer handmatige taken uitvoeren, lopen we diensten van 8-10 uur." Hij legt uit dat dit in de basis gedaan wordt om de productiviteitsverlies door de vereiste sociale distancing te compenseren.
Fine gaf aan graag te willen horen hoe andere composietfabrikanten zich aanpassen. "Ik ben er zeker van dat ik kan leren van wat composietfabrieken in andere delen van de wereld doen. Ik zit in een Business Development-groep op WhatsApp hier in Israël en we delen adviezen over hoe je bedrijfsontwikkeling kunt voortzetten als je niet kunt bijeenkomen of reizen. Natuurlijk is de prioriteit om iedereen veilig en gezond te houden."
Bluetooth versus RFID-systeem
Zoals uitgelegd in het artikel over de bedrijfsbezoeken van 2018, werd het systeem dat Kanfit installeerde geleverd door het Tel-Avivse start-up Trekeye. Het systeem bestaat uit Bluetooth (draadloze) tags die aan elk werkorderbordje worden bevestigd, wat de werkorder is die mee reist met het onderdeel.
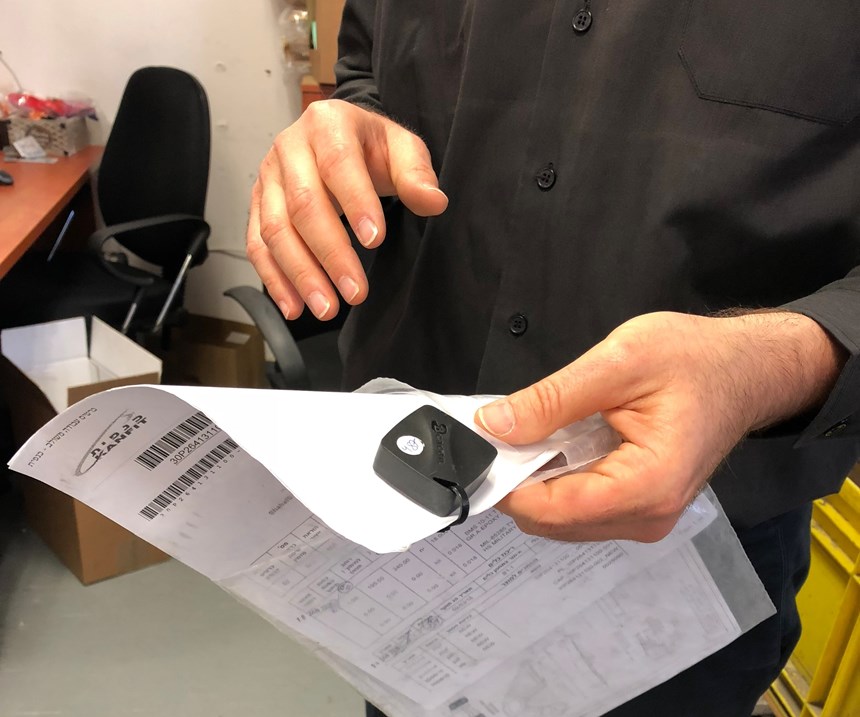
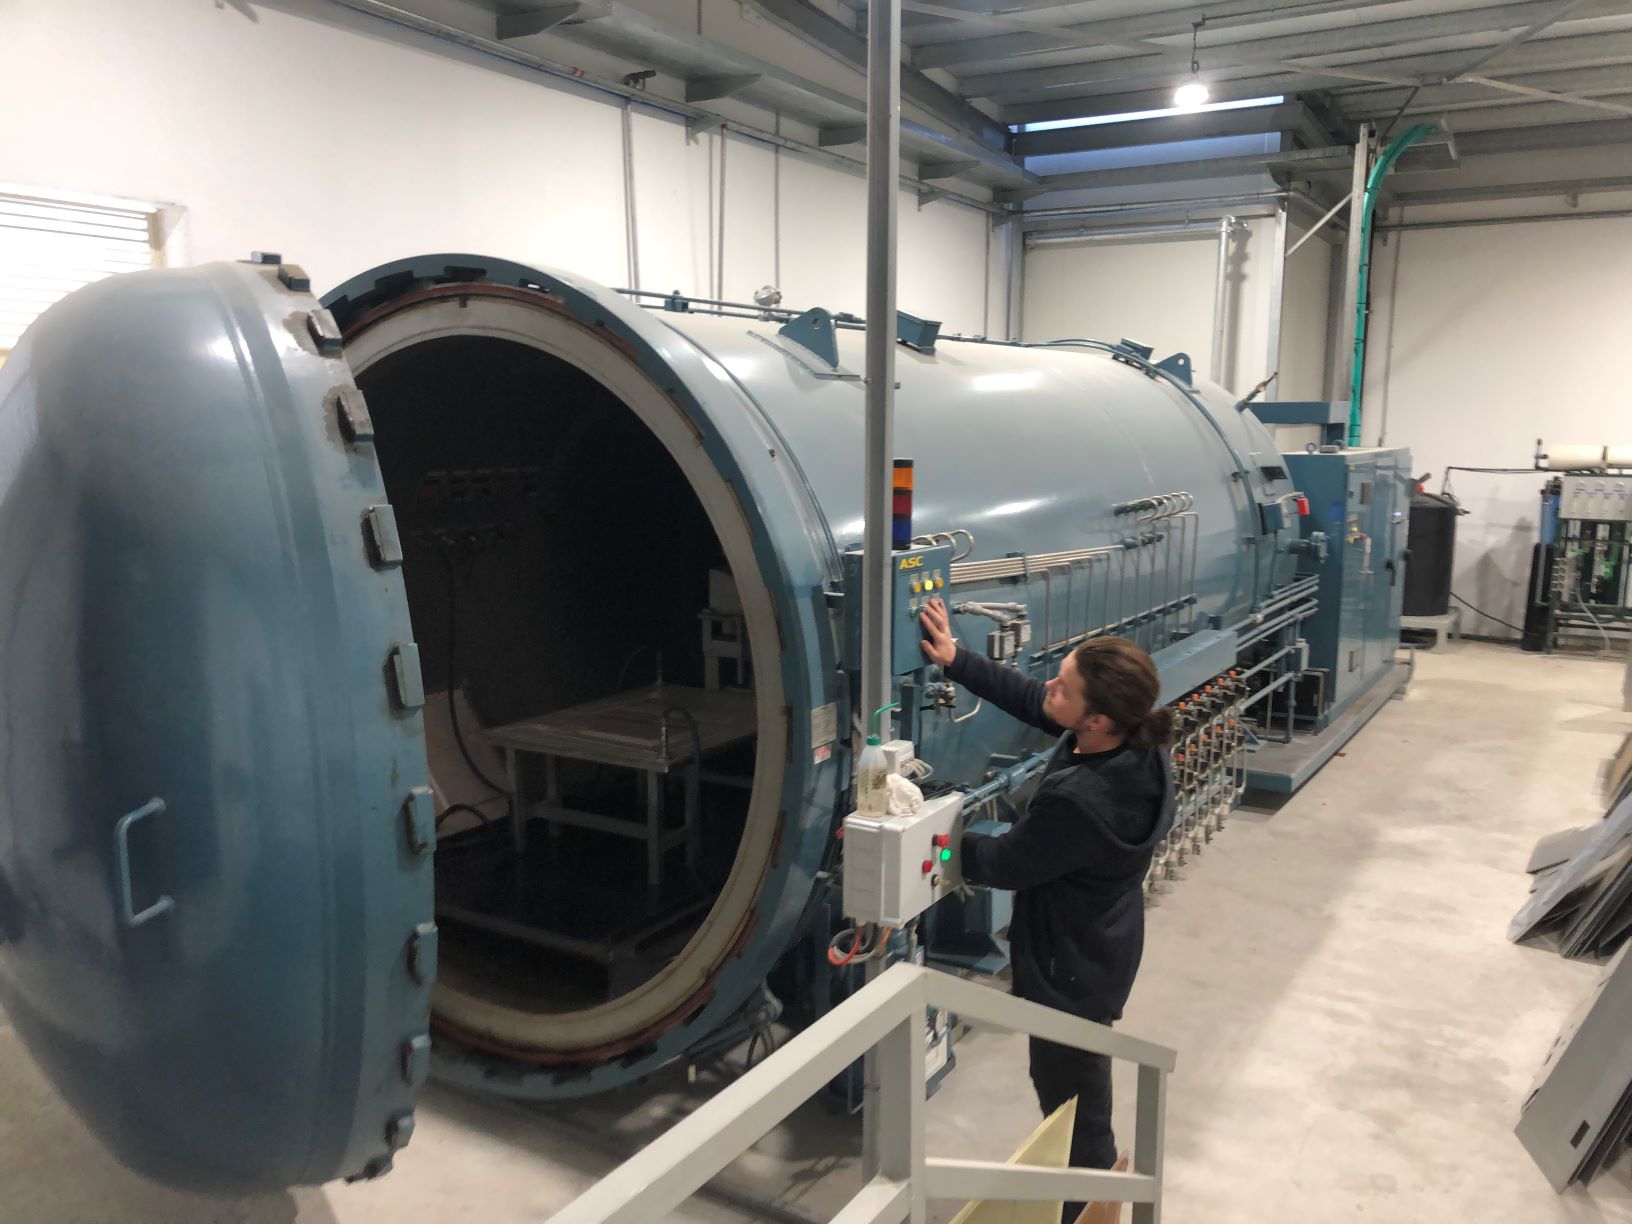
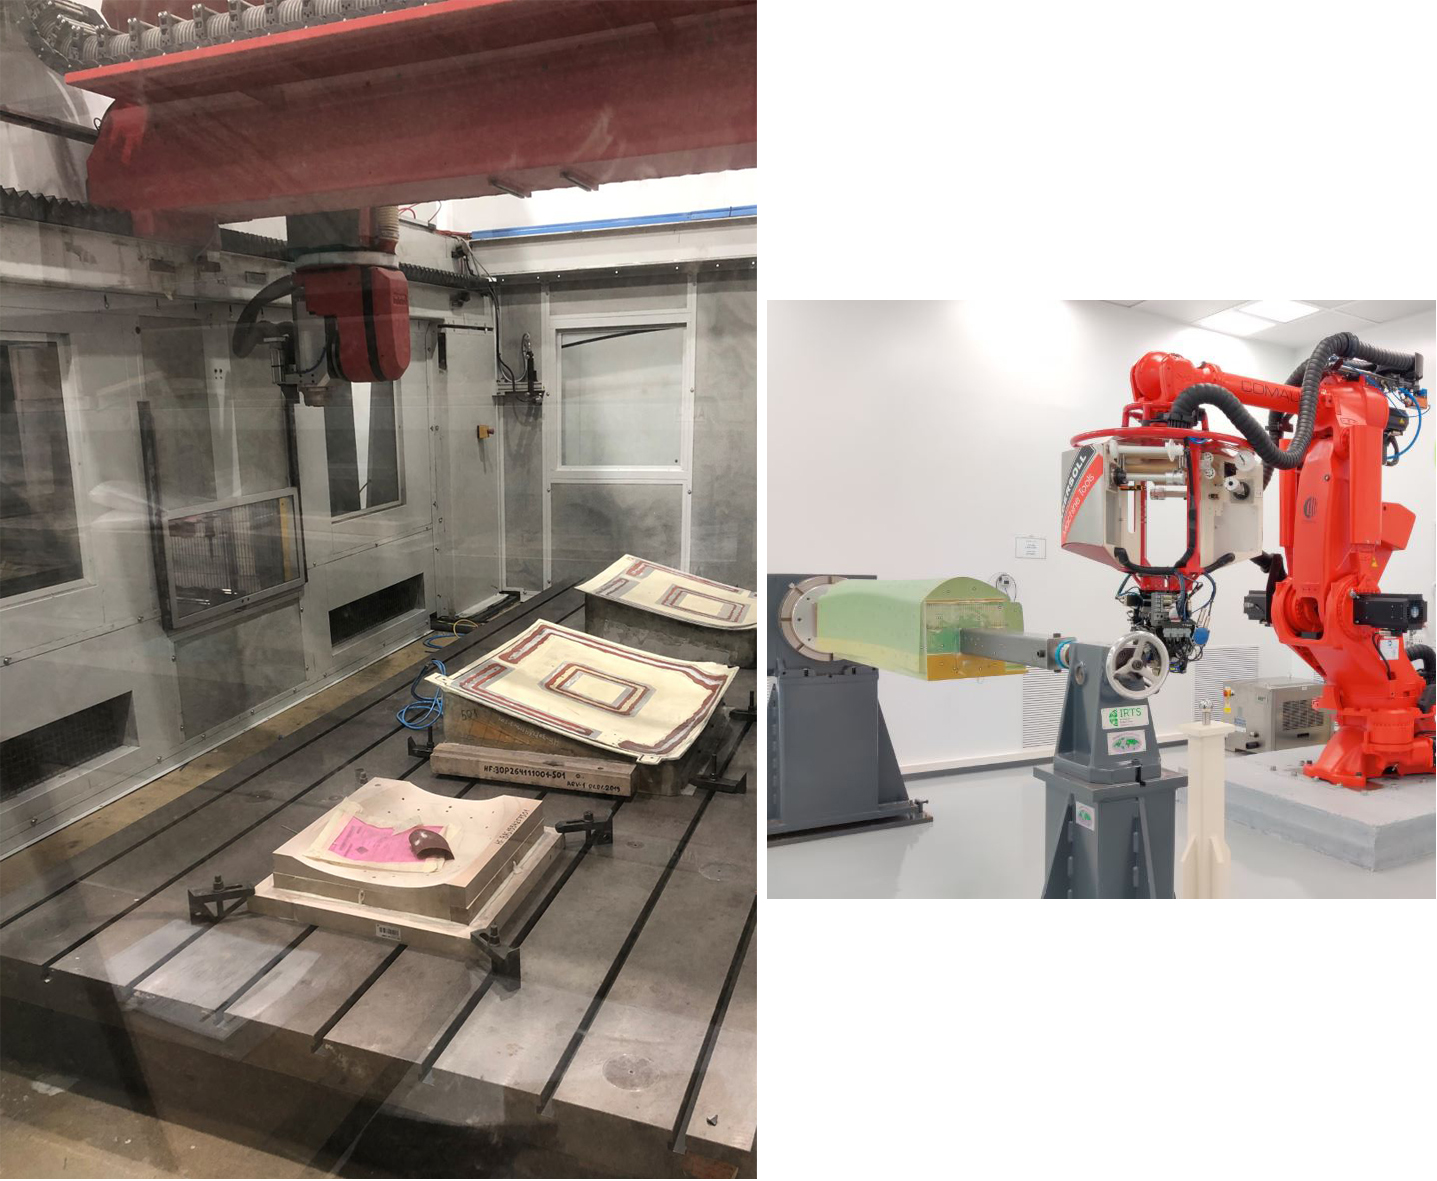
Wanneer de werkorder voor een onderdeel wordt geprint, wordt de tag erop geplakt en vervolgens naar de productie geleverd. Voor composietonderdelen kunnen de volgende stappen geautomatiseerd snijden en kitting van prepregs of droge versterkingen, leggen, prevormen/debulken, harsinjectievormen (RTM) of vacuümzakken en autoclave-hardening, afsnijden, niet-destructieve testen (NDT) en schilderen omvatten. Meestal zijn er meerdere inspecties tussen deze stappen door. Het procesketen kan ook montage met kleine en grote metalen onderdelen tot grotere modules omvatten. Het produceren van dergelijke modules, inclusief het installeren van diverse systemen (bijv. bedrading, isolatie, gedistribueerde stroomvoorziening, etc.) is een groeiende trend voor toeleveranciers aan de luchtvaartindustrie. Zodra het procesketen compleet is en het onderdeel/de module klaar is voor verzending, wordt de Bluetooth-tag verwijderd en opnieuw gebruikt voor een nieuwe werkorder.
Fine legt uit dat het tags zijn, geen sensoren. "Een tag meet niet, maar zendt alleen een signaal uit," merkt hij op. In dit geval zendt elke Bluetooth-tag elk 10 seconden zijn serienummer uit. "Antennes ontvangen deze signalen en trianguleren de positie van elke tag," zegt Fine. Het laatste systeemcomponent is de software, die de verzamelde data verzamelt, algoritmes toepast om het te analyseren en reageert met alarmen en/of voorgestelde acties. De Bluetooth-tags werken op batterijen, maar de software waarschuwt wanneer de batterijen bijna leeg zijn, en de batterijen houden meer dan een jaar.
Kanfit heeft gekeken naar het gebruik van RFID-tags, maar omdat ze radiofrequentie (elektromagnetische velden) gebruiken om data te verzenden, stoort metaal het signaal. "We hebben veel metaal in onze productieomgeving," legt Fine uit. "Je moet dus nadenken over waar je de RFID-antennes in het gebouw plaatst zodat het signaal van elke tag altijd wordt ontvangen. Als RFID-tags periodiek niet registreren, is de hele datastroom gecompromitteerd. Met onze Bluetooth-tags hebben we 100% registratie bewezen. We gooiden ze bij metalen onderdelen en plaatsten ze bij verschillende antennes. Elke keer pakte het systeem 100% van de tags op."
Een ander verschil, legt hij uit, is dat Bluetooth-tags actief zijn, ze zenden een signaal uit, terwijl RFID-tags doorgaans passief zijn – hun signalen worden alleen opgepikt als ze voorbij een geschikt geplaatste antenne komen. "Met de Bluetooth-tags positioneer je antennes waar je wilt dat het systeem onderdelen rapporteert," zegt Fine. "Er is dus geen technologische beperking zoals bij het RFID-systeem. Je kunt de antennes op een muur, plafond of een werkstation plaatsen. Waar je ze plaatst en hoeveel je in een gebied gebruikt, hangt af van de resolutie die je nodig hebt. In een wachtgebied is bijvoorbeeld één antenne op het plafond voldoende, maar in een gebied met verschillende processtappen heb je misschien meerdere antennes nodig."
Een nadeel van het Bluetooth-systeem dat Kanfit installeerde van Trekeye is de kost. "Er zit veel infrastructuur in," zegt Fine, "en deze Bluetooth-tags kosten dollars, niet centen zoals RFID-tags." Er was ook een significante ontwikkeling vereist waarvoor Trekeye-ontwikkelaars on-site moesten zijn. "Ze hielpen ons de antennes te positioneren zodat de informatie die we verzamelden geoptimaliseerd was voor wat we wilden bereiken," legt hij uit. "Ze leerden ons hoe we omgingen met overlappende gebieden van antennes zodat het systeem niet in de war raakt door één tag die door twee antennes met dezelfde intensiteit wordt gelezen. Het was een proces."
Onderdelenkaarten en spaghetti-diagrammen
Eenmaal geïnstalleerd en draaiend, leverde het systeem onderdelenkaarten en spaghetti-diagrammen op. "Onze IT-afdeling had de online kaart van het systeem constant open," legt Fine uit. "Wanneer een werknemer een onderdeel zocht, ging hij naar IT, lokaliseerde het onderdeel snel en haalde het op in de fabriek. Het was heel makkelijk te zien waar alle onderdelen waren."
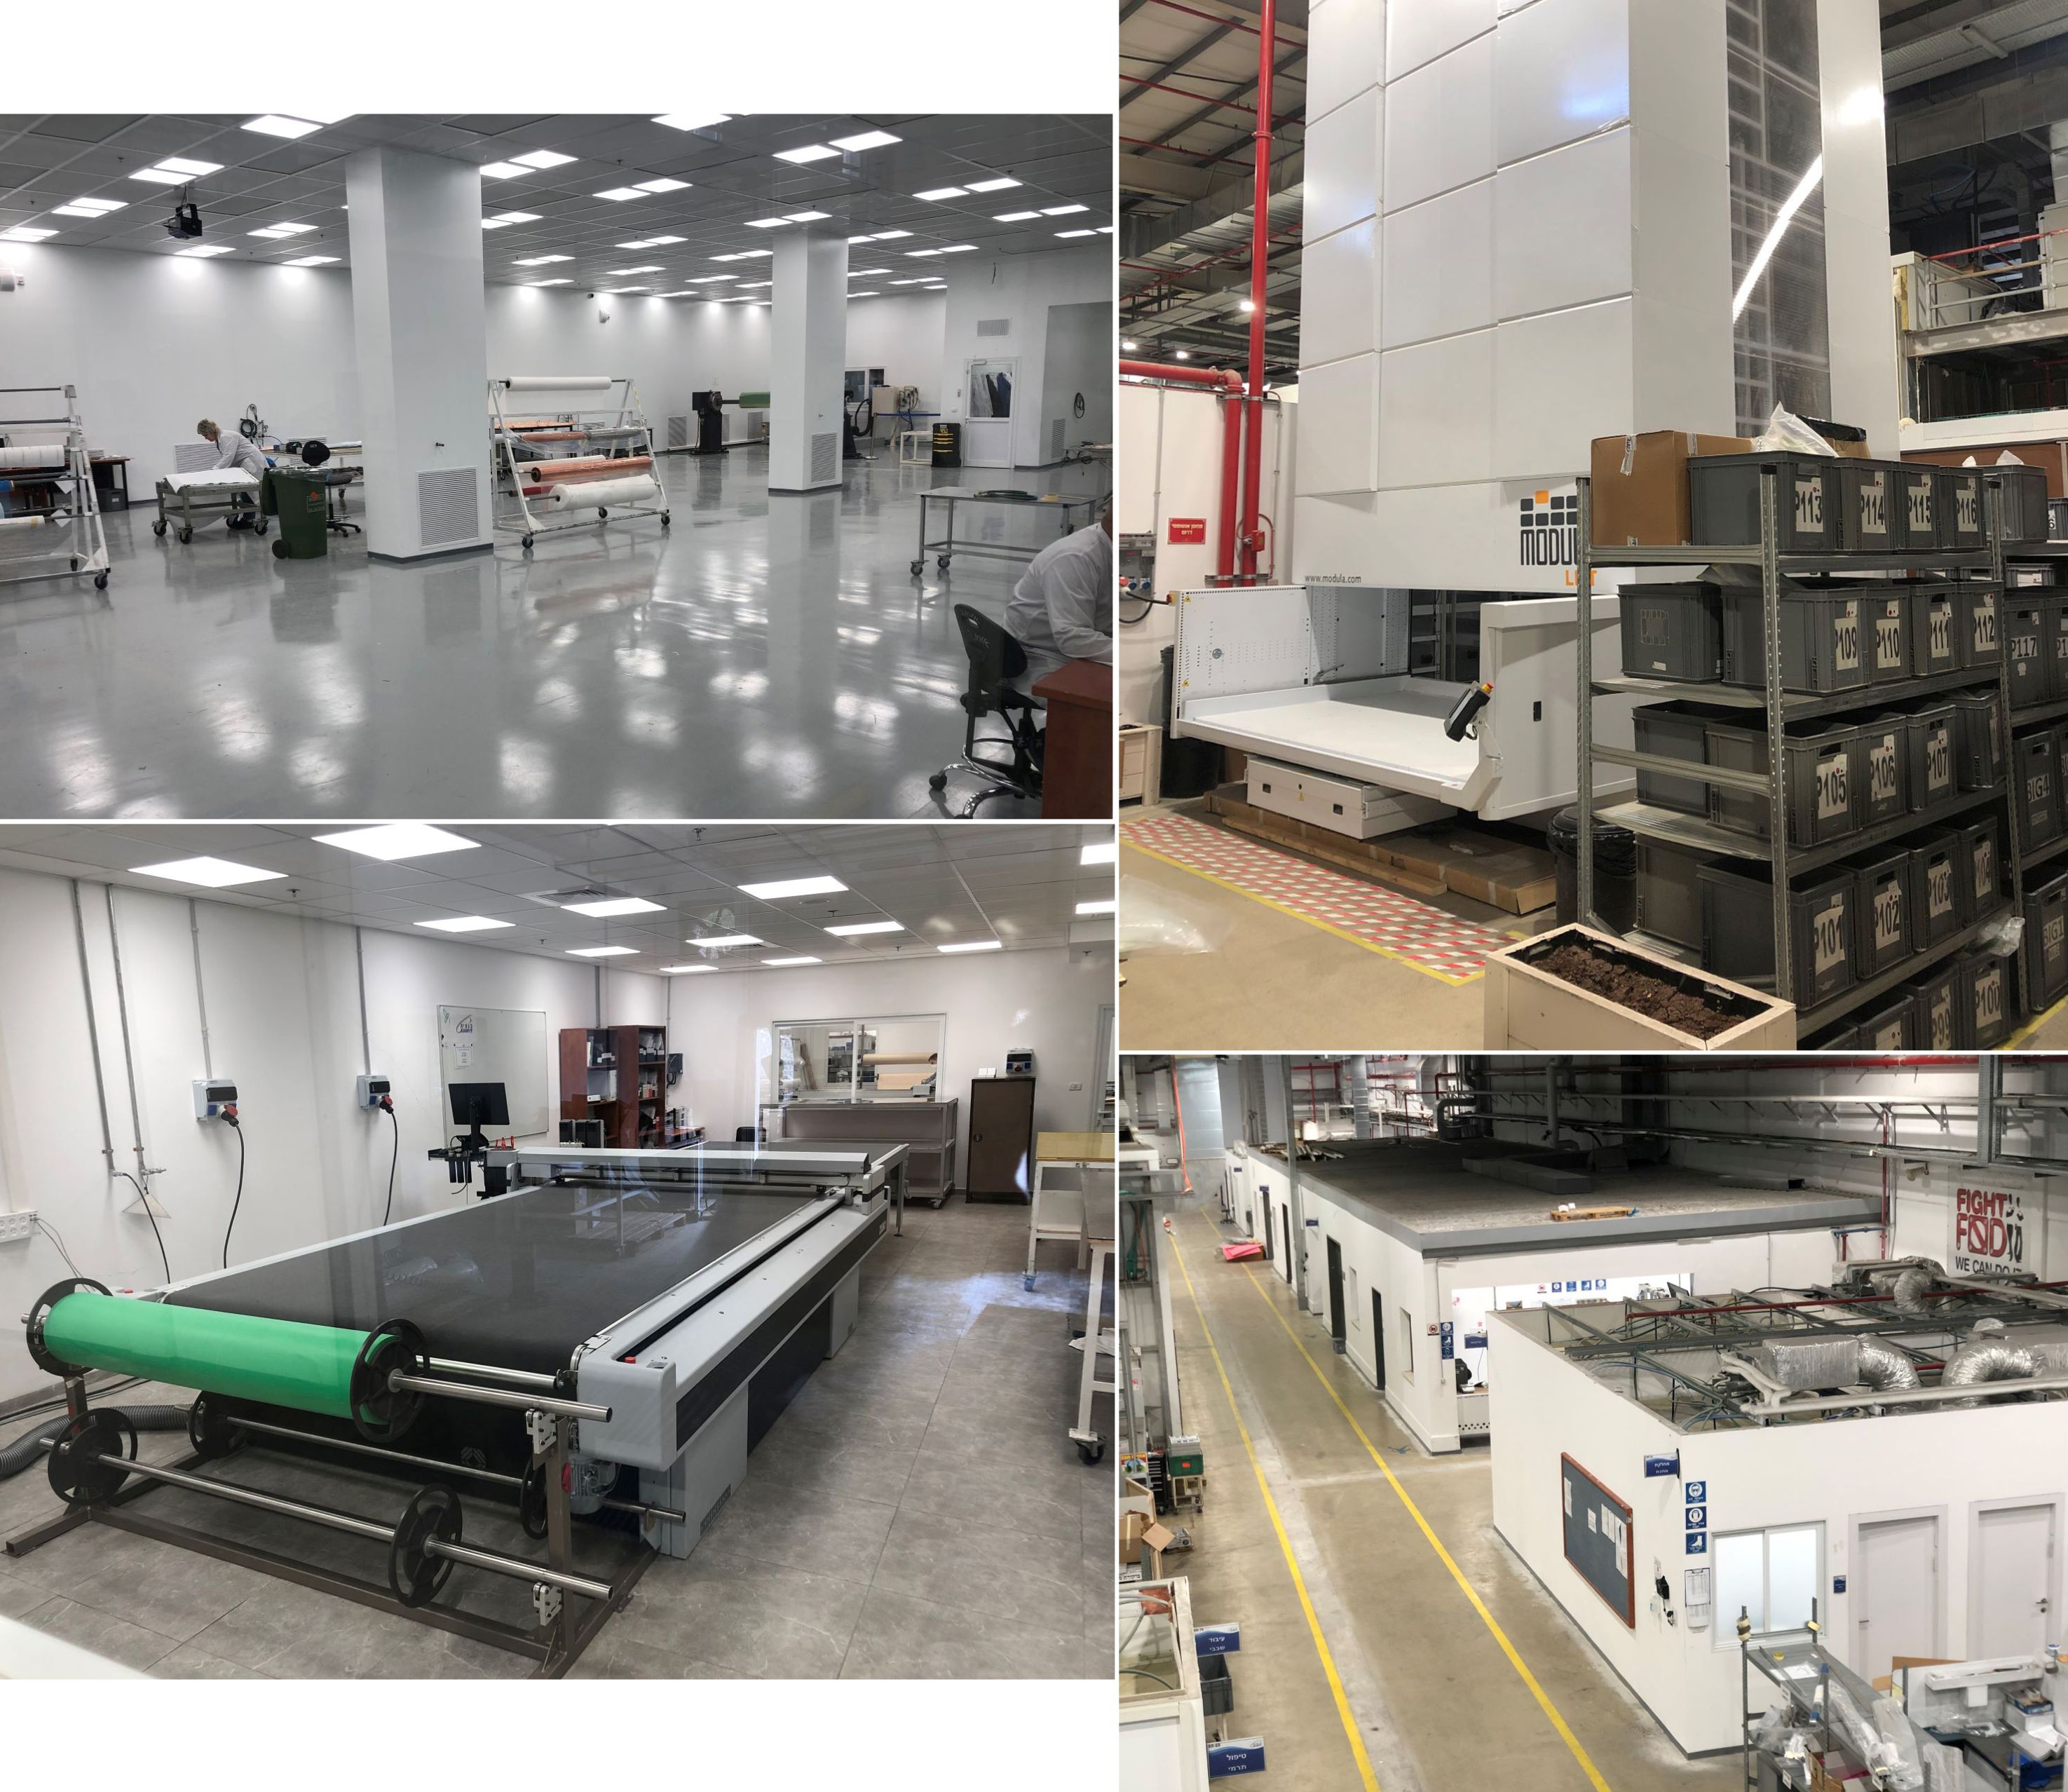
Hij legt uit dat Kanfit duizenden onderdelen over de hele productievloer heeft (3.000 open werkorders per minuut), "en het is geen gestandaardiseerde montageband. De mix van te produceren onderdelen verandert en sommige onderdelen vereisen andere stappen dan andere. Niet elk onderdeel gaat bijvoorbeeld naar de autoclave of wordt bewerkt. Als je een onderdeel ziet, weet je niet altijd of het op de juiste plek staat. Je moet de papierwerk van het onderdeel checken om dat te begrijpen."
Het Trekeye-systeem werkte echter verbazingwekkend goed. "Hoewel het geen goedkoop systeem was, was de ROI (return on investment) heel kort," zegt Fine. "Het systeem heeft een heel geavanceerde AI. Het wachtte niet tot een onderdeel missing was. Het stuurde een SMS (tekstbericht) naar de manager dat 'ABC'-onderdeel naar het verkeerde station ging. Er was geen wachttijd. Het systeem alarmeerde wanneer een onderdeel niet zijn normale route volgde."
Deze onderdelenroutes of paden worden getoond in wat spaghetti-diagrammen heten. "Deze tonen de paden van de onderdelen door onze fabriek en procesketens," zegt Fine. "We begonnen trends te zien. Bijvoorbeeld, toen ingenieurs de werkorders voor onderdelen maakten, zetten ze inspectiestappen erin op basis van hun kennis en ervaring. Onderdelen gingen eerst naar inspectie voordat ze naar het volgende station gingen. De spaghetti-diagrammen toonden aan dat je sommige acties kon veranderen en de afstand die onderdelen aflegden kon verminderen. We zagen een onderdeel heen en weer gaan tussen afdelingen voor meerdere acties. We zaten dan met de engineering en vroegen: waarom gaat het heen en weer? Hoe kunnen we vier keer terugbrengen naar twee keer? Dit is makkelijk te zien in het diagram, maar moeilijk in de dagelijkse operaties op de vloer, en ook wat het daadwerkelijke effect is van dat heen en weer op de totale productie. Je kunt de stappen zien als regelitems als je ze in de werkorder schrijft, maar de paden in het spaghetti-diagram te zien is meer data en een visualisatie van die data die echte impact heeft."
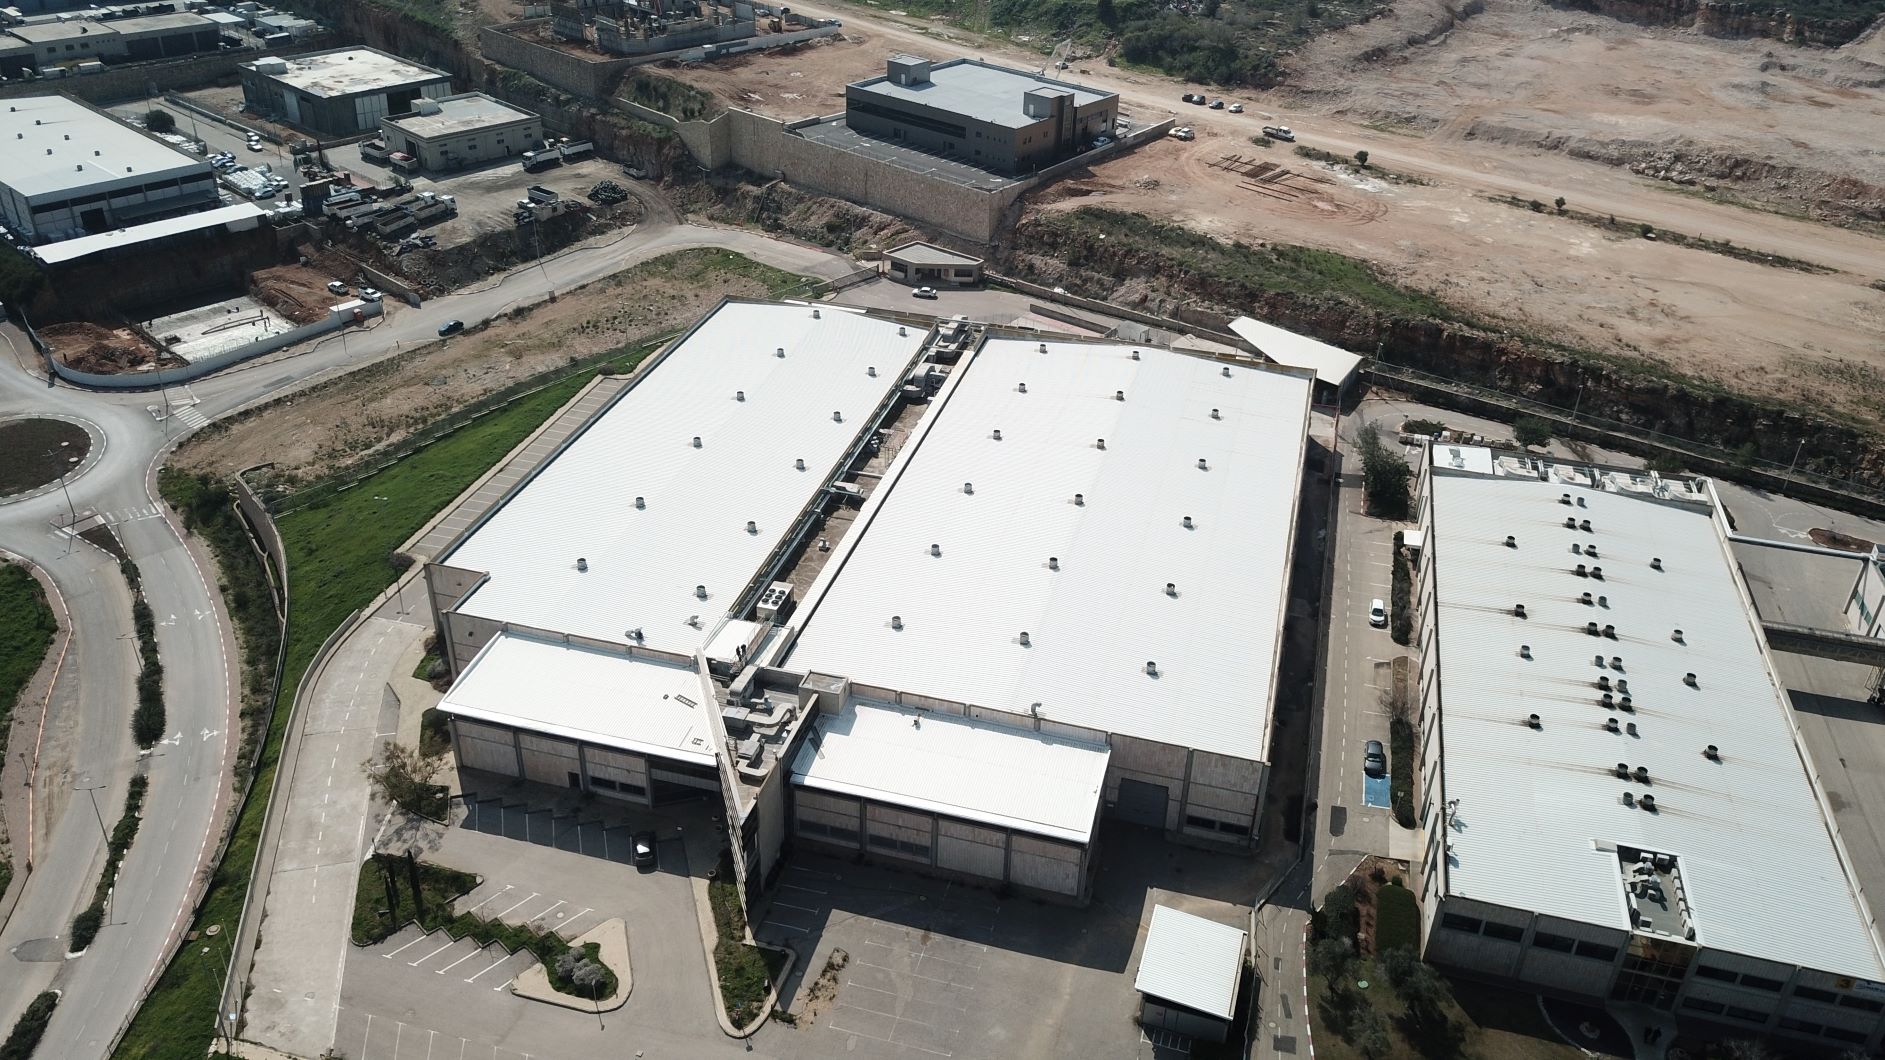
"Dit heeft ons ook geholpen toen we verhuisden naar onze nieuwe, grotere faciliteit," voegt Fine toe. "Een van de lessen die we leerden is om de inspectieafdeling centraal in het productiegebied te plaatsen. Over tijd ben ik er zeker van dat de AI ons blijft helpen om machines en stations beter te positioneren, en zelfs als onze onderdelen en operaties veranderen. Het kan ook tools tracken."
Een ander voordeel is dat Kanfit kon bijhouden hoeveel tijd een onderdeel op elk station doorbracht. "Hoewel we dit nog niet geïmplementeerd hebben, kan het de tijd die werknemers besteden aan het invoeren van dergelijke data verminderen," merkt Fine op. "We hebben nog steeds een ERP-systeem waar werknemens in rapporteren, maar het Bluetooth-tag-systeem gaf betere details over wanneer een onderdeel een station binnenkwam en verliet, etc."
Fine merkt op dat deze onderdelen- en toolmonitoringssystemen het ERP niet vervangen, maar geïntegreerd moeten worden om ermee te werken. "We blijven ons ERP-systeem in-house ontwikkelen omdat we grote klanten hebben en elk van hen hun eigen eisen heeft. We moeten dus veel in ons systeem ontwikkelen om alle informatie te leveren die elke klant wil." Maar hij ziet de kracht van de Bluetooth-tag/AI-technologie om deze systemen te verbeteren, en het voordeel in verdere efficiëntie dat dat biedt.
Geen datainvoer
Moest je veel data invoeren voor elk onderdeel toen je de werkorder aanmaakte en de sensor bevestigde? "Nee, dat is het verbazingwekkendste," zegt Fine. "Er was geen datainvoer. Het is het AI-systeem. Het ontving alleen de werkordernummers. Deze bestaan uit letters en cijfers, maar er zit een soort logica in de manier waarop we die bedenken en wat ze betekenen. De AI moet dit geleerd hebben. Eenmaal het begon data te verzamelen, leerde het waar de onderdelen horen. Bijvoorbeeld, alle 'ABC'-werkorders waren alleen metaal en bedoeld nooit voor de composietafdeling. Dus toen een metaalonderdeel per ongeluk naar de composietafdeling ging, alarmeerde het systeem. Zelfs de AI-ontwerpers waren verrast over hoe snel het systeem leerde. We testten initieel 100 onderdelen. Het leerde binnen deze eerste batch."
Fine legt uit dat dit is waar het systeem voor ontworpen was. Trekeye begon in ziekenhuizen, met een mobiel bedrijf voor medische apparatuuronderhoud dat hielp bij het onderhouden van bloeddrukbandjes, thermometers, monitors, etc. Dat bedrijf klaagde dat ze 80% van de tijd van de onderhoudstechnicus besteedden aan het zoeken naar de apparaten die onderhoud nodig hadden. "Met dit systeem kwam de technicus binnen, verbond met het systeem en zag precies waar alle apparaten in het ziekenhuis waren," zegt Fine. "Een extra voordeel was dat diefstal afnam. Wanneer iemand met een apparaat naar buiten liep, alarmeerde het systeem en werd een beveiligingsambtender gestuurd om het apparaat op te halen."
Toekomstige implementatie
Helaas haalde Trekeye de kritieke "Death Valley"-fase als start-up niet en is niet meer actief. "We hebben alles wat we nodig hebben om het systeem draaiende te houden, behalve iemand die er toezicht op houdt," zegt Fine. "Voor dit soort systeem kun je niet zomaar een algemene IT-persoon hebben. Je iemand die heel vaardig is in AI. We zijn ook net verhuisd naar onze nieuwe faciliteit en hebben het systeem nog niet opnieuw gestart." Hij heeft gezocht naar een ander bedrijf dat iets vergelijkbaars doet, maar zegt dat hij nog niets heeft gevonden wat aan Kanfits behoeften voldoet. "We zullen een manier vinden om het weer operationeel te krijgen."
Wat is het echte voordeel? "Eerst, wat je niet kunt meten, kun je niet managen," zegt Fine. "Tweedens, de hoeveelheid data die we hebben is zo enorm, zelfs voor ons als kleine fabriek, dat we voorbij het punt zijn dat één of meer personen al deze data kunnen aan. Ik kan me niet voorstellen hoe dat bij Boeing of Airbus moet zijn. We moeten de machines nu met elkaar laten praten. Laat ze doen waar ze goed in zijn en laten wij mensen naar het grote plaatje kijken en nieuwe oplossingen ontwikkelen op basis van wat ze ons kunnen tonen."
Blijf op de hoogte voor meer blogs over Composites 4.0 en CW's uitgebreide artikel in juli.
Hars
- As-uitreiding managen: Effectieve lagerstrategieën voor hoge-hitte machines
- Additieve Productie van Composietmaterialen: Vooruitgang in Luchtvaart en Defensie
- AI en Robotica Inzetten in Multi-Inspectiesystemen voor Foutloze Productie
- Black Friday 2020 Navigeren: Strategieën om de Rush en Fabrikanten’ ‘Gekke Donderdag’ Aan Te Pakken
- Industriële IoT-systemen ontwerpen met de RTI DDS Toolkit in LabVIEW 2017
- De Kluis Overbruggen: Hoe ERP en MES-systemen Zich Aanpassen Aan De Industriële IoT-revolutie
- Braskem samen met UIC om CO₂ om te zetten in duurzame ethyleen voor polyetheenproductie
- Professionele gids voor epoxyhars voor kunstwerkconservatie
- TxV Aero Composites behaalt AS9100-certificering, verhoogt luchtvaart-kwaliteitsstandaarden
- Composites One & IACMI organiseren tweedaagse workshop over geavanceerde composiettechnologieën
- 3D printen verbeteren: Continue vezel-versterkte composietfabricage