



Hybride grootformaat additieve tooling: lichte, snellere, kosten-effectieve molden voor grote onderdelen
Meer dan drie decennialang heeft de commerciële luchtvaart steeds meer composietmaterialen omarmd. Feitelijk zijn meer dan de helft van de kritische structurele componenten op verschillende modellen van grote commerciële vliegtuigen vandaag de dag composieten. Naarmate het gebruik van deze materialen is gegroeid in termen van zowel volume als grootte van onderdelen, is het steeds moeilijker geworden om tools te bouwen – met name betaalbare tools – om deze onderdelen sneller te prototypen en te produceren. Bijvoorbeeld, de vleugels van de A350 XWB van Airbus SE (Leiden, Nederland) zijn elk 32 meter lang bij 6 meter breed en vertegenwoordigen enkele van de grootste composiet luchtvaartstructuren ooit geproduceerd.
"Er zijn nu dergelijke doorbraak productietechnologieën op de markt dat we grote stappen in tooling evolutie kunnen verwachten, ons helpend de uitdagingen te ontmoeten die we tegenkomen in de ontwikkeling van composiet vliegtuigcomponenten," merkt M. Pilar Muñoz Lopez, composiet productie ingenieur bij Airbus' Illescas, Spanje, fabriek. "Het is cruciaal voor ons om deze technologieën, mogelijkheden en beperkingen te onderzoeken zodat we voorbereid zijn op de toekomst."
Gegeven dat tooling een significant deel vertegenwoordigt van de totale programmakosten voor luchtvaartstructuuronderdelen, en gegeven de toenemende grootte van die onderdelen, zijn nieuwe toolingopties met lagere kosten en kortere levertijden nodig. Een interessante studie over hybride, grootformaat, additief geproduceerde (LFAM) tooling voor prototype en laag-volume productie luchtvaartstructuuronderdelen werd recent voltooid door Airbus, Northrop Grumman Aeronautics Systems – Aerospace Structures Business Unit (Clearfield, Utah, VS) en het University of Dayton Research Institute (UDRI, Dayton, Ohio, VS) met moedigende resultaten.
Thermische-uitrekkingsproblemen aanpakken
Een meerderheid van koolstofvezel-versterkte plastic (CFRP) luchtvaartstructuren worden geproduceerd uit epoxy matrix prepreg. Om dergelijke onderdelen te molden, moet tooling oven- of autoclave-uithardingstemperaturen tot 180°C/356°F weerstaan. Ook, gegeven CFRP's zeer lage coëfficiënt van (lineaire) thermische uitrekking (CLTE of CTE), is het cruciaal om – zo nauwkeurig mogelijk – tool en moldmateriaal CLTE's bij kamertemperatuur en verhoogde temperaturen te matchen. Dit zorgt ervoor dat molden afmetingen behouden zodat resulterende onderdelen ook aan dimensionale eisen voldoeren. Om vervorming of spanning in de eindstructuren te vermijden, is het ook belangrijk om het gebruik van een toolingmateriaal te vermijden dat sneller afkoelt dan het onderdeelmateriaal. Als gevolg zijn de meest voorkomende tools die gebruikt worden om grote CFRP luchtvaartstructuren te molden, gemaakt van CFRP zelf of Invar, een ferrolegering van nikkel en ijzer bekend om zijn lage CLTE. Beide zijn duur en kunnen significante levertijden hebben. Bovendien is Invar moeilijk en tijdrovend te frezen en zwaar om te verzenden. Terwijl staal of aluminium tools kosten kunnen verlagen, hun relatief hogere CLTE-waarden beperken het gebruik in veel toepassingen – met name bij het molden van grote of lange onderdelen.
Veel publieke- en privésector studies hebben additief geproduceerde tools geëvalueerd geprint in thermoplastische materialen en concludeerden dat ze potentiële voordelen bieden waaronder lagere kosten en kortere levertijden om thermohars laminaat composieten te produceren. Helaas hebben polymere LFAM tooling problemen zoals toolporositeit, wat kan leiden tot significante vacuümverlies bij uithardingstemperaturen/drukken. Dit oplossen vereist additionele toolvulling herwerk en oppervlaktecoatings. Een nog grotere uitdaging is hoog anisotrope CLTE-waarden, ten gevolge van in-plane voedingsstof vulleruitlijning tijdens extrusie/printen, wat kan leiden tot uitrekkings/krimpverschillen 5-10 keer groter in de Z-as dan in de X- en Y-printassen. Dat maakt het een uitdaging om dimensionaal nauwkeurige onderdelen herhaalbaar en reproduceerbaar te verkrijgen – vooral wanneer onderdelen groot zijn, een hoge aspectratio hebben en/of complexe oppervlakken bevatten.
"Iedereen geïnteresseerd in additieve tooling loopt tegen dezelfde problemen van porositeit en onbeheerste thermische uitrekking aan met weinig effectieve manieren om die problemen aan te pakken," legt Scott Huelskamp, UDRI teamleider, geavanceerde productieprocesontwikkeling, Structural Materials Division uit. "Er zijn veel mensen die AM tools willen gebruiken, maar ze wachten op iemand om deze problemen op te lossen."
Gegeven AM's potentieel voor het verminderen van toolingkosten en levertijden, heeft de industrie aanzienlijke inspanningen geleverd om uitrekkingsproblemen aan te pakken door nieuwe printbare materialen, printer hardware aanpassingen en innovatieve modelleerbenaderingen te verkennen. Bijvoorbeeld, sommige groepen hebben een "compensatiewaarde" ontwikkeld voor het ontwerpen van AM tools om CLTE-verschillen aan te pakken. Echter, Huelskamp merkt op dat bepalen welke compensatiewaarde te gebruiken moeilijk is en foutgevoelig. Ook, dergelijke benaderingen zijn ineffectief geweest voor vrouwelijke-kaviteit tools, en tools met inpakkenkenmerken langs hun lengte die die-lock condities creëren die in staat zijn onderdelen te beschadigen tijdens thermische cycli in de tool.
"Er is geen compensatiefactor die dat soort probleem gaat oplossen," voegt hij toe. "Tot nu toe heeft geen AM toolingstudie de noodzaak voor lage, isotrope CTE-waarden bij verhoogde temperatuur volledig aangepakt. Zonder deze eigenschap, zullen toolformaten en geometrieën altijd beperkt zijn, en grotere tools zullen lijden onder hogere dimensionale fouten bij uithardingstemperaturen."
In een poging om nieuwe benaderingen te proberen voor het oplossen van LFAM toolinguitdagingen, werd een 18-maanden project ondernomen door verschillende lidbedrijven onder de auspiciën van het Institute for Advanced Composites Manufacturing Innovation (IACMI, Knoxville, Tenn., VS) en gesteund door de U.S. Department of Energy en JobsOhio (Columbus, Ohio). Het team werd geleid door UDRI en omvatte Airbus en Northrop Grumman. Deze organisaties hadden eerder samengewerkt aan ander onderzoek, zowel binnen als buiten IACMI, en waren dus bekend met elkaars mogelijkheden.
"Brute-force" benadering
UDRI had al aanzienlijke ervaring met AM toolingstudies en is een actief lid van America Makes (Youngstown, Ohio, VS), het VS AM consortium. Daarnaast had het instituut onderzoek gedaan voor de VS luchtmacht met betrekking tot AM structuren met metaal backings, en heeft gewerkt met Cincinnati Inc. (Harrison, Ohio, VS), producent van Big Area Additive Manufacturing (BAAM) printers, op zuivere AM tooling.
"We hadden ook gewerkt met custom compounders op nieuwe voedingsstoffen voor 3D-printers, maar niets wat we deden leek veel vooruitgang te boeken, en we waren niet bewust van iemand anders die meer succes had dan wij," herinnert Huelskamp zich. "Dat was toen we het idee hadden om het probleem anders aan te pakken. Als we de manier niet konden veranderen waarop AM materialen zich gedroegen of dat gedrag direct konden voorspellen, dan konden we ze misschien wel dwingen zich de manier te gedragen die we wilden indirect." Wat Huelskamp een "brute-force" benadering noemt, UDRI stelde een hybride LFAM-studie voor die luchtvaartstructuurtooling zou produceren door conventionele CFRP gezichtsvelden toe te passen op thermoplastisch-composiet AM kernen.
Doelstellingen voor het project waren simpel: een minder kostbare en snellere methode vinden voor het maken van grote tools voor luchtvaartstructuren. Het team zocht een optie die kosten met 50% verlaagde en ten minste 10 acceptabele prototype of laag-volume productieonderdelen produceerde voor daaropvolgende testen
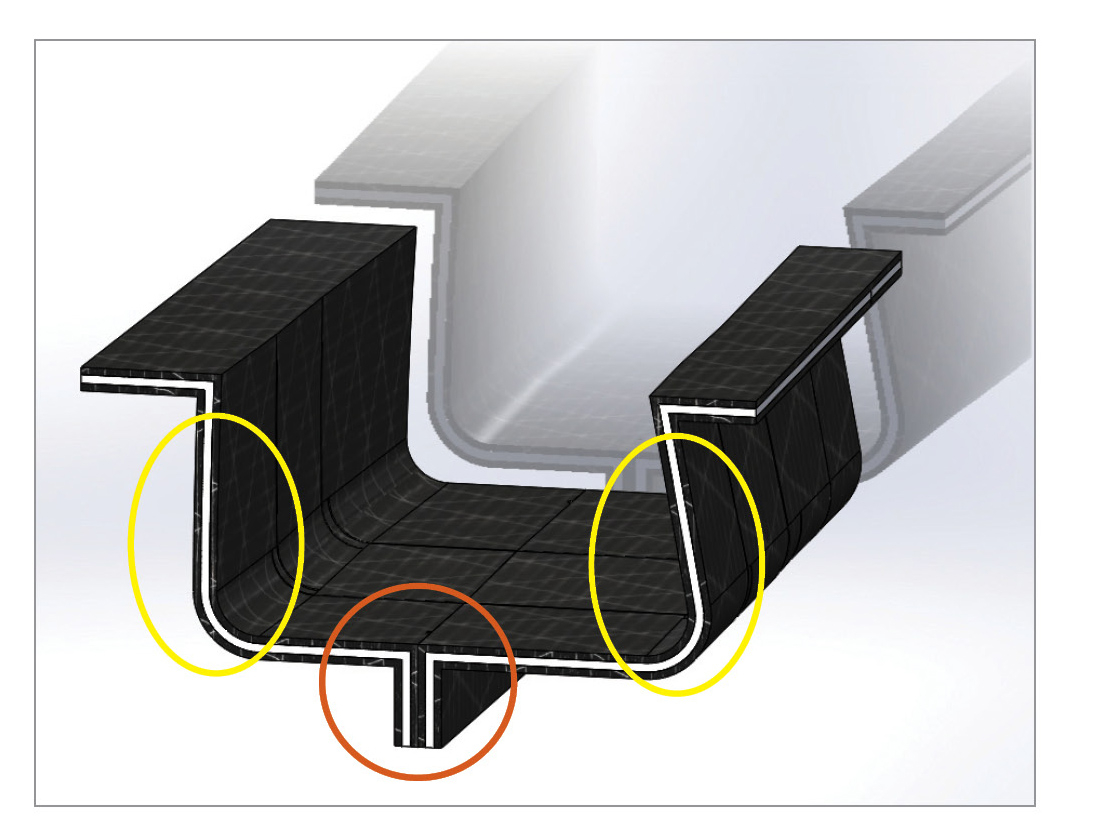
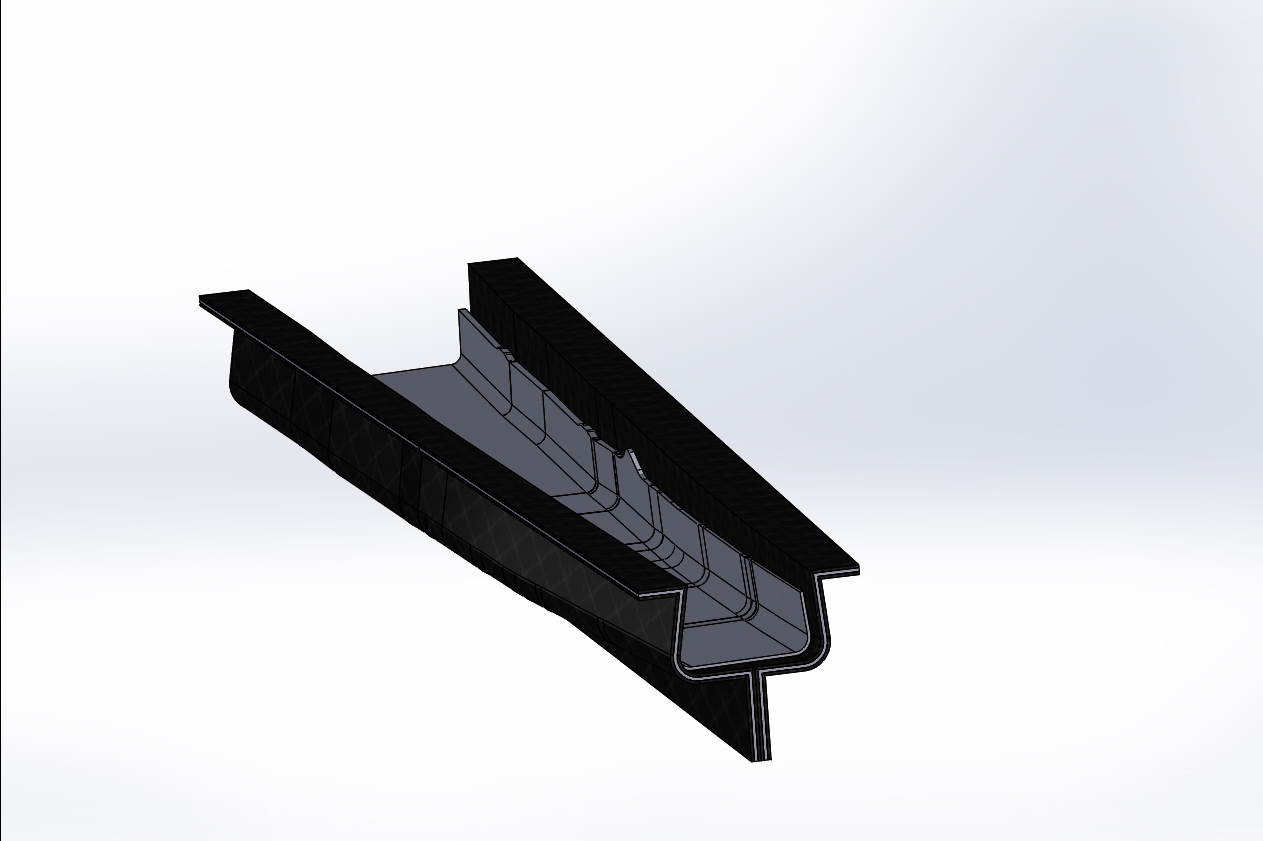
Het team besloot een sandwichstructuur te gebruiken om eenzijdige tooling te produceren voor een sectie van een generieke vleugel spar met behulp van tooldata van Airbus. Behalve het produceren van tooling om alleen een sectie van de volschaal C-spar te molden – vanwege ruimtebeperkingen bij de UDRI-faciliteit – werd geen grote ontwerpwijziging aangebracht.
Een vrouwelijk tool werd ontworpen om te garanderen dat kritieke onderdeelgeometrie gevormd werd met behulp van geharde oppervlakken. Deze spar cap tool had een lichte inwaartse hoek die negatieve afdraft en een die-lock conditie creëerde, een een-stuks tool. Dit leidde onderzoekers tot het wijzigen van het ontwerp naar een split-tool die werd afgedicht met behulp van gasketing/kabelsnoer. Om risico's te mitigeren, begon het team met een 0,6-meter/2,0-voet schaaltool om het concept te bewijzen. Zodra het tool-ontwikkelingsproces en prototypeonderdelen geproduceerd op die tool getest werden en werkend bleken, bouwde het team een grotere 3,3-meter/11-voet-lange tool om een grotere sectie van de spar te molden voor prototype testen.
Aangezien CFRP tooling zo'n lage CLTE-waarde heeft, lichter is dan Invar en de tool was voor prototype/laag-volume productieonderdelen, besloot het team CFRP gezichtsvelden te gebruiken om de AM kern te constrainten. De velden werden gemaakt met Hextool M81 epoxy tooling prepreg van Hexcel (Corp., Stamford, Conn., VS).
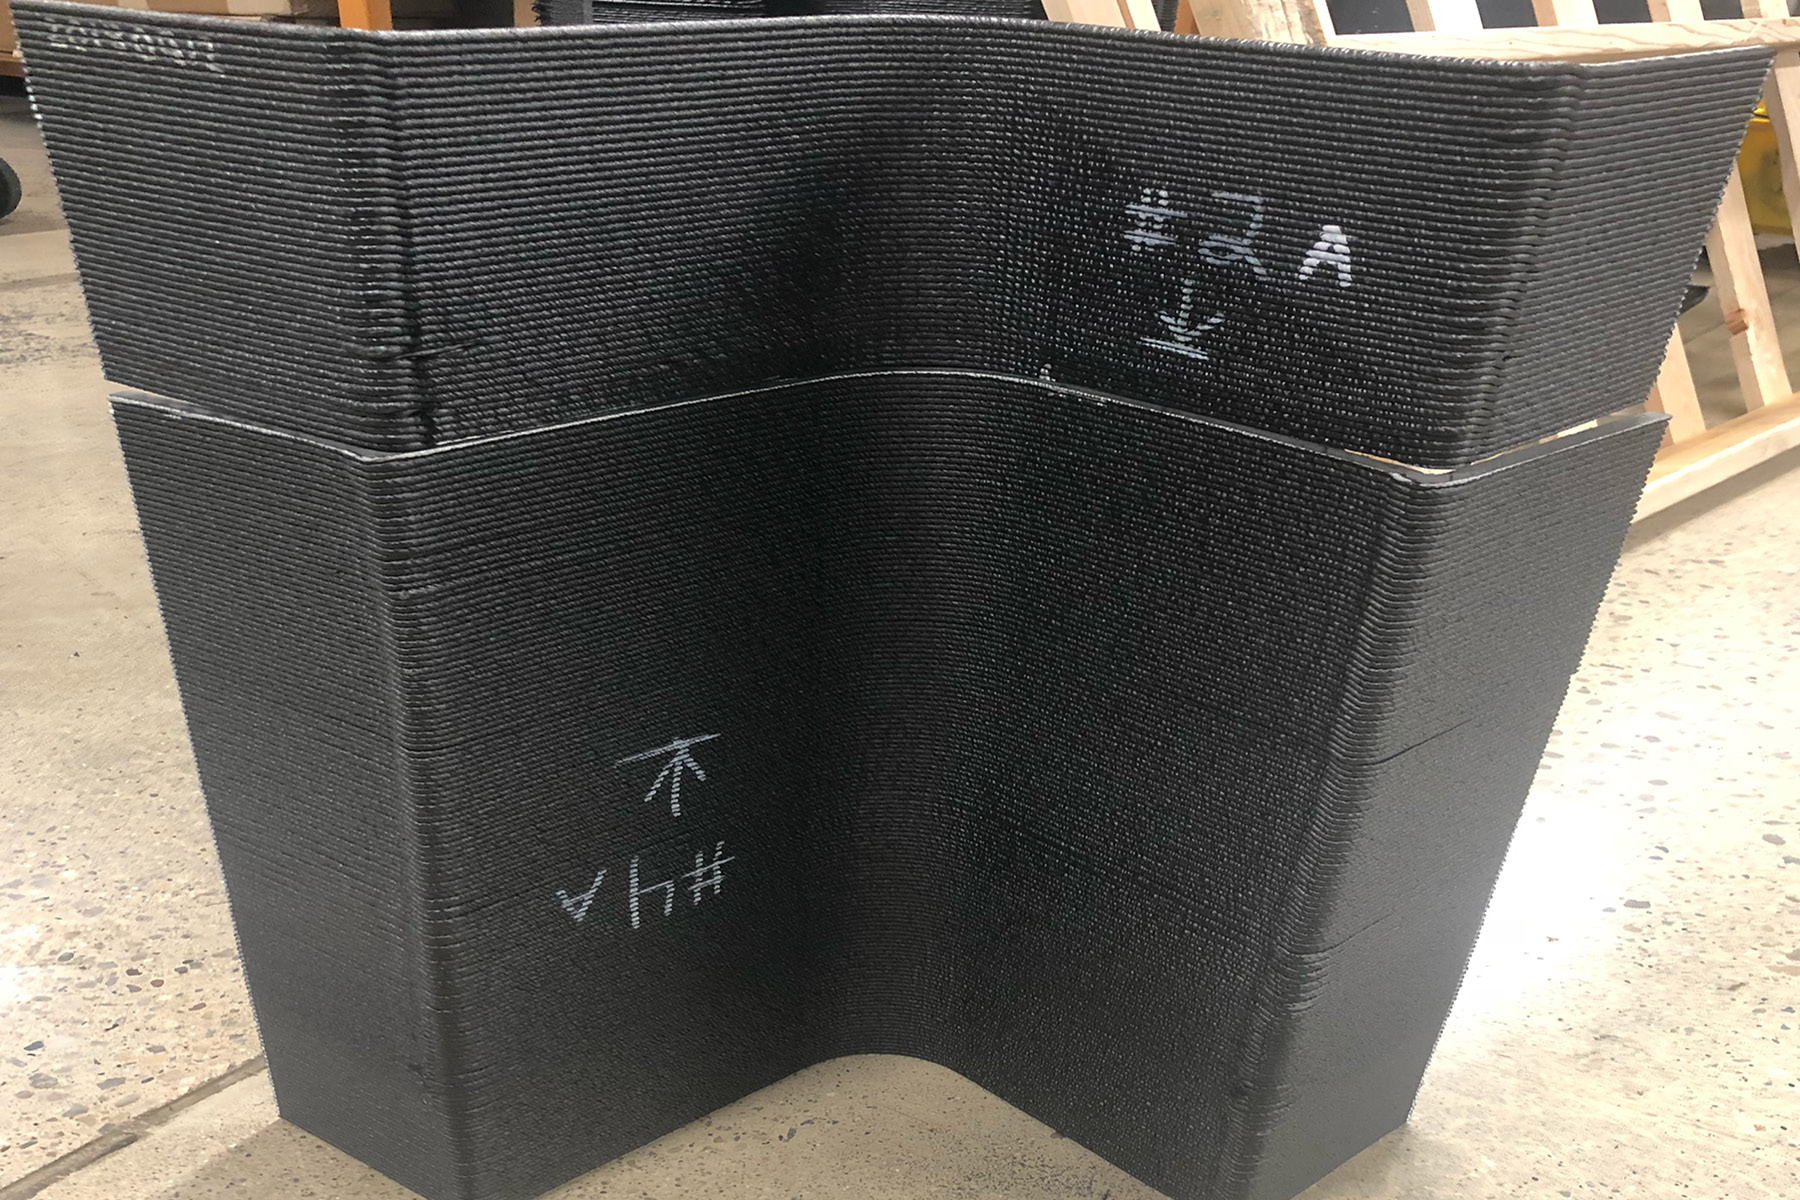
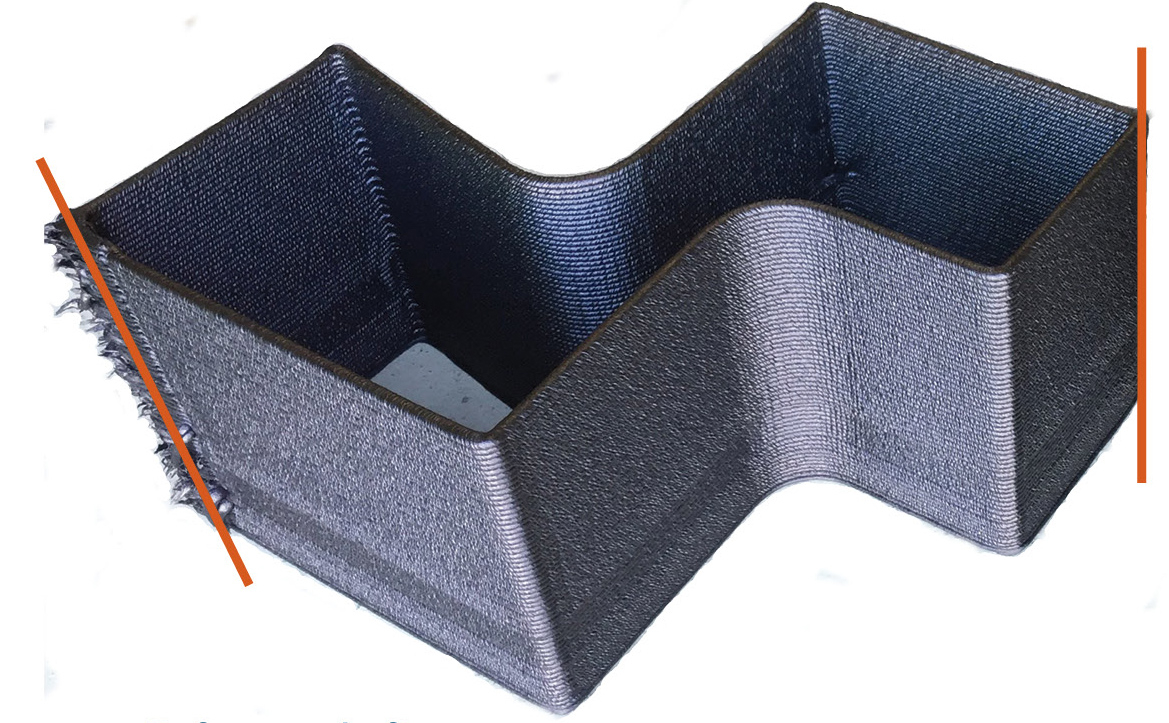
De bovenste afbeelding toont één sectie van de rechterhelft van de schaal, BAAM-geprinte tool met rode lijnen die snijlijnen na printen aanduiden. De onderste afbeelding toont de rechterhelft tool na het binden van de secties. Foto: University of Dayton Research Institute.
Materiaforma was een 2.000-gram-per-vierkante-meter/59-ons-per-vierkante-yard mat van gehakte koolstofvezel geïmpregneerd met Hexcel's 8552 verharde epoxy. Dit materiaal wordt vaak gebruikt voor composiettooling vanwege zijn bijna isotrope eigenschappen, die na-mold bewerking zonder toolbeweging toelaten die anders zou kunnen worden veroorzaakt door residuele spanningontspanning.
Gegeven dat de kern zou worden geprint op een Cincinnati Inc. BAAM 1000 printer bij Additive Engineering Solutions (Akron, Ohio, VS), en gegeven dat UDRI en Cincinnati aanzienlijke ervaring hadden met de hoge-temperatuur thermoplast polyetherimide (PEI), selecteerden ze 20% korte koolstofvezel-versterkte PEI (Thermocomp EX004EXAR1 Ultem) van SABIC, (Riyad, Saoedi-Arabië) om een nabij-netto-vorm kern te printen. (De aanwezigheid van koolstofvezels stabiliseert het polymer tijdens het printen en voorkomt dat het instort; in de afgewerkte structuur verminderen de vezels CLTE in de printrichting.) Om kosten laag te houden, functioneerde de kern als de tooling master en werden gezichtsvelden direct op de kern gelamineerd zonder lijm, maar met enige wijziging aan de kernoppervlakte die onder intellectuele eigendom (IP) valt die tijdens het project is ontwikkeld. Die benadering was effectief, zonder delaminatie zelfs na meerdere thermische cycli.
Geconcentreerde productie
In conventionele fabricage van luchtvaartstructuur CFRP tooling, wordt eerst een laag-kosten master gecreëerd. Dit omvat meestal het binden van blokken toolingbord in een oven of autoclave, dan het frezen van de monolithische structuur naar de gewenste onderdeelgeometrie. Het toolingmateriaal wordt dan opgelegd, ingezakt en uitgehard op de master in een autoclave. Na demold en opruimen, wordt een backingstructuur aan de tool gebonden en het toolingoppervlak wordt opnieuw gefreesd om goede geometrische tolerantie en oppervlakteafwerking te garanderen.
Met hybride AM tooling, ontwikkelde het team een geconcentreerd productieproces om levertijd en kosten te verminderen. Eerst werd een nabij-netto-vorm kern (tool master) 3D-geprint (in korte-koolstofvezel/PEI). Vervolgens werd CFRP tooling prepreg direct op beide kanten van de kern gelamineerd (met hete debulks tussen lagen één, vier, en zeven per aanbevelingen van de leverancier). De gehele structuur werd dan vacuümgezakt en autoclave-uitgehard.
Geconcentreerd productieproces voor schaal C-spar tool.
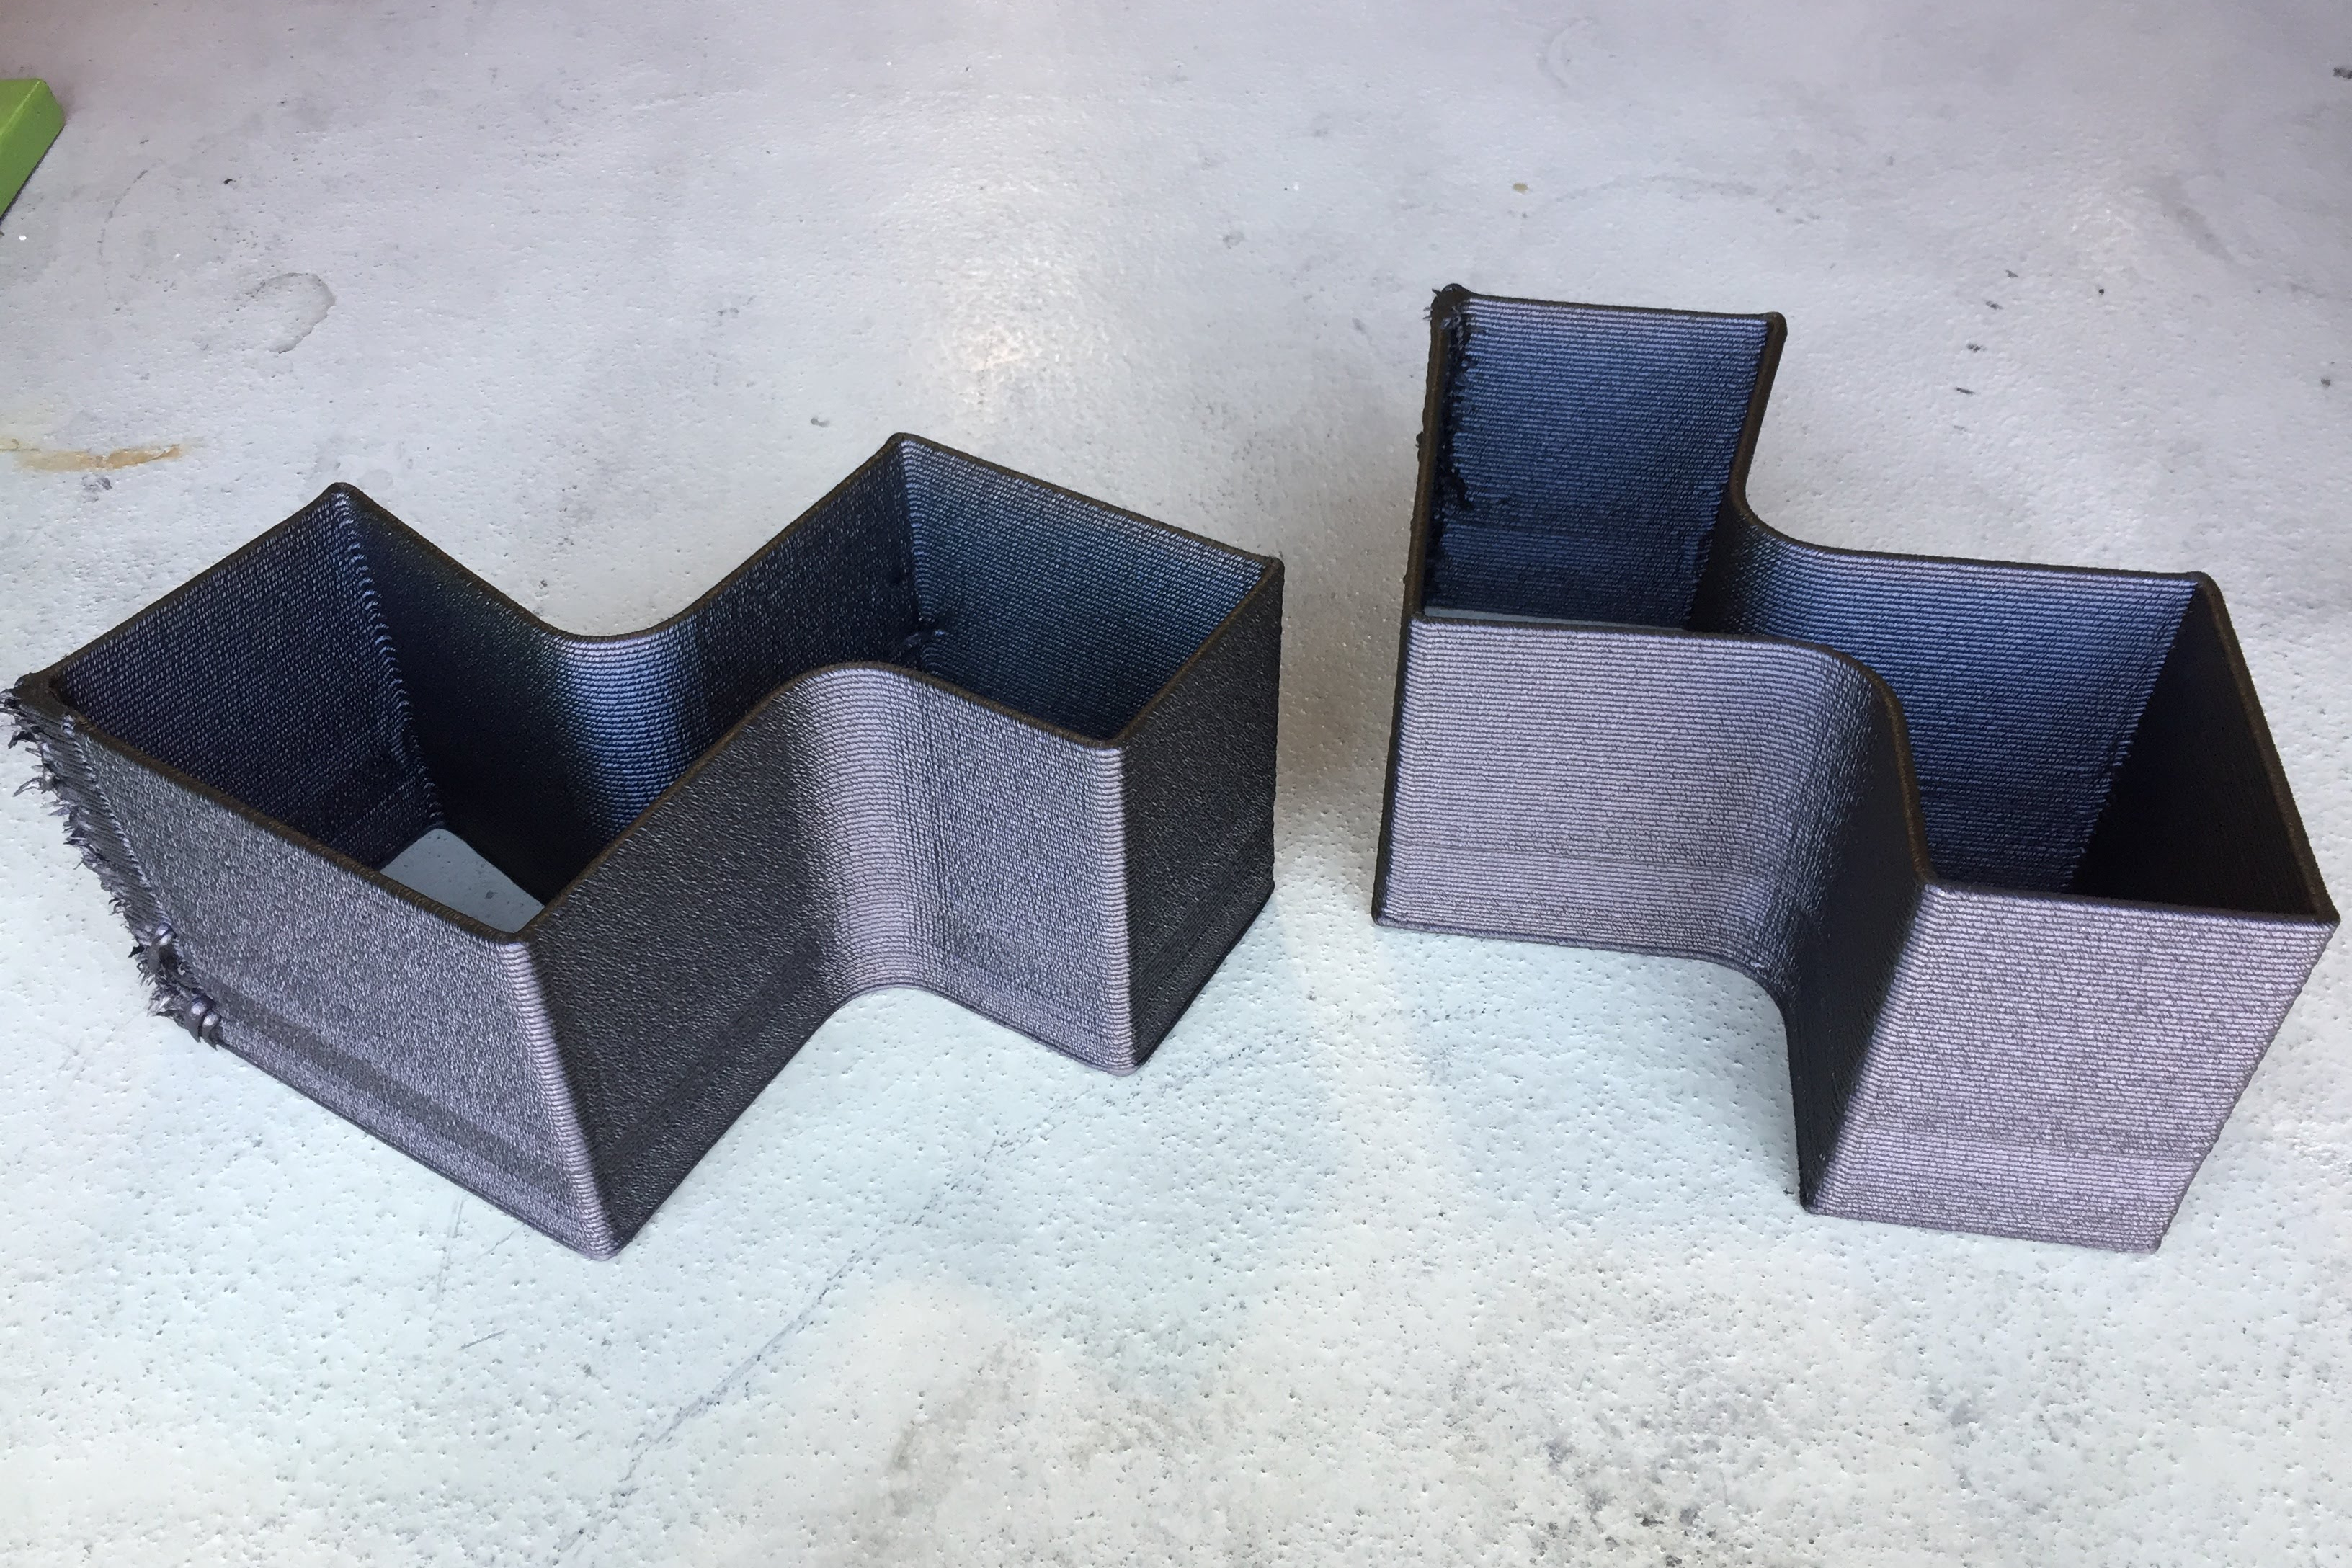
Stap 2: Snij BAAM-print in het midden en in linker- en rechterhelften.

Stap 3: Bind BAAM-print om vereiste lengte te bereiken en laat uitharden.

Stap 4: Lamineer tooling prepreg aan beide kanten van kern met hete debulks per fabrikantinstructies.
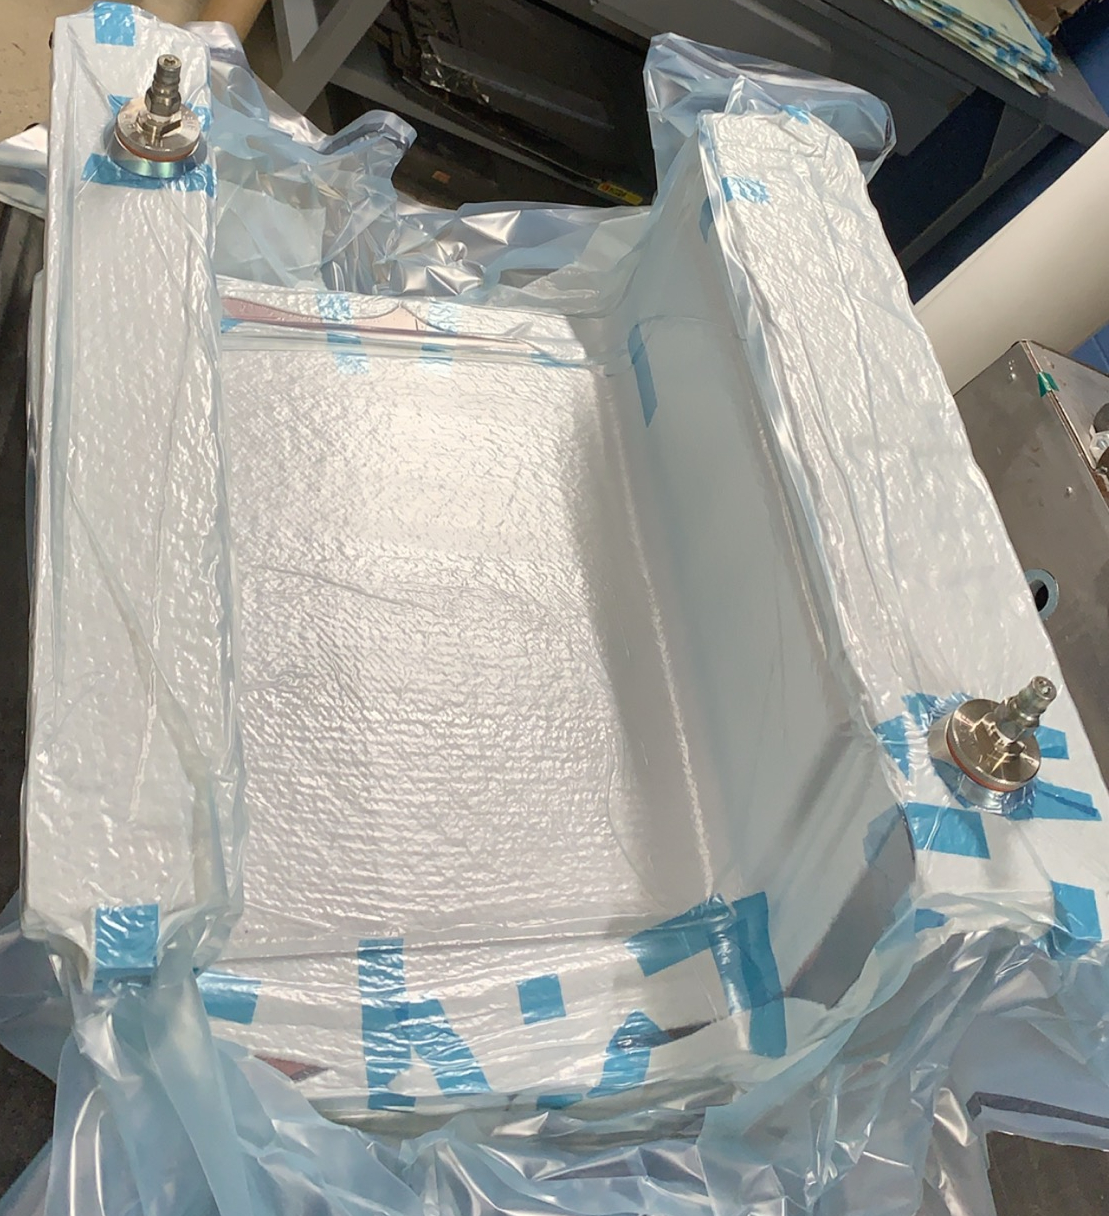
Stap 5: Vacuüm zak en uitharden in autoclave.

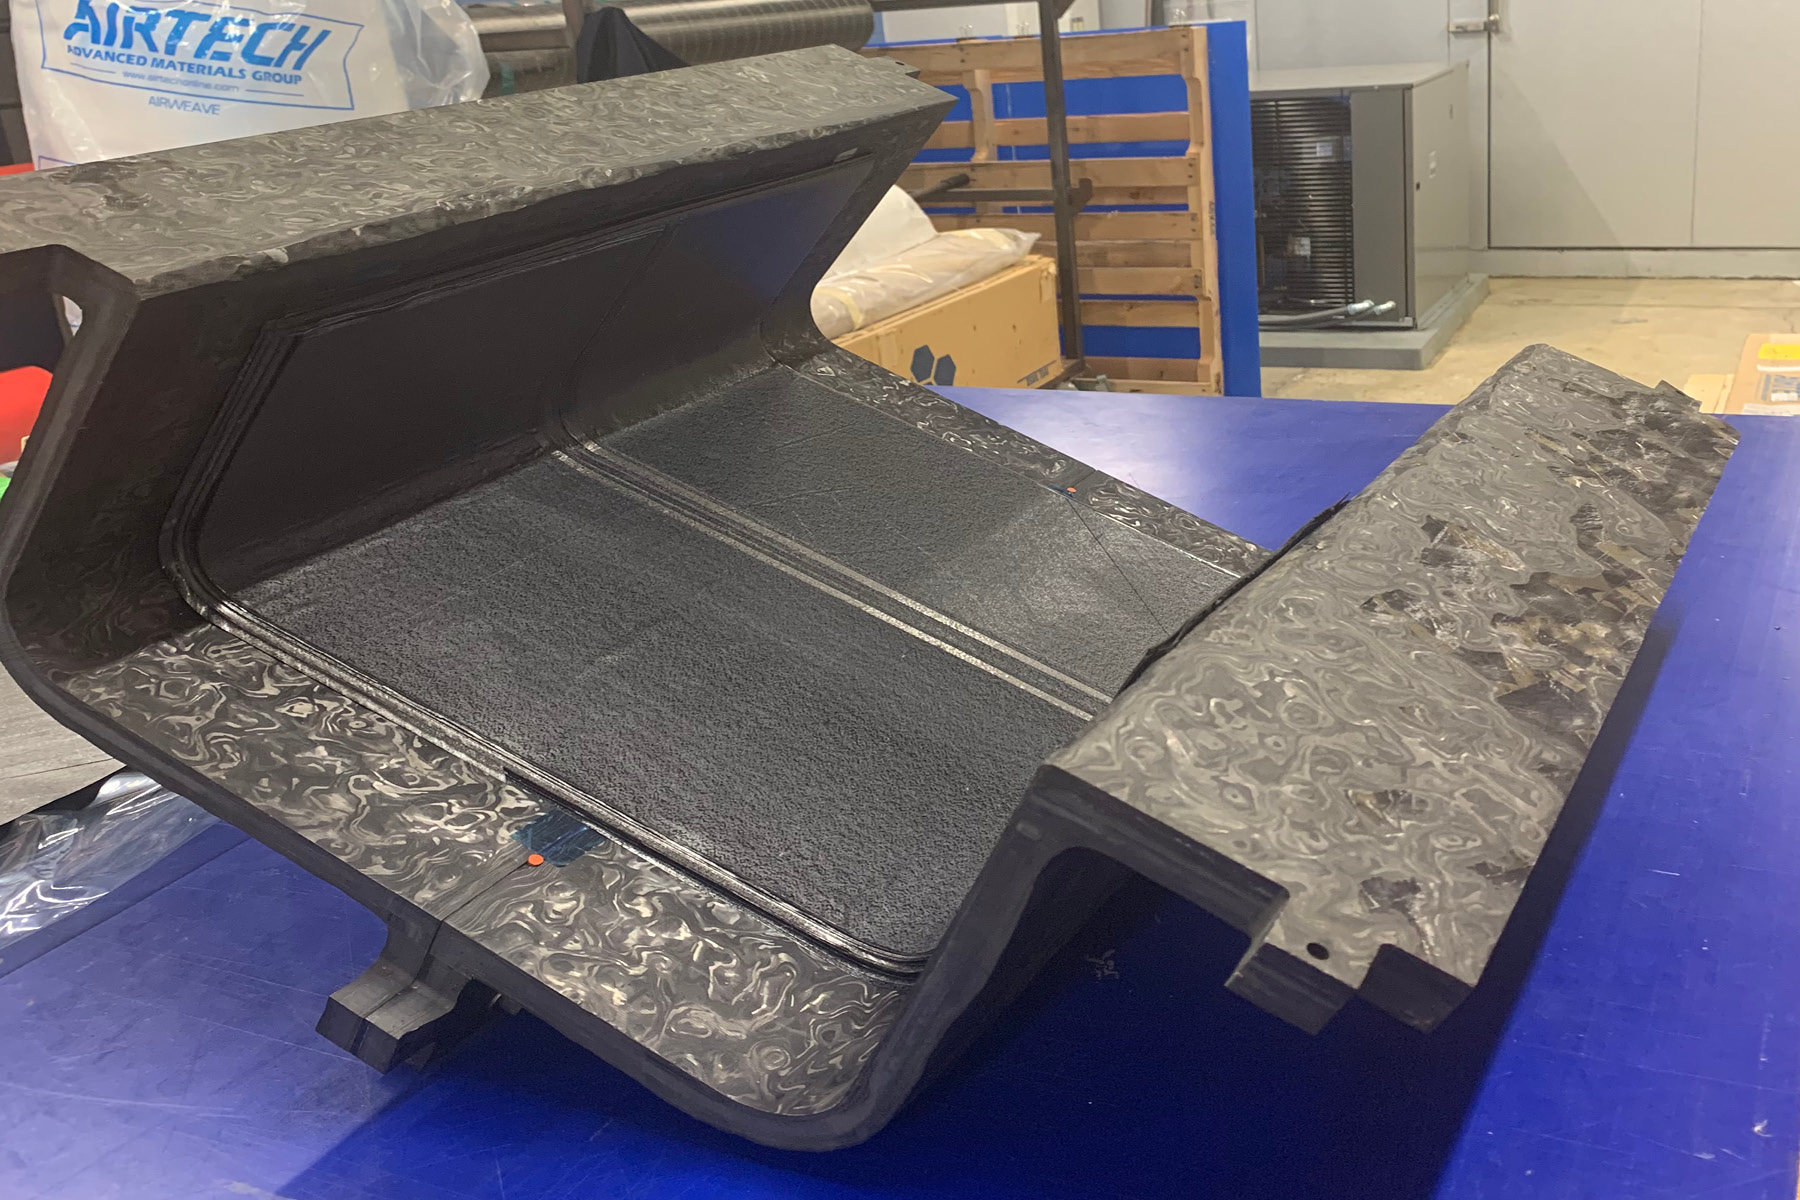
Stap 6: Frees uitgeharde tool om eindafmetingen en oppervlakteafwerking te bereiken.
Vorige Volgende
Goede adhesie werd bereikt tussen de PEI-kern en epoxyvelden tijdens laminaatuitharding, dus lijm was niet vereist. Niet alleen zijn de CFRP-velden non-porieus en duurzamer dan de AM-kern, ze constrainten ook fysiek de beweging van de kern tijdens temperatuurexcursies vanwege hun veel-lagere CLTE-waarden. Alleen een enkele uitharding en een enkele bewerkingsoperatie – beide grote kosten tijdens traditionele toolproductie – waren nodig om eindafmetingen en oppervlakteafwerking te bereiken. Ook was geen backing vereist, dankzij de sandwichstructuur en toolvorm, die terugflenzen aan de bovenkant van de vorm voor laterale stijfheid en een geboute verbinding in het midden van de vorm voor verticale stijfheid omvatte – een bindingoperatie elimerend.
Initiële uitdagingen
Onderzoekers stonden verschillende beheersbare uitdagingen tegen met het nieuwe proces.
Voor gemak van fabricage op de BAAM, was de gewenste productierichting voor de kern het printen van de dwarsdoorsnede als een verticale build. Dat was geen probleem voor de 0,6-meter tool; echter, voor de grotere tool, was 3,3 meter hoger dan de BAAM 1000 verticaal kon printen. Vanwege de printer's Z-as printruimtebeperkingen, kozen onderzoekers om beide schaaltools in hun lengte te halveren en ze daarna weer in linker- en rechtersecties te splitsen (om spar-cap undercut issues aan te pakken en demolding te faciliteren).

Om printefficiëntie te verhogen, werden toolsecties rug-aan-rug geprint en daarna in rechter- en linkerhandstukken gesneden. Om de 3,3-meter lengte te bereiken, werden de twee rechterhandsecties samengebonden gevolgd door de twee linkerhandsecties met behulp van Henkel Corp.'s (Rocky Hill, Conn., VS) Loctite EA9394 epoxylijm. Het team liet de AM-kern onbewerkt, met het gevoel dat dat cruciaal was voor het bereiken van lage toolingkosten en kortere levertijden, alsook om een mechanische vergrendeling te creëren tussen de AM-kern en de CFRP-velden aan elke kant. De achterkant van elke toolhelft werd gelamineerd met vijf lagen prepreg terwijl de voorzijde gelamineerd werd met negen lagen om extra materiaal te bieden dat tijdens na-uitharding bewerking kon worden verwijderd.
Voorlopige resultaten
Naast het controleren van CLTE van de AM-kern, leverde de prepreg een putvrij oppervlak dat vacuümintegriteit behield zonder noodzaak voor sealant/coating. Deze benadering was zo succesvol dat het het gebruik van een meerdelige toolontwerp toegaf afgedicht met een gasket, wat onderzoekers geloven niet eerder gedemonstreerd was in AM tooling gebruikt bij hoge temperaturen. Bovendien werd toolmassa significant verminderd; de schaaltool was een derde van het gewicht berekend voor een vergelijkbaar Invar-ontwerp. Niet alleen zijn lichtere CFRP-tools makkelijker te hanteren en op rekken op te bergen, ze vereisen ook kortere autoclave opwarm-/afkoelcycli. Op een tool om de volschaal C-spar te molden, kan dat gewichtsvoordeel het verschil maken tussen onder of boven gantry/kraan gewichtslimieten in sommige productieruimtes.
Belangrijk, de 0,6-meter hybride toolkost werd tijdens de productie berekend, met behulp van industriestandaard arbeidstarieven, op $24.136 USD met ruwweg een 50/50 verdeling tussen bewerkingskosten en printen/lamineren kosten. In tegenstelling, werd een identieke Invar tool aangeboden voor $46.775 USD – een bijna 50% besparing. Kosten voor de 3,3-meter tool zijn niet compleet maar worden verwacht om ruwweg 30% besparing op te leveren op een kosten/per lengte basis, aangezien materiaal/printkosten lineair schalen, maar bewerkingskosten genieten van een schaaleconomie die de impact vermindert. De hybride benadering produceerde tools die voldeden aan de operationele prestatie-eisen van Airbus en Northrop Grumman en wordt beschouwd als een haalbare alternatief voor Invar voor snelle-prototype of laag-gebruik tooling. Tool-levensduuronderzoek was geen deel van deze studie, maar zou aanzienlijk verder kunnen gaan dan de 12 cycli die gedemonstreerd werden.
Het programma werd verlengd van 18 tot 30 maanden, maar er zijn nog gebieden waar meer studie nodig is, zoals begrijpen hoe de finale as-geprinte kerngeometrie verschilt van die voorspeld in CAE-modellen. Het team wil ook de voorspellende nauwkeurigheid verbeteren zodat voldoende lagen in kritieke gebieden worden toegevoegd om ervoor te zorgen dat er geen punch-through is tijdens bewerking. Toch beschouwde het team dit als een succesvol project met aanzienlijke kansen voor toekomstige LFAM tooling.
"Northrop Grumman kijkt ernaar uit om een 3-meter spar demonstratieonderdeel te bouwen met behulp van de 3,3-meter-lange hybride tool gebouwd door UDRI en ons eigen geautomatiseerde stijfenvormingsproces (ASF) om de duurzaamheid en dimensionale stabiliteit van de tool te evalueren," voegt Vern Benson, Northrop Grumman technical fellow, toe.
Hars
- Precisie Metaalonderdelen Fabricage & Tooling voor Brandstofinjectiesystemen
- Professionele Gids voor 3D-Printen van Duurzame Gieten
- Versnellen Levering van Grootschalige Onderdelen: Strategieën voor Vermindering van Doorlooptijd in Hoogvolume Winkels
- Evonik Past Samen met Evolve Additive Solutions om 3D Print Materialen te Breiden voor STEP Technologie
- Henkel Lanceert Open Materialen Platform om 3D Print Innovatie te Versnellen
- Essentium en Lehvoss ontwikkelen geavanceerde materialen voor industriële 3D-print
- BASF onthult Ultramid PA6 GF30: Warmtestabiliseerde nylon 6 voor hybride en elektrische aandrijvingen
- Trelleborg partners met Innovate Composites voor uitbreiding tooling materiaal distributie in Nieuw-Zeeland
- UAMMI & Impossible Objects creëren geavanceerde koolstofvezel-onderdelen voor Amerikaanse luchtmacht
- Victrex investeert in Bond High Performance 3D Technology voor versnelling 3D-geprinte PAEK-onderdelen
- AeroLas Onthult Innovatieve Luchtgestuurde Spinnen voor Thermoplastische Hybride Garnen