



Near-Net-Shape Productie: Afval verminderen, tijd besparen, kosten verlagen
Hoe bespaart near-net-shape productie tijd en geld?
Gefabriceerde metaalobjecten worden gecreëerd door gieten, smeden of bewerken, soms afval creërend. Near-net-shape productie streeft ernaar een item of onderdeel zo dicht mogelijk bij zijn eindvorm te produceren, afval verminderend, tijd en geld besparend, en minder milieueffect creërend door verminderde energie- en grondstofvraag.
Wat is near-net-shape productie?
Near-net-shape productie is de praktijk van uw productieproces plannen om een object zo dicht mogelijk bij zijn eindvorm te maken, de tijd die nodig is om een afgewerkt item te produceren verminderend.
Wat is gieten?
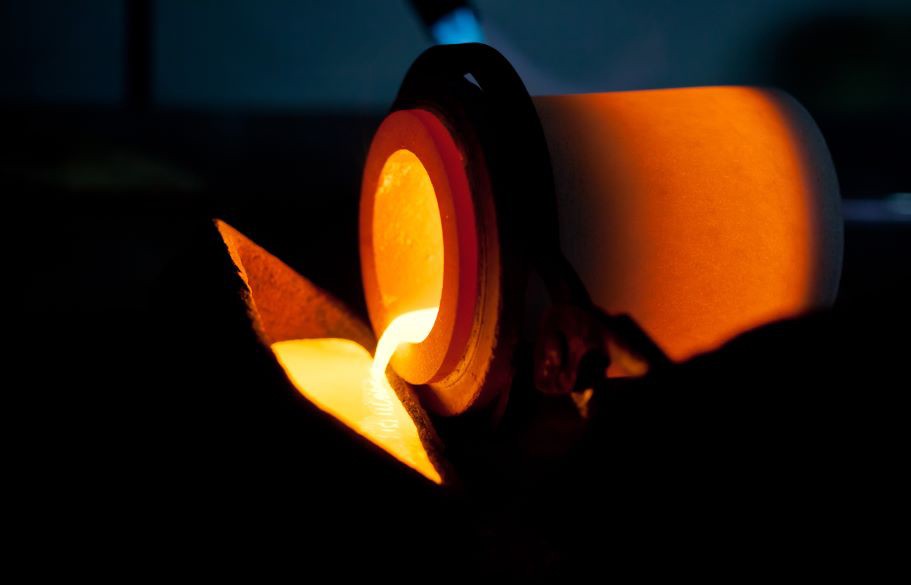
Gieten is meestal de eerste stap in near-net-shape productie. Gieten omvat het gieten van heet metaal in vooraf gevormde vormen om een dichtbij-eindvorm product te vormen. Meeste gieterijen gebruiken zandgieten om metaalgietingen te creëren. Zandgieten gebruikt zandvormen om heet metaal in objecten te vormen. Zandgieten werd voor het eerst gebruikt rond 1300 v.Chr. tijdens de Shang Dynastie, China's vroegste regerende dynastie.
Investeringsgieten (soms precisie of verloren was gieten genoemd) genereert minder afval dan zandgieten, producerend objecten dichter bij near-net-shape. Investeringsgieten ontstond 6000 jaar geleden en werd historisch gebruikt om ingewikkelde beeldhouwwerken en juwelen te creëren. Hoewel het dichter bij near-net-shape producten maakt dan zandgieten, is investeringsgieten een complexer, arbeidsintensiever proces, wat kan resulteren in een hogere totale productiekost, afhankelijk van het project.
Wat is gietkrimp?
Hetzelfde principe dat u in de middelbare school natuurkunde leerde – hitte zet uit, koud trekt samen – geldt ook voor metaalfabricage. Metaal zet uit bij verhit en krimpt bij afkoeling, een proces bekend als thermische uitbuiging.
De effecten van thermische uitbuiging tijdens het gietproces kunnen resulteren in productdefecten, zoals krimpholtes, door gietkrimp. Gieterijen gebruiken risers, reservoirs van extra vloeibaar metaal ingebouwd in de gietvorm, om krimp te verminderen en holtes te voorkomen die zich binnenin een afkoelende gieting vormen. Geïsoleerd materiaal, bekend als 'hot toppings', helpen de riser warm te houden terwijl het metaal in de gieting vastwordt. Risers moeten van het eindproduct verwijderd worden, wat metaalafval creëert.
Krimptoelatingen
Metalen reageren anders op thermische uitbuiging afhankelijk van hun elementen en samenstelling, maar krimp kan ook beïnvloed worden door gietontwerp. Dit zijn typische krimptoelatingen tijdens het gietproces:
Metaal
430
Grijs gietijzer
0,7 tot 1,05
Wit gietijzer
2,1
Buigzaam ijzer
1,5
Staal
2,0
Messing
1,4
Aluminium
1,8
Aluminiumlegeringen
1,3 tot 1,6
Brons
1,05 tot 2,1
Magnesium
1,8
Zink
2,5
Mangaan staal
2,6
Keuze van metaal kan daarom de near-net-shape van een gegoten metaalobject beïnvloeden.
Wat is bewerken?
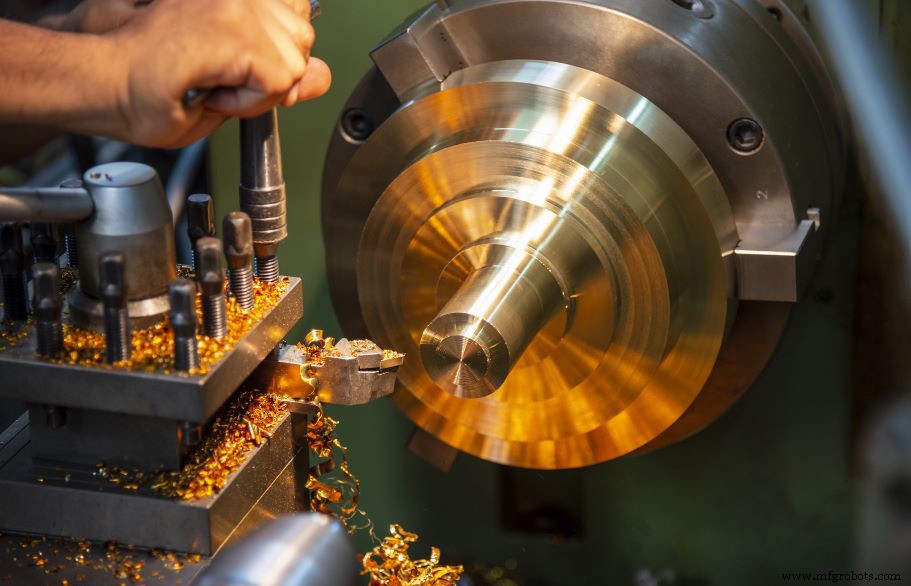
Bewerken is het proces van snijden, slijpen, boren, of boren een metaalproduct in zijn eindvorm. Als het beeldhouwen van steen of het snijden van hout, vormt bewerken metaal door overtollig materiaal te verwijderen. Near-net-shape productie begint meestal met gieten, omdat het bewerken van een metaalvorm vanaf nul te veel afval zou creëren om praktisch te zijn. Bewerken is een belangrijke afwerkstap in het produceren van metaalproducten, ervoor zorgend dat het eindproduct glad, fijn gevormd en klaar is voor zijn beoogde doel. Near-net productie streeft naar zo min mogelijk bewerken.
Wat is smeden?
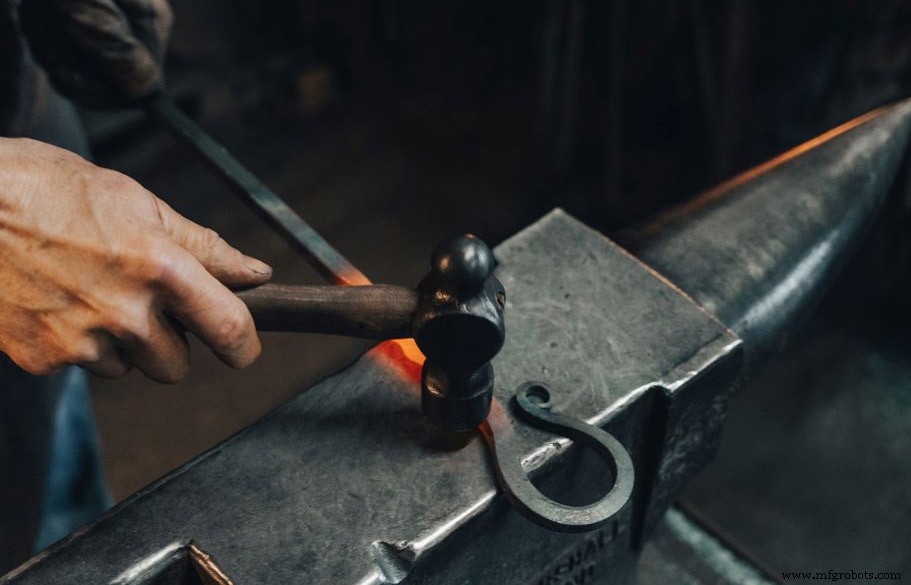
Smeden vormt metaal door compressieve druk, zoals hameren, persen of rollen. Smedmethoden kunnen zowel hete als koude smeden omvatten. Misschien het beste voorbeeld van smeden is de klassieke afbeelding van een oude smid die een hamer en tangen gebruikt om een heet paardenhoef op een anvil te smeden. Vandaag de dag wordt de meeste smedingen op industriële schaal gedaan met enorme persmachines. Industriële smeden vereist bewerken om af te werken, maar er wordt gewerkt aan het ontwikkelen van smedmachines die kunnen vormgeven en een dichtbij-afgewerkt product leveren, het bewerken verminderend of zelfs eliminerend. Smedmethoden omvatten val-, rol-, pers-, open en gesloten matrice smeden, en precisiesmeden. Wrijvingslassen is een andere smedtechniek die beweging en kracht-gegenereerde hitte gebruikt om gesmede metaalverbindingen te produceren.
Wat is 3D-printen?
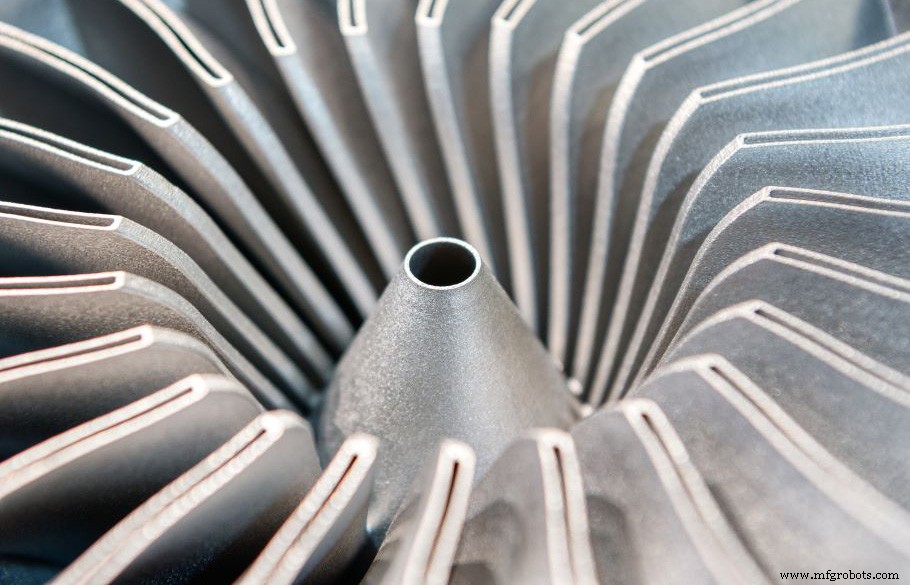
3D-printen is een veelbelovende nieuwe near-net technologie. Industriële 3D-printen heet additieve fabricage (of additieve laag fabricage). Additieve fabricage gebruikt een computer om de lagen van materiaal te sturen om een vooraf ontworpen object met heel weinig afval precies te produceren. Materialen worden laag voor laag toegepast om gedetailleerde componentonderdelen en producten te produceren. Additieve fabricage is flexibel genoeg om aanpasbare componenten en producten toe te staan, inclusief aangepaste onderdelen voor individuele hoortoestellen en geïndividualiseerde schoenen. Additieve fabricage speelt een toenemende rol in het creëren van maatwerk en componentonderdelen voor de transport-, luchtvaart- en energiesectoren.
Gerelateerde Artikelen:
- 3D Printen
- Wat is Zandgieten?
- Wat is een gietpatroon?
- Leven van een Gieting: Maak een Gieterij Tour
Metaal
- Hoe betrouwbaarheid tijd, talent en middelenverspilling in productie reduceert
- Niet-actieve Tijd: Wat Het Is, Hoe Je Het Meet En Bewijzen Strategieën Om Het Te Verminderen
- ROI Berekenen voor Metaal 3D Printers: Een Praktische Gids
- De cruciale rol van accurate documentatie in engineering succes
- Zandgieten: proces, kenmerken en industriële toepassingen
- Uitgebreide gids tot metalen gieten: definities, typen en processen
- Snel Metaalgieten: Belangrijkste Voordelen & Industrietoepassingen
- Productiesystemen optimaliseren om efficiëntie te boosten en kosten te verlagen
- Bluetooth en Ultrasound Combineren voor Nauwkeurige, Kosten-Effectieve Real-Time Locatietracking
- Chroom: Essentieel Sporenelement, Eigenschappen en Praktische Toepassingen
- Metaalgieten uitgelegd: definitie, types & proces