



Smidse Geheimen: Moderne Smeedtechnieken Beheersen
Hoe moderne smeederijen metaal in gesmeede onderdelen manipuleren
Wat is smeden?
Smeden is een productieproces dat de vormgeving van een metaal omvat door hameren, pressen, of walzen. Deze druk krachten worden geleverd met een hamer of matrix. Smeden wordt vaak gecategoriseerd volgens de temperatuur waarop het uitgevoerd wordt – koud, warm, of heet smeden.
Een breed scala aan metalen kan gesmeed worden. Typische metalen gebruikt in smeden omvatten koolstofstaal, legeringsstaal, en roestvrij staal. Zeer zachte metalen zoals aluminium, geelgiet, en koper kunnen ook gesmeed worden. Het smeedproces kan onderdelen produceren met superieure mechanische eigenschappen met minimaal afval. Het basisconcept is dat het oorspronkelijke metaal plastisch vervormd wordt tot de gewenste geometrische vorm – wat het hogere vermoeidingsweerstand en sterkte geeft. Het proces is economisch gesond met de capaciteit om delen massaal te produceren, en specifieke mechanische eigenschappen in het eindproduct te bereiken.
Geschiedenis van smeden
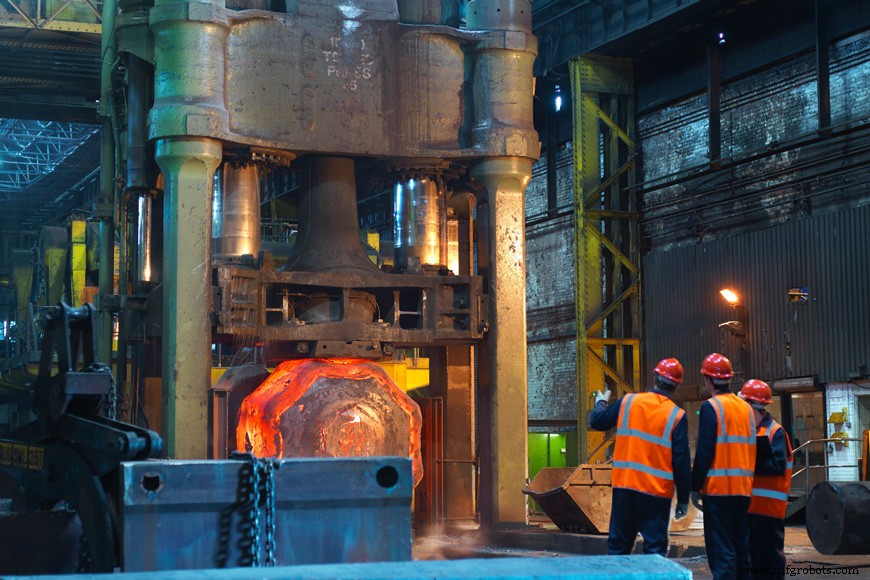
Smeden wordt al duizenden jaren door smeden beoefend. Aanvankelijk waren brons en koper de meest gangbare gesmeede metalen, in de Bronstijd: later, toen de capaciteit om temperatuur te controleren en het proces van ijzersmelten ontdekt werd, werd ijzer het primaire gesmeede metaal. Traditionele producten omvatten keukengerei, hardware, handgereedschap, en wapens. De Industriële Revolutie liet smeden een efficiënter, massaproductieproces worden. Sindsdien heeft smeden zich ontwikkeld samen met vooruitgang in apparatuur, robotica, elektronische controles, en automatisering. Smeden is nu een wereldwijde industrie met moderne smeederijen die hoogwaardige metaalonderdelen produceren in een enorme verscheidenheid aan formaten, vormen, materialen, en afwerkingen.
Smeedmethoden
Er zijn verschillende smeedmethoden met verschillende mogelijkheden en voordelen. De meer gangbare smeedmethoden omvatten de valsmedmethoden, alsook walsmeden.
Valsmeden (Drop forging)
Valsmeden leent zijn naam van het proces van een hamer op het metaal te laten vallen om het in de vorm van de matrix te vormgeven. De matrix verwijst naar de oppervlakken die in contact komen met het metaal. Er zijn twee typen valsmeden – open-matrix en gesloten-matrix smeden. Matrices zijn doorgaans plat in vorm met sommige die distinctief gevormde oppervlakken hebben voor gespecialiseerde operaties.
Open-matrix smeden (smid smeden)
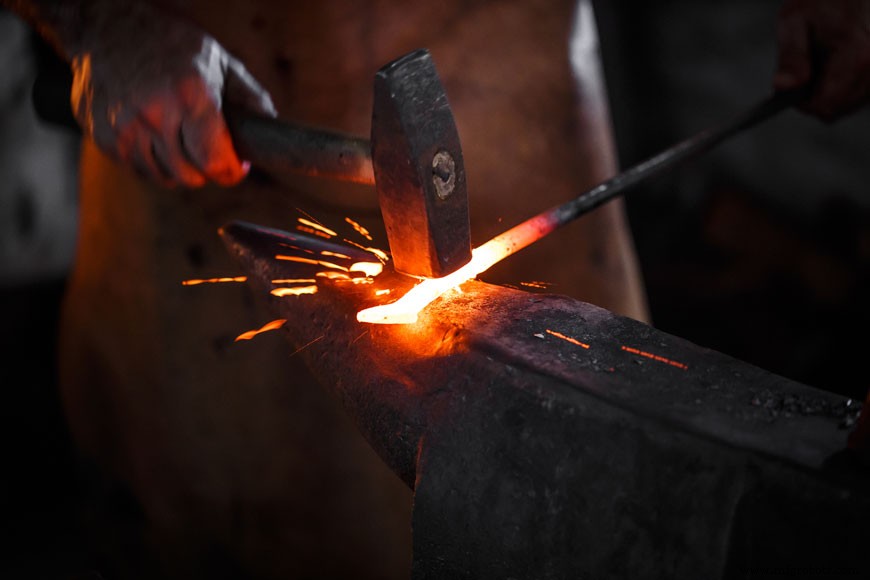
Open-matrix smeden is ook bekend als smid smeden. Een hamer slaat en vervormt een metaal op een stationair anvil. In dit type smeden, is het metaal nooit volledig ingesloten in de matrices – wat het toestaat te vloeien behalve voor de gebieden waar het in contact is met de matrices. Het is de verantwoordelijkheid van de operator om het metaal te oriënteren en positioneren om de gewenste eindvorm te bereiken. Platte matrices worden gebruikt, met sommige die speciaal gevormde oppervlakken hebben voor gespecialiseerde operaties.
Voordelen van open-matrix smeden:
- Betere vermoeidingsweerstand en sterkte
- Vermindert kans op fouten en/of gaten
- Verbetert microstructuur
- Continue korrelstroom
- Fijnere korrelgrootte
Gesloten-matrix smeden (afdruk-matrix)
Gesloten-matrix smeden is ook bekend als afdruk-matrix smeden. Het metaal wordt in een matrix geplaatst en aan een anvil bevestigd. De hamer wordt op het metaal gelaten, wat ertoe leidt dat het vloeit en de matrixholtes vult. De hamer getimt om in contact te komen met het metaal in snelle opvolging op een schaal van milliseconden. Overmaat metaal wordt uit de matrixholtes geduwd, wat resulteert in grat. De grat koelt sneller dan de rest van het materiaal, wat het sterker maakt dan het metaal in de matrix. Na het smeden, wordt de grat verwijderd.
Om het metaal de eindfase te laten bereiken, wordt het door een reeks holtes in een matrix bewogen:
- Rand indruk (ook bekend als fullering of buigen)
De eerste indruk gebruikt om het metaal in een ruwe vorm te brengen.
- Blokkeerholtes
Het metaal wordt bewerkt in een vorm die meer lijkt op het eindproduct. Het metaal wordt gevormd met genadige buigingen en afrondingen.
- Eindindruk holte
Eindfase van afwerking en detail van het metaal in de gewenste vorm.
Voordelen van gesloten-matrix smeden:
- Produceren delen tot 25 ton
- Produceren nabij-net vormen die alleen een kleine hoeveelheid afwerking vereisen
- Economisch voor zware productie
Walsmeden (Roll forging)
Walsmeden bestaat uit twee cilindrische of half-cilindrische horizontale rollen die een ronde of platte staafvorm vervormen. Dit werkt om de dikte te verminderen en de lengte te vergroten. Deze verwarmde staaf wordt ingevoegd en tussen de twee rollen doorgegeven – elk bevattend een of meer gevormde groeven – en progressief gevormd als het door de machine gerold wordt. Dit proces gaat door tot de gewenste vorm en grootte bereikt is.
Voordelen van automatische walsmeden:
- Produceren weinig tot geen materiaalafval
- Creëren een gunstige korrelstructuur in het metaal
- Verminderen de dwarsdoorsnede van het metaal
- Produceren afgetapte einden
Perssmeden (Press forging)
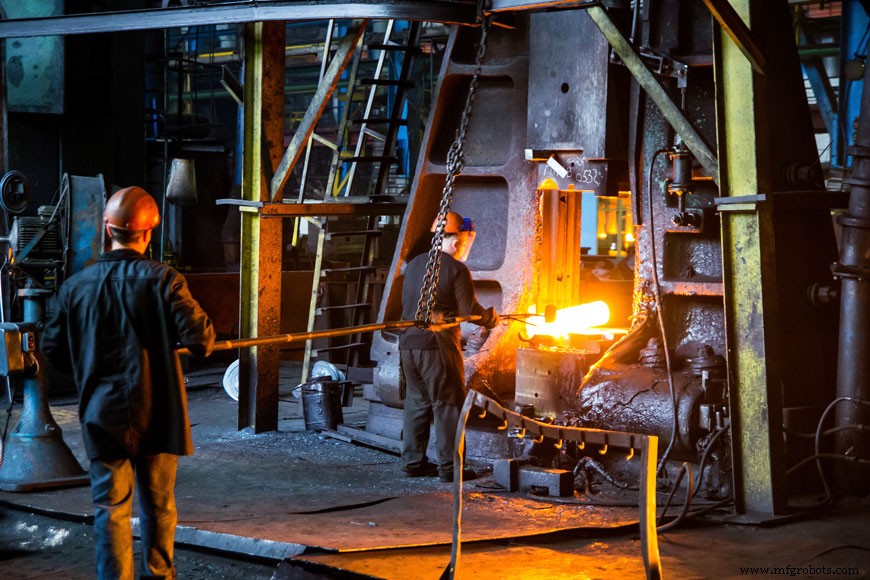
Perssmeden gebruikt een langzame, continue druk of kracht, in plaats van de impact gebruikt in valhamer smeden. De langzamere ram reis betekent dat de vervorming dieper bereikt, zodat het hele volume van het metaal uniform beïnvloed wordt. In tegenstelling, bij valhamer smeden, is de vervorming vaak alleen op het oppervlak niveau terwijl het interieur van het metaal enigszins onvervormd blijft. Door de compressiesnelheid in perssmeden te controleren, kan de interne spanning ook gecontroleerd worden.
Voordelen van perssmeden:
- Economisch voor zware productie
- Grotere nauwkeurigheid in toleranties binnen 0,01–0,02 inch
- Matrices hebben minder uittrekking wat betere dimensionale nauwkeurigheid toestaat
- Snelheid, druk, en reis van de matrix zijn automatisch gecontroleerd
- Procesautomatisering is mogelijk
- Capaciteit van pressen variëren van 500–9000 ton
Opzetten smeden (Upset forging)
Opzetten smeden is een productieproces dat de diameter van het metaal vergroot door de lengte te comprimeren. Knikpersen, een speciale hoge-snelheid machine, worden gebruikt in opzetten smedprocessen. Knikpersen zijn doorgaans op een horizontaal vlak ingesteld om efficiëntie en de snelle uitwisseling van metaal van het ene station naar het volgende te verbeteren. Verticale knikpersen of een hydraulische pers zijn ook opties.
Voordelen van opzetten smeden:
- Hoge productiesnelheid tot 4500 delen per uur
- Volledige automatisering is mogelijk
- Eliminatie van de smed uittrekking en grat
- Produceren weinig tot geen afval
Automatisch heet smeden
Bij automatisch heet smeden, worden molenlengte staalstaven in het ene einde van de smeemachine bij kamertemperatuur ingevoegd, en heet gesmeede producten komen uit het andere einde. De staaf wordt verwarmd met hoge-vermogen inductiespolen tot een temperatuur variërend van 1200–1300°C in onder 60 seconden. De staaf wordt ontschuld met rollen en in blokken gesneden. Op dit punt, wordt het metaal door verschillende vormgevingsstadia overgebracht die gekoppeld kunnen worden met hoge-snelheid koudvormoperaties. Doorgaans wordt de koudvormoperatie voor de afwerkingsfase achtergelaten. Door dit te doen, kunnen de voordelen van koudbewerking geoogst worden terwijl ook de hoge snelheid van automatisch heet smeden gehandhaafd wordt.
Voordelen van automatisch heet smeden:
- Hoge uitvoersnelheid
- Acceptatie van laag-kosten materialen
- Minimale arbeid vereist om machines te bedienen
- Produceren weinig tot geen materiaalafval (materiaalbesparing tussen 20–30% ten opzichte van conventioneel smeden)
Precisie smeden (net-vorm of nabij-net-vorm smeden)
Precisie smeden vereist weinig tot geen eindbewerking. Het is een smedemethode ontwikkeld om de kosten en afval geassocieerd met na-smeedoperaties te minimaliseren. Kostenbesparingen worden behaald door de reductie van materiaal en energie, alsook de reductie van bewerking.
Isothermisch smeden
Isothermisch smeden is een smedeproces waar het metaal en de matrix verwarmd worden tot dezelfde temperatuur. Adiabatische verhitting wordt gebruikt – er is geen netto overdracht van massa of thermische uitwisseling tussen het systeem en de externe omgeving. De veranderingen zijn allemaal te wijten aan interne veranderingen resulterend in hoog gecontroleerde vervormingssnelheden. Vanwege de lagere warmteverlies, kunnen kleinere machines voor dit smedeproces gebruikt worden.
Metaal
- Angus 3D Solutions: Pioneers in Metaal 3D-printen in Schotland
- Smeden Uitgelegd: Proces, Types en Materialen
- Top Metal Afwerkingsmethodes: Kies de Beste Methode voor Superieure Oppervlakken
- Bewezen Kwaliteitscontrolepraktijken voor Industriële Metaalafwerking
- Smeden vs. Vormen: hoe deze metaalbewerkingsprocessen verschillen
- Hoe Metaalpoeders Gemaakt Worden: Een Uitgebreide Gids voor Bereidingsmethoden
- Productie van Titaanstaven: Technieken, Voordelen en Industriële Toepassingen
- Metalmoeheid begrijpen: oorzaken, gevolgen en preventie
- Galvaniseren uitgelegd: Definitie, Methoden en Processen voor Corrosiebescherming
- Warmtebehandeling uitgelegd: Processen, Methoden en Voordelen
- Precisie metaal schaar oplossingen voor staal & aluminium