



Gietijzer Lassen: Professionele Gids voor In-House Succes
Gietijzer in-house lassen is mogelijk – onder bepaalde voorwaarden
Effectief in-house lassen van gietijzeronderdelen kan tijd en geld besparen – maar er zijn uitdagingen. Lasfalen resulteren vaak in scheuren of andere schade. Als kritieke onderdelen betrokken zijn, kan het verstandig zijn om de vakmanschap van een lasfaciliteit met ervaren lassers in te roepen om een succesvol resultaat te garanderen.
Als lassen in-house uitgevoerd wordt, is het cruciaal om de stappen te onderzoeken die nodig zijn om effectief een gelast deel te produceren. Vier belangrijke stappen moeten genomen voordat men begint:
- Identificeer de legering
- Reinig het gietstuk grondig
- Selecteer een voorverhittingstemperatuur
- Selecteer een geschikte lastechniek
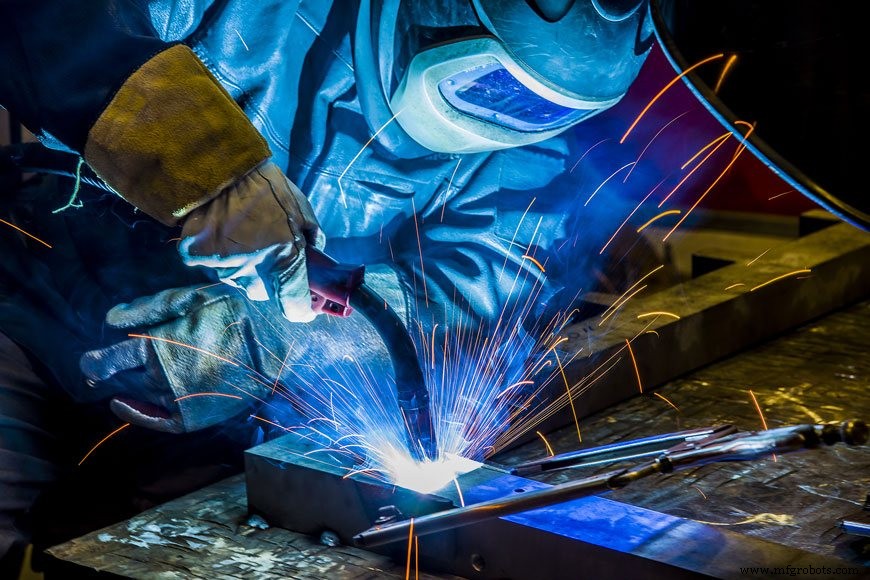
Identificeer de legering
Gietijzers zijn een familie van ijzer-koolstof legeringen. Hun hoge koolstofgehalte (meestal 2–4%) geeft gietijzer zijn kenmerkende hardheid. Echter, die hardheid gaat ten koste van duktiliteit. Het is minder smeedbaar in vergelijking met staal of gesmeed ijzer. De verwarmen en afkoelcycli tijdens lassen veroorzaken uitrekking en krimp in het metaal, wat trekkspanning induceert. Gietijzers rekken of vervormen niet wanneer verwarmd of onder spanning – in plaats daarvan scheuren ze – wat ze extreem moeilijk te lassen maakt. Dit kenmerk kan verbeterd worden door verschillende legeringen toe te voegen.
Sommige gietijzerlegeringen zijn makkelijker te lassen dan anderen:
- Grijs gietijzer
Grijs gietijzer is de meest voorkomende vorm van gietijzer. Koolstof neerslaat in grafietvlakken tijdens productie in ofwel een perliet of ferriet kristallijne microstructuur. Het is duktiler en lasbaarder dan wit gietijzer. Echter, het stelt nog steeds een uitdaging voor voorstellende lassers omdat de grafietvlakken binnen grijs gietijzer in het lasbad kunnen treden om lasmetaal vertering te veroorzaken.
- Wit gietijzer
Wit gietijzer behoudt de koolstof als ijzerkarbied zonder het neerslaan als grafiet. De cementiet kristallijne microstructuur is erg hard en bros. Wit gietijzer wordt doorgaans als onlasbaar beschouwd. - Sferoïdaal, nodulair, of smeedbaar ijzer
Deze gietijzers zijn allemaal minder bros door microstructuurverschillen door productie. Alle drie hebben sferoidale koolstofmicrostructuren gecreëerd door hun unieke productieprocessen.
De beste manier om te bepalen of u wit of grijs ijzer heeft, is de oorspronkelijke specificatie te controleren. Spectrochemische analyse kan deze specificatie achteraf leveren. Wanneer deze precieze manieren niet mogelijk zijn, zijn er een paar manieren om in de werkplaats te controleren.
Grijs ijzer zal grijs tonen langs een breukpunt, door het grafiet in zijn microstructuur. Wit ijzer is whiter langs een breuk door de cementiet. Helaas is de breuktest alleen nuttig als de lasser weet dat het materiaal ofwel grijs of wit is. Dit zijn oudere, meer traditionele vormen van gietijzer. Ze zijn ook meer gangbaar in bepaalde klassen van goederen. Echter, sferoïdaal ijzer, een relatieve nieuwkomer, is ook tamelijk wit langs breuk, en is veel meer lasbaar.
Vonktesten kan ook gebruikt worden door een ervaren metallurgist om te proberen het type ijzer te bepalen.
Reinig het gietstuk
Ongeacht de legering, moeten alle gietstukken goed voorbereid worden voor het lassen. Tijdens het voorbereiden van het gietstuk voor lassen, is het cruciaal om alle oppervlaktematerialen te verwijderen. Het gietstuk moet volledig schoon zijn in het lasgebied. Verwijder verf, vet, olie, en ander vreemd materiaal van de laszone. Het is het beste om warmte zorgvuldig en langzaam op het lasgebied toe te passen voor een korte tijd om ingeperste gassen uit de laszone van het basismetaal te verwijderen.
Een eenvoudige techniek voor het testen van de gereedheid van het gietijzeroppervlak is een laspass op het metaal te leggen – het zal porieus zijn als er onzuiverheden aanwezig zijn. Deze pass kan afgeschuurd worden, en het proces een paar keer herhaald tot de porositeit verdwijnt.
Voorverhitting
Alle gietijzers zijn kwetsbaar voor scheuren onder spanning. Warmtecontrole is de enkele belangrijkste factor om scheuren te vermijden.
Een gietijzerlas vereist drie stappen:
- Voorverhitting
- Lage warmteinvoer
- Langzaam afkoelen
De primaire reden voor warmtecontrole is thermische uitrekking. Wanneer metaal warm wordt, zet het uit. Geen spanning wordt veroorzaakt wanneer een heel object warm wordt en uitrekt met dezelfde snelheid, maar spanning zal opbouwen wanneer warmte gelokaliseerd is in een kleine warmtebeïnvloede zone (HZ).
Gelokaliseerde verhitting veroorzaakt beperkte uitrekking – de HZ wordt ingeperkt door het koelere metaal eromheen. De graad van resulterende spanning hangt af van het thermische gradiënt tussen de HZ en het gietstuklichaam. In staal en andere duktiele metalen, wordt spanning opgebouwd door beperkte uitrekking en krimp verlicht door rekken. Helaas kan dit scheuren veroorzaken tijdens de krimpfase aangezien gietijzers relatief slechte duktiliteit hebben. Voorverhitting verlaagt het thermische gradiënt tussen het gietstuklichaam en de HZ, waardoor de trekkspanning veroorzaakt door lassen geminimaliseerd wordt. In het algemeen vereisen hogere temperatuur lasmethoden een hogere temperatuur voorverhitting. Wanneer voldoende voorverhitting niet mogelijk is, is de beste strategie om warmteinvoer te minimaliseren – selecteer een lage temperatuur lasproces, en lage smeltpunt lasstaven of -draden.
Afkoelsnelheid is een andere factor die een direct effect heeft op de spanningen geïnduceerd bij de las. Snel afkoelen veroorzaakt krimp, wat bros, gemakkelijk gescheurde lassen creëert. Integenstelling, laag afkoelen verlaagt verharding en krimpspanning.
https://www.reliance-foundry.com/wp-content/uploads/pre-heat-welding.mov
Voorverhitting voor het lassen
Alle gietijzers zijn kwetsbaar voor scheuren onder spanning, maar dit kan voorkomen met voorverhitting. Bekijk de video om te zien hoe warmte aan metaal toegepast wordt voor het lassen.
Lastechniek
Lastechnieken moeten gekozen worden op basis van hun geschiktheid voor de gietijzerlegering die gelast wordt. De meest gangbare lasprocessen zijn stok, oxy-acetyleen, en braze lassen.
Stoklassen (Stick welding)
Stoklassen, ook bekend als beschermde metaalbooglassen of MMA, maakt gebruik van een verbruikselektrode bedekt met een flux. Verschillende typen elektroden kunnen gebruikt worden afhankelijk van de toepassing, de kleurmatch vereist, en de hoeveelheid bewerking na het lassen.
Er zijn drie hoofdfillertypen die goed werken voor gietijzer stoklassen:
- Gietijzer bedekte elektrod
- Koperlegering elektrod
- Nikkellegering elektrod
Nikkellegering elektrod zijn de meest populaire voor gietijzerlassen. Volgens New Hampshire Materials Laboratory Inc., is nikkel-ijzer las sterker met een lagere coëfficiënt van thermische uitrekking, wat lasspanningen vermindert en weerstand tegen scheuren verbetert.
Een elektrische boog tussen de elektrode en het lasgebied smelt de metalen en veroorzaakt fusie. De boog moet gericht zijn op het lasbad, in plaats van op het basismetaal, aangezien dit de verdunning minimaliseert. Het wordt aanbevolen de laagste stroominstelling goedgekeurd door de fabrikant te gebruiken om warmtespanning te minimaliseren. Voorverwarm stukken tot ten minste 121°C voor lassen met gietijzer of koper elektrod. Nikkel elektrod kunnen zonder voorverhitting gebruikt worden.
Oxy-acetyleen lassen
Oxy-acetyleen lassen maakt ook gebruik van elektrod, maar in plaats van een boog gegenereerd door stroom, levert een oxy-acetyleen brander de energie voor het lassen. Gietijzer elektrod, en koper-zink elektrod, zijn beide geschikt voor oxy-acetyleen lassen van gietijzer.
Zorg moet genomen worden om het gietijzer niet te oxideren tijdens acetyleen lassen, aangezien dit siliciumverlies en de vorming van wit ijzer in de las veroorzaakt. De lasstaaf moet gesmolten worden in het vloeibare lasbad, in plaats van direct door de vlam, om temperatuurgradiënten te minimaliseren.
Braze lassen
Braze lassen is een gangbare methode voor het verbinden van gietijzeronderdelen door de minimale impact op het basismetaal zelf. Een lasstaaf levert de vulling die aan het gietijzeroppervlak hecht. Vanwege het lagere smeltpunt van de vulling vergeleken met het gietijzer, verdunt de vulling niet met het gietijzer maar hecht aan het oppervlak.
Schoonheid van het oppervlak is cruciaal voor deze lastechniek aangezien de verbinding afhankelijk is van de kwaliteit van de vulling het oppervlak van het basismetaal benatten. Volgens Machine Design, is het gebruik van flux om de vorming van oxiden tijdens solderen gebruikelijk. Het is een vloeistof die benatting bevordert, wat de vulling laat vloeien over de metaaldelen die verbonden moeten worden. Het reinigt ook de delen van oxiden zodat de vulling steviger aan de metaaldelen hecht. Bovendien worden fluxes in lassen gebruikt om de metaaloppervlakken te reinigen.
Afwerking
Scheuren treden meestal op tijdens de thermische krimpfase – trekkspanning bouwt op als de las afkoelt en krimpt. Als de spanning een kritiek punt bereikt, scheurt de las.
De kans op scheuren kan verminderd worden door een drukspanning toe te passen om de trekkspanning tijdens afkoelen te tegengaan. Lassers gebruiken een techniek genaamd peenen (matige slagen met een balpenhammer) op een vervormbaar lasbad terwijl de las nog zacht is. Peenen verlaagt het risico op scheuren in de las en HZ, maar moet alleen geprobeerd worden bij het werken met relatief duktiel lasmetaal.
De laatste stap van de las is afkoelcontrole. Dit proces gebruikt isolerende materialen om afzoelen zoveel mogelijk te vertragen, of past periodieke warmte toe op de las om het natuurlijke afkoelproces te vertragen.
In-house lassen
Hoewel het uitbesteden van gietijzerlassen aan een professional een kwaliteitslas kan garanderen, is het mogelijk om een lasreparatie in-house te voltooien met zorgvuldige voorbereiding. Volg de stappen van het identificeren van uw legering, het voorbereiden van het materiaal, en het kiezen van de meest geschikte lastechniek.
Bronnen
- Total Materia. "Welding Cast Iron and other Irons."
- New Hampshire Materials Laboratory. "Tips on Welding Cast Iron."
- The Welding Institute. "Weldability of Materials: Cast Irons."
Metaal
- Gietijzeren Kachels: Geschiedenis, Ontwerp en Moderne Innovaties
- De optimale graad knoppen gietijzer selecteren voor uw technische behoeften
- Expertgids voor het Lassen van Gietijzer: Bewijste Technieken voor Sterke, Duurzame Lassen
- De juiste gietijzer kiezen voor precisiebewerking
- Gietijzer uitgelegd: Definitie, Eigenschappen en Toepassingen
- Maritiem Messing Lassen Beheersen: Technieken & Veiligheidstips
- Gesmeed ijzer vs gietijzer: Belangrijkste verschillen uitgelegd
- Professionele gids: Hoekijzer precies en efficiënt snijden
- DIN 1693-1 GGG-50 Spheroideaal Gietijzer – Eigenschappen, Toepassingen en Prestaties
- DIN 1693-1 GGG-60 Spheroideaal Gietijzer: Hoogsterkte, Slijtvast Materieel voor Industriële Toepassingen
- DIN 1693-1 Graad GGG-70 Spheroideaal Gietijzer – Hoge Sterkte, Slijtvast Materiaal voor Zware Toepassingen