



Gieten Lassen: Bewezen Technieken & Expert Tips
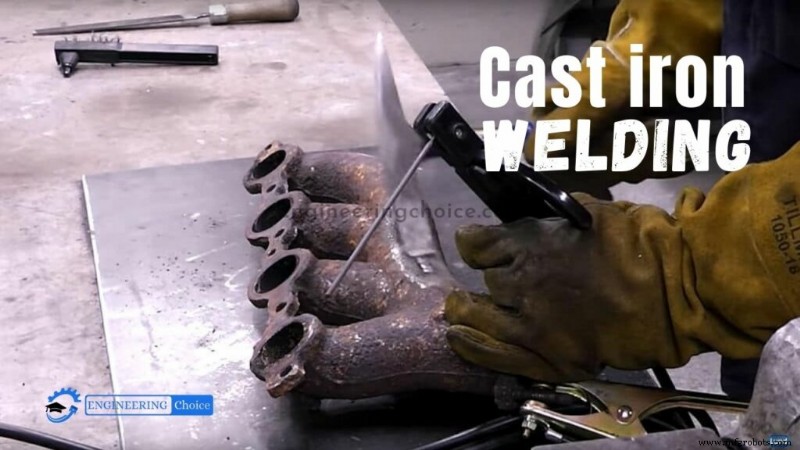
Gieten lassen is mogelijk maar problematisch door de hoge koolstofgehalte. Deze koolstofgehalte is vaak 2-4%, wat ongeveer tien keer zo hoog is als bij de meeste stalen. Tijdens het lasproces migreert deze koolstof naar het lasmetaal en/of de warmtebeïnvloede zone (WBZ), wat leidt tot verhoogde broosheid/hardheid. Dit kan op zijn beurt leiden tot scheuren na het lassen.
Gietijzer bestaat uit ijzer en koolstof in variërende verhoudingen, met additionele elementen zoals mangaan, silicium, chroom, nikkel, koper, molybdeen, etc. om bepaalde eigenschappen te verbeteren. Daarnaast kan het significant hogere zwavel- en fosfaatgehalten bevatten dan onzuiverheden, wat lasen zonder scheurvorming bemoeilijkt.
De verschillende typen gietijzer omvatten grijze gietijzer, witte gietijzer, dutile (nodulaire) gietijzer en malleerbare gietijzer met wijd uiteenlopende lasbaarheid. Alle categorieën gietijzer, met uitzondering van witte gietijzer, worden als lasbaar beschouwd, hoewel lasen aanzienlijk moeilijker kan zijn vergeleken met koolstofstaal.
Echter, het kan moeilijk zijn om het verschil tussen deze verschillende typen gietijzer te onderscheiden zonder gedetailleerde metallurgische analyse. Toch is gietijzer een langdurig, slijtvast metaal dat eeuwenlang wordt gebruikt.
Voorbereidende Stappen voor Gietijzer Lassen
Vier belangrijke stappen moeten genomen worden voordat men begint om effectief gietijzer te lassen. Deze omvatten:
- Bepalen van het type gietijzer
- Reinigen van het gietstuk
- Selecteren van de juiste voorverhittingstemperatuur
- Kiezen van de juiste lastechniek
1. Bepalen van het type gietijzer
De eerste stap bij dit soort lassen is identificeren van welk type gietijzer het is. Er zijn talrijke typen, en de meeste ervan wil je niet lassen.
Gietijzer heeft slechte duktiliteit en kan dus scheuren door thermische spanningen bij snelle verwarming of afkoeling. De gevoeligheid voor scheurvorming hangt af van het gietijzer type/categorie. Dit betekent dat het nodig is om te begrijpen met welk type legering je werkt:
- Grijze gietijzer: Dit is de meest voorkomende vorm van gietijzer. Koolstof neerslaat in grafietvlammen tijdens fabricage in ofwel een perliet- of ferriet-kristallijne microstructuur. Het is duktiler en lasbaarder dan witte gietijzer. Toch blijft het een uitdaging voor laskers omdat de grafietvlammen in grijze gietijzer het lasbad kunnen binnendringen en lasmetaalverbrokkeling veroorzaken.
- Witte gietijzer: Witte gietijzer behoudt de koolstof als ijzerkarbied zonder het uit te scheiden als grafiet. De cementiet-kristallijne microstructuur is zeer hard en broos. Witte gietijzer wordt algemeen als niet-lasbaar beschouwd.
- Dutiele, nodulaire of malleerbare gietijzer: Deze gietijzers zijn allemaal minder broos door microstructuurverschillen als gevolg van hun unieke fabricageprocessen. Alle drie hebben sferoidale koolstofmicrostructuren gecreëerd door hun unieke productiemethoden.
De eenvoudigste manier om te bepalen met welk type ijzer je werkt, is de oorspronkelijke specificatie controleren. Chemische en metallografische analyse kan ook helpen bij het identificeren van de categorie gietijzer.
Er zijn nog andere manieren om het verschil tussen legeringen te zien; grijze gietijzer toont een grijze kleur langs een breukpunt, terwijl witte gietijzer een witere kleur toont langs een breuk door de cementiet die het bevat. Echter, dutiel ijzer zal bijvoorbeeld ook een witere breuk tonen, maar is veel meer lasbaar.
Grijze gietijzer is het meest voorkomende type gietijzer dat gelast wordt en zou het enige gietijzer moeten zijn dat je probeert te lassen, tenzij je ervaren bent met gieten of lassen ervan. Iemand met ervaring om je te helpen is een andere goede optie.
2. Het gietstuk reinigen
Ongeacht de legering, moeten alle gietstukken goed voorbereid worden vóór het lassen. Bij het voorbereiden van het gietstuk voor lasen is het cruciaal om alle oppervlaktematerialen te verwijderen. Het gietstuk moet volledig schoon zijn in het lasgebied. Verwijder verf, vet, olie en ander vreemd materiaal uit de laszone. Het is het beste om de laszone voor korte tijd voorzichtig en langzaam te verwarmen om ingeperste gassen uit de laszone van het basismetaal te verwijderen.
Een eenvoudige techniek om de gereedheid van het gietijzeroppervlak te testen, is een laslaag op het metaal aan te brengen – het zal porös zijn als onzuiverheden aanwezig zijn. Deze laag kan afgeschuurd worden, en het proces wordt herhaald tot de porositeit verdwijnt.
3. Voorverhittingstemperatuur
Alle gietijzers zijn kwetsbaar voor scheurvorming onder spanning. Warmtebeheersing is de allerbelangrijkste factor om scheuren te voorkomen.
Een gietijzerlas vereist drie stappen:
- Voorverwarmen
- Lage warmteinvoer
- Langzame afkoeling
De primaire reden voor warmtebeheersing is thermische uitrekking. Wanneer metaal warm wordt, zet het uit. Geen spanning ontstaat wanneer een heel object gelijkmatig warm wordt en uitzet, maar spanning ontstaat wanneer warmte gelokaliseerd is in een kleine warmtebeïnvloede zone (WBZ).
Gelokaliseerde verwarming veroorzaakt beperkte uitrekking omdat de WBZ wordt ingeperkt door het koudere metaal eromheen. De mate van de resulterende spanning hangt af van het thermische gradiënt tussen de WBZ en het gietstuklichaam. In staal en andere duktiele metalen wordt spanning die ontstaat door beperkte uitrekking en krimp opgeheven door rek.
Helaas kan dit scheurvorming veroorzaken tijdens de krimpperiode omdat gietijzers relatief slechte duktiliteit hebben. Voorverwarmen verkleint het thermische gradiënt tussen het gietstuklichaam en de WBZ, waarmee de trekspanning die door lassen ontstaat, wordt geminimaliseerd. In het algemeen vereisen hogere temperatuur lasmethoden een hogere voorverhittingstemperatuur.
Wanneer adequate voorverhitting niet mogelijk is, is de beste strategie om de warmteinvoer te minimaliseren, een laagtemperatuur lasproces te selecteren, en lasstaven of draden met een laag smeltpunt te gebruiken.
De afkoelsnelheid is een andere factor die direct invloed heeft op de spanningen die bij de las geïnduceerd worden. Snelle afkoeling veroorzaakt krimp, wat broze, gemakkelijk scheurende lassen oplevert. Integenstelling, lage afkoeling vermindert verharding en krimpspanning.
4. Lastechniek voor Gietijzer Lassen
Theoretisch kunnen alle gangbare booglasprocessen zoals handmatig metaalbooglasen, flux-cored arc welding, metal active gas lasen, onderpijplasen, tungsten booglasen, etc. gebruikt worden, maar een proces dat langzame verwarming en afkoeling faciliteert, wordt over het algemeen bevorzugd.
1. Handmatig Metaal Booglasen (MMA)
Deze lasvorm, ook bekend als shielded metal arc welding (SMAW), wordt algemeen beschouwd als het beste algehele proces voor gietijzer lassen – mits de juiste lasstaven worden gebruikt. De keuze van de electrode hangt af van de toepassing, de vereiste kleurmatch, en de hoeveelheid na-bewerking.
De twee hoofdtypen elektroden voor handmatig metaalbooglasen zijn ijzer-gebaseerde en nikkel-gebaseerde. De ijzer-gebaseerde electrode produceert lasmetaal met hoog koolstof martensiet, wat het over het algemeen beperkt tot kleine reparaties van gietstukken en wanneer kleurmatching vereist is.
Nikkel legering elektroden zijn het meest gebruikt, bieden een duktiler lasmetaal. Nikkel elektroden kunnen ook helpen de voorverhitting en WBZ scheurvorming te verminderen door een lager sterkte lasmetaal te bieden.
In alle gevallen moet zorgvuldig worden gewerkt om de smelting van het basismetaal te minimaliseren. Dit zal de verdunning minimaliseren.
2. MAG Lassen
MAG lassen wordt over het algemeen uitgevoerd met een nikkel consumptief. Een 80% argon tot 20% koolstofdioxide gasmengsel werkt voor de meeste toepassingen. Hoewel braseringsdraad gebruikt kan worden, wordt dit over het algemeen niet aanbevolen omdat braseringsmetaal significant zwakker zal zijn dan het gietstuk.
3. TIG Lassen
TIG lassen kan een schone las op gietijzer opleveren, maar wordt over het algemeen niet bevorzugd door de sterk gelokaliseerde verwarmingseigenschappen. Zoals bij alle TIG lassen, wordt de kwaliteit van de eindlas grotendeels bepaald door de vaardigheid van de lasker.
4. Oxy-Acetyleen Lassen
Oxyacetyleen lassen maakt ook gebruik van elektroden, maar in plaats van een boog gegenereerd door stroom, levert een oxy-acetyleen brander de energie voor lasen. Gietijzer elektroden, en koper-zink elektroden, zijn beide geschikt voor oxy-acetyleen lassen van gietijzer.
Er moet voorzichtigheid worden betaald om het gietijzer niet te oxideren tijdens acetyleen lassen, want dit veroorzaakt siliciumverlies en de vorming van witte gietijzer in de las. De lasstaaf moet gesmolten worden in het gesmolten lasbad, in plaats van direct door de vlam, om temperatuurgradiënten te minimaliseren.
5. Braseren Lassen
Braseren is een veelvoorkomende methode voor het verbinden van gietijzeronderdelen vanwege de minimale impact op het basismetaal zelf. Een lasstaaf vult de vulling die aan het gietijzeroppervlak hecht. Vanwege het lagere smeltpunt van de vulling ten opzichte van het gietijzer, smelt de vulling niet samen met het gietijzer maar hecht aan het oppervlak.
Schoonmaak van het oppervlak is cruciaal voor deze lastechniek aangezien de verbinding afhankelijk is van de kwaliteit van de vulling die het oppervlak van het basismetaal benat. Volgens Machine Design is het gebruik van flux om de vorming van oxiden tijdens braseren te voorkomen gebruikelijk.
Het is een vloeistof die benatting bevordert, waardoor de vulling over de metaaldelen die verbonden moeten worden kan vloeien. Het reinigt ook de delen van oxiden zodat de vulling steviger aan de metaaldelen hecht. Daarnaast worden fluxes in lasen gebruikt om metaaloppervlakken te reinigen.
Lastechnieken Zonder Voorverhitting
De afmeting van het gietstuk, of andere omstandigheden, kunnen vereisen dat de reparatie zonder voorverhitting wordt uitgevoerd. In dat geval moet het onderdeel koel, maar niet koud gehouden worden.
Het verhogen van de gietstuktemperatuur tot 100 graden F (38°C) is nuttig. Als het onderdeel op een motor zit, kan het mogelijk zijn om het enkele minuten te laten draaien om deze temperatuur te bereiken. Verhit het gietstuk nooit zo heet dat je je blote hand er niet op kunt leggen.
Maak korte, ongeveer 2,5 cm lange lassen. Pekenen na het lassen is belangrijk met deze techniek. Laat de las en het gietstuk afkoelen. Versnel de afkoelsnelheid niet met water of geperste lucht.
Het kan mogelijk zijn om in een ander gebied van het gietstuk te lassen terwijl de vorige las afkoelt. Alle krater moeten gevuld worden. Wanneer mogelijk, moeten de lassen in dezelfde richting aangebracht worden, en het is bevorzugd dat de einden van parallelle lassen niet met elkaar uitlijnen.
Vuldraad of Elektrode voor Gietijzer Lassen
Zoals hierboven vermeld, is de keuze van de lasstaaf belangrijk voor gietijzer lassen, hoewel de meeste experts nikkel staven zouden adviseren.
1. 99% Nikkel Staven
Deze elektroden zijn duurder dan andere opties, maar leveren ook de beste resultaten. 99% nikkel staven produceren lassen die bewerkt kunnen worden en werken het beste op gietstukken met een laag of middelmatig fosfaatgehalte. Deze zuivere nikkel staven produceren een zachte, smeedbare lasafzetting.
2. 55% Nikkel Staven
Minder duur dan 99% staven, deze zijn ook bewerkbaar en worden vaak gebruikt voor dikwandige reparaties. Een lagere uitrekingscoëfficiënt betekent dat deze minder fusielijnscheuren produceren dan de 99% staaf. Deze ferronikkel staven zijn ideaal voor het lassen van gietijzer op staal.
Minder dure opties zijn beschikbaar, zoals staalstaven, hoewel deze niet zo effectief zijn als nikkel staven:
3. Staalstaven
Staalstaven bieden de goedkoopste optie van de drie en zijn het beste voor kleine reparaties en vullen. Staalelektroden produceren harde lassen, die extra afschuren vereisen om af te werken en niet bewerkbaar zijn. Toch, ondanks deze nadelen, bieden staalstaven kleurmatching en kunnen gietstukken die niet volledig schoon zijn, beter tolereren dan nikkel staven.
4. Braseren Brons
Je kunt oxy-acetyleen braseren of de staven met een TIG lasapparaat gebruiken. Het is een goede manier om een sterke verbinding in een scheur of tussen twee componenten die verbonden moeten worden te realiseren, zonder scheurvorming en verandering van de gietijzereigenschappen.
Reinigen en Pekenen van Lasoppervlakken
Als bij meeste lassen, hoe schoner het oppervlak, hoe beter je lassen zullen zijn. Soms heeft het materiaal dat je last een levenslange hoeveelheid rook of olie door het gietstuk, en dit zal uitdagingen bij het lassen veroorzaken. Er zijn bepaalde dingen waar je je bewust van moet zijn wanneer je gietijzer last.
Het gebruik van lasconsumptieven, zoals de MG-289 Gietijzer Laslegering staven, die ontworpen zijn voor gecontamineerd gietijzer, is de beste manier om te garanderen dat de las voldoende is.
Pekenen is het proces van tikken op de zachte las tijdens het afkoelen met een bolpeen hamer om scheurvorming te voorkomen. Dit moet met voorzichtigheid gebeuren en alleen wanneer de las kan vervormen, maar het is niet altijd noodzakelijk, aangezien wat voornamelijk scheuren veroorzaakt is de onregelmatige of snelle verwarming of afkoeling van het onderdeel. Voorverwarmen en langzaam afkoelen van je project is het meest belangrijk.
Voorverwarmen of Koud Lassen?
Er zijn een paar verschillende meningen over of je heet of koud moet lassen. Iedereen is het erover eens dat voorverwarmen een goede optie is, maar er zijn een paar mensen die suggereren dat lassen met minimale warmte ook voldoende is.
Bij het beslissen hoe gietijzer te lassen, is het noodzakelijk om een van deze benaderingen te kiezen, omdat gietijzer, in tegenstelling tot de meeste metalen, broos is en zeer minimaal in staat is om te vervormen door buigen of uitrekking en krimping. Warmte heeft altijd een vervormend effect op metaal, en als een deel van het metaal sneller warm wordt of afkoelt dan een ander, ontstaat spanning en scheurvorming in het gietijzer of de las.
Voorverwarmen minimaliseert dit effect door de omringende zone van de las dichter bij de lastemperatuur te brengen, waardoor het hele onderdeel uniform verandert. Gietijzer verandert eigenschappen boven de 1400 graden Fahrenheit (760°C), dus het is cruciaal om niet te veel warmte in het onderdeel te brengen.
Gietijzer koud lassen zonder voorverwarmen en met minimale warmte wordt gedacht om te helpen door de algehele temperatuur te verlagen. Dit kan nuttig zijn om zichtbare scheuren te voorkomen, en het zal een sterkere las zijn dan een hete las zonder voorverwarmen. Echter, interne spanning treedt nog steeds op, wat later in de levensduur van het onderdeel kan blijken, en het produceert een algehele zwakkere las dan correct voorverwarmen vóór het lassen.
Ervaren gietijzer laskers die regelmatig werken aan het repareren of produceren van gietijzerproducten voorverwarmen altijd en alleen. Dit is de beste manier om te garanderen dat de las intern sterk is, niet alleen zichtbaar scheurvrij.
Productieproces
- Aluminiumlassen onder de knie krijgen: een uitgebreide expertgids
- Expertgids voor het Lassen van Gietijzer: Bewijste Technieken voor Sterke, Duurzame Lassen
- Nikkellegering Lassen: Expert Technieken & Tips voor Extreme Omstandigheden
- Aluminium Solderen: Expert Technieken & Stap-voor-stap Handleiding
- Zwart IJzeren Pijpen Lassen: Uitgebreide Expert Gids
- Expertgids voor het Lassen van Koper: Technieken, Tips & Best Practices
- Remkleppers begrijpen: functie, typen en onderhoudstips
- Hoe schijfremmen werken: complete, begrijpelijke gids
- De mechanica van koppelingen: uitgebreide industriële gids
- Ferrode Metalen Uitgelegd: Eigenschappen, Typen en Toepassingen
- Gesmeed ijzer vs gietijzer: Belangrijkste verschillen uitgelegd