



11 Bewezen Metaalgiettechnieken voor Precisieproductie
Leer de termen en processen betrokken bij het halen van schatten uit de ovenvuur
Wat is metaalgieten?
Metaalgieten is het proces van het maken van objecten door vloeibaar metaal in een lege gevormde ruimte te gieten. Het metaal koelt dan af en hardent in de vorm gegeven door deze gevormde vorm. Gieten is vaak een goedkopere manier om een stuk te produceren vergeleken met het frezen van het deel uit een massief metaalstuk. Er zijn veel metaalgietmethoden om uit te kiezen. Welk type gieten het meest efficiënt is, hangt af van de gebruikte metalen, de grootte van de run, en de complexiteit van het gietstuk.
Voordat een productierun gestart wordt, is het handig om enkele van de termen en methoden van de gieterijvloer te kennen.
- Spring naar Gietterminologie
- Spring naar Typen metaalgieten
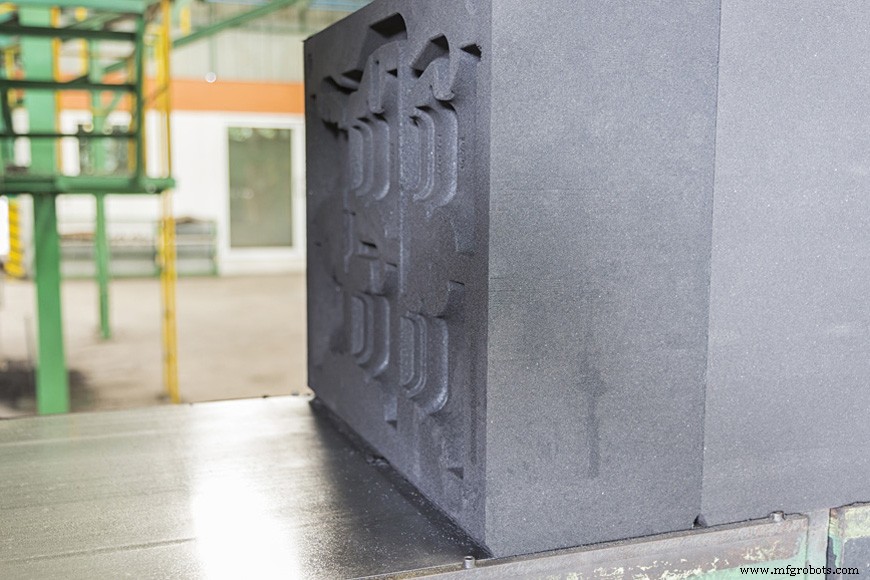
Gietterminologie
Gietvorm
Een vorm is een holte in een materiaal die vloeibaar metaal ontvangt en een afgekoeld object produceert in de vorm van die holte. Vormen kunnen eenvoudig zijn. De vormen die gebruikt worden om blokken metaal te creëren, lijken op broodvormpannen, met het metaal simpelweg erin gegoten en laat afkoelen. Meeste vormen zijn voor complexere vormen en zijn gebaseerd op een patroon. Het patroon wordt geïmprimeerd in een gesplitste vorm. Helft van het patroon wordt geïmprimeerd op de ene kant van de vorm en de helft op de andere, en dan worden de helften samengeklemd voordat de vorm gevuld wordt. Door de vorm in twee delen te maken, kan het patroon voor het vullen worden teruggetrokken. Deze vormen kunnen met een horizontale splitsing gemaakt worden.
Kop en Trek (Cope and Drag)
Bij horizontaal gieten, wordt de bovenhelft van de vorm de kop genoemd, en de onderhelft de trek.
Zwaai en Ram (Swing and Ram)
Bij verticaal gieten, wordt de voorste helft van de vorm de zwaai genoemd, en de achterhelft de ram.
Vormkernen
Als een vorm interne ruimtes of gaten moet hebben, wordt vaak een kern gemaakt. Deze kernen zijn gevormd als de interne ruimte. De kernen worden meestal op hun plaats gehouden door verder te strekken dan het gietstuk en op hun plaats gehouden te worden door kernafdrukken, die de kern opschorten als een brug tussen twee oevers. De lege ruimtes rond de kern vullen met metaal, en de kern wordt uit het eindgietstuk verwijderd, wat een gat achterlaat waar het ooit was. Als de kern erg lang is, kan het ondersteund worden door chaplets om het op te stutten. Deze zijn meestal gemaakt van hetzelfde metaal als het eindgietstuk aangezien ze in de ruimte zitten die met materiaal gevuld zal worden en deel uitmaken van het eindgietstuk.
Dimensionele tolerantie
Een van de belangrijke factoren bij het kiezen van een gietmethode is dimensionele tolerantie. Dimensionele tolerantie is de acceptabele variatie in de grootte van het eindproduct. Metaal krimpt bij afkoelen, en het type gieten beïnvloedt hoeveel. Als een product precies moet zijn, kan een klant een gietmethode willen die nabij-net gieten produceert. Dit betekent dat het product heel dicht bij de juiste grootte is wanneer het uit de vorm geschud wordt.
Oppervlakteafwerking
Een andere overweging is oppervlakteafwerking. Hoe korrelig, buigend, of ruw kan het oppervlak van het gietstuk zijn? Wat acceptabel is voor een gietijzeren pan is niet acceptabel voor een trouwring. Zeer gladde metaaloppervlakken worden meestal gecreëerd met bewerking, wat een extra kosten is: als glad en glad een gewenst resultaat is, kan het kiezen van een gietmethode met een fijne afwerking de bewerkingskosten verlagen.
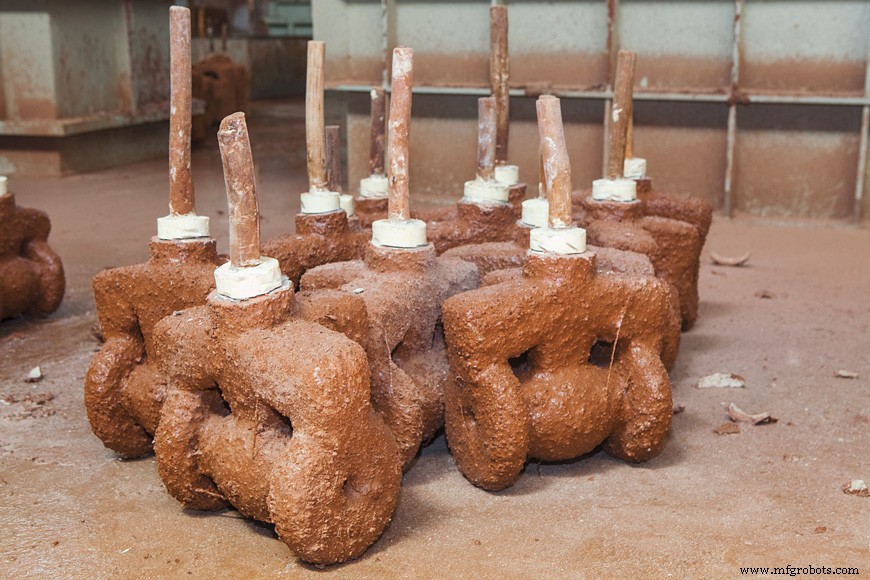
Metaalgietmethoden
Metaalgieten komt in twee hoofdcategorieën: processen met herbruikbare vormen en processen met eenmalige vormen.
- Herbruikbare vormen:
-
- Permanente vormen
- Half-permanente vormen
- Slush gieten
- Centrifugaal gieten
- Drukgieten
- Die casting
-
- Eenmalige vormen:
-
- Zandgieten
- Shell molding
- Investeringsgieten (verloren was)
- Volle vorm of schuim
-
Herbruikbare of permanente vormen creëren veel items, terwijl eenmalige vormen door het gietproces vernietigd worden. Hoewel het van een leekperspectief kan lijken dat herbruikbare vormen meer kosteneffectief moeten zijn voor een grote productierun, is dit niet altijd het geval. Meeste ijzer- en staalobjecten worden gemaakt door eenmalige gietprocessen.
Lage temperatuur vormstoffen (harsen, chocolade, was, etc.) gebruiken bijna altijd herbruikbare vormen. Wat metallurgie anders maakt, is de hoge temperaturen betrokken. Deze zetten veel druk op de vorm. Het is daarom geen verrassing dat legeringen met een lager smeltpunt zoals zink, aluminium, magnesium, tin, of koper vaker slagen in herbruikbare vormprocessen.
Echter, in sommige omstandigheden, worden zelfs ferreuse metalen in herbruikbare vormen gegoten. De complexiteit van het ontwerp, keuze van metaal, en vereisten voor dimensionele tolerantie en oppervlakteafwerking beïnvloeden allemaal of herbruikbare vormen geschikt zijn.
Herbruikbare vormen
Permanente vormen
Permanente vormen zijn meestal gemaakt van metaal – een dat een hoger smeltpunt heeft dan het metaal waar ze mee gevuld worden. Vloeibaar metaal wordt zonder enige externe druk gegoten. Permanente kernen moeten eenvoudig zijn zodat ze voor hergebruik uit het afgeronde gietstuk getrokken kunnen worden.
Deze vormen worden soms gebruikt in ijzergieten, alsook met lagere-temperatuur legeringen. Draaitafels, in plaats van productielijnen, zijn de meest gangbare industriële workflow. Individuele operaties, zoals het coaten van de vorm, plaatsen van de kernen, sluiten van de vorm, gieten, openen van de vorm, en uitwerpen van het gietstuk, worden uitgevoerd als elke vorm door de volgende stations passeert.
Vormen worden voorverwarmd voordat het eerste gietstuk gegoten wordt zodat het niet scheurt door het temperatuursverschil.
De gietstukken die uit deze methode komen, kunnen niet zo dunne wanden hebben als die in andere herbruikbare methoden, zoals die casting. Echter, de gietstukken worden geproduceerd met "dichte tolerantie", wat betekent dat de grootte van het eindgietstuk meer precies voorspeld kan worden. Gietstukken gemaakt op deze manier zijn dicht en fijnkorrelig. Ze hebben een gladde oppervlakteafwerking en vermijden verschillende typen defecten.
Deze vorm van gieten is duurzaam genoeg om met ijzer gebruikt te worden, maar het is geen voorkeursstijl voor geelgieten. Geelgieten zijn hoog in zink en vervuilen de vorm of matrix.
Half-permanente vormen
De enige verandering in half-permanente vormgieten is dat de kernen die in het gietproces gebruikt worden, eenmalige zandkernen kunnen zijn. Complexere kernvormen zijn mogelijk met zandkernen, omdat ze niet intact uit het eindgietstuk hoeven te worden geëxtraheerd. Als een opening in het gietstuk gelaten wordt om kernen te verwijderen, kunnen ze "uitgeschud" worden op een vibrerende tafel, om af te drainen zoals zand door een zandloper. De tolerantie, dichtheid, en uiterlijk voordelen van permanente vormgieten bestaan alleen in de sectie gegoten tegen de metalen vorm.
Slush gieten
Deze kleurrijk genoemde gietstijl creëert holle gietstukken zonder kernen nodig te hebben door slechts de binnenkant van de vorm te coaten met een kleine hoeveelheid metaal, creërend een metaal "huid". Er zijn verschillende manieren om slush gieten aan te pakken, afhankelijk van hoe snel het metaal of ander materiaal stolt. In één methode, kan de gietser kleine hoeveelheden van het vloeistof in een vorm gieten en roteren om de binnenkant met het metaal te bedekken. In een andere, kan de gietser de vorm volledig vullen en dan het overtollige materiaal na een gespecificeerde afkoeltijd uitgieten. Zink, aluminium, en pewter zijn metalen die vaak slush gegoten worden.
Centrifugaal gieten
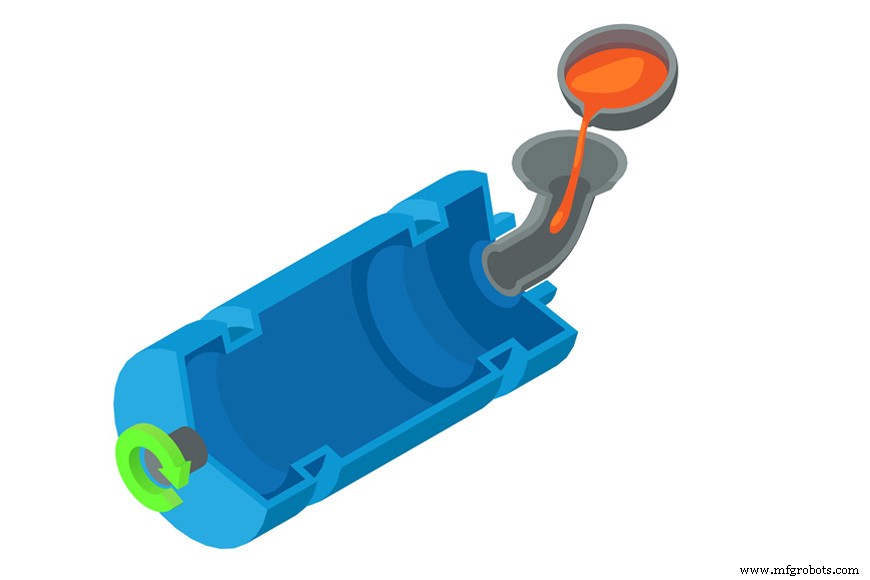
In echt centrifugaal gieten, wordt een watergekoelde vorm rond zijn centrale as op hoge snelheid gedraaid terwijl vloeibaar metaal toegevoerd wordt. Centrifugale kracht trekt het vloeibare metaal langs het oppervlak van de vorm in een gelijkmatige laag. Voor deze methode om te werken, moet het eindgietstuk gelijkmatige geometrieën rond de as van draai hebben. Deze vorm van gieten is daarom het beste voor die vormen die ruwweg cilindrisch of circulair zijn, zoals buizen of ringen.
Objecten gegoten in deze methode hebben meestal een zeer lage defectcijfer. Onzuiverheden eindigen dicht bij de boor, of binnenste oppervlak, van het gietstuk, en kunnen weggezaagd worden. Meeste buizen of fittingen die onder druk gebruikt zullen worden, worden centrifugaal gegoten, vanwege de sterkte van hun naadloze structuur.
Enkele kleine metaalgietstukken, zoals sieraden, worden gemaakt met een centrifuge die een hele vorm om een centraal punt zwaait, metaal trekkend uit een crisolen als het draait. Deze gietstukken zijn geen echte centrifugaal gietstukken, maar een vorm van drukgieten.
Drukgieten
Drukgietmethoden gebruiken krachten anders dan zwaartekracht om de stroom van metaal in een permanente vorm te controleren. Lucht of gas, vacuüm, mechanische, of centrifugaal krachten worden allemaal gebruikt in drukgieten. Deze methoden staan gieterijen toe de snelheid te controleren waarmee een vorm vult: zwaartekracht werkt altijd met dezelfde kracht, maar mensgemaakte krachten kunnen gevarieerd worden.
Vacuümgieten trekt metaal in een vorm wanneer de vorm gedrukt wordt, en het gecreëerde vacuüm trekt vloeibaar metaal op van een reservoir eronder. Het vacuüm moet aanblijven tijdens het afkoelen van het metaal, en dus wordt deze methode meestal gebruikt voor dunwandige gietstukken. Het biedt uitstekende oppervlakteafwerking. Lage druk gieten keert dit proces om door de oven waar het vloeibare metaal zit te drukken, in plaats van een vacuüm in de vorm te creëren. Het metaal wordt geduwd door voeders in de vormholte.
Alle die casting machines (hieronder) gebruiken ook een vorm van druk om gietstukken te creëren.
Die casting
Die casting machines bestaan uit een bekken met vloeibaar metaal, een metalen vorm of matrix op twee platen, en een injectiesysteem dat het materiaal trekt en onder druk in de matrix forceert.
Het proces voor die casting begint met een open vorm. Zuigers sproeien de vorm in met een smeermiddel om te helpen voorkomen dat het deel vastzit. De twee helften van de vorm worden dan gesloten, en de gesloten vorm wordt geïnjecteerd met een drukzuiger. Het nieuwe gietstuk krijgt een moment om af te koelen voordat de matrix opent. Uitwerppennen duwen het nieuwe gietstuk uit de matrix, en dan begint het proces opnieuw.
Er zijn twee vormen van metaalinjectie in die casting. Koude-kamer die casting werkt als een spuit: voordat elke matrix gegoten wordt, moet een injectiekamer gevuld worden met vloeibaar metaal, en dan duwt een zuiger de inhoud van de injector in de matrix. Warme-kamer of ganshals die casting werkt door de kamer van het injectiesysteem in het vloeibare metaal te dompelen, waar de vorm van het systeem betekent dat de injector zichzelf vult. Ganshals die casting duwt dit materiaal in de vorm ofwel met een zuiger of met luchtdruk.
Ganshals systemen zijn meer vatbaar voor corrosie omdat ze in een bad van gesmolten metaal zitten. Om die reden worden ze meestal gebruikt met aluminium of aluminium-zink legeringen die een lager smeltpunt hebben. De zuiger of koude-kamer injectie die caster kan gebruikt worden voor de hogere temperaturen nodig om geelgiet en brons te smelten, omdat de injector niet continu aan de hitte blootgesteld is.
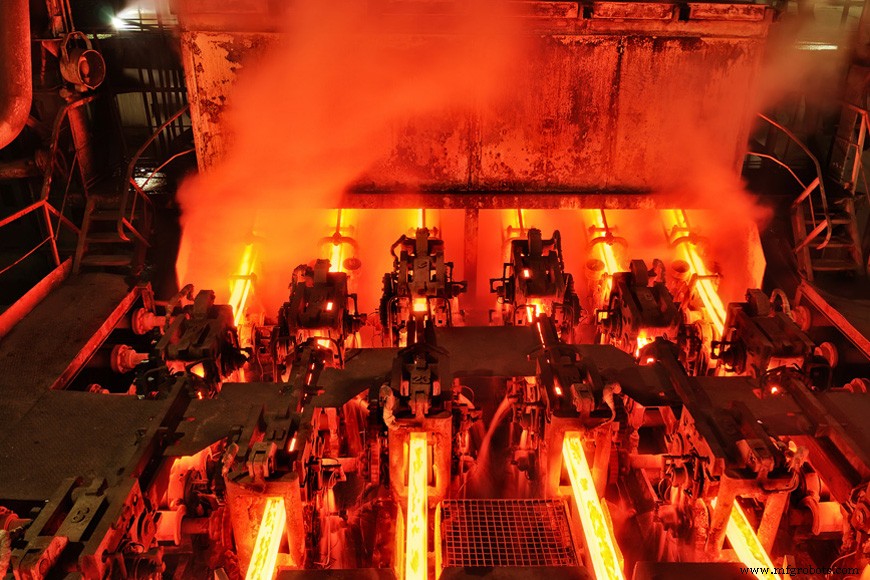
Continu Gieten
Zelfs metaalonderdelen die we volledig bewerkt, gewalst, of anders bewerkt beschouwen, hebben vaak hun begin gehad op de gieterijvloer. Continu gieten creëert bloemen, billetten, en platen, die verschillende formaten zijn van eenvoudige metalenvormen, door ze door een permanente vorm te extruderen. Dit gietproces creëert het grondstofmateriaal voor bewerkt staal.
Het continue gietproces begint hoog boven de fabrieksvloer. Vloeibaar metaal wordt in een trechter gevoerd die de gietssnelheid controleert. De trechter vult een vorm eronder, wat een eenvoudige vorm is, meestal 20-80 inch lang, en gevormd op zijn breedte als een vierkant, cirkel, of rechthoek. De vormwanden zijn gekoeld zodat het exterieur van het gietstuk bevriest terwijl het doorheen passeert. Als het metaal de vorm verlaat, is het solidifierend, maar nog buigzaam. Dit stelt de continue gietmachine in staat om het te buigen zodat het afgewerkte product horizontaal uitkomt. Een reeks wielen leidt de plaat naar een transportband terwijl koelsprays het oppervlak solidificeren. Gasbranden op het horizontale oppervlak snijden het continue metaalstuk in beheersbare lengtes, zodat ze getild en gestapeld kunnen worden.
Eenmalige vormen
Eenmalige vormmethoden zijn de duidelijke winnaars wanneer het gaat om het gieten van ferreuse metalen. Ze zijn kosteneffectief omdat ze niet stevig hoeven te zijn voor de hoge temperaturen betrokken.
Zandgieten
Zandgieten is de meest gangbare methode gebruikt voor metaalgieten. Het is een productieproces van ten minste drie duizend jaar oud: het eerste bewijs van kleigieten komt uit China, tijdens de Shang Dynastie (ca. 1600 tot 1046 v.Chr.).
Het is geen wonder dat dit proces nog steeds zo populair is: zand is goedkoop, rijkelijk, buigbaar, en in staat de hitte aan te nemen.
Kernen gecreëerd uit zand zijn eenvoudig te verwijderen: ze kunnen uitgechud worden met een vibrerende tafel. Loopkanalen en gaten, gebruikt om het metaal in de vormholte te leiden, worden ofwel met de hand gesneden door een ervaren vormer of gecreëerd als deel van het patroon.
De oppervlakteafwerking op zandgegoten items is vaak ruw, en de dimensionele tolerantie niet precies, dus zandgieten is geweldig voor het produceren van grote, robuuste stukken van decoratieve hekken tot gietijzeren pannen tot auto motoronderdelen.
Lees meer over zandgieten in ons vorige artikel in deze serie.
Shell molding
Shell molding is een vorm van zandgieten die nauwere dimensionele toleranties biedt. Het is heel vergelijkbaar met zandvormen, alleen het zand is gemengd met een hars. Een mengsel van zand en hars worden over elke helft van een heet metalen vormpatroon gegoten. Dit mengsel smelt en koelt af in een schil. De "schillen" van de vorm worden bij elkaar gebracht, en meestal ondersteund door een fles vol zand. Met de hars die extra ondersteuning biedt aan de interne oppervlakken, vormen deze schillen een heel precieze vorm.
Vaak wordt shell molding gebruikt om kernen te produceren voor traditioneel zandgieten. De hars geeft de zandkernen sterkte om vorm te behouden, zelfs wanneer gepositioneerd over de holte die een gietstuk zal worden. Deze schilkern kunnen hol zijn, gecreëerd in een hete metalen vorm in een proces als slush gieten. De twee helften van de kernvorm worden geklemd en verwarmd, en dan gevuld met hars gecoat zand. De vorm bakt tot de schilwand dik genoeg is om de grootte van de kern te ondersteunen en dan wordt het overtollige, ongeharde harszand terug uitgegoten. Wanneer de twee helften van de vorm gesplitst worden, onthullen ze de stevige kern, nu klaar om in de zandgietvorm geplaatst te werden om ruimte in het gietstuk te creëren.
-
Investeringsgieten (verloren was gieten)
Zandgieten is verreweg de meest gebruikte vorm van metaalgieten, en toch is er één aspect van zandgieten dat het ongeschikt maakt voor sommige projecten. Zandgietpatronen moeten uit de vorm die ze creëren verwijderd worden, wat ingewikkelde patroonconstructie kan betekenen. Uittrekkingshelling, scheidingslijnplaatsingen, gaten, voeders, en kernen vereisen een patroonmaker om zorgvuldig de behoeften van het patroon op elk stadium in het gietproces te overwegen.
Het verloren was, investerings-, of precisie-gietproces is een alternatief voor zandgieten dat met meeste metalenkwaliteiten kan werken, zelfs hoge smeltpunt ferreuse legeringen, en toch enkele van deze uitdagingen van patroonmaken in zandgieten vermijdt.
Een ontwerper voor een investeringsgietstuk maakt een accurate metalen matrix waarin de was of kunststof patronen gegoten worden. Deze patronen worden samengesteld op een gietkanaal ook gemaakt van dit materiaal: de gieterijwerker gebruikt een brander om het gietkanaal genoeg te smelten om elk patroon eraan te bevestigen.
Deze samenstelling wordt dan gebruikt om een schil te creëren die als de vorm zal dienen. Het wordt gesproeid, geborsteld, of gedopt in een slib van een fijnkorrelig, hoog refractair aggregaat, en een eigen bindingmiddel samengesteld uit hoofdzakelijk ethylsilicaat. Dit mengsel wordt dan laten uitharden. Het patroon wordt herhaaldelijk gecoat met grovere slibben tot een schil van het aggregaat geproduceerd wordt rond het patroon. De vormen staan tot de coating is gezet, waarna ze in een oven in een geïnverteerde positie verwarmd worden zodat de was uitloopt en verzameld wordt voor hergebruik. Na de was verwijderd, worden de vormen gebakken in een voorverwarmde oven. De vormen kunnen dan ondersteund worden met los zand en in elke conventionele manier gegoten.
Wanneer de gietstukken afgekoeld zijn, wordt de schil rond het investeringsgietstuk gebroken en uitgechud met een vibrerende tafel.
Investeringsgieten biedt superieure oppervlakteafwerking, en hoge dimensionale nauwkeurigheid. Er zijn geen scheidingslijnen zoals er in zandgieten zijn.
Volle vorm of schuimgietproces
Het volle vorm of schuimgietproces is een combinatie van zand- en investeringsgietprocessen. Een geschuimd polystyreen patroon wordt gebruikt. Inderdaad, het geschuimde patroon kan compleet gemaakt worden met een giet- en loopkanalsysteem, en het kan de eliminatie van uittrekkingshelling incorporeren. Soms wordt het patroon voor het vullen verwijderd, maar bij sommige schuimen kan het patroon in de vorm blijven om direct te verdampen wanneer heet metaal gegoten wordt.
Dit proces is ideaal voor gietruns van één of een paar stukken, maar soms produceren gieterijen massaal schuimpatronen om productiehoeveelheden te creëren. Er is extra kosten voor de apparatuur om de vernietigbare schuimpatronen te maken, maar vaak kan de economie van het totale gietproces gunstig zijn als het patroon erg complex is.
Gietprocessen vergelijken
Overleg met fabrikanten is nuttig om de meest kosteneffectieve manier om een project te gieten te vinden. In het algemeen zullen ferreuse metalen gegoten worden met eenmalige vormen, terwijl non-ferreuse metalen een breder scala aan mogelijkheden hebben, maar er zijn uitzonderingen zelfs op deze eenvoudige regel.
Met een duidelijk begrip van de projectbehoeftes in het proces gaan, helpt om het beste proces voor gieten te kiezen. Heeft het ontwerp een precieze grootte nodig? Hoe dun moeten de wanden zijn? Wat zal de grootte en het gewicht van het gietstuk zijn? Wat met de oppervlakteafwerking? De antwoorden op al deze vragen van tevoren weten, zal een scherpe ontwerper helpen hun product door het gietproces te begrijpen en te sturen, het beste en minst dure proces te vinden om hun werk te doen.
Vorige Post: Prototypen Metaal Gietproces Volgende Post: ZandgietenMetaal
- Lost Wax Metaalgieten Begrijpen: Technieken & Geschiedenis
- Gieten Uitgelegd: Definitie & Types van Productieprocessen
- Uitgebreide gids tot metalen gieten: definities, typen en processen
- Top Metal Afwerkingsmethodes: Kies de Beste Methode voor Superieure Oppervlakken
- 8 essentiële metalen voor industriële gieterei: van basis tot moderne toepassingen
- Snel Metaalgieten: Belangrijkste Voordelen & Industrietoepassingen
- Galvaniseren uitgelegd: Definitie, Methoden en Processen voor Corrosiebescherming
- Warmtebehandeling uitgelegd: Processen, Methoden en Voordelen
- Metaalgieten uitgelegd: definitie, types & proces
- Metaalgieten 101: Uitgebreide Gids tot de Kunst van Metalen Gieten
- Precisie metaal schaar oplossingen voor staal & aluminium