



Hot Drape Forming: Verbetering van efficiëntie in composietproductie
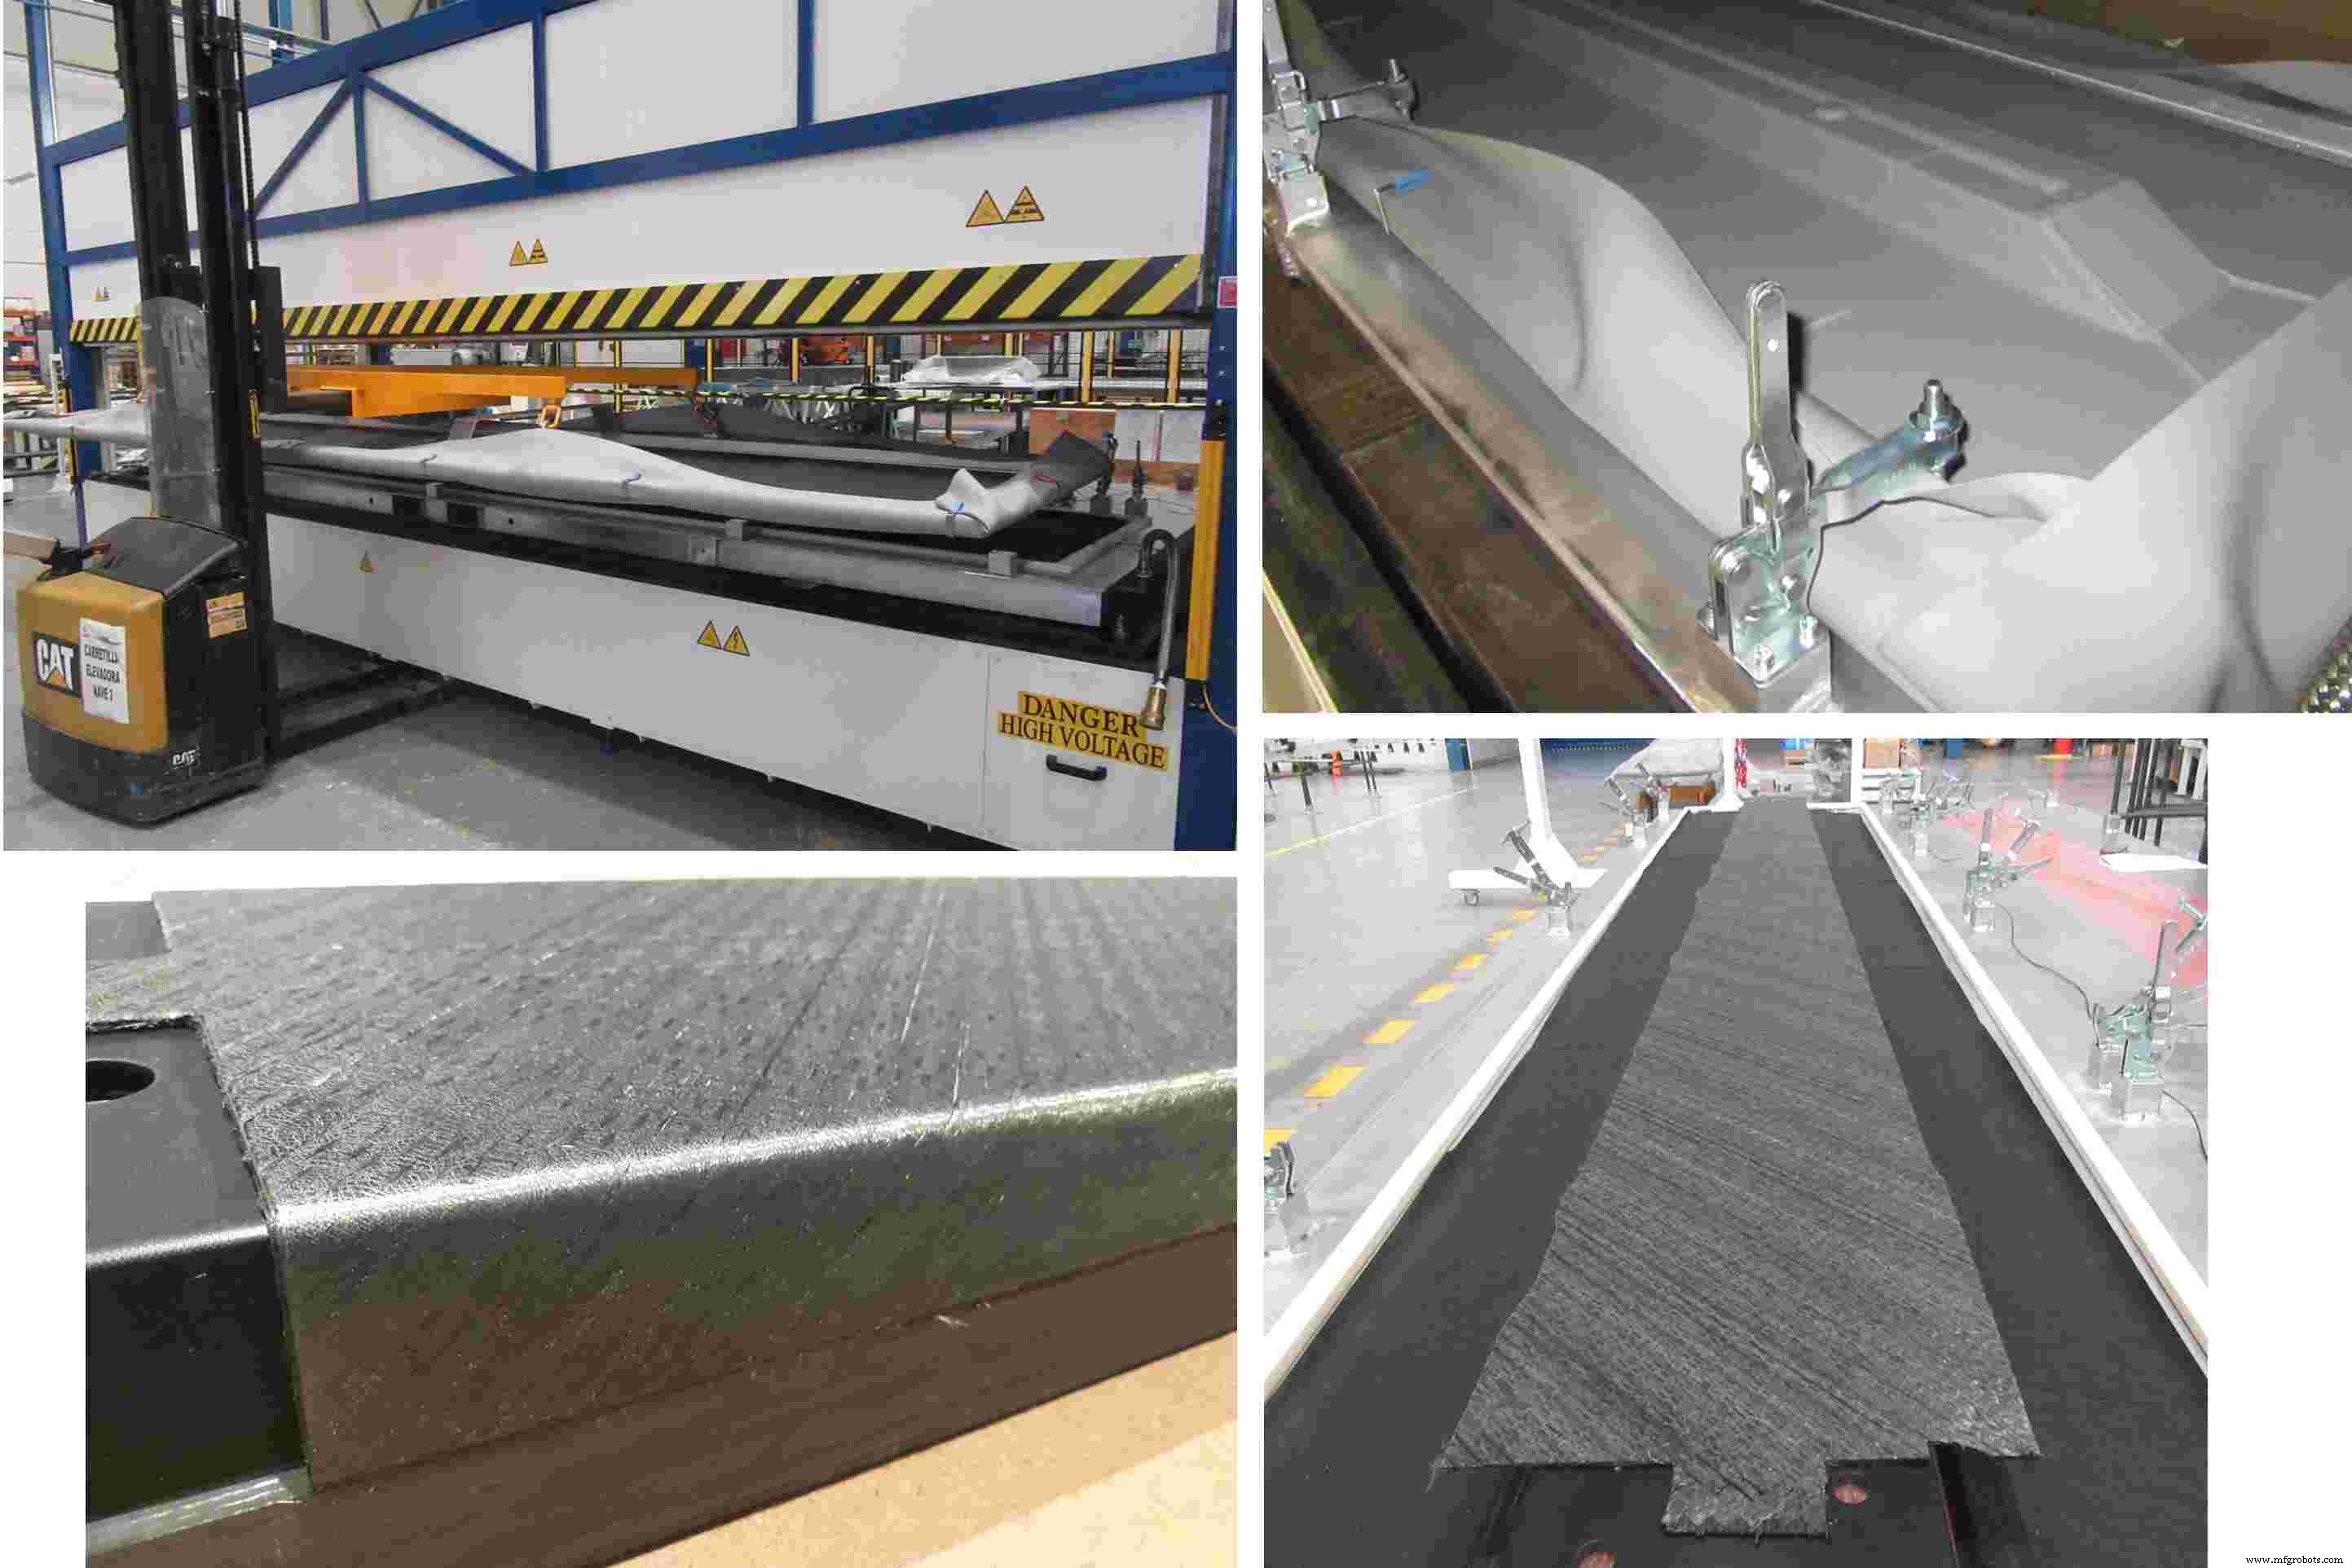
Deze online bijlage voor het maart 2021 artikel, “Advancing the OOA infused wing box” heeft als doel om samen te brengen wat CW over de jaren over hot drape forming heeft geschreven op één plek en hopelijk een nuttige bron te bieden. Hieronder volgen uittreksels uit meerdere artikelen — van 2010 tot 2020 — met foto's om te demonstreren hoe hot drape forming helpt bij het automatiseren van composietproductie.
2010, GKN Aerospace, A400M sparren
Uit: “Composite wing spars carry the enormous turboprop engines”
Phil Grainger, technisch directeur en chief technologist van GKN Aerospace, legt uit dat het handmatig bouwen van zo'n groot deel, zoals bij de vroege A400M-sparren gedaan werd, traag is, met typisch een neerlegsnelheid van 0,75 kg/uur (1,5 lb/uur). Tijdens seriële productie zal het deel plat worden neergelegd, met een geautomatiseerde bandlegmachine (ATL) en vervolgens hot drape formed in de C-vorm. Op dat moment zijn neerlegsnelheden van 25 kg/uur (50 lb/uur) haalbaar. Grainger benadrukt dat dit haalbare gemiddelde snelheden zijn over een shift, op echte onderdelen.
Om het proces te automatiseren, heeft GKN Aerospace geïnvesteerd in een grote ATL met een 20m/63-ft bed, gefabriceerd door MTorres (Navarra, Spanje). De ATL kan de complexe preforms in hun ontwikkelde vormen leggen vanuit unidirectioneel prepreg, met een 977-2 koolstofvezel/getougheerd epoxy uni-tape geleverd door Cytec Engineered Materials Ltd. (nu Solvay, Wrexham, VK). Om de C-vorm te maken, wordt de preform van de bandlegmachine naar een hot drape former verplaatst, geleverd door apparatenfabrikant Aeroform Ltd. (Poole, Dorset, VK). Om vacuüm te trekken, wordt de opbouw tussen twee diaphragmen van Kapton polyimide film gesandwicht, geleverd door DuPont Electronic Technologies (Circleville, Ohio). De ruimte tussen de films wordt geëvacueerd en daarna wordt infraroodverhitten van bovenop het deel toegepast om de temperatuur te verhogen tot 60°C/140°F over een periode van een uur. Dit zorgt ervoor dat zelfs het materiaal in het midden van de dikste sectie aan de wortel uniform op dezelfde temperatuur wordt verwarmd. Vervolgens wordt druk zachtjes toegepast om het laminaat te vormen, begrensd door de twee diaphragmen over een lichtgewicht gereedschap dat de binnenzijde van de spar nauwkeurig vertegenwoordigt. Dit C-vormingsproces wordt zeer langzaam bereikt over een periode van 20 minuten. (Na het vormen worden de Kapton-films weggegooid.)
2014, FACC, A321 flaps
Uit: “FACC AG: Aerocomposites powerhouse”
In Plant 3 worden een grote verscheidenheid aan flaps, verkleidingen en vluchtbesturingsvlakken geproduceerd. Hier ook worden efficiëntieën benut van geautomatiseerde bandleggen (ATL) en hot drape forming. De laatste past warmte en druk toe op platte ATL-preforms met behulp van een kern en flexibel vormkussen om driedimensionale vormen te produceren (zie Fig. 7). Een voorbeeld is de lopende A321 flap-productie, die een high-tech geautomatiseerde werkcel gebruikt, custom-engineered door Fill (Gurten, Oostenrijk).
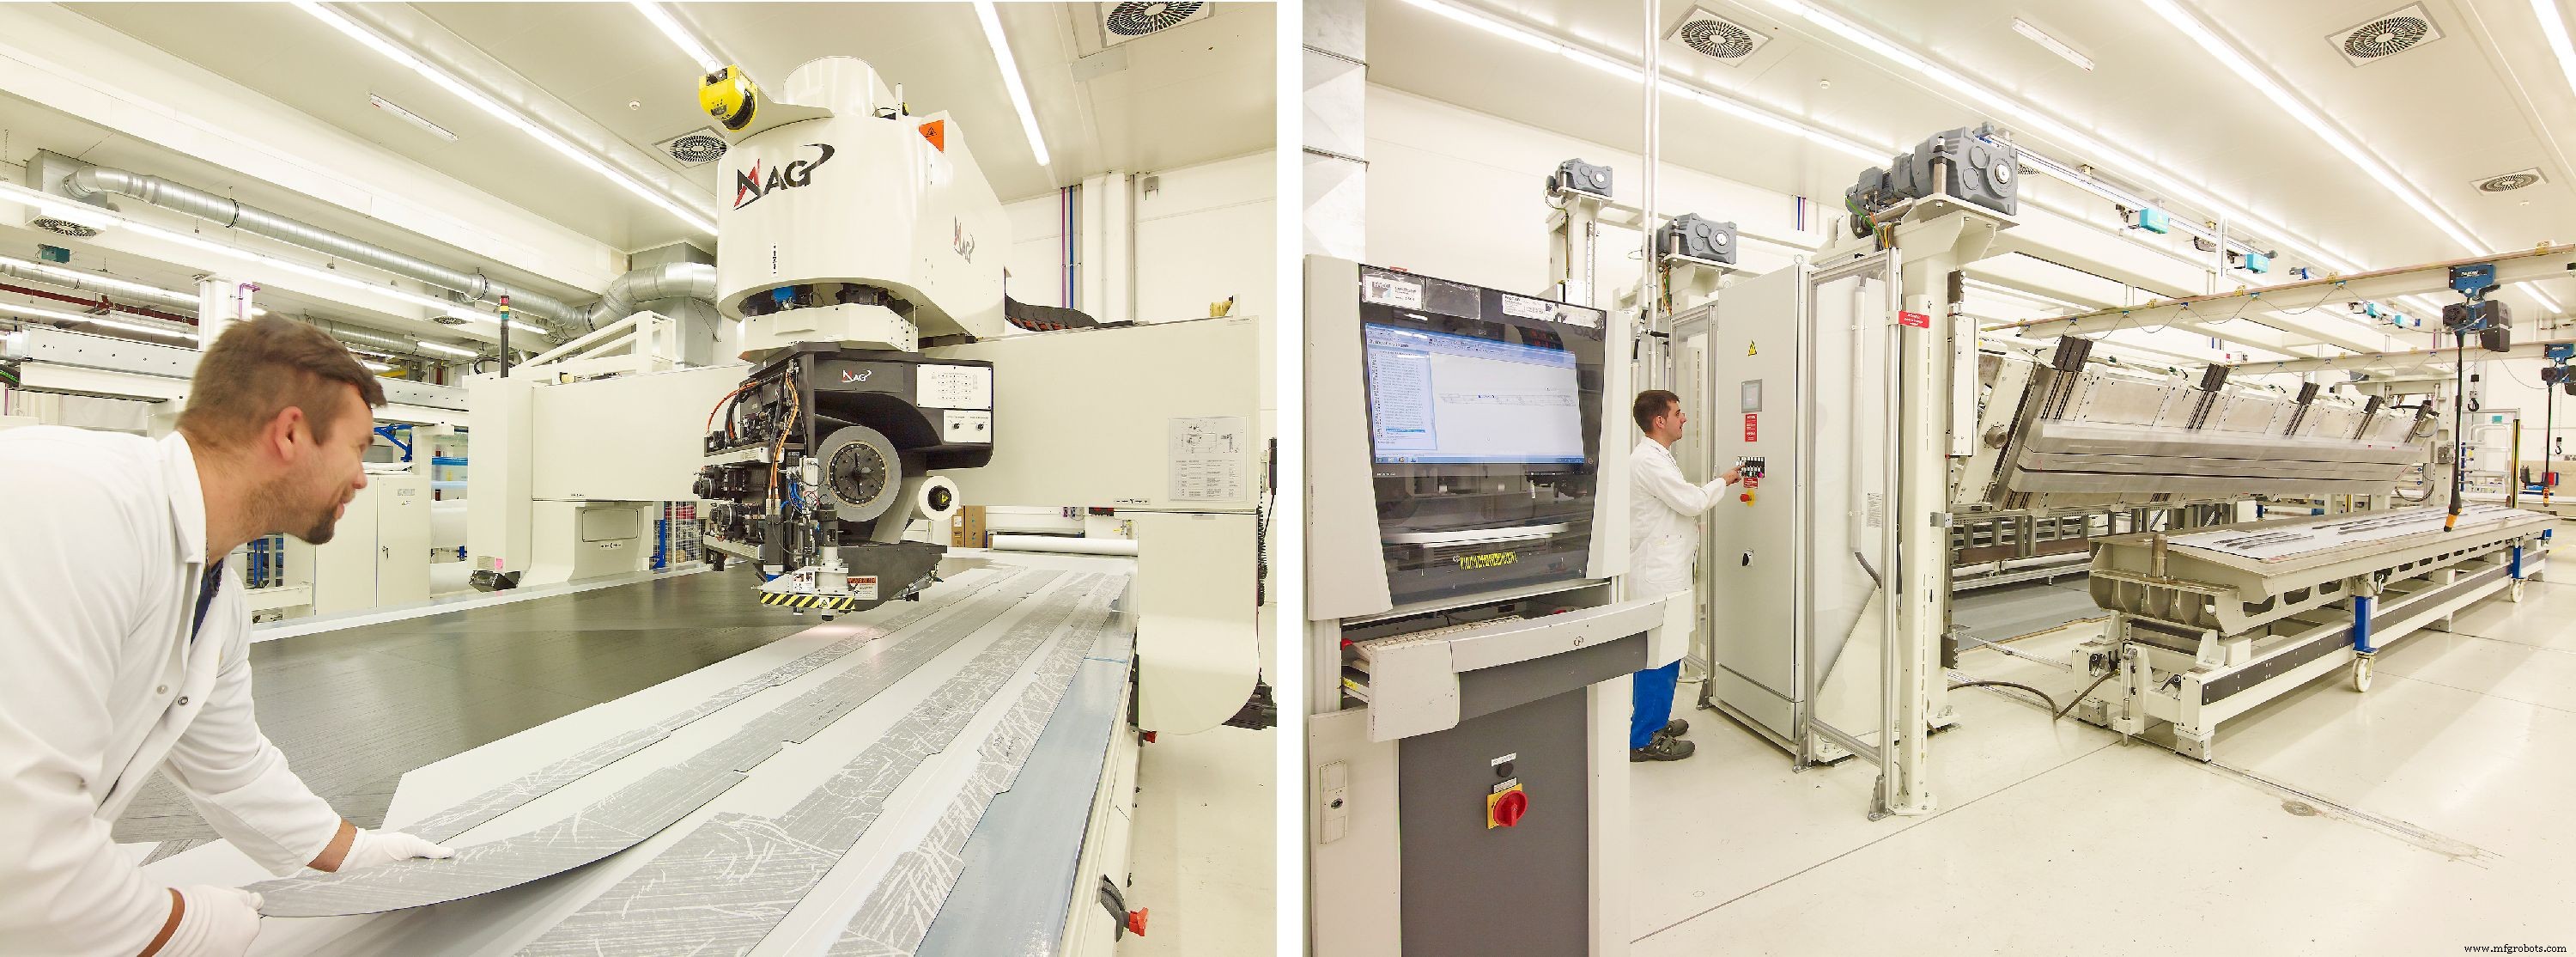
2018, Fill, geautomatiseerd preforming
Uit: “Automated Preforming, Part 7: Fill Gesellschaft”
In de recente toerartikelen die Sara Black en ik schreven over high-performance composieten in Israël, merkten we op dat de meeste bedrijven hot drape forming gebruikten. Feitelijk zei onze toergids Jonathan Hulaty bij Elbit Cyclone: “Ik weet niet hoe je dit type high-rate prepreg-onderdelenproductie doet zonder hot drape forming,” verwijzend naar balken en stijlen voor Boeing 787-assemblages. Hot drape formers (HDF) worden ook als onmisbaar gezien door FBM en Israel Aerospace Industries.
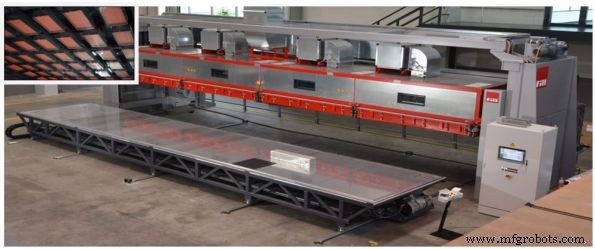
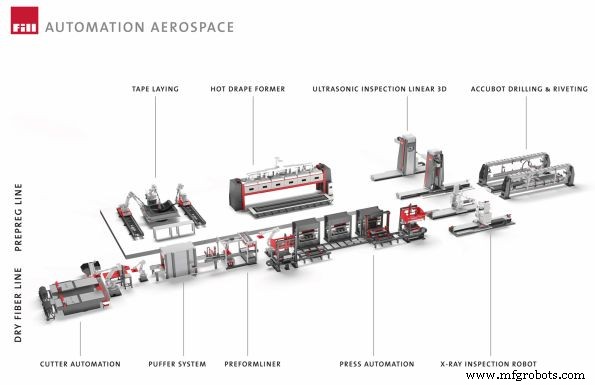
Fill levert al jaren HDF-systemen, waaronder diverse units in productie bij FACC. Het zijn eigenlijk vacuümvormsystemen, uitgerust met infrarood of andere verwarmingselementen en een herbruikbare siliconen rubbermembraan om prepreg-opbouw op hun gereedschappen te verwarmen en comprimeren — debulken — vóór verharding. HDF wordt een sleutelonderdeel in de complete aerocomposieten productielijn zoals hieronder getoond.
2018, FBM, 787-onderdelen
Uit: “Merger of entrepreneurial, metal-centric firms claims composites’ first”
CW wordt eerst naar een cleanroom geleid, waar werknemers een verscheidenheid aan onderdelen neerleggen. Op dit moment, op diverse stations, elk uitgerust met een gecomputeriseerd neerleg-assist computerscherm, ligt de focus op onderdelen voor de Boeing 787. Duidelijke touchscreens tonen de neerleghoeken voor elke laag en hoe ze op elk gereedschap te positioneren. Een “guillotine” machine van Century Design (San Diego, CA, VS), met een 2m-diameter draaitafel en mes in het midden, stelt snelle snijden van hoekige lagen toe vanuit het koolstof/epoxy prepreg. Gereedschappen voor de 787-deuromlijstingen zijn gevormde staal mandrilen, meestal langer dan breed, van een paar centimeter lang tot ~2m in lengte, gebruikt om honderden frames, beugels en klemmen te produceren. Een geautomatiseerde platbedsnijtafel van Assyst-Bullmer Inc. (Wakefield, VK) wordt door de neerlegtechnici gebruikt om tot 50 gestapelde lagen in één operatie te snijden.
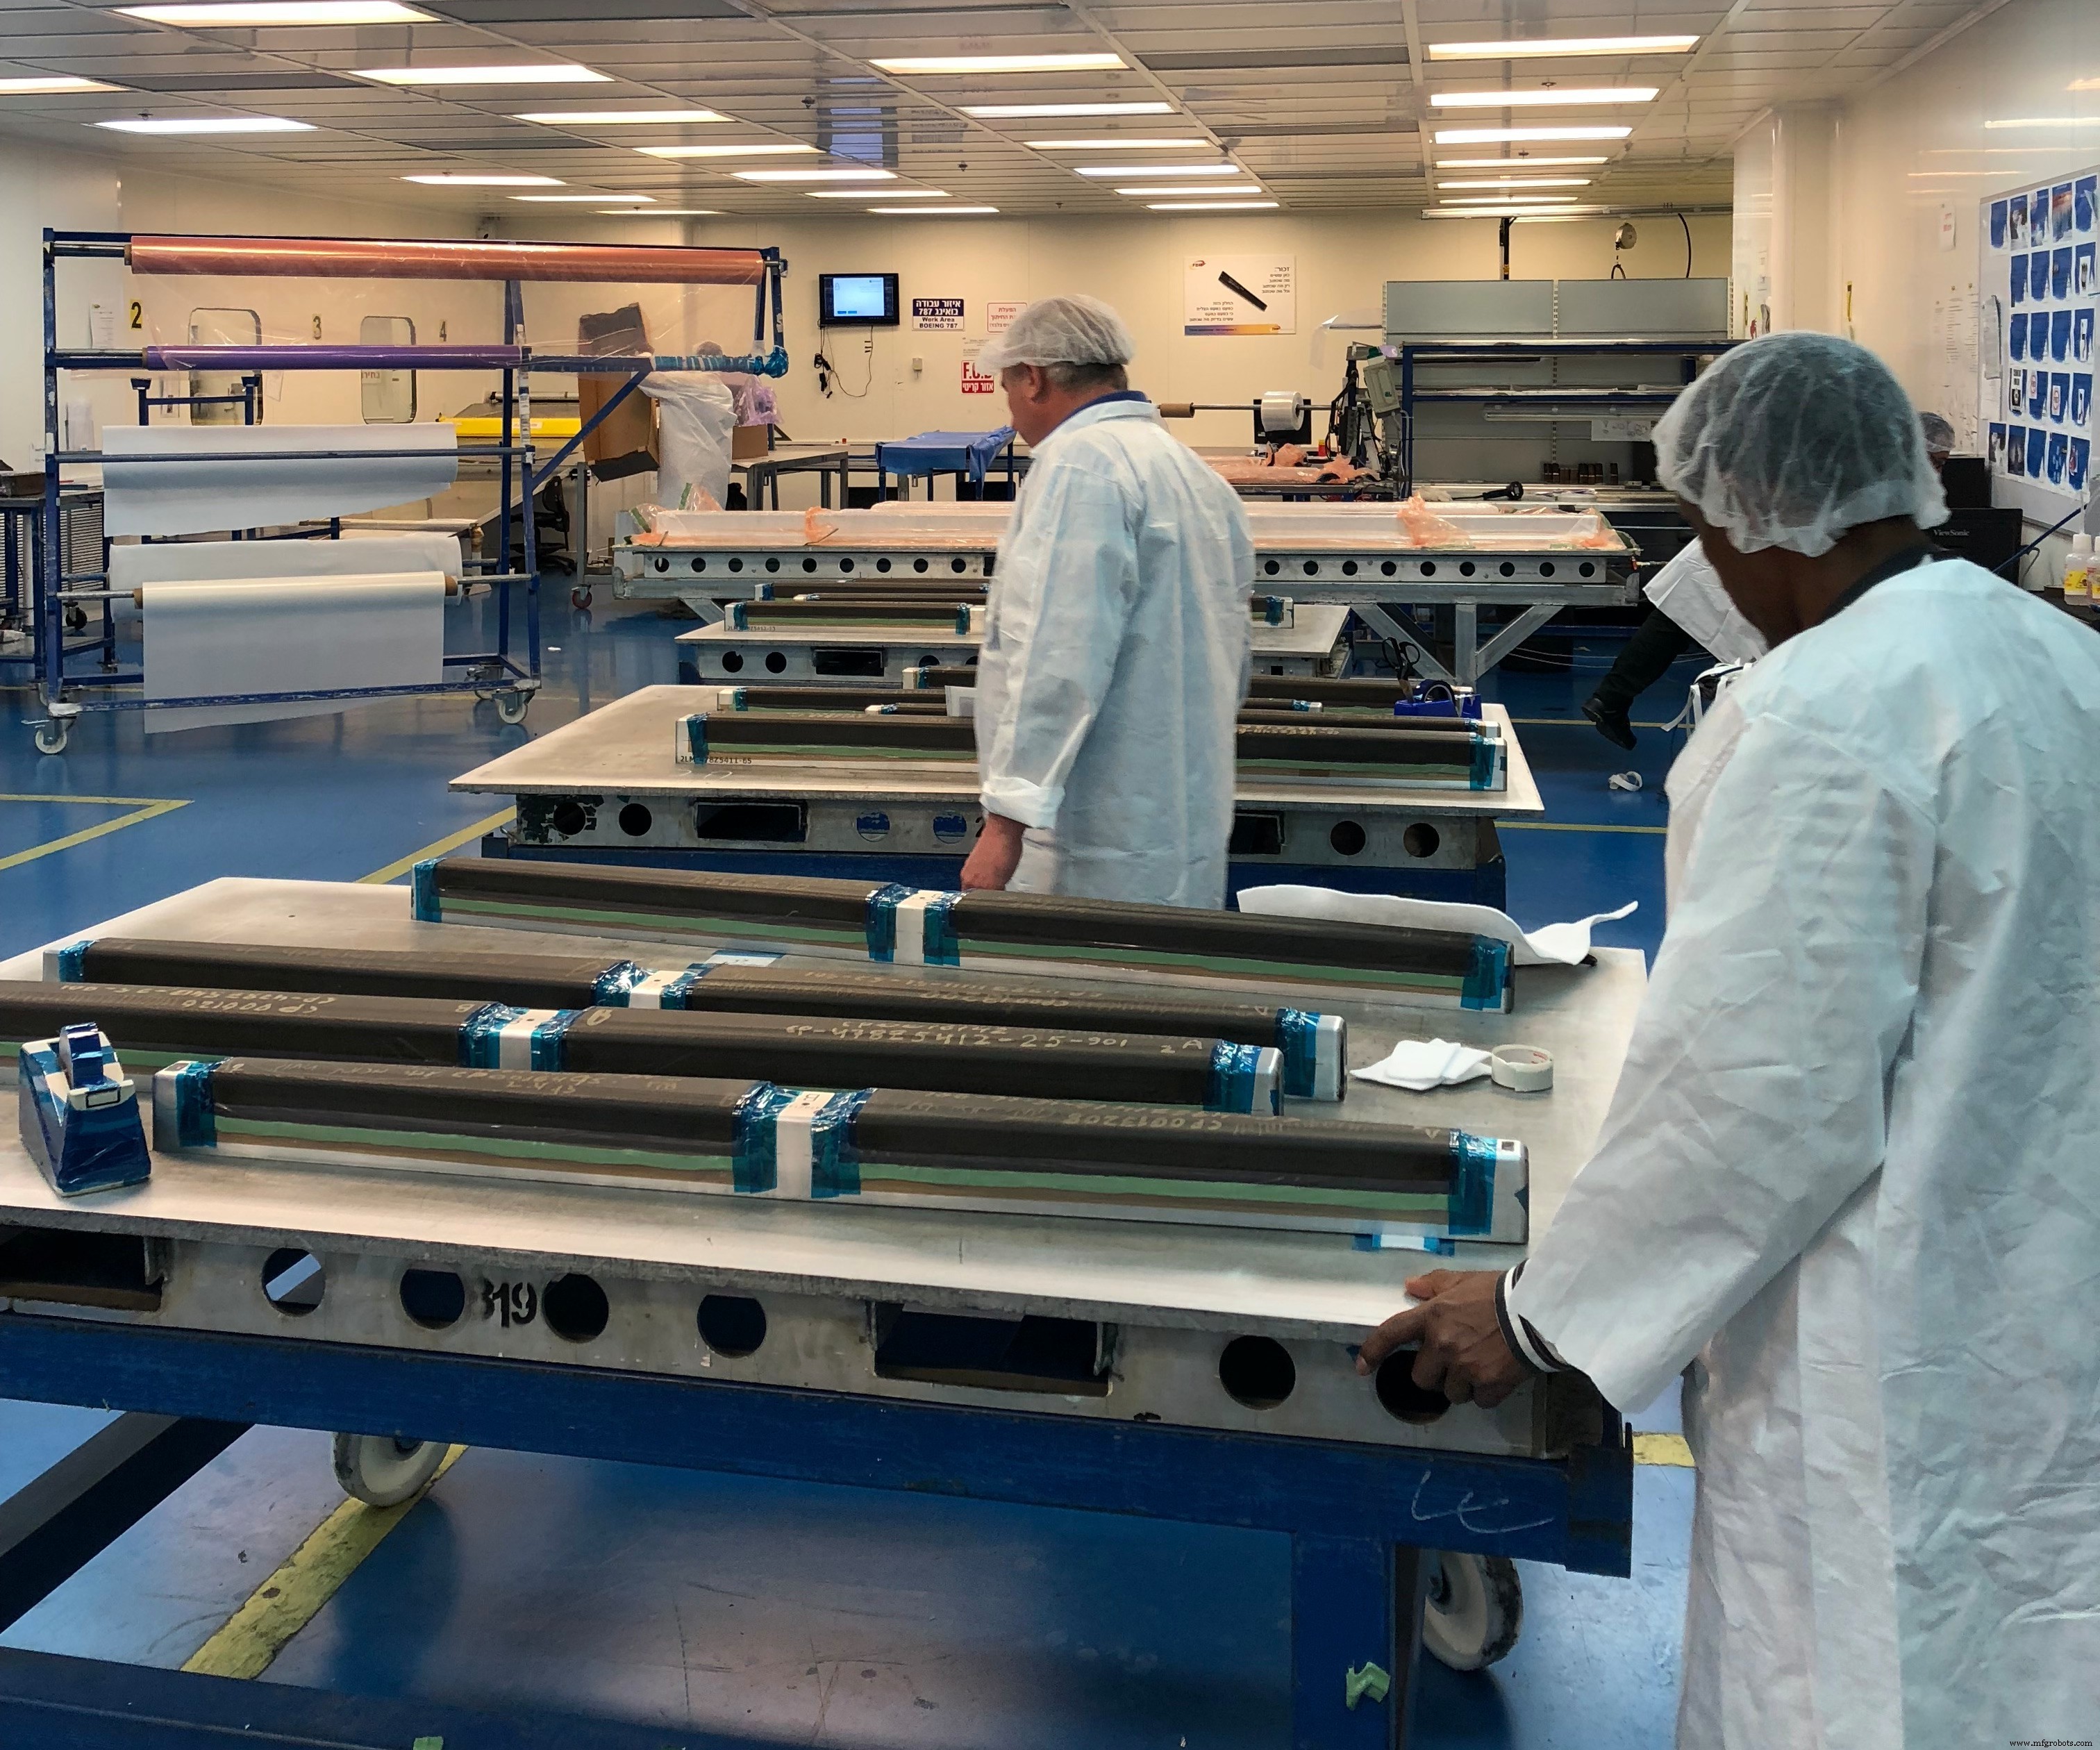
Klein-onderdeel snijden, kitting en neerleggen in FBM's cleanroom voor een grote verscheidenheid aan kleinere geautoklaafde onderdelen. Foto: CW, Sara Black.
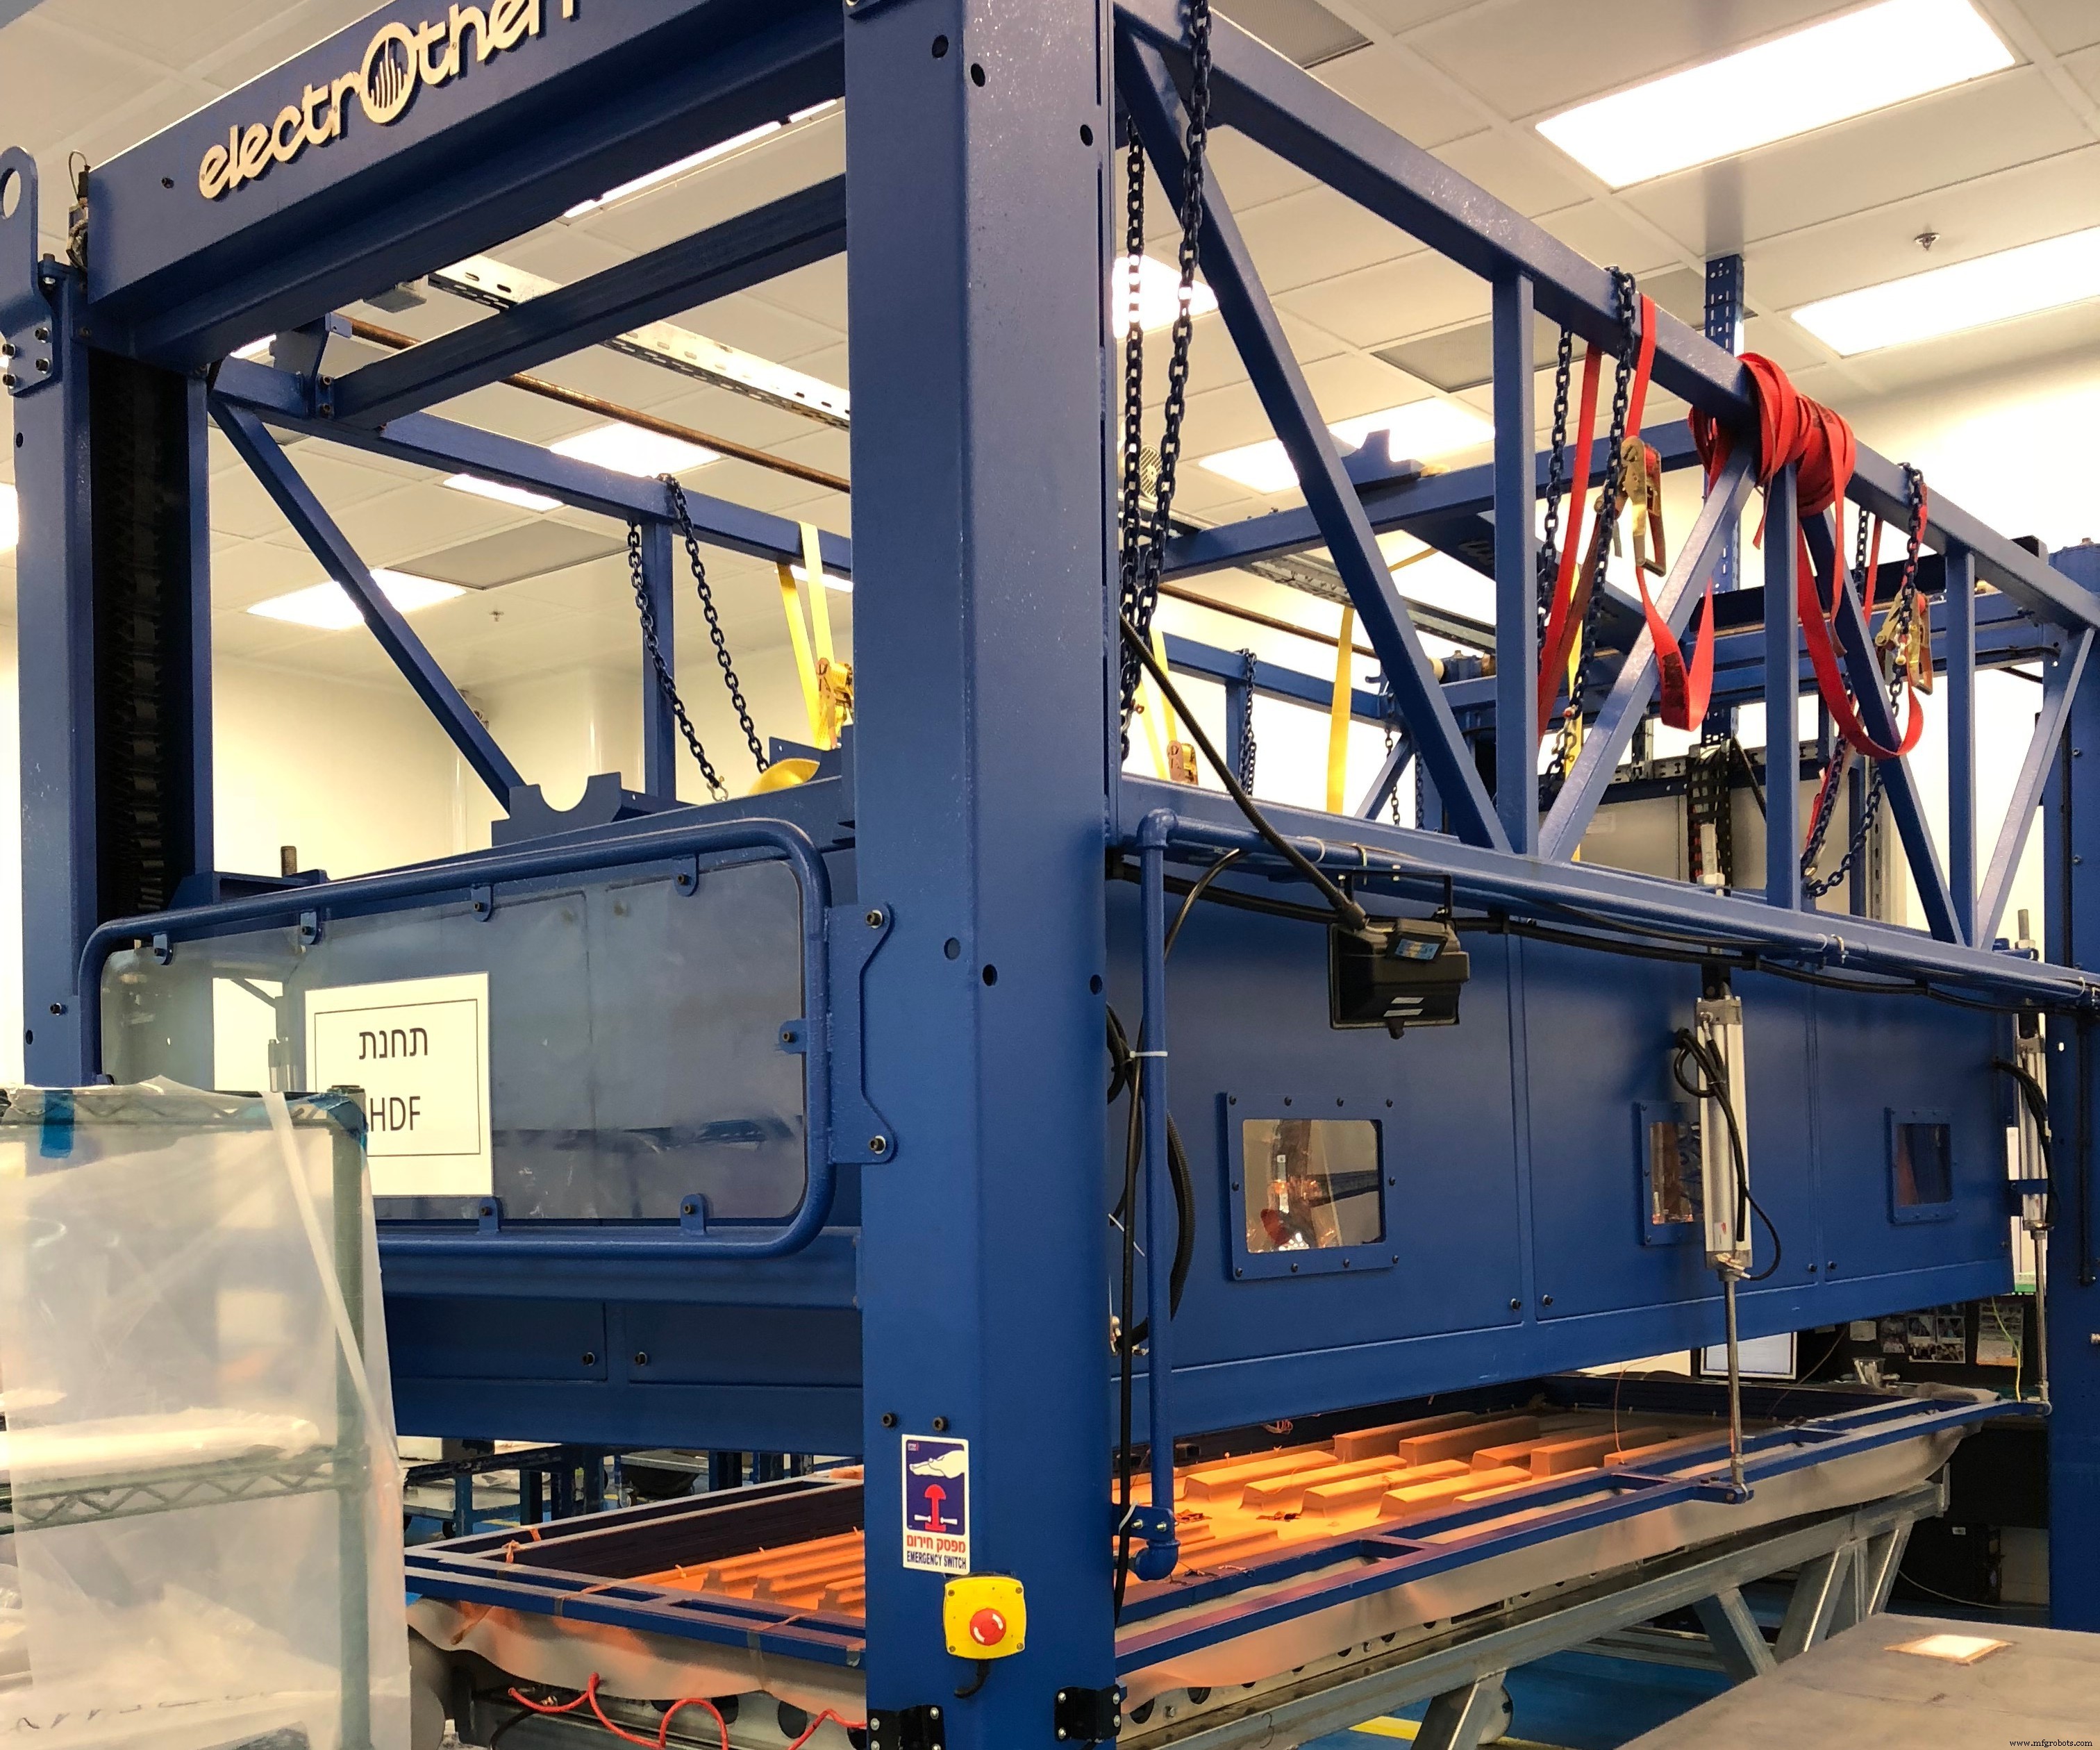
FBM's hot drape forming machine, geleverd door Israëls Electrotherm Industry, elimineert intermediaire debulking-stappen, vormt tot 50 unidirectionele lagen in één keer, en wordt gekrediteerd met het versnellen van FBM's neerlegproces vóór verharding. Foto: CW, Sara Black.
De cleanword wordt gedomineerd door een hot drape former (HDF). Gemaakt door ElectroTherm Industry (Migdal HaEmek, Israël), de statische machine (het bedrijf maakt ook verplaatsbare versies op wagentjes) is een custom-made vacuümvormsysteem, uitgerust met infrarood-verhittingselementen en een siliconen rubbermembraan om de composietopbouw op de gereedschappen te verwarmen en comprimeren, vóór verharding. De HDF kan tot 50 gestapelde lagen vormen, zegt Poliker, zonder intermediaire debulking-stappen: “We wilden procescomplexiteit elimineren, dus we vormen de opbouw in één keer.” Na het verwarmen en consolideren in de HDF, wordt een caul over de gehele opbouw geplaatst, vóór bagging. Gemaakt van een koolstofvezelcomposiet, vertoont de caul een ruwe oppervlakte. Poliker onthult geen details van het proprietaire materiaal, maar zegt dat het de 177°C autoklaaf-verhardingstemperaturen kan aan: “Het simuleert een matched-die gereedschap.” Hij voegt toe dat de mandrielgereedschappen in-house worden gereconditioneerd, zo nodig. Bagging en verbruiksmaterialen worden geleverd door Airtech International (Huntington Beach, CA, VS).
2018, Elbit Cyclone, 787-onderdelen
Uit: “Serving the composites world in Israel and the US”
Aan de rechterkant leggen werknemers in de cleanroom voor Boeing 787-onderdelen prepreg neer voor een reeks onderdelen, van kleine klemmen en stijlen tot complexe J-, I- en C-balken, alsook multi-piece neuslandinggear-deuren. Prepreg wordt gesneden met een Assyst Bullmer (Wakefield, VK) geautomatiseerde stofsnijder en een guillotine-machine voor het snijden van dikke stapels onder elke hoek. De prepreg-vriezer grenst aan de cleanroom. Hulaty merkt op dat soms stapels prepreg worden gesneden, gekit en terug in de vriezer gelegd. Aligned Vision (Chelmsford, MA, VS) laserprojectiesystemen door de hele cleanroom helpen bij handmatig neerleggen.
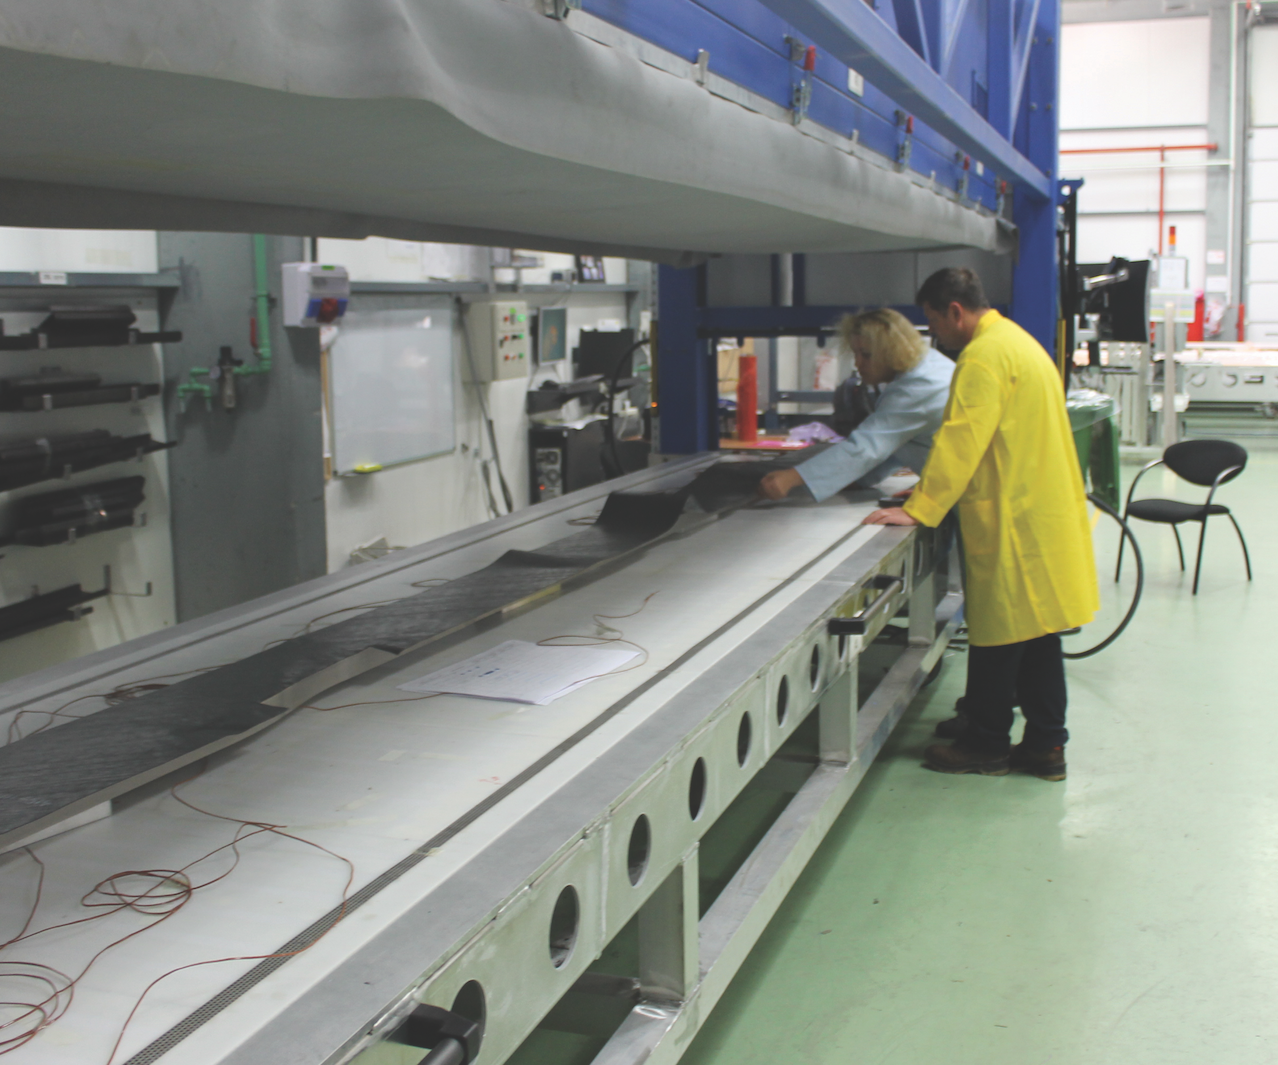
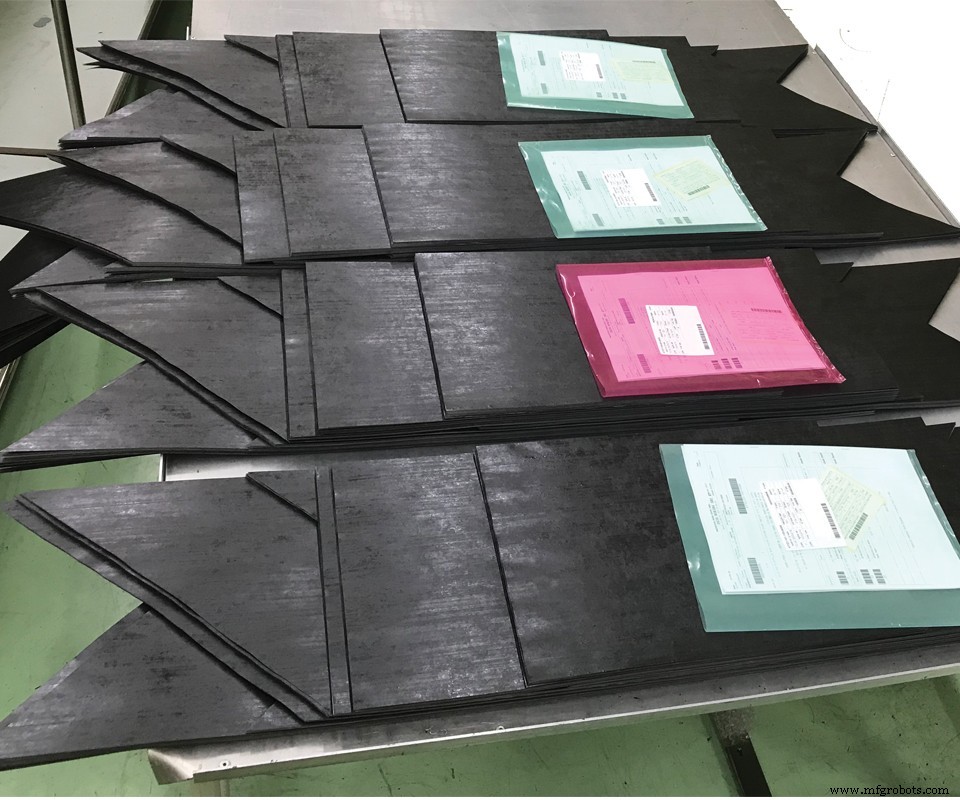
Koolstofvezel-versterkte kunststof (CFRP) vloerbalkonderdelen worden neergelegd op mannelijke metalen mandrilen. Hulaty detailleert het gestroomlijnde proces: “We leggen de prepreg-stapels eerst neer en passen ze dan toe op de mandriel. Dit bespaart een boel tijd vs. stukje bij beetje op het gereedschap aanbrengen. De opbouwen worden vervolgens bedekt, met een CFRP caul van eigen ontwerp, wat helpt om 100% herhaalbaarheid in de onderdelen te garanderen.”
Een hot drape forming machine staat langs de achterwand van de cleanroom, wat debulking van veel onderdelen per cyclus mogelijk maakt. “Ik weet niet hoe je dit type high-rate prepreg-onderdelenproductie doet zonder hot drape forming,” zegt Hulaty in relatie tot onderdelen zoals balken en stijlen. En toch erkent hij dat deze stap niet de knelpunt is, noch de autoklaaf. “Bewerking aan het einde, na verharding, is het knelpunt,” stelt hij, uitleggend dat voor lange vloerbalkonderdelen het sneller is om een eenvoudige stapel neer te leggen en na verharding te bewerken. “De autoklaaf is geen issue omdat we veel onderdelen tegelijk kunnen stacken om te verharden,” voegt hij toe. “Dus we krijgen eigenlijk een goede productiesnelheid per verhardingscyclus.”
2018, IAI, aerostructuren
Uit: “Israel’s aerodefense cornerstone poised for greater global outreach”
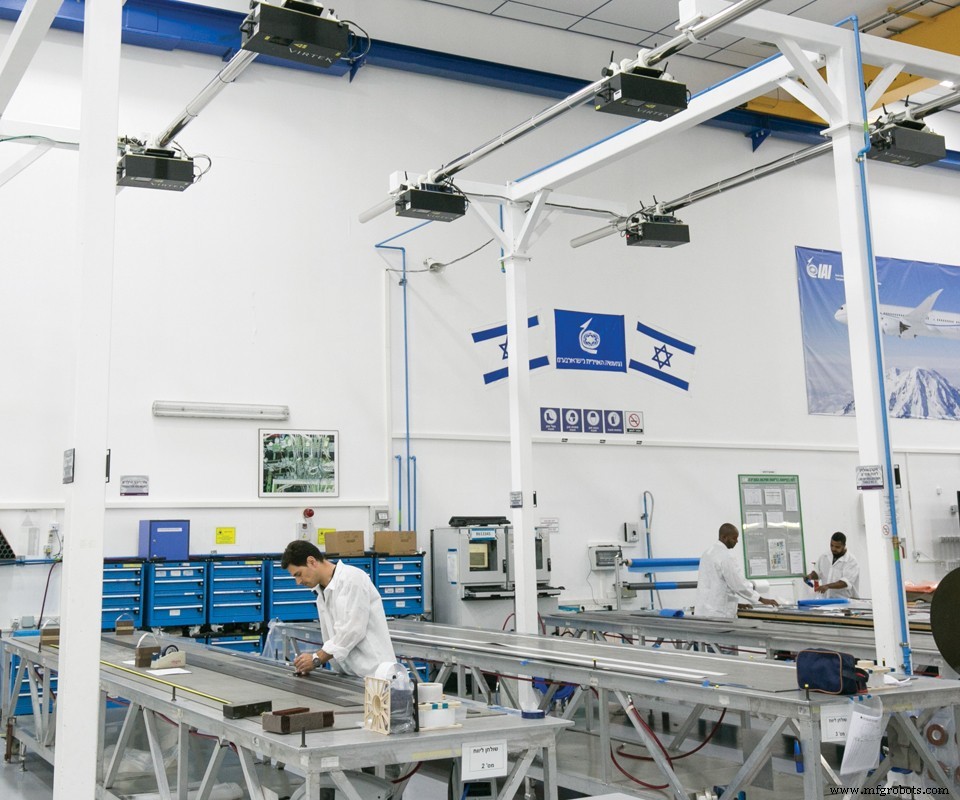
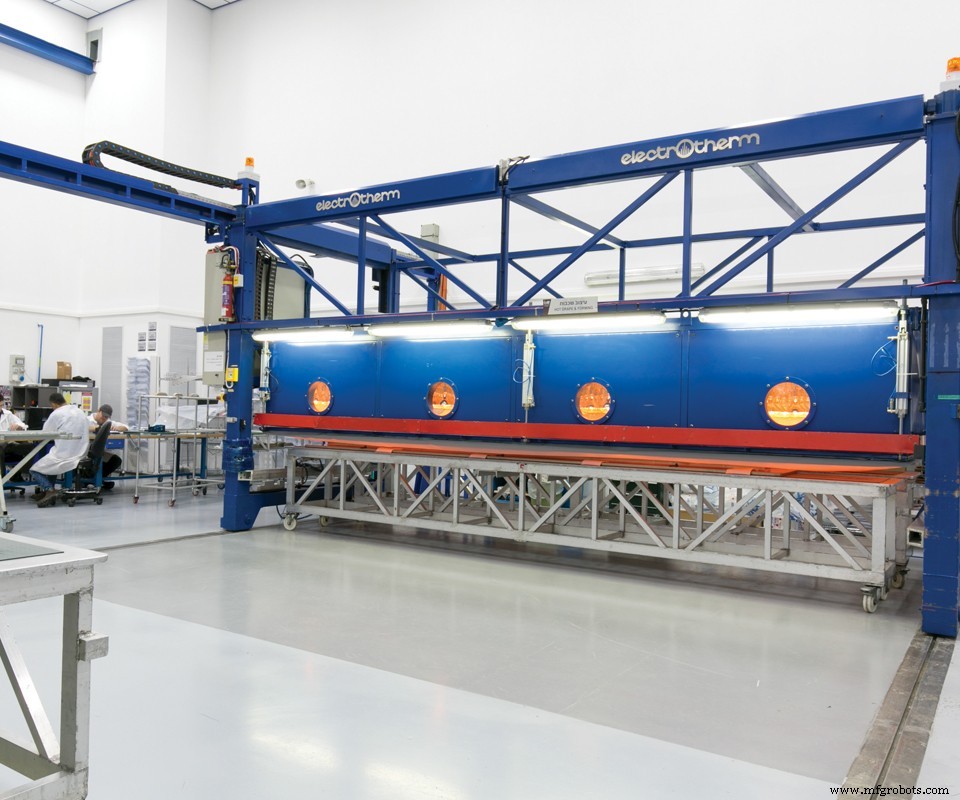
IAI gebruikt een hot drape forming machine om dikke prepreg-opbouw en masse te debulken, wat de behoefte aan conventionele intermediaire debulking-stappen elimineert. Foto: Israel Aerospace Industries
IAI's composietoperaties omvatten onderdelenfabricatie en assemblages voor businessjets en commercieel vliegtuigen, onbemande luchtvaartuigen (UAV's) en militaire vliegtuigen. Geproduceerde onderdelen omvatten verticale en horizontale stabilisatoren, roerders, vleugelstructuren, motorennacelles, vloerbalken, deuromlijstingen, structurele schotten, ribben en verstevigers, besturingsvlakken, verkleidingen en radomen. Genummerd onder de productiemogelijkheden zijn prepreg hand neerleggen en geautomatiseerde bandleggen (ATL), hot drape forming, autoklaaf en out-of-autoclave verharding (OOA) inclusief vloeistofmouldingsprocessen, zoals harsinfusie en harsoverbrengmoulding (RTM), plus complexe bonding en assemblage. Het bedrijf ontwerpt en bouwt ook eigen gereedschappen, bezit alle belangrijke luchtvaart- en composietkwaliteitscertificeringen en biedt kwaliteitsborging via uitgebreide niet-destructieve testen en inspectie.
- IAI's productiecapaciteit is significant, met 10 autoklaven, waarvan 7 behoren tot de Aero-assemblies Div. en variëren in grootte van 4,5m lang en 2m diameter, tot de grootste van 14m lang en 4,7m diameter.
- Prepreg-opbouw wordt gedebulkt vóór verharding met een hot drape forming machine (6,9 bij 2,7 bij 3,1m) van Electrotherm Industry (Migdal HaEmek, Israël).
2020, Strata, A350-900 inboard flaps
Uit: “Strata delivers 100 shipsets of inboard flaps for A350-900”
Ontworpen om de totale liftcapaciteit van de vleugel van een vliegtuig te vergroten, wordt een IBF [inboard flap] gemonteerd op de achterrand van de vleugel om het vleugeloppervlak tijdens opstijgen en landen te vergroten en de stabiliteit tijdens de vlucht te verbeteren. Strata zegt van plan te zijn het IBF-fabricageproces volledig te automatiseren, met hot drape forming (HDF) en computergecontroleerde robotische geautomatiseerde bandlegmachines (ATL), die vroege dit jaar first part qualification (FPQ) en FAI ontwerp- en kwaliteitsverificaties behaald hebben.
Als onderdeel van het proces zegt het bedrijf dat de HDF-machine koolstofvezelcomponenten prevormt voor vliegtuigonderdelen, wat snellere productie van hoogwaardige composietonderdelen mogelijk maakt, en het infraroodstraling-verwarmingssysteem snel en gelijkmatig koolstofvezel zacht maakt om nauwkeurige onderdelen te leveren die vrij zijn van krimprikken. Verder leggen Strata's twee ATL-machines unidirectioneel prepreg-materialen neer op een platbed voordat ze naar een vorm worden overgebracht voor verdere verwerking. Volgens Strata stelt de werkruimte van 2,5 meter bij 10 meter geautomatiseerde verwerking van grote composietopbouw in staat, wat de noodzaak voor een aparte ultrasoon-snijmachine elimineert en verwerkingstijden reduceert.
2020, Techni-Modul, vleugelrib en stringer
Uit: “Compression RTM for production of future aerostructures”
“Voor ons was OPTICOMS ook over automatisering,” zegt Chevallet. Techni-Modul Engineering leverde niet alleen een C-RTM-injectiesysteem voor het OPTICOMS-project, maar ook een pick-and-place robot en een hot drape forming (HDF) machine, allemaal geïntegreerd in een volledig geautomatiseerde productiecel. … “We hebben het klassieke handmatig stapelen van lagen geautomatiseerd met robotische pick-and-place,” zegt Chevallet. “De robot pakt lagen van een geautomatiseerde snijder en brengt deze naar de verhit preform-tool die op een compactietafel zit [Stappen 1 en 6].” Een peel ply (blauwe film in Stap 6), breather (wit materiaal in Stap 6) en gescharnierd herbruikbaar vacuüm-membraan (lichtblauw links in Stappen 2 en 6) worden toegepast, gevolgd door vacuüm en warmte om de textielstapel te pre-vormen en lucht te verwijderen (hot drape forming, HDF) terwijl de dunne thermoplastische velen smelten om een gecompacteerde preform te creëren.
OPTICOMS vleugelrib en stringer
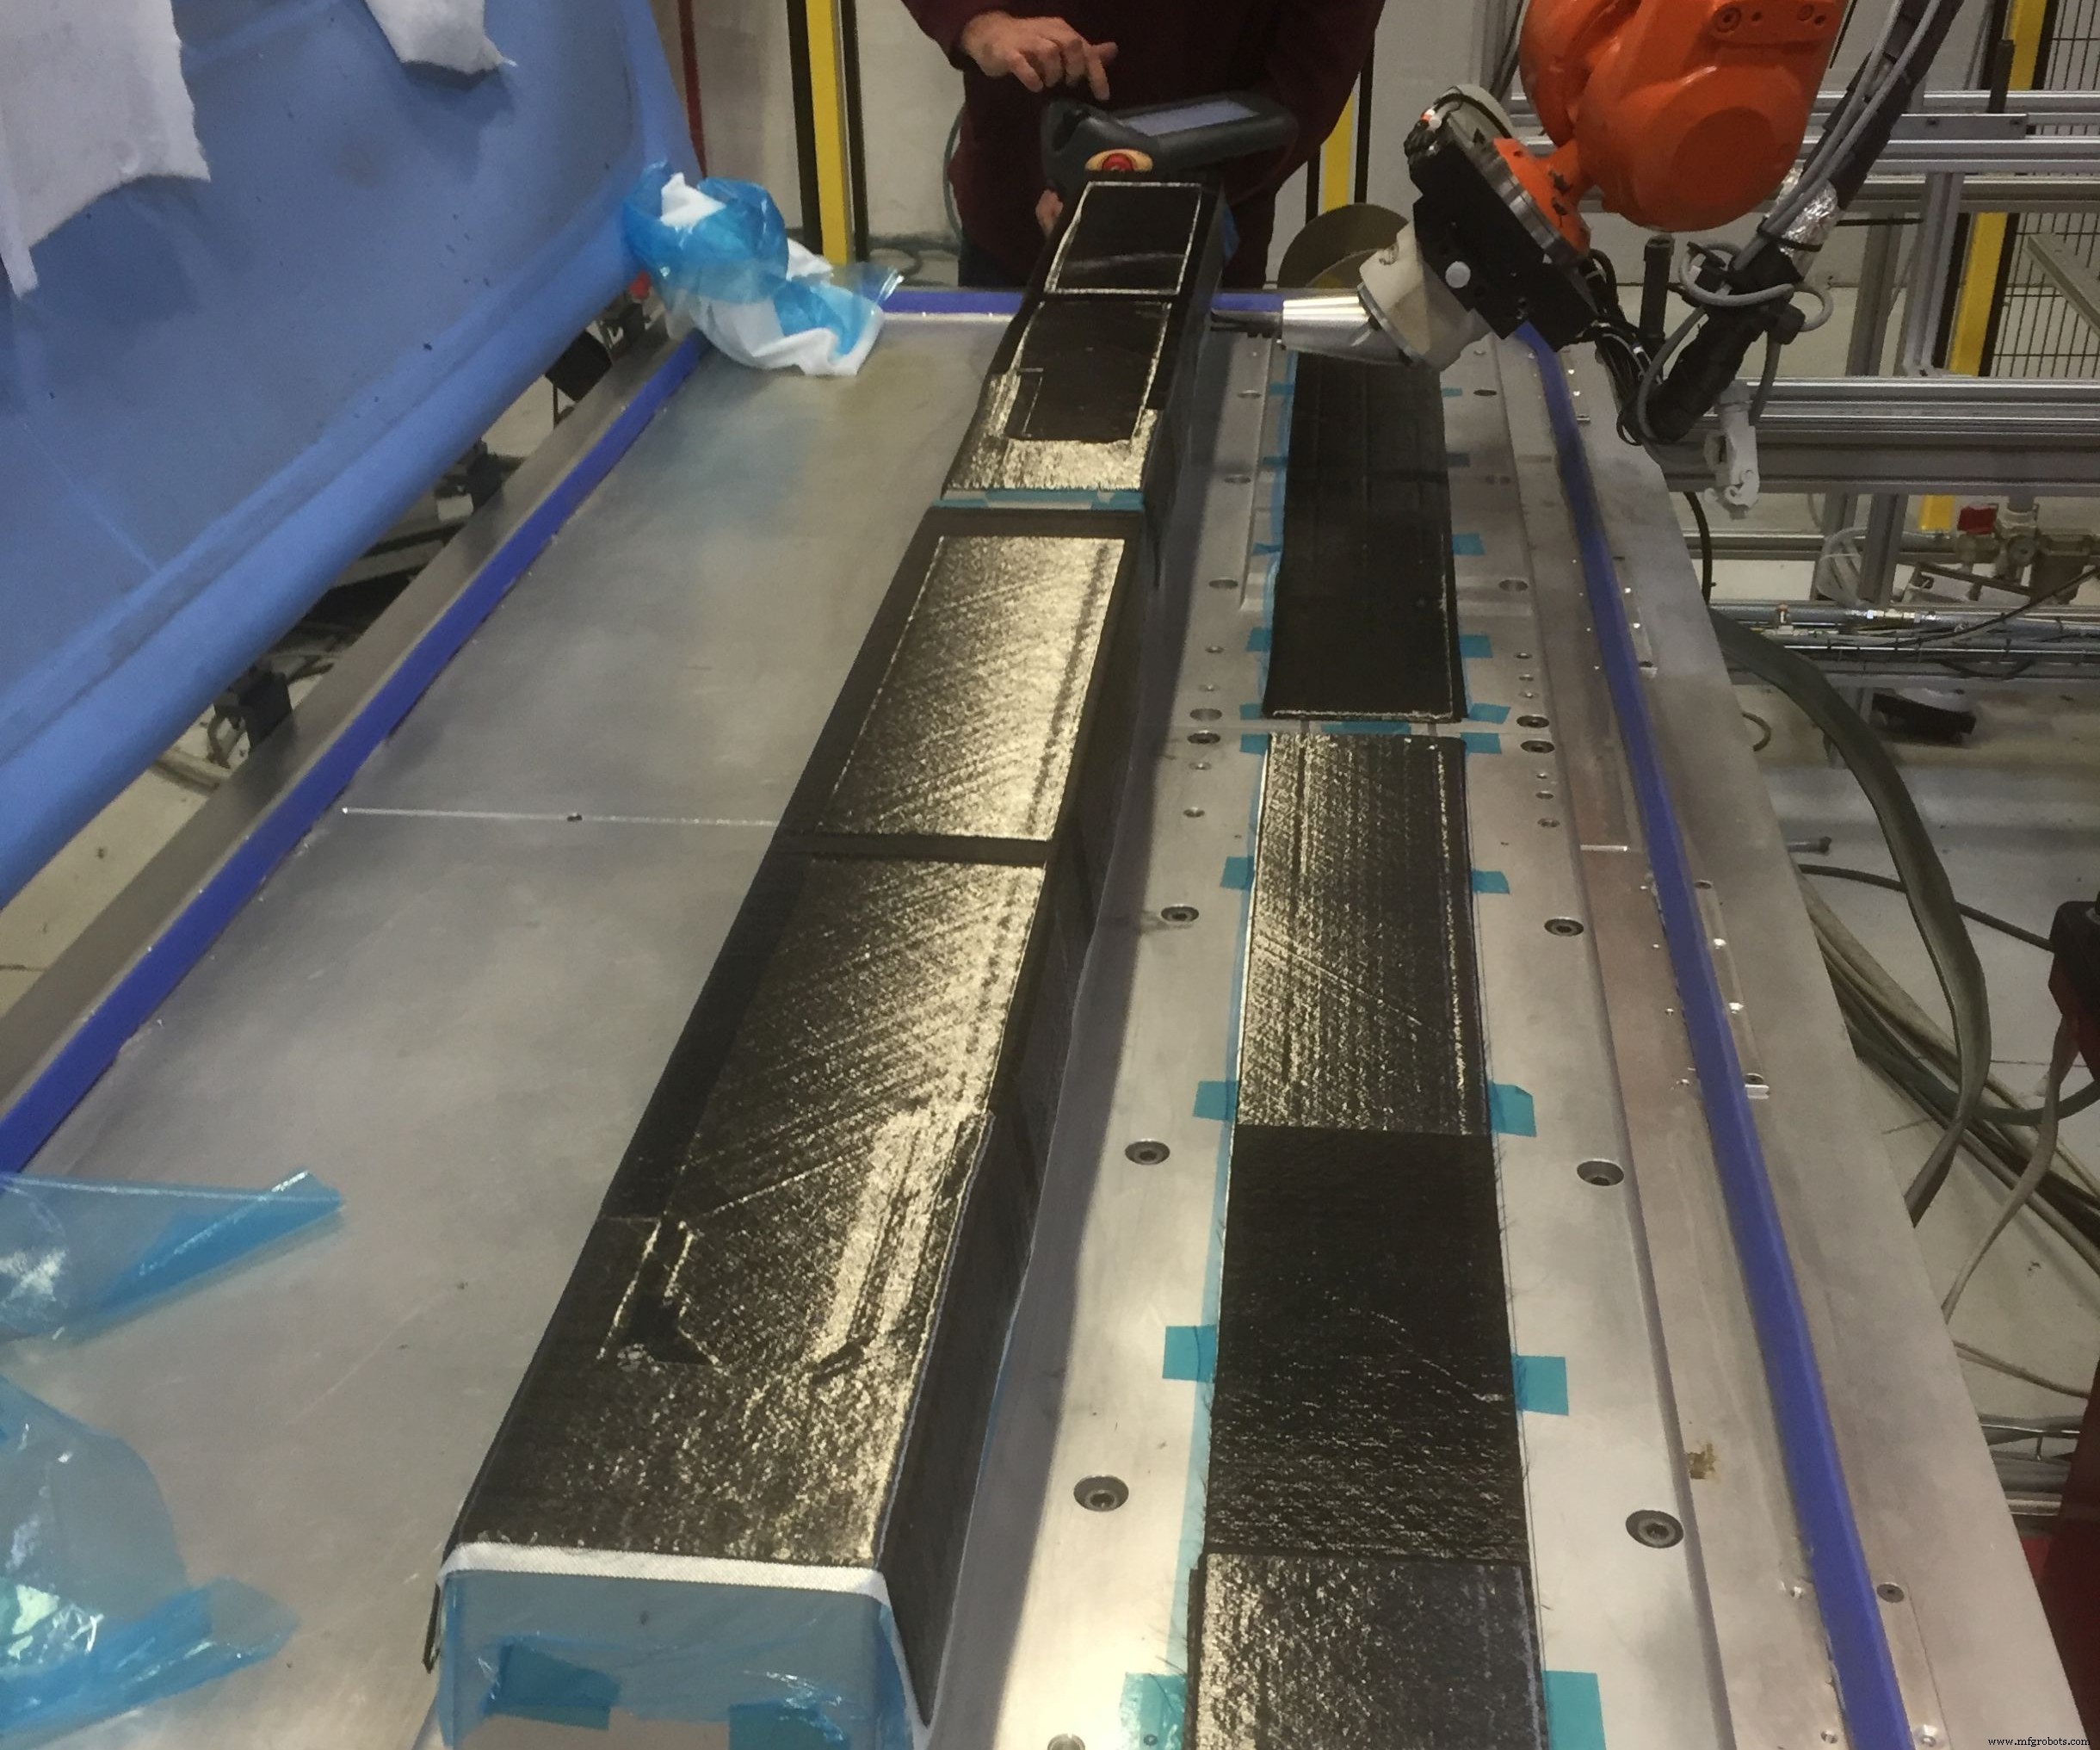
Stap 2. De preforming-tools zitten op een compactietafel met een gescharnierd herbruikbaar vacuüm-membraan (blauw, links) gebruikt om elke 5-8 lagen een verhit debulk te voltooien tijdens neerleggen. Foto's: Tecni-Modul Engineering.
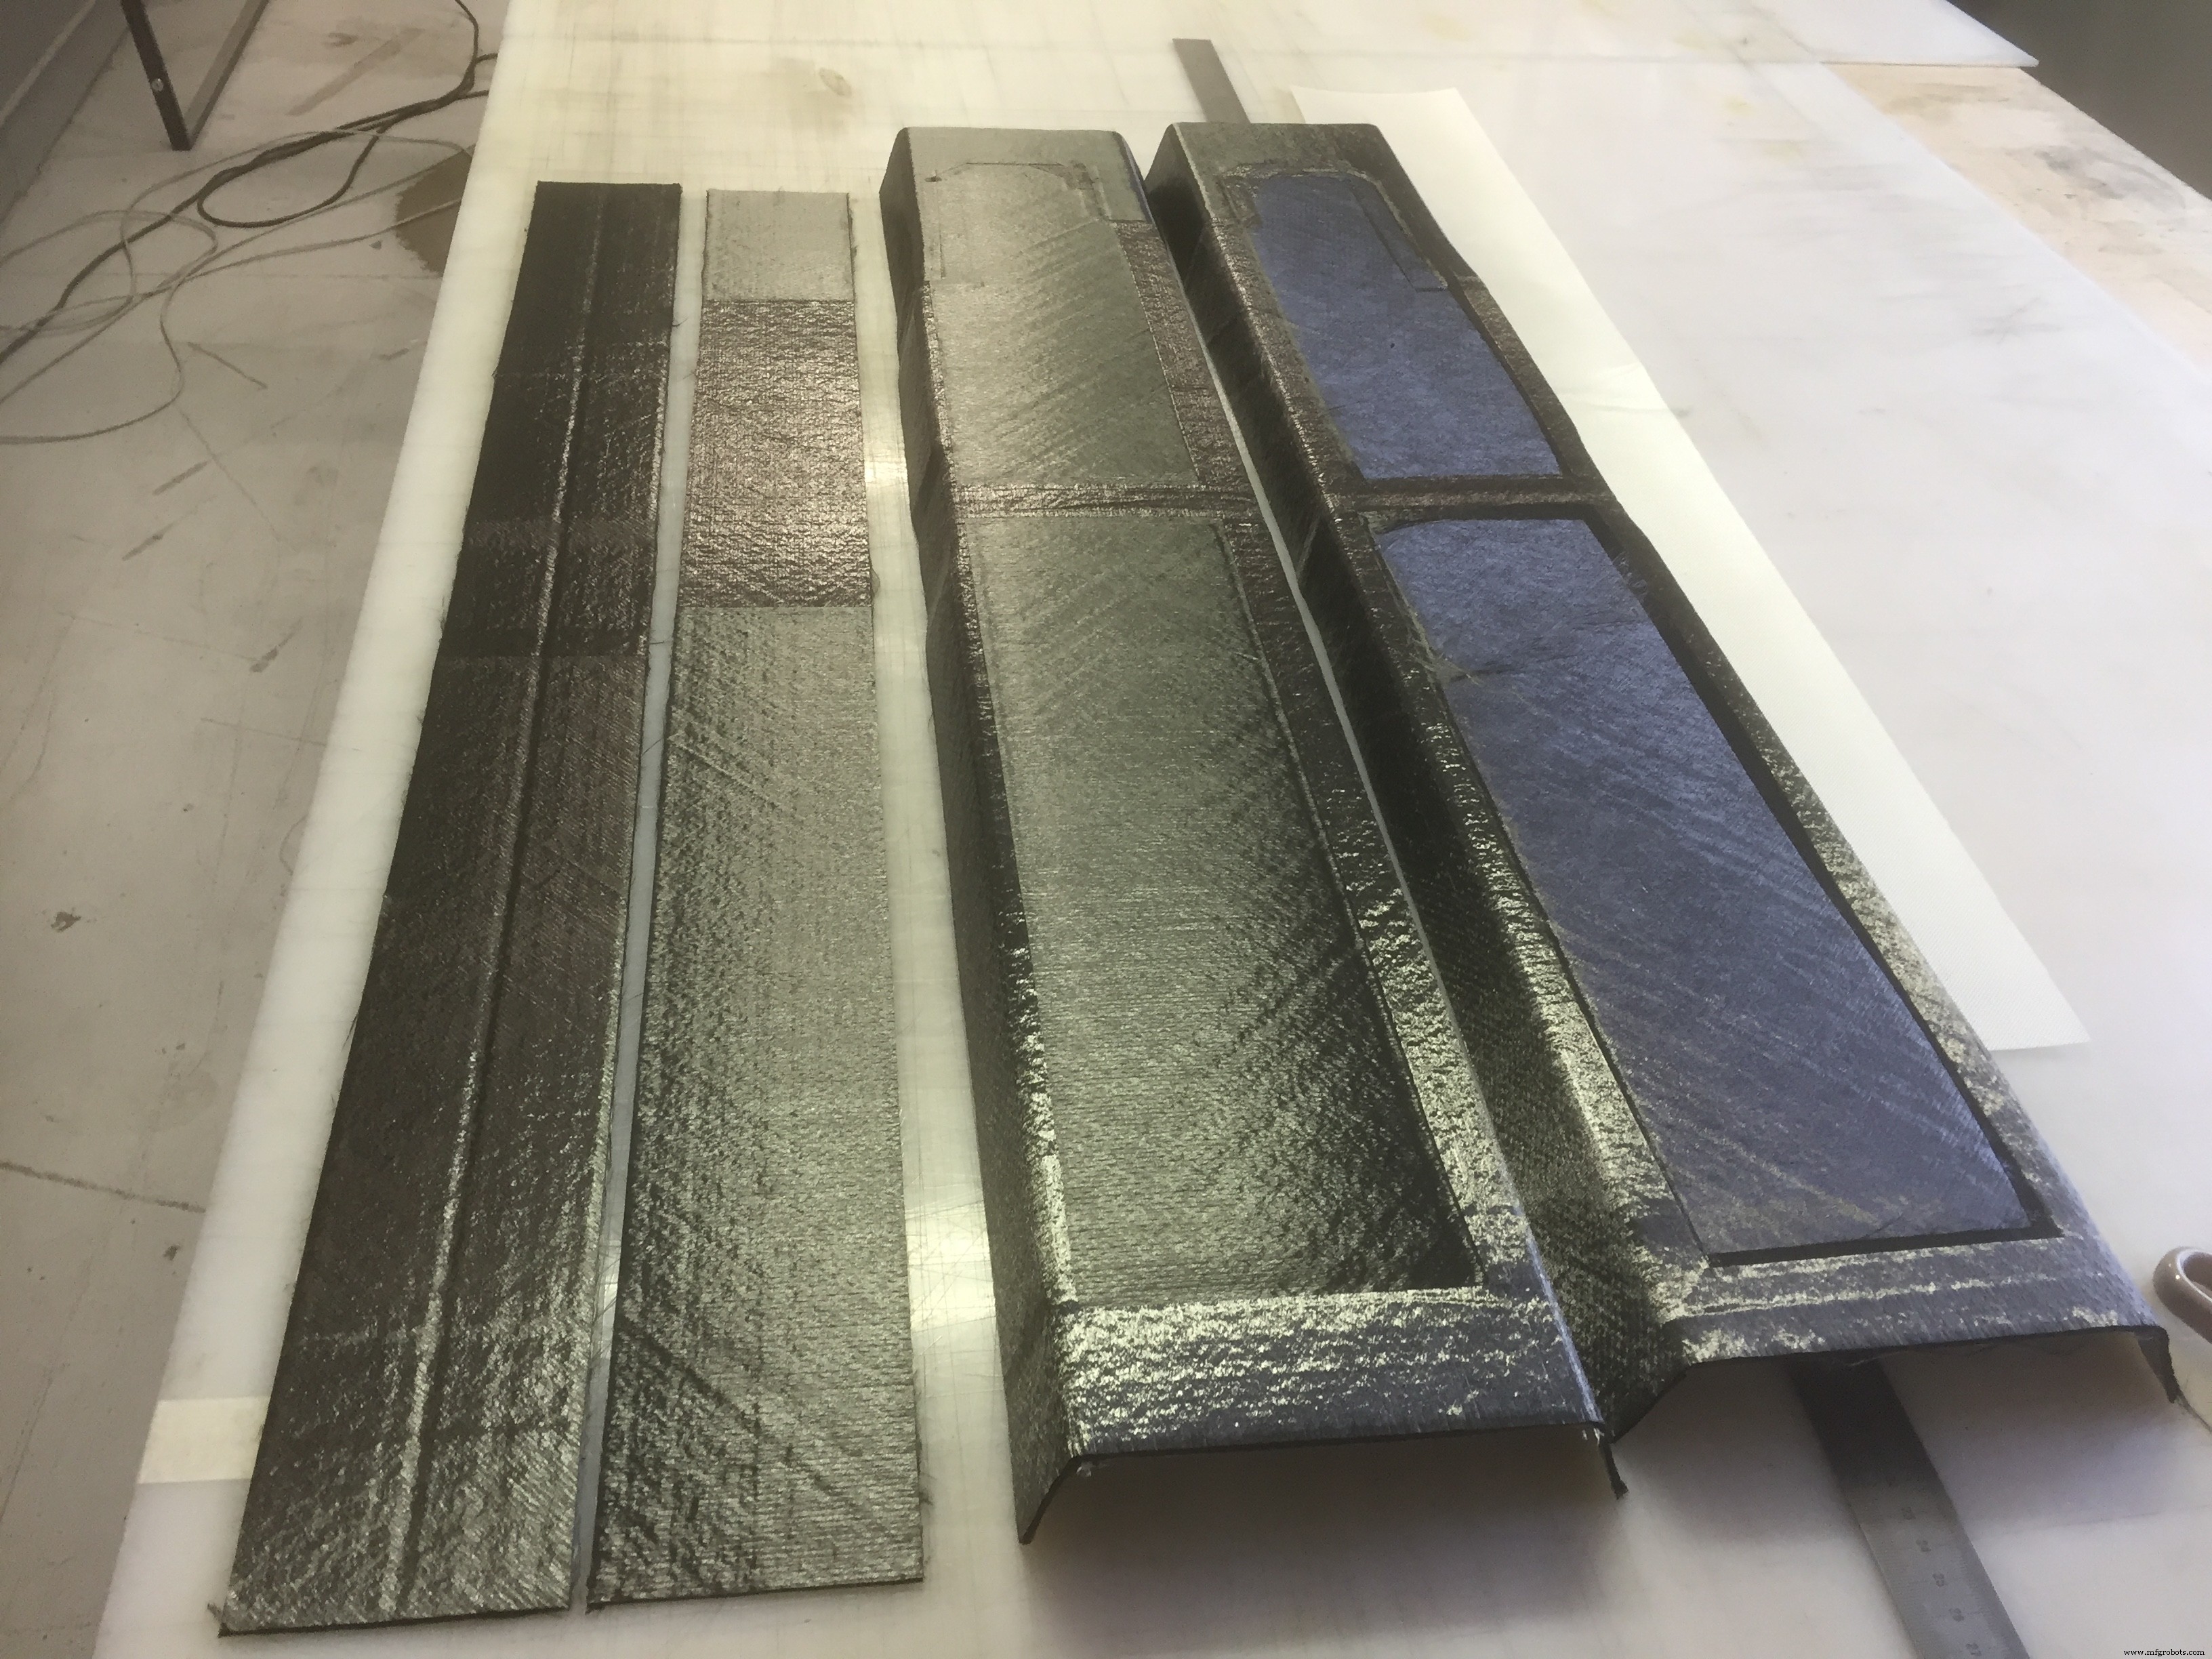
Stap 3. Elke stringer preforming-cyclus levert één C-balk preform (twee vormen de I-balk web) en één platte flange preform. Twee sets vereist voor elke I-balk stringer zijn hier getoond.
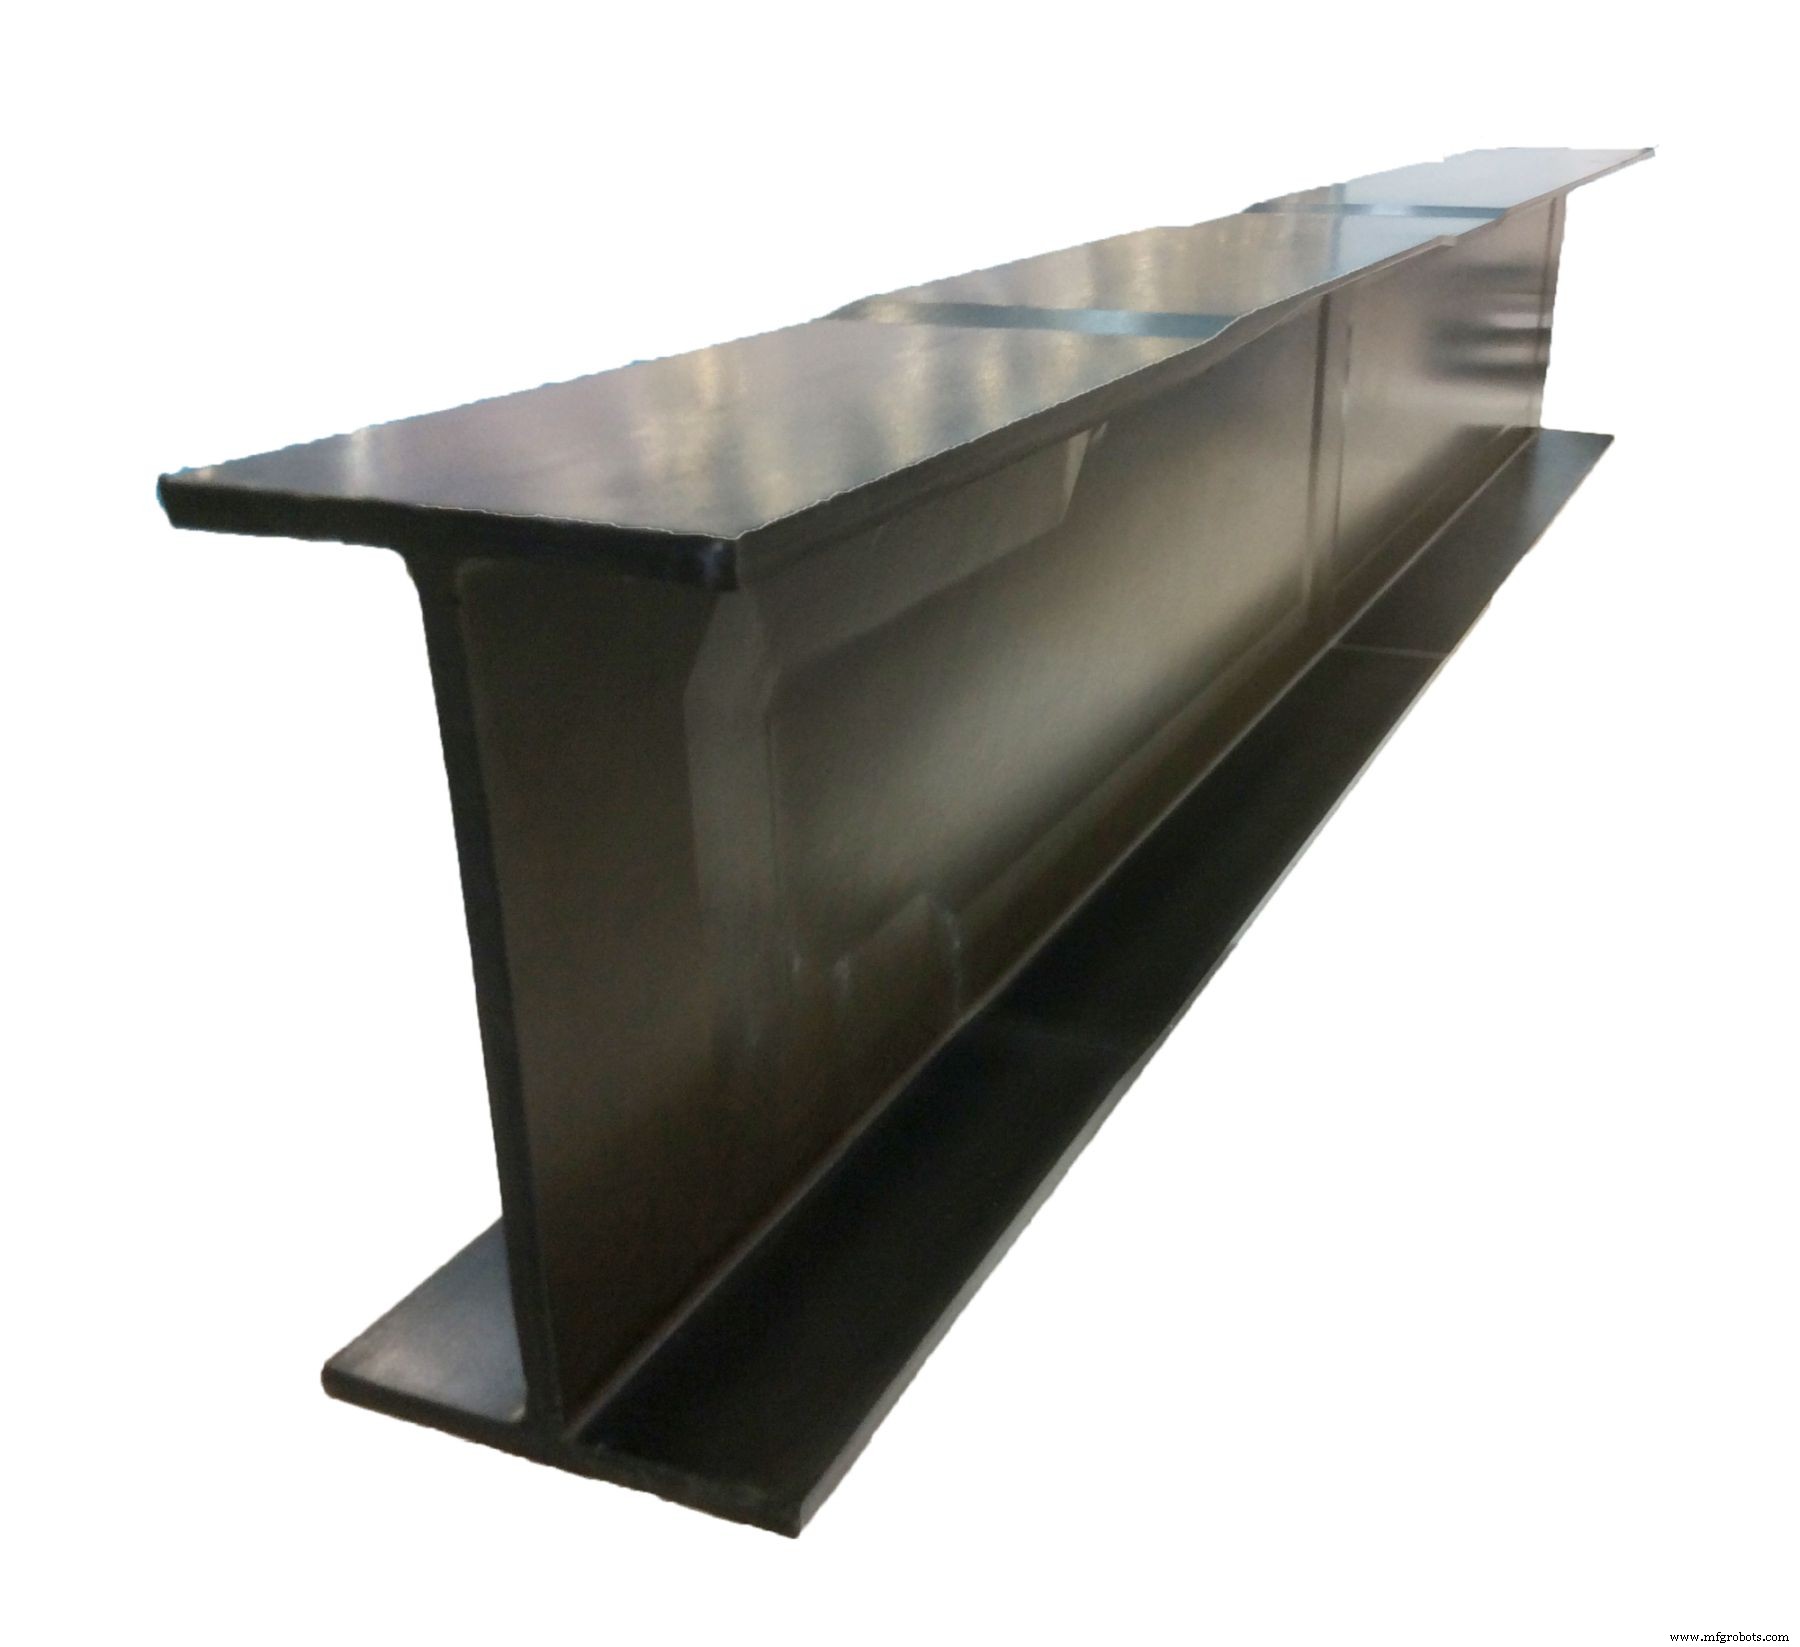
Stap 5. I-balk stringer gemaakt met HDF-preforms en RTM voor Clean Sky 2 OPTICOMS-project.
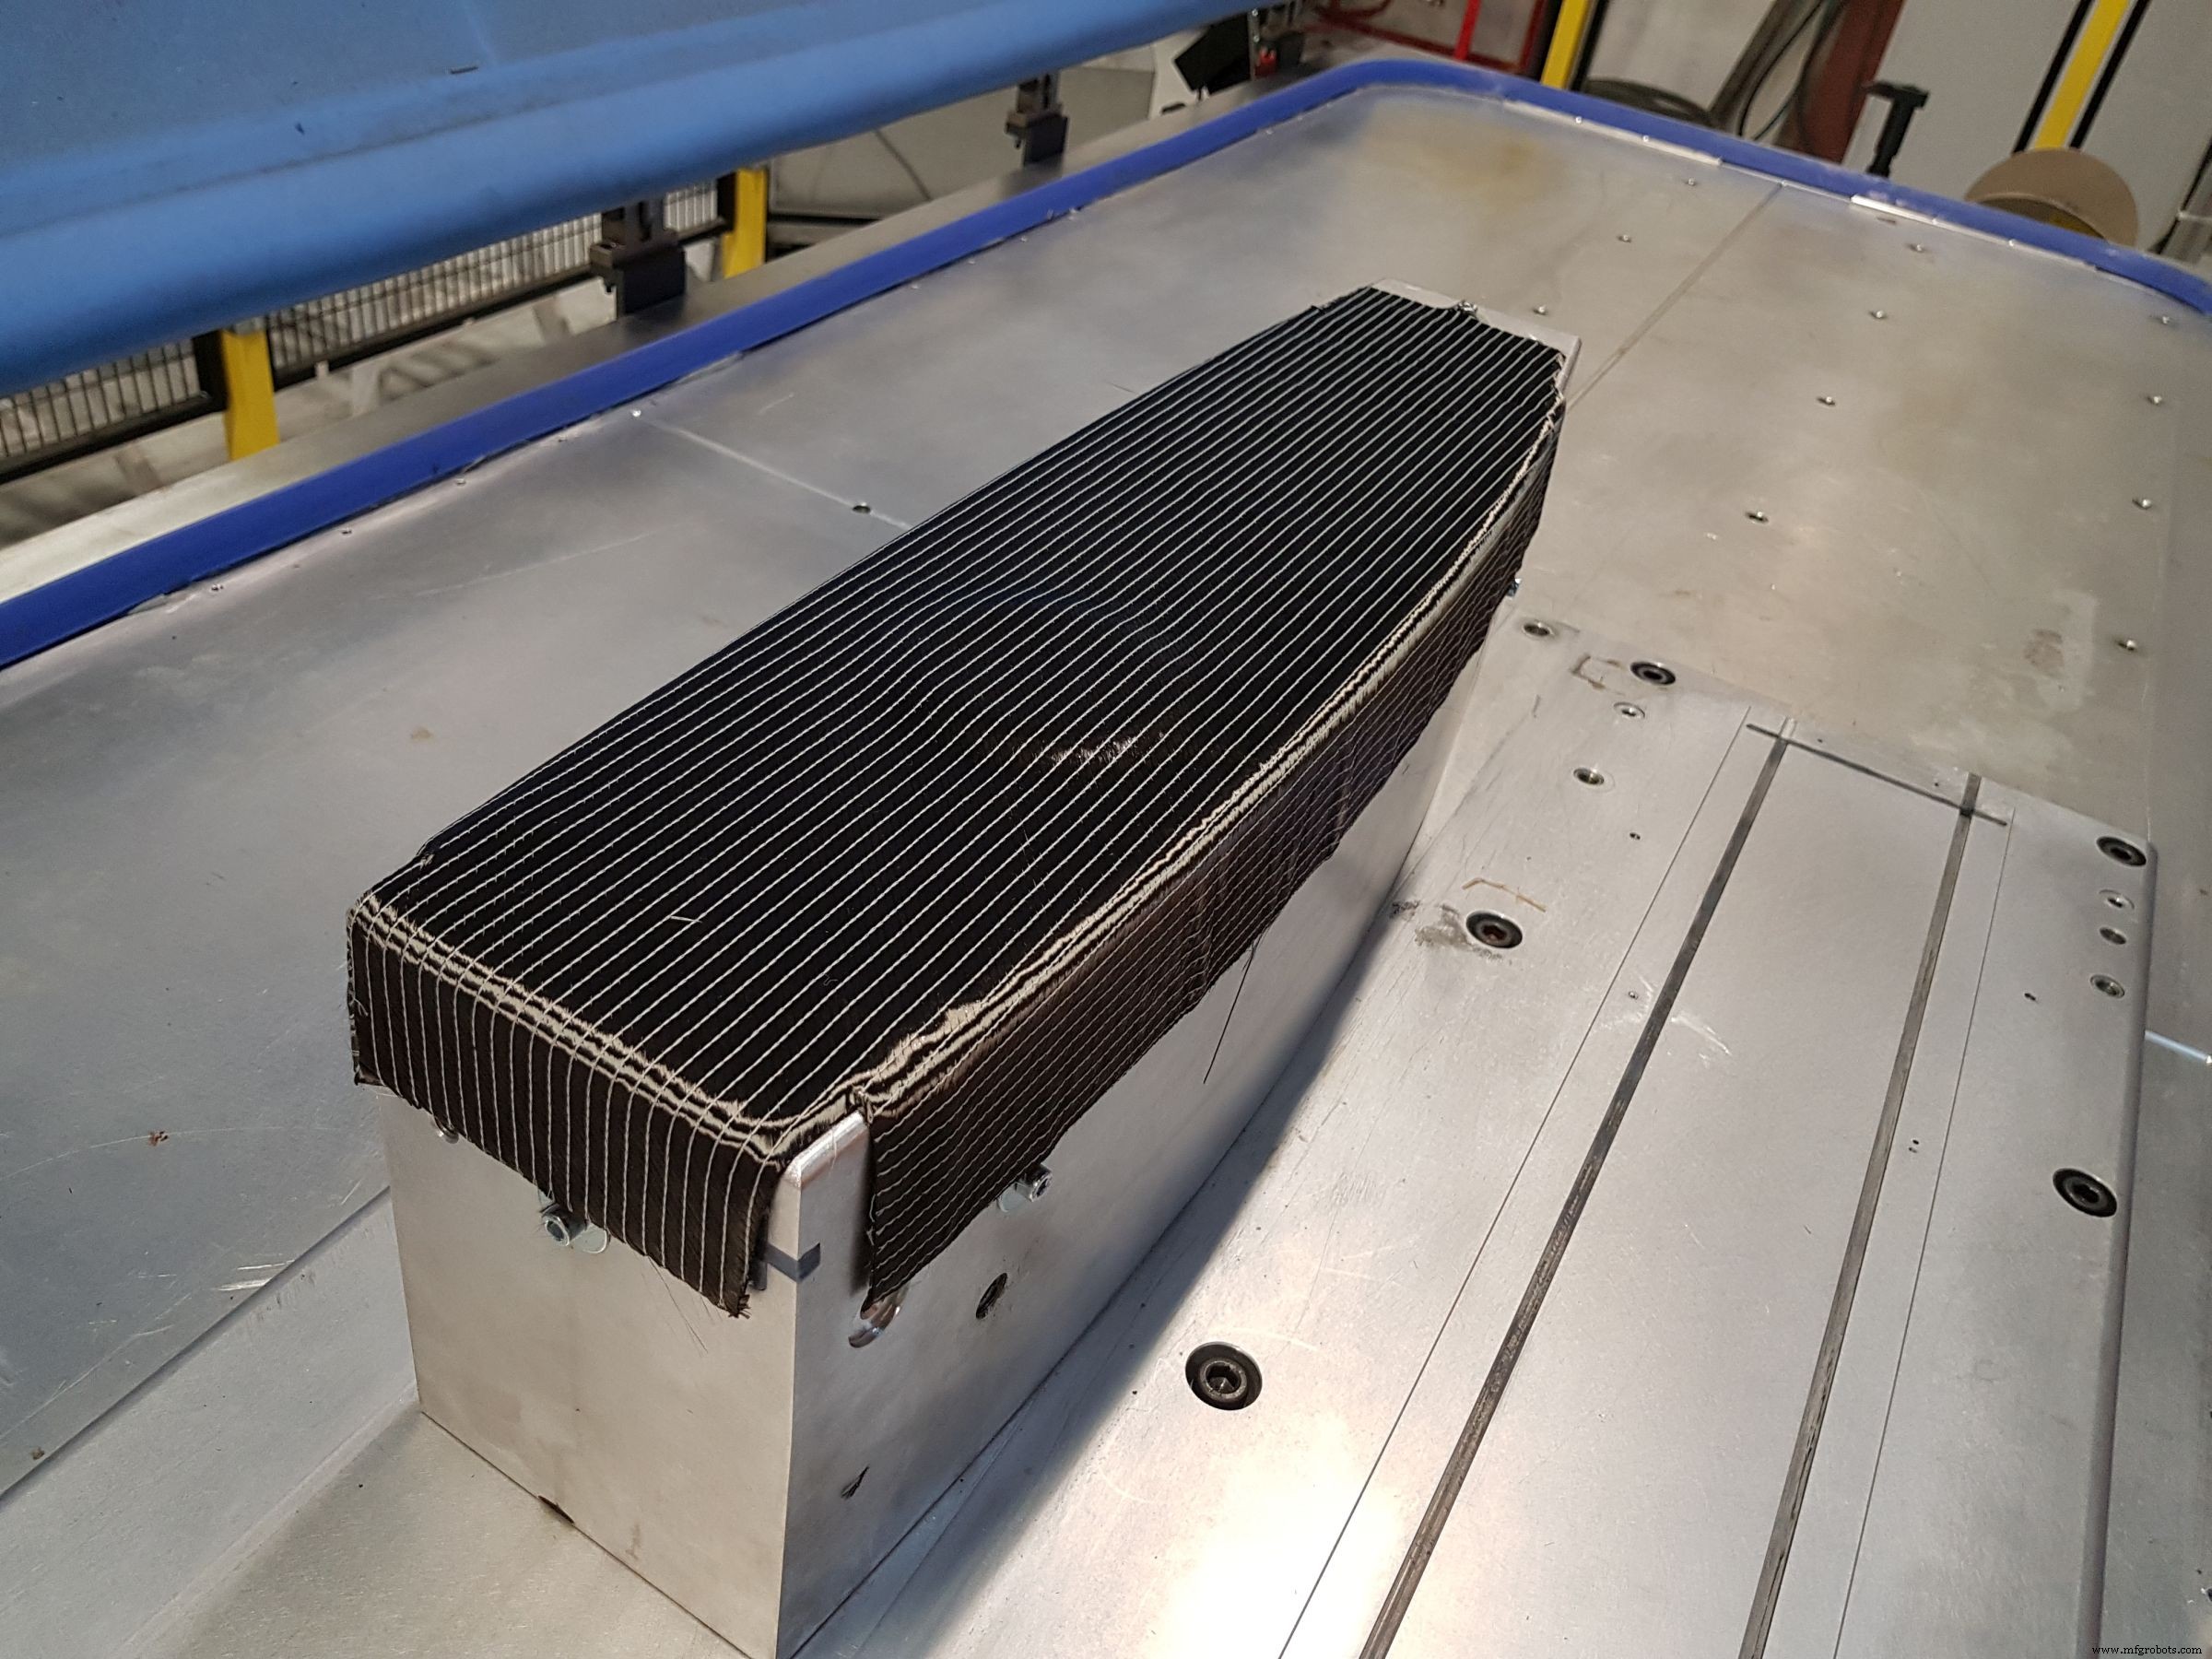
Stap 6. Een robot plaatst gesneden lagen op de verhit preform-tool. Elke 5-8 lagen wordt een verhit debulk voltooid om de preform te compacteren.
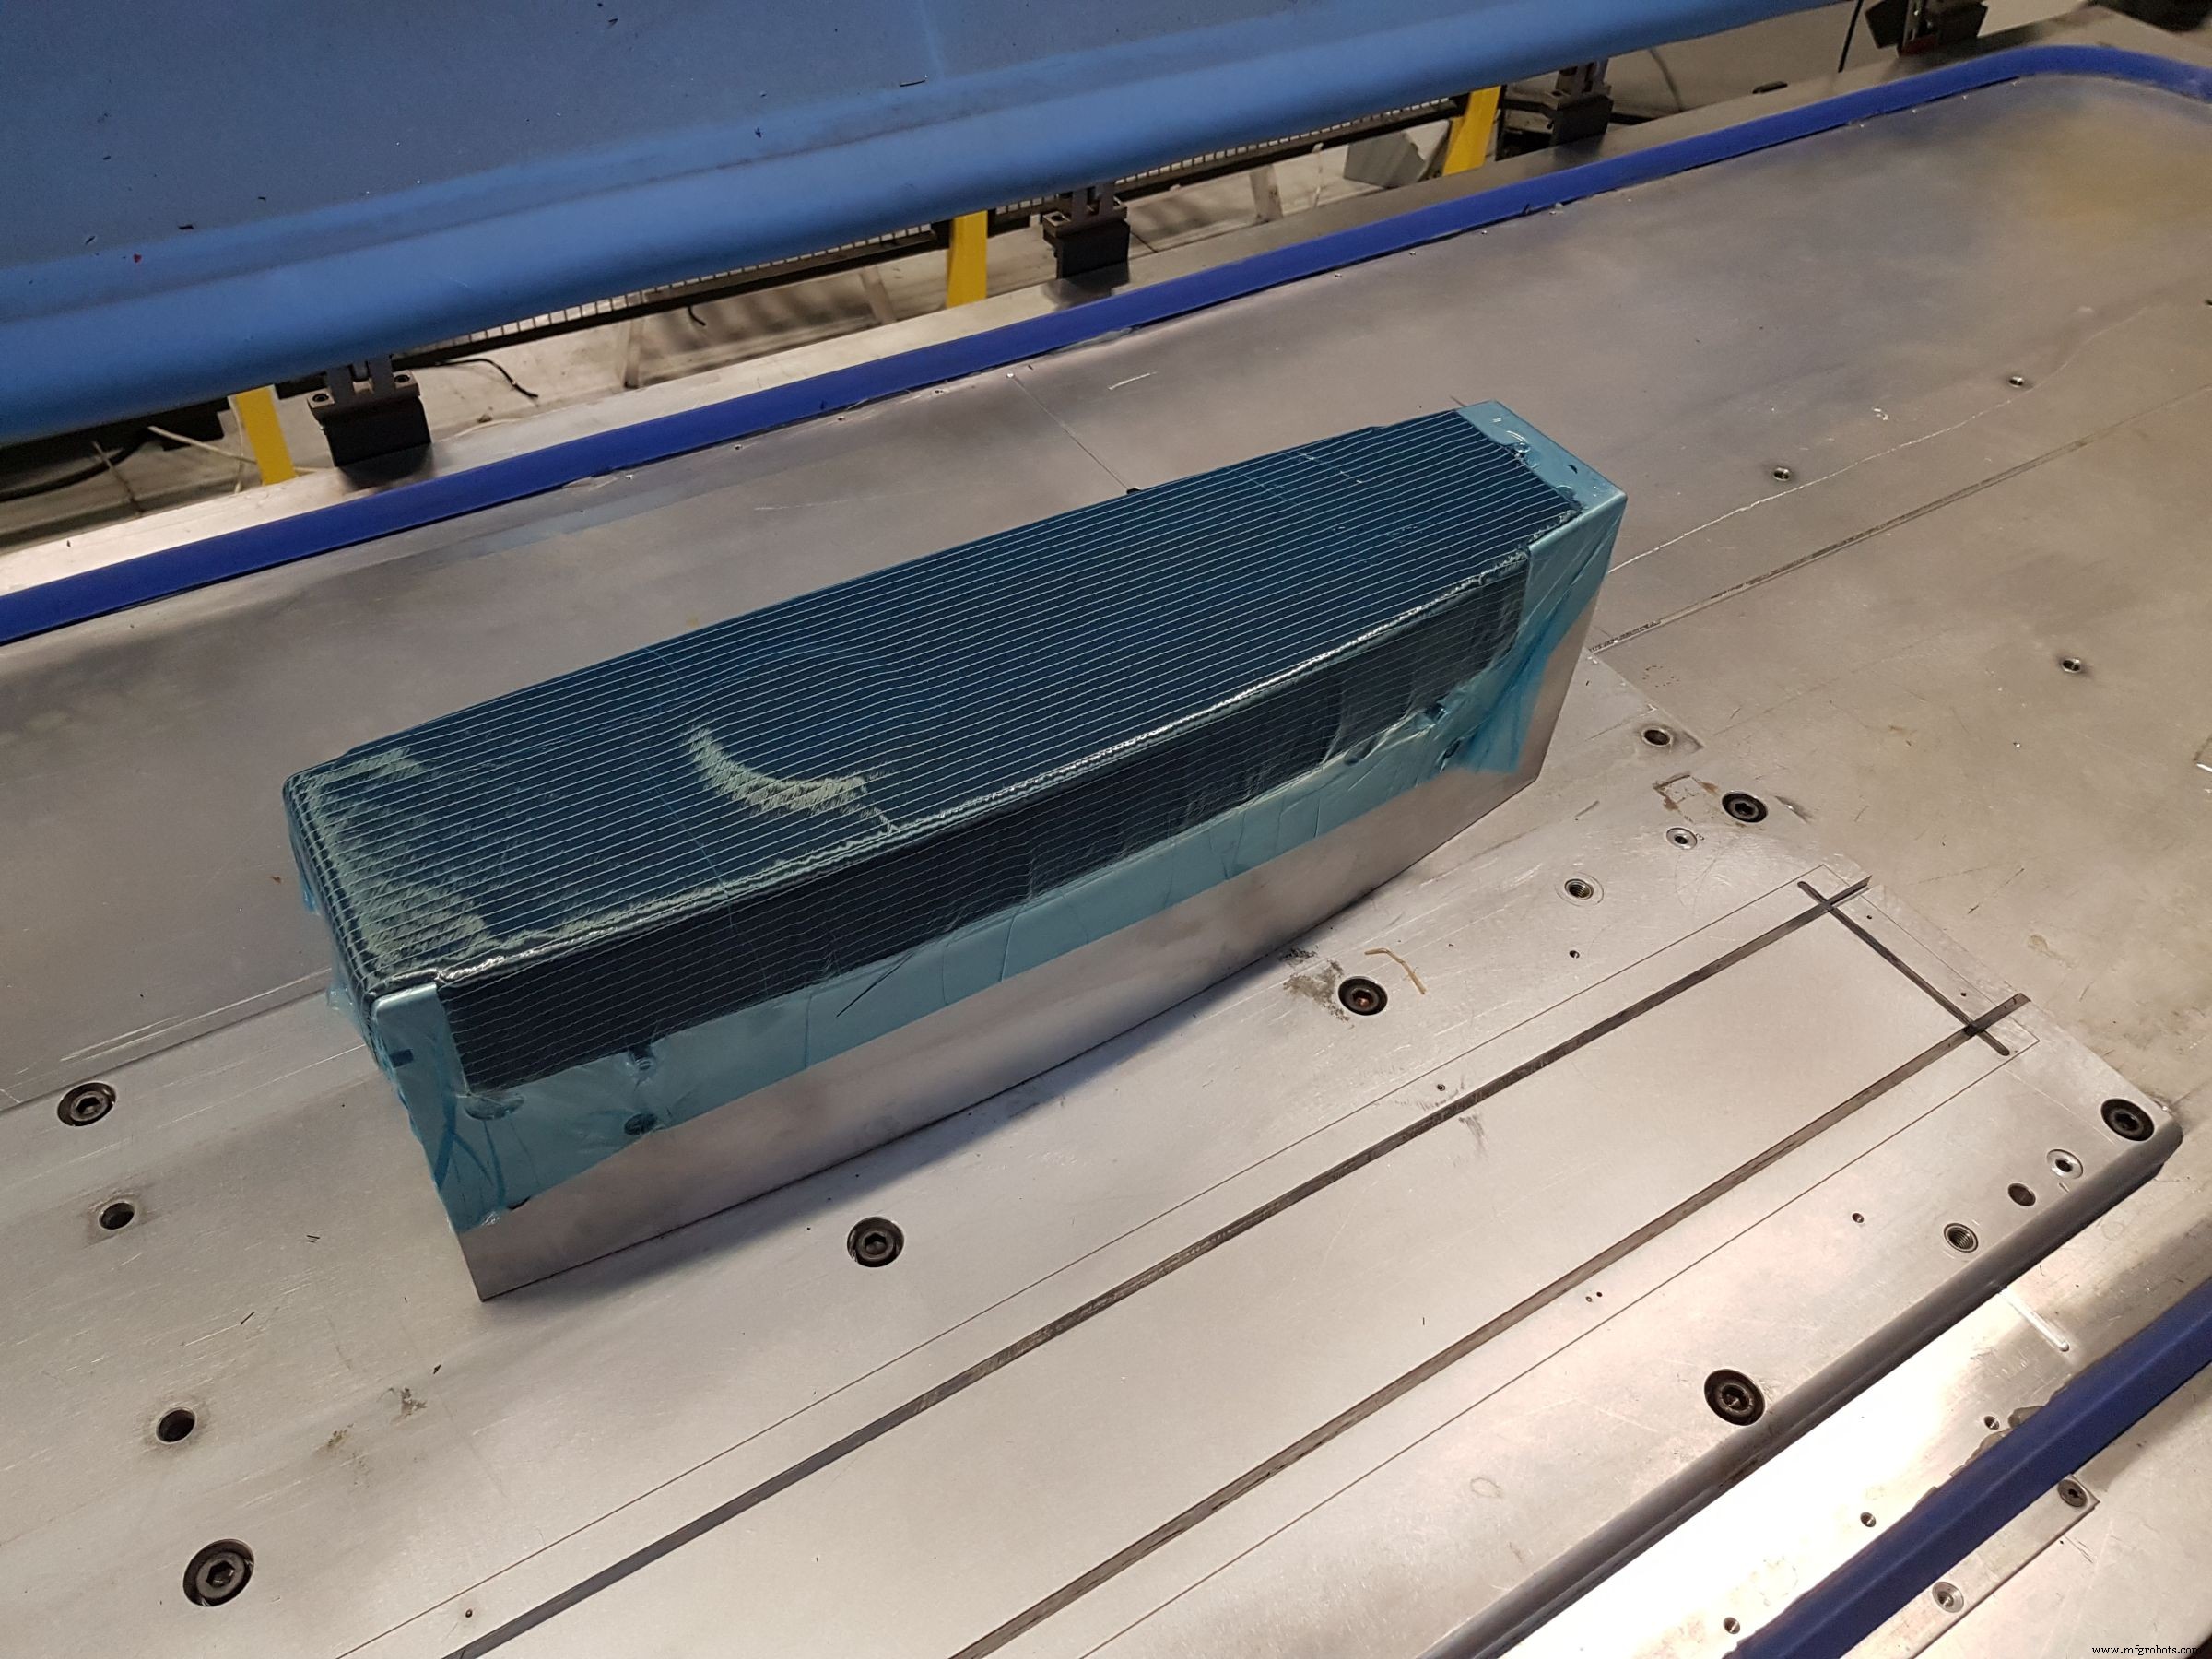
Vóór debulking wordt blauwe release-film aangebracht.
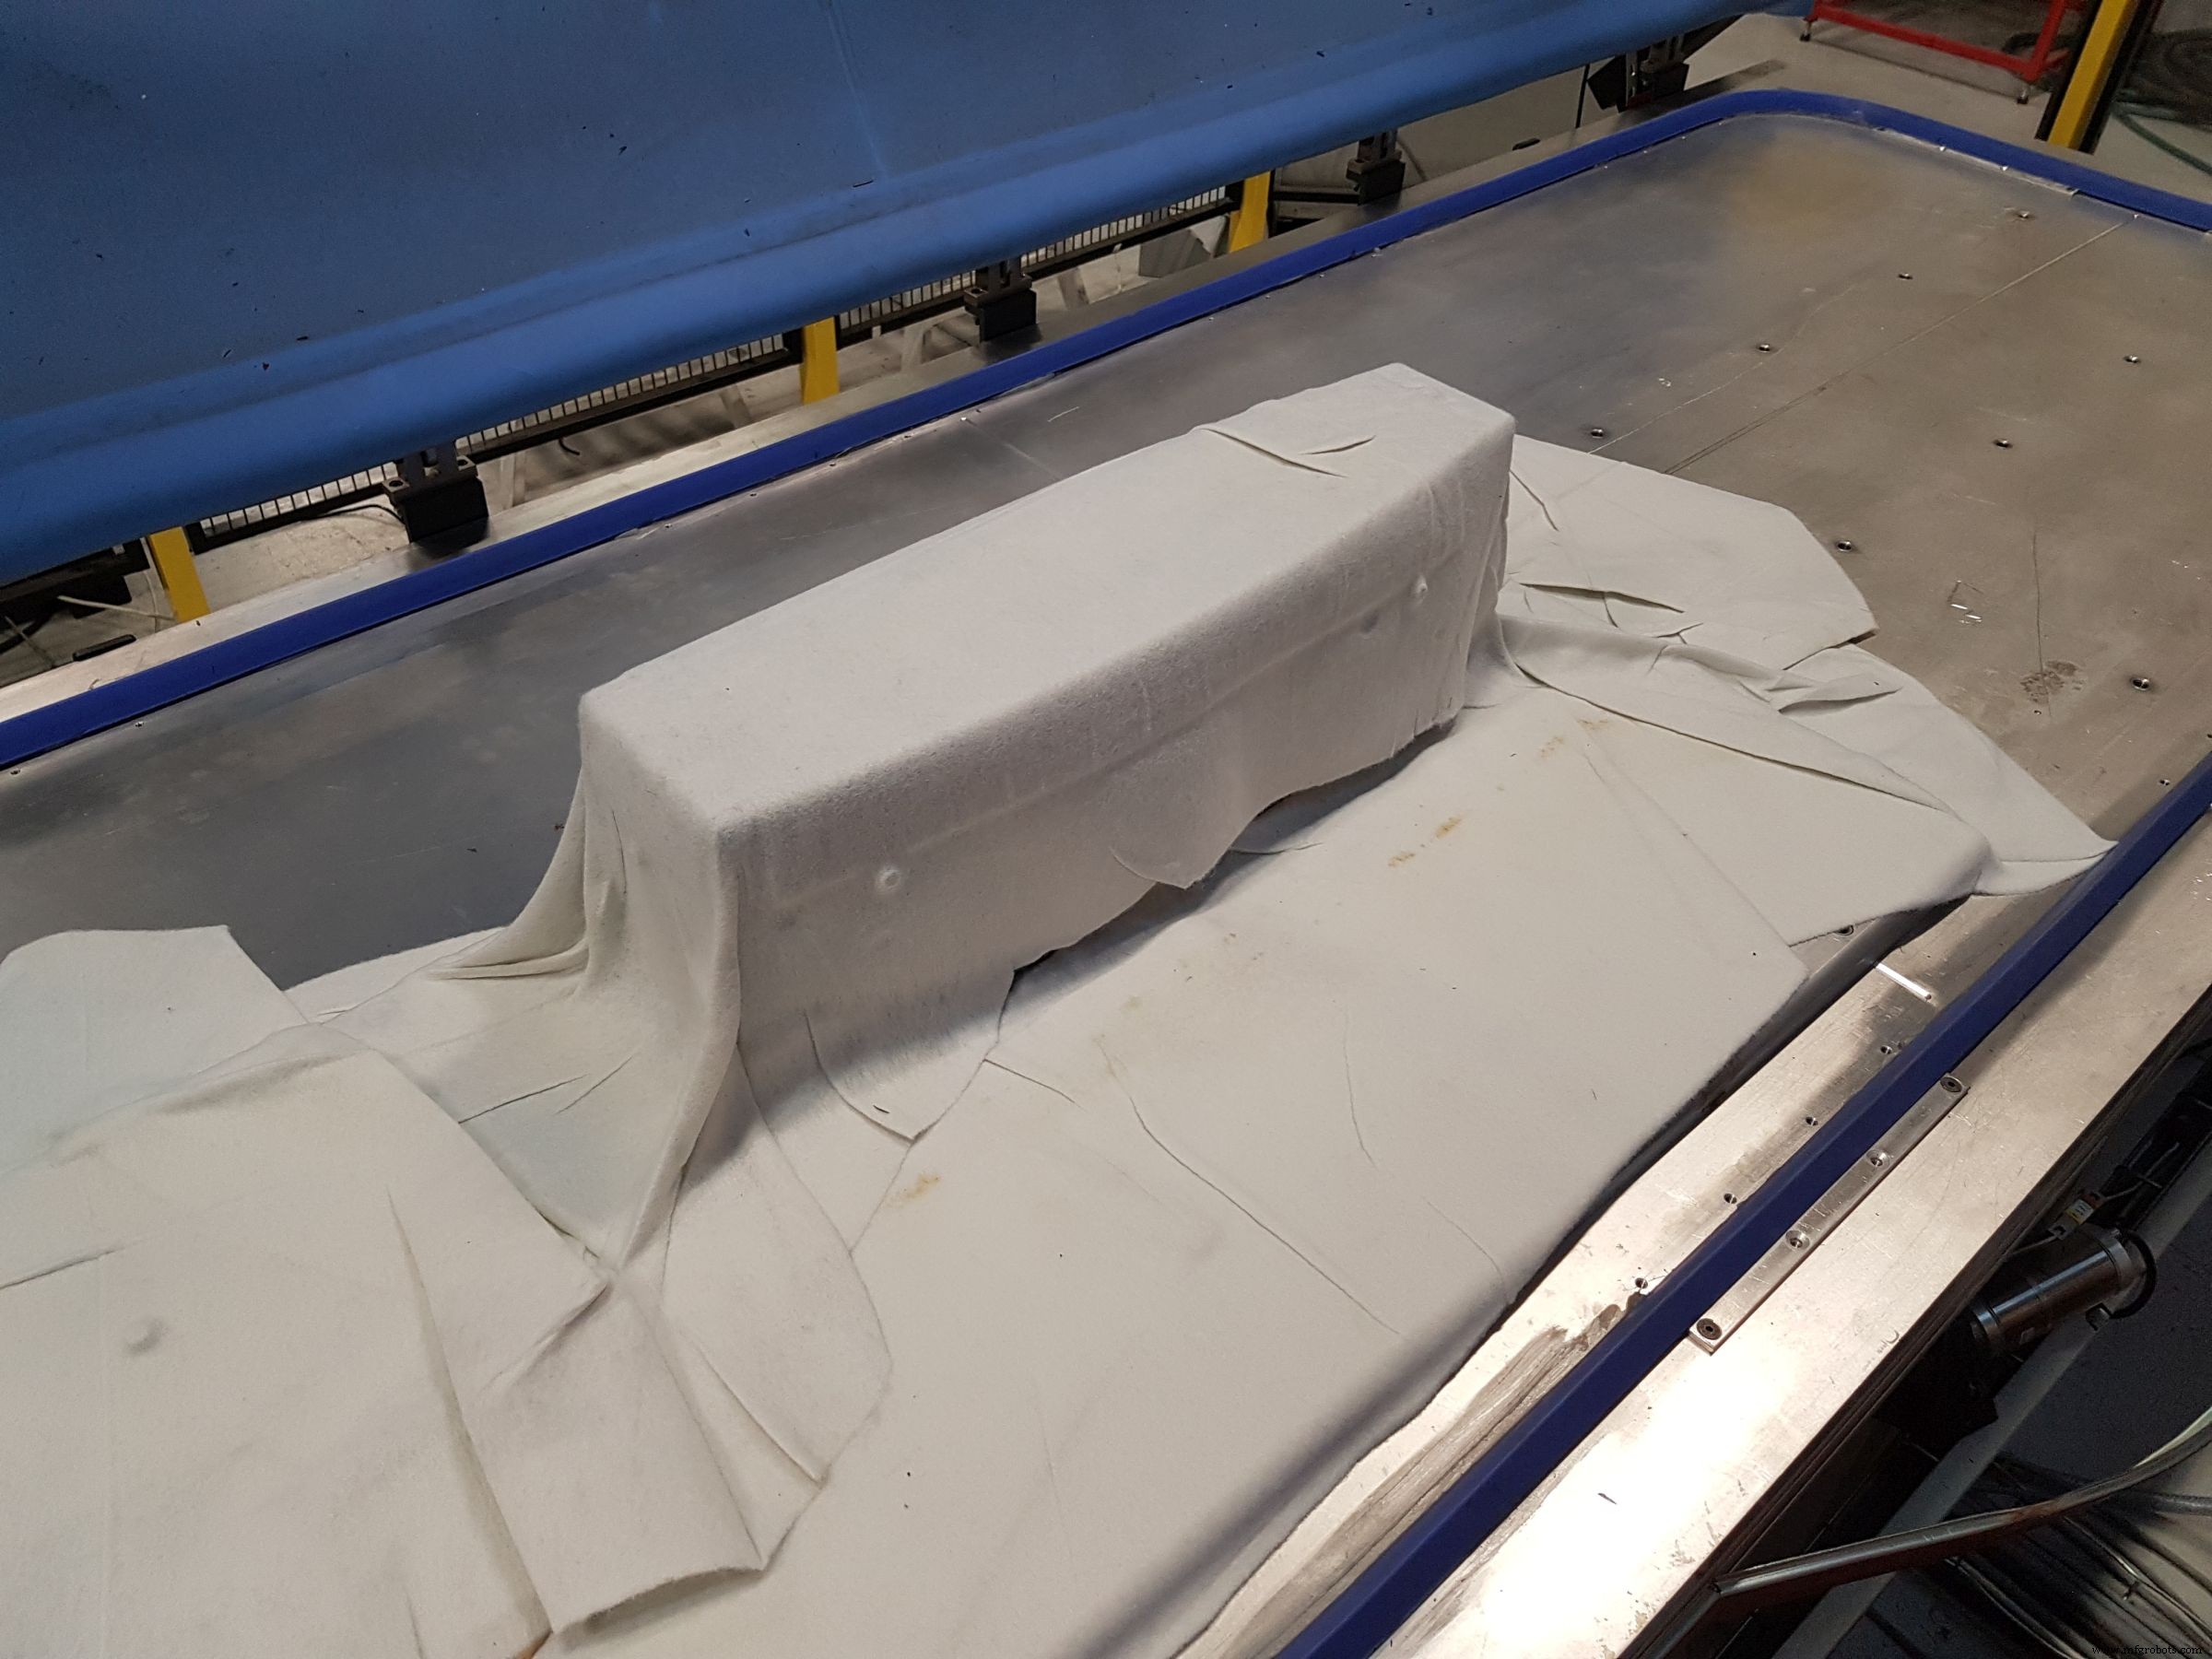
Breather wordt gebruikt om lucht over de preform te extraheren.
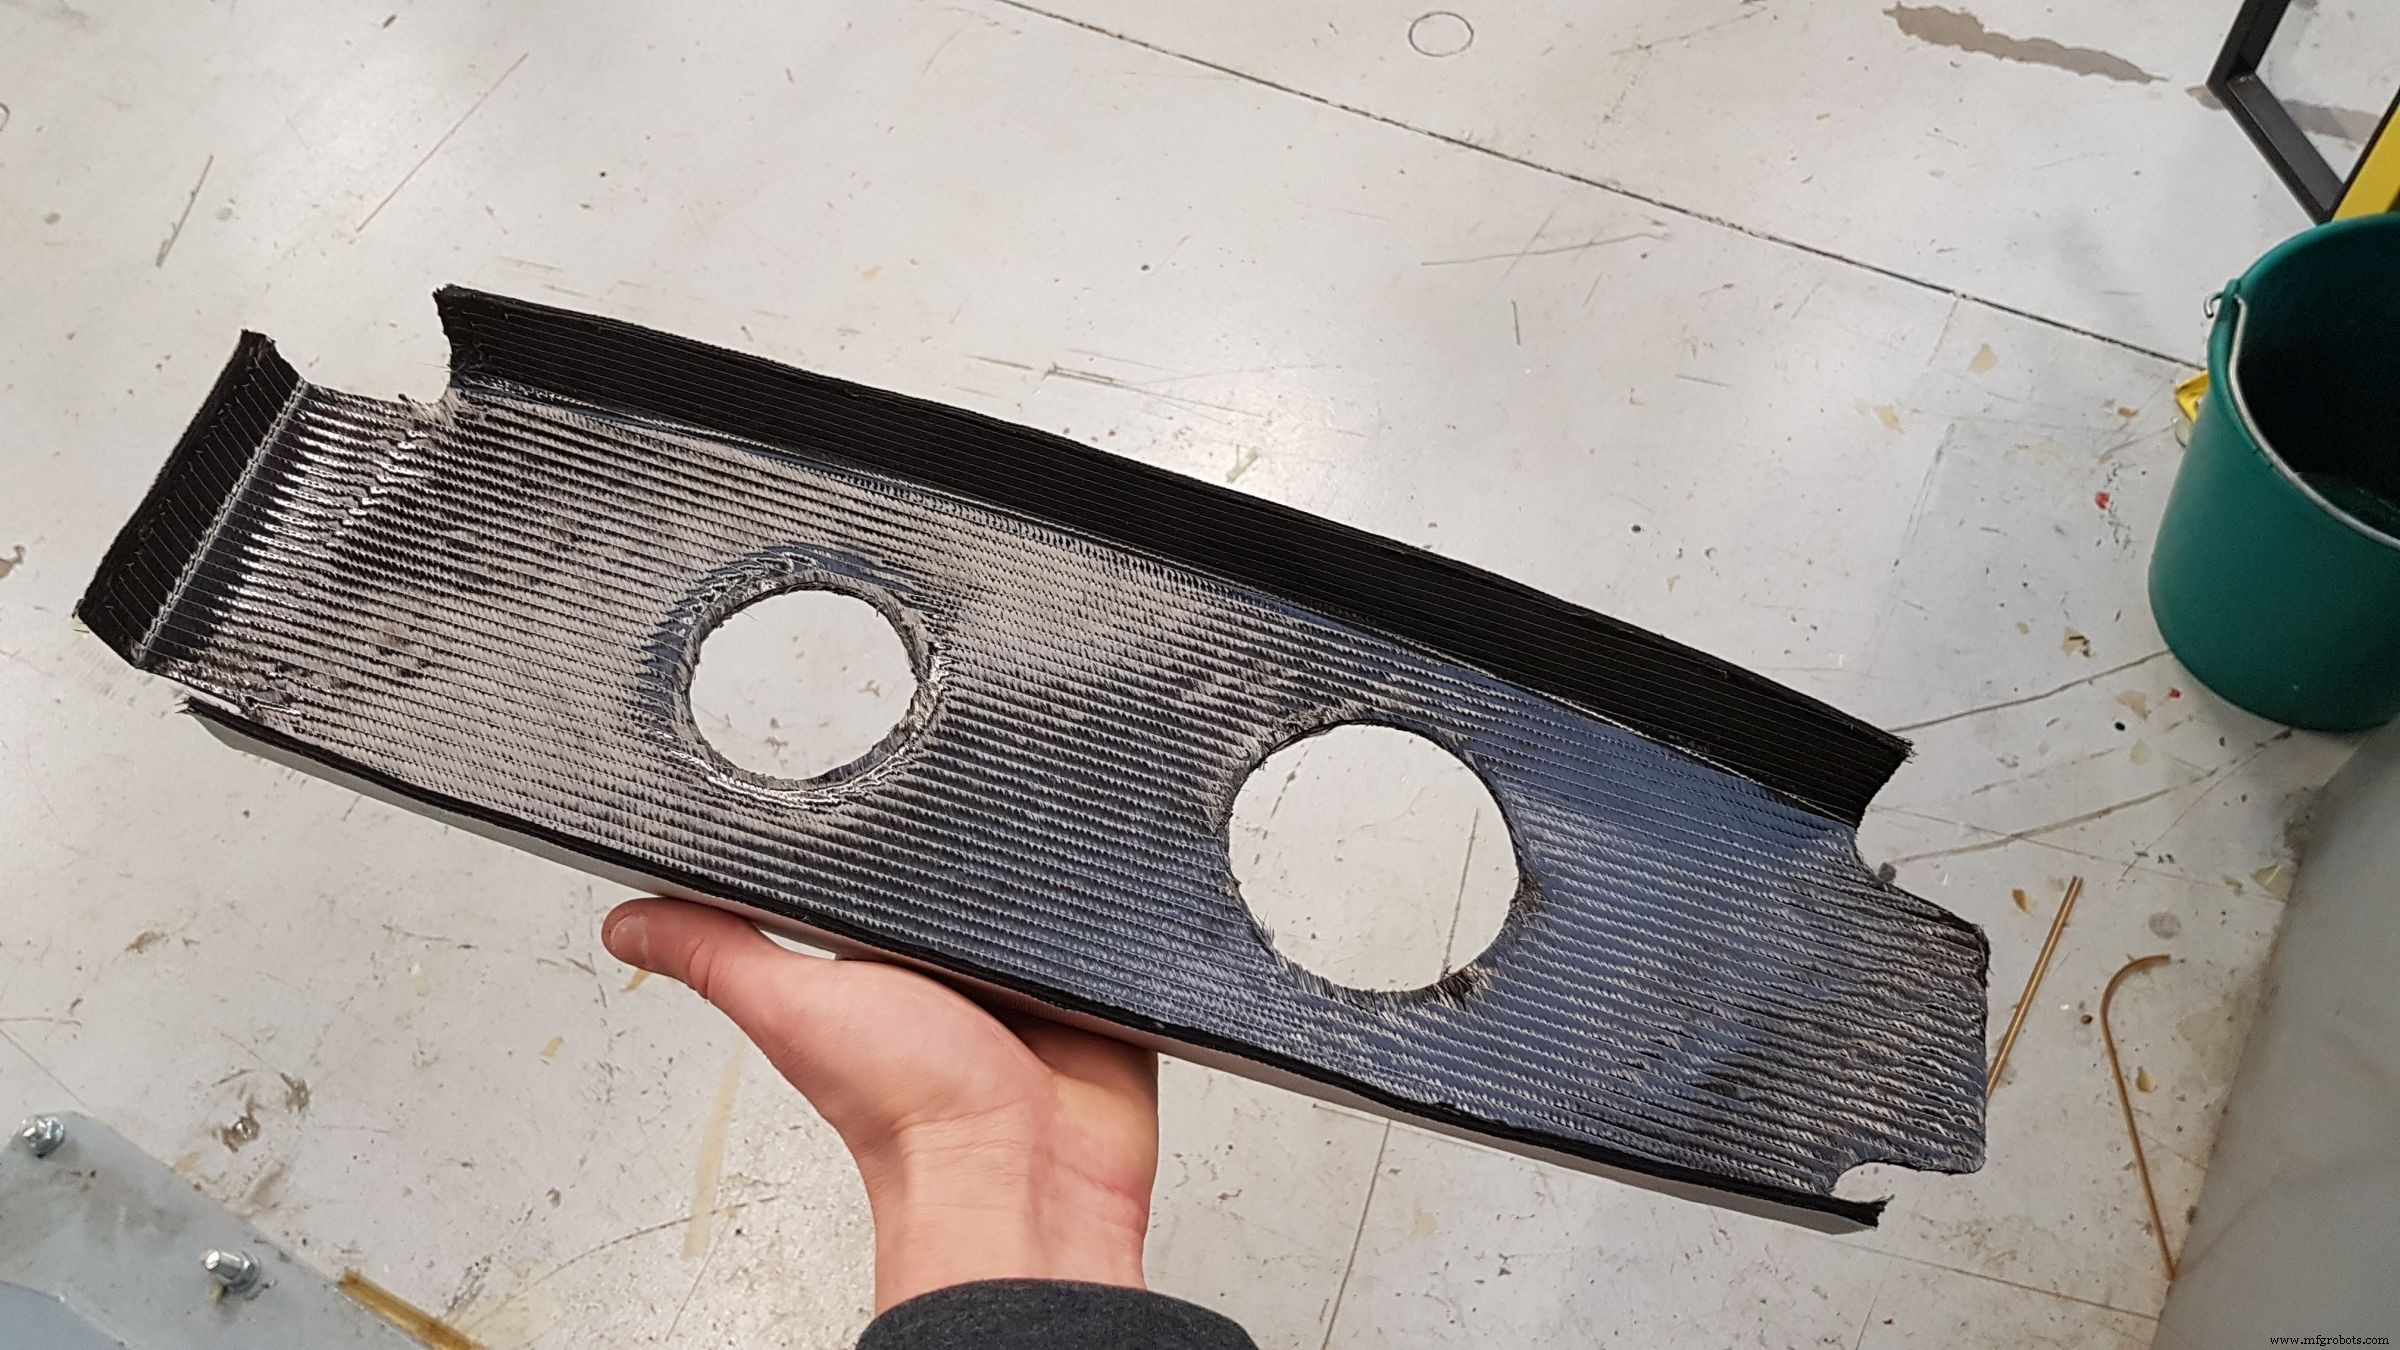
Na laatste debulk wordt de preform op het gereedschap afgekoold en snijuitgangen getrimd.
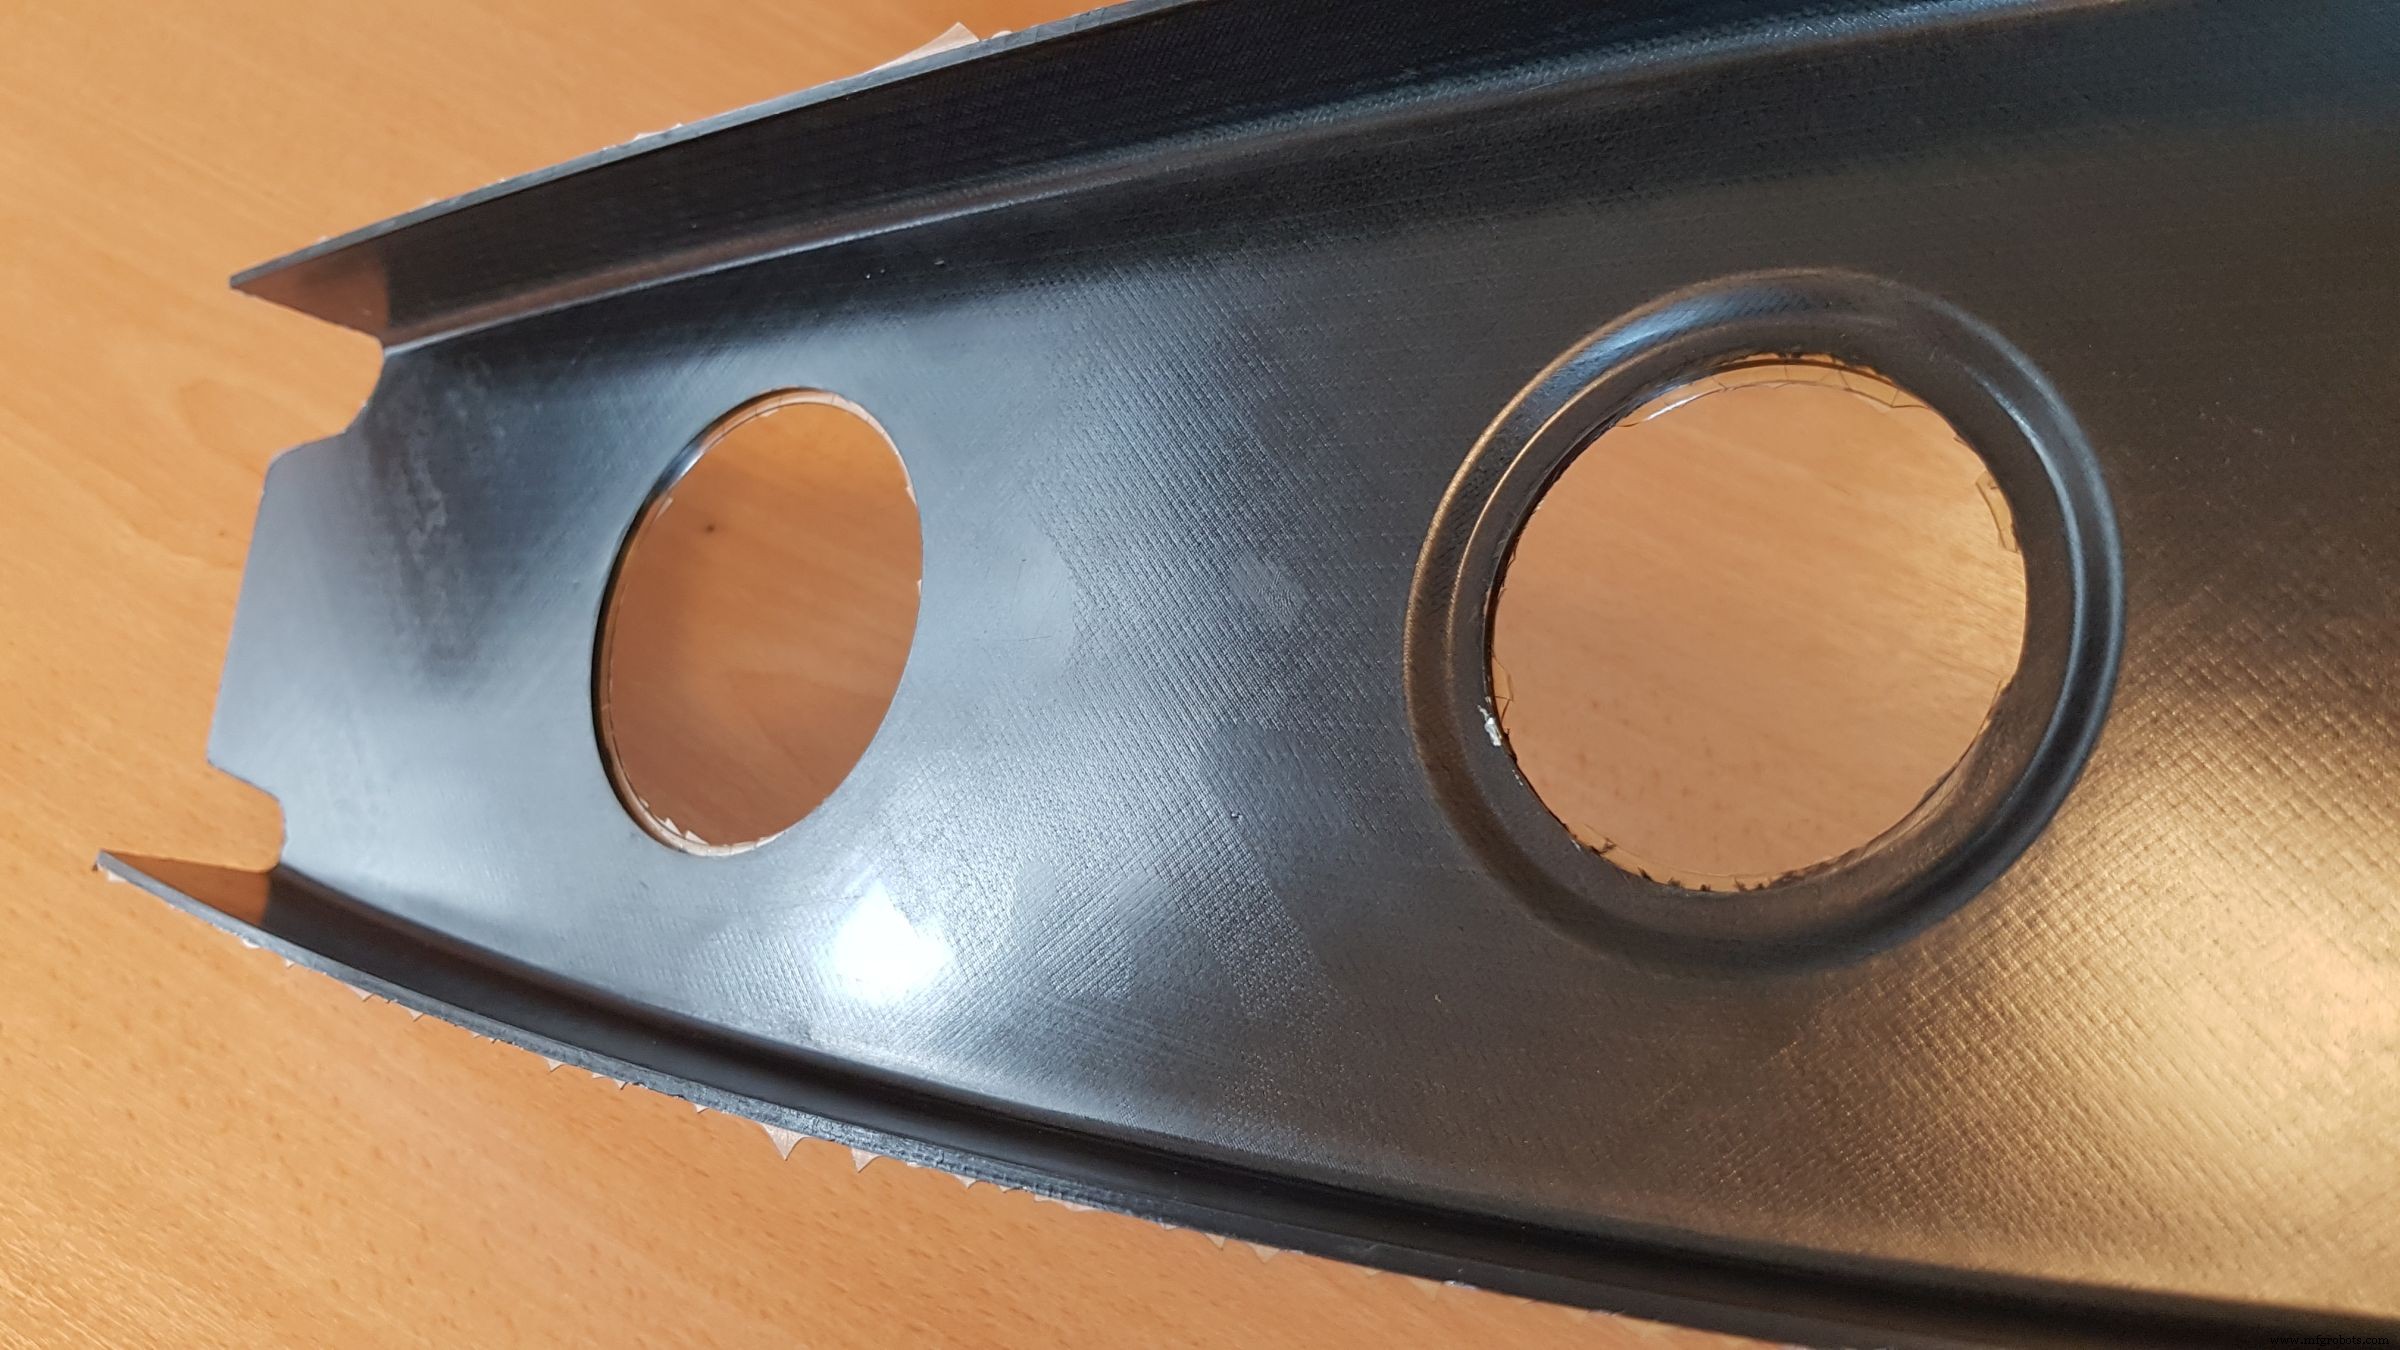
Stap 10. De rib-preform wordt gemould met RTM en epoxyhars.
Vorige Volgende“Hoeveel lagen je in één keer kunt compacteren hangt af van de materialen en vorm van het onderdeel,” legt Chevallet uit. “Voor onderdelen met lage kromming, zoals een vleugelvlak, kun je mogelijk elke 50 lagen compacteren. De OPTICOMS-rib heeft echter 90-graden hoeken, en de test I-balk stringer heeft T-vormen, dus je moet voorzichtig zijn om geen rimpels in de lagen te vormen tijdens preforming.” Hij voegt toe dat dergelijke complexe vormen compactie elke 5-8 lagen kunnen vereisen, maar nog steeds deel kunnen uitmaken van een hoog-volume, geïndustrialiseerd proces: Lagen stapelen, 2-minuten HDF-compactie, openen en opnieuw stapelen, gevolgd door herhaalde compactiecycli met een eindelijke afkoeling van de preform op het gereedschap voor overbrenging naar de RTM-vorm.
vezel
- Hot Dogs: Geschiedenis, Productie, Voeding en Toekomstige Trends
- Bladmetaalvorming: technieken & toepassingen voor moderne productie
- Hoe Heet Kan Een Plasmamaai Worden? De Extreme Temperaturen Achter Metaalsnijden Begrijpen
- Warmgewalste staalkwaliteiten & toepassingen – een uitgebreide gids
- AISI 1008 Warmgewalst Staal – Uitgebreid Eigenschappenoverzicht
- AISI 1015 Warmgewalst Staal – Belangrijkste Eigenschappen & Toepassingen
- AISI 1017 Warmgewalst Staal – Belangrijkste Eigenschappen & Toepassingen
- AISI 1006 Warmgewalst Staal – Eigenschappen & Prestaties
- AISI 1010 Warmgewalst Staal: Eigenschappen & Toepassingen
- AISI 1012 Warmgewalst Staal – Eigenschappen & Specificaties
- AISI 1016 Warmgewalst Staal – Belangrijkste Eigenschappen & Prestaties