



Real-time Kwaliteitsborging in Additive Manufacturing met Optische Microfoon Monitoring
Additive manufacturing (AM) technologiën hebben in de afgelopen jaren een opmerkelijke adoptie in de industrie gezien. Naarmate digitalisering en on-demand manufacturing het gezicht van productielocaties veranderen in volledig geautomatiseerde productielijnen, worden betrouwbare procesmonitoringmethoden steeds belangrijker.
Bij laser-gebaseerde verwerking van metalen is het een bekende feiten dat optische en akoestische emissie tijdens het proces in real-time geanalyseerd kan worden en gecorreleerd kan worden met de uiteindelijke deelkwaliteit. Deze benadering levert een aanzienlijke waarde op, aangezien het optreden van poriën, barsties of andere inhomogeniteiten die tijdens het productieproces ontstaan, de mechanische eigenschappen sterk beïnvloeden en het risico op defecte componenten verhogen. Directe reactie op waarschuwende proces signalen kan dus afvalmateriaal verminderen en tijd besparen.
Tegenwoordig worden optische systemen zoals pyrometers, high-speed cameras, IR-camera's en fotodioden breed gebruikt om laser-gebaseerde AM processen te monitoren in zowel academische als industriële contexten. Hoewel ze belangrijke inzichten leveren in de laser-metaal interactiezone, zijn ze blind voor relevante aspecten die gebeuren na het uitschakelen van de laser, bijvoorbeeld barstvorming door thermische spanning.
Structuurgedragen akoestische sensorsystemen zijn recent commercieel beschikbaar gekomen, bijvoorbeeld binnen Powder Bed Fusion (PBF) processen. Echter, structuurgeluid detectors worden geconfronteerd met uitdagingen bij processen zoals laser metal deposition (LMD) of wire arc additive manufacturing (WAAM) waarin het structuurbonden signaalpad verandert of zelfs kan worden onderbroken tijdens de bouwtijd. In dergelijke gevallen biedt een vaststand luchtgekoppelde akoestische sensor een geschikte oplossing.
Een Nieuwe Ultrasone Inspectietechniek
In tegenstelling tot conventionele membraan- of piezo-gebaseerde akoestische sensoren, werkt de breedbandoptische microfoon van XARION Laser Acoustics middels interferometrie. Het akinetische detectieprincipe berust op geluidsgolven die een verandering veroorzaken in de brekingsindex van lucht binnen de 2 mm interferometer caviteit die zich aan de top van de sensorhoofd bevindt (Figuur 1a). Dit veroorzaakt kleine verschuivingen in de golfengte van de laser, die in de caviteit wordt ingesloten en heen en weer gereflecteerd. De lichte afwijking van de golfengte veroorzaakt een variatie van interferentie en dus van lichtintensiteit die terugkomt uit de caviteit. Deze intensiteitsvariatie wordt vervolgens gemeten door een externe fotodioden.
Deze akoestische transductiemethode — volledig zonder bewegende elementen — biedt het breedste frequentiebereik dat op de microfoonmarkte beschikbaar is, wat de stand van zaken met een factor 10 overtreft. Omdat achtergrondgeluiden, bijvoorbeeld van nabijgelegen machines, typisch beperkt zijn tot lagere frequenties (<100 kHz), stelt het frequentiebereik van de optische microfoon van 10 Hz tot 1 MHz duidelijke spectrale scheiding mogelijk tussen waardevol proces signaal en ongewens geluid. De bovengrens van deze frequentierespons is deels vooraf bepaald door het medium zelf, omdat de absorptie van lucht de voortplanting van het geluid zeer sterk dempt. Bijvoorbeeld, de demping van een akoestisch 2-MHz signaal in lucht is in de orde van 640 dB/m.
In de volgende gevallen worden verschillende toepassingen besproken. In alle opstellingen wordt de analoge elektrische uitgang van de sensor aangesloten op een high-speed data acquisitie- en analysesysteem, dat real-time FFT-berekening en spectrale weergave van de luchtgebonden procesemissie uitvoert.
Laser Metal Deposition (LMD)

Een veelvoorkomend probleem in LMD processen is de vorming van barsties door thermische spanning. Die barsties kunnen optreden tijdens de verwerkingstijd maar ook enkele minuten daarna. Het robot-gebaseerde LMD proces, draad- of poeder-gevoed, stelt het behouden van een constante meetafstand in. Het voordeel van een luchtgekoppeld akoestisch systeem gemonteerd op de robotkop is de mogelijkheid om signalen van de laser-materiaal interactie alsook materiaalgedrag na het laseren te analyseren. Een voorbeeld van een meetopstelling met een bijbehorende akoestische handtekening wordt getoond in Figuur 2.
Omdat barst signalen breedbandig in frequentie zijn, kan een high-pass filter worden toegepast om barstvorming veilig te detecteren in- en post-proces zonder storende productiegeluiden. In deze opstelling werd een filter van 350 kHz tot 1 MHz toegepast, wat de sterkste correlatie vertoonde met barst aantallen uit niet-destructieve testmethoden van Röntgenimaging en waelstroomtesten, nader beschreven in referentie 7.
Powder Bed Fusion (PBF)

Om de ultrasone emissie tijdens een PBF-proces op te vangen, werd de optische microfoon binnenin de bouwkamer gepositioneerd, ongeveer 30 cm van de bouwplaat, zoals getoond in Figuur 1b. Een typische akoestische proces handtekening wordt afgebeeld in Figuur 3, wat ook het voordeel van hoge frequentie ultrasone analyse demonstreert, namelijk de afwezigheid van reverberatie, die in het lagere frequentieregime het signaal kan 'vermodderen' en vervolgens de superieure temporele resolutie van procesgebeurtenissen.
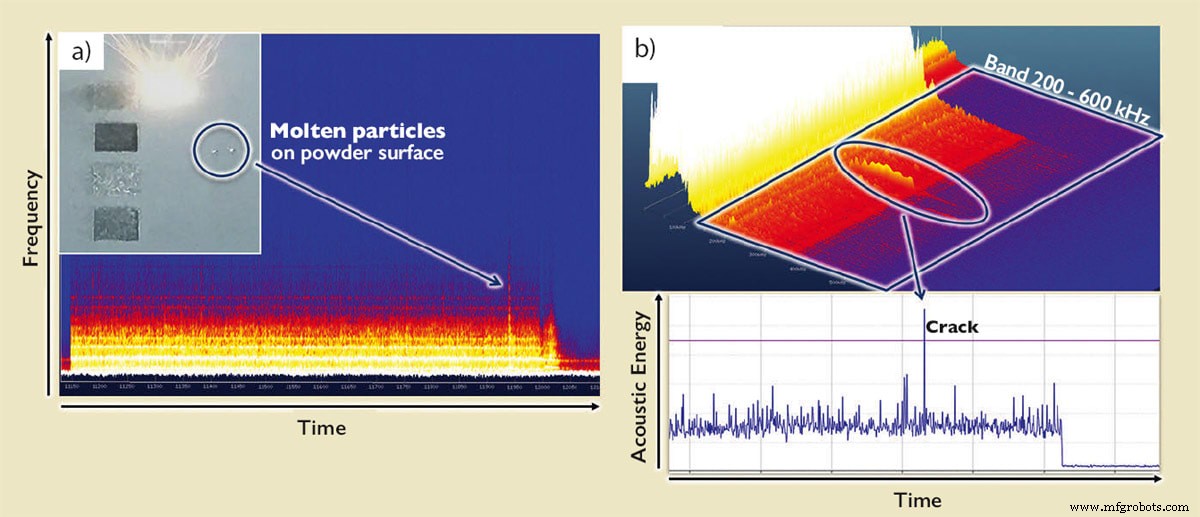
In tegenstelling tot de LMD-opstelling, gebruikt PBF spiegels galvanometers om de proceslaser over het poederbed te richten. Deze procedure veroorzaakt afstand- en frequentie-afhankelijke demping van het luchtgebonden signaal, wat een bekende relatie volgt en dus in rekening kan worden gebracht als de lasercoördinaten gelijktijdig worden getrackt. In veel gevallen is het ook niet noodzakelijk om een constant signaalgrondniveau te behouden, bijvoorbeeld voor detectie van kortdurende spectrale afwijkingen. Twee voorbeelden hiervan worden gepresenteerd in Figuur 4: Figuur 4a toont een breedbandpiek in het spectrogram afkomstig van een laserpassage over een gesmolten deeltje op het poeder en Figuur 4b toont een barstsignaal in de 3D-spectrogramweergave (boven) en de respectieve 2D-energiecurve (onder) geïntegreerd over een frequentieband van 200-600 kHz.
Wire Arc Additive Manufacturing (WAAM)
Een vergelijkbare opstelling als bij LMD kan worden toegepast voor WAAM processen (Figuur 5). De handtekening van het akoestische signaal verschilt sterk, hoewel het ook breedbandig is tot 600 kHz. Hoofdverschijnselen zijn de druppelvormingscyclus (duidelijke blokken die ongeveer elke 10 ms verschijnen), een tonaal signaal gerelateerd aan de boogmodulatiesnelheid (hier: 80 kHz) en breedbandige procesemissie, gerelateerd aan metaaldamping.

Twee van de meest kritische parameters voor het proces zijn de stabiliteit van de boog en de vormingscyclus. Om de eerste te monitoren, kan een smal bandpasfilter worden toegepast op de modulatiefrequentie en zijn hogere harmonischen, en voor de laatste kan een FFT-analyse worden uitgevoerd op het high-pass gefilterde tijdssignaal, om de relatief langzame druppelsnelheid vrij van achtergrondgeluid te berekenen.
Conclusie
Door de beschikbaarheid van een membraanvrije, breedbandmicrofoon voor hoogste ultrasone frequenties, kan nu voorheen onbereikbare informatie worden benut en gebruikt om akoestische procesverschijnselen in real-time te monitoren. Toekomstige ontwikkelingen omvatten de toepassing van triangulatie zodat geluidsherkomsten gelokaliseerd kunnen worden om operators, procesingenieurs en machinefabrikanten nog beter in staat te stellen potentiële defecten te lokaliseren. Bovendien is het doel om ingebouwde AI-methoden toe te passen die zich lenen voor akoestische datastromen en de technologie voortdrijven naar meer complexe, industriële monitoringtoepassingen.
Erkenning
De auteurs zijn dankbaar voor de steun van AIMEN Technology Centre (Spanje) en Damon Northeast (Renishaw plc).
Referenties
- D. F. Farson, and K. R. Kim: Generation of optical and acoustic emissions in laser weld plumes, Journal of Applied Physics 85, 1329 (1999);
- M. Bastuck et al.: Überwachung und Qualitätssicherung des Laserschweißprozesses ultrahochfester Karosseriestähle durch integrierte ZfPVerfahren, DGZfP-Jahrestagung – Mi.2.A.4 (2013);
- J Shao and Y Yan: Review of techniques for On-line Monitoring and Inspection of Laser Welding, Journal of Physics: Conference Series 15, 101–107 (2005)
- S. Everton et al.: Review of in-situ process monitoring and in-situ metrology for metal additive manufacturing, Materials and Design 95 (2016) 0431-445
- Anas Essop, 3D Printing Industry, Dec 10 , 2019, Accessed June 26, 2020.
- M. Bass, Atmospheric Absorption of Sound, JASA (1990)
- Camilo Prieto et al.: In situ process monitoring by optical microphone for crack detection in Laser Metal Deposition applications, measurement data from AIMEN Technology Centre (Spain), LANE Conference, industrial paper entry (2020)
Dit artikel is geschreven door Martin Ursprung, Application Engineer; Thomas Heine, Hoofd R&D; Balthasar Fischer, CEO; Wolfgang Rohringer, Development Engineer; en Ryan Sommerhuber, Application Engineer, XARION Laser Acoustics GmbH (Wenen, Oostenrijk). Voor meer informatie, contacteer Mr. Sommerhuber op ryan.sommerhuber@xarion.com, of bezoek hier.
Sensor
- Reverse Engineering ontmoet Additieve Manufacturing: Innovatie versnellen over industrieën
- 5 bewezen strategieën om succes te boeken met additieve manufacturing
- Additieve Productie Uitgelegd: Van Ontwerp tot Voltooid Onderdeel
- Additieve Fabricage 101: Een Beginnersgids voor 3D-printen
- Additive Manufacturing: Innovatie en Kostenefficiëntie in de Luchtvaart
- Proces- vs. Discrete Productie: Belangrijkste Verschillen en Voordelen
- Vier essentiële additieve productie-use cases voor moderne productie
- Stratasys: Duurzaamheid drijven door geavanceerde 3D-printing
- Waarom Additive Manufacturing MRO-operaties Transformeert
- Liquid Additive Manufacturing: 3D-Objecten Maken Met Vloeistofmaterialen
- Additieve vs Subtractieve Manufacturing: Hoe Ze Verschillen & Waarom 3D-Printen Groeit