



De 6 Meest Voorkomende Valkuilen Bij Robotische Palletiserings-systeem Opstarts Voorkomen
"Garbage in, garbage out." Deze bekende zin uit de informatica-industrie is de moeite waard om te overwegen wanneer het gaat om geautomatiseerde materiaalhantering. Toegepast op robotische palletiseringsystemen, zijn de systeemuitgangen, met name de gebouwde palletkwaliteit en doorvoersnelheden, direct verbonden met de kwaliteit van de systeemingangen. Dus, of je nu een nieuwe fabriek bouwt of je bestaande retrofit, als je systeem een robotische palletiseerder zal omvatten, is er veel te plannen om een soepel opstart te garanderen. Twee grote aspecten die over het hoofd kunnen worden gezien, maar negatief het opstartproces van nieuwe robotische palletiseerders beïnvloeden, zijn slechte systeeminvoerkwaliteit en gebrek aan beschikbare bronnen tijdens opstart. Door de volgende punten te overwegen, kan je bedrijf in een sterkere positie zijn om de planningstoezien, onvoorziene kosten en tijdlijnimpacten die slechte commissarisfaseplanning kan veroorzaken, te vermijden.
1. Productkwaliteit
Dimensievariatie Het eerste waar je bij systeemingangen op moet letten is productdimensievariatie. Uline, een van Noord-Amerikas grotere kartondoosleveranciers, stelt dat voor doosdimensies, "acceptabele fabricagevariantie is ± 1/8." Echter, de ingenieurs die je robotische palletiseringsysteem's End of Arm Tool (EoAT) ontwerpen, baseren hun ontwerp op de genoemde kistdimensies en tolerances overeengekomen in het Functional Scope Document (FSD). Zelfs met een innovatief en robuust EoAT-ontwerp, zal het commissaristeam waarschijnlijk worstelen als je kisten buiten de overeengekomen tolerances vallen. Bijvoorbeeld, als een relatief groot aantal kisten tegelijk wordt opgepikt, en veel van de kisten dimensies hebben die out-of-spec zijn, dan kan de EoAT niet zoals ontworpen meepikken. Dit kan resulteren in gevallen producten, of erger, geperste producten tijdens plaatsing. Hoewel het misschien mogelijk is om dit met een paar slimme programmawijzigingen te corrigeren, is de kans groot dat hardwarewijzigingen nodig zullen zijn, en dit kan zelfs een tool-herontwerp betekenen. Stel je de vertragingen voor die veroorzaakt kunnen worden als commissarissen hardware moeten ruilen omdat de kisten niet de juiste maat hebben. Dus, zorg ervoor dat je verifieert dat de kisten die aan de robotcel worden geleverd, zijn wat gespecificeerd in je ondertekende FSD.
Kistgeometrie Een ander aspect van productkwaliteit dat de moeite waard is te noemen is kistgeometrie. Als het robotische palletiseringsysteem kartonkisten gaat hanteren, dan is het raadzaam om de kistvormmachines van je bedrijf af te stellen voordat de commissarisering begint. Een veelvoorkomend probleem met gebouwde kartonkisten is wanneer een kist een rechthoekig prisma zou moeten zijn, maar in plaats daarvan gevormd is in een schuine rechthoekige prisma. Met andere woorden, de boven- en onderkant van de kist is gevormd als een parallellogram in plaats van een rechthoek. Onregelmatig gevormde kisten kunnen ervoor zorgen dat het materiaalhanteringssysteem slecht interageert met het product. Bijvoorbeeld, de relatieve lengte van een rij kisten kan aanzienlijk veranderen als veel kisten onevenvormig zijn. Net als met slechte kistdimensies, kan dit de pik-plaats cyclus degraderen. Een goede commissarisingsingenieur kan dit misschien accommoderen met programmeerwijzigingen. Echter, het is waarschijnlijk dat de gebouwde pallet er niet erg netjes uitziet, en sommige eisende eindklanten kunnen de kwaliteit van de gebouwde pallets zien als indicatief voor de productkwaliteit. Om potentieel verhoogde cyclus tijden en verminderde kwaliteit van je gebouwde pallets te voorkomen, zorg ervoor dat je kisten correct gevormd zijn. Kronkelen en uithollen, ofwel op de bovenkant, onderkant of zijkanten van kisten, kunnen ook uitdagend zijn voor een commissarisingenieur of team om te accommoderen. Uithollen gebeurt typisch door overpakken van een kist, maar kronkelen kan ook optreden als functie van kartondikte, relatieve vochtigheid in het karton, en het aantal perforaties per eenheidslengte langs vouwwerven. Zelfs als kistflappen niet geperforeerd zijn, kunnen persscores die niet diep genoeg zijn, ervoor zorgen dat flappen neigen om terug te keren naar hun ongevouwen toestand. In relatief lange kisten kan dit leiden tot een bijna voetbalvormige vorm. Gekroonde kisten maken gebouwde ladingen steeds onstabieler naarmate de hoogte van de lading toeneemt. Op zijn beurt kan de gebouwde lading verminderde transportsnelheden en versnellingen of tussenlaagbladen vereisen, wat uiteindelijk cyclus tijden en projectkosten beïnvloedt. Op het ergste kan laadinstabiliteit zelfs betekenen dat de gebouwde ladingen niet transporteerbaar zijn. Ten slotte, net als met kistdimensies die out-of-specification zijn, kan oneven kistgeometrie productvallen veroorzaken, wat de doorvoer van het systeem beïnvloedt. Hoewel je misschien extra tijd moet besteden aan werken met je kistleverancier, is de tijd nemen om kistgeometrie en dimensievariatie af te stellen een investering die de moeite waard is.
2. Palletkwaliteit
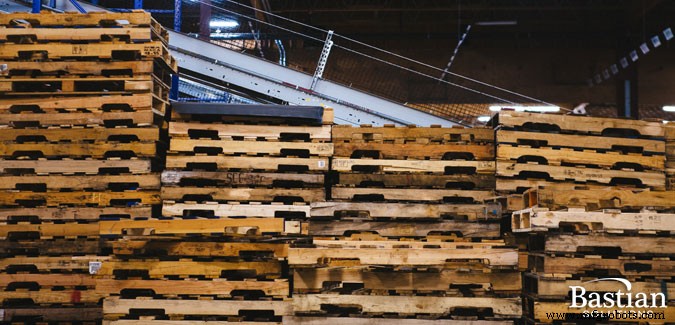 Palletbeheer lijkt laag op de lijst met dingen om te overwegen tijdens een systeemopstart, maar met een geautomatiseerd robotisch palletiseringsysteem, moet een zekere hoeveelheid zorg genomen worden voor de typische palletdispenser om correct te werken. Bijvoorbeeld, pallets die buiten opgeslagen worden, zijn waarschijnlijk op een gegeven moment nat geworden door het weer. Natte pallets kunnen aan elkaar plakken, vooral als temperaturen onder het vriespunt dalen.
Palletdispenser Problemen Typische automatische palletdispensers zijn ontworpen onder de veronderstelling dat elke pallet onafhankelijk van de andere kan bewegen. Bevroren pallets kunnen aan elkaar plakken, maar ook degene met excessief beschadigde planken, of uitstekende spijkernagels. En als de pallets aan elkaar plakken, is het waarschijnlijk dat de palletdispenser pallets zal vernietigen, in plaats van ze te dispenseren. Door een ruimte in de buurt van de palletdispenser aan te wijzen waar pallets een dag kunnen drogen voordat ze in gebruik worden genomen, help je ervoor te zorgen dat bruikbare pallets beschikbaar zijn voor het draaien van het systeem wanneer nodig. Natuurlijk kan het stagen van pallets bij het systeem toegevoegd moeten worden aan de start- of eind-verantwoordelijkheden van een lijnoperator, en vergeet niet je vorkheftruckchauffeurs eraan te herinneren dat ze de pallets in de dispenser moeten laden zoals nodig.
Palletmaat Variatie Ondanks het gebrek aan een wereldwijd geaccepteerde set van palletdimensietolerances, is sectie 6.2 van de Uniform Standard for Wood Pallets zoals vastgelegd door de NWPCA een veelgebruikte gids in Noord-Amerika. Echter, net als met kistmaatvariatie, zal het FSD het finale gezag zijn in wat de systeemingenieurs ontwerpen. Net als vocht ze kan laten aan elkaar plakken, kunnen natte houten pallets ook potentiell zwellen tot dimensies buiten gespecificeerde tolerances. Maar ongeacht hoe het zich voordoet, kan dergelijke variatie, vooral in pallethoogte, de bouwkwaliteit van de palletladingen beïnvloeden door waar de robot het product plaatst. Bijvoorbeeld, als de pallet korter is dan waar het systeem voor geprogrammeerd was, dan wordt het product van een grotere hoogte dan normaal gedropt, wat ervoor zorgt dat de gebouwde pallet rommelig oogt. Integen, als de pallet te hoog is, wordt het product ingedrukt. Wat meer is, als de robot EoAT zo ontworpen is dat het product van onderen wordt ondersteund, dan kunnen te hoge pallethoogtes leiden tot het crashen van de EoAT in de pallet. Gezien de aanzienlijke kostenverhoging van het toevoegen van pallethoogtesensing aan een systeem, kiezen de meeste bedrijven ervoor om deze optie niet te nemen. Dus, het zou voorzichtig zijn om ervoor te zorgen dat je palletleverancier je bedrijf kwaliteitspallets heeft geleverd voordat de commissarisering begint. Echter, als het krijgen van je leverancier om dit te doen te veel moeite kost, overweeg dan dit: Bastian Solutions heeft onlangs een lijn van dimensioneel stabiele, automatiseringsgraad pallets uitgebracht. Het gebruik van Bastian Solutions' Rogue pallets kan veel van de hoofdpijn geassocieerd met palletbeheer elimineren, wat één ding minder is om het commissarisingsproces te vertragen.
3. Kwaliteit van Andere Ingangen
 Tussenlaag / Laagbladen Het basale robotische palletiseringsysteem zal natuurlijk product en pallets benutten. Echter, er kunnen andere ingangen voor het systeem zijn die de moeite waard zijn om beschikbaar te hebben en af te stellen. Tussen- of laagbladen zijn veelvoorkomend voor veel palletiseringsystemen, dus zorg ervoor dat je er genoeg van de correcte grootte beschikbaar hebt voor opstart. Tenslotte is het laatste wat je wilt doen in de achterkant van je magazijn naar ze graven nadat de commissarisering is begonnen. Ook vereist de typische robotische palletiseerder die tussenbladen draait, relatieve bladvlakheid. Als de omgeving waar je van plan bent je tussenbladen op te slaan, drastische vochtigheidsveranderingen zal zien, is het bijna gegarandeerd dat ze zullen vervormen, wat de systeemprestaties degradeert. Pallets met bladen geparkeerd in trailers zijn een geweldig voorbeeld van dit scenario.
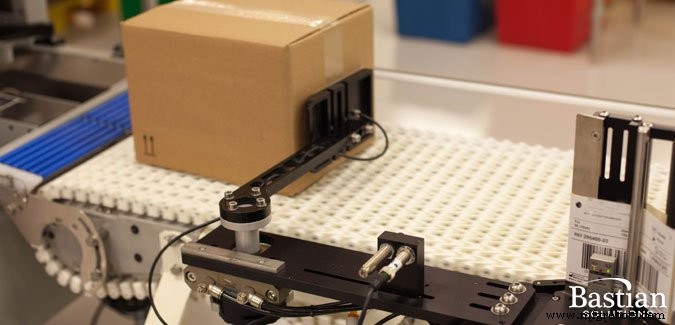
Print-en-Aanbreng Machines Gezien de behoefte van veel fabrikanten om product door de toeleveringsketen te traceren, zijn label print-en-aanbreng systemen een ander veelvoorkomend item in geautomatiseerde materiaalhanteringssystemen. Als een derde partij, onafhankelijk van de systeemintegrator die de robotische palletiseerder in commissarisering neemt, scanners en labels hanteren, zorg er dan voor dat die systemen afgesteld zijn. Slechte lijmkwaliteit op labels kan betekenen dat ze per ongeluk loskomen tijdens transport, en vuile printkoppen kunnen ervoor zorgen dat de locatie waar labels op de kisten worden aangebracht, varieert. Deze twee problemen kunnen betekenen dat product niet correct gescand wordt, wat het commissarisingsproces verder vertraagt, en operaties in het algemeen. Een ander labelgerelateerd punt om te overwegen: als je datamanagementsysteem niet alle labeldata voorgeladen heeft, kan je tijdlijn glijden. Stel je voor wat er zou gebeuren als een labelwijziging autorisatie van corporate vereist, en de autoriserende partijen op vakantie waren!
Kistafdichting en Stretchverpakking Een paar extra items die de moeite waard zijn om af te stellen voordat je een robotisch palletiseringsysteem in commissarisering neemt, zijn kistafdichting en stretchverpakkers. Tape-machines en type tape moeten afgesteld worden om back-to-back kisten, tape-kronkels, en correcte tape-adhesie te minimaliseren. Als je kisten lijmt, zorg ervoor dat er genoeg lijm wordt aangebracht zodat de bodems van de kisten niet openklappen door versnellingen gezien door robotische hantering. Als je systeem een stretchverpakkers downstream van het robotische palletiseringsysteem gaat gebruiken, zorg ervoor dat je genoeg stretchfolie van voldoende sterkte in je faciliteit hebt om ervoor te zorgen dat testen en productie soepel kunnen lopen. Je systeemintegrator zou je een kwalitatieve stretchfolie kunnen aanbevelen als je niet zeker bent welk type je moet bestellen.
4. Productbeschikbaarheid
 Hoewel het waarborgen van kwaliteitsingangen voor het systeem belangrijk is, is misschien even belangrijk het hebben van het benodigde product beschikbaar. Afhankelijk van je situatie, kan het moeilijk of onmogelijk zijn om productie te laten veranderen van producttypen zonder aanzienlijke voorafgaande kennisgeving. Dus, het zal in je beste belang zijn om alle SKU's die je van plan bent door het systeem te laten lopen, beschikbaar te hebben voor testen. Anders moet je misschien je systeemintegrator in fasen laten commissariseren naarmate producttypen beschikbaar komen. Het duidelijke nadeel van dit doen is de moeilijkheid die herplanning kan opleveren. Echter, een ander aspect om te overwegen is dat hoog complexe systemen geneigd zijn om strak gekoppeld te zijn, wat betekent dat kleine veranderingen aan het systeem tijdens het testen van één producttype kunnen beïnvloeden hoe het systeem presteert bij het draaien van de andere. Dus, om een systeem succesvol en tijdig in commissarisering te nemen, is het hebben van alle SKU's beschikbaar een groot plus. Zorg ervoor dat je voldoende hoeveelheid van de diverse producten die je op het systeem gaat draaien, op handen hebt om echte productiesnelheden te simuleren. Tenslotte, zorg ervoor dat het product vers verpakt is, want product dat in de achterkant van een magazijn of vriezer heeft gezeten, zal andere resultaten geven dan recent gelopen product.
5. Extra Personeelsinzet
 Het is een ding om voldoende producttype voor testen te hebben, maar wat is met personeel? Het typische commissarisingsproces voor een robotisch palletiseringsysteem vereist dat de commissarisingenieur kleine software- en hardware-aanpassingen maakt. Om dit te doen, moet de ingenieur hun ogen op het systeem hebben terwijl het draait. Dit kan moeilijk tot onmogelijk zijn als de commissarisingenieur product handmatig in het systeem moet induceren, wat onvoorziene tijd aan het opstartschema kan toevoegen. In plaats daarvan, overweeg een in-house systeemeXpert aan te wijzen die kan fungeren als liaison voor het beheren van de extra arbeid die nodig is voor testen. Plus, de in-house expert kan de commissarisingenieur schaduwen, waardevolle troubleshooting-technieken leren onderweg.
6. Diverse Zaken
 Een paar meer items om te overwegen naarmate jouw bedrijf naar de commissarisingsfase van een robotisch palletiseringsysteem implementatie beweegt.
Zijn de vergrendelingen met upstream/downstream apparatuur op hun plaats? Als niet, zal dit de systemen' vermogen beïnvloeden om te draaien op een manier die representatief is voor volledige productie? Vereisen je eindklanten of andere logistieke eisen labels op alle kisten? De commissarisingenieur met deze eis confronteren na het drogen van de FSD-inkt zal waarschijnlijk een wijzigingsorder vereisen, en als het systeem niet oorspronkelijk voor deze eis ontworpen was, kan de doorvoer majorieel beïnvloed worden door de verandering.
Zal medewerker-omzet potentiëel ertoe leiden dat je een shift-systeemeXpert verliest? Heb je het personeel nodig om handmatig te palletiseren terwijl de finale aanpassingen aan het systeem worden gemaakt? Het beantwoorden van deze vragen voordat het commissarisingenteam on-site komt, zal helpen ervoor te zorgen dat je go-live op schema blijft, wat vertaalt naar geld in de bank.
Hier is nog een: heeft het commissarisingenteam toegang tot alle benodigde contactpunten op jouw faciliteit, inclusief onderhoud, shiftleiders, aangewezen systeemeXperts, vorkheftruckchauffeurs, etc.? Een commissarisingenieur kan een halve dag aan testen of meer verliezen door te proberen de juiste persoon te vinden die nodig is om het testproces vooruit te helpen. Als je kapitaalprojecten voor je bedrijf beheert, waarom niet een SOP maken met relevante site-contactinformatie, samen met systeem-, veiligheids- en trainingsverwachtingen. Het verstrekken van dit document aan je systeemintegrator vóór commissarisering zal helpen garanderen dat communicatie en opstarts soepeler verlopen. Robotisch palletiseren doet één ding heel goed, namelijk elk cyclus nauwkeurig herhalen. Dit vereist herhaalbare productinductie in het systeem, wat scharniert op de consistentie van systeemingangen en uiteindelijke commissarisingssucces of -mislukking dicteert. Nu, men kan argueren dat veel van de bovengenoemde issues gevangen hadden moeten worden voordat het systeem ooit in het veld kwam. Echter, als de systeemingangen die naar de testfaciliteit van de systeemintegrator worden gestuurd, niet representatief zijn voor wat op jouw faciliteit zal draaien, dan zal het commissarisingenteam waarschijnlijk extra, onvoorziene tijd moeten besteden aan het afstellen van het systeem om die discrepanties te accommoderen, wat je go-live datum vertraagt. Als een chef zo goed is als hun ingrediënten, dan kan gezegd worden dat een commissarisingenieur zo goed is als de kwaliteit en beschikbaarheid van de bronnen die nodig zijn om het systeem te draaien. Door te werken met een ervaren systeemintegrator, en ervoor te zorgen dat je de benodigde voorbereidingen zoals hierboven gesuggereerd hebt gedaan, maximaliseer je de waarschijnlijkheid van een soepel opstart voor je nieuwe robotische palletiseringsysteem.
Industriële robot
- De Waarde van Je CMMS/EAM Systeem Maximaliseren: Strategieën voor Integratie en Voorspellend Onderhoud
- Top 3D-print workflow knelpunten & bewezen oplossingen
- Efficiëntie maximaliseren: expert tips voor uw magazijnscansysteem
- Hoe IIoT & industriële robotica fabrieksvertransformatie drijven
- De Juiste End-effector Kiezen: Industriële Robotprestaties Verhogen
- Robotpalletiseers Uitgelegd: Efficiëntie en Controle Verbeteren
- Veelvoorkomende Auto-Koelsysteemproblemen & Hoe Ze te Diagnosticeren
- Hoofdorzaken van Hydraulische Systeemstoringen en Hoe Ze te Detecteren en Oplossen
- Belangrijkste Oorzaken Van Kraanongelukken & Hoe Ze Te Voorkomen
- Belangrijkste Industriële Toepassingen van Legering A286: Hoge Sterkte en Corrosiebestendigheid
- Std_logic in VHDL onder de knie krijgen: toestanden, resolutie en golfform-analyse