



Optimaliseer Asfaltverdichting: Bewaarde Wijkpatronen voor Doeldichtheid & Productie
Aannemers weten veel over de mengsel die ze op projecten zullen gebruiken. De meesten weten precies hoeveel ton mengsel de asfaltcentrale per uur kan produceren. Ze kennen de opslagcapaciteit van de silo's en bepalen of de centrale mengsel levert voor één project of meerdere tegelijkertijd. Wanneer een aannemer mengsel moet inkopen bij een producent, is de hoeveelheid te kopen tonnen meestal een contractonderdeel en voorspelbaar.
Ook de grootte en capaciteit van de transportwagens die het hete mengsel (HMA) naar de baan leveren, zijn bekend. Op basis van ervaring schatten aannemers de heen-en-weer rijtijd van de centrale naar de bouwplaats en berekenen hoeveel ladingen elke vrachtwagen per tijdseenheid kan leveren.
Maar bij aanleg en asfaltverdichting zijn productiviteitsvoorspellingen minder zeker. Vooral bij verdichting beïnvloeden de variabelen hoeveel HMA geproduceerd wordt en wanneer het geleverd wordt, de temperatuur van het asfalt tijdens de verdichting. Mengseltemperatuur is het meest kritieke element bij verdichting. Het houden van walen in de juiste verdichtingszone om de doeldichtheid te bereiken, vereist de juiste asfalt wijkpatronen.
BEST PRACTICES VOOR ASFALTVERDICTING
Fabrikanten van walen leren verschillende bedieningsprocedures om de productiviteit te verhogen. Omdat bijna alle voorverdichting vandaag de dag plaatsvindt met trillende dubbele-drumwalen, richten de volgende best practices zich op het bedienen van dit type wal.
Maak de eerste pas richting de finisher met trilling aan.
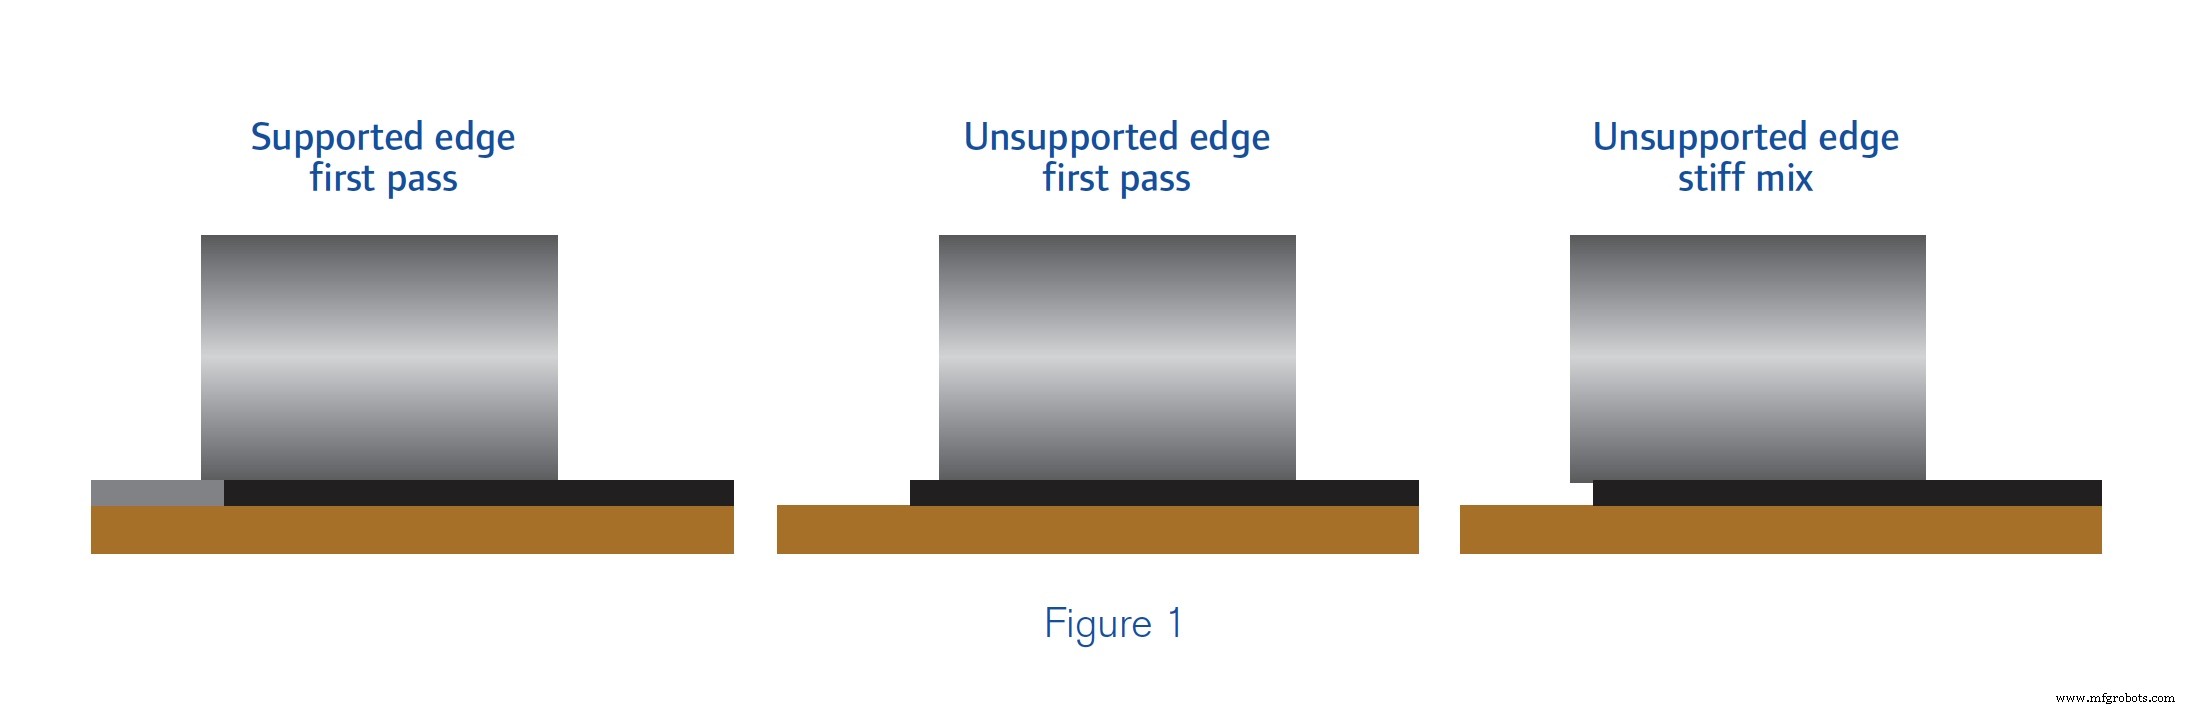
De eerste pas realiseert de grootste luchtholtereductie omdat de viscositeit van het mengsel laag is en de mogelijkheid om korreldeeltjes in een dichtere oriëntatie te herrangschikken hoog is. Als de rand van de verharding ondersteund wordt tegen laterale verplaatsing, moet de bediener de vocht tussen koude en warme panels licht overlappen. Hoe ervarener de bediener, des te kleiner de benodigde overlap. De meeste bedieners hebben slechts 3 tot 4 inch (75 tot 100 millimeter) overlap nodig. Als de rand niet ondersteund is, moet de bediener deze eerste pas 6 tot 8 inch (150 tot 200 millimeter) van de rand maken om laterale uitschuiving van de laag te verminderen. Stevigere mengsels vereisen deze voorzorgsmaatregel mogelijk niet. Afbeelding 1 toont de juiste trommeloriëntatie ten opzichte van het verharding op de eerste pas.
Stop de voorwaartse beweging van de wal, wijkend in een lichte boog richting het midden van het panel, op een veilige afstand achter de finisher en het team.
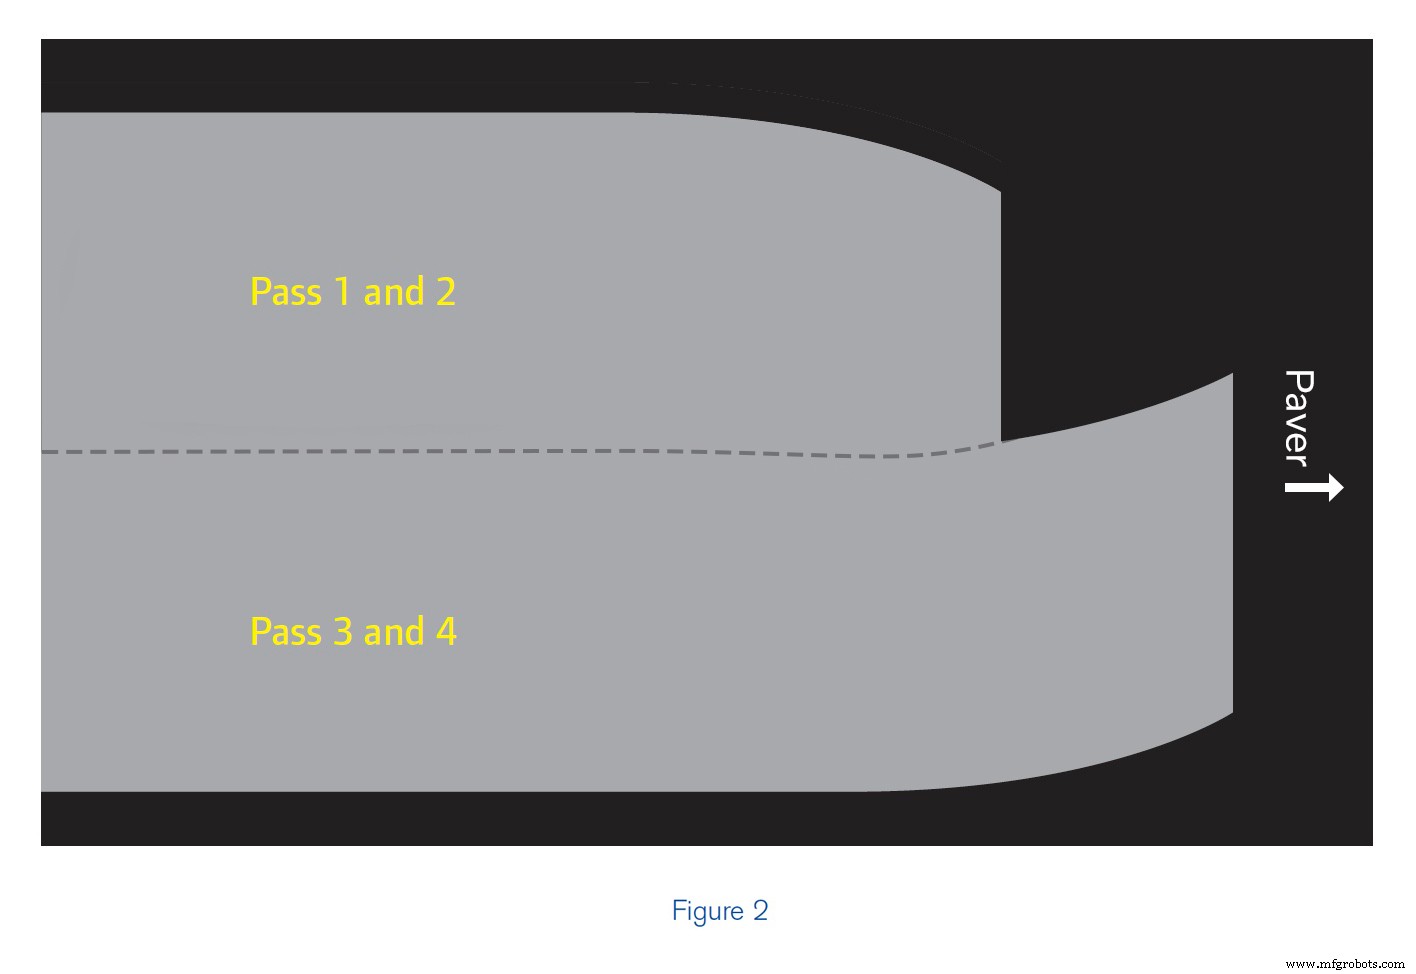
Het stoppen onder een hoek vergemakkelijkt het uitwikken van trommeldepressies op de volgende pas. Dit helpt de vorming van bulten op het verharding te voorkomen. Afbeelding 2 toont de techniek. De pas aan de linkerkant van het panel stopt in een boog en de wal keert terug op dezelfde weg. De volgende voorwaartse pas is aan de rechterkant van het panel, voorbij de vorige voorwaartse pas, met een boog richting het midden. Deze techniek stelt de wal in staat om een meer uniforme dichtheid te bereiken door bij elke zij-aan-zij pas in hetzelfde temperatuurbereik te blijven.
Wik het einde van elke volgende pas verder dan het einde van de angrenzende en vorige pas.
Dit wordt ook in afbeelding 2 getoond. Het volgen van de voorwaartse beweging van de finisher houdt de voorverdictingswal in hetzelfde relatieve temperatuurbereik van de laag als de finisher. Het beperken van de lengte van de voorverdichtingszone helpt de voorste wal om bij de finisher te blijven. Er is geen belangrijker techniek in verdichting, met name voor steenasfalt (SMA) en Superpave-mengsels.
OPTIMALE ASFALTDICHTHEID BEHALEN
Voltooi de voorverdichting voordat het mengsel afkoelt onder een temperatuur die consistent is met het bereiken van de doeldichtheid. Deze techniek bereikt twee doeleinden. Voor de meeste mengsels maakt het de hoogste productie mogelijk. Voor mengsels die teerzaamheid vertonen, maakt het mogelijk om dichtheid te bereiken voordat het mengsel instabiliteit gaat vertonen.
Verdicht de naht voor uniforme dichtheid. Een van de meest voorkomende tekortkomingen in HMA-verhardingen is lage nahtdichtheid. Lage dichtheid aan de naht wordt veroorzaakt door slechte aanlegtechniek, overmatig lutten en harken, slechte wijkpraktijk of een combinatie hiervan. Slechte wijkpraktijk kan overwonnen worden door goede opleiding van walbedieners en ervaring.
KEUZE VAN EEN WAL OP BASIS VAN EFFECTIEVE WIKBREEDTE
De lengte van de waltrommel is niet de echte maatstaf voor de productieve capaciteit van de wal. De effectieve trommelbreedte (ETB) is de belangrijke meetwaarde. Het verschil tussen ETB en trommellengte kan significant zijn. Over het algemeen liggen deze twee afmetingen binnen 10 procent. Verschillende voorbeelden in afbeelding 3 tonen deze relatie.
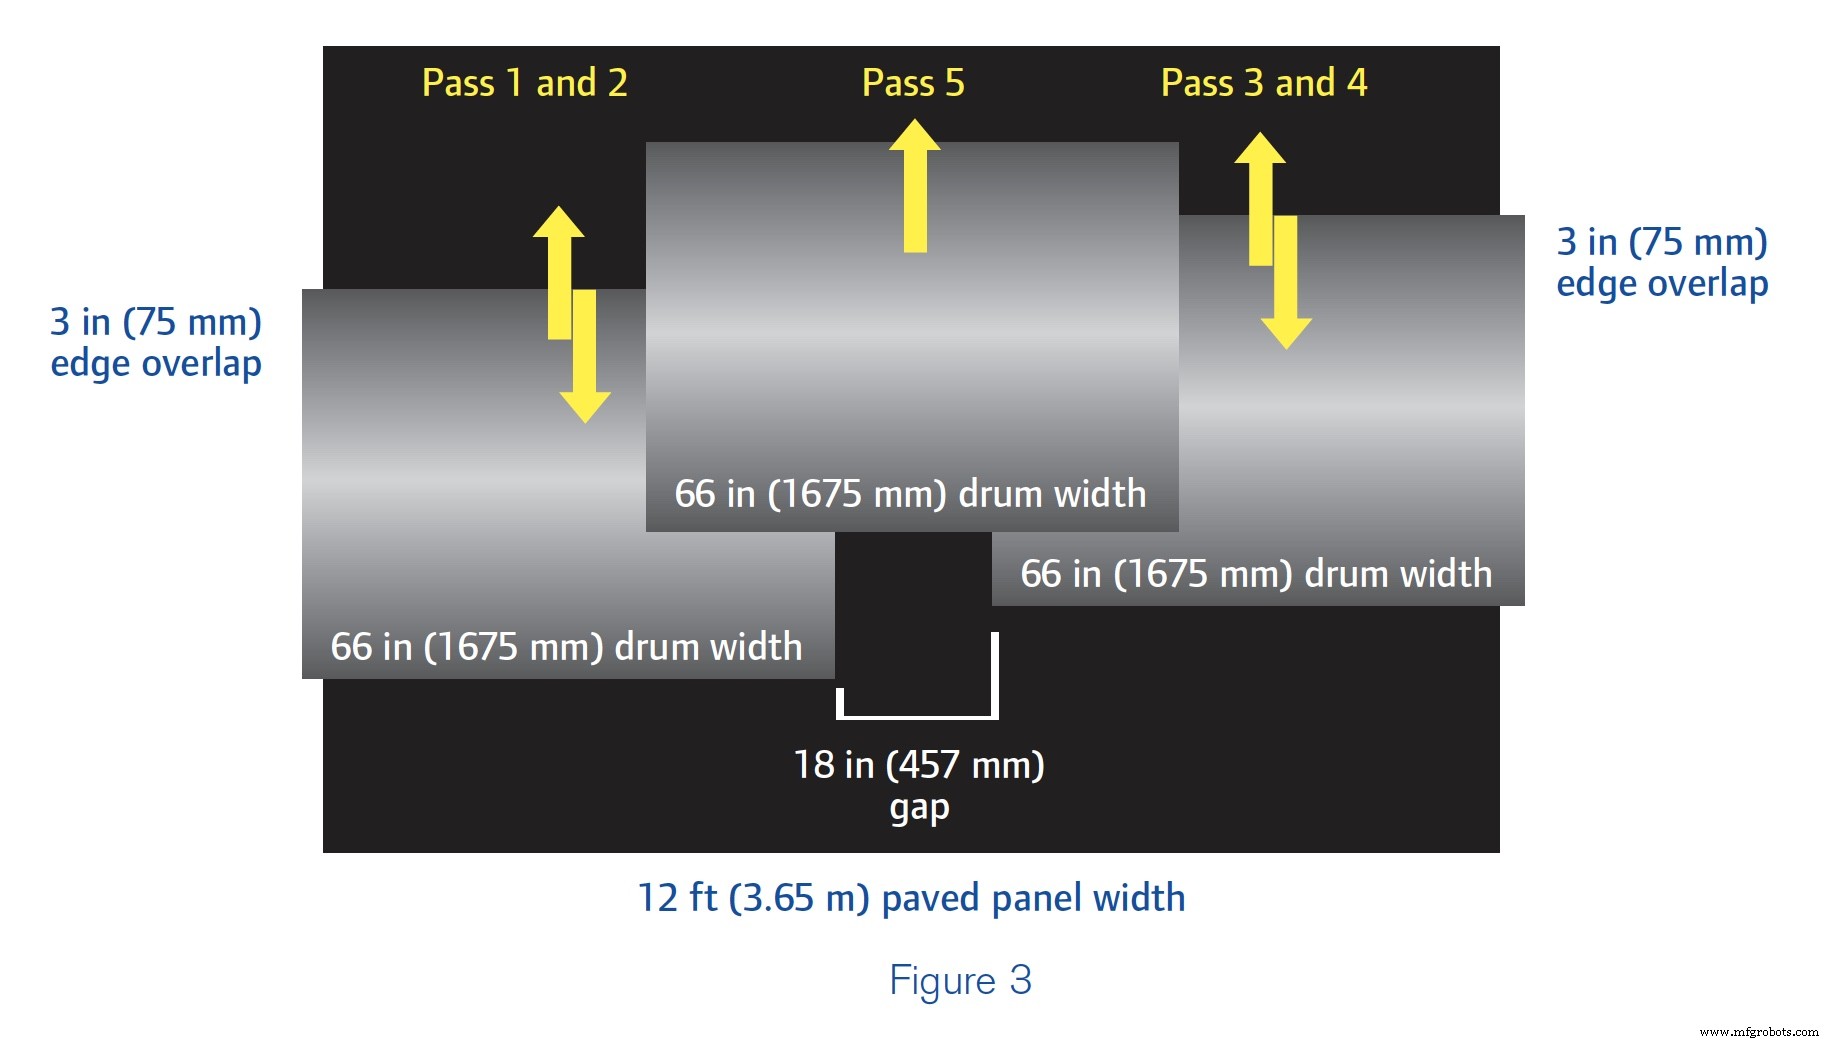
De breedte van het aangelegde panel in afbeelding 3 vereist drie zij-aan-zij-passen van de wal voor volledige dekking. Helaas zal zelfs de beste bediener geen uniforme verhardingsdichtheid bereiken met een wijkpatroon als getoond, omdat de verdichtingskrachten niet gelijkmatig over de breedte van het paneel worden toegepast. De vijfde pas overlapt de tijdens de eerste vier passen verdichte oppervlakken, maar geeft slechts één pas over de middelste 18 inch (457 millimeter) van het paneel. Dit betekent dat de dichtheid laagst is in het midden, iets hoger aan de buitenkwartieren en hoogst in de secties waar drie trommelpassen zijn gemaakt. Dit voldoet niet aan de eisen. De smalle wijkbreedte belemmert ook de mogelijkheid van de bediener om bij de finisher te blijven.
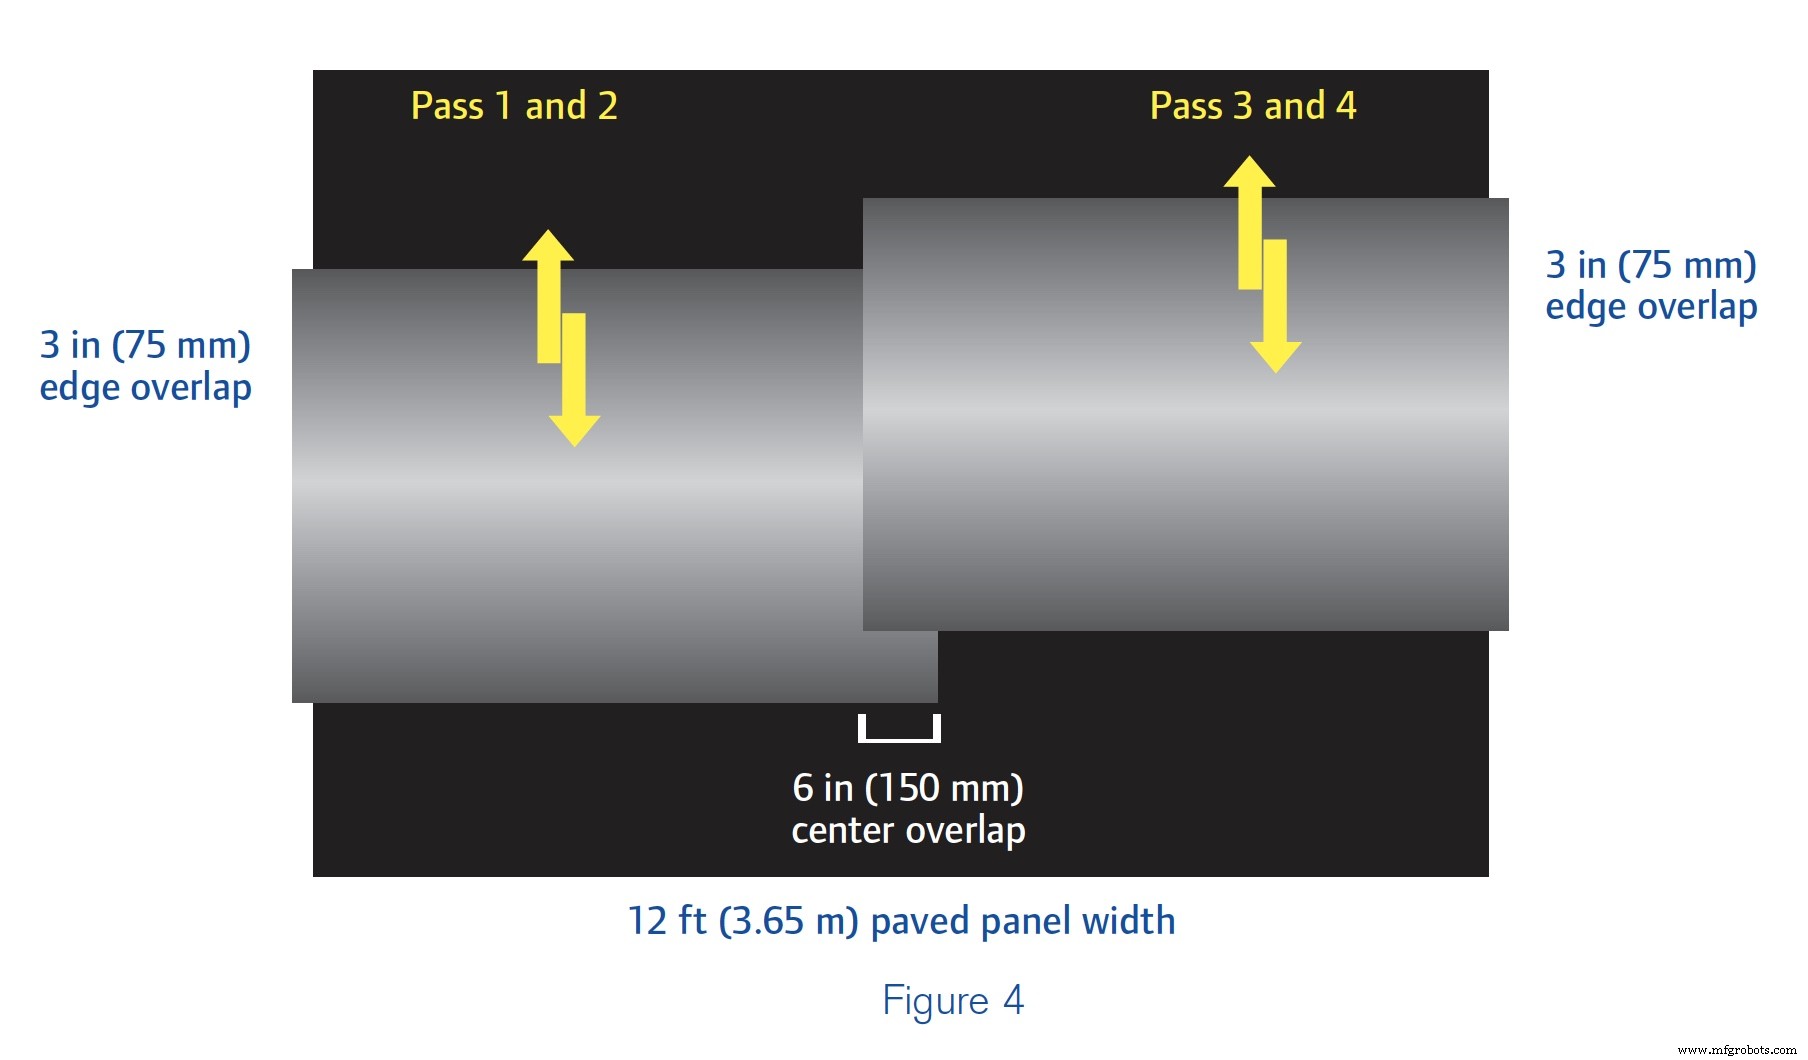
Let in afbeelding 4 op dat slechts twee zij-aan-zij-passen nodig zijn om dezelfde panelbreedte als in afbeelding 3 volledig te dekken. Dit komt door een wal met een bredere ETB. Een goed getrainde bediener op een wal met 78-inch (1980-millimeter) trommels kan het paneel met uniforme dekking verdichten, behalve in het exacte midden waar de zij-aan-zij-passen iets overlappen. Deze voorverdichtingstechniek zal uniforme dichtheid over het paneel bereiken en helpen aan de eisen te voldoen.
Het is ook mogelijk dat trommels te breed zijn voor het paneel. In afbeelding 5 zijn de waltrommels 84 inch (2135 millimeter) breed.
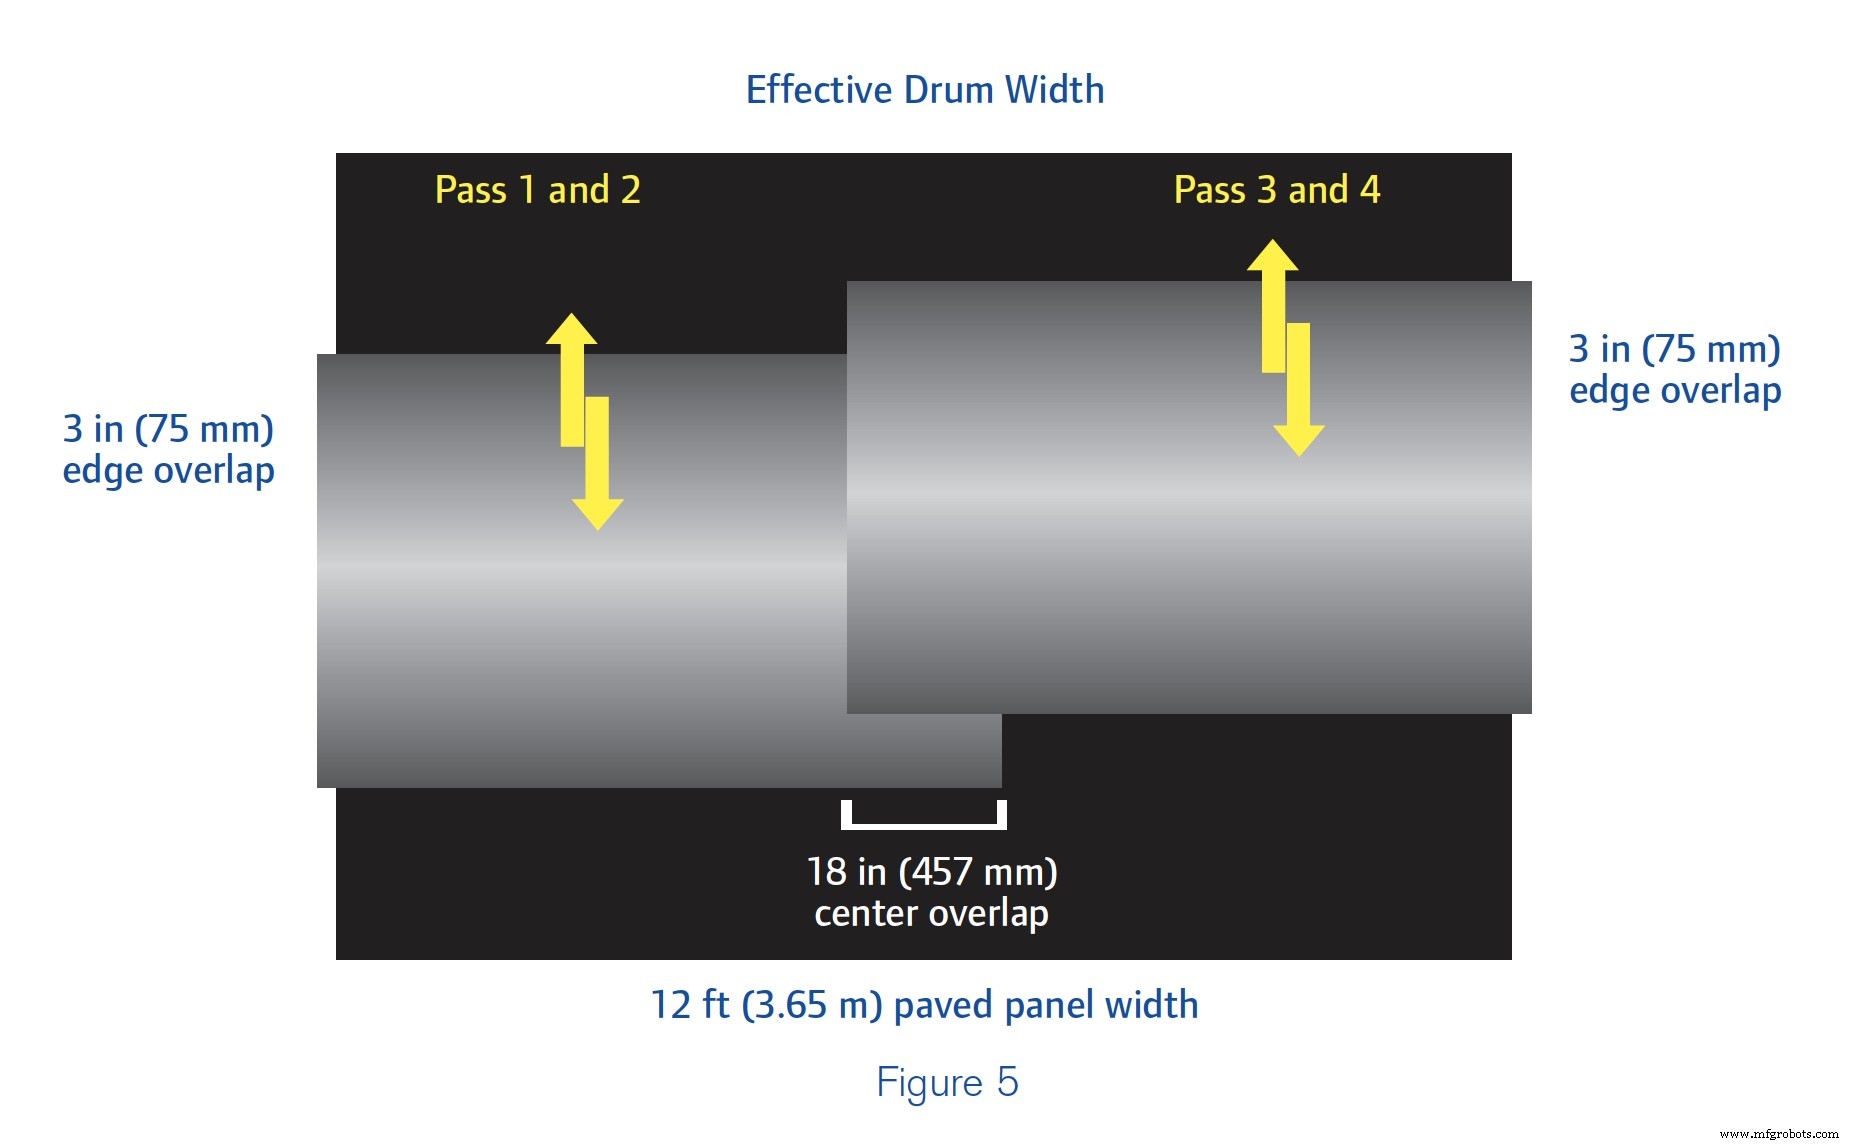
Het midden van het paneel ontvangt twee keer zoveel verdichtingskracht als de buitenste secties. Omdat een wal met te brede trommels voor het verharding werd gebruikt, zullen de resultaten van de voorverdichting niet aan de eisen voldoen. Bovendien heeft de grotere wal hogere bezits- en exploitatiekosten, wat de rendabiliteit voor de aannemer vermindert.
Dit is de reden dat bijna alle fabrikanten snelwegwalen produceren met trommels in drie basisbreedtes: 66, 78 en 84 inch (1675, 1980 en 2135 millimeter).
De grootste bijdrage van de wal aan de aanlegtrein is de mogelijkheid om dichtheid te bereiken. De keuze van de walgrootte is soms gebaseerd op wat er in de vloot van de aannemer zit. Omdat bijblijven bij de finisher net zo belangrijk is als het bereiken van uniforme dichtheid, leveren aandacht voor walselectie en wijkpatronen voordelen op, met name in het halen van specificaties.
Lees meer over de basisprincipes van asfaltverdichting.
Industrieel materiaal
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- Massa Productie vs. Custom Productie: Belangrijkste Verschillen Uitgelegd
- Projectsucces maximaliseren met uitgebreide apparatuurtraining
- Precisie glijdende hoofstock automatisering voor Swiss & productiedraaien
- Stampers in de Bouw: Typen, Functies en Hun Cruciale Rol in Fundering Stabiliteit
- De Juiste Compactor Kiezen: Uitgebreide Gids Voor Efficiënt Afvalbeheer
- Snel prototypen & kleine series productie met drukgieterij
- Efficiëntie Verhogen & Kosten Verlagen met Duurzaamheidsgedreven Productie en Ontwerp
- Planetaire gezondheid afstemmen op zakelijk succes via duurzame productie
- Mar‑Bal benut IQMS EnterpriseIQ ERP voor manufacturing excellentie
- C-programmeren: Adressen & pointers doorgeven aan functies – Een praktische gids