



Printen met meerdere invulpaterns & dichtheden: een stapsgewijze handleiding
Heb je je ooit afgevraagd of het mogelijk is om verschillende invulpaterns en invuldichtheden in dezelfde print te gebruiken? Nou, ja dat is het, en in dit artikel ga ik diepgaand uitleggen hoe je dat doet.
Ik zal ook uitleggen wat de invulling is, wat de verschillende invulpaterns zijn, evenals een kort overzicht geven van invuldichtheid en wanneer je een specifiek percentage moet gebruiken.
Als je direct naar de handleiding wilt springen over hoe je modellen print met meerdere invuldichtheden en patronen, kun je dat doen door op deze link te klikken.
Zonder verdere aarzeling, laten we beginnen!
Wat is invulling?
Invulling is een maat voor hoe dicht het object is, d.w.z. hoeveel materiaal is gebruikt om de interne structuur te printen. Je kunt ook de vorm of het patroon van de interne structuur in de slicer bepalen (invulpaterns), en het selecteren van de juiste invulinstellingen op het moment van slicen kan de sterkte, rigiditeit, gewicht, gevoel, uiterlijk, kosten en printtijd van het model optimaliseren.
Er zijn twee parameters van invulling waar je je zorgen om moet maken: dichtheid en patronen.
Wat is invuldichtheid?
De dichtheid van de invulling definieert hoeveel materiaal er op de interne structuur van de print gebruikt gaat worden, wat kan variëren van 0% tot 100%. De hoeveelheid filament die tijdens het printen gebruikt wordt, wordt in hoge mate bepaald door de invuldichtheid (ook wel invulpercentage genoemd). De sterkte, rigiditeit, gewicht, drijfvermogen, kosten en printduur van het geprinte object worden allemaal sterk beïnvloed door de invuldichtheid.
In CURA is de standaard invulpercentage meestal 20%. Je kunt het echter aanpassen naar waardes tussen 0% en 100%. Op 100% zal het object van binnen volledig massief zijn en op 0% volledig hol.
Het gewicht, de sterkte en de printtijd van een onderdeel hangen af van de hoeveelheid materiaal dat erin zit; hoe "holer" het is, hoe lichter, minder rigider, meer drijvend, goedkoper en sneller het print, en vice versa.
Eén ding waar je je misschien niet van bewust was, is dat je bij het slicen van je model kunt kiezen om meer of minder invuldichtheid in specifieke gebieden van je print te hebben, een beetje de invulpercentage in specifieke regio's van de print aan te passen om het sterker te maken waar het moet, maar zonder materiaal te verspillen in andere secties die het niet nodig hebben.
CURA, evenals de meeste andere slicers, stelt je in staat om verschillende invuldichtheden, alsmede patronen, binnen hetzelfde onderdeel te hebben. Deze techniek staat ook bekend als variabele invuldichtheid.
Welk percentage moet je gebruiken?
Natuurlijk vereisen niet alle modellen dezelfde invuldichtheid, evenals hetzelfde patroon, en dit hangt voornamelijk af van waar het model dat je print voor gebruikt gaat worden, aangezien een miniatuur heel andere invulpercentages zal vereisen dan een haak die in staat moet zijn om veel gewicht te dragen.
Invuldichtheid voor modellen en miniatuurfiguurtjes
Miniaturen of modellen die niet bedoeld zijn om vaak te worden behandeld, vereisen een lagere graad van sterkte en zwaartekracht. De sterkte van de buitenste lagen (perimeter muren) is meestal voldoende om het gewicht van het hele object te dragen en vervorming te voorkomen. Daarom kan de invuldichtheid laag zijn, d.w.z. 5-15%, aangezien de prints niet bedoeld zijn om veel krachten te weerstaan.
Het is ook de moeite waard om op te merken dat 10-15% invulling al vrij sterk is, zelfs voor onderdelen die functioneler moeten zijn.
Standaard 3D-prints
Als je 3D-modellen wilt printen die sterk genoeg zijn om een beetje gewicht en externe druk te weerstaan, probeer dan een hogere invuldichtheid van 15-50% te gebruiken. Dit percentage invulling is goed in het laaghouden van de printtijd terwijl een relatief lage hoeveelheid materiaal gebruikt wordt om sterkte te bieden.
Functionele 3D-prints
Wanneer je een volledig functionele print maakt, zorg ervoor dat het sterk genoeg is om de krachten te hanteren waar het aan blootgesteld zal worden. Ik raad over het algemeen aan om met ongeveer 50% invulling te printen om een solide, hoge-kwaliteit print te krijgen. Het is de moeite waard om op te merken dat boven de 50% invuldichtheid significant afnemende resultaten oplevert, dus het is doorgaans niet de moeite waard.
Houd er rekening mee dat de invuldichtheid slechts één additionele factor is die sterkte aan een print toevoegt. Het patroon dat je kiest, heeft ook grote implicaties voor de sterkte.
Verschillende invulpaterns
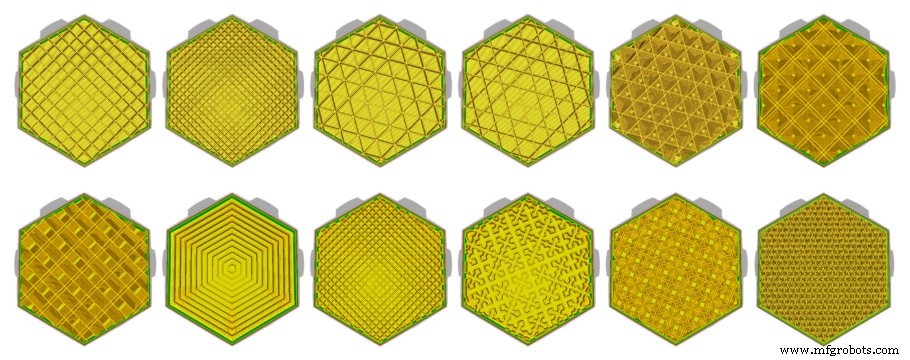
De vorm van de interne structuur van de 3D-print is bekend als het invulpaterns. Cura heeft 13 verschillende invulpaterns, variërend van simpele lijnen tot meer geavanceerde 2D en 3D complexe vormen en structuren. Sommige patronen zijn efficiënter voor het bereiken van bepaalde functies dan andere, en inefficiënt voor andere functies. Daarom zijn er zo veel, zodat je kunt kiezen wat beter voor je is in elk scenario of use case.
Hier is een korte samenvatting van enkele van de verschillende patronen die je kunt kiezen om te printen:
Lijnen
Het Lijnen invulpaterns bestaat uit lijnen die langs de X- of Y-as bewegen elke andere laag. Hoewel dit invulpaterns sterkte in twee dimensies biedt en goed is voor snelle prints, zal het niet standhouden tegen zware belasting. Het lijnenpatroon gebruikt minimaal materiaal en houdt het gewicht licht.
Honingraat
De structuur van een honingraat is een van de meest gebruikte invulpaterns, omdat het in staat is om krachten uit alle richtingen te weerstaan. Dit invulpaterns is geschikt voor het printen van een matig sterk item met semi-hoge snelheid en zonder te veel materiaal te consumeren.
Raster
Op het oppervlak lijkt dit patroon redelijk vergelijkbaar met het lijnenpatroon. Echter, er is een significant verschil. Het lijnenpatroon bevat lagen met alleen eendimensionale lijnen, aan de andere kant bevat het rasterpatroon lagen met tweedimensionale lijnen.
Het raster invulpaterns heeft alleen tweedimensionale sterkte, en vergelijkbaar met het lijnen invulpaterns, moet het gebruikt worden met onderdelen die aan een heel specifiek type stress blootgesteld zullen worden.
Driehoeken
Het driehoekenpatroon bestaat uit overlappende driehoekige lijnen die in drie plekken in het XY-vlak snijden. Het driehoekige invulpaterns is zeer sterk tweedimensionaal, maar minder in de Z-richting.
Driehoek-hexagon
Het Driehoek-hexagon invulpaterns bevat een verzameling lijnen met drie verschillende oriëntaties, en deze oriëntaties zijn in wisselende lengtes wat hexagonale patronen creëert tussen de driehoeken.
Het Driehoek-hexagon invulpaterns biedt sterkte in twee dimensies en is redelijk goed voor sterke, stevige prints.
Kubiek
Het kubieke invulpaterns bevat stapels van kubussen die 45° gekanteld zijn in zowel de x- als y-as, als gevolg daarvan lijken ze als driehoeken wanneer bekeken vanuit één enkele hoek. De driedimensionale structuur presteert beter dan tweedimensionale structuren voor algehele sterkte. Echter, het vereist meer materiaal en tijd dan andere.
Octet
Het octet invulpaterns is een beetje als het kubieke invulpaterns, maar met vierkanten in plaats van driehoeken. Net als het kubieke invulpaterns, kan het helpen een esthetische uiterlijk te creëren. Het 3D invulpaterns ziet er erg mooi uit en is ook nuttig in hoge-sterkte toepassingen.
Gyroid
Het gyroid invulpaterns ziet er vreemd uit, maar als je het leuk vindt, is het waarschijnlijk het coolste invulpaterns. Het oppervlak bestaat uit veel oneffen gebogen lijnen, zodat de randen van deze lijnen uiteindelijk de paden van andere kurven zullen kruisen. Het is ontworpen om een optimale balans te bieden tussen sterkte, printtijd en materiaal.
Concentrisch
Het concentrische invulpaterns is een geometrie van concentrische lijnen die de vorm van het onderdeel vullen. Als de ringen van een boom. Elke wordt kleiner dan de vorige, dan worden ze weer groter naarmate je je van het middelpunt af beweegt. Omdat het snel te printen is en minder materiaal verbruikt, is dit patroon goed voor prototypen.
Hoe je een andere invuldichtheid in dezelfde print gebruikt
CURA stelt je in staat om verschillende invuldichtheden binnen hetzelfde onderdeel te hebben. Deze techniek staat ook bekend als variabele invuldichtheid. Hoewel het op het eerste gezicht intimiderend lijkt, is het redelijk simpel.
In het onderstaande voorbeeld print ik een 3D-vaas met een standaard invuldichtheid van slechts 20%, maar om op de veilige kant te zijn, wil ik de basis met 50% invuldichtheid printen. Dit zal de basis versterken en ook stabiliseren door gewicht aan de onderkant toe te voegen.
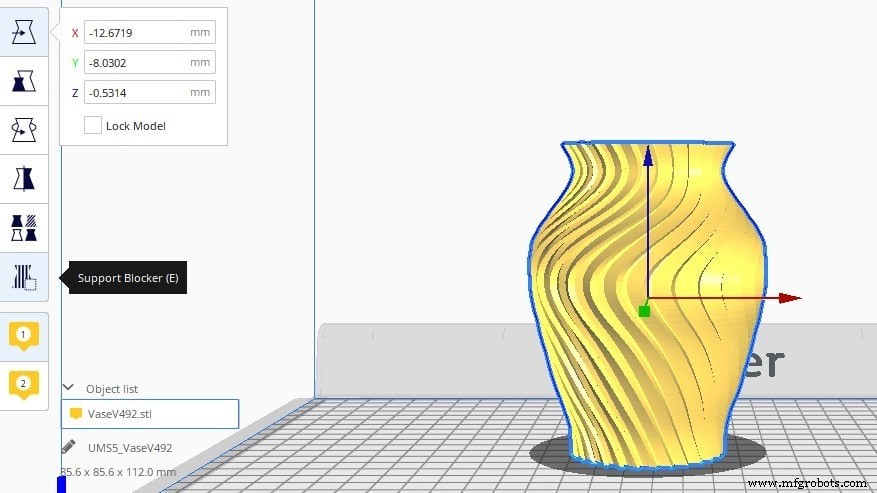
- Selecteer het model. Dit activeert de toolbar aan de linkerkant van het scherm. Selecteer "Support Blocker". Hiermee kun je een blok op je model plaatsen op de gewenste locatie, wat je dan kunt schalen. Het gedeelte dat door het blok bedekt wordt, is de plek waar je de invuldichtheid kunt wijzigen.
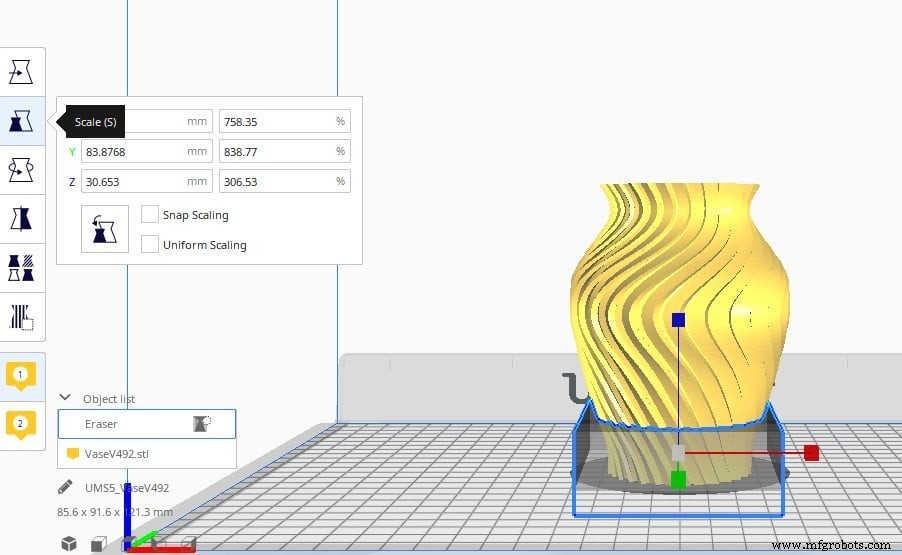
- Selecteer het blok, klik dan op "Schalen". Zorg ervoor dat je "Uniforme schaling" uitschakelt. Hierdoor kun je het blok onafhankelijk langs de X-as, Y-as en Z-as uitrekken. Vergroot en plaats het op de juiste coördinaten om het gewenste gebied volledig te bedekken.
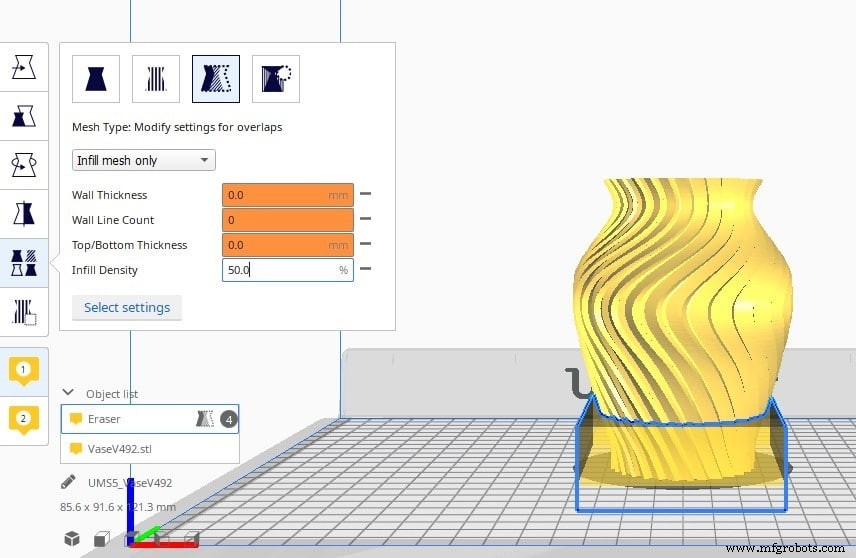
- Selecteer het blok en klik dan op "Per Model Instelling" aan de linkerkant van het scherm. Kies "Instellingen voor Overlappen Wijzigen", klik dan op "Instellingen Selecteren". Zoek en vink "Invuldichtheid" aan. Nu aan de linkerkant heb je de optie om de "Invuldichtheid" te wijzigen. Voer je gewenste waarde in en slice het.
Een ander invulpaterns in dezelfde print gebruiken
Net als Cura je toestaat de invuldichtheid in specifieke secties van de print te wijzigen, kun je ook verschillende invulpaterns binnen hetzelfde onderdeel hebben. Met dezelfde vaas als eerder, ga ik je laten zien hoe je het met het kubieke invulpaterns bovenaan print, terwijl de rest ervan het standaard invulpaterns heeft.
In essentie moet je exact dezelfde stappen volgen als eerder, maar deze keer moet je de instelling "Invulpaterns" wijzigen en niet "Invuldichtheid".
- Selecteer het model. Dit activeert de toolbar aan de linkerkant van het scherm. Selecteer "Support Blocker". Hiermee kun je een blok op je model plaatsen op de gewenste locatie. Klik bovenaan de vaas om er een blok te plaatsen.
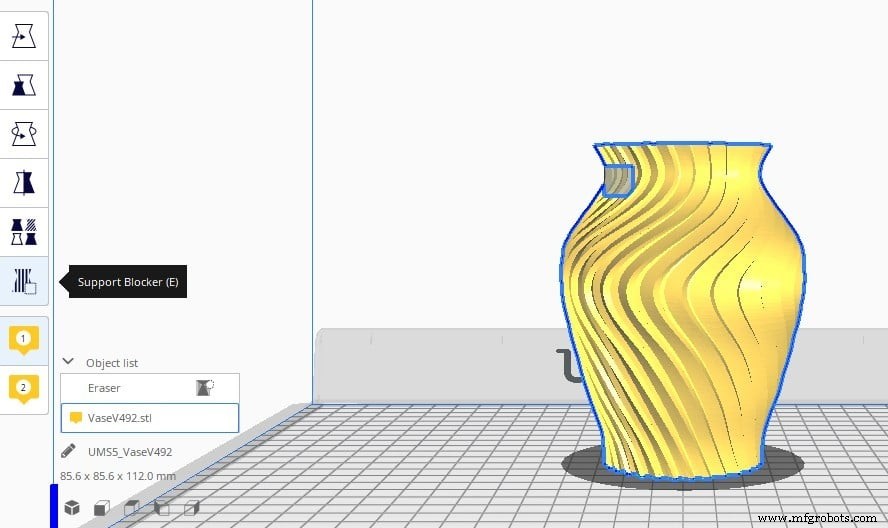
- Nu moet je het blok schalen zodat het het gebied volledig bedekt waar je de invulinstellingen wilt wijzigen.
- Selecteer het blok, klik dan op "Schalen". Zorg ervoor dat je "Uniforme schaling" uitschakelt. Hierdoor kun je het blok onafhankelijk langs de X-as, Y-as en Z-as uitrekken. Vergroot de grootte en plaats het op de juiste coördinaten om het gewenste gebied volledig te bedekken.
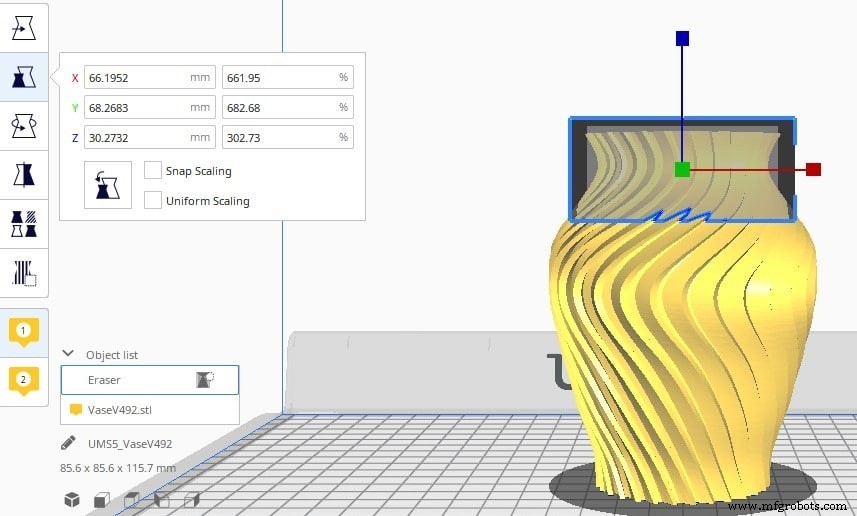
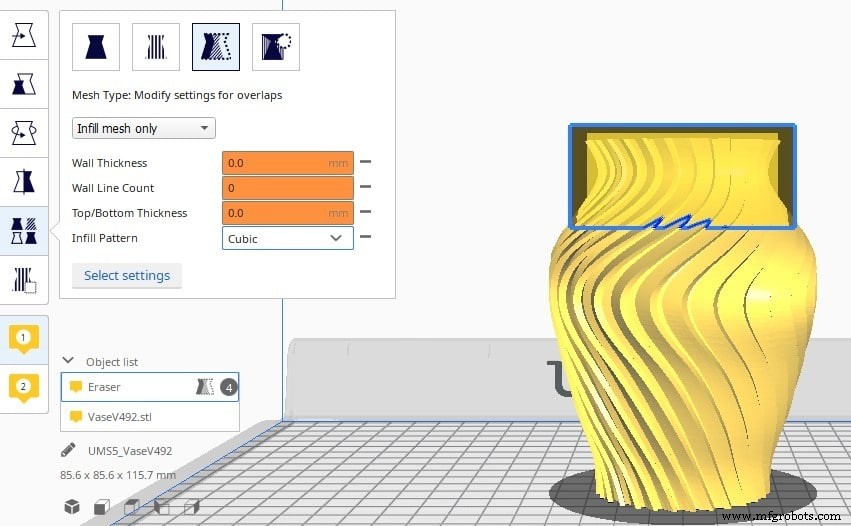
- Selecteer het blok en klik dan op "Per Model Instelling" aan de linkerkant van het scherm. Kies "Instellingen voor Overlap Wijzigen", klik dan op "Instellingen Selecteren". Er opent een nieuw tabblad waar je "Invulpaterns" moet zoeken en aankruisen. Nu aan de linkerkant heb je de optie om het "Invulpaterns" te wijzigen. Verander het in Kubiek, of welk patroon je ook wilt gebruiken, en slice het.
Kun je meerdere invulpaterns en dichtheden over de hele print hebben?
CURA geeft je de vrijheid om meerdere invulpaterns en dichtheden over de hele print te hebben. Je kunt dit bereiken door simpelweg de dezelfde stappen te volgen die ik in de vorige twee secties genoemd heb. Maak zoveel support blockers (die kubussen die je toestaan de instellingen aan te passen) als je nodig hebt en pas de printinstellingen dienovereenkomstig aan.
Het is niet alleen beperkt tot de invulpaterns en dichtheden, je kunt deze techniek ook gebruiken om andere instellingen aan te passen, zoals printsnelheid, temperatuur, wandenaantal, wanddikte, boven- & onderlagen, invuloverlap, ondersteuningen, etc.
In essentie, zodra je de basis van je slicer onder de knie hebt, kun je doorgaan naar complexere printinstellingen, en het gebruik van variabele invuldichtheid en patronen is zeker iets lastiger in te stellen, maar het is de moeite zeker waard om te leren.
Bekijk onze aanbevolen producten sectie
We hebben een aanbevolen producten sectie gemaakt die je in staat stelt de gokken te elimineren en de tijd die je besteedt aan onderzoeken welke printer, filament of upgrades je moet kopen te verminderen, aangezien we weten dat dit een ontmoedigende taak kan zijn die meestal leidt tot veel verwarring.
We hebben slechts een handvol 3D-printers geselecteerd die we goed achten voor beginners, gevorderden en zelfs experts, wat de keuze makkelijker maakt, en de filamenten en upgrades die vermeld staan, zijn allemaal door ons getest en zorgvuldig geselecteerd, zodat je weet dat welke je ook kiest, zal werken zoals bedoeld.
3d printen
- Industriële Automatisering vs. Robotica: De Belangrijkste Verschillen Begrijpen
- Poincongereedschappen: typen, functies en industriële toepassingen
- Freesmachines begrijpen: typen, functies en toepassingen
- Machine Learning benutten om additieve manufacturing te transformeren
- Generatief ontwerp & 3D-printen: bouwen aan morgens productie
- Stratasys Insight Control Center meesteren: Tips voor modelplaatsing en bouwefficiëntie
- Markforged 3D Print Farm: 25 Machines Leveren 10.500 Onderdelen Maandelijks Met 92% Opbrengst
- Staalsoorten uitgelegd: Waarom de juiste keuze ertoe doet
- Pioniersniche: Van Horn Aviation’s innovatie in composiet luchtvaart
- DEFI's FRP Expertise: Producten, Toepassingen en Voordelen
- FRP vs GRP: Vezel‑Versterkte Kunststoffen Begrijpen Voor Hoog‑Prestatie Toepassingen