



Fanuc G68 Coördinaten Rotatie G-code Voorbeeld voor CNC Bewerking
Fanuc G68 Coördinaten Rotatie G-Code maakt het gemakkelijk voor CNC-machinist om een patroon van operaties in een gedraaide hoek uit te voeren.
Hier is een basis CNC-programmeervoorbeeld dat helpt de werkelijke werking van G68 coördinaten rotatie te begrijpen.
Fanuc G68 Programma Voorbeeld
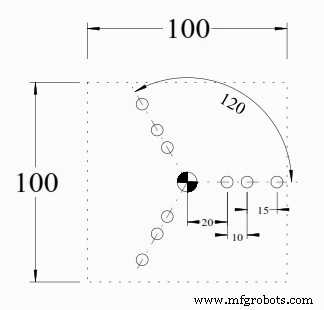
T1 M6 G0 G90 G40 G21 G17 G94 G80 G54 X20 Y0 S1500 M3 G43 Z100 H1 Z5 G81 R3 Z-20 F? M8 X30 X45 G68 X0 Y0 R120 X20 Y0 X30 X45 G68 X0 Y0 R240 X20 Y0 X30 X45 G69 G80 G0 G90 Z100 M30
Draaien op Siemens Sinumerik 802D SL beheersen: Een CYCLE97 Programmeergids
Fanuc G68 Coördinaten Rotatie: Nauwkeurige asuitlijning voor CNC-bewerking
CNC machine
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc G73 patroonherhalingscyclus: CNC programmeervoorbeeld & gids
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Fanuc G20: Inch-gebaseerde CNC-programmering onder de knie – Praktisch voorbeeld
- Fanuc G70 & G71 Ruw- en Afwerk Draaicyclus CNC Programma Voorbeeld
- Beginner-vriendelijk Fanuc CNC Draaibank Programmeervoorbeeld – Recht, Kegel en Boog Sneden
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- Fanuc G68 Coördinaten Rotatie: Nauwkeurige asuitlijning voor CNC-bewerking
- Uitgebreide Fanuc G-code Referentie voor CNC Programmering