



Sinumerik 840D CYCLE81 Boorcyclus: Stap-voor-stap CNC Programmeervoorbeeld
CNC-programmeervoorbeeldcode die toont hoe een CNC-machinist Siemens Sinumerik 840D Boor Centreringscyclus CYCLE81 kan gebruiken.
Het onderstaande voorbeeldcode toont verschillende methoden van boren met CYCLE81 boorcyclus.
Kort Overzicht van SINUMERIK CYCLE81
CYCLE81 (RTP, RFP, SDIS, DP, DPR)
RTP – Terugkeervlak of Retractievlak (absoluut)
RFP – Referentievlak (absoluut)
SDIS – Veiligheidsafstand (invoeren zonder teken)
DP – Eindboordiepte (absoluut)
DPR – Eindboordiepte relatief ten opzichte van referentievlak (invoeren zonder teken)
Voor gedetailleerde uitleg lees: Sinumerik 840D CYCLE81 Boor Centreringscyclus Programmeren.
Deze programmeercode hieronder gebruikt beide methoden van het specificeren van eindboordiepte Absoluut (DP) en Relatief ten opzichte van referentievlak (DPR).
Sinumerik 840D Boorcyclus CYCLE81 Programma Voorbeeld
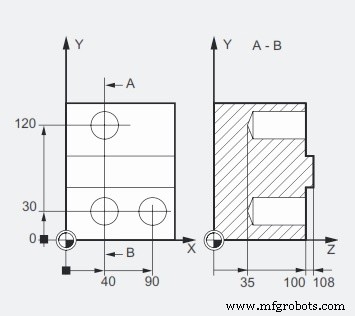
Sinumerik 840D CYCLE81 Programmeervoorbeeld
N10 G0 G90 F200 S300 M3 N20 D1 T3 Z110 N21 M6 N30 X40 Y120 N40 CYCLE81(110, 100, 2, 35) N50 Y30 N60 CYCLE81(110, 102, , 35) N70 G0 G90 F180 S300 M03 N80 X90 N90 CYCLE81(110, 100, 2, , 65) N100 M30
N10 Boorsnelheid, richting en voer etc.
N20 gereedschap wordt genomen naar startpunt in Z-as.
N30 Eerste boorpositie X40 Y120.
N40 boor zal rapid bereiken RFP + SDIS positie 100 + 2
en zal beginnen boren tot bereikt DP wat gegeven is 35
en zal terugtrekken naar RTP wat 110 is.
N50 Volgende boorpositie Y30
N60 boor zal rapid bereiken RFP + SDIS positie 102 + 0 (aangezien SDIS weggelaten).
en zal beginnen boren tot bereikt DP wat 35 is
en zal terugtrekken naar RTP wat 110 is.
N70 Enkele veranderingen in voer.
N80 Boorpositie X90
N90 boor zal rapid bereiken RFP + SDIS positie 100 + 2
Aangezien de absolute boordiepte weggelaten is
zal de CNC-besturing nu de eindboordiepte berekenen door gebruik te maken van Relatief ten opzichte van referentiepunt waarde (DPR)
Eind boordiepte (DPR) = Referentievlak (RFP) positie – Einddiepte punt positie 35 (zie afmeting in afbeelding hierboven)
DPR = 100 – 35
DPR = 65
CNC machine
- Beginner-vriendelijke draaibank CNC programmeergids
- WHILE-lussen beheersen in SINUMERIK 840D CNC programmeren
- CNC G02 Circulaire Interpolatie (Kloksgewijs) – Praktisch G-code Programmeervoorbeeld
- Sinumerik 840D CNC-programmering Beheersen: Expert Gids voor Geavanceerde Draadcycli
- Kegeldraaien Beheersen met G90 Modale Cyclus: CNC Programmeergids
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- G75 ingebedde cyclus voor draaien: CNC-programmeervoorbeeld & gids
- CNC-programmeergids: G76 draadcijclus voorbeelden voor kegeldraden
- G76-draaicyclus onder de knie krijgen: CNC-draadsnijgids
- G81 boorcyclus met G91 incrementale modus: Praktisch herhaalboorvoorbeeld
- Fanuc G71 Ruwdraaicyclus: CNC-draaibank codevoorbeeld