



Instellen van de Starthoek in G70 Boutgat Cirkels – Een Practisch CNC Voorbeeld
G70 Boutgat Cirkel G-code (vaste cyclus) is heel eenvoudig te programmeren door het kleine aantal parameters.
G70 boutgat cirkel parameters zijn heel zelfverklarend, maar dit CNC-programmeervoorbeeld legt de nadruk op de Starthoek-parameter (G70 J).
G70 Starthoek Parameter J – Dit is de waarde van de starthoek van het eerste gat (0 tot 360° CCW vanaf horizontaal op de 3-uurs positie).
CNC Programma Voorbeeld
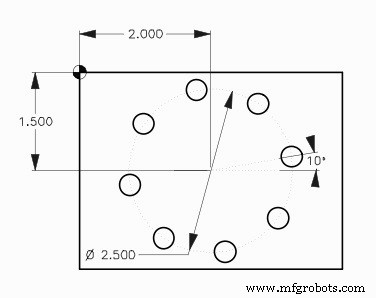
G70 Boutgat Cirkel Voorbeeld
O1009 N10 T15 M06 N20 G90 G54 G00 X2. Y-1.5 N30 S1620 M03 N40 G43 H15 Z1. M08 N50 G81 G99 Z-0.45 R0.1 F8. L0 N60 G70 I1.25 J10. L8 N70 G80 G00 Z1. M09 N80 G53 G49 Z0. M05 N90 M30
G71 Boutgat Boog: Eenvoudige CNC Freesprogrammering voor Nauwkeurig Boog Gatboren
CNC Voorbeeldprogramma: G83 Diepgatboren met G70 Boutgat Cirkel voor Gelijkmatig Verdeelde Diepe Gaten
CNC machine
- Inspectiefrequenties Instellen voor Preventief Onderhoud: Een Praktische Gids
- Bouw een Hoogpresterend Magazijn: Expert Layout Ontwerp & Lancering Checklist
- Lean Six Sigma Beheersen: Stap-voor-Stap Gids voor Implementatie
- Beginnergids: Opzetten, Foutopsporing en Gebruik van een Plasmasnijder
- Precieze nulpuntsinstelling CNC-freesmachines: voorkom boting frees-tafel
- CNC programmeren beheersen: Fanuc G71 ruw draaien & G70 afwerkcyclus voorbeeld
- Fanuc G70 & G71 Ruw- en Afwerk Draaicyclus CNC Programma Voorbeeld
- CNC G72 Boutgat Hoeken – Voorbeeldcode voor Nauwkeurig Boren
- Efficiënte G72 Programmering: Boren van Gelijkmatig Verdeelde Boutgaten langs een Hoek
- Hoe Een Geroeste Schroef Of Bout Veilig Te Verwijderen – Expert Tips & Bewezen Methodes
- Professionele gids: Hoekijzer precies en efficiënt snijden