



Rotoren prototypen met 5-as CNC: Expert technieken
Gepost op 8 okt 2019 | Door Victoria, Projectmanager bij WayKen
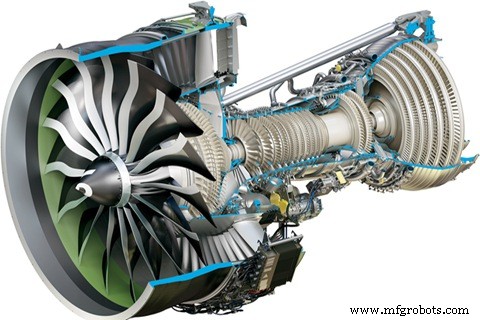
In het gewone leven weten de meesten van ons niet wat een rotor is en hoe er een gemaakt wordt. Echter, voor een gefanatieerde ingenieur is dat het enige item in zijn brein. Eerst laten we leren wat de rotor is. Rotoren of rotorbladen, een ventilator in de motor van een auto of vliegtuig, verbetert de prestaties van de motor door brandstofdamp in de motor te blazen met behulp van uitlaatgassen.
Een rotor is een draaiend vermogenmachine die de energie van een stromend medium omzet in mechanisch werk. Het is een van de hoofonderdelen van aëromotoren, gasturbines en stoomturbines. Voor een gefanatieerde ingenieur wil hij alleen een rotorbladen-prototype met hoge precisie, wat zijn ontwerp goed laat werken. Hoe maak je rotoren of rotorbladen perfect prototype met 5-as CNC-frezen?
De achtergrond van de rotor
Vandaag is aardgasverbranding de op een na grootste energieopwekking ter wereld. Aardgas wordt omgezet in elektriciteit door een gasturbine, en de rotor van de compressor is een belangrijk moeilijk onderdeel dat in het productieproces wordt tegengekomen. De ontwikkeling van turbinenschaufels is van de initiële massive schaufel naar de holle schaufel, van de bewerking van de residuele schaufel naar de niet-residuele schaufel, dan naar de georiënteerde (eenkristallijne) holle schaufel. De tektonische evolutie van moderne turbinenschaufels is duidelijk, en de vorm en lumen van de schaufels worden complexer.
Frezen is een bewerkingsproces waarin een roterend snijgereedschap wordt gebruikt om materiaal te verwijderen. Toepassingsgebieden voor frezen van vrijvormige oppervlakken zijn bijvoorbeeld mouldmaking en de luchtvaartindustrie. Daarnaast zijn turbinenschaufels en wielen ingewikkelde onderdelen die door freesgereedschappen bewerkt worden.
Traditionele verwerkingsfixture-oplossing
Om 5-as de rotorblade te machine, wordt het gladde bodemvlak van het rotoronderdeel ingesteld en de binnenste gat gecentreerd, daarna is het hoofwerk de vorm van de blad te machine. Hier is de traditionele verwerkingsmethode van de turbinefixture: De cylinder duwt de hefboomarm om van boven op het onderdeel te persen. Zo'n schema heeft duidelijke defecten.
- De spankracht is beperkt. Het klemvolume-mechanisme beperkt de grootte van de cylinder, wat resulteert in beperkte spankracht.
- De fixture vereist te veel verwerking. Dit schema vereist dat wanneer het onderdeel verwerkt wordt, de onderdelen draaien en de persarmen niet draaien, wat hoge eisen stelt aan de boven- en ondercoaxialiteit van het mechanisme.
- Deelvrijheid is beperkt. De bovenste geperste hefboorarm bezet de bovenste bewerkingsruimte, wat hogere eisen stelt aan het gereedschap en het bewerkingsprogramma.
- Ongemakkelijke installatie. Het onderhoud is relatief slecht en de luchtverbinding is omslachtig.
- Ongemakkelijke installatie. De variëteit is enkel en de veelzijdigheid is slecht. Het vervangen van de variëteit vereist herontwerp van de fixture.
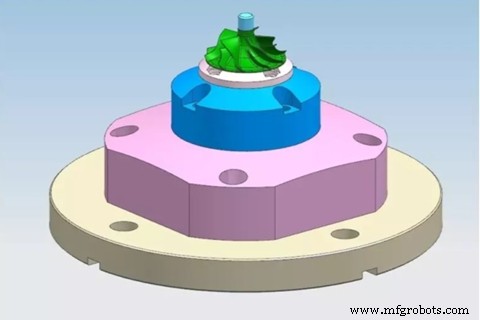
Nauwkeurige fixture-oplossing
De creatieve fixture gebruikt een pneumatische actiemodus, wat een veer-zelfvergrendelingsmodus is, geen noodzaak om de luchtbron na het spannen te verbinden, de spankracht is ongeveer 400kg. Na het instellen van de fixture, is het tijd om de bladvorm te gaan machineeren met 5-as CNC. Deze verbeterde oplossing heeft drie voordelen.
- De bewerkingskenmerken zijn volledig open en het gereedschap en bewerkingspad kunnen vrij gekozen worden.
- De fixture heeft sterke veelzijdigheid, en kan de verwerking van verschillende typen onderdelen realiseren door het positioneringsblok en het bijbehorende type trekhouten te veranderen.
- Gemakkelijk te installeren, gemakkelijk te onderhouden, de fixture is licht en simpel.
Verwerking en Inspectie van de Rotor
Om complete en uniforme verwerking van de bladen te laten, is het nodig om een hulppervlak voor elke kant van het blad te creëren en uit te strekken in u- en v-richtingen. Deze hulppervlakken worden gebruikt als aandrijvingsoppervlakken voor het genereren van gereedschappaden.
Over het algemeen was de verkregen oppervlakte-kwaliteit bevredigend en nooit meer dan 1 μm Ra. De bladruwheid vergelijkend, kan alleen gezegd worden dat de ruwheid van het tweede blad lager is dan de ruwheid van het vierde blad.
Voordat de andere kant van het blad begint, wordt de eerste blad van drie bewerkingsstages (ruwbewerking, half-afwerking en afwerking) uitgevoerd op één kant van het blad, gevolgd door goede oppervlakteafwerking (voornamelijk in de eerste kant die bewerkt wordt) er is nog materiaal in de aangrenzende ruimte tussen de bladen. Echter, er zijn nog graafsporen op het oppervlak, en de mogelijke oorsprong is het gereedschappad gegenereerd door het CAM-systeem.
Bij het bewerken van de andere kant van het blad, door gebrek aan rigiditeit van de uitgezette geometrie die bewerkt wordt, wordt geluid gehoord, er zijn tekenen van trillingen aan de top van het blad, en graten blijven achter.
Om deze problemen te vermijden, is het nodig om aluminium dunne wanden (zoals turbinenschaufels) te frezen en afwisselend de zijkanaalen van de bladen te frezen in stappen van 0,5 tot 2 keer de freesdiameter. De beleidsregels die door de derde en vierde bladservers gebruikt worden, volgen deze aanbeveling. De verwerking van de derde blad is verdeeld in twee stadia, en de verwerking van de vierde blad is verdeeld in drie stadia, en zodra de lengte van het uitgezette kenmerk verminderd is, wordt hogere rigiditeit verwacht.
Echter, er zijn trillingsmerken en graten op de top van deze bladen. Het opsplitsen van het blad vermindert alleen het geluidsniveau en het aantal graten, maar in termen van ruwheid kan niet gezegd worden dat er een verbetering is. Voor de tweede blad met de laagste ruwheidswaarde, overweegt deze strategie niet de aanbevelingen voor ten minste de ruwbewerkingsfase vóór afwerkingsoperaties. Door gebrek aan toegankelijkheid en voorrecht, wordt de operatie in vier stadia verdeeld, met de bladkanten afwisselend.
Beide aangrenzende ruimtes van de achtste en laatste blad worden geruwbewerkt en half-afgewerkt voordat de operatie voltooid is. Het gereedschap freest dan de inleggen tot dezelfde contour, dus de stapgrootte is 0,5 tot 2 keer de diameter van het frezen, zoals aanbevolen door vooraf-bewerking en frezen van dunne wanden met afwisselende bladkanten.
Na ontgraten en zorgvuldig glad schuren, moet korrelstraalen gedaan worden om een aantrekkelijk oppervlak te verkrijgen. We gebruiken CMM in combinatie met 3D-scanners om alle afmetingen van de rotor te inspecteren om de hoge precisie van +/-0.005" te waarborgen wat volgens de klanteis is. We zijn trots op ons team dat zo geweldig werk doet wat hoge erkenning en lof van klanten krijgt.
Concluderende opmerkingen
Rotorbladen zijn sleutelonderdelen van aëromotoren. Het is een typisch moeilijk-te-machine werkstuk. In feite kan het ook de "externe display" zijn met de hoogste verschijningsfrequentie. Veel bedrijven gebruiken dit werkstuk vaak als beschrijving van hun verwerkingsmogelijkheden, dus uitstekende rotorbladen verwerkingsoplossingen vertegenwoordigen ook sterke bedrijfskracht. Als professionele one-stop prototype leverancier, is WayKen in staat om rotoronderdeel met gecompliceerde structuren te machineeren met 5-as CNC-frezen. Als je meer CNC-bewerking of CNC-aluminiumdiensten nodig hebt, neem dan contact met ons op op info@waykenrm.com, je verdient betere prototypes.
CNC machine
- 5-as CNC-bewerking: Precisie, efficiëntie en ontvrijheid ontgrendelen
- Upgrade je werkplaats: Overstap van 3-as naar 5-as CNC-frezen voor superieure precisie
- 5-as CNC-machines: Belangrijkste Toepassingen in Diverse Industrieën
- CNC-Gereedschapsinspectie Meesteren: 3 Bewezen Technieken
- Omni CNC-frezen: De ultieme investering voor precisie, efficiëntie en kostenbesparing
- 5-As CNC-Bewerking Beheersen: Precisie, Snelheid en Industriële Voordelen
- Noorse klanten bezoeken CNC-freesmachine fabriek: een globale productie-ervaring
- Bouw een Winnend Prototype: Stapsgewijze Gids voor Snelle Productontwikkeling
- CNC Bewerkingskosten Begrijpen: Belangrijkste Factoren en Optimalisatie
- De toekomst vormgeven: Innovaties die CNC-bewerking drijven
- De CNC-machinist: Sleutel tot precisie & gecertificeerde excellentie