



3 Bewezen Strategieën Om Aluminium Bewerkingskosten Te Verminderen
U bent een ontwerper die hier kwam om wat geld te besparen op het prototyping stadium. Dingen ontwerpen en ze produceren zijn volledig verschillende kunsten. Ontwerpers richten zich op functionaliteit en esthetiek en productieingenieurs blijven met een onmogelijke geometrie achter. Nou, de situatie is niet zo slecht, meestal. Het onderdeel is produceerbaar maar de kosten kunnen veel groter zijn dan ze zouden kunnen zijn als het onderdeel initieel ontworpen was met betrekking tot de manier waarop het geproduceerd zou worden. Laten we kijken naar de CNC aluminium onderdelen en proberen aluminium bewerkingskosten te knippen.
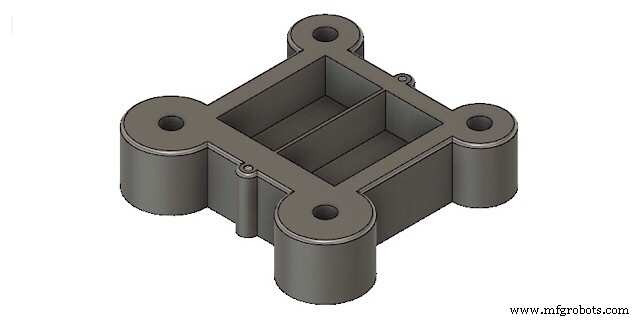
Hier zijn een paar tips die u moet controleren voordat u uw product in het prototyping stadium brengt. Ik besloot de tips te illustreren met een behuizing model. Dit is bedoeld een simpel apparaat, waar een paneel in de vierkante gat wordt ingevoegd en het apparaat gemonteerd wordt met 4 schroeven. De afbeelding is hieronder.
Tip 1. Controleer De Gaten
Eerst. Lange Draad
Er bestaat een veelvoorkomende misvatting dat hoe langer de draad en de schroef, hoe sterker het houdt. Nou, dat is volledig fout. Als u een krachtberekening maakt, zult u zien dat alleen de eerste twee of drie tanden van de draad 80% van de kracht weerstaan. Wat betekent dit? Het betekent dat er geen behoefte is om die lange gaten voor lange bouten te maken.
Tweede. Blinde Gaten
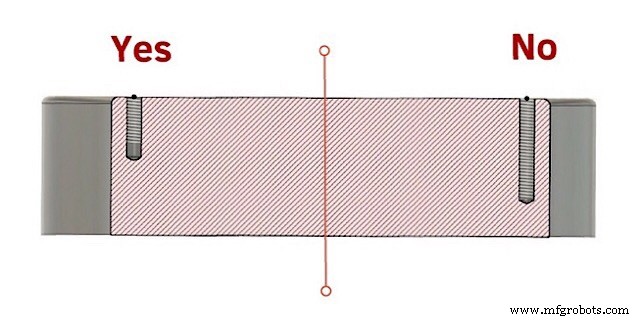
Als het gat blind en gedraaid is, laat dan wat ruimte vrij van draad bij de bodem van het gat. Ten minste meer dan twee pitches. Het punt hiervoor is dat het draaiinstrument 2 zones heeft. De eerste is voor "insnijden". De initiële diameter van het instrument is hetzelfde als de binnenste diameter van de draad en het groeit geleidelijk naar de buitendiameter zodat het instrument een beetje meer snijt met elke draai. De tweede zone is voor kalibratie. Het maakt de draad preciezer. Dus, het instrument heeft iets meer ruimte nodig om de laatste draaien van de draad volledig te snijden.
Derde. Kijk Naar Diepe Gaten
De algemene richtlijn is om het niet veel meer dan 3 diameters in lengte te houden. De reden is dat hoe dieper het gat, hoe langer de boor. Langere boormachines zijn minder rigide, meer geneigd om van de as af te dwalen en resulteren in een lage kwaliteit gat. Echter, voor dergelijke gaten, wordt de zogenaamde kanonboor gebruikt. Het kan gaten van praktisch elke lengte creëren maar het zal u meer kosten als u het moet gebruiken. Dus, als u diepe gaten in uw onderdeel heeft, misschien is het de moeite waard om ernaar te kijken. Bijvoorbeeld, overweeg de diameter te vergroten als dat mogelijk is. Alleen voor de prototype. Het zal u toestaan speciale instrumenten te vermijden maar het onderdeel kan zijn hoofdfunctionele kenmerken behouden.
Tip 2. Controleer De Zakken
Eerst. 90-graden Hoeken
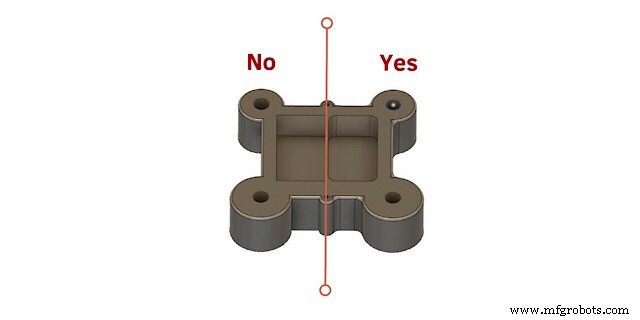
Mensen ontwerpen onderdelen met zakken. Die zakken hebben 90-graden hoeken. Maar meeste onderdelen in prototype technologie worden bewerkt met frees CNC centra. Dit betekent dat het onderdeel gecreëerd wordt door snippers van de staaf te snijden met een cilindrisch draaiend instrument. Dus, hoe kan het een 90-graden hoek in een begrenzte ruimte doen? Het antwoord is: Het kan niet. Om aan het ontwerp te voldoen, zal de fabrikant de vormmachine moeten gebruiken en de afronding afsnijden. In veel gevallen heeft u deze hoek niet nodig. Laat gewoon de afronding zijn. Het afvormen ervan is een heel additionele onnodige operatie.
Zeker, er zijn gevallen waar u een corresponderend onderdeel in de gleuf moet plaatsen. Maar misschien zou u moeten overwegen dezelfde afrondingen op het onderdeel dat ingevoegd zal worden te creëren? Ze maken het CNC programma niet harder of langer. Als dit geen optie is, ok. Maak een cylindrische uitsparing (kijk naar de afbeelding) van ten minste 1/3 van de zakdiepte. Het zal de fabrikant laten het onderdeel op een frees verwerken en het corresponderende vierkante onderdeel zal nog steeds passen.
Tweede. Vermijd Diepe Zakken
Ha, dit was mijn fout toen ik begon met bewerken. Ik deed een grote turbineblad en moest een stuk van de airfoil bewerken. Echter, de staaf die ik koos was te klein, dus de spanningsmiddelen waren vastgezet recht op de grenslijn van de airfoil. Vanwege zijn grootte en kromming, was de zak in het midden ervan tamelijk diep en aangezien ik nergens naartoe kon bewegen maar binnen de perimeter van de airfoil, of mijn spindel zou de spanningsmiddelen raken en het zou een catastrofe zijn, moest ik een 150 mm lange 10 mm frees kiezen. Als ik snijdiepte instelde op meer dan 0,3 mm, zou het net als een tak afbreken. 2 of 3 van hen verloren bij het frezen van die airfoils. Dus, de moreel is. Probeer kleine en diepe zakken te vermijden. Anders, wees klaar om wat instrumenten te kopen en te verliezen.
Derde. Vermijd Dunne Wanden
Dunne wanden zijn elke fabrikant zijn vijand. Bewerking omvat veel kracht en warmte. Dunne wanden worden echt beschadigd door die, dus als u enkele uitgezette elementen heeft om veel gewicht te vermijden, maak ze dikker en boor er enkele gaten in. Of maak dunne wanden dikker hoe dichter het bij zijn basis komt.
Tip 3. Controleer De Onderdelvereisten
Veel ontwerpers denken dat hoe preciezer het onderdeel is of hoe fijner de oppervlakteafwerking, hoe beter. Dit is een grote misvatting. Zeker, geslepen en gepolijste onderdelen zien geweldig uit, stralend en zijn niet zo gevoelig voor corrosie, echter, ze produceren is een lang en kostbaar proces. Dit is waarom onderdeeltoleranties en oppervlakteafwerkingen gedifferentieerd zijn.
Eerst. Controleer De Oppervlakteafwerking
In productietechniek, worden alle onderdeeloppervlakken verdeeld in twee categorieën. Functionele en secundaire. Functionele Oppervlakken bepalen de operatie van het onderdeel in het mechanisme, bijv. de binnenste centrale gat van het autowiel is een functioneel oppervlak omdat het op het chassis gemonteerd is. Die oppervlakken zijn meestal de meest precieze en fijne oppervlakken van het onderdeel. Dat is logisch. Ze weerstaan alle belastingen en doen al het werk.
Secundaire oppervlakken, aan de andere kant, dienen als bemiddelaar tussen de functionele oppervlakken of zijn nodig voor de kracht van het onderdeel (ze voegen dikte toe). Dit is waarom er geen punt is in, alle oppervlakken fijn te maken. U zult gewoon 5 keer meer betalen voor uw onderdeel.
Tweede. Controleer De Toleranties
Dus, het verhaal hier is hetzelfde. Waarom zich zorgen maken over alle oppervlakken slijpen en afwerken tot 0,005 mm precisie als ze die voordelen niet zullen gebruiken. Bij het ontwerpen van een onderdeel, bepaal allereerst zijn functionele oppervlakken en focus op hen.
Conclusie
Er zijn miljoenen tips om bewerkingskosten te knippen. Sommige van hen omvatten correcte grootte positionering in de onderdeeltekening, andere omvatten het kiezen of creëren van oppervlakken om het onderdeel te fixeren. Er zijn methoden om bewerking te verbeteren zonder het ontwerp te wijzigen en veel andere complexe maatregelen. Echter, de persoon die het product ontwerpt hoeft ze niet te kennen. Een productieingenieur moet. Maar uw werkt voor een uitbestedingsbedrijf dus u moet een deel van zijn werk op het ontwerpstadium ten minste doen. Door deze tips te volgen, zult u de bewerkingstijd van uw prototype aanzienlijk verminderen.
CNC machine
- CNC-bewerkingskosten verlagen: Expert tips voor precisie-onderdelen
- 6061 Aluminium Begrijpen: Hoe Temper de Bewerkingsprestaties Beïnvloedt
- Messing vs. Aluminium Bewerken: De Blijvende Voordelen van Traditie
- CNC-plasma snijden onder de knie krijgen: Essentiële tips voor hoogwaardige sneden (Deel 5)
- 14 Bewezen ontwerpstrategieën om CNC-bearwerkingskosten te verlagen
- Factoren die CNC machining kosten beïnvloeden: Wat u moet weten
- 7 bewezen strategieën om aluminiumdeformatie in CNC-bewerking te voorkomen
- Aluminium bewerkbaarheid verbeteren: Tips voor schone sneden en sterkere onderdelen
- Professionele CNC-Bewerkingstips voor Titanium – Luchtvaart, Automotive & Meer
- CNC Bewerkingskosten Begrijpen: Belangrijkste Factoren en Optimalisatie
- Hoe precisie CNC-bewerkingskosten worden bepaald – Kernfactoren uitgelegd