



Hoge-Snelheid Frezen Beheersen: Bewezen Gereedschapsstrategieën & Machine Instelling voor Premium Afwerkingen
Er zijn zoveel meningen over hoge-snelheid frezen met kleine freesgereedschappen en hun juiste gebruik in de productieindustrie als er moeren en bouten zijn. Het voordeel van hoge-snelheid frezen is dat het lagere snijbelasting en spantempo's toestaat, wat betere oppervlakteafwerkingen produceert. In onze wereld van hoge snelheid, hoge tolerantie, hoge productie bewerking is er een huwelijk van veel punten om een perfect deel te creëren. Bij DATRON promoten we een strategie van de juiste DATRON Machine configuratie, materiaalspanning en snijgereedschappen met geoptimaliseerde snelheden en voeders om deze strategie te definiëren.
5 Must Haves voor Succes in Hoge-Snelheid Frezen:
- Trillingsvrije hoge-snelheid/frequentie spindel
- Rigide en trillingsvrije X, Y en Z as
- Rigide, volledige ondersteuning, trillingsvrije werkspanning.
- Trillingsvrije gereedschappen
- Geoptimaliseerd programma met juiste voeders en snelheden
Deze discussie zal het vierde item betreffen, gereedschappen.
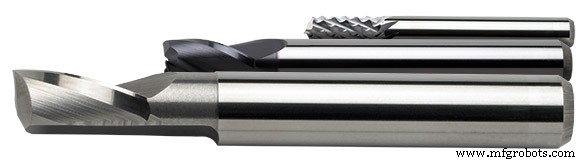
Dus uw werkplaats heeft de investering gedaan in een hoge-snelheid freesmachine en u bent een programma voorgeschoteld om te draaien. Het kan een teststuk zijn, of verschillende, of een productierun van honderden. Er is geen vraag of de freesmachine zal presteren, dat proces werd bevestigd vóór de aankoop. Dus, werkspanning en gereedschappen zullen het succes van dit stuk maken of breken.
Voor de discussie zullen we aannemen dat de andere vier punten hierboven zijn voldaan (trillingsvrije snelheids/frequentie spindel, trillingsvrije X Y en Z as, rigide volledige ondersteuning trillingsvrije werkspanning, geoptimaliseerd programma) dus laten we Hoge-Snelheid Frees Gereedschapsstrategieën bespreken.
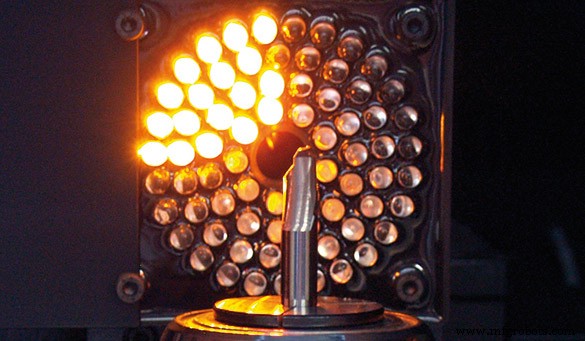
Samenstelling van Hoge-Snelheid Freesgereedschappen
Hoge-snelheid staal of hardmetaal? We kunnen allemaal het eens zijn dat trilling een doder is en nog meer in hoge-snelheid frezen. De operatie bij hogere snelheden en voeders om productie, kostenperimeters te halen en de beste afwerking te bereiken dicteert de meest rigide en trillingsvrije gereedschapping. Er is potentiële buiging met hoge-snelheid staal gereedschapping en trilling bij hoge snelheidssnelheden. Dus, de noodzaak voor rigide gereedschapping wijst naar hardmetaal … hoogwaardig, massief, micro-korrel hardmetaal gereedschapping.
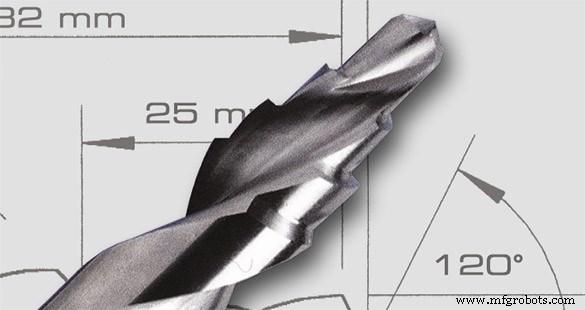
Ontwerp van Hoge-Snelheid Freesgereedschappen
Het geometrische ontwerp van hoge-snelheid hardmetaal gereedschappen, en specifiek DATRON Gereedschappen, staan toe voor de meest bekwame en schone snede van materiaal bij hoge snelheid en voedsnelheden. Dit zou zware ruwfreeskundens toestaan die een volledig gevormde span creëren zonder krul, wat de volledige snijenergie van de spindel in materiaalverwijdering zet.
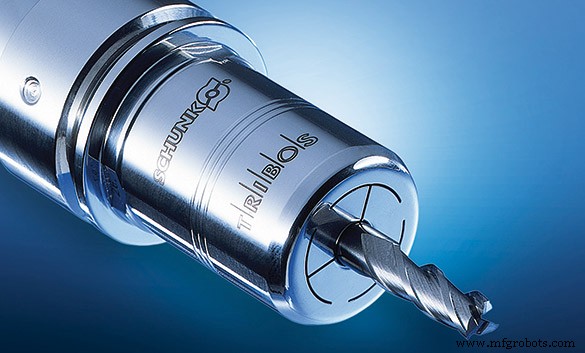
Spanning van Hoge-Snelheid Freesgereedschappen
Vervolgens komt de juiste spanning van het gereedschap. Trilling in gereedschappen is meestal een resultaat van gereedschappen niet gemaakt voor hoge-snelheid frezen, onjuist gebalanceerde gereedschappen of gereedschappen verkeerd gespannen. Zowel met direct shank spindels als gebalanceerde gereedschaphouders voor HSK-spindels kan trillingsvrij snijden worden bereikt. Het correct laden van het gereedschap (direct shank gereedschappen met messing stopring of HSK gereedschaphouders) vereist een ruimte van 20% of 4-6mm tussen de top of uittapering van de snee tot de stopring of HSK gereedschaphouder. Dit stelt de spannen in staat om vrij van het gereedschap weg te bewegen tijdens het frezen. Echter, er moet slechts ongeveer 80% van de schacht de directe klemcollet of HSK gereedschaphouder vullen. De top van het gereedschap mag niet in contact komen met de top van de collet of HSK gereedschaphouder. Dit kan schade aan uw spindel veroorzaken.
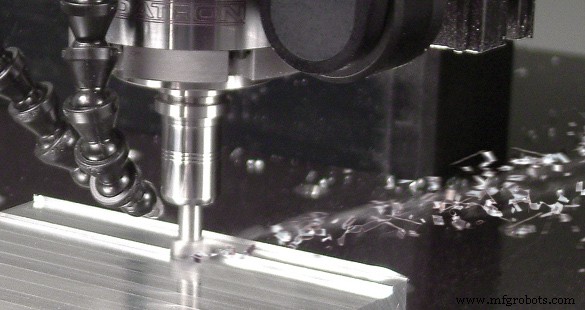
Voeders en Snelheden voor Hoge-Snelheid Freesgereedschappen (Plus Spanverwijdering)
Nu komt het leuke deel. Wat is de beste snelheid en voedsnelheid? En voor welk type spanverwijdering moet u voor uw programma hebben?
Algemeen gesteld zal de freesstrategie met hoge-snelheid frezen niet hetzelfde pad volgen als een conventionele, commodity (niet-hoge-snelheid) freesmachines. De mogelijkheid om kleinere gereedschappen sneller, schoner en bij hoge voedsnelheden te gebruiken, staat toe voor meerdere passen met een kortere cycletijd dan standaard commodity bewerkingspraktijken. De hoge afwerking verwijdert de noodzaak voor toegevoegde tweede en derde stap processen die normaal nodig zijn in commodity machine frezen.
Met dit in gedachten zal uw strategie een selectie van gereedschappen omvatten die uw meest gangbare freespraktijken zullen halen. Het stelt u ook in staat om de voeder en snelheidssnelheid van de geselecteerde gereedschappen "in te stellen" en te zoeken naar de beste snelheid en voedersnelheid voor elk gereedschap en freesoperatie. Dit kan op verschillende manieren gedaan worden: Tap Testen, Trilling Testen, Octaaf (harmonische toon) Testen of de oudmodige Proef en Fout methode. Het einddoel is de beste voeder en snelheidssnelheden voor de beste resultaten te vinden. De meerderheid van succesvolle DATRON-operators zal de Proef en Fout methode gebruiken.
Gepubliceerde Snelheid (rpm) en Voeder (snijweg) zijn goede startpunten maar zijn slechts startpunten. U moet de machine, spindel, materiaal en gereedschap overwegen? Onthoud dat het een huwelijk is van verschillende factoren om uw strategie te maximaliseren: hoge snelheid/frequentie spindel, rigiditeit en toleranties van X Y en Z as, rigide werkspanning. Type gereedschap (geometrisch ontwerp, diameter, snee, lengte en gereedschapsspanning) en diepte van pas zullen allemaal de voeder en snelheidssnelheid beïnvloeden.
Er zijn ook een paar anomalieën in hoge-snelheid frezen. In hoge-snelheid frezen zijn klontering en trilling een doder en vertellen de operator meestal om de snelheid en/of voedersnelheid te verlagen. Echter in de hoge-snelheid freesgemeenschap zijn er veel gevallen waar het opdraaien, het verhogen van de snelheidssnelheid wat toestaat voor een betere voedersnelheid, betere spanlading, het probleem eigenlijk oplost.
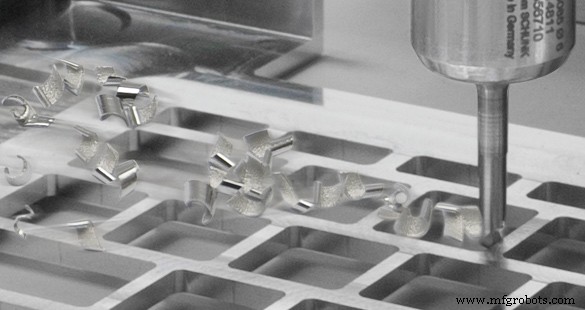
Controleren van de Spanlading
Spanlading is de daadwerkelijke dikte van de span die geproduceerd wordt in het bewerkingsproces. Het is een weerspiegeling van de combinatie van de freesvoedersnelheid (bewegen in het materiaal) en snelheidssnelheid (hoe snel het draait; RPM). Te hoge spanlading zal een ontevredenende randaafwerking en/of deelverplaatsing veroorzaken door verhoogde snijddruk. Het zal hogere stress op de spindel en het gereedschap plaatsen (risico op breuk) en zeker hogere slijtage op het gereedschap veroorzaken … wat uiteindelijk de bruikbare levensduur verkort. De noodzaak voor een goede spanlading helpt de hoofdoorzaak voor gereedschapsverlies te verminderen: Warmte. De warmte wordt gecreëerd door de wrijving van de snijactie van het gereedschap, snijrand tot materiaal. Met de juiste evacuering van de span komt de vrijmaking van warmte gegenereerd door de snijactie, wat mogelijke schade aan het gereedschap vermindert.
Spanlading wordt gemeten in duizendsten van een inch (bijv. 0,010) en wordt beïnvloed door de spindelsnelheid en de voedsnelheid van een CNC-machine. Aantal sneden, sneelengte, schachtdiameter en snijdiepte zullen ook een effect hebben op de spanlading. Het aantal snijranden op een gereedschap bepaalt hoe de spanlading verdeeld wordt. Een eensnijdig gereedschap biedt de hele spanlading tijdens een omwenteling, terwijl een dubbele snee gereedschap de lading over twee randen verdeelt en zo verder.
Formule voor het Bepalen van Spanlading:
spanlading = voedersnelheid / (rpm x #snijranden)
Manipuleren van de Spanlading:
Om Spanlading te Verhogen:
- Verhoog de voedersnelheid
- Verminder de RPM
- Gebruik minder sneden
Om Spanlading te Verminderen:
- Verminder de voedersnelheid
- Verhoog de RPM
- Gebruik meer sneden
Voor uw referentie het spanbereik voor DATRON Frezen zal zijn:
1mm Dia = .01mm (.000394)
20mm dia = .15mm (.7874)
Dit hangt sterk af van schachtdiameter en sneelengte. Gebruik altijd de kortste sneelengte voor de freesdieptevereiste. Het vertragen van productie om de extra kosten van een gereedschap te vermijden is zelden gerechtvaardigd.
Spanladingsvermogen wordt ook beïnvloed door het geometrische ontwerp van de fabrikant. Daarom is het altijd vereist om vertrouwd te zijn met de specificaties van de fabrikant voor het gereedschap.
Tot slot, stel de beste snelheid en voeder in in de echte wereld toepassing. Kijk en Luister. De afwerking van het materiaal en de toon die de spindel maakt met het gereedschap tijdens de operatie zullen een goede indicatie geven of u in de juiste of verkeerde richting gaat. Het testen van de gereedschappen vóór het specificeren ervan in productie geeft u de "snijrand" voor uw toepassing. Weten wanneer de trilling van het gereedschap geïntroduceerd wordt (bij welke snelheid) stelt u in staat om de gereedschapsoperatie zo dicht mogelijk bij deze te brengen zonder de verwoestende resultaten te introduceren. Dit geeft u de mogelijkheid om het gebruik van het gereedschap, de machine, de spindel en het programma te maximaliseren om het beste deel en de beste afwerking te frezen.
CNC machine
- Hoogsnelheidsmachine voor uitgebreid metaal: Precisie & Efficiëntie
- Expert Gids voor het Kiezen van de Juiste Freesgereedschappen voor Optimale Prestaties
- Hogesnelheidsmachines Uitgelegd: Kenmerken & Industriële Impact
- Rapid Prototyping Revolusioneren met AFPM
- High-Speed 3D-Printen met de AION500 MK3 - Ongeëvenaarde Snelheid, Precisie en Kracht
- CNC-frezen onder de knie: complete handleiding voor bediening en instelling
- High Efficiency Milling (HEM) onder de knie krijgen: Technieken en voordelen
- Trochoidal Milling onder de knie krijgen: Een uitgebreide gids
- Prestaties van high-balance frezen maximaliseren: Tips voor levensduur en precisie
- Effectieve Technieken om Gereedschapsafbuiging in CNC-bewerking te Minimaliseren
- GT-32 Hogesnelheid CNC Draaibank – Precisie, Rigiditeit, en Snelheid