



Tolerantie stapeling onder de knie krijgen: Bewezen best practices voor precisie en kostenefficiëntie
Tolerantie stapeling, ook bekend als tolerance stack-up, verwijst naar de combinatie van diverse deeldimensie toleranties. Nadat een tolerantie geïdentificeerd is op de dimensie van een deel, is het belangrijk om te testen of die tolerantie zou werken met de tool's toleranties: ofwel de bovenkant of onderkant. Een deel of samenstel kan on nauwkeurigheden ondervinden wanneer de toleranties incorrect opgestapeld zijn.
Het belang van toleranties
Toleranties beïnvloeden direct de kosten en prestaties van een product. Strengere toleranties maken een bewerkt deel moeilijker te fabriceren en dus vaak duurder. Met dit in gedachten, is het belangrijk om een balans te vinden tussen fabricagebaarheid van het deel, zijn functionaliteit, en zijn kosten.
Tips voor succesvolle tolerantie stapeling
Vermijd toleranties die onnodig klein zijn
Zoals hierboven vermeld, leiden strengere toleranties tot hogere productiekosten omdat het deel moeilijker te maken is. Deze hogere kosten zijn vaak te wijten aan de verhoogde hoeveelheid geschrooten delen die kunnen optreden wanneer dimensies buiten tolerantie bevonden worden. De kosten van hoogwaardige toolhouders en tooling met strengere toleranties kunnen ook een extra kostenpost zijn.
Daarnaast zullen onnodig kleine toleranties leiden tot langere productietijden, aangezien meer werk gaat in om ervoor te zorgen dat het deel aan strikte criteria voldoet tijdens bewerking, en na bewerking in het inspectieproces.
Wees voorzichtig om een deel niet over te dimensioneren
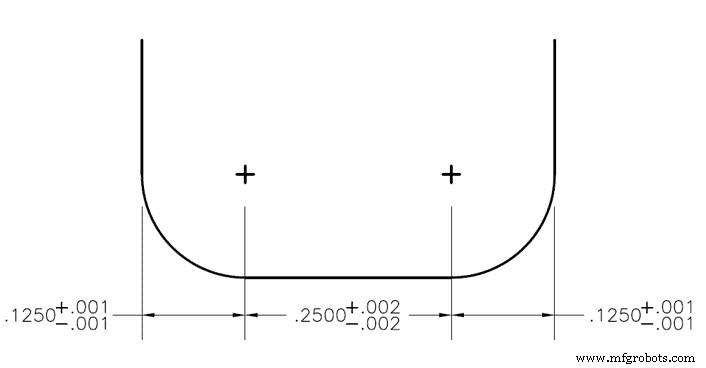
Wanneer een boven- en onder-tolerantie op elk kenmerk van een deel gelabeld is, kan over-dimensionering een probleem worden. Bijvoorbeeld, een hoekradius frees met een rechter en linker hoekradius kan een tolerantie van +/- .001" hebben, en het vlak ertussen heeft een .002" tolerantie. In dit geval zou het tolerantievenster voor de freesdiameter +/- .004" zijn, maar wordt vaak miscalculeerd tijdens de deeldimensionering. Verder, het plaatsen van een tolerantie op deze oproep zou het over-gedimensioneerd maken, en dus moet de referentiedimensie "REF" de plaats van de tolerantie innemen.
Benut statistische tolerantie analyse:
Statistische analyse kijkt naar de waarschijnlijkheid dat alle drie toleranties onder of boven de gedimensioneerde gleufbreedte zouden zijn, gebaseerd op een standaarddeviatie. Deze waarschijnlijkheid wordt vertegenwoordigd door een normale kansdichtheidsfunctie, wat te zien is in figuur 2 hieronder. Door alle waarschijnlijkheden van de verschillende delen en dimensies in een ontwerp te combineren, kunnen we de waarschijnlijkheid bepalen dat een deel een probleem zal hebben, of volledig zal falen, gebaseerd op de dimensies en toleranties van de delen. Over het algemeen wordt deze analysemethode alleen gebruikt voor samenstellingen met vier of meer toleranties.
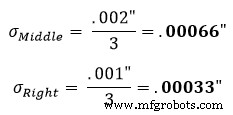
Voordat je een statistische tolerantie analyse begint, moet je een tolerantieverdelingsfactor berekenen of kiezen. De standaardverdeling is 3. Dit betekent dat de meeste data (of in dit geval toleranties) binnen 3 standaarddeviaties van het gemiddelde zullen zijn. De standaarddeviaties van alle toleranties moeten gedeeld worden door deze tolerantieverdelingsfactor om ze te normaliseren van een verdeling van 3 naar een verdeling van 1. Eenmaal dit gedaan is, kan de root sum squared genomen worden om de standaarddeviatie van de samenstelling te vinden.
Denk eraan als een kop koffie gemaakt met 3 verschillende bonengroottes. Om een heerlijke kop joe te maken, moet je eerst alle bonen naar dezelfde grootte malen zodat ze aan het koffiefilter toegevoegd kunnen worden. In dit geval zijn de bonen de standaarddeviaties, de maler is de tolerantieverdelingsfactor, en het koffiefilter is de root sum squared vergelijking. Dit is noodzakelijk omdat sommige toleranties verschillende verdelingsfactoren kunnen hebben gebaseerd op de strakheid van het tolerantiebereik.
De statistische analysemethode wordt gebruikt als er een vereiste is dat de gleuf .500" breed moet zijn met een +/- .003" tolerantie, maar er geen behoefte is aan de radii (.125") en het vlak (.250") om exact te zijn zolang ze in de gleuf passen. In dit voorbeeld hebben we 3 bilaterale toleranties met hun standaarddeviaties al beschikbaar. Aangezien ze bilateraal zijn, zou de standaarddeviatie van het gemiddelde simpelweg de + of – tolerantiewaarde zijn. Voor de buitenste radii zou dit .001" zijn en voor het middelste vlakgebied .002".
Voor dit voorbeeld, laten we de standaarddeviatie (σ) van elke sectie vinden met vergelijking 1. In deze vergelijking vertegenwoordigt de standaarddeviatie.
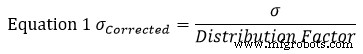
De standaardaanname is dat een deeltolerantie een +/- 3 normale verdeling vertegenwoordigt. Daarom zal de verdelingsfactor 3 zijn. Met vergelijking 1 op de linkersectie van figuur 1, vinden we dat de gecorrigeerde standaarddeviatie gelijkstaat aan:
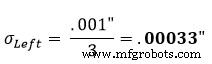
Dit wordt dan herhaald voor de middelste en rechtersecties:
Na het aankomen op deze standaarddeviaties, voeren we de resultaten in in vergelijking 2 om de standaarddeviatie van de tolerantiezone te vinden. Vergelijking 2 is bekend als de root sum squared vergelijking.
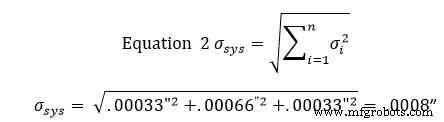
Op dit punt betekent het dat 68% van de gleuven binnen een +/- .0008" tolerantie zal zijn. Deze tolerantie vermenigvuldigen met 2 resulteert in een 95% betrouwbaarheidsvenster, waar vermenigvuldigen met 3 resulteert in een 99% betrouwbaarheidsvenster.
68% van de gleuven zal binnen +/- .0008" zijn
95% van de gleuven zal binnen +/- .0016" zijn
99% van de gleuven zal binnen +/- .0024" zijn
Deze betrouwbaarheidsvensters zijn standaard voor een normaal verdeelde set datapunten. Een standaardnormale verdeling is zichtbaar in Figuur 2 hierboven.
Statistische tolerantie analyse moet alleen gebruikt worden voor samenstellingen met meer dan 4 getolereerde delen. Veel factoren waren niet meegerekend in deze eenvoudige analyse. Dit voorbeeld was voor 3 bilaterale dimensies wier toleranties representatief waren voor hun standaarddeviaties van hun gemiddeldes. In standaard statistische tolerantie analyse komen andere variabelen in spel zoals hoeken, uitloop, en parallelisme, die correctiefactoren vereisen.
Wist je dat Harvey Performance Company merken partner zijn met de industrie's toonaangevende CAM software leveranciers om tooling bibliotheken te leveren?
Klik hier om meer te weten te komen
Ergste geval analyse gebruiken:
Ergste geval analyse is de praktijk van het optellen van alle toleranties van een deel om de totale deeltolerantie te vinden. Bij het uitvoeren van dit type analyse, wordt elke tolerantie ingesteld op zijn grootste of kleinste limiet in zijn respectieve bereik. Deze totale tolerantie kan dan vergeleken worden met de prestatielimieten van het deel om ervoor te zorgen dat de samenstelling correct ontworpen is. Dit wordt typisch gebruikt voor slechts 1 dimensie (alleen 1 vlak, dus geen hoeken betrokken) en voor samenstellingen met een klein aantal delen.
Ergste geval analyse kan ook gebruikt worden bij het kiezen van het juiste snijgereedschap voor je klus, aangezien de tool's tolerantie bij de deeltolerantie opgeteld kan worden voor een ergste geval scenario. Eenmaal dit scenario geïdentificeerd is, kan de freeskundig of ingenieur de passende aanpassingen maken om het deel binnen de op de tekening gespecificeerde dimensies te houden. Het moet opgemerkt worden dat het ergste geval scenario zelden ooit in daadwerkelijke productie voorkomt. Hoewel deze analyses duur kunnen zijn voor productie, biedt het vrede van geest aan freeskundigen door te garanderen dat alle samenstellingen correct zullen functioneren. Vaak vereist deze methode strakke toleranties omdat de totale stack-up bij maximale condities het primaire kenmerk is dat in ontwerp gebruikt word. Strengere toleranties verergeren productiekosten door de verhoogde hoeveelheid schroot, productietijd voor inspectie, en kosten van tooling gebruikt op deze delen.
Voorbeeld van ergste geval scenario in context tot figuur 1:
Vind de onderste specificatielimiet.
Voor de linker hoekradius
.125" - .001" = .124"
Voor het vlakke gedeelte
.250" - .002" = .248"
Voor de rechter hoekradius
.125" - .001" = .124"
Tel al deze bij elkaar op tot de onderste specificatielimiet:
.124" + .248" + .124" = .496"
Vind de bovenste specificatielimiet:
Voor de linker hoekradius
.125" + .001" = .126"
Voor het vlakke gedeelte
.250" + .002" = .252"
Voor de rechter hoekradius
.125" + .001" = .126"
Tel al deze bij elkaar op tot de onderste specificatielimiet:
.126" + .252" + .126" = .504"
Trek de twee af en deel dit antwoord door twee om de ergste geval tolerantie te krijgen:
(Bovengrens – Ondergrens)/2 = .004"
Daarom is het ergste geval scenario van deze gleuf .500" +/- .004".
CNC machine
- Bewezen Shutdown Risicomanagement Strategieën Voor Betrouwbare Operaties
- Top excavator-veiligheidspraktijken: bescherm uw bemanning en apparatuur
- Meesterwording in Spuitgieten: Expert Best Practices op Molding 2019
- Optimaliseren van Robotkabelbeheer: Best Practices voor Piekefficiëntie
- 5 bewezen best practices om efficiëntie te maximaliseren met transport telematica
- Power Plane PCB's: Bewezen best practices voor superieure prestaties
- Marketing Voor De Productiesector: Bewezen Best Practices Voor 2019 Succes
- Hoe Toleranties Ontwerp, Productie en Kosten Beïnvloeden
- Hydraulische Olie Onderhoud: Bewezen Praktijken Voor Betrouwbaarheid En Prestaties
- Synthetische Monitoring Meesteren: Bewezen Best Practices Voor Betrouwbare SaaS- & Webprestaties
- Bewezen Cloud-Native Strategieën voor Bedrijfswendbaarheid en Kostenbesparing