



Anodiseren: Duurzame, Beschermende en Indrukwekkende Metaalafwerkingen

Het anodisatieproces maakt de vorming van een brillante, stabiele en duurzame oxidelaag op bepaalde metalen mogelijk, wat slijtage en corrosieschade aan het onderliggende metalen substraat minimaliseert. De dikke anodische oxidelaag fungeert ook als een effectieve basis voor het aanbrengen van een extra gekleurde coatinglaag om de oppervlaktebescherming, glans en esthetiek van een substraat verder te verbeteren.
Hier bekijken we anodiseren, hoe het werkt en waarom het de voorkeur metaalafwerkingsproces is voor aluminium, titanium en vergelijkbare metalen en legeringen.
Het Anodisatieproces
Anodiseren omvat een electrochemisch proces dat de capaciteit van metalen oppervlakken om zuurstof te absorberen verbetert, door het oppervlak te dompelen in een zuuroplossing en een spanningsbron aan te sluiten over het te anodiseren metalen voorwerp.
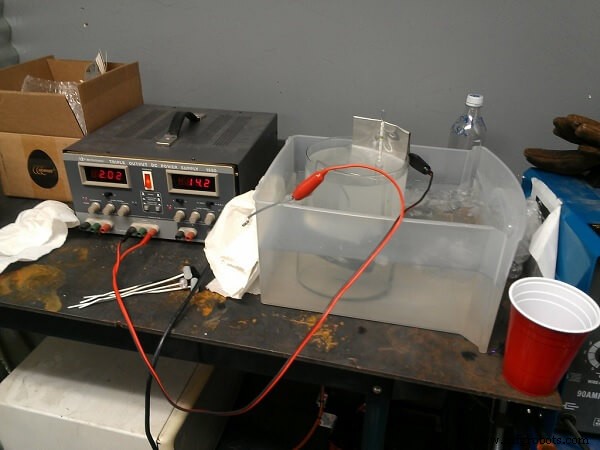
Bron: Jasper Nance
Dus maakt de anodische oxidatie van metalen zoals aluminium, zink, cadmium, magnesium en titanium en hun legeringen de creatie mogelijk van een harde laag van hun respectieve metallische oxide (bijv. aluminiumoxide, magnesiumoxide, titaniumoxide, etc.). Deze stabiele oxiden hechten sterk aan het metalen substraat zonder de neiging te vlagen of af te vallen die waargenomen wordt in het geval van ferrose oppervlakken die roesten tijdens oxidatie. (Voor een inleiding tot anodiseren en andere methoden, lees De 5 Meest Voorkomende Soorten Metaalcoatings die Iedereen Moet Kennen.)
Classificaties van Anodiseren
Er zijn verschillende anodisatieclassificaties:
Hard anodiseren
Het hard anodisatieproces maakt de vorming van een oxidefilm van grotere dikte mogelijk, die over het algemeen in de orde is van twintig micrometer tot honderd (of meer) micrometer. De hogere oxidefilm-dikte wordt bereikt door de DC-spanning en de concentratie van het zuur te verhogen, terwijl het bad bij lagere temperaturen wordt gehouden.
Hard anodiseren creëert een superieure corrosiebestendige laag die hard is en slijtvaste. Bijvoorbeeld, aluminium geanodiseerd in een oplossing van zwavelzuur bij een temperatuur van 5 °C (41 °F) creëert een dikke laag van hard anodisch oxide met een doffe grijze kleur, terwijl bij een badtemperatuur van 20 °C (68 °F) de zwavelzuuroplossing een zachte en dunne anodische film creëert.
Zwavelzuur anodiseren
Het proces van zwavelzuur anodiseren maakt de vorming van precies gecontroleerde diktes van anodische oxidefilms op het metalen substraat mogelijk. De gewenste kleurfinish wordt verkregen door een additionele kleurbehandeling. De precieze dikte wordt bereikt door de keuze van spanning, badtemperatuur en de samenstelling van de zuuroplossing. Voor aluminiumanodisatie wordt een zwavelzuurbadoplossing veel gebruikt.
Chroomzuur anodiseren
Chroomzuur anodiseren is de hoofdbekering als er een vereiste is dat de algehele vermoeidheidssterkte van het product niet afneemt door het proces. De anodisatielaagdikte is tussen één tot 10 micrometer. Dit is geen voorkeursmethode als de kleurconsistentie van het buitenoppervlak belangrijk is, omdat een erg dunne oxidelaag geen basis kan zijn voor consistente kleuring.
Aluminiumlegeringen die gebruikt worden voor hun hoge sterkte in vliegtuigen worden vaak geanodiseerd door chroomzuur anodiseren. Echter, het proces is niet milieuvriendelijk omdat het chroom (VI) bevat, wiens gebruik beperkt is door regulaties vanwege de toxiciteit.
Wit anodiseren
Het wit anodisatieproces is bestudeerd voor de geschiktheid in ruimtevaarttoepassingen omdat het een oxidefilm produceert met een lage zonnestralingsabsorptiewaarde. In dit type anodiseren bestaat de oplossing uit natriummolybdaat, glycerol, melkzuur en zwavelzuur. Optimale filmdikte en optische kleurconsistentie worden bereikt door de impact te bestuderen van alternatieve formuleringen van badoplossingen, DC-spanning, stroomdichtheid, badtemperatuur en de duur van anodiseren.
Silicium anodiseren
Wanneer de legering silicium bevat, is de resulterende laag meer slijt- en corrosievaste, alhoewel het een kenmerkende grijze en opake kleur heeft. Dit type anodiseren wordt niet voor decoratie gebruikt, maar voor onderdelen die niet zichtbaar zullen zijn.
Titanium anodiseren
Titanium anodisatie wordt uitgevoerd in een verdund bad van zwavelzuur terwijl een vaste waarde van DC-spanning wordt toegepast. De impact van procesvariabelen zoals procesduur, zuuroplossingsformulering, badtemperatuur en stroomdichtheid op de anodische oxidefilm-dikte en kleureigenschappen is bestudeerd om het titanium anodisatieproces te optimaliseren. (Gerelateerde lezing: 5 Dingen om te Weten en Begrijpen Over Titanium Corrosie.)
Orthopedische titaniumlegering anodisatie
Anodiseren is een methode om een nano-structuur anodische oxidefilm te vormen op de oppervlakken van titaniumlegeringen die gebruikt worden voor biomedische implantaattoepassingen. In dit proces is de fijnafstelling van oxidelaagdikte en andere kenmerken zoals topografie van de poriën die de laag constituenten mogelijk.
Titaniumlegering-gebaseerde orthopedische implantaten worden gekleurd gecodeerd door anodisatie in een zwavelzuuroplossing. Een studie gaf aan dat als het kleurgecodeerde implantaat opnieuw geanodiseerd wordt in een hydrofluorumzuuroplossing, het implantaat potentiëel vergrote botgroei bij de patiënt zou faciliteren.
Gestandaardiseerde kleurcodering van implantaten en apparaten gebruikt in tandheelkundige, orthopedische en andere toepassingen vergemakkelijkt snelle herkenning, nauwkeurige en snelle montage van componenten en vereenvoudigt medische procedures. Dit voordeel is ook toepasbaar op de montage van geanodiseerde (kleurgecodeerde) titaniumlegeringscomponenten gebruikt voor luchtvaarttoepassingen.
Magnesium anodiseren
Magnesium anodisatie wordt uitgevoerd in een alkali-rijk elektrolyt. De badformulering zorgt ervoor dat de film die op het oppervlak gevormd wordt, hoge corrosieweerstand, zoutwaterweerstand, slijtweerstand en een esthetische finish heeft.
De vorming van de anodische oxidefilm van magnesium wordt direct beïnvloed door de spanning. Anodiseren van magnesium bij een lage toegepaste spanning maakt een oxidefilm met onvoldoende corrosiebescherming niet mogelijk, dus hogere DC-spanningen zijn nodig. Nieuwe anodisatieprocessen hebben gontladingsenergie geadopteerd om een slijtvaste keramische oxidefilm op magnesiumsubstraten te produceren. (Keramische coatings worden besproken in het artikel Top 5 Toepassingen voor Keramische Coatings.)
De Chemie van Anodiseren
Tijdens het anodisatieproces wordt een DC-spanning toegepast tussen een metalen werkstuk (bijv. aluminium) en een metalen kathode (vaak zink wordt gebruikt als kathode). De waterdeeltjes van de zuuroplossing breken af bij de anode, waardoor zuurstof wordt gegenereerd die bij de anode wordt verzameld. Rijk aan zuurstof reageert het aluminium tot aluminiumoxide (Al2O3).
2Al + 3H2O → Al2O3 + 6H+ + 6e-
Een dunne laag aluminiumoxide wordt snel op het substraat gevormd en een dikker oxidefilm van porieuze structuur wordt langzamer gevormd. Op het oppervlak van aluminium kan al een dunne laag anodisch oxide aanwezig zijn, maar deze dunne laag is vatbaar voor schade en kan geen sterke corrosie- en slijtweerstand garanderen.
Anodiseren verbetert de dikte en andere kenmerken van de anodische oxidefilm volgens de vereisten. Deze anodische oxidefilmparameters kunnen worden afgestemd op de specifieke dienstomstandigheden (zoals in de chemische industrie of in de nabije van kustgebieden). Wanneer de porositeit van de oxidefilm niet acceptabel is, kan een niet-porieuze film worden gecreëerd door anodiseren in een niet-zure neutrale bad.
Pre-proces Behandeling
Voorbereidende behandeling voor anodiseren omvat grondige reiniging en etsen. Omdat werkstukken in vervuilde toestand kunnen worden ontvangen, is een goede reiniging vereist. Etsen kan in een oplossing van natriumhydroxide gedaan worden. Goed geetste oppervlakken zullen na de anodisatie geen oppervlaktedefecten zoals schrammen onthullen.
Na-verwerking Kleuring en Zegeling
In het geval van magnesium, wordt anodiseren vaak gebruikt als voorbereiding voor een daaropvolgende kleur- of schilderproces. Vaak worden kleurstoffen gebruikt voor het kleuren van geanodiseerde oppervlakken en een coating van polytetrafluoroetheen (PTFE) wordt gebruikt om slijtweerstand te verbeteren en wrijving te verminderen. Kleuring wordt gebruikt om gegarandeerde identificatie te faciliteren en esthetiek te verbeteren.
Een daaropvolgend zegelingsproces stoppt de poriën, wat bijdraagt aan de stabiliteit van de anodische oxidefilm zodat het slijtage en corrosie geassocieerd met zoutwaterspattering en de diepe oceaanomgeving kan weerstaan.
In het geval van titanium anodiseren is er geen afzonderlijk kleurproces, omdat kleurafwerking bereikt wordt door de anodisatieprocesparameters direct fijn af te stellen.
Voor aluminium anodiseren, wordt het werkstuk gereinigd en geetst voordat het in een zuuroplossing in een anodisatietank wordt geplaatst. Het wordt aangesloten als de anode en de negatieve pool wordt aangesloten op kathodeplaten (of staven) in het elektrische circuit. Stroom in het circuit zorgt ervoor dat het aluminiumsubstraat reageert met zuurstof vrijgekomen uit water om aluminiumoxide te produceren, wat sterk hecht aan het substraat. Poriën van anodisch aluminiumoxide worden diep in het oppervlak gevormd, wat een sterke barrièrefilm creëert die het oppervlak beschermt tegen corrosieve omgevingen. Zolang spanning wordt toegepast over de terminalen van het circuit, blijft de zuurstof penetreren en het aluminium oxideren, wat een dikker en sterkere barrièrefilm creëert. Zodra de ontworpen filmdikte bereikt is, wordt de stroom uitgeschakeld.
Als kleuring nodig is, wordt kleurstof in een apart vat bereid, en het geanodiseerde werkstuk wordt in het vat geplaatst na een waterafspoeling. Na kleuring wordt het geanodiseerde en gekleurde werkstuk in warm water geplaatst voor zegeling. Het zegelingsproces voegt toe aan de metalen glans en duurzaamheid van de esthetische kleuring. Omdat het oppervlak geetst is, worden de stralen van licht die op het gekleurde oppervlak vallen, deels gereflecteerd door de ongekleurde poriën en deels door de gekleurde poriën, wat de duurzame metalen glans van de gebruikte kleuring behoudt. Dit is waarom geanodiseerd aluminium zo populair is voor decoratieve toepassingen.
Belangrijkste Toepassingen van Geanodiseerde Metalen
Geanodiseerd titanium wordt gebruikt in medische apparaten en luchtvaarttoepassingen. Het voordeel van anodiseren van dit metaal is dat het de mechanische eigenschappen van het bulkmetaal niet wijzigt. Anodiseren vergemakkelijkt eenvoudige identificatie van de onderdelen en componenten tijdens montage en later gebruik.
Geanodiseerd aluminium is geschikt voor toepassingen in de buurt van een mariene omgeving, voor kozijnen en de fascia van grote gebouwen en commerciële complexen. Voor decoratieve en esthetische doeleinden moet de oxidefilm transparant zijn en niet grijsachtig. De badtemperatuur moet worden gecontroleerd waar een decoratieve afwerking gewenst is.
Geanodiseerde metalen worden ook gebruikt voor:
- Esthetische ornamenten, kunstwerken, architecturale structuren en onderdelen
- Automobiel- en vliegtuigcomponenten
- Luxe meubelen, sportuitrusting
- Keukenapparaten, voedingsproductiemachinecomponenten
- Componenten gebruikt in bouwconstructie
Anodisatieapparatuur
De DC-stroom die nodig is voor het anodisatieproces wordt geleverd door gelijkrichters. Jaren geleden werden motor-generator sets (MG sets) gebruikt om AC-stroom om te zetten in DC. De benodigde spanning kan variëren van 24 tot 70 volt DC. Modern stroomapparatuur kan gepulste stroom leveren, wat nodig is om anodische film met hogere corrosieweerstand te produceren. Een fabrikant beweert dat gepulste stroom (met microprocessor-gebaseerde controle) de productiesnelheid verhoogt met hogere stroomdichtheden terwijl de oppervlaktetemperaturen lager blijven, wat de belasting op koelvereisten vermindert.
Temperatuurcontroleapparatuur vereist een koelsysteem omdat het anodisatieproces warmte-energie produceert (exothermische electrochemische reactie) die geabsorbeerd moet worden zonder de badtemperatuur te laten stijgen.
Het elektrolyt wordt geroerd door een luchtblaassysteem zodat het hele bad een uniforme temperatuur heeft. Onttrekkingsapparatuur aan de anodisatietank verwijdert de waterstof en zuurmist die continu in de buurt van de kathode wordt geproduceerd.
Anodisatietanks kunnen als kathode gebruikt worden als ze met lood bekleed zijn. Meestal worden afzonderlijke kathodes over de hele lengte van de tank gepositioneerd, omdat het controleren van de anode-oppervlakte tot kathode-oppervlakte verhouding kritiek is in sommige typen anodiseren. Voor een zwavelzuurbad heeft een aluminiumkathode voordelen ten opzichte van een loodelektrode. Tanks van staal bekleed met neopreen rubber of zuurbestendige polymeren zijn doorgaans de voorkeur voor deze toepassing.
Anodisatie Definities en Methoden
Hoewel de chemische anodisatieprocedure hetzelfde is over alle toepassingen, verschillen de mechanische processen afhankelijk van de fysieke typen en vormen van gebruikte metalen:
Batch anodiseren omvat het dompelen van rekstukken in een reeks behandelingsvaten. Batch geanodiseerde objecten omvatten extrusies, platen of gebogen metalen stukken, gietwerk, kookgeschirr, cosmetische cases, zaklamp lichamen, en gefreesde aluminiumonderdelen, om er een paar te noemen.
Continu coilanodiseren omvat het continu afrollen van voorgerolde rollen en het doorlaten ervan door een reeks anodisatie-, ets- en reinigingstanks voordat ze weer opgerold worden voor verzending en fabricage. Deze technologie wordt gebruikt om verlichtingsarmaturen, reflectoren, lamellen, afstandhouders voor geïsoleerd glas, en continue daksystemen te maken uit hoog volume platen, folie en minder zwaar gevormde goederen.
Conclusie
Anodisatie is een metaalafwerkingsproces waarbij een metalen werkstuk wordt aangesloten als de anode en gedompeld in een elektrolyt van een chemische (zure) oplossing om een anodische oxidefilm op zijn oppervlak te vormen. Deze film is stabiel, bestendig tegen slijtage en corrosie, en werkt ook als basis voor eventuele verdere kleuring die nodig is voor identificatie of esthetische doeleinden.
Oxidefilmparameters worden beïnvloed door procesvariabelen zoals toegepaste DC-spanning, duur van het proces, elektrolytchemie en badtemperatuur. Terwijl geanodiseerde titaniumcomponenten gebruikt worden voor orthopedische implantaten, worden zowel geanodiseerde aluminium- als titaniumonderdelen gebruikt in kritieke luchtvaarttoepassingen. Daarnaast worden geanodiseerde metalen gebruikt voor tal van industriële en architecturale doeleinden omdat ze elegant, duurzaam en weerbestendig zijn.
Onderhoud en reparatie van apparatuur
- De Sleutel tot Betrouwbaarheidssucces: Cultuurverandering Boven Technologie
- Machinefalen voorkomen: De "morgen" mentaliteit in smeringonderhoud overwinnen
- Uw Carrière Ontbranden: De Kracht van Gepersonaliseerde Training
- Waar onderhouds- & betrouwbaarheidsleiders nu prioriteit aan geven
- De 5 Essentiële Doelen die Elke Projectmanager Moet Bereiken
- Optimaliseer Smeermanagement Voor Betere Betrouwbaarheid, Veiligheid En Duurzaamheid
- Top 4 bronnen voor expert Industrial IoT-inzichten deze zomer
- Verwarmde kleding: De toonaangevende smart textile-innovatie, experts onthullen
- Microsoft HoloLens debuut in China op 24 mei: Wat het betekent voor Mixed Reality
- Hoe zuurkleurstoffen stoffen transformeren: Toepassingen & voordelen
- De Wetenschap van Textielen: Diepgaande Duik in Zuur, Reactief, Leer en Directe Kleurstoffen