



De juiste freesmethode kiezen voor precisie-oppervlakte-afwerking
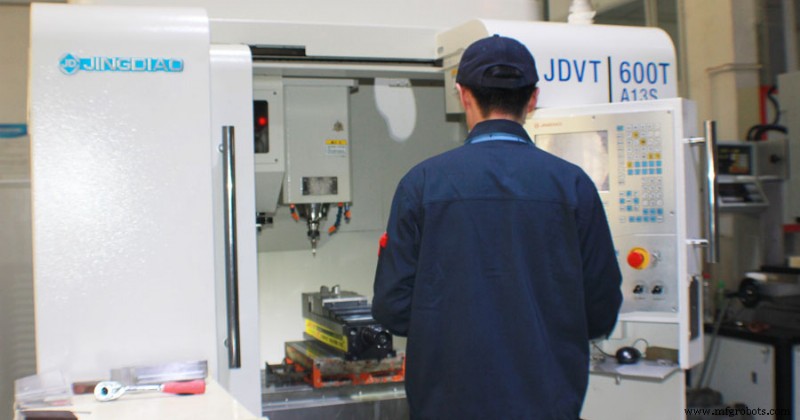
Het oppervlak van gefreeste onderdelen is niet meer dan vlak, vlakcontour, gekromd oppervlak, gat en draad, etc. De geselecteerde bewerkingsmethode moet compatibel zijn met de oppervlaktekenmerken van de onderdelen, de vereiste nauwkeurheid en oppervlakteruuwheid.
Analyse van oppervlaktebewerkingsschema
De enige bewerkingsmethode voor vlak, vlakcontour en oppervlak in boor- en freesbewerkingscentra is frezen. Na ruwfrezen kan de dimensionele nauwkeurigheid van het vlak IT12 ~ IT14 bereiken (met betrekking tot de afmeting tussen twee vlakken), en de oppervlakteruuwheid Ra-waarde kan 12,5 ~ 50 μm bereiken. Na ruw- en afwerken frezen, kan de dimensionele nauwkeurigheid van het vlak IT7 ~ IT9 bereiken, en de oppervlakteruuwheid Ra-waarde kan 1,6 ~ 3,2 μm bereiken.
1) Vlakcontourbewerking: Vlakcontour bestaat meestal uit rechte lijnen, bogen of diverse krommen. Drie-coördinaten CNC-freesmachine wordt meestal gebruikt voor twee-as en half-coördinaat bewerking.
2) Vast schuine vlakbewerking: Vast schuine vlak is een schuin vlak met een vaste hoek ten opzichte van het horizontale vlak. De volgende bewerkingsmethoden worden vaak gebruikt.
(1) Wanneer de afmeting van het onderdeel niet groot is, kan het na afvlakking met een schuine basisplaat worden bewerkt; Als de draaispindel van de werktuigmachine onder een hoek kan zwenken, kan het onder een geschikte vaste hoek worden geplaatst en met verschillende gereedschappen bewerkt. Wanneer de afmeting van het onderdeel groot is en de helling klein, wordt vaak de draadsnijmethode gebruikt.
(2) Voor het oppervlak van een positieve ronde tafel en schuine rib, kan het over het algemeen worden bewerkt met een speciale hoekvormfreeskop. Het effect is beter dan dat van zwenkhoekbewerking met een vijf-coördinaten CNC-freesmachine.
3) Er zijn twee veelvoorkomende bewerkingsschema's voor variabele schuine bewerking:
(1) Voor het variabele hoekoppervlak met kleine krommingsverandering, wordt de CNC-freesmachine met vier-coördinaten koppeling van X, Y, Z en A geselecteerd, en de eindfrees wordt gebruikt om de hoek te zwenken in de interpolatiewijze.
(2) Voor het variabele hoekoppervlak met grote krommingsverandering, is het moeilijk om te voldoen aan de bewerkingsvereisten door vier-coördinaten koppelingsbewerking. Het is het beste om de vijf-coördinaten koppelings CNC-freesmachine van X, Y, Z, A en B (of C draaias) te gebruiken voor zwenkhoekbewerking door booginterpolatie.
Analyse van gatbewerkingsmethode
Er zijn boren, uitboren, ahlen en draaien. Groot-diametergaten kunnen ook door middel van cirkelinterpolatie worden gefreesd.
1) Voor diameters groter dan φ30mm voor de bewerking van gaten met gegoten of gesmeede ruwgaten, wordt over het algemeen het schema van ruwdraaien, half-fijndraaien, gatfaseren en fijndraaien toegepast. Voor grotere gaten kan het schema van ruwfrezen en fijnfrezen met eindfrees worden toegepast. Wanneer er een lege sleuf is, kan de zaagbladfrees worden gebruikt om na half-fijndraaien en voor fijndraaien te fijnfrezen, of de draaimees kan worden gebruikt voor enkelgereedschap draaien, maar de efficiëntie van enkelgereedschap draaien is laag.
2) Voor diameters kleiner dan φ30mm gatbewerking van ruwgat zonder gat, neemt meestal het bewerkingsschema van het afvlakken van het eindvlak, boren van een centrumgat, boren van een uitbooring, faseren van een gatmond en ahlen. Voor kleine gaten met coaxialeitsvereisten, moet het bewerkingsschema van het afvlakken van het eindvlak, boren van een centrumgat, boren half, fijndraaien, faseren van een gatmond en fijndraaien (of ahlen) worden toegepast. Om de positie-nauwkeurheid van het gat te verbeteren, moeten het afvlakken van het eindvlak en het centrumgat vóór de boorstap worden gerangschikt. Het faseren van de gatmond moet na half-afwerking en voor afwerking worden gerangschikt om graten in het gat te voorkomen.
3) De bewerking van draad is gebaseerd op de gatdiameter. Over het algemeen wordt de draad met diameter tussen M6 ~ M20mm meestal bewerkt door tappen. Voor de draad met diameter kleiner dan M6mm, moet de bodemgat op het bewerkingscentrum worden bewerkt, en de draad getapt door andere middelen. Omdat de energiebesparende machine de bewerkingsstaat regelt door tappen op het bewerkingscentrum, is de kleine-diameter tap gemakkelijk te breken. Draden met een diameter van meer dan M20mm kunnen met een draaimes worden gedraaid.
Productieproces
- Arduino Tutorial 06: Arduino Verbinden met Processing via Seriële Communicatie
- Uitgebreide gids tot freesmachine-operaties
- CNC-freesmachines & methoden: precisie & automatisering
- Verticaal Bewerken Begrijpen: Definitie en Sleutelconcepten
- Horizontale freesmachines: Basis en het juiste model kiezen
- Expert Gids voor het Kiezen van de Juiste Freesgereedschappen voor Optimale Prestaties
- Precisie Freesmachines Begrijpen: Definitie en Sleutelkenmerken
- Hoe De Juiste Hydraulische Cilinder Te Kiezen: Een Uitgebreide Selectiegids
- Types Freesmachines: De Juiste Tool Kiezen voor Uw Project
- Belangrijkste Onderdelen van een Freesmachine Uitgelegd
- Frezen vs. Draaien: Belangrijkste Overeenkomsten Uitgelegd