



Precisie schuifmaat: Het essentiële gereedschap voor bewerkingsinspectie
Kwaliteit is de sleutel tot het succes van een bedrijf. Elke bewerkingsindustrie hecht grote waarde aan productkwaliteit. Daarom is het inspectie-instrument voor het product bijzonder belangrijk, dus vandaag zal ik je de schuifmaat introduceren, het basis inspectie-instrument in de bewerkingsindustrie.
In dit artikel zullen we de definitie, leesmethode, opslagmethode en voorzorgsmaatregelen van schuifmatten introduceren. Hopelijk helpt het je.
Schuifmaat Definitie
Schuifmaat (VERNIER CALIPER) is een apparatuur die gebruikt wordt om bewerkte onderdelen te controleren en te bevestigen in ruwbewerking en half-afwerking van bewerking, en om de afmetingen van bewerkte onderdelen met grote toleranties te meten. Het is een meetinstrument voor het meten van lengte, binnen diameter en buitendiameter, en diepte. De schuifmaat omvat een hoofddraad en een glijdende schuifmaat verbonden met de hoofddraad. De hoofddraad is meestal in millimeters. De schuif heeft 10, 20 of 50 afdeling. Volgens verschillende delingen, kunnen schuifmatten worden ingedeeld in 10-deling schuifmatten, 20-deling schuifmatten, 50-deling schuifmatten, enz. De schuif is 9mm voor 10 delingen, 19mm voor 20 delingen, en 49mm voor 50 delingen. Er zijn twee bewegende meetkaken op de hoofddraad en de schuif van de schuifmaat, namelijk de binnenmeetkak en de buitenmeetkak. De binnenmeetkak wordt meestal gebruikt om de binnen diameter te meten, en de buitenmeetkak wordt meestal gebruikt om de lengte en buitendiameter te meten. De minimum aflezingen zijn Er zijn twee typen: 0,05mm en 0,02mm.
Hoe De Schuifmaat Te Lezen
Bij het gebruik van een schuifmaat om de afmeting te meten, wordt de aflezing van de waarde uitgevoerd met twee schalen, de hoofddraad en de sub-schaal (schuifschaal).
・De schaal van de standaard sub-schaal (schuifschaal) is de schaal verkregen door de n-1 schaal van de hoofddraad in n gelijke delen te delen.
・De standaard sub-schaal (Schuifschaal) heeft twee typen: 1/20 en 1/50.
Hoe de schaal te lezen, zoals hieronder getoond
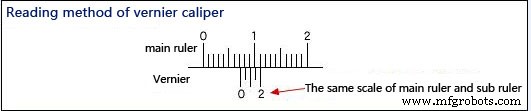
- Lees de schaalwaarde van de hoofddraad aangegeven door de sub-schaal “nul”.
→Op dat moment, omdat het tussen 7mm en 8mm ligt, moet de gemeten waarde (7+α)mm zijn.
- Vind het deel waar de hoofddraad en de sub-schaal dezelfde schaal hebben.
→Op dat moment, volgens afbeelding, is de 4e schaallijn van de sub-schaal consistent met de hoofddraad.
- Wanneer de sub-schaal van de schuifmaat 1/20 is, omdat 1 schaal=0,05mm, vermenigvuldig hetzelfde aantal schalen op de sub-schaal met 0,05 om de α waarde te berekenen.
→Op dat moment, α=0,05×4=0,20mm
- Volgens het bovenstaande, 7mm+0,20mm=7,20mm is de vaste waarde van de afmetingsmeting.
Voorzorgsmaatregelen Tijdens Meting
・Voor meting, controleer om ervoor te zorgen dat het basispunt van de schuifmaat hetzelfde is? Verduidelijk de nauwkeurigheid van de nulwaarde.
・Het deel dat het te meten object vasthoudt (de binnen- en buitenkak delen van de schuifmaat) moet zo dicht mogelijk bij de hoofddraad zijn.
・Het meetoppervlak van het meetdeel (binnen- en buitenkaken, dieptemeter) van de schuifmaat moet correct in contact zijn met het te meten object.
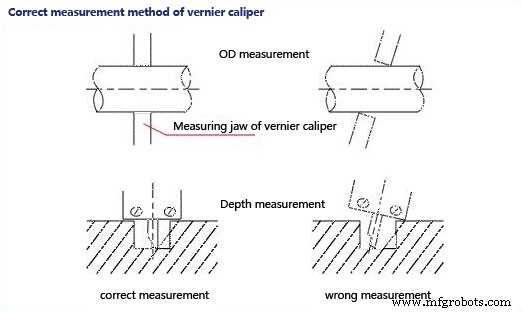
・De meetkracht kan niet te sterk/te zwak zijn, en een constante kracht moet zoveel mogelijk voor meting worden gebruikt.
・De schaalwaarde moet onder rechte hoeken worden afgelezen.
・Na gebruik, veeg de vuil af en bewaar het op een plek waar vochtigheid en temperatuurveranderingen klein zijn om vervorming te voorkomen.
Opslag Methode
Na het gebruik van de schuifmaat, veeg het schoon met katoen garen. Wanneer het lang niet gebruikt wordt, veeg het met boter of motorolie. De twee meetkaken moeten gesloten zijn en de bevestigingsschroeven moeten worden aangedraaid, en vervolgens in de schuifmaatdoos gestopt en bedekt.
Voorzorgsmaatregelen:
- De schuifmaat is een nauwkeuriger meetinstrument. Het moet voorzichtig worden behandeld en mag niet worden gebotst of op de grond gevallen. Gebruik het niet om ruwe objecten te meten tijdens gebruik, zodat de meetkak niet beschadigt raakt en vermijd het samen met het snijgereedschap te plaatsen. Samen, zodat het oppervlak van de schuifmaat niet gekrast wordt, het moet in een droge en neutrale plek worden geplaatst wanneer niet in gebruik, ver weg van zuren en alkalische stoffen om corrosie te voorkomen.
- Veeg de schuifmaat schoon voor het meten, en controleer of de twee meetoppervlakken en de meetrand van de schuifmaat recht en intact zijn. Wanneer de twee meetkaken strak passen, mag er geen opening zijn, en de nulpositie van de schuif en hoofddraad moeten met elkaar uitgelijnd zijn. Dit proces heet kalibratie van de nulpositie van de schuifmaat.
- Bij het verplaatsen van het schuifraam, moet de beweging vrij zijn en niet te los of te strak, laat staan schudden. Bij het fixeren van het schuifraam met de fixatieschroef, mag de aflezing van de schuifmaat niet veranderen. Bij het verplaatsen van het schuifraam, vergeet niet de fixatieschroef los te maken, en het mag niet te los zijn om te voorkomen dat het afvalt.
- Bij het meten van onderdelen met schuifmatten, is overmatige druk niet toegestaan. De druk moet zo zijn dat de twee meetkaken net het oppervlak van het onderdeel aanraken. Als de meetdruk te groot is, zullen niet alleen de meetkaken buigen of slijten, maar de meetkaken zullen onder druk elastische vervorming produceren en de gemeten afmeting onnauwkeurig maken (de buitenmaat is kleiner dan de werkelijke maat, en de binnenmaat is groter dan de werkelijke maat).
- Bij het aflezen op de schuifmaat, houd het horizontaal in de richting van het heldere licht, zodat het gezichtslijn van de persoon zo loodrecht mogelijk is op het gegraveerde oppervlak van de schuifmaat, om afleesfouten te vermijden.
- Om de juiste meetresultaten te verkrijgen, kun je meerdere keren meten, dat wil zeggen, meten in verschillende richtingen op dezelfde sectie van het onderdeel. Voor langere onderdelen, moet je op verschillende delen van de volledige lengte meten om nauwkeurigere meetresultaten te verkrijgen.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- De juiste CNC-werkcentrum kiezen voor uw toepassingen
- Verticaal Bewerken Begrijpen: Definitie en Sleutelconcepten
- 5-as CNC-bewerking uitgelegd: Precisie en efficiëntie voor complexe onderdelen
- Schuifmaat (Vernier caliper): nauwkeurig meten uitgelegd
- Letselinspectie en -testing: uitgebreide gids
- Niet-Traditionele Bewerking Beheersen: Geavanceerde Technieken & Toepassingen
- Inspectiefixaturen: Hoe additieve productie traditionele bewerking overtreft
- Belangrijkste kwaliteitsinspectiestandaarden voor CNC-bewerkingsexcellentie
- Essentiële Gids voor Kwaliteitscontrole & Inspectie in CNC-bewerking
- Van prototype naar productie: Kiezen tussen 3D-printen en CNC-bewerking