



EDM-bewerking begrijpen: een uitgebreide gids tot draaderosie
Met de productiebehoeftes zijn er in diverse sectoren veel speciale onderdelen en structuren ontstaan. Correspondent, om aan te passen aan de kenmerken van veel soorten onderdelen en kleine series, is het belang van EDM steeds duidelijker geworden. EDM-technologie neemt een belangrijke positie in in de productiesector in. Langdurig is EDM (Elektrische Ontladingsbewerking) een hoog-precisie, hoog-vereiste oplossing geweest, en is een effectief middel om nauwkeurige bewerking van moeilijke materialen en complexe onderdelen te bereiken.
Daarom leren we door dit artikel in detail wat EDM is, wat het bewerkingsproces is en de specifieke voordelen.
Wat is EDM-bewerking
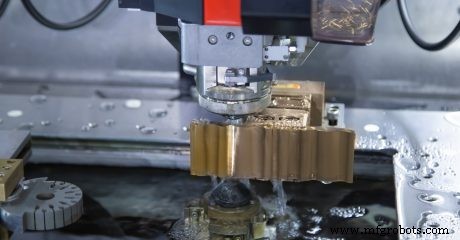 Elektrische ontladingsbewerking (EDM) is een productieproces, bekend onder veel andere namen, waaronder vonkontladingsbewerking, boogbewerking, ook wel draaderosie, draadsnijden, EDM-snijden, draadbranden, draaderosie genoemd.
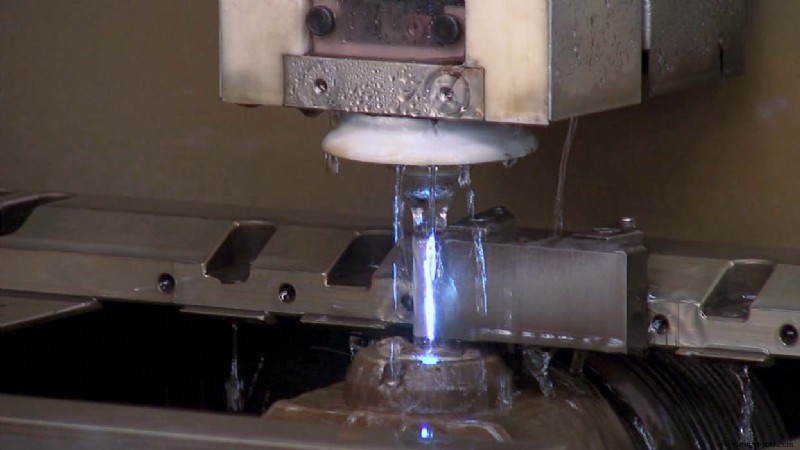
EDM is een onconventionele methode die geen mechanische kracht vereist tijdens het verwijderingsproces, gebruikt een enkele dunne draad, en gebruikt de warmte die gegenereerd wordt door elektrische vonkontladingen samen gedioniseerd water om het metaal te snijden, de snijddraad raakt het materiaal niet, en roest wordt voorkomen.
De stroom wordt gescheiden tussen de elektrode en het werkstuk door een dielectrische vloeistof, en de stroom passeert door de elektrode en het werkstuk. Tenzij voldoende spanning wordt toegepast om het een elektrische geleider te maken, zal de dielectrische vloeistof fungeren als elektrische isolator. De vonkontlading die geproduceerd wordt, corrodeert het werkstuk om de gewenste eindvorm te vormen. Tijdens dit proces wordt stroom gebruikt om het geleidende materiaal te snijden en een glad oppervlak te laten zonder dat andere afwerkings- of polijstprocessen nodig zijn. Doorgaans is de elektrodediameterbereik .004"–.012" (.10mm–.30mm), en de diameter kan groter of kleiner zijn.
In de fabricage van gereedschappen en precisieonderdelen is EDM erg populair vanwege de toepasbaarheid, met name voor harde materialen zoals titanium of met name complexe vormen die moeilijk te verkrijgen zijn door frezen.
Hoe werkt EDM?
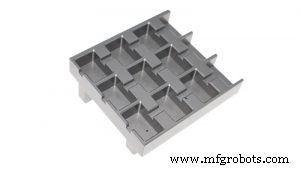 Draadsnijden wordt uitgevoerd door elektrische ontladingen te genereren op de draad of tussen de elektrode en het werkstuk. EDM-snijden loopt altijd door het hele werkstuk. Om draadbewerking te starten, moet u eerst een gat in het werkstuk boren of vanaf de rand beginnen. In het bewerkingsgebied produceert elke ontlading een kuiltje in het werkstuk en beïnvloedt het gereedschap. De draden kunnen geneigd zijn, zodat delen met getapte of verschillende profielen boven en onder gemaakt kunnen worden. Terwijl de vonkontlading over de kloof springt, wordt het materiaal dan van het werkstuk en de elektrode verwijderd.
Om een kortsluiting in het vonkontladingsproces te voorkomen, wordt ook een niet-geleidende vloeistof of dielectrisch medium in het proces gebruikt. Het afval wordt door het dielectrische medium verwijderd, en het proces gaat door. Er is absoluut geen mechanisch contact tussen de elektrode en het werkstuk. De draden zijn meestal gemaakt van messing of gelaagd koper en hebben een diameter tussen 0,1 en 0,3 mm.
EDM-bewerkingstypen
Hoewel er veel gespecialiseerde vormen van elektrische ontladingsbewerking zijn, worden industriële EDM-machines doorgaans in drie categorieën ingedeeld: Matrijsenk-EDM, Draad-EDM, Gatboor-EDM.
Matrijsenk-EDM (Sinker EDM)
Matrijsenk-EDM, ook wel ram-EDM, conventionele EDM of duw-EDM genoemd, gebruikt bewerkte elektrodes met verschillende vormen, groottes en materialen om materiaal van het werkstuk te verwijderen. De elektrodo is meestal gemaakt van graafiet, maar koper, wolfraam of messing en combinaties van deze materialen kunnen ook worden gebruikt, en de geometrische kenmerken van de elektrode kunnen worden aangepast om de vereiste specificaties te bereiken.
In het matrijsenk-EDM-proces worden zowel het werkstuk als de elektrodo gedoopt in een isolerende vloeistof van olie of synthetische olie, en de machine gebruikt CNC-technologie om de elektrode automatisch naar het werkstuk te sturen. Net als bij draad-EDM, wanneer de elektrode het werkstuk benadert, breekt de kracht van de lading de barrière van de dielectrische vloeistof en genereert een vonkontlading, die een kleine hoeveelheid materiaal erodeert door smelten en verdampen van miniscule deeltjes.
Dit proces wordt honderdduizenden keren per seconde herhaald, en terwijl materiaal wordt verwijderd, blijft de machine de beweging van de elektrode sturen tot de gewenste grootte is bereikt. Vandaag de dag wordt matrijsenk-EDM gebruikt om complexe kaviteitsvormen in gereedschaps- en matrijsapplicaties te creëren.
Draad-EDM (Wire EDM)
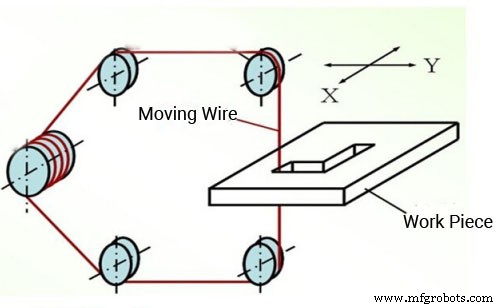 Het is een niet-traditionele verwerkingstechnologie, die elektriciteit gebruikt om fijn geladen koper- of messingdraad als elektrode te gebruiken om elk leidend materiaal nauwkeurig en accuraat te snijden. Het basiswerkprincipe is het gebruik van een continu bewegende dunne metaaldraad (genaamd elektrodedraad) als elektrode om pulsvonkontlading op het werkstuk uit te voeren om het metaal te verwijderen en de vorm te snijden.
In veel gevallen wordt het gehele onderdeel gedoopt in de dielectrische vloeistof, en tijdens het snijproces verwijderen de hoge-druk boven- en onderdrukkers het fijn afval in het gebied rond de draad. De vloeistof fungeert ook als niet-geleidende barrière, waardoor de vorming van geleidende kanalen in het bewerkingsgebied wordt voorkomen. Wanneer de draad dicht bij het deel is, overwint de elektrische veldsterkte het obstakel en treedt een dielectrische doorbraak op, waardoor stroom tussen de draad en het werkstuk vloeit, en een elektrische vonkontlading ontstaat.
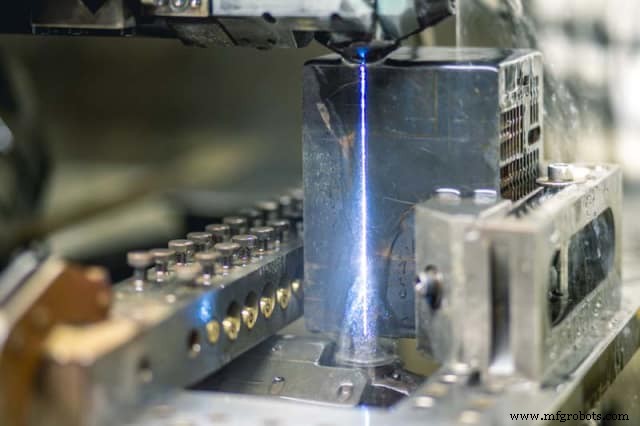 Volgens de verschillende werksnelheden van de elektrodedraad, worden de draad-EDM-machines doorgaans in twee categorieën ingedeeld: de ene is de hogesnelheids draad-EDM-machine (WEDM-HS), de elektrodedraad voor hogesnelheid heen-en-weer beweging, de algemene draadsnelheid is 8–10 m/s, de elektrodedraad kan herhaaldelijk worden gebruikt, en de bewerkingsnelheid is hoog, maar de snelle draadbeweging zorgt er gemakkelijk voor dat de elektrodedaar trilt en stopt in de omgekeerde richting. Het andere type is de lage-snelheids draad-EDM-machine (WEDM-LS), waarbij de elektrodedraad met lage snelheid in één richting beweegt, en de algemene draadsnelheid is < 0,2 m/s. De elektrodedraad wordt na ontlading niet meer gebruikt. Het werk is stabiel, uniform, lage trilling, en de bewerkingskwaliteit is goed, maar de bewerkingsnelheid is laag.
Draad-EDM-proces heeft een belangrijke beperking: de draad moet volledig door het werkstuk heen gaan. Draad-EDM kan alleen doorgangskenmerken bewerken. Als de kenmerken van het onderdeel u niet toestaan om een rand te snijden, kunnen we snel een gat in elk leidend materiaal boren met een ander type EDM, kleingatboor-EDM.
Gatboor-EDM (Hole Drilling EDM)
Kleingatboor-EDM gebruikt holle cirkelvormige elektrodes om gaten in het werkstuk te boren. Als draad-EDM, gebruikt boor-EDM vonkontlading om materiaal te verwijderen. Echter, bij EDM-booren wordt de grootte van het gat gecontroleerd door de diameter van de elektrodo. Zelfs in geharde of heterogene materialen kunnen nauwkeurige en precieze gaten worden gecreëerd, wat een cruciale ontwikkeling is van verschillende geavanceerde technologieën.
Tijdens het EDM-proces wordt de dielectrische vloeistof door en rond de elektrodo gepompt om te koelen en de geërodeerde deeltjes af te spoelen. CNC-boor-EDM kan snel en gemakkelijk meerdere gaten onbezocht boren zonder handmatige positionering. Het kleingat-EDM is ideaal voor onderdelen die opstartgaten, ventilatiegaten, koelgaten, duimstokgaten, of andere blinde gaten vereisen, en is zeer nuttig voor het verwijderen van gebroken tappen en boorbouten.
EDM VS Draad-EDM
 Gelijke punten:
1. Beide bewerkingstypen zijn een vorm van elektrische ontladingsbewerking, gebaseerd op de pulsvoeding, en het werkstuk moet een geleider zijn.
2. Dezelfde bewerkingsprincipes, en het metaal dat gegenereerd wordt door de warmte van de elektrische ontlading wordt gesmolten om het metaal te verwijderen, dus de moeilijkheidsgraad van het bewerkingsmateriaal van de twee heeft niets te maken met de hardheid van het dorp materiaal, en er is geen significante mechanische snijkracht in de bewerking.
Verschillende punten
1. Het hoofdbewerkingsobject van de EDM-vormmachine is om fijne patronen of gekromde oppervlakken op het oppervlak aan te brengen. De draad-EDM-machine bewerkt voornamelijk platte werkstukken. De beweging van draad-EDM is het bewegen van het werkstuk, en EDM wordt bewerkt door het bewegen van de elektrode.
2. EDM kan doorgangs- en blinde gaten bewerken, geschikt voor het bewerken van de kaviteit van complexvormige kunststofmatrijzen en andere onderdelen alsook het graveren van tekst, patronen, etc. Draad-EDM kan alleen doorgangsgaten bewerken, wat gemakkelijk kleine gaten, smalle spleten met complexe vormen en diverse complexe onderdelen kan verwerken.
Voordelen van EDM
- Geschikt voor moeilijk te snijden materialen. Kan harde en zachte materialen zoals polykristallijn goud en kubisch boornitride met zachte gereedschappen verwerken, zonder beperkt te zijn door traditionele bewerking.
- Omdat de elektrode en het werkstuk tijdens het productieproces niet in contact zijn, is het mogelijk om kleine gaten, diepe gaten en smalle spleetonderdelen te produceren en te verwerken.
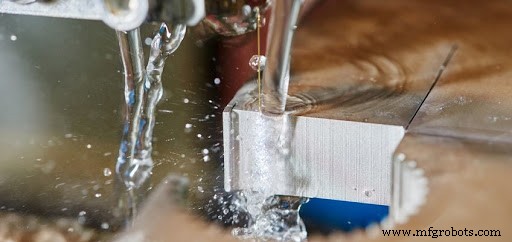
- Het kan onderdelen met speciale geleidende materialen en complexe vormen verwerken.
- Het door elektrische ontladingsbewerking geproduceerde oppervlak heeft een goede afwerking en hoge precisie.
- Elektrische ontladingsbewerking van geharde materialen kan eventuele vervorming door warmtebehandelingsbewerking vermijden.
- Kan vormen en diepten bereiken die niet bereikt kunnen worden met snijgereedschappen. Met name bij diepe bewerking is de lengte-tot-diameterverhouding van het gereedschap erg hoog.
- EDM-proces is heel voorspelbaar, nauwkeurig en herhaalbaar.
- Alle EDM-bewerking is onbezocht, dus de directe arbeidskosten en productiekosten van EDM zijn meestal lager vergeleken met andere methoden.
Toepassing van EDM
EDM werd uitgevonden in de jaren 1940 en is een vroeg niet-traditioneel proces. Gecombineerd met computer numerical control (CNC), is het een nauwkeurige en betrouwbare bewerkingsmethode geworden, en nu is het de standaard in meer conventionele snijmethoden. Het is vaak een ideale keuze voor de productie van kleine, hoog gedetailleerde items die normaal te delicaat zouden zijn voor andere bewerkingsopties. Het is met name populair voor aangepaste behoeften of kleine series (zoals prototypes). EDM kan diverse processen uitvoeren, inclusief draaien, frezen, slijpen en kleingatbooren. Naast matrijsfabricage, wordt EDM ook veel gebruikt in auto-, medische, luchtvaart, etc.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- Draadsnijden Beheersen: Een Uitgebreide Gids voor Wire EDM
- Verticaal Bewerken Begrijpen: Definitie en Sleutelconcepten
- CNC draadsnijden: definitie, proces en toepassingen
- 5-as CNC-bewerking uitgelegd: Precisie en efficiëntie voor complexe onderdelen
- Hoe CNC EDM Draadsnijden Werkt en de Voordelen
- EDM-productie Begrepen: Precisie & Kracht in Materiaalverwijdering
- Top CNC EDM machines voor precisiebewerking
- Elektrische Ontladingsbewerking (EDM): De Ultieme Gids voor Precisie Metaalfabricage
- EDM-draaderosie uitgelegd: hoe elektrische ontladingsbewerking nauwkeurige sneden vormgeeft
- Ultrasoon Bewerking Uitgelegd: Proces, Voordelen en Beperkingen