



Professionele Kleurcoating voor Staal: Duurzame Bescherming & Esthetische Aantrekkingskracht
Kleurcoating van Stalen
Kleurcoating is een term gebruikt om de toepassing van een decoratieve en/of beschermende organische coating op staalsubstraat geleverd in rolvorm te beschrijven. Kleur gecoate staal wordt ook wel voorgeverfd staal genoemd.
Kleurcoatings zijn verfcoatings en zijn specialiteitsproducten, die gebruikt worden om het staal een lange termijn bescherming te geven onder een breed bereik van corrosieve condities, variërend van atmosferische blootstelling tot volledige dompeling in sterk corroderende oplossingen. Een kleurcoating biedt weinig sterkte aan het substraatstaal, toch beschermt het het staal zodat de sterkte en integriteit gehandhaafd kunnen worden.
Proces en Voordelen
Kleurcoating van staal is een continu en hoog geautomatiseerd industriëel proces voor efficiënt coaten van rollen staal. In dit proces van toepassing van kleurcoating, krijgt het substraatstaal een beschermende en decoratieve coating. Dit proces van kleurcoating wordt ook een duplex coating genoemd.
Het proces van kleurcoating van staal volgens EN 10169:2010 is een 'proces waarin een organisch coatingmateriaal wordt aangebracht op gewalst metaalband in een continu proces wat reiniging, indien nodig, en chemische voorbehandeling van het metaaloppervlak en eenzijdig of tweezijdig, enkelvoudig of meervoudige toepassing van (vloeibare) verf of coatingpoeders die daarna uitgehard worden en/of lamineren met permanente plastic films omvat'.
De eerste kleurcoatinglijn werd in Europa gestart tijdens de jaren 1940. Het werd onmiddellijk heel populair vanwege zijn basis inherente voordelen die hieronder gegeven zijn:
- Hogere productiviteit
- Een hoog gesofisticeerde en gecomputeriseerde gecontroleerde coatingtoepassing
- Milieuvoordelen en energiebesparing
- Meer consistente eigenschappen van de gecoate bladen
- Minder verspilling van coatingmateriaal
Kleurcoating verwijst meestal naar de toepassing van vloeibare verfcoat over het substraat in een automatisch, continu proces na voorbehandeling. Het voorgeverfde kleur gecoate staal is een heel hoog toegevoegde-waarde product dat de beste eigenschappen van zowel substraat als organische coating combineert, Daarnaast geeft het een esthetische afwerking, hoge graad van duurzaamheid en hoge corrosieweerstand. De dikte van kleurcoating is meestal in het bereik van 15 micron tot 40 micron en de afwerkingen zijn glad, mat, hoogglans, texturen en geprint. Voor standaard kleur gecoate blad, varieert de dikte van substraatstaal meestal van 0,2 mm tot 1,6 mm en breedte varieert van 600 mm tot 1600 mm.
Kleurcoating wordt uitgevoerd op diverse substraten van stalen om de meest kosteneffectieve, kwaliteitsgewaarborgde producten te produceren met de topcoat compatibel met de omgeving. De substraatstalen die normaal gebruikt worden zijn:
- Koudgewalst staal
- Warm dip gegalvaniseerd staal
- Elektro gegalvaniseerd staal
- Galvalume – Ook bekend als Zincalume en bestaat uit 55% aluminium, 43,5% zink en 1,5% silicium bij gewicht.
- Galfan – Het is 95% zink en 5% aluminium
De schematische rangschikkingen van kleurcoating structuur is getoond in Afbeelding 1,
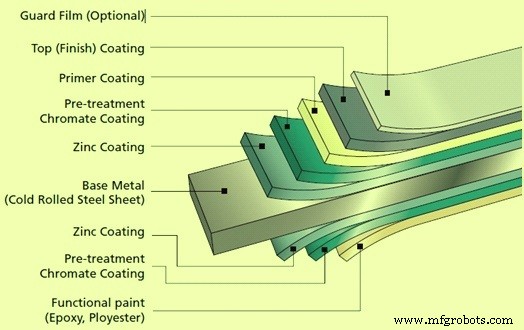
Afbeelding 1: Schematische rangschikkingen van kleurcoating structuur
Coatingproces
De kleurcoatinglijn verwerkt zowel koudgewalste als metaal gecoate staalrollen. De continue kleurcoatinglijn begint met het ontrollen van de te verwerken rol en het mechanisch verbinden van het kopereinde van de strook met het staarteinde van de vorige rol. Vanwege de continue operatie, bevat de lijn twee strippenaccumulators, die de strook voeden naar het coatingproces tijdens rolwissels.
Als eerste stap van het produceren van zo'n materiaal, wordt voorbehandeling uitgevoerd om een uniform en schoon substraatoppervlak te garanderen. Voorbehandeling van het substraat is een zeer belangrijke operatie vereist voor betere hechting vormbaarheid van kleur gecoate staalbladen. Vervolgens wordt het oppervlak geactiveerd door middel van chroomvrije conversie om goede corrosiebescherming en hechtbaarheid van de volgende primercoating te garanderen. Dit kan aangebracht worden aan de boven- en/of onderkant. Voor het binnengaan van de volgende processtap, moet de strook uniform gedroogd worden.
Sommige kleur gecoate producenten gebruiken 'geen spoeling' technologie in plaats van fosfateren (fosfaatcoating) over het substraat staalband vanwege betere badonderhoud, uniform kristalstructuur van coating alsmede om te voldoen aan de eis van eindgebruikers voor meer flexibiliteit van gecoate staal.
Geen spoeling coating voorbehandeling is een heel dunne laag chemische behandeling die het coatingoppervlak van staal bindt aan de vervolgens toegepaste organische coatingmaterialen om uitstekende hechting van het organische coatingmateriaal en corrosieweerstand van het staalsubstraat te garanderen.
In het geval van de chemische voorbehandeling, wordt het strookoppervlak gewassen en een passivatielaag toegevoegd in vier fasen. De passivatielaag verbetert de corrosieweerstand van het product en hechting van de primer.
Na de voorbehandeling, wordt de primer van een uniforme laag van uniform gecontroleerde dikte aangebracht op het voorbehandelde oppervlak. De primer biedt flexibiliteit aan het kleurcoatingssysteem alsook corrosieweerstand omdat het corrosieremmers bevat. De primer wordt uitgehard in de oven met nauwkeurige temperatuurcontroles en met grote precisie.
Verschillende typen primers zijn beschikbaar gebaseerd op diverse harsen zoals epoxy, polyester, polyurethaan en PVC (Polyvinylchloride). Epoxy primers zijn bevorzugd voor gebruik in daken omdat het chroompigmenten bevat voor betere corrosieweerstand. Hexavale chroom (chroom VI) dient als electrochemische koppelaars die de corrosieve werking op de meeste metaaloppervlakken kunnen weerstaan. Echter, deze verbindingen zijn wijdverspreid gebruikt in industriële coatings, zijn geclassificeerd als 'kankerverwekkend' (categorie 1 en 2) alsmede giftig en gevaarlijk voor het milieu. Daarom hebben sommige producenten chroomvrije primers ontwikkeld.
De kleurcoatinglijn heeft normaal twee coaters. De eerste brengt de primer aan aan beide kanten van de strook en de tweede brengt de topcoat en de backing coat aan. Na de twee coaters, zijn er convectieovens, waar de kleurcoatings uitgehard worden door hete lucht.
De meeste dak- en bouwmarkten voor kleur gecoate bladen gebruiken topcoats die gebaseerd zijn op polyester, Polyurethaan (PU), fluorocarbide, polyvinylidene fluoride (PVDF), silicium gemodificeerde polyester (SMP) en plastisols voor kosteneffectiviteit en duurzaamheid.
Voor meerlaagse coating, kan een afwerkingscoating aangebracht worden bovenop de primercoatinglaag (ook aan de boven- en/of onderkant) om te voldoen aan de hoogste kwaliteitseisen aan het finale product.
De topcoat bevat een combinatie van kleurpigmenten en additieven die de vereiste kleur en andere prestatie-eigenschappen zoals ultra-violet weerstand etc. bieden.
Na de ovens, wordt de geschilderde strook gekweeld in water. Als laminaat toegepast wordt als de topcoating, brengt de laatste coater lijm aan die in de oven geactiveerd wordt. Een laminaatfilm wordt op de staalband geperst door een rol onmiddellijk zodra het product de oven heeft verlaten. Een beschermfilm kan ook aangebracht worden op de coating, wat de coating beschermt tegen schade en vuil tijdens verdere verwerking door de klant. Voor het oppoelen wordt het strookoppervlak visueel gecontroleerd. Een monster gesneden van de strook ondergaat kwaliteitscontrole in het laboratorium van de kleurcoatinglijn.
Voor de finale afkoeling, kan een apparaat geïnstalleerd worden voor het aanbrengen van een beschermfolie op het warme oppervlak, afhankelijk van klantvereisten.
Ten slotte kan de strook geïnspecteerd worden in het inspectiegebied en geclassificeerd volgens de klantspecificaties en de markteisen.
Een typische kleurcoatinglijn met de materiaalstroom is getoond in Afbeelding 2.
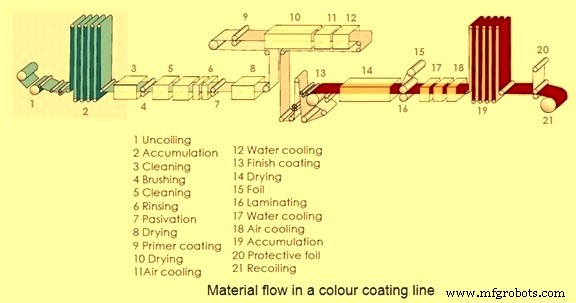
Afbeelding 2: Typische materiaalstroom in kleurcoatinglijn
Testen voor Kwaliteitscontrole van het Gecoate Staal
De volgende testen worden uitgevoerd op de kleur gecoate stalen:
- Impact test – Deze test wordt uitgevoerd om de weerstand van de kleurcoating tegen mechanische schade te bepalen. Het wordt uitgevoerd door het vallend gewicht test volgens ASTM D 2774-84 standaarden. Deze methode wordt gebruikt om te controleren op kraken of verlies van hechting op gebieden anders dan het impactgebied. Voor de test wordt het monster vastgemaakt aan de bodem van de apparatuur met behulp van twee bevestigingen. Volgens de bovenstaande standaard is een gewicht van 4,76 kg +/- 28 gm toegestaan om vrij te vallen vanaf een hoogte van 57 cm.
- Buig hechtingstest – De buig hechtingstest wordt uitgevoerd volgens ASTM D4145-83, voor het beoordelen van de hechting van coatingfilms aan de staalsubstraten. Tijdens de test wordt een 180 graden buiging gemaakt door kracht toe te passen in een buigmachine. Het monster wordt gevouwen tot tweemaal de dikte (2t) van het substraat voor het beoordelen van hechting van de kleurcoating. Als het faalt na 2t buiging dan wordt het beschouwd als een buig hechtingstest falen.
- Flexibiliteitstest – De flexibiliteitstest wordt uitgevoerd volgens ASTM D522 standaard. Het wordt gebruikt om de flexibiliteitsweerstand tegen kraken van kleurcoating op het staalbladsubstraat te bepalen. Een kegelvormige mandriel wordt voor de test gebruikt. Het gecoate staalbladmonster wordt over de mandriel door 180 graden in één seconde gebogen. Na buigen wordt de kleurcoatingfilm onderzocht op kraken en delaminatie van het staalsubstraat.
- Hardheidstest – Dit is ook bekend als potloodtest en door deze test wordt de hardheid van de kleurcoating bepaald om mechanische schade te beoordelen. Deze test wordt gedaan volgens de standaard ASTM D 3363-74. Deze methode wordt gebruikt om de hardheid te controleren. Het monster wordt vastgemaakt aan de bodem van de apparatuur met behulp van twee bevestigingen. Volgens deze standaard is de tweede rol gespecificeerde hoge hardheid 2H minimum. Voor deze test wordt faber castle potlood gebruikt.
- Chemische weerstandstest – De chemische weerstand van de kleurcoating wordt geëvalueerd door de kleur gecoate s in gedestilleerd water, 5% waterige oplossing van NaOH, en 5% waterige oplossing van H2SO4 oplossing te dompelen voor 24 uur. Monsters worden geëvalueerd op bewijs van nadelige chemische aanval. Evaluaties van monsters geven over het algemeen variatie in glans, kleur en hechting aan. Monitoring van problemen zoals blaasvorming, loslating, chalking en kraken wordt door deze test gedaan.
- Zoutsproeitest – Deze test wordt uitgevoerd volgens ASTM standaard B117 om de prestaties van kleurcoating in de mariene omgeving met zout te beoordelen. Tijdens deze test wordt het kleurcoatingmonster blootgesteld aan zoutsproeinevel in een aangepaste afgedichte kamer. 5% NaCl zoutoplossing wordt genomen als de standaard om de zoutsproeie te genereren. Andere parameters zoals temperatuur, luchtdruk, oriëntatie van het monster etc. worden gehandhaafd. De voortgang van corrosie wordt geëvalueerd door visuele inspectie na een gegeven interval.
- Hitteweerstandstest – Voor deze test wordt standaard formaat van monster bewaard in de muffel elektrische oven voor 12 uur bij een temperatuur van 1250 °C. Elk uur wordt het monster eruit gehaald voor inspectie en geobserveerd op blaasvorming, kleurverandering en glans.
- MEK (methylethylketon) test – Voor deze test wordt katoenwol geweek in MEK oplossing. 1 Kg belasting wordt toegepast op het monster en het monster wordt gewreven door katoenwol op door duim voor 100 keer. Katoenwol wordt opnieuw geweek in de MEK oplossing na elke 25 wrijvingen. Het monster wordt geobserveerd op kleurcoating loslaten.
Toepassingen
De toepassingen van het kleur gecoate staal omvatten de volgende:
- Industrieel / huishoudelijk daken en wandbekleding
- Koude opslagen en magazijnen
- Valse plafonds, interieurs venetiaanse jaloezieën
- Luchthavens, atria in winkels en showrooms
- Waterafvoeren
- Schuttingen & muren
- Witte goederen (apparaten) zoals koelkasten, vriezers, wasmachines etc.
- Elektrische bedieningspanelen
- Dakpannen
- Trommel einden
- Behuizingen & kastjes
- Industriële meubelen & rekken
- Kantoormebelen
- Bus carrosseries, treinstellen en luxe carrosseries etc.
Voordelen
Wanneer kleurcoating en gegalvaniseerd staal samen gebruikt worden, is de corrosiecontrole superieur aan elk systeem afzonderlijk gebruikt. De gegalvaniseerde coating beschermt het basisstaal, leverant kathodische en barrièrebescherming en de kleurcoating vertraagt de snelheid waarmee het zink verbruikt wordt, wat de levensduur van het gegalvaniseerde staal aanzienlijk verlengt. Eenmaal de kleurcoating is uitgewerkt of beschadigd, is het zink beschikbaar om kathodische en barrièrebescherming te bieden om roest na verfafvallen te voorkomen. Vanwege dit synergistische effect voor een duplex coating biedt het corrosiebescherming 1,5 tot 2,5 keer langer dan de som van de levensduur van zink en kleurcoating afzonderlijk gebruikt. De diverse voordelen van kleurcoating zijn hieronder gegeven:
- Uitstekende corrosieweerstand
- Weerstand tegen afvellen en afvlakken
- Esthetische aantrekkingskracht die architecturale creativiteit toelaat
- Uitstekende vormbaarheid en ontwerpflexibiliteit
- Eenvoudig te installeren
- Onderhoudsvrij
- Recycleerbaar en milieuvriendelijk
- Lichtgewicht maar structureel sterk, vermogen om sterke winden te weerstaan
- Thermische efficiëntie
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- Zink: Eigenschappen, Toepassingen en Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Toolstaal uitgelegd: sleuteleigenschappen & toepassingen in bouw & productie
- Sleutelfactoren voor het selecteren van de juiste toolstaalkwaliteit
- Toolstaal: typen, eigenschappen en belangrijke industriële toepassingen
- Expert Gids Metaal 3D‑Print Materialen: Staal, Superlegeringen, Titanium, Koper en Aluminium
- De Vier Kernsoorten Staal Uitgelegd
- Wat is Staal? Eigenschappen, Toepassingen en Typen Uitgelegd
- Ultra-dunne Nano Coatings: Precieze Kleurcontrole Via Sub-20 nm Lagen