



De evolutie en het ontwerp van moderne hardloopschoenen
Achtergrond
Terwijl de meeste schoenen de voeten slechts beschermen, gaat de hardloopschoen ver voorbij die basis. De evolutie ervan over de afgelopen vijftien jaar weerspiegelt een groeiende nadruk op gezondheid, prestaties en alledaagse comfort voor een bevolking die zich steeds meer bewust wordt van de voordelen van hardlopen.
De wortels van competitief hardlopen gaan terug tot het oude Griekenland, waar atleten barevoets of in eenvoudige sandalen liepen. In de Romeinse tijd droegen boodschappers dunne zandalen die moderne trailschoenen voorspoedden. Eeuwenlang domineerde leer vanwege de duurzaamheid, maar de eerste specifiek voor hardlopen ontworpen schoenen werden pas in 1852 vermeld, toen een wedstrijd coureur met gespikte zolen had. De jaren 1900 zagen de geboorte van de eerste 'sneaker' – een katoenen bovenwerk met een rubberen rand, mogelijk gemaakt door Charles Goodyears doorbraak met vulcanisatie in 1839. Vulcaniseerde rubber absorberde impact op harde oppervlakken, maar het gebrek aan duurzaamheid deed leer terugkeren op de markt.
Leer introduceerde echter eigen problemen: het was duur, gevoelig voor wrijving en vereiste chamois voeringen voor bescherming. Een Schotse ondernemer, bekend als 'Old Man' Richings, loste dit op door een naadloze teenbox te ontwerpen die wrijving minimaliseerde en de tenen vrijhield van wrijving.
In 1925 richtte de Duitse schoenmaker Adolph Dassler zich op atletiekvoetwerk en richtte met zijn broer Rudolph een bedrijf op dat schoenen produceerde met steun voor de voetgewelf en snellassen. Hun hoogwaardige ontwerpen trokken olympiërs aan, waaronder Jesse Owens, die naar verluidt Dassler-schoenen droeg tijdens de Olympische Spelen van 1936 in München. De broers splitsen later op in Adidas en Puma. Midden-eeuwse fabrikanten zoals Hyde Athletic, voornamelijk een producent van voetbalschoenen, introduceerden hardloopmodellen met kangoeroeleer bovenwerk, welt-constructie, elastische gore-sluitingen en creperubber zolen. Een opvallend voorbeeld uit 1951 is de 'Tiger'-schoen die door de Japanse winnaar van de Boston Marathon werd gedragen, nagebootst naar een traditionele Japanse zandel die de grote teen van de andere scheidt.
De jaren 1960 brachten een onderzoeksgestuurde era. New Balance begon te bestuderen hoe hardlopen de voet belast, wat leidde tot orthopedische ontwerpen met geribbelde zolen en wigvormige hielen voor shockabsorptie. Toen joggers lichtere maar ondersteunende schoenen wilden, verving nylon – uitgevonden tijdens de Tweede Wereldoorlog – zwaarder leer en canvas. Tegenwoordig zijn hardloopschoenen alomtegenwoordig, zelfs bij kantoormedewerkers die comfort prioriteren. In 1990 gaven Amerikaanse consumenten 645 miljoen dollar uit aan 15 miljoen paren, waarvan de meeste werden gekocht voor alledaags comfort in plaats van competitief hardlopen.
Grondstoffen
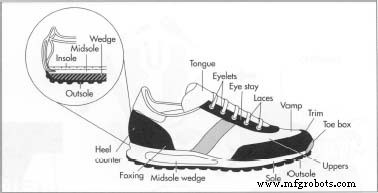
Een moderne hardloopschoen bestaat uit drie primaire zoollaagjes: inzool, middenzool en uiterste zool. De inzool is een dun blad van geëngineerd ethylenvinylacetaat (EVA). De middenzool – het primaire dempingscomponent – verschilt per merk, maar bestaat typisch uit polyurethaan dat ofwel gel, vloeibaar silicone, of polyurethaanschuim omhult, soms met gecomprimeerde-luchtkapsels. Uiterste zolen zijn meestal gemaakt van koolstofrubber (hard) of geblazen rubber (zacht), waarbij fabrikanten texturen afstemmen op grip en duurzaamheid.
Het bovenwerk wordt meestal vervaardigd uit synthetische stoffen zoals kunstleren of nylonweefsel, soms versterkt met plastic platen of borden voor vorm. Leeroverlays of nylonoverlays met leerbevestigingen zijn gebruikelijk. Senen zijn doorgaans stof door plastic oogjes getooid; metalen nagels zijn grotendeels vervangen door een lijm genaamd 'cement lasting' die alle componenten aan elkaar verbindt.
Ontwerp
De afgelopen 15 jaar zagen een paradigma-verschuiving naar anatomie-gebaseerd ontwerp. Ingenieurs gebruiken highspeed-video en computermodellering om ledematenbeweging, terreinimpact en voetpositionering te analyseren. Hardlopers worden geclassificeerd als pronatoren (inwaartse rol) of supinatoren (uitwaartse rol). Data over drukpunten, wrijvingspatronen en impactkrachten voeden algoritmen die de plaatsing van demping, middenzoolgeometrie en uiterste-zoolprofiel bepalen. Prototypen worden geïtereerd op echte hardlopers voordat massaproductie begint.
Een hardloopschoen kan tot 20 verschillende onderdelen bevatten, maar de kerncomponenten zijn het bovenwerk (boven en zijkanten) en de onderkant (zool). Met de klok mee vanaf de voorkant van het bovenwerk: de featherline, vamp (teenbox), keel (met oogstuk en lacing), tong, zijaanspanningen (zadel of voetgewelfband), kraag (vaak met Achillespeesbeschermer), en foxing (achtervorm). De hielversterker – een plastic bekertje – ondersteunt de hiel binnenin de kraag.
De onderkant bestaat uit de uiterste zool, middenzool en wig. De uiterste zool wordt in de onderstaande afbeelding getoond. Productie begint met uitstansen van de bovenwerkstukken, daarna naaien of lijmen ze samen. De resulterende hoes lijkt op een hoed, met overmaat materiaal genaamd de 'lasting margin' die tijdens het binden omlaag wordt gevouwen.
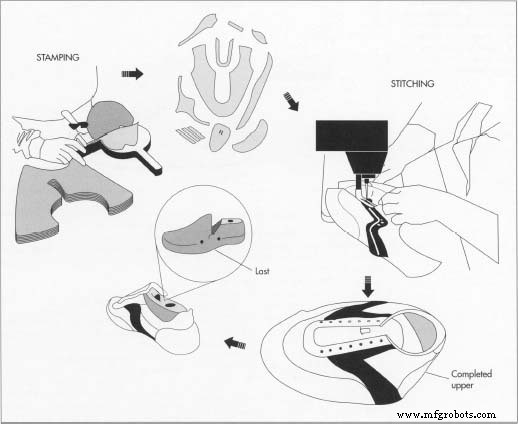
Het bovenwerk wordt verwarmd en om een plastic mallijst genaamd 'last' gepast. Een lasting-machine trekt het bovenwerk over de last, en een lijmspuit verbindt het bovenwerk met de inzoolplank. De middenzool en uiterste zool worden daarna gelaagd, uitgelijnd en gelijmd aan het bovenwerk, wat een geünificeerde schoenstructuur creëert. De finale inspectie verwijdert overmaat lijm en controleert op defecten.
Het productieproces
Schoenmakerij blijft arbeidsintensief. Precisie op elk stadium is essentieel; kortere wegen compromitteren kwaliteit. Slip-lasted schoenen, die geen inzoolplank hebben, zijn minder algemeen dan cement-lasted schoenen die een aparte inzoolplank gebruiken die aan het bovenwerk gelijmd wordt.
Verzenden en stanzen van stof
- 1. Rollen synthetisch materiaal en gekleurd leer (gespleten of suede) arriveren in de fabriek.
- 2. Stanmachines stampen schoenvormen; stukken worden uitgeknippen, gebundeld, gelabeld en naar de naaiafdeling gestuurd.
Voltooide schoenen ondergaan kwaliteitstests door de Shoe and Allied Trades Research Association (SATRA). Inspecties richten zich op lasting-kwaliteit, lijmbinding en naaiprecisie.
Monteren van bovenwerk en inzool
- 3. Bovenwerkcomponenten – featherline, vamp, modguard, keel, tong, versterkingen, kraag, foxing, logo – worden genaaid of gelijmd, wat een ronde hoed creëert met een lasting margin die tijdens het binden omlaag gevouwen wordt.
- 4. De inzool wordt aan de zijkanten van het bovenwerk bevestigd, verstevigingsmiddelen worden aan de hiel en teenbox toegevoegd, en de inzoolplank wordt ingevoegd.
Bevestigen van bovenwerk en onderdelen
- 5. Het bovenwerk wordt verwarmd, op een last geplaatst en door een automatische lasting-machine overgetrokken. Lijm wordt aangebracht tussen het bovenwerk en de inzoolplank, waarna de onderdelen samen worden geperst.
- 6. De voorverzonden middenzool en uiterste zool worden gelaagd en gelijmd aan het bovenwerk. De montage wordt verwarmd om de lijm te re-activeren, daarna gekoeld om te binden.
- 7. De schoen wordt van de last gehaald en geïnspecteerd; overmaat lijm wordt verwijderd.
Kwaliteitscontrole
Fabrikanten hanteren SATRA-goedgekeurde tests om materiaalintegriteit te evalueren. Inspecteurs onderzoeken lasting, lijmbindingen en naaien. Nieuwere tests zullen ook shockabsorptieprestaties beoordelen, gericht op de letselrisico's geassocieerd met herhaalde voetimpact.
De toekomst
De komende decennium zal de focus liggen op lichtere materialen, verbeterde ondersteuning en geïntegreerde technologie. Mondiale standaardisatie van schoenmaten wordt verwacht, samen met verhoogd gebruik van gel- en lucht-dempingssystemen. Microchips in toekomstige modellen zullen biomechanische data vastleggen voor download en analyse. Batterij-aangedreven verlichting voor avondjoggers is al opkomend. Naarmate consumenten blijven investeren in comfort, zullen alledaagse schoenen steeds meer hardloopschoen-ontwerpprincipes adopteren om deze lucratieve markt te winnen.
Productieproces
- Het Complete Hoefijzer Handboek: Types, Geschiedenis & Productiegeheimen
- Het Vakmanschap en de Wetenschap Achter Elke Schoenband
- De Geschiedenis, Materialen en Vakmanschap van Houten Klompen
- Remskoen Naad Lasser: Expertgids voor Veilig Lassen
- Amerika's gekwalificeerde arbeidstekort: Oorzaken, Impact en Oplossingen
- Veelvoorkomende oorzaken van trage MacBook-prestaties en hoe je ze oplost
- Remschoven uitgelegd: hun rol in industriële veiligheid
- Strekbond uitgelegd: De essentiële metseltechniek
- Hoe machineconditiemonitoring continue fabrieksoperaties garandeert
- Urgent: Malware Richt Zich Op Windows 7 IoT-apparaten Na Support-einde
- Geavanceerd Warmtebeheermateriaal Verbetert Computerkoeling en Prestaties