



De Knop: Van Oude Sluiting tot Moderne Innovatie
Achtergrond
De knop's oorsprong strekt zich uit tot prehistorische tijden, toch heeft het millennia van veranderende mode en productietechnieken doorstaan. Terwijl knopen duizenden jaren in gebruik waren, ontketende de knoopgat – verondersteld in Europa geïntroduceerd door kruisvaarders in de 13e eeuw – een boom in knopgebruik. Tijdens de Renaissance waren herenjassen vaak versierd met rijen knopen van kin tot taille, mouwen geknoopt van elleboog tot pols, en broeken met knopen op taille, knie, of dij. Parijse ambachtsgilden in de 13e eeuw vervaardigden al knopen uit hout, been, messing, tin, goud, en zilver.
In de 18e eeuw had de knopindustrie gebloeid door heel Europa. Ambachtslieden introduceerden diverse technieken: het hof van Lodewijk XIV favoriete ingewikkelde knopen van edele metalen, juwelen, en geborduurd stof; Engelse fabrikanten waren pioniers in staalknopen; en Franse ambachtslieden populariseerden glas of glas-metaal knopen. Gerenommeerde kunstenaars – zoals Antoine Watteau – droegen ook bij aan knopontwerp, terwijl fijn aardewerkhuizen zoals Wedgwood, Limoges, en Staffordshire exquise knopen leverden.
De late 1700er jaren zagen de eerste fabrieken metalen knopen produceren door uitstansen. Matrijsmakers waren initieel verboden te emigreeren, maar de technologie verspreidde zich uiteindelijk, wat leidde tot massaproductie in metaal, glas, en andere materialen. In de 19e eeuw vierden extravagante knopen theater- en literatuurscènes, met matrijsmakers motieven creërend uit toneelstukken, romans, kinderverhalen, Wagner opera's, en Gilbert & Sullivan operettes.
In de vroege 20e eeuw verschuifde mode naar eenvoudigere silhouetten, wat de opkomende witte-kraag klasse weerspiegelde. Goedkope, gematchte hemdknopen verschenen in vijf-en-tien cent winkels in 1910. Plastic knopen gingen de markt in de jaren 30, hoewel zeeschelp en andere natuurlijke materialen nog steeds veel kledingstukken domineerden. De Tweede Wereldoorlog versnelde plastictechnologie; acrylknopen werden hergebruikt van overtollig bomber kanonkuppelmateriaal, en de naoorlogse tijd zag de knopindustrie vrijwel volledig overgaan naar plastic. Productiemethoden omvatten mold-gieten en injectiegieten; de meest gangbare aanpak is uitstansen van cylinder-gecast polyester, zoals hieronder geïllustreerd.
Rauwmaterialen
Hoewel natuurlijke materialen nog in gebruik zijn, vereisen ze meer arbeid dan plastic. Walvisivoor, olifantivoor, en schildpadschild knopen zijn verboden in de VS vanwege beschermingswetten. Hoornknopen, afkomstig van koe- of buffelhoeven, zijn in kwaliteit en kleur gedaald; antieke hoon toont levendige strepen, terwijl moderne hoorn geneigd is tot een doffe bruin. Hoornknopen blijven een kenmerk van high-end herenmode maar kunnen tot een dollar per stuk kosten, vergeleken met de halve cent prijs van standaard plastic knopen. Moeder van parel knopen, geprezen voor hun glans, werden duur na WOII toen Pacific duikers prijzen voor hun arbeid verhoogden. Duitse geïmporteerde glas knopen vielen ook in ongenade na de oorlog door de intensieve handarbeid die vereist was.
Polyester is nu het predominant knopmateriaal. De unieke eigenschappen – gecombineerd met kleurstoffen, rood carbonaat voor een parelglans, koolstofzwart voor zwart, en titanium voor wit – creëren duurzame, kleurechte knopen. Een chemische katalysator en was verharden de polyester verder tijdens productie.
Het productieproces
De polyester mengen
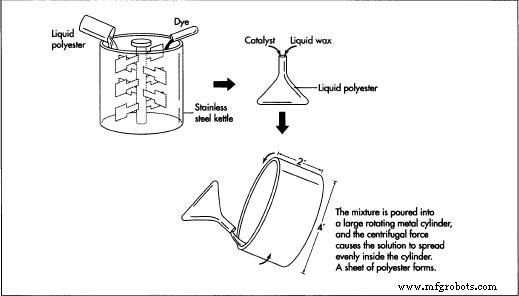
- 1. Vloeibare polyester arriveert in de fabriek. Het wordt uit de opslagtank afgetapt en in een roestvrij staal ketel afgemeten. Kleurstof wordt toegevoegd als de knopen kleur vereisen. Het mengsel wordt in een 11-liter metalen beker gegoten, gevolgd door de katalysator en vloeibare was.
In de cylinder gieten
- 2. Het polyester-katalysator-was mengsel wordt in een grote, roterende staalcilinder met chrome bekleding gegoten. Typische afmetingen zijn 2 ft lang en 4 ft in diameter. De cilinder roteert met 250 toer/min, en centrifugaalkracht spreidt de vloeistof in een gelijkmatig vel. Een 2-inch lip voorkomt lekkage.
Het vel harden
- 3. Terwijl roterend, reageert de polyester met de katalysator en hardt uit. Was stijgt naar het oppervlak en zakt naar de bodem, wat het uitgehardde vel tussen waslagen insandwicht. Na 20 minuten hardt het vel uit tot een kruimelige consistentie vergelijkbaar met oude kaas.
Het vel snijden
- 4. Eenmaal uitgehard, stopt de cilinder en wordt het vel verwijderd. Het wordt op een houten buis gerold, de bovenste waslaag afgepeld, en het vel in een uitstansmachine gevoerd.
De blanks uittikken
- 5. De uitstansmachine transporteert het polyestervel langs een band. Circulaire staalmatrijzen tikken knop-grote cirkels – blanks – in het vel. Verschillende matrijzen produceren standaard knopformaten. Snijden duurt 2–4 minuten afhankelijk van formaat.
De blanks afkoelen
- 6. Blanks, nog warm van de katalysatorreactie, worden in een nylonzak geplaatst en in een 230 °F (110 °C) zoutwaterbad gedoopt voor 15 minuten. Ze gaan dan naar een koudwatertank, volledig uitharden. Een centrifugaaldroger spint de blanks in een draadmand om overmaat vocht te verwijderen.
De blanks stylen
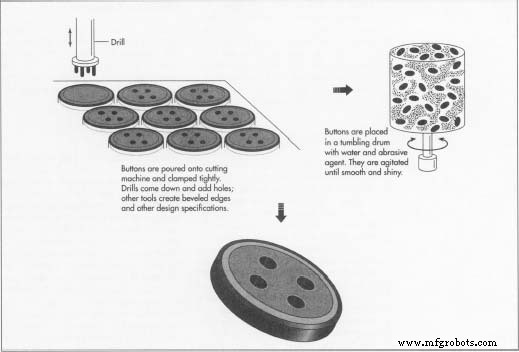
- 7. Elke blank wordt op een snijkop gepositioneerd afgestemd op het gewenste ontwerp – afgeschuind, plat, of ingehollowd. De mes snijt de knop, waarna boorgaten gaten vormt per de specificaties van de fabrikant (gatentelling, diameter, spacing). Een vacuüm tillt afgeronde knopen in een verzamelbak. Productie kan honderden knopen per minuut bereiken, varierend met formaat en complexiteit.
De knopen afwerken
- 8. Na snijden en boren kunnen knopen ruwe randen of gereedschapssporen hebben. Ze worden in zeshoekige trommeldrums met water, slijpmiddel, en schuimmiddel geplaatst. Drums draaien tot 24 uur, wat knopen polisheert tot glad en glanzend. Ten slotte worden ze gewassen en gedroogd.
Kwaliteitscontrole
Afgeronde knopen ondergaan een visuele inspectie op een band. Inspecteurs verwijderen eventuele gekraakte of verkeerd gesneden knopen, wat zorgt dat alleen flawless stukken verpakking en verkoop bereiken.
De toekomst
Ondanks de opkomst van ritsen, Klettband, en stretchstoffen die de behoefte aan sluitingen verminderen, blijft de knop zowel functioneel als modieus. Innovatie gaat door, geïllustreerd door de keramische Diamond Z knop – een zirconiumoxide ontwerp geïntroduceerd door Joseph Coors Jr. in 1993. Gebakken bij 3.200 °F (1.760 °C) en gecoat met een ivoorachtige afwerking, beschikt de knop over 2,5 keer de buigsterkte van staal. Een rigorese valt test toont de onverwoestbaarheid, doch de hoge productiekost houdt het ervan af conventionele polyester knopen te vervangen.
Productieproces
- De Kunst en Vakmanschap van Grafstenen: Geschiedenis, Materialen en Moderne Productie
- De Wetenschap en Productie van Slaappillen: Van Oude Middelen tot Moderne Farmacologie
- De Spork: Evolutie, Materialen en Moderne Productie
- De Evolutie en Vakmanschap van de Moderne Badpak: Van Oude Baden tot High-Tech Stof
- De kunst en evolutie van de kurkentrekker: van oud gereedschap tot moderne engineering
- Voetbalzakje: van oud trainingshulpmiddel tot wereldwijde sport
- De Evolutie van Galoshes: Van Middeleeuwse Laarzen tot Moderne Innovatie
- De Carrousel: Van Oude Draaiende Ritten tot Moderne Vakmanschap
- De geschiedenis, ingrediënten en productie van marshmallows
- Sofa: Van Oude Luxe tot Modern Comfort - Een Uitgebreide Gids
- Van Brons tot Roestvrij Staal: De Geschiedenis, Vakmanschap en Toekomst van Bestek