



Vinyl vloeren: Typen, productie en kenmerken
Achtergrond
Vinyl vloeren komt in twee hoofvormen: veerkrachtige vinyl vloerrol en veerkrachtige vinyl tegels. Rolproducten worden typisch verkocht in 6-ft (1,83 m) of 12-ft (3,66 m) breedtes, terwijl tegels standaard 12 × 12 in (30,48 × 30,48 cm) vierkanten zijn. Vinyl rollen arriveren meestal zonder lijm, dus installateurs moeten een geschikte backinglijm leveren. Tegels zijn beschikbaar als droge vellen of met een druk-geactiveerde lijmrug, de laatste beschermd door een verwijderbaar papierhoesje.
Vinyl rollen variëren in dikte en decoratieve techniek. Dunne rollen variëren van 10-15 mils, terwijl langduriger, duurdere opties 25-30 mils kunnen bereiken. Patronen worden toegepast met behulp van rotogravure printen of intaglio graveren, beide van welke ontwerpen in de gellaag onder de slijtlaag imprimeren, wat duurzaamheid waarborgt.
Veel eigenaren favoritiseren vinyl voor de eenvoudige installatie. Terwijl 25-30 mil rollen uitdagend kunnen zijn voor onbevonden, zijn vinyl tegels doorgaans eenvoudig neer te leggen, zelfs voor DIY-projecten. In tegenstelling tot harder materialen, kan vinyl met een scherp mes getrimd worden om hoeken, kasten, en gebogen ruimtes te passen.
Vinyl kan over bestaande vloeren geïnstalleerd worden, en het schoont makkelijk met een stofzuiger of een milde zeep-wateroplossing. Met juiste onderhoud vereisen meeste merken geen wassen. Een polyurethaan topcoat levert een hoge-glans afwerking die jarenlang glanzend blijft; als vervaging optreedt, kan een gespecialiseerde vloerafwerking de glans herstellen.
Zowel residentiële als commerciële vinyl vloeren bestaan. Residentiële opties variëren in dikte, patronering, en stijl. Commerciële producten moeten aan strenge duurzaamheids- en vlekbestendigheidsstandaarden voldoen – cruciaal voor omgevingen zoals ziekenhuizen – en veel zijn ontworpen met anti-slip oppervlakken voor hoog-verkeersgebieden.
Geschiedenis
Eeuwenlang is een hard, waterbestendig oppervlak gewaardeerd in wooninterieurs. Vroege oplossingen varieerden van gestampte aarde gemengd met osbloed tot geschilderde houten vloeren, elk vereisend periodieke vernieuwing. In de vroege 18e eeuw werden grote stof vloerkleden onder eettafels gelegd om kruimels te vangen, dan simpelweg buiten uitgeschud.
In de late 1700s coaten innovators stevige stoffen zoals canvas, hennep, of linnen met olie en verf, wat de eerste waterdichte vloerkleden creëerde. Deze 'oilcloths' waren makkelijk te reinigen, goedkoop, en konden thuis of massaal geproduceerd worden in de 19e eeuw. Linoleum – gemaakt van lijnzaadolie, kurkgommen, en pigmenten – volgde in de jaren 1890 en werd snel een massaproduceerde vloerbedekking.
Linoleum domineerde tot de na-Oorlog periode, toen fabrikanten lichtere, langdurigere alternatieven zochten. In de late jaren 1950 duikte veerkrachtige vinyl vloeren op, wat heldere, meer levendige kleuren bood dankzij een heldere vinyl gel. Een 1960 Sears catalogus proclameerde: 'Alle glans en gloed – geen zware arbeid!'
Rauwmaterialen
De kerncomponenten van vinyl vloeren omvatten polyvinylchloride (PVC) harsen, hoog-moleculair-gewicht plastifiers, pigmenten, spore stabilisatoren, en een carrier backing – ofwel vilt of een papiermengsel van houtpulp en calciumcarbonaat. Hoog-glans rollen of tegels ontvangen een additionele polyurethaan coating. Lijmen voor druk-geactiveerde tegels zijn geformuleerd uit organische harsen.
Ontwerp
Ontwerpteams verkennen continu opkomende trends om patronen te ontwikkelen die tot vijf jaar aantrekkelijk zullen blijven. Concepten bewegen van schets naar digitale mock-ups, dan naar full-size, full-kleur testprints op papier. Goedgekeurde patronen worden overgebracht naar 18-x-24 in of 24-x-36 in graveerplaten, die gebruikt worden om prototypen op ongedecoreerde gelvoorraad te produceren. De finale slijtlaag wordt dan toegepast, wat ontwerpers een near-final blik op het product geeft.
Protypen worden geëvalueerd en ofwel vrijgegeven, gereviseerd, of verworpen. De tijdlijn van ontwerp tot markt varieert van drie tot zes maanden, afhankelijk van complexiteit.
Het productieproces
De vinyl vloerrol maken
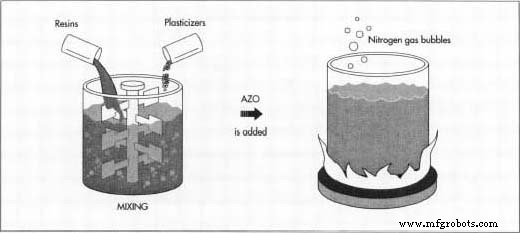
- 1 Vinyl harsen en plastifiers worden in een vat gecombineerd om een plastisol te vormen. Een AZO verbinding wordt toegevoegd; wanneer verhit, decomponeert het, wat stikstofgasbellen genereert die eengeschuimd, beslag-achtig mengsel creëren geschikt voor coating.
- 2 De slurry wordt op een vilt of papier backing aangebracht via een reverse-rol coater, dan gecured in een oven die de vinyl hars activeert, wat het toestaat de plastifier te absorberen en te vestigen.
- 3 Het gegelde vel wordt dan door een drukkpers geperst, waar metaal intaglio platen het gewenste patroon in de gellaag onder de slijtcoating imprimeren.
- 4 Een tweede laag plastifier-vinyl mengsel wordt toegepast, en het vel wordt bij een hogere temperatuur herverhit. De hars smelt en hardent in een heldere, slijtvast coating die het patroon beschermt.
- 5 Voor hoog-glans afwerkingen wordt een polyurethaan coating via rollen toegepast; een luchtmes controleert dikte, en ultraviolet lampen curen de afwerking.
- 6 Het afgeronde vel – ofwel mat of glanzend – wordt in 12-ft (3,66 m) rollen gesneden, typisch 1.500 ft (457,2 m) lang, wat verder onderverdeeld kan worden door detailhandelars.
Vinyl tegel vloerbedekking creëren
- 7 Tegels worden geproduceerd door PVC harsen, calciumcarbonaat, plastifiers, en pigmenten in een grote mixer te mengen.
- 8 Het mengsel wordt verhit tot gesmolten, dan gecalendert in vellen. Het deeg-achtige materiaal wordt dan in rollen geëmboosd.
- 9 Vellen worden in 12 × 12 in (30,48 × 30,48 cm) tegels gesneden met een stanmachine.
- 10 Tegels worden gekoeld en gedoost. Als ze druk-geactiveerde lijm bevatten, brengt een rolcoater de lijm aan en een papierhoesje beschermt het. Dozen bevatten typisch 10 of 12 tegels.
Kwaliteitscontrole
Alle rauwmaterialen – PVC harsen, plastifiers, pigmenten, stabilisatoren, en backings – ondergaan strenge testen om naleving van bedrijfsstandaarden te bevestigen. Backings worden geverifieerd op dikte en trekkracht; coatings worden geëvalueerd op viscositeit en uniformiteit. Eenmaal basiskwaliteit bevestigd, gaat productie door.
Tijdens productie worden visuele inspecties op elke fase uitgevoerd. Zou een rol een imperfectie bevatten, passeren kwaliteitscontrolepersoneel de snijsoftware aan om defecte gebieden te vermijden.
Commerciële vinyl gebruikt door HUD en FHA wordt aan uitgebreide testen onderworpen, inclusief minimale dikte, duurzaamheid, en brandbaarheidseisen.
Bijproducten/Afval
Vinyl vloerproductie vrijwaart geen gevaarlijke materialen. Afval wordt typisch on-site gerecycled of naar herwinnaars gestuurd. Historisch zijn zware-metaal stabilisatoren en pigmenten vervangen door milieuvriendelijke alternatieven. Vandaag richt de industrie zich op het recyclen van schroot vinyl gegenereerd tijdens productie en door consumenten.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- Expert Gids voor Aluminium Lasermarkering: Precisie, Duurzaamheid en Toepassingen
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Uitgebreide Gids voor Lasermarkering: Typen, Voordelen en Toepassingen
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Elektropolijsten vs. Passiveren: De Juiste Roestvrij Staal Afwerking Kiezen
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- Top 4 vloermaterialen voor zwaar verkeersgebieden
- Kunststof draadstangen: PEEK, Nylon, PTFE, Vinylester, Acetal, Ultem® – Materialen, Toepassingen en Voordelen