



Precisie plaatmetaal behuizing ontwerp: Expert gids voor buigen & gatplaatsing
Een custom plaatmetaal behuizing ontwerpen is complexer dan het op scherm lijkt. Een flens die twee millimeter te smal is, een ventilatieslot te dicht bij een buiglijn geplaatst, of een ontbrekende buigontlasting kunnen allemaal leiden tot vervormde panelen, gefaalde IP-vezels en kostelijk herwerk.
Deze gids detailt de beslissingen die het meest significant de behuizingkwaliteit beïnvloeden: buiggeometrie, gatplaatsing, en de veelvoorkomende ontwerpfouten die onze ingenieurs oppikken tijdens CAD-reviews.
Belangrijke functionele eisen van plaatmetaal behuizingen
Voordat we ingaan op geometrieprincipes, begrijp waarom behuizingen hogere precisie eisen dan generieke plaatmetaaldelen. Een kwaliteitsbehuizing moet voldoen aan:
- IP-gerate sealing (bijv. IP54, IP65): vereist strakke, gatloze naden op elk hoek. Buignauwkeurigheid beïnvloedt direct naadintegriteit.
- EMI afscherming: kleine panelegaten kunnen elektromagnetische insluiting in industriële elektronica behuizingen compromitteren.
- Structurele rigiditeit: panelen moeten componentbelasting en herhaalde deur- of dekselcycli weerstaan.
Elke eis hangt af van buigprecisie en gatlocatie. Een 1-2° afwijking kan naadgaten openen; een gat te dicht bij een buig vervormt de flens en voorkomt een flush fit. Dit zijn functionele specificaties, niet louter fabricagevoorkeuren.
Essentiële plaatmetaal buigontwerprichtlijnen
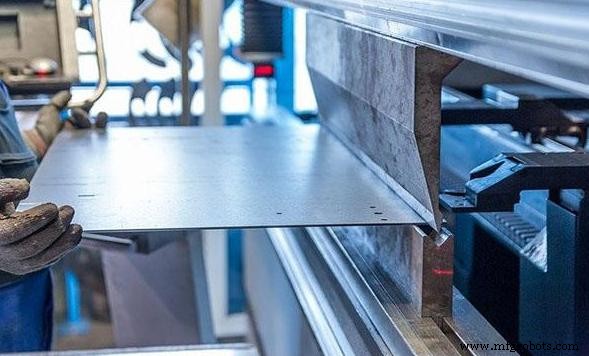
Geslaagde behuizingfabricatie hangt af van twee ontwerpkeuzes: het selecteren van de correcte radius voor het materiaal en het dimensioneren van flenzen om post-vorming instabiliteit te vermijden. Beide meesteren mitigeert structurele en assemblage issues downstream.
De buigradius meesteren voor verschillende materialen
Voor aluminium is een startpunt van 2x de materiaaldikte typisch. Voor zacht staal is 1,5x de dikte gebruikelijk. Actual minima hangen af van temper, diktebereik en beschikbare tooling.
Speciale aandacht is nodig voor 6061-T6 aluminium. Zijn werkverharding tijdens vormen betekent dat een radius onder 1,5-2T scheuringen bij behuizinghoeken kan veroorzaken, zelfs als andere legeringen strakkere buigingen tolereren. Roestvrij staal (304/316) toont nog sterkere werkverharding; een 1,5-2T radius is een praktische veiligheidsmarge.
Valideer je radius tegen de fabricage-toolbibliotheek van de fabricant voordat je hoekgeometrie finaliseert. Een radius die non-standaard tooling vereist, zal leidtijd verhogen ongeacht haalbaarheid.
Stabiele flenzen en montageranden ontwerpen voor behuizingen
Flensbreedte is frequent onder-gespecificeerd. Een smalle flens triggert een cascade van issues:
- Paneelrigiditeit: korte flenzen buigen onder laterale spanning, wat rack veroorzaakt in control dozen en industriële PC behuizingen.
- Schroefmontage: adequaat materiaal is nodig voor clearance gaten en een randafstand van ruwweg 2x de gatdiameter.
- Deksel en deuruitlijning: paneel-mount connectors of gescharnide deuren zijn gevoelig voor flensvlakheid.
- Assemblage clearance: strakke binnenflenzen kunnen botsen met montagehardware voor PCB's of interne bedrading.
Industrierichtlijnen adviseren een minimum flensbreedte van 4x de materiaaldikte voor de meeste materialen. Grotere flenzen zijn gerechtvaardigd voor lastdragende zijpanelen of kabinetten die additionele versterkingsbuigingen vereisen.
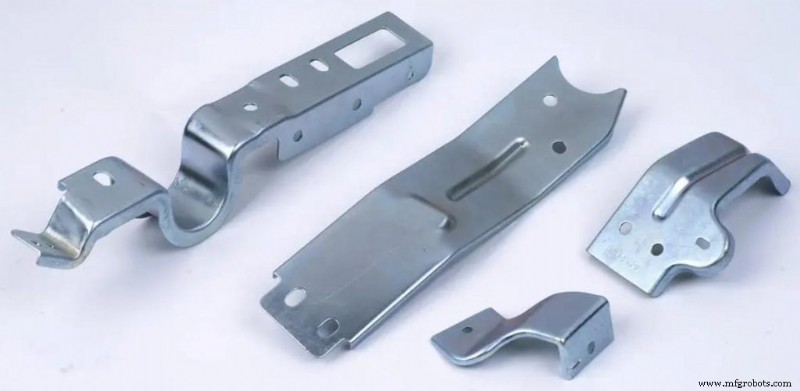
Gaten en uittredingen voegen geometrie toe die het metaal tijdens vormgeving moet navigeren. Als een feature te dicht bij een buiglijn zit, trekt plastische deformatie het materiaal, wat het gat en het omringende paneel vervormt.
Houd snijden buiten de buigdeformatiezone om structurele integriteit te behouden en flush-mount issues te vermijden, vooral voor connectors of ventilatie-arrays. Het Sheet Metal Design Handbook adviseert:
- Standaard gaten: minimum afstand = 2,5T + R (T = dikte, R = buigradius). Sommige handleidingen toestaan 2T+R voor gaten <1", maar 2,5T+R elimineert out-of-round fouten.
- Lange sleuven en uittredingen: minimum afstand = 4T + R. De vrije rand van een lange sleuf is een sleutel stressconcentrator; dichtere spacing produceert meestal een golvend paneelgezicht.
Ontwerptip: Als ruimte beperkt is en een uittreding naast een buiglijn moet, voeg een ontlastingssnede of kerf over de buiglijn toe vóór vormen.
Veelvoorkomende behuizingontwerpfouten die ingenieurs moeten vermijden
Uit onze frequente CAD-reviews, de meest voorkomende issues zijn:
| Fout | Fix |
|---|---|
| Inconsistente wanddikte over panelen | Gebruik een enkele gauge doorheen; gemengde diktes vereisen aparte tooling setups en verhogen kosten. |
| Ontbrekende buigontlastingen bij hoekintersecties | Voeg een ontlastingskerf toe (breedte ≥ 1T, diepte ≥ T + R) waar twee buiglijnen samenkomen om scheuren tijdens vormen te voorkomen. |
| Gaten binnen de deformatiezone nabij buigingen | Volg het 2,5T + R minimum voor gaten; 4T + R voor sleuven. |
| Oppervlakteafwerkings toelatingen negeren | Poedercoating: typische dikte 60-80 µm per laag. Type II anodiseren: 5-25 µm. Deze beïnvloeden draadengagement en montage fits als niet gerekend. |
Deze richtlijnen zijn baseline waarden; pas ze aan voor specifieke deeleisen.
Klaar om de kwaliteit van je metalen behuizingen te tillen?
Goed behuizingontwerp is een collaboratie tussen ontwerpintentie en fabricagerealiteit. De meest betrouwbare behuizingen zijn niet de meest complexe – ze zijn degenen waar elke buigradius, gatclearance, en flensbreedte doordacht gepland is met productie in gedachten.
Ons engineering team evalueert alle CAD-bestanden voor Design-For-Manufacturing (DFM) concerns om het deel te optimaliseren vóór productie. Upload je CAD-bestanden of neem contact op met JTR's engineering team voor een gratis produceerbaarheidsreview en custom materiaalselectie. Voor projectvereisten, neem contact met ons op vandaag.
FAQs
V1: Wat is de minimum afstand tussen buigingen in plaatmetaal?
A1: Houd parallele buiglijnen ten minste 4x de materiaaldikte uit elkaar als praktische ontwerpminimum voor behuizingen. Smallere spacing kan toolinginterferentie tijdens vormen creëren en kan flensstabiliteit en dimensionale consistentie reduceren.
V2: Waarom vervormen gaten nabij buigingen?
A2: Buigen deformeert het materiaal in de buigzone plastisch, rekken het buitenoppervlak en comprimeren het binnenste. Een gat te dicht geplaatst – typisch binnen ongeveer 2,5x de materiaaldikte plus buigradius – kan vervormd raken als omringend materiaal stroomt tijdens vormen.
V3: Welk materiaal is best voor custom plaatmetaal behuizingen?
A3: Voor de meeste elektronica behuizingen is aluminium 5052 een praktische default: het buigt schoon, anodiseert goed en houdt gewicht laag. Als gelaste constructie, outdoor duurzaamheid, of hogere afschermingseffectiviteit vereist is, is 304 roestvrij staal vaak de sterkere keuze. Zijn werkverhardingsgedrag eist zorgvuldige aandacht voor buigradius, want roestvrij staal scheurfalens beginnen vaak bij verkeerd ontworpen buigingen.
Gerelateerde gidsen
Industriële technologie
- Camcode belicht Navy IUID Journal met toonaangevende UID label expertise
- Grondslagen van Analog Geïntegreerde Circuits: Concepten, Componenten en Praktische Toepassingen
- Draadefficiëntie en onderdeelkwaliteit verhogen: Expert strategieën & gereedschapsselectie
- 22 essentiële Android Build.prop-tweaks voor een superieure ervaring – bijgewerkt 2024
- CNC Deformatiebeheersing voor Dunwandig Aluminium in Luchtvaartproductie
- Belangrijke factoren die inductie bepalen in spoelontwerp
- Bedrijf naar hoger niveau tillen met een expert Competitiviteitsbeoordeling
- Wanneer bare board testing te gebruiken voor betrouwbare PCB-ontwikkeling
- Waarom verzinken van outdoor fabricageprojecten duurzaamheid en ontwerp verbetert
- Optalysys onthult werelds eerste laser-aangedreven optische neurale netwerk
- Expertgids voor het ontwerpen van gietsystemen voor metalen gieten