



Lasersnijden uitgelegd: Precisie, kracht en toepassingen
Er was een tijd dat lasers niets meer waren dan science fiction dromen. In de afgelopen 60 jaar zijn we overgegaan van imaginaire kosmische stralingwapens tot het strategisch benutten van de kracht van licht. Vandaag de dag zijn lasers overal, in subtiele chirurgische apparatuur, optische media lezers, en in de brute kracht van lasers voor productie. Wat ze allemaal gemeen hebben is de capaciteit om hun werk met ongelooflijke precisie te doen, geleid door een vaste hand, of een computer-gecontroleerde toepassing.
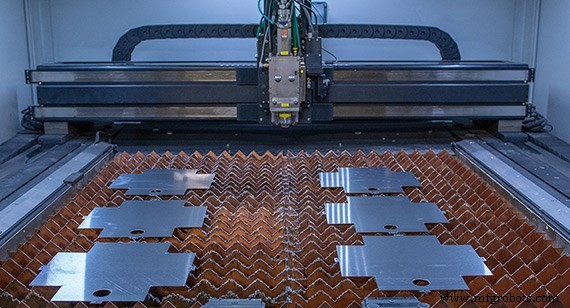
Wat is een LASER?
LASER staat voor Light Amplification by Stimulated Emission of Radiation. Essentieel werken lasers door atomen van bepaalde elementen in een gecontroleerde omgeving te exciteren. De elektronen in die atomen verschuiven positie in hun baan om de kern naar een energetischer pad en wanneer ze terugkeren naar hun "thuis" positie, geven ze een stroom coherente lichtenergie af, wat betekent dat het licht dezelfde golflengte heeft en volledig in fase is. De energie bestaat uit fotonen, die door een lens worden geleid. Daar concentreren ze in een enkele straal, en hun kracht is substantieel.
Twee dingen beïnvloeden het snijvermogen van een laser: de kracht van de laser (gemeten in kilowatt, of kW) en zijn vermogen om zijn bundel zo compact mogelijk te focussen. Voor ontwerpers is het essentieel om te weten dat de laser, als elk snijinstrument, een breedte heeft, de laser kerf genoemd. Hoewel het belangrijk is om hiervoor te compenseren, is de kerf veel kleiner vergeleken met andere snijprocessen.
Vergelijking van lasers voor productie
Twee typen lasers domineren de productiesector, koolstofdioxide (CO2) en vezel (ook bekend als een solid-state laser). Hoewel beide ongeveer dezelfde tijd uitgevonden zijn (1963/64), is CO2 langer in commerciële toepassingen gebruikt. Vezel kwam pas in de vroege jaren '80 op de productiescene.
"Lasers zijn een van de belangrijkste redenen waarom we onderdelen in dagen in plaats van weken kunnen leveren," zei Phil Dunbar, een productiesupervisor voor Protolabs in New Hampshire. "De sneden die ze maken zijn ongelooflijk accuraat en hebben weinig, als enige, ontgrating nodig. Hoewel persepersen nog steeds belangrijke tools zijn, kunnen ze die precisie simpelweg niet halen."
De twee te vergelijken, vezel leidt over het algemeen, maar de keuze over welke te gebruiken is vaak gebaseerd op het type en de dikte van het materiaal dat u snijt. Vezel is sneller op dunne metalen. De meer gefocuste bundel helpt deze lasers ook sneller door hoog reflecterende materialen te snijden. In tegenstelling tot CO2 lasers, hebben vezellasers geen bewegende delen of spiegels die uit de pas kunnen lopen, wat lagere onderhoudskosten oplevert. Het beste van allen, vezellasers gebruiken minder elektriciteit voor hetzelfde snijvermogen.
U zou denken dat de beslissing om vezel te gebruiken een klap van de hammer is, maar er zijn gebieden waar CO2 nog steeds indrukt, zoals de snelheid van rechte sneden en, voor nu, materiaal dikker dan 0,2 inch (5mm). Dat gezegd hebbend, worden vezellasers krachtiger, dus zelfs deze verschillen worden minder significant.
Alternatieven voor lasersnijden
Met al hun kracht en snelheid, zou u denken dat lasers de enige weg zijn, maar er zijn andere sterke concurrenten.
Frezen: Een eindfrees gebruiken om te snijden lijkt een beetje old school, maar het is accuraat tot binnen 0,0003 inch (0,00762mm) en redelijk snel. Wat het beste is, is de hoge kwaliteit randen die eindfrezen creëren en de capaciteit om met 3D-media te werken. Een nadeel van frezen is dat opzet en programmeren tijd kost.
Waterjet: Water combineren met een abrasief poeder, het uitschieten uit een busje met ridderlijke hoge druk, en u heeft waterjet snijden. Het is even accuraat als frezen, maar de randaalkwaliteit wordt enigszins geofferd door vervorming van de waterstraal als het door het metaal snijdt.
Wire EDM: Bij Wire Electrical Discharge Machining (EDM), voedt elektriciteit door een dunne, geladen draad (meestal koper of messing), wat een vonk doet ontstaan tussen de draad en het materiaal dat u snijdt. De circuit wordt voltooid met een andere draad aan de overkant van uw metaal. De vonk penetrateert het metaal, snijdt precies doorheen, en die tweede draad voltooit de circuit. Het hele proces zit in dielektrisch water, een type water dat geen elektriciteit geleidt, dus het dient om het snijoppervlak te koelen terwijl het pad van de elektrische stroom tussen de draad en het metaal beperkt. Het is een traag proces, maar wat het aan snelheid tekortkomt, compenseert het met accuraatheid binnen 0,0001 inch (0,00254mm). Een belangrijke beperking: Wire EDM vereist dat het metaal waar uw onderdeel van gemaakt is elektrisch geleidend moet zijn of het zal het niet snijden.
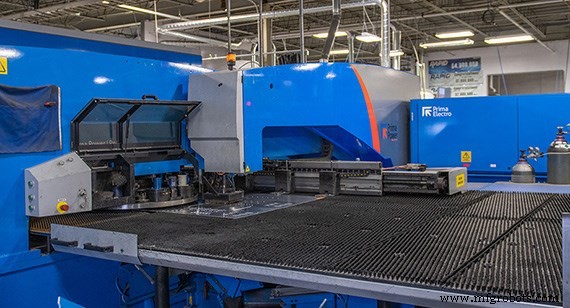
Persepers: Dit proces doet precies wat u denkt. Een pers perst door uw metaal om de gewenste vorm te creëren. Offers met dit proces zijn accuraatheid en randaalkwaliteit. Uw onderdeel zal zeker ontgrating nodig hebben. U kunt het ook niet gebruiken als uw metalen bros of gehard zijn omdat het onderdeel breekt terwijl het in de pers zit. Aan de positieve kant, hoewel het tijd kost om een persepers op te zetten en te programmeren, eenmaal dat genageld is, is het makkelijk om meerdere onderdelen te maken.
Lasersnijdienst voor bladmetaalonderdelen
Analoge en digitale productietechnologieën zijn samengevoegd in de vorm van laser/perse machines. Deze combineren het precieze, krachtige snijden van een vezellaser met standaard tooling opties en geometrieën die het beste beheerd worden door een persepers. Kenmerken zoals luiken, flenzen, en meer kunnen snel gecreëerd worden met lasersnede, gratvrije randen met een enkel gereedschap voor zowel snijden als vormen.
De toevoeging van lasers in productie heeft een veilige, snelle, en accuraat middel van snijden van bladmetalen toegevoegd. De kracht van de laser gecombineerd met zijn vermogen om soepel te schakelen van de brute kracht van snijden in rechte lijnen tot de subtiele precisie van het creëren van zachte curves, maakt ze een onmisbaar gereedschap in de gereedschapskist van een machinist en een zegen voor ontwerpers van complexe onderdelen.
Bij Protolabs is onze bladmetaalfabricagedienst ontworpen voor snelheid. Afhankelijk van onderdeelgeometrie en materialen, zullen onderdelen gesneden worden met een persepers, vezellaser, of CO2 laser. Voor simpelere onderdelen is een persepers typisch de meest efficiënte en economische oplossing. Bladmetaalcomponenten met fijner, meer complexe kenmerken zullen gesneden worden met een CNC laser. Een vezellaser wordt gebruikt om materialen te snijden die dunner en meer reflecterend zijn en een CO2 laser is beter geschikt voor dikker materiaal wanneer meer kracht nodig is.
Industriële technologie
- Vezellaser Snijmachines: Ongekende Precisie, Snelheid en Energie-efficiëntie
- Begrijpen Van Machine Draaien: Een Sleutel Precisie Bewerkingsproces
- Lasersnijden: Precisie, Vielseitigheid en Excellentie in de Moderne Productie
- Hoe lasersnijden-prijzen worden bepaald – Een duidelijke gids
- Kernvoordelen van lasersnijden voor precisieproductie
- Laser vs. Plasma Snijden: De Juiste Metaalsnijtechnologie Kiezen
- Plasma vs. Lasersnijden: Belangrijkste Verschillen En Wanneer Elke Te Gebruiken
- CO₂ vs Nd:YAG lasercutting: de belangrijkste verschillen uitgelegd
- Waterstraal Vs Laser Snijden: Welk Levert Superieure Precisie?
- Belangrijkste Voordelen van Vezel Laser Snijtechnologie
- Ontdek de Unieke Voordelen van Laser Snijden voor Moderne Productie