



CNC Uitboren Meesteren: Uitdagingen Overschrijden, Tips & Technieken voor Precisie Boren
Uitbooroperaties kunnen niet alleen voltooid worden op CNC-draaibankmachines maar ook met freesmachines. We kunnen gaten in diverse maten boren met het uitboorgereedschap voor draaien en high nauwkeurige diameters creëren. Vandaag willen we de moeilijkheden, uitdagingen, tips en methoden van het uitboorproces bespreken.
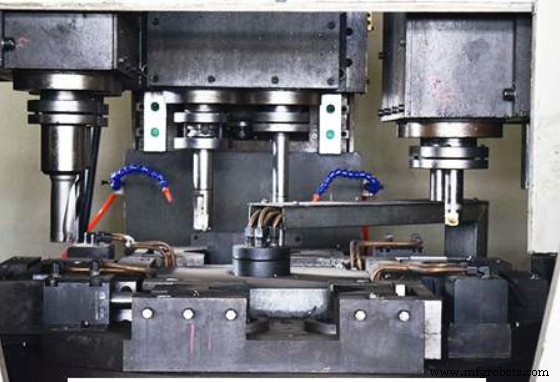
Wat is Uitboorproces
Uitboren is bewerkingstechnologie van nader verwerken van de gegoten, gegiet of geboorde gaten die al in het werkstuk bestaan; uitboren kan het gat vergroten, de diameter vergroten, dimensionele nauwkeurigheid verbeteren, oppervlakteruwigheid verminderen en de afwijking van de oorspronkelijke gatas corrigeren. De nauwkeurigheid en precisie van uitboren zijn hoog; de nauwkeurigheid van precisie-uitboren kan IT8~IT7 bereiken en de diameter kan gecontroleerd worden binnen 0,01mm; de oppervlakteruwigheid van algemeen uitboorproces is ruwweg tussen Ra 1,6 ~ 0,8 µm.
Welke Moeilijkheid om Uitbooroperatie Uit te Voeren – Fouten, Uitdagingen & Problemen in Uitboren
Er zijn veelvoorkomende problemen die operators kunnen tegenkomen in CNC-bewerkingsservices zoals draaien, frezen, uitboren; let op om het probleem tijdig te observeren en op te lossen, dan kan ook een hoogwaardig product verkregen worden.
- Gereedschapslijtage
In het CNC-uitboorproces is het continue snijden gemakkelijk om gereedschapslijtage en schade te veroorzaken, wat verder resulteert in verminderde dimensionele nauwkeurigheid van gat uitboren, en verhoogt de oppervlakteruwigheid. Bovendien is de calibratie van fijn-afsturing voedeenheid abnormaal, wat aanpassingsfout en afwijking van bewerkingsdiameter en zelfs productkwaliteitsfalings veroorzaakt. - Bewerkingsfout
De bewerkingsfout van uitboorproces presenteert zich in de verandering van dimensie, vorm en positie en oppervlakkwaliteit. De problemen die bewerkingsfout kunnen veroorzaken zijn als volgt:
– De lengte-diameter verhouding van de messtaaf is te groot of de uithang is te lang;
– Het mesmateriaal past niet bij het werkstukmateriaal;
– De parameter van uitboren is onjuist;
– De toewijzing van overslag aanpassing is onredelijk;
– De verspringing van de initiële gatpositie leidt tot periodieke verandering van de overslag;
– Het werkstukmateriaal heeft hoge stijfheid of lage plasticiteit. - Oppervlakkwaliteit
Het bewerkte oppervlak van uitgeboorde onderdelen toont vischaam of draadachtige snijlijnen. - Aanpassingsfout
Onjuiste operatie in het aanpassen van de verdeling voedingsoverslag is gemakkelijk om lage nauwkeurigheid te veroorzaken. - Meetfout
Onjuist gebruik van meetinstrumenten en verkeerde meetmethoden zijn veelvoorkomende kwaliteitsrisico's in CNC-uitboorproces.
Tips en Methoden van Uitboorbewerking
- Uitboorgereedschap
Na het monteren van de uitboorstaaf, observeer of het bovenste vlak van de hoofdsnijrand van het uitboorgereedschap op hetzelfde horizontale vlak is als de voedingsrichting van het uitboorkop, om te garanderen dat de snijranden in de normale bewerkingssnijhoek zijn. - Proefuitboren
Het uitboorgereedschap moet een overslag van 0,3-0,5mm reserveren; bij het uitboren, stel ruw-uitboor overslag ≤0,5mm in, om te garanderen dat de daaropvolgende afwerkings-uitboorbewerking kan voldoen aan de overslagvereisten. - Tips en voorzorgsmaatregelen voor uitboren
– Controleer of de spanning, werkstukpositionering en klemming stabiel en betrouwbaar zijn vóór bewerking.
– Controleer of de herhaalde positioneringsnauwkeurigheid van de spindel en dynamische balansnauwkeurigheid voldoen aan de eisen van CNC-fabricage.
– Meet de diameter van het initiële gat met een schuifmaat en bereken de gereserveerde bewerkingsoverslag.
– Controleer de dynamische zwaartekracht uithangwaarde van de uitboorstaaf tijdens het proefuitboorproces, en pas de snijparameters redelijk aan om de impact van centrifugaal snijtrilling te verminderen.
– Volgens ruwuitboren, half-afwerkingsuitboren en afwerkingsuitboren, redelijk de uitbooroverslag verdelen, aanbevolen: ruwuitboren – 0,5mm, half-afwerking en afwerkingsuitboren – 0,15mm.
– Voeg fijn uitboorstappen toe voor moeilijk-te-bewerken materialen en hoge precisie uitboren, de uitbooroverslag is niet lager dan 0,05mm.
– Bij de mesinstelling van de uitboorstaaf, let op om de impact tussen werkdeel (mes en basis) van het gereedschap en blok te vermijden, voorkom gereedschapsschade of beïnvloed de bewerkingsnauwkeurigheid door de leidingsgroef de uitboorgereedschapsafstellingswaarde verandert.
– Het uitboorbewerkingsproces moet koel blijven, verhoud smering om de snijkracht te verminderen wanneer nodig.
– Verwijder de spannen op passende wijze en voorkom dat de spannen betrokken raken bij de tweede snijde.
– Controleer de gereedschapslijtage frequent en vervang beschadigd mes onmiddellijk, om de bewerkingskwaliteit en nauwkeurigheid van gat uitboren te garanderen, meet het verwerkte gat zorgvuldig.
Industriële technologie
- CNC-freesmachines & methoden: precisie & automatisering
- Boren Uitgelegd: Definitie, Proces en Expert Tips
- Chemische Bewerking: Precisie Metaalverwijdering Zonder Spanningen
- Ultrasonische Bewerking Uitgelegd: Werking, Types en Toepassingen
- NC-bewerking Begrepen: Definitie, Proces en Belangrijkste Voordelen
- Bewerken uitgelegd: definitie, proces en essentiële gereedschappen
- Machining-operaties beheersen: essentiële tools & technieken
- Plaatmetaal Lassen: Technieken, Voordelen & Expert Tips
- PCB-solderen onder de knie: Types, technieken en best practices
- Nauwkeurigheid verbeteren en kosten verlagen met adaptieve leidingsbusjes in CNC Zweedse bewerking
- Kraanoperaties & Onderhoud: Een Uitgebreide Veiligheids- en Zorggids