



Vier snelle prototyping-technieken voor efficiënte indirecte vormproductie
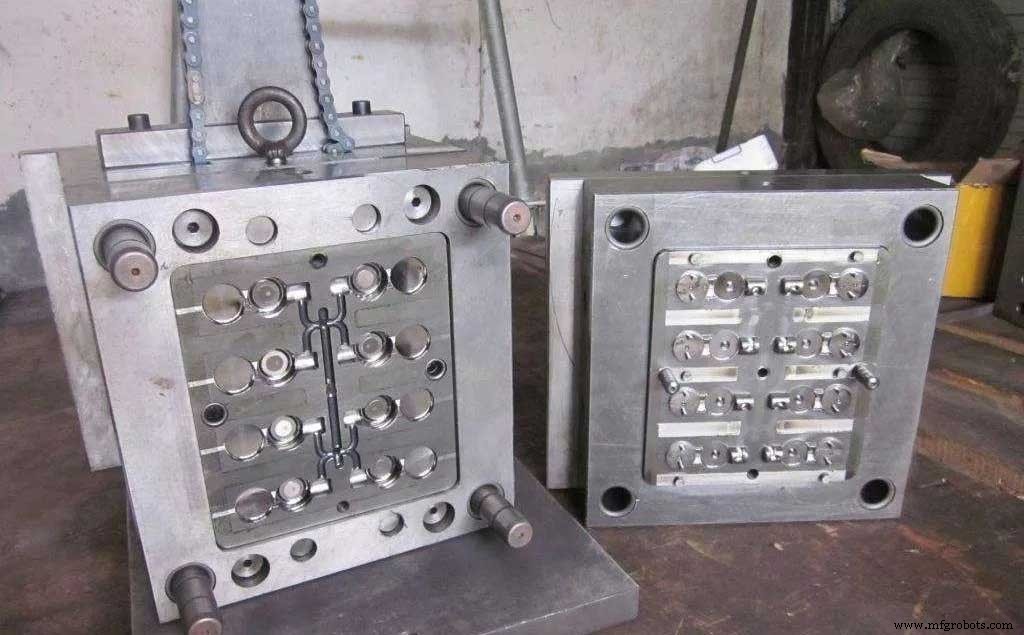
Gebruik snelle prototyping om hoofdborgen te maken en zachte materialen zoals was, siliconenrubber, epoxihars en polyurethaan te gieten om zachte borgen te vormen. Bijvoorbeeld, een mengsel van metaal en epoxy is colloïdaal bij kamertemperatuur en kan bij kamertemperatuur gegoten en uitgehard worden, wat het ideaal maakt voor het repliceren van borgen.
De injectiemould gemaakt van dit synthetische materiaal heeft een levensduur van 50 tot 5000 stukken. Bij het gebruik van kamertemperatuur uithardende siliconenrubber om injectiemoulds te maken, is de levensduur doorgaans slechts 10 tot 25 stukken. Wanneer de gevulcaniseerde siliconenrubber mould gebruikt wordt voor laag-smeltpunt gieten, is de mouldlevensduur doorgaans 200 tot 500 stukken.
In de moderne industriële productie kunnen gangbare snelle prototyping-methoden ruwweg in 4 typen worden onderverdeeld:
- Siliconen moulds
- Hars samengestelde moulds
- Boogspuit moulds
- Chemisch gebonden staalpoeder gietkaviteit moulds
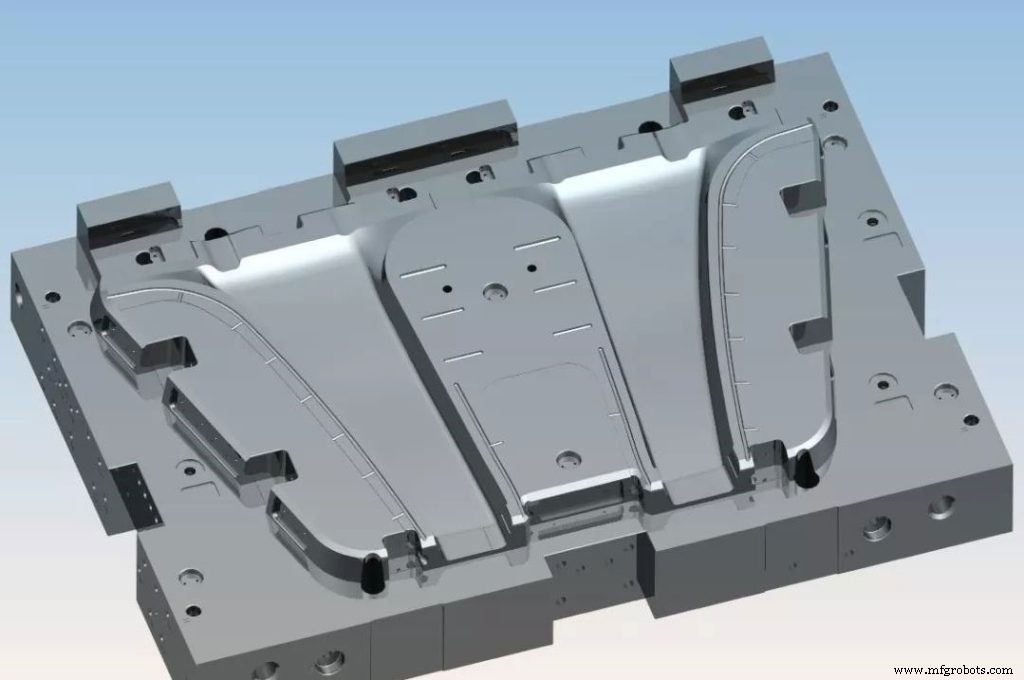
Het gebruik van snelle prototyping om hoofdborgen of zachte borgen te maken gecombineerd met investeringsgieten, keramische precisiegieten, electrovormen, koude spuiten, en andere traditionele processen kan complexe borgen maken, waarbij kunststofonderdelen of metaalonderdelen in series geproduceerd worden. Harde borgen hebben doorgaans een betere bewerkbaarheid, kunnen lokaal bewerkt worden voor hogere precisie, en kunnen voorzien worden van inserts, koelonderdelen, en uitbrandingen.
1. Siliconen mould
De siliconen mould is gebaseerd op het prototype van het model. Het wordt gegoten met gevulcaniseerde siliconenrubber om direct de siliconenrubber mould te produceren. De gieting kan voltooid worden omdat de siliconenrubber een omgekeerde uittrekshoek en delen diepe groeven heeft. Direct uittrekken, wat uniek is vergeleken met andere moulds.
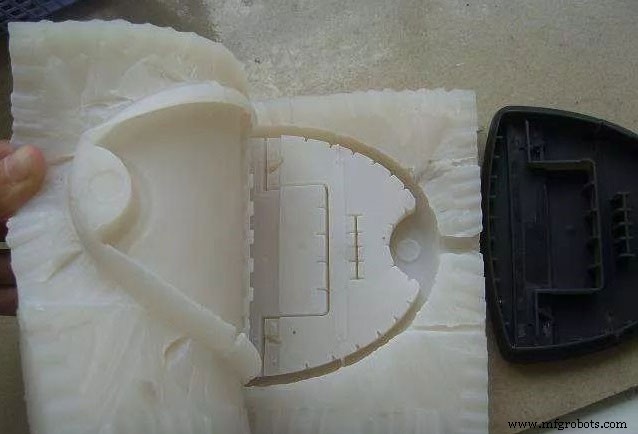
Het productieproces van de siliconen mould is:
- Maak een prototype, behandel het oppervlak van het prototype om het een goede oppervlakteroughness te geven →
- Fix het prototype met de mouldbasis, breng een ontvormingsmiddel op het oppervlak van het prototype aan →
- Plaats de siliconenrubber en meng in vacuüm. Haal de luchtbellen in het apparaat uit, giet het siliconenrubber mengsel erin, en krijg de siliconenrubber mould →
- Siliconenrubber uitharding →
- Siliconenrubber snijden langs het scheidingsvlak, en het prototype eruit halen om de siliconenrubber te verkrijgen. Als de mould enkele defecten blijkt te hebben, kan het gerepareerd worden met nieuw geformuleerde siliconenrubber.
2. Hars samengestelde mould
Deze methode is een vormgevingsmethode waarbij vloeibare epoxihars en organische of anorganische materialen als matrixmaterialen gecombineerd worden, en de mould gegoten wordt gebaseerd op het prototype.
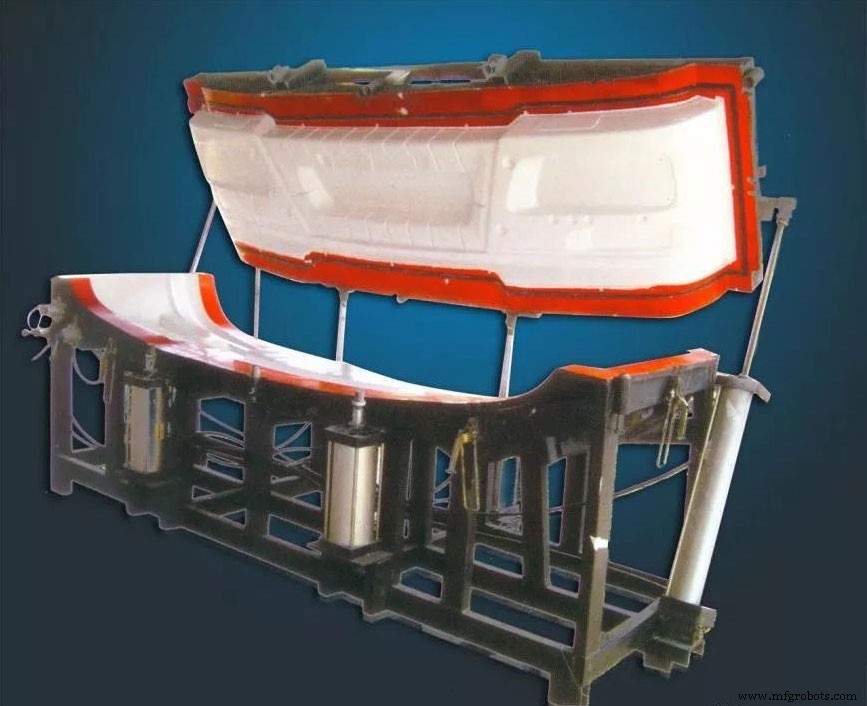
- Het proces is prototypeproductie en oppervlaktebehandeling →
- Ontwerp en productie van mouldframe →
- Selectie, en ontwerp van scheidingsvlak →
- Borstel ontvormingsmiddel (inclusief scheidingsvlak) op prototype oppervlak →
- Borstel gelcoat hars (het doel is om het oppervlak van de mould te beschermen tegen wrijving, botsing, atmosferische veroudering, medium corrosie, enz., de mould veilig en betrouwbaar te maken in het daadwerkelijke gebruik) →
- Gieten van de holle mould →
- Wanneer de holle mould geproduceerd is, omgekeerd, en het ontvormingsmiddel en Gelcoat hars →
- Scheiden van moulden en gieten van moulden bij kamertemperatuur, doorgaans 1 tot 2 dagen om te solidificeren en vorm te geven, dat wil zeggen mouldscheiding, prototypeverwijdering, en mouldreparatie.
Voor metaalharsen met hoge hittebestendigheid en hoge slijtvastheid, kunnen epoxiharsen die bij kamertemperatuur uitharden vaak niet aan de eisen voldoen, dus epoxiharsen die bij hoge temperatuur uitharden moeten eerst worden gebruikt. Dit zal ongetwijfeld problemen veroorzaken voor prototypes gemaakt van fotogevoelige hars. Omdat het begint te verzachten bij 70~80°C, is een overgangskern hiervoor vereist.
Epoxihars, gips, siliconenrubber, polyurethaan, enz., worden veel gebruikt voor overgangsmouldkernen, en gips en siliconenrubber mouldkernen zijn meer gebruikelijk. Deze epoxihars mouldproductietechnologie heeft de kenmerken van een eenvoudig proces, hoge mouldgeleiding, hoge sterkte, en geen profielbewerking. Het is geschikt voor kunststofbrekingsmoulds, plaattrekmoulds, blisterfolies, en polyurethaan schuimmoulds.
3. Boogspuit mould
Boogspuit abrasieven nemen ook het prototype als prototype. Het gesmolten metaal wordt volledig verstuigd en op een bepaalde snelheid op het oppervlak van het prototype gespoten om het oppervlak van de mouldkaviteit te vormen. De rug wordt gevuld met composietmaterialen, en epoxihars of siliconen gevuld met aluminium wordt gebruikt. De rubbersteun scheidt de schil van het prototype om een precisie mould te verkrijgen en voegt een gietstelsel, koelsysteem, enz., samen met de mould om een injectiemould te vormen.
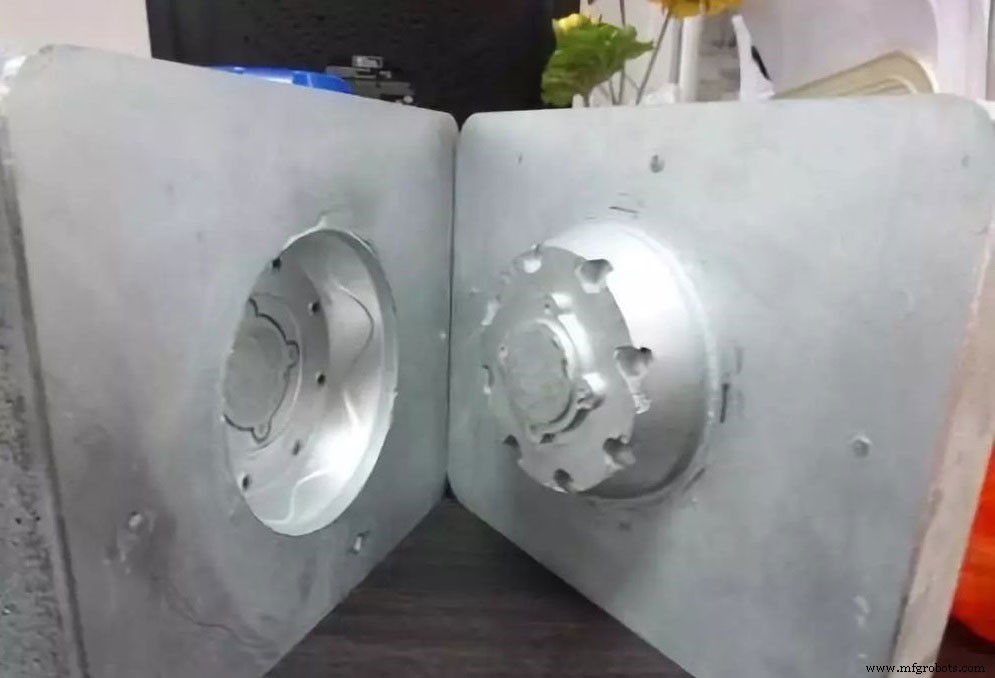
Het wordt gekenmerkt door een eenvoudig proces en een korte cyclus; kaviteit en oppervlakte fijne patronen worden in één keer gevormd; het bespaart dure en tijdrovende processen zoals tekenen in traditionele mouldverwerking en warmtebehandeling van CNC-bewerking, en er is geen bewerking vereist; hoge dimensionale nauwkeurigheid van de mould, de cyclus wordt verkort, en de kosten worden bespaard.
4. Chemisch gebonden staalpoeder gietkaviteit mould
Het proces is als volgt:
- Gebruik een snelle prototyping-systeem om een papier hoofdborg te maken →
- Giet zachte materialen zoals siliconenrubber, epoxihars, en polyurethaan om een zachte borg te vormen →
- Scheiden van de hoofdborg →
- Giet een chemisch gebonden staalpoeder kaviteit in de zachte borg, Verbrand de binder in de kaviteit in de oven, giet staalpoeder →
- Infiltreer koper in de kaviteit →
- Polijst het oppervlak van de kaviteit →
- Voeg het gietstelsel en koelsysteem, enz. toe →
- Injectiemould voor massaproductie.
Geweldige snelle prototyping-processen komen van geweldige snelle prototyping-fabrikanten
De huidige CNC-verwerkingsdienstverleners kunnen snelle prototyping-diensten aanbieden. Maar er is een groot verschil in hun productiecapaciteit. Niet elk bedrijf kan de fabricatie van hoogwaardige abrasieven voltooien. Dus een goede snelle prototyping-fabrikant kiezen is een kwestie van zorgvuldige overweging. Geweldige snelle prototyping komt van geweldige snelle prototyping-makers.
JTR is een decennia oude snelle prototyping-fabrikant, en zijn productiemogelijkheden zijn onmiskenbaar. De verwerkingscyclus is kort, het technologische niveau is hoog, en de precisie is hoog, dus klanten verwelkomen het. Als u prototyping-diensten nodig heeft als deze om u te helpen de klus klaar te krijgen, aarzel niet om contact met ons op te nemen.
Industriële technologie
- Waarom een Additive Manufacturing Execution System een Game-Changer is voor Rapid Prototyping
- Rapid Prototyping Voor Productontwikkeling: Praktische Gids
- Praktische ontwerpstrategieën voor additieve productie en rapid prototyping
- PCB-ontwerp optimaliseren voor productie: Sleutelstrategieën & best practices
- PCB-productie in het 5G-tijdperk: Trends en uitdagingen
- Snelle & betrouwbare PCB-prototyping: Versnel uw ontwerpproces
- Snel Prototypen met Exotische Metalen: Snel, Precies en Betrouwbare Componentontwikkeling
- Hoe rapid prototyping & 3D-printen de productiesucces versnellen
- Top rapid prototyping methoden voor medische device innovatie
- Vier Bewezen Productiemethoden voor Duurzame O-Ringen
- Snel prototypen in productie: hoe 3D-printen productontwikkeling versnelt