



Freescorrectie onder de knie krijgen: G41 vs G42 voor precieze CNC-bewerking
CNC-bewerking is groot bedrijf. Het wordt geschat dat per 2020 CNC-bewerking een $81,95 miljard industrie is en verwacht wordt $128,4 miljard te bereiken tegen 2028.
Deze groei wordt gedreven door groeiende vraag naar precisie-onderdelen, een gevolg van toenemende technologie en customisatie. Niettegenstaande de duurzaamheidseisen en exacte standaarden van sectoren als luchtvaart, medische technologie en militair.
De convergentie van technologie en klantvraag naar hogere toleranties betekent dat precisiefabrikanten elk gereedschap aan hun beschikking moeten benutten om aan verwachtingen te voldoen. Van het selecteren van de juiste materiaalsterktekenmerken, de juiste machine, tot de juiste toolingkwaliteit, staan bedrijven onder druk om grotere precisie in alle onderdelen te bereiken.
En één van die methoden is het gebruik van freescorrectie.
Wat is freescorrectie?
Freescorrectie (freescomp), of Freesdiametercompensatie (CDC), stelt geprogrammeerde padaanpassingen op de CNC-machine toe om grotere precisie te bereiken en te compenseren voor machine-, gereedschaps- of materiaalkenmerken.
Door de middelijn te verschuiven van de gereedschapsas naar de snijrand van de frees, kan het programma geometrie gebruiken om de offsetrichting te bepalen in plaats van het middelpunt van de gereedschapsas.
Een voordeel van dit proces is dat hetzelfde programma gebruikt kan worden voor gereedschappen met verschillende diameters. Het heeft ook het voordeel dat compensatie mogelijk is voor zaken als de grootte van het gereedschap, gereedschapsinslijting en kan compenseren voor gereedschapsdeflectie. Dit maakt freescorrectie essentieel voor kwaliteit, precisie en veelzijdigheid.
Freescorrectie fungeert ook als een extra bescherming voor precisie. Veel CAD-programma's berekenen automatisch de toolpaden voor complexe onderdelen. Hoewel dit accuraat gedaan wordt met CAD-software, staat het de operator niet toe om een ander gereedschap te gebruiken om tijd te besparen bij gereedschapswissels. Het staat ook mogelijk niet toe om compensatie voor gereedschapsinslijting toe te passen om ervoor te zorgen dat het onderdeel nauwkeurig gesneden wordt, zelfs met een licht versleten gereedschap.
Freescorrectie gebruikt freescomp G-code om de werkelijke offset te definiëren die uitgevoerd moet worden. Dit kan freesdiametercompensatie of freesstraalcompensatie zijn, afhankelijk van de snede en de gereedschapsgrootte. De middelijn wordt altijd ingesteld op basis van de straal van het gereedschap - enige minder, en het stuk zou ondermaat gesneden worden.
Maar in complexe onderdeelgeometrieën of contouren kan de gereedschapsvorm en programmering niet met de vereiste precisie snijden. Hier komt freescorrectie om de hoek kijken. Als de snede gelijk is aan of kleiner is dan de straal van het gereedschap, wordt de gereedschapsstraal als offset gebruikt. Als de grootte van het gereedschap en de vereiste snede groter is dan de straal, kan de diameteroffset de middelijn gebruiken om het beste pad te bepalen.
Wanneer moet u freescorrectie gebruiken?
CNC-machines draaien G-code om het gereedschapspad voor het werkstuk te bepalen. Maar vaak moeten kleine aanpassingen worden gemaakt om rekening te houden met deflectie of gereedschapsinslijting. Freescorrectie stelt kleine aanpassingen toe zonder gereedschappen te wisselen of G-code te herschrijven.
Door de gereedschapsdiameter handmatig in de machinebesturing in te voeren, kan de gereedschapspositie herkalibreerd worden. Er is vaak geen behoefte om gereedschappen te wisselen of ze in de wagen te herschikken.
Onderdelen met uitgebreide contouren of complexe geometrieën zijn vaak kandidaten voor freescomp. Een voorbeeld kan gevonden worden in de discussie van de freespunt. Omdat de coördinaten van het midden van de freespunt vaak de instelcoördinaten bepalen, kan het programma de werkelijke coördinaten van de snijrand niet weerspiegelen. Als de onderdelafmeting de snede aan de punt beïnvloedt, kan freescorrectie gebruikt worden.
Hoe freescorrectie te gebruiken
Freescorrectie kan effectief gebruikt worden door handmatig geprogrammeerde CNC-machines, en het is een geweldige manier om onderdeelnauwkeurigheid te bereiken zonder overmatige wisseling van gereedschappen en andere aanpassingen. Echter, geautomatiseerde CNC-machines gebruiken freescomp ook voor precisie. Door G-codes te gebruiken, kan freescorrectie productietijd verminderen, fouten corrigeren en minder handmatig frezen vereisen.
CNC-machines lezen G-code instructies om te bepalen waar het snijgereedschap ten opzichte van het werkstuk moet worden gepositioneerd en gebaseerd op de diameter van het gereedschap waaruit de straal verkregen wordt. Op deze manier kunnen operators de gereedschapsdiameter invoeren in plaats van handmatig de freesstraalcompensatie te berekenen uit de offsettabel, wat menselijke fouten vermindert en tijd bespaart.
Hier zijn enkele van de aanpassingscodes:
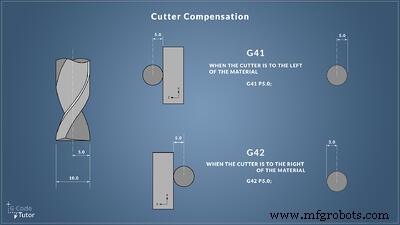
- De G41-code stelt linkscorrectie toe links van het gereedschapspad.
- G42-code stelt rechtscorrectie toe rechts van het gereedschapspad.
- Als de G-codes een D-nummercode hebben die volgt op de G-code, zal de offset de diameter gebruiken. Het D-nummer vertelt de machine welk gereedschap te gebruiken, en de CNC-machinebesturing berekent de offset met behulp van de diameter van het gereedschap.
 Bron
Als er geen code is, zal de programmering de straal van het gereedschap gebruiken. Dit onderscheid maakt het mogelijk om een groter gereedschap te gebruiken voor snijden dat vereist is omdat de freesstraalcompensatie, en dus offset, wiskundig bepaald kan worden door de CNC-machine.
Opwaarts frezen (Climb Milling)
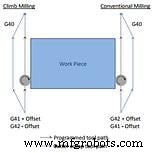
De vereiste gereedschapscompensatie kan afhangen van of de machine opwaarts frezen of traditioneel frezen gebruikt. Bij opwaarts frezen is de snijrichting dezelfde als de voeding van het werkstuk, en de freespunt raakt het werkstuk aan de bovenkant van de snede. Deze methode vereist minder hersnijden omdat span achter de frees valt. Het is ook efficiënter in energieverbruik, en gereedschappen duren tot 50% langer.
Opwaarts frezen wordt vaak gebruikt in geautomatiseerde CNC-machines. Hoewel terugslag altijd een overweging is, kunnen stukken gemakkelijker bewerkt worden. Dit proces levert een betere oppervlakteafwerking op en vereist minder compensatie.
Conventioneel frezen
De meeste moderne CNC-freesmachines gebruiken opwaarts frezen. Maar conventioneel frezen kan vereist zijn als het werkstuk verharding vereist aangezien de methode warmte genereert. Het veroorzaakt ook meer gereedschapsinslijting, en de frees vangt een groot deel van de spansneden op en snijt ze opnieuw terwijl het werk wordt gedaan.
Handmatige CNC-machines die conventioneel frezen gebruiken, kunnen geprogrammeerd worden met freescorrectie met behulp van een offsettabel om veel kwesties aan te pakken. De operator selecteert de waarde uit de gereedschapstabel en voert deze in. Dit helpt de handmatige aspecten van het wisselen van tooling of continu herpasseren voor het afwerken van het onderdeel naar specificatie te verminderen.
 Bron: MachMotion
Verschillende methoden van freescomp gebruik
Het type en doel van de freescorrectie hangt af van de richting van de vereiste actie. Meeste CNC-machines staan compensatie in twee assen toe, de X/Y of X/Z assen.
De freesstraal moet loodrecht staan op het snijgebied. Freescorrectie kan ook gebruikt worden om rekening te houden met het verschil tussen een geprogrammeerd gereedschapspad en het werkelijke gereedschapspad ten opzichte van de diameter van het gereedschap. In dat geval volgt de compensatie hetzelfde gereedschapspad.
Bijvoorbeeld, stel het gebruikte gereedschap is een opnieuw geslepen frees met een diameter van 0,10 mm verwijderd tijdens het slijpen. Dan zou de compensatie het gereedschapspad herhalen met de werkelijke straal en een positieve offset om te compenseren en de extra 0,10 mm te verwijderen.
Freescorrectie wordt ook gebruikt om rekening te houden met een gereedschap met een grotere diameter. De CNC-machine leest de werkelijke gereedschapsdiameter en past aan met een negatieve waarde om het grotere diameter gereedschap toe te staan om dezelfde snede te maken met een diameteroffset.
Automatisering en monitoring maken freescorrectie eenvoudiger
Freescorrectie wordt gebruikt door geautomatiseerde CNC-gestuurde machines en handmatig geprogrammeerde machines. Echter, overweeg de betrokken factoren. De machine moet geprogrammeerd zijn met de G41 of G42 code om de ramp-on en ramp-off bewegingen uit te voeren die vereist zijn in de compensatie. Alternatief moet het G40 'Uit' commando volgen zodat de compensatie niet optreedt waar het niet nodig is.
Hoewel freescorrectie een krachtig hulpmiddel is om precisie-onderdelen te garanderen, is het nog steeds vatbaar voor menselijke fouten wanneer handmatig uitgevoerd. Bijvoorbeeld, een operator kan compensatie programmeren met P-codes om de gereedschapsstraal handmatig aan te geven.
Maar dit vereist het kennen van de straal van het gereedschap, weten dat het in onberispelijke staat is, en de programmeereisen begrijpen. Door een G41 of G42 code te gebruiken, kunnen CNC-machines geprogrammeerd worden om freescorrectie automatisch toe te passen op basis van de meting van variabelen. Dit bespaart tijd en arbeid en vermindert de kans op menselijke fouten in handmatige berekeningen met de gereedschapstabel. Door freescorrectie te automatiseren, kunnen machines werk preciezer voltooien.
Het meest uit uw tooling halen
Het benutten van een toolmonitoringoplossing kan precisiefabrikanten helpen de volledige levensduur van hun gereedschappen beter te begrijpen en te benutten, downtime te voorkomen door catastrofale falen en overmatige gereedschapswissels, en aanzienlijk schrootonderdelen te verminderen door versleten gereedschappen.
BC Machining, een fabrikant van metaalbewerkte onderdelen, produceerde dergelijke grote hoeveelheden schroot dat ze gedwongen waren hun machines op 200% capaciteit te laten draaien om hun productiedoelen te halen. Zonder inzicht in wanneer gereedschappen versleten waren of op het punt stonden te breken, liep BC Machining aanzienlijke kosten op door schrootproductie en het vervangen van gebroken tooling.
Om schrootproductie te voorkomen en de levensduur van gereedschappen te maximaliseren, gingen ze een partnerschap aan met MachineMetrics. Lees onze case study om te leren hoe BC Machining schroot door gereedschapsinslijting vrijwel uitschakelde, hun wisseltijden aanzienlijk verminderde en $72k per machine per jaar bespaarde.
Lees de complete case study.
Industriële technologie
- J-Hook-kwakelvorming voorkomen: oorzaken, symptomen en oplossingen
- Kleine Frees- en Slijpmachines: Definitie, Toepassingen en Voordelen
- CNC Frees- en Slijpmachines Begrijpen: Functie, Gebruik en Voordelen
- Frezen Uitgelegd: Definitie, Proces en Belangrijkste Operaties
- Capstan & Tourelle Draaibanken Begrijpen: Kenmerken, Geschiedenis en Toepassingen
- Hobelmaschines Uitgelegd: Definitie, Onderdelen en Types
- NC-bewerking Begrepen: Definitie, Proces en Belangrijkste Voordelen
- Wrijvingsroerlassen (FSW) Uitgelegd: Proces, Voordelen en Toepassingen
- Bewerken uitgelegd: definitie, proces en essentiële gereedschappen
- PCB-ontwerp voor Internet of Things meesteren: Een uitgebreide gids
- Expert handleiding voor frees snijden troubleshooting: voorkom slijtage en breuk