



Superlegeringen frezen meesteren: Expert tips voor het snijden van de hardest materialen
Een voordeel behalen in de huidige competitieve freeswereld vereist dat werkplaatsen op de hoogte blijven van snijgereedschapstechnologie. Hier zijn een paar oplossingen voor superlegeringen - metalen die berucht moeilijk te frezen zijn maar veelvoorkomend in de luchtvaart-, energie- en medische industrie.
Inconel rangschikt onder de minst bewerkbare van alle metalenlegeringen. Hetzelfde geldt voor Hastelloy, Nimonic, Waspaloy en Rene. Allen bevatten relatief hoge hoeveelheden nikkel, kobalt of chroom (soms alle drie), en refractory metalen zoals molybdeen en tantalum.
Gegeven hun extreme zwaarte, hardheid en weerstand tegen hitte en slijtage, moet het geen verrassing zijn dat deze belangrijke metalen de loftige titel "superlegeringen" dragen.
Inconel 718, bijvoorbeeld, wordt breed gebruikt om de warme sectie componenten te maken die in gasturbine motoren zitten, weshalb het gelabeld wordt als hittebestendige superlegering (HRSA).
Monel K-500 is hoogst bestand tegen stoom en zeewater, wat het een favoriet maakt voor maritieme toepassingen.
Kobalt-chroom (CoCr), aan de andere kant, wordt gebruikt voor alles van tandbruggen en kunstmatige knieën tot windturbines en trouwringen.
Drie algemene klassen van superlegeringen bestaan: nikkel-gebaseerd, kobalt-gebaseerd en ijzer-gebaseerd. Meesten zijn proprietair, ontwikkeld door bedrijven zoals Haynes International en Special Metals Corporation (SMC) voor luchtvaartgebruik, en voor extreme hete, koude of corrosieve omgevingen. Zoals aangegeven, zijn allemaal uitdagend te frezen, wat rigide apparatuur en snijgereedschappen vereist die ontworpen zijn voor deze eisende materialen.
Freesen, boren en draaiplaatjes
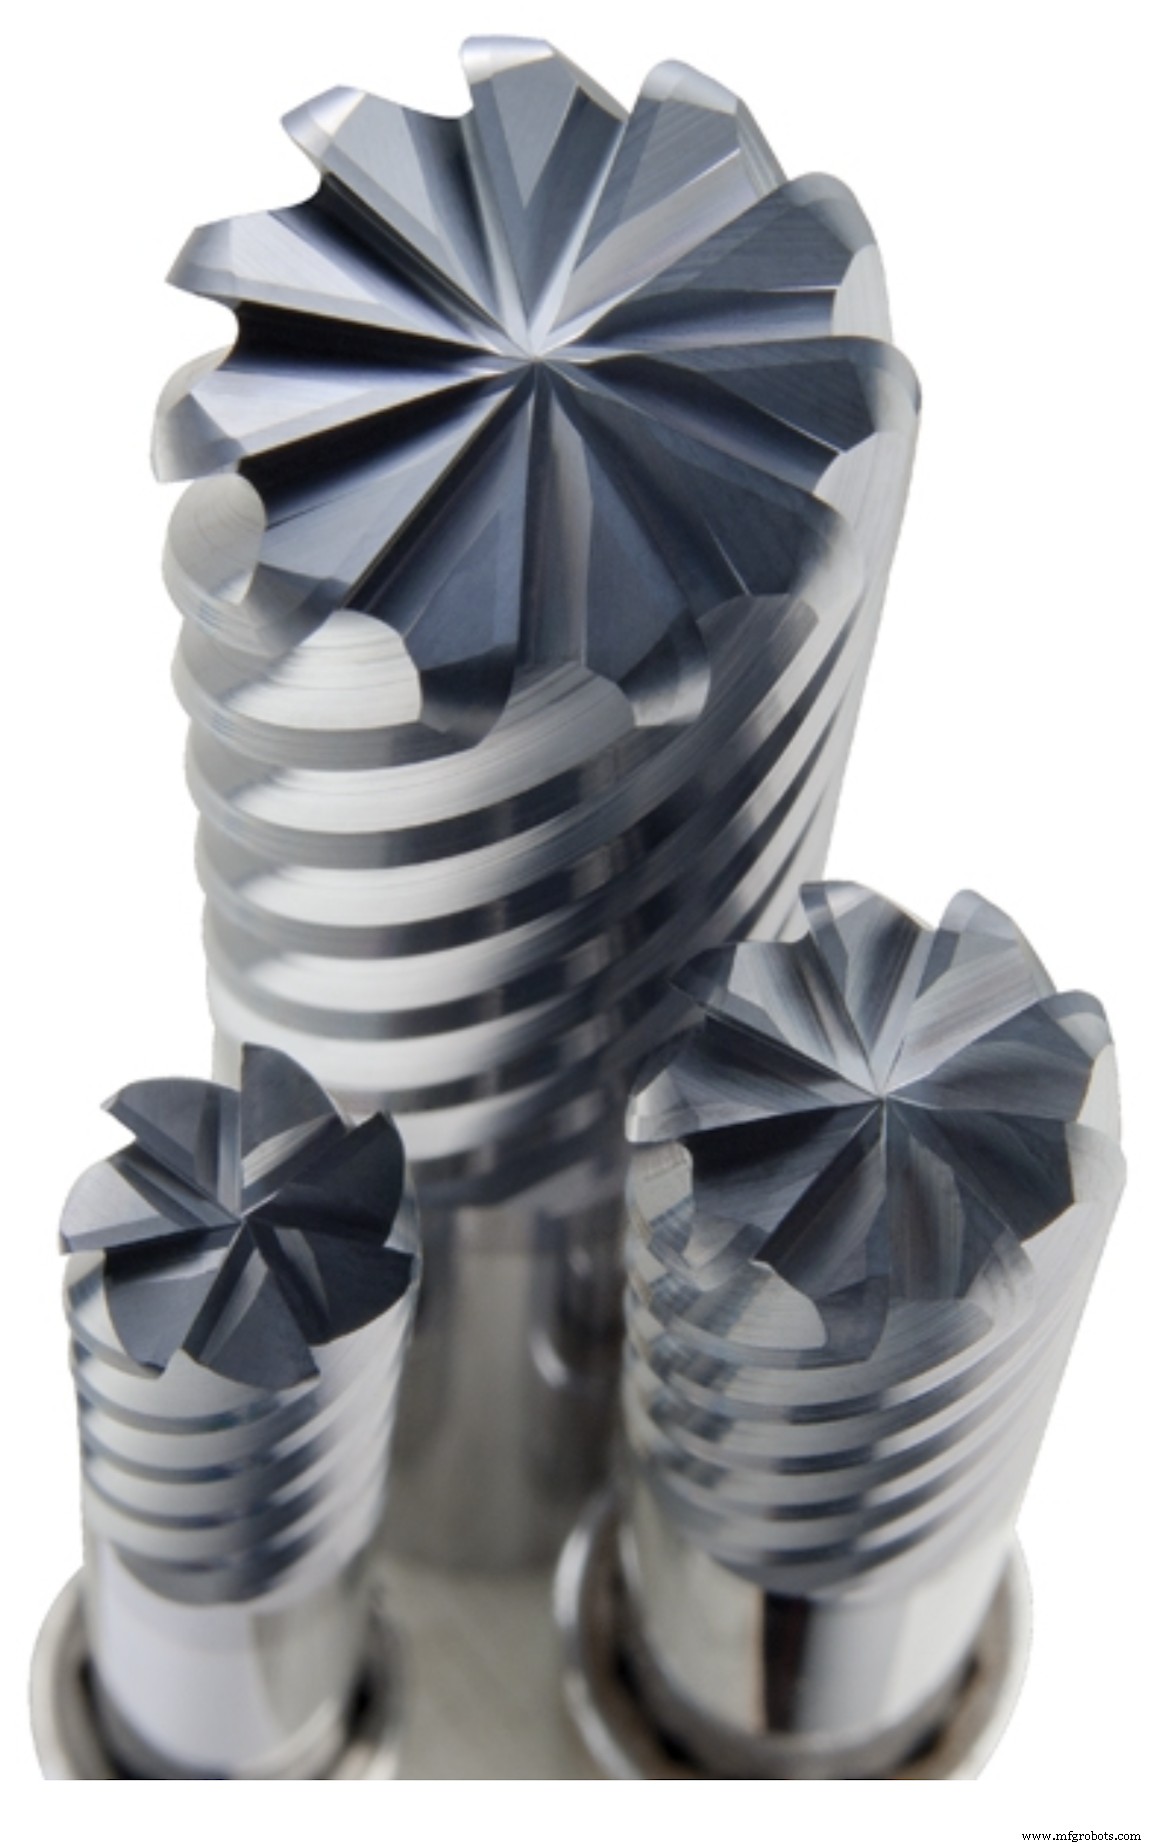
Gelukkig hebben machinewerkplaatsen die bereid zijn HRSAs en andere superlegeringen aan te pakken, hedendaags genoeg snijgereedschappen om uit te kiezen.
De drie snijgereedschapsfabrikanten die we voor dit artikel spraken, bieden allemaal frezen, boren en draaiplaatjes aan die speciaal ontworpen zijn voor dergelijke uitdagende materialen, net als andere leveranciers. De voorbehoud in elk geval is echter dat verschillende bewerkingstactieken nodig kunnen zijn als werkplaatsen deze gereedschappen tot hun volle potentieel willen benutten.
Bijvoorbeeld, KYOCERA SGS Precision Tools Inc. heeft zijn Multi-Carb serie frezen, die applicatie-ingenieur Jacob Rak aangeeft beschikbaar zijn met 7, 9 of 11 sneden en een zware kern voor rigiditeit hebben.
"Jaren geleden was de conventionele aanpak met superlegeringen om frezen met minder sneden te gebruiken en het agressief aan te vallen," zegt hij. "Maar we hebben gezien met interne testen alsook van onze luchtvaartklanten dat gereedschappen met hogere fluitaantallen, wanneer toegepast bij redelijk lichte snijdiepten en lage tot matige snij snelheden, extreem effectief zijn in superlegeringen."
Afhankelijk van het specifieke materiaal, raadt Rak over het algemeen aan om te beginnen met een radiale snijdiepte (DOC) niet groter dan 5 procent van de gereedschapsdiameter. Dat is uiteraard aannemend dat een high-efficiency machining (HEM) of dynamische freesstrategie gebruikt wordt, aangezien deze dienen om de span te verdunnen en de warmte in de snijzone te verminderen.
"We zijn gegaan tot 20 procent DOC met een 9-sneden gereedschap en het heeft heel goed gewerkt," zegt hij. "De sleutel is het benutten van die high-efficiency machining toolpaths om de snijkrachten te spreiden en pieken in gereedschapsbelasting te voorkomen."
Een zware kern gereedschap gebruiken
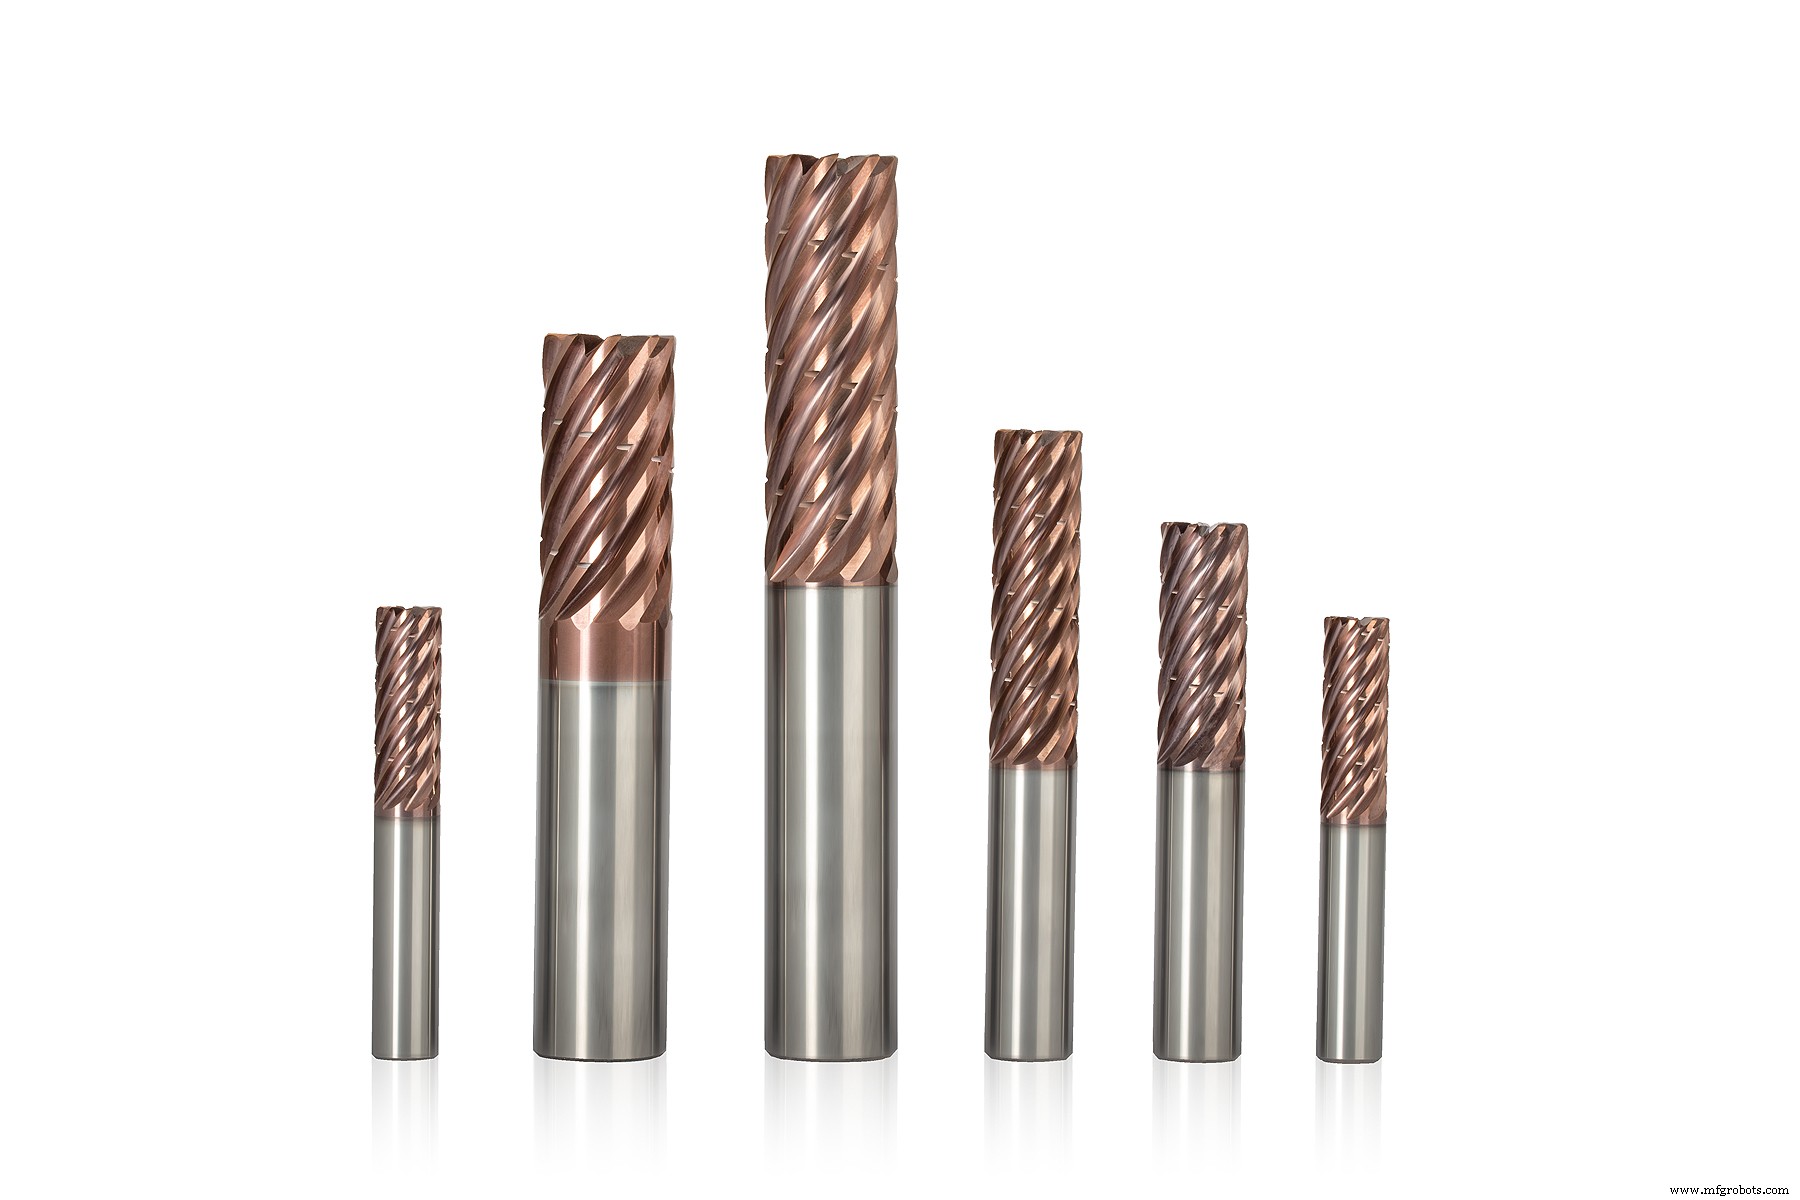
Rak herhaalt de noodzaak voor een zware kern gereedschap, aangezien dit de uibuiging vermindert die veelvoorkomend is bij superlegering bewerking. Zo doet Derek Nading, applicatie-ingenieur bij M.A. Ford Mfg. Co. Inc., die typisch begint met de TuffCut XT9 (380 serie) wanneer geconfronteerd met een moeilijke superlegering applicatie.
"De XT9 is een 9-sneden, variable pitch, 37-graden helis frees die we ontwierpen voor een grote luchtvaartrekening als een special enkele jaren geleden," zegt hij. "We vonden snel dat het ongeëvenaarde prestaties biedt in hittebestendige superlegeringen, dus na een paar extra aanpassingen - een TiAlSiN-gebaseerde (ALtima Xtreme) coating onder andere - maakten we het een standaard aanbod."
Net als bij SGS en andere snijgereedschapsfabrikanten, stelt M.A. Ford ook voor dat een trochoidale freesstrategie de duidelijke weg vooruit is bij superlegering bewerking.
"Met de vooruitgang in werktuigmachines en hun besturingssystemen de afgelopen jaren, geeft dynamische freestechnologie, samen met gecoate hardmetaal, je de best mogelijke standtijd en metaalafvoersnelheid," zegt Dirk Dietsch, regionale zakelijke manager voor M.A. Ford's Great Lakes regio.
"Echter, dit zijn niet de enige voordelen van dynamisch frezen," voegt hij toe. "Het biedt ook lagere snijkrachten, verbeterde onderdeel oppervlaktekwaliteit, vermindering van kritieke warmte in het werkstuk, plus het meest consistent veilige proces tegen catastrofale falen van het snijgereedschap."
Je gereedschap koel houden
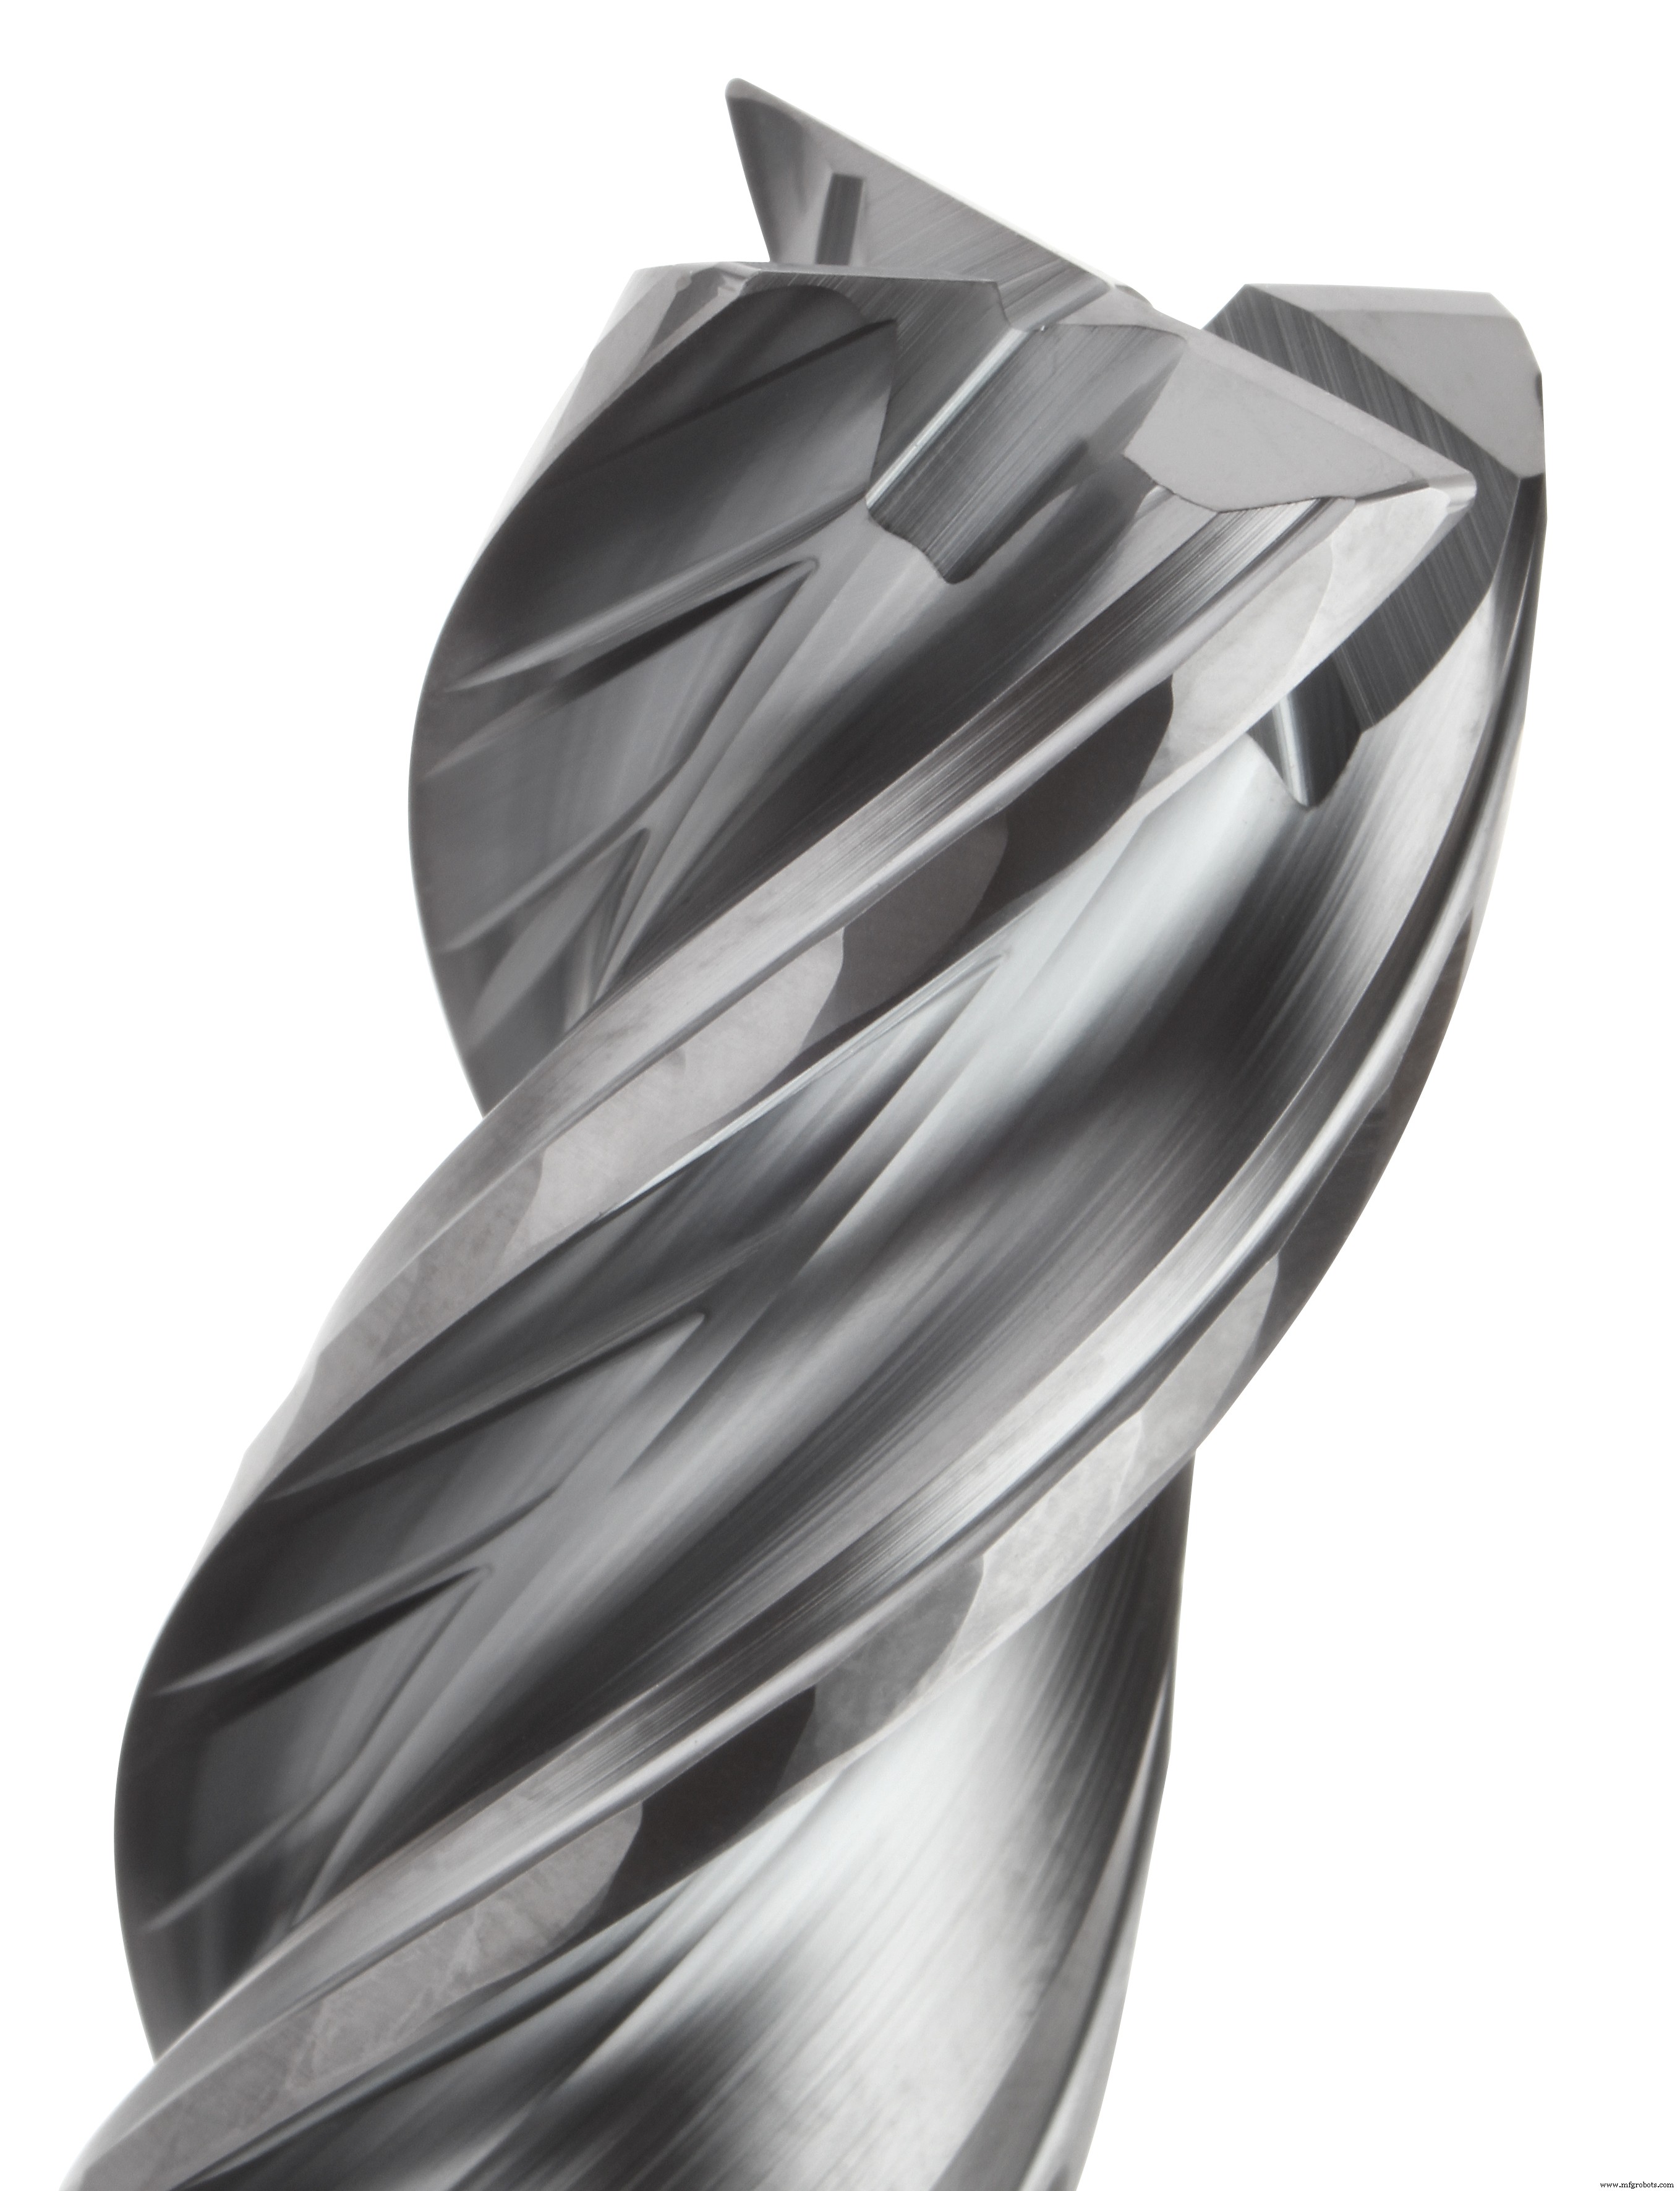
Beide snijgereedschapsspecialisten benadrukken de noodzaak voor een rigide opstelling en evenzeer robuuste werktuigmachine, net als Steve Archambault, regionale productmanager voor Kennametal Inc. Als gevraagd welk van de frezen van het bedrijf het beste is voor succesvolle superlegering bewerking, noemde hij diverse mogelijkheden maar benadrukte de HARVI 1 TE als zijn eerste keuze.
"Er zijn enkele trucs in het ontwerp die de HARVI 1 TE laten draaien soepeler en met minder wrijving," zegt hij. "In deze hoge-temperatuur legeringen is dit laatste deel - warmte en wrijving - een enorm probleem. Met een eccentrisch gefacetteerde vrijstand, speciale spanbreuk en een parabolische kern voor kracht, heeft dit gereedschap alle attributen nodig voor efficiënte superlegering frezen."
Greg Sage, regionale productmanager voor draaien bij Kennametal, wijst er snel op dat massief hardmetaal niet het enigste spel in de stad is voor het frezen van superlegeringen; er is ook keramiek.
Sage bevestigt de adviezen van de anderen over rigiditeit, maar voegt toe dat het met name nodig is met gereedschappen zoals Kennametal's massieve keramische frezen, en in draaiapplicaties waar keramiek of PCBN (polycrubisch kubisch boornitride) gebruikt wordt.
"Gegeven een rigide opstelling, kunnen sorten zoals onze KYS25 keramiek snijsnelheden van 700 sfm of meer halen in superlegeringen, wat de doorvoer aanzienlijk verhoogt," zegt Sage. "En voor afwerkoperaties doen Kennametal's KB1630 PCBN draaiplaatjes een fantastische klus. Wat belangrijk is, is dat werkplaatsen onthouden dat er veel opties zijn, en ze hun snijgereedschapsleverancier moeten benaderen voor ondersteuning bij het beslissen welke te gebruiken en hoe toe te passen."
Opstellingen super maken
Snijgereedschapsfabrikanten zullen je vertellen dat een materiaalspecifieke sorteer en geometrie, rigide opstelling en de juiste werktuigmachine allemaal nodig zijn voor succesvolle bewerking van hittebestendige superlegeringen zoals Inconel en Hastelloy.
Ze hebben gelijk, natuurlijk, maar er is meer aan het HRSA-verhaal dan dat.
Als de boor of frees het toestaat, is het ook raadzaam om gefilterd, goed onderhouden koelmiddel door het gereedschap te laten lopen bij drukken van 70 bar of hoger (1.000 psi). Natuurlijk geldt deze stelling even goed voor minder eisende materialen, net als voor de meeste draaioperaties.
Gereedschaphouder constructie verdient ook zorgvuldige overweging. Omdat gereedschapstrekking een zorg is bij het ruwfrezen van superlegeringen, titanium en zelfs aluminium, is een Haimer Safe-Lock of vergelijkbare anti-glij gereedschaphouder een goede investering. Zo is een gereedschapsbalanssysteem. Zoals elke freeskundige weet, is het elimineren van uitloop en trillingen de sleutel tot het verlengen van standtijd en verbeterde onderdeelkwaliteit; een van de beste manieren om dit te bereiken - naast het gebruik van hoge-kwaliteit hydraulische, mechanische of krimp-gereedschaphouders - is het balanceren van de complete gereedschaphouder-assemblage vóór gebruik.
Volg deze stappen, en je zult snel ontdekken dat superlegeringen niet zo super moeilijk zijn na alles.
Welke tips en technieken kun je aanbieden over het frezen van superlegeringen? Deel je gedachten en inzichten in de reacties hieronder.
Hoe beheer je het frezen van moeilijk te snijden materialen?
Als fabricanten zoeken naar een voordeel in een uitdagende wereldwijde markt, is begrijpen hoe bepaalde metalen te frezen vitaal.
Technieken voor het frezen van superlegeringen - metalen die berucht moeilijk te frezen zijn maar veelvoorkomend in de luchtvaart-, energie- en medische industrie - zijn daarom nuttig om te kennen.
Help anderen inzicht te krijgen in het frezen van deze materialen door onze enquete in te vullen.
Welke technieken voor het frezen van superlegeringen vind je het meest nuttig?
Industriële technologie
- 4 Bewezen Strategieën om de Winstgevendheid van Uw Productiefabriek te Verhogen
- 12 bewezen strategieën om de groei van uw CNC-bewerkingsbedrijf te versnellen
- Titaan bewerking meester worden: De beste freesgereedschappen selecteren voor superlegeringen
- 7 Essentiële Gereedschapscoatings voor Superieure CNC-Bewerking
- Medische Precisiebewerking Meesteren: 8 Essentiële Technieken voor Titanium, Kobalt-Chroom en Roestvrij Staal
- Uw 5-As CNC Efficiëntie Boosten: 4 Bewezen Insider Tips
- Top 5 Snijtechnieken voor Nikkel-gebaseerde Hoge-Temperatuur Legeringen
- Medische freestechniek: Expert advies over snijgereedschappen voor precisie & succes
- "Gummy" materialen bewerken beheersen: bewezen tips voor superieure afwerking en gereedschapslevensduur
- Straffe toleranties beheersen: bewezen strategieën voor nauwkeurige fabricage
- Hoe de Beste Bronslager Materialen voor Uw Apparatuur te Kiezen